

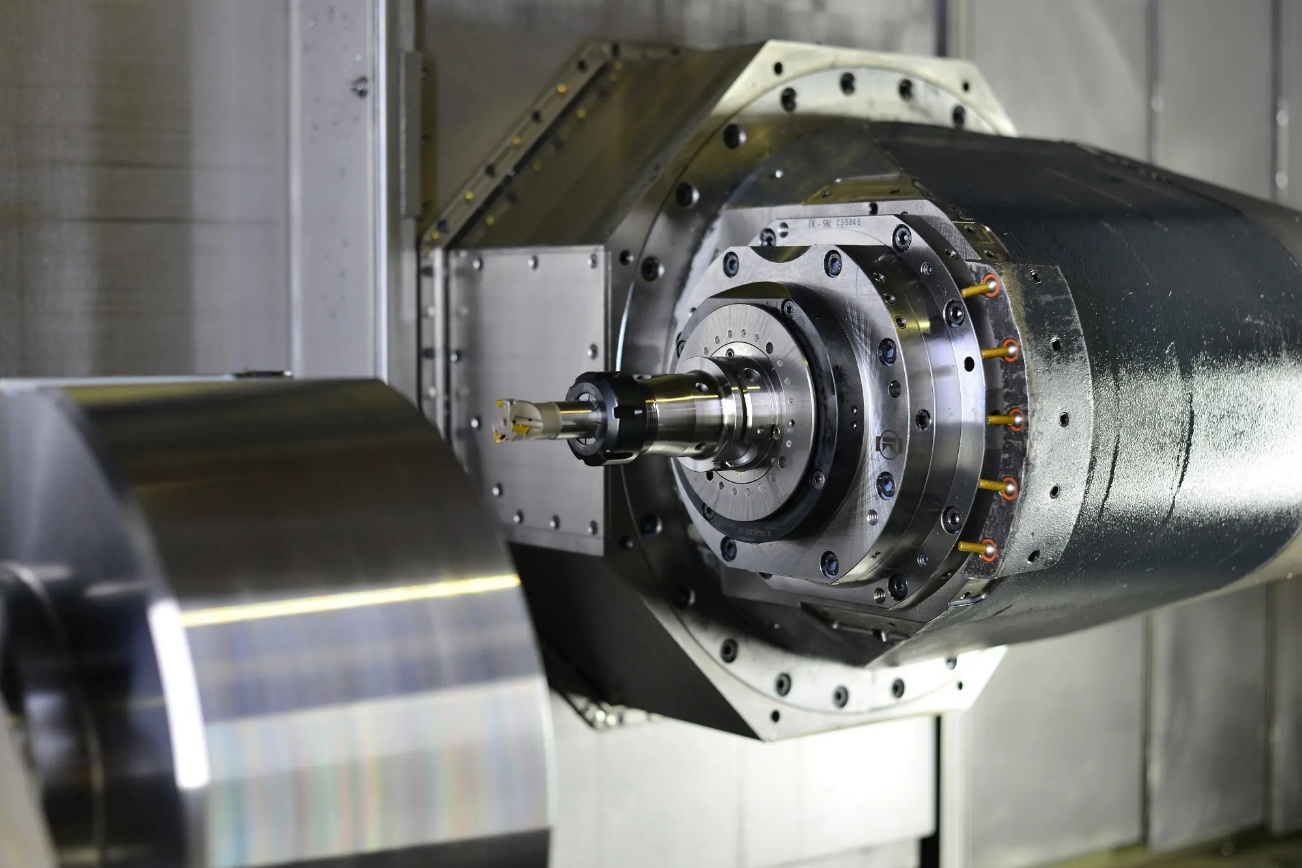
Одступање код CNC машинске обраде односи се на одступање ротирајуће компоненте од њене праве средишње линије током ротације. У практичном смислу, то значи да се вретено, држач алата или алат за сечење не окреће савршено правилно, чак и ако изгледа правилно монтирано. Ово одступање се често мери у микронима, али директно утиче на то колико прецизно алат сече материјал и колико конзистентно машина ради.
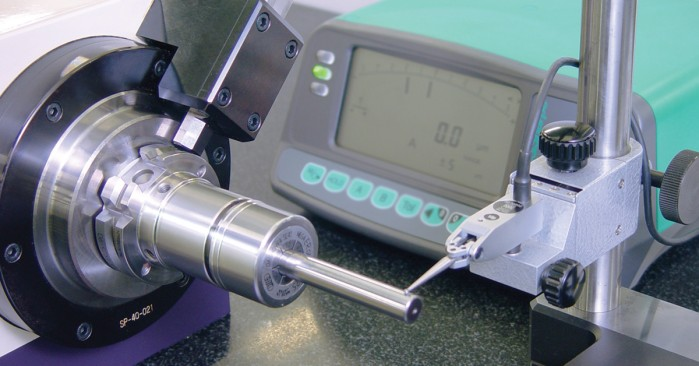
Чак и веома мале количине одступања су битне. Неколико микрона може променити силе резања, деградирати завршну обраду површине, скратити век трајања алата и увести димензионалне грешке. Овај чланак се фокусира на најчешће изворе одступања у ЦНЦ окружењима, укључујући стање вретена, квалитет држача алата, чистоћу конуса и праксе инспекције, и објашњава како ови фактори утичу на квалитет обраде и дугорочну продуктивност.
Разумевање одступања у CNC обради
До одступања од окружења долази када ротирајућа компонента не прати савршено центрирану путању ротације. Код CNC машинске обраде, ово обично подразумева да се вретено, држач алата или алат за сечење окрећу благо ван центра. Машина може и даље да функционише, али сечива више не додирује материјал равномерно. Временом се ово мало одступање манифестује као недоследни резови, видљиви трагови алата или необјашњиво хабање алата.
Одступање од обраде настаје комбинацијом механичких толеранција, хабања и услова подешавања. Ниједан ротациони систем није савршено идеалан, али CNC обрада захтева строгу контролу јер алати често раде великим брзинама и са малим толеранцијама. Како се брзина вретена повећава, чак и минимално одступање постаје све утицајније на понашање резања.
Врсте истекања
Разумевање различитих облика одступања помаже у идентификовању настанка проблема и како они утичу на резултате обраде.
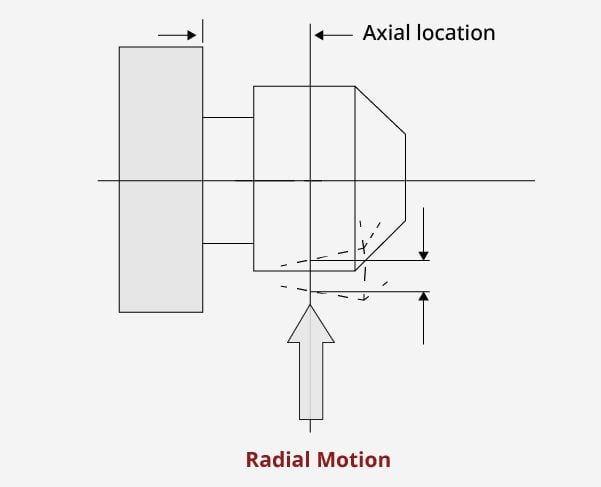
- Радијално одступање
Радијално одступање се односи на бочно одступање од праве средишње линије током ротације. Ово је најчешћи и најштетнији тип код глодања и бушења. На пример, ако глодалица има радијално одступање, једна жлебна жлебница уклања више материјала од осталих, што доводи до неравномерног хабања и смањеног века трајања алата.
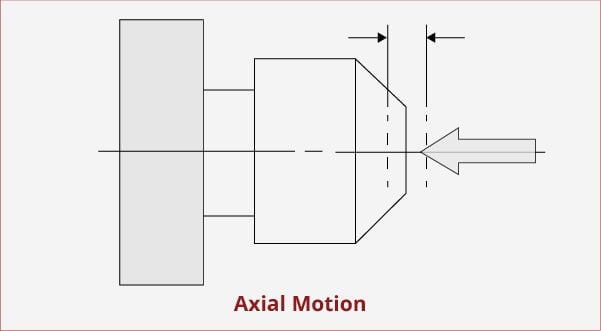
- Аксијално одступање
Аксијално одступање је кретање дуж осе ротације. Утиче на чеоно глодање, бушење и операције где су равност и управност критични. Прекомерно аксијално одступање може проузроковати лошу обраду површине на чеоним деловима и недоследну дубину реза.
- Укупно индицирано трзање (TIR)
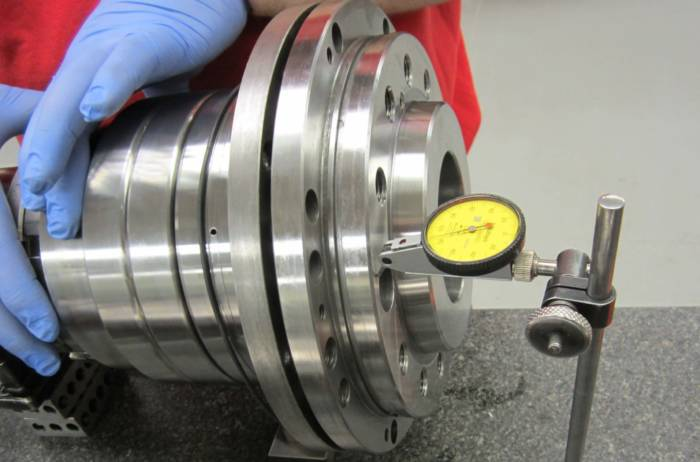
TIR представља комбиновани ефекат радијалног и аксијалног одступања мереног у одређеној тачки. То је вредност која се најчешће користи у CNC инспекцији јер одражава стварно понашање ротирајућег система у целини. TIR се обично мери помоћу индикатора са бројчаником док се вретено или алат споро ротирају.
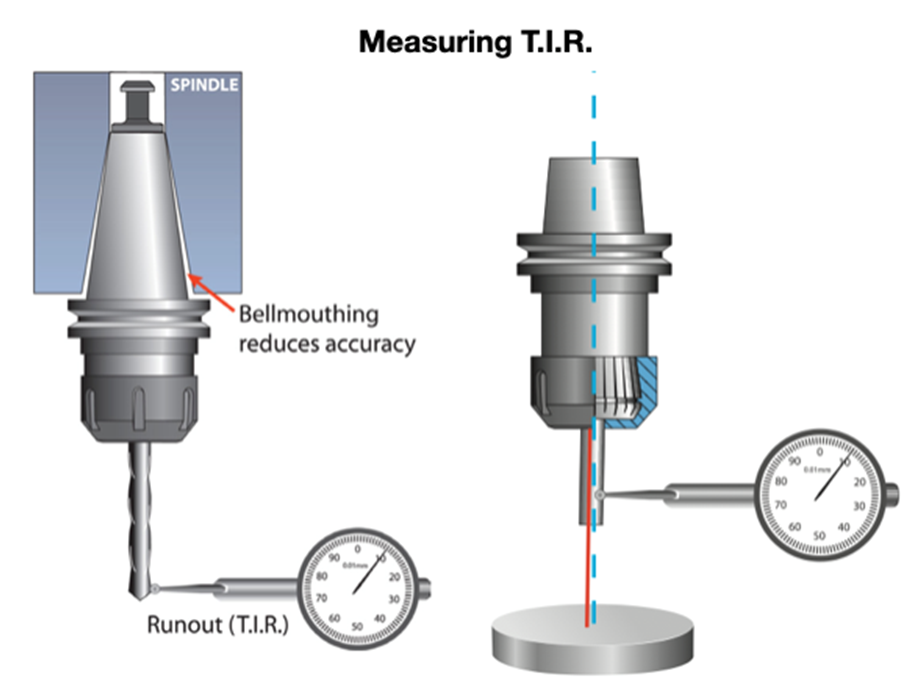
Мерење укупног индицираног одступања
Типични прихватљиви опсези одступања
Прихватљиво одступање зависи од рада и могућности машине, али опште смернице за производњу су добро утврђене.
- Високопрецизне завршне операције често захтевају TIR испод 5 микрона
- Опште глодање и бушење може толерисати 10 до 15 микрона
- Грубе операције могу функционисати на вишим вредностима, мада се хабање алата знатно повећава
На пример, операција бушења која производи рупе са уским толеранцијама ће брзо показати варијације величине ако одступање пређе прихватљиве границе, чак и ако је сама бургија нова.
Машинско одступање у односу на одступање система алата
Важно је разликовати одступање од одступања услед рада машине и одступање од одступања система алата. Одступање машине потиче од вретена, лежајева или поравнања. Одступање система алата потиче од држача алата, стезних чаура, затезних клинова или неправилног стезања.
Вретено може да мери у оквиру спецификације на врху, али прекомерно одступање може се појавити на резној ивици због истрошене стезне чауре или лошег контакта конуса. Ова разлика је важна јер сама замена алата неће решити проблем са вретеном, а сервисирање вретена неће решити лоше праксе држања алата.
Разумевање одакле настаје одступање је први корак ка његовој контроли. Мерење без тумачења често доводи до непотребних подешавања, док циљана инспекција води до поузданог побољшања.
Главни узроци истека
Одступање од норме ретко настаје због једне грешке. У већини CNC окружења, развија се комбинацијом стања вретена, квалитета алата и свакодневних пракси руковања. Сваки извор може допринети само неколико микрона, али заједно могу померити систем ван прихватљивих граница. Разумевање ових узрока помаже у идентификацији да ли је проблем механичке, процедуралне природе или оба.
Фактори повезани са вретеном
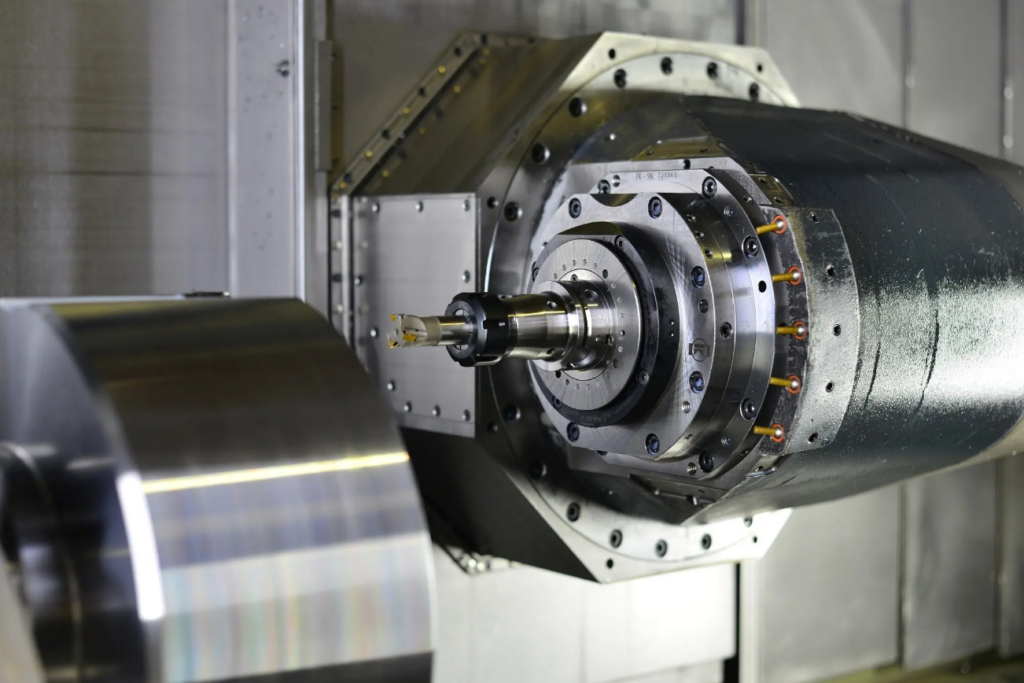
Вретено је основа тачности ротације. Било какво оштећење овде утиче на сваки алат који се користи на машини.
- Хабање лежајеваЛежајеви вретена се постепено троше због оптерећења, брзине и топлоте. Како се зазор повећава, вратило вретена се више не окреће концентрично. Ово се често прво појављује при вишим обртајима, где вибрације и бука алата постају приметне пре него што се открију проблеми са димензијама.
- Термални растТоплота узрокује ширење компоненти вретена. Током дугих производних циклуса, промене температуре могу променити преднапрезање лежајева и поравнање вратила. На пример, машина која мери прихватљиво одступање током хладног старта може одступити од толеранције након неколико сати непрекидног сечења.
- Проблеми са поравнањем вретенаНеправилна инсталација или прошли падови могу проузроковати мало неусклађеност између осе вретена и структуре машине. Чак и мало неусклађеност доводи до константног одступања које се не може исправити само променом алата.
Проблеми са држачем алата и алатима
Проблеми везани са алатима су међу најчешћим и најлакше занемарљивим узроцима истезања.
- Квалитет држача алатаДржачи алата лошег квалитета или истрошени држачи алата често немају конзистентну унутрашњу геометрију. Временом, поновљено стезање и отпуштање може да искриви критичне контактне површине, што доводи до мерљивог одступања на врху алата.
- Истрошене или оштећене стезне чауреЦагле губе еластичност и округлост током употребе. Цагла која визуелно изгледа нетакнута може и даље неравномерно стезати, посебно код алата малог пречника. Ово је чест узрок прекомерног одступања од норме код апликација глодања великом брзином.
- Неправилно стезање алатаНеправилан обртни момент затезања или неравномерно уметање алата могу благо нагнути алат унутар држача. На пример, затезање навртке стезне чауре без правилне контроле обртног момента може довести до избацивања чак и када су све компоненте нове.
Чистоћа конуса и проблеми са контактом
Спој конуса вретена и држача алата је критично, али често занемарено подручје.
Прљавштина, струготине, остаци уља или корозија на конусима спречавају потпуни контакт. Чак и танак филм контаминације може померити држач алата ван центра. Лош контакт конуса смањује крутост и повећава одступање под оптерећењем.
Стање затезних клинова такође игра улогу. Истрошени или неисправни затезни клинови можда неће правилно наместити држач алата, што доводи до варијација сваки пут када се алат оптерети.
Нагомилавање малих грешака
Одступање од норме често је последица грешака у наслагивању. Вретено са мањим хабањем лежајева, у комбинацији са благо истрошеном стезном чауром и несавршеном чистоћом конуса, може произвести значајно укупно одступање од норме. Појединачно, сваки проблем може изгледати прихватљиво. Заједно, они стварају мерљиве и поновљиве проблеме са квалитетом.
Препознавање како ови фактори међусобно делују је неопходно пре него што се покуша корекција. Решавање само једне компоненте ретко решава проблеме са истезањем када је присутно више фактора који доприносе.
Мерење и испитивање одступања
Правилно мерење одступања је неопходно за дијагностиковање проблема у машинској обради и одржавање стабилности процеса. Без доследних метода контроле, проблеми са одступањем се често погрешно приписују грешкама у алатима или програмирању. Поуздано мерење омогућава машинистима и инжењерима да идентификују да ли се извор налази у вретену, држачу алата или самом алату за резање.
Прецизна инспекција такође захтева поновљивост. Мерења треба вршити под контролисаним условима, користећи чисте компоненте и доследне процедуре, како би се избегли обмањујући резултати.
Уобичајени алати за инспекцију
У CNC радионицама се обично користи неколико алата за процену одступања, сваки од њих је погодан за специфичне тачке контроле.
- Индикатори за бирањеИндикатори са бројчаником се широко користе због своје једноставности и прецизности. Када се монтирају на магнетну основу, омогућавају директно мерење радијалног или аксијалног одступања спорим ручним окретањем вретена. Индикатори са резолуцијом од једног микрона су обично пожељнији за прецизан рад.
- Тест шипкеТест шипке пружају познату директну референцу за процену стања вретена. Индицирањем дужине тест шипке, лакше је разликовати испадање вретена од грешака повезаних са држачем алата. На пример, све веће одступање од врха вретена често указује на проблеме са лежајем или поравнањем.
- Мерачи одступањаНаменски мерила за одступање су дизајнирана за брзе провере на држачу алата или алату за сечење. Обично се користе у производним окружењима где је потребна честа контрола без дужег времена подешавања.
Где мерити трзање
Локација мерења директно утиче на тумачење резултата. Провера само једне тачке често доводи до погрешних закључака.
- Вретенасти нос да процени стање машине независно од алата
- Конус држача алата да се провери квалитет контакта и конзистентност налегања
- Дршка алата или сечива да се процени стварно стање резања
На пример, мало одступање на врху вретена у комбинацији са великим одступањем на врху алата обично указује на проблем са алатом или стезањем, а не на проблем са вретеном.
Најбоље праксе инспекције корак по корак
Почните чишћењем свих контактних површина, укључујући конус вретена, држач алата и затезни клин. Чврсто монтирајте индикатор и примените лаган, константан контактни притисак. Полако ручно окрећите вретено и забележите максимална и минимална очитавања да бисте одредили TIR.
Мерења треба поновити да би се потврдила конзистентност. Ако се вредности промене између провера, вероватно су присутни проблеми са намештањем или контаминацијом.
Препоручена учесталост инспекција
Учесталост инспекција зависи од производних захтева и захтева за квалитетом. У окружењима високе прецизности често се проверава одступање од норме свакодневно или при свакој промени алата. Опште производне радионице могу вршити провере недељно или након инцидената са алатима, као што су падови или абнормално хабање алата.
Редовна инспекција смањује нагађања и спречава да мали проблеми постану скупи проблеми са квалитетом. Доследне праксе мерења такође стварају основу која помаже у праћењу здравља машине током времена.
Утицај на квалитет: Како микрони утичу на резултате обраде
Мале количине одступања имају директан и мерљив утицај на квалитет обраде. Иако неколико микрона може изгледати безначајно, они мењају начин на који се силе резања распоређују по алату. Ова неравнотежа утиче на завршну обраду површине, димензионалну тачност и укупну поузданост процеса. Код прецизне обраде, ови ефекти се јављају брзо и доследно.
Тачност обраде на микронском нивоу
Разумевање овог утицаја помаже у објашњењу зашто контрола одступања није само брига одржавања већ и захтев квалитета.
Утицај на завршну обраду површине
Одступање од обраде узрокује неравномерно захватање између резних ивица и радног предмета. Код глодања, једна жлебна жлебa може да носи највећи део оптерећења резања, док друге једва да се захватају. Ово ствара видљиве трагове алата, недоследне завршне обраде и варијације од дела до дела. Код завршних операција, чак и минимално одступање од обраде може спречити постизање потребних вредности храпавости површине.
На пример, операција чеоног глодања може испунити димензионалне толеранције, али ипак не проћи визуелну контролу због трагова треперења изазваних неравномерним захватањем секача.
Неравномерно оптерећење алата и прерано хабање алата
Када једна резна ивица апсорбује већину оптерећења, она се троши брже од осталих. Ово скраћује век трајања алата и повећава ризик од изненадног квара. Код бушења, прекомерно одступање често доводи до брзог трошења ивица и лошег одвођења струготине, чак и када су помаци и брзине правилно подешени.
Временом, овај неравномерни образац хабања чини перформансе алата непредвидивим и повећава трошкове алата.
Вибрације, треперење и димензионалне грешке
Одступање од обраде доприноси вибрацијама стварајући флуктуирајуће силе резања. Ова нестабилност може довести до вибрација, посебно при већим брзинама вретена или са дугим препустом алата. Вибрације не само да оштећују завршну обраду површине, већ узрокују и димензионалне варијације и убрзавају хабање машине.
Код рада са прецизним толеранцијама, ове варијације могу гурнути делове ван спецификација чак и ако програм и одступања остану непромењени.
Утицај на рупе и лом алата
Квалитет отвора је посебно осетљив на одступање. Прекомерно одступање доводи до лоше округлости, превеликих отвора и конусних отвора. Код бушилица малог пречника, чак и мало одступање повећава напрезање савијања, повећавајући вероватноћу лома алата.
На пример, карбидска бургија која ради са повећаним одступањем може прерано да откаже упркос конзервативним параметрима резања.
Импликације на трошкове
Кумулативни трошкови одступања од норме често се потцењују. Отпадни делови, прерада, повећано време инспекције и скраћени век трајања алата повећавају трошкове производње. Током дужег периода производње, ови трошкови надмашују време и труд потребне за мерење и контролу одступања од норме.
Препознавање како микрони утичу на резултате обраде појачава потребу за доследним праћењем и корективним мерама пре него што се проблеми са квалитетом погоршају.
Стратегије контроле и спречавања изливања
Контрола одступања захтева превентивни приступ, а не реактивну корекцију. Када се прекомерно одступање појави на резној ивици, квалитет и век трајања алата су већ угрожени. Ефикасна контрола се фокусира на одржавање конзистентности у вретену, систему држања алата и свакодневним праксама руковања.
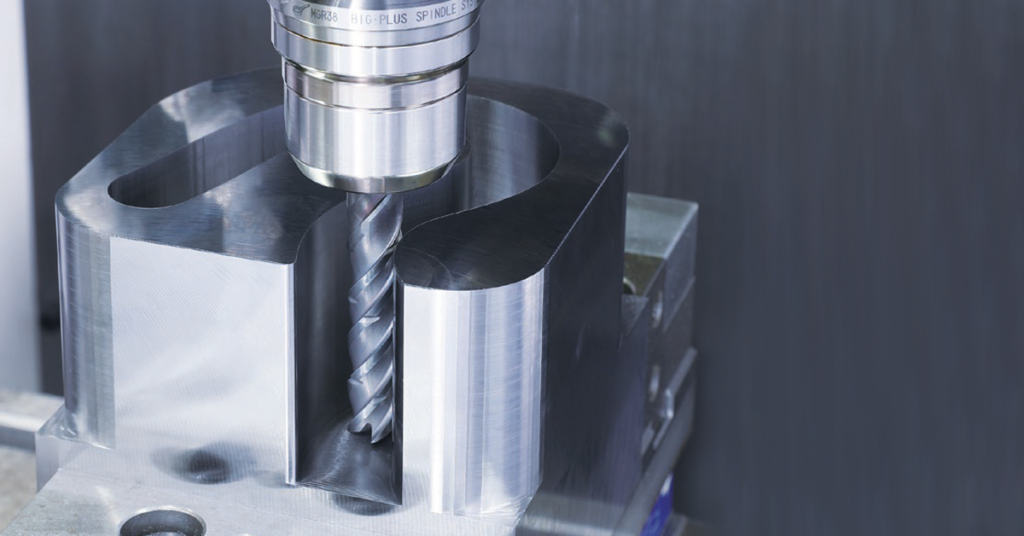
Одступање од труљења у машинској обради и како га избећи
Дисциплинован приступ превенцији смањује варијабилност и побољшава дугорочне перформансе машине.
Избор и одржавање држача алата
Држачи алата играју кључну улогу у одржавању концентричности. Висококвалитетни држачи са прецизном унутрашњом геометријом пружају конзистентније резултате, посебно код завршне обраде и примена великим брзинама. Временом, држаче алата треба прегледати на хабање, избочину или деформацију на контактним површинама.
На пример, замена истрошених стезних чаура по плану често обнавља прихватљиво одступање без даљих подешавања.
Правилно чишћење и руковање конусом
Чисти конуси обезбеђују потпуни контакт између вретена и држача алата. Пре уградње алата, оба конуса треба обрисати и визуелно прегледати. Компримовани ваздух треба користити опрезно, јер може дубље увући остатке у вретено.
Правилно руковање је такође важно. Испуштање држача алата или њихово постављање на прљаве површине доводи до оштећења која можда нису одмах видљива, али доприносе истрошености током рада.
Правилно стезање алата и праксе затезања
Константна сила стезања је неопходна за поновљиво позиционирање алата. Коришћење обртних кључева или унапред подешених система за затезање помаже у избегавању неравномерног намештања алата. Прекомерно затезање може да искриви стезне чауре, док недовољно затезање омогућава микропомерање током сечења.
У производним окружењима, стандардизација поступака стезања смањује варијације зависне од оператера.
Праћење здравља вретена и превентивно одржавање
Редовна инспекција вретена помаже у откривању раних знакова хабања лежајева или термичких проблема. Праћење вредности одступања током времена пружа увид у постепену деградацију. Када трендови показују константан пораст, планирано одржавање може се заказати пре него што се појаве проблеми са квалитетом.
На пример, месечно документовање мерења одступања често открива промене много пре него што вибрације или бука постану приметне.
Практична ограничења одступања по типу операције
Нису све операције захтевале исти ниво контроле одступања. Грубе операције могу толерисати веће вредности, док завршна обрада и прецизно бушење захтевају строжа ограничења. Дефинисање прихватљивих прагова одступања на основу типа операције помаже у уравнотежењу продуктивности и квалитета.
Усклађивањем стратегија превенције са стварним захтевима машинске обраде, радионице могу одржати контролу без непотребних застоја.
Дијагностиковање проблема са одступањем у производним окружењима
Када одступање постане проблем који се стално понавља, структурирана дијагноза спречава непотребна подешавања и губљење времена. Случајне промене алата или одступања често маскирају прави узрок, а не решавају га. Јасан дијагностички низ помаже у изоловању извора и примени исправног решења.
Раздвајање проблема са вретеном од проблема са алатима
Почните мерењем одступања на врху вретена помоћу чисте тест шипке. Ако су очитавања у овом тренутку у прихватљивим границама, вретено вероватно није примарни проблем. Пажња затим треба да се усмери на држач алата, стезну чауру и метод стезања.
Ако се повећано одступање појави директно на врху вретена, промене алата неће решити проблем. У таквим случајевима је потребан даљи преглед вретена или процена сервиса.
Поређење статичког понашања и понашања у резу
Статичка мерења не одражавају увек услове резања. Алат може показивати прихватљиво одступање у мировању, али се понашати другачије под оптерећењем. Праћење образаца хабања алата и обрадне обраде површине током обраде пружа додатне назнаке.
На пример, константно хабање на једној жлебној жлебници често потврђује ефективно одступање чак и ако статичка мерења изгледају маргинално. Ово запажање подржава корективне мере без ослањања искључиво на очитавања индикатора.
Коришћење промена алата као дијагностичког алата
Замена компоненти једне по једне помаже у изоловању извора. Промена само алата, затим само стезне чауре, и на крају држача алата омогућава појаву образаца. Ако одступање прати одређени држач на различитим машинама, проблем је очигледно повезан са алатом.
Овај приступ је посебно користан у радионицама са више машина где идентични програми дају различите резултате.
Успостављање основних основа и документације
Забележавање прихватљивих вредности одступања за сваку машину ствара референтну тачку за будуће провере. Када вредности одступају, корективне мере могу се предузети рано. Документација такође подржава планирање одржавања и оправдава замену алата на основу података, а не претпоставки.
Дисциплинован дијагностички процес претвара контролу одступања од реактивног задатка у предвидљив део управљања квалитетом.
Закључак
Одступање директно утиче на тачност обраде, квалитет површине и век трајања алата, чак и када се одступања мере у само неколико микрона. Ако се не контролише, уводи варијабилност која утиче на конзистентност делова, повећава хабање и повећава трошкове производње. Разумевање одакле одступање настаје и како се понаша у стварним условима резања омогућава машинистима и инжењерима да се позабаве проблемима у самом извору, уместо да реагују на симптоме.
Дугорочна контрола зависи од превенције и дисциплине. Чисти интерфејси, поуздане праксе држања алата, редовна инспекција и документоване основне линије штите здравље машине и стабилност процеса. Када се намерно управља одступањем, CNC системи пружају предвидљиве резултате, већи квалитет производа и одрживу продуктивност током времена.




