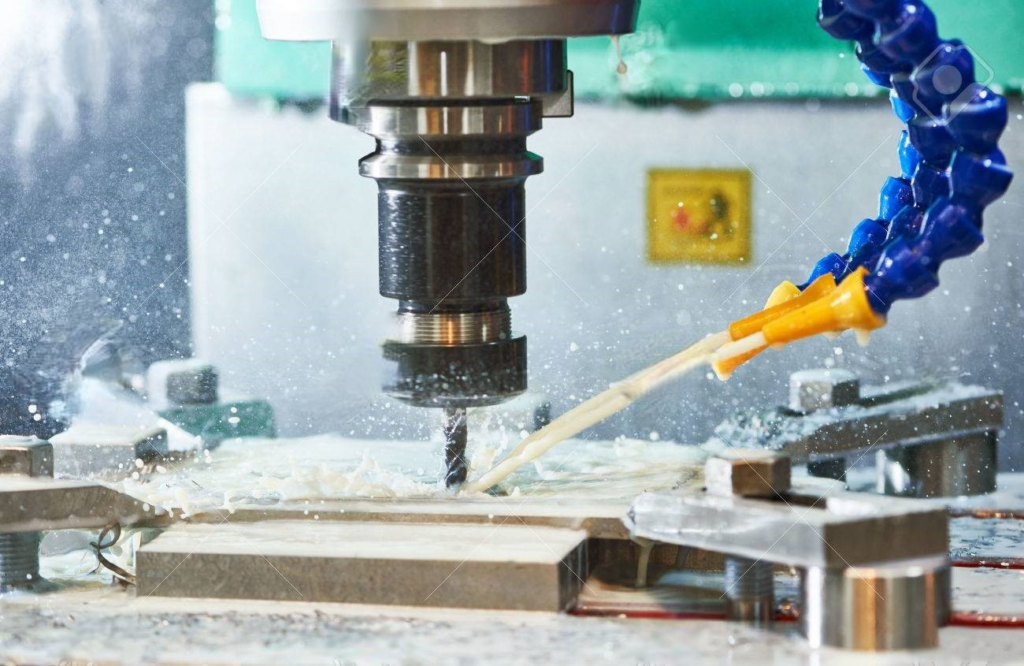
Алуминијум и његове легуре имају бројне примене у различитим секторима као што су транспорт, опште машинство, електротехника, грађевинарство и грађевинарство. Такође је користан у производњи домаћих производа и за паковање у хемијском и прехрамбеном сектору. Алуминијум, у поређењу са другим металима, има ниску тврдоћу и високу вредност термичког ширења. Због тога је производња прецизних алуминијумских компоненти подложна деформацијама.
Разни фактори доприносе деформацији прецизних компоненти од легура алуминијума. Ови фактори укључују материјал, производно окружење, облик дела и перформансе течности за резање. Следећи су начини за смањење дисторзије у компонентама од легура алуминијума током CNC обраде:
1. Смањите унутрашњи напон алуминијумског материјала
Напрезање се дефинише као мерење унутрашњих сила изазваних честицама унутар материјала које врше притисак једна на другу. Деформација је мера напона која одражава степен деформације изазване унутрашњом затегнутошћу материјала. Деформацију у материјалу изазивају унутрашње или спољашње силе. Спољашње силе примењују напрезање на масу материјала (нпр. гравитација) или на његову површину (нпр. контактне силе, спољашњи притисак, трење).
Заостали напон је уобичајени облик напрезања који обично остаје из процеса производње. Заостали напон изазива највећа изобличења код танких компоненти.
Неке од најчешћих метода за ослобађање напетости у алуминијуму су:
- Прављење серије благих резова како се компонента приближава завршеној величини. Расход од напона између грубе и завршне обраде такође може смањити или елиминисати изобличења узрокована напонима услед обраде.
- Вибрационо отпуштање напона (VSR) је такође још један уобичајени начин за ублажавање напона. VSR подразумева савијање метала са довољном амплитудом да би се комбиновали генерисани и заостали напон. Као резултат тога долази до пластичног течења, што резултира ублажавањем напона. Да би се оптимизовала количина ублажавања напона, VSR циља резонантну фреквенцију метала. Ова нетермална метода ублажавања напона користи се у обради метала ради побољшања димензионалне стабилности и механичког интегритета. Користи се, посебно за ливени, ковани или заварени алуминијум. Прецизне компоненте са изузетно уским димензионалним или геометријским толеранцијама се често користе са VSR-ом.
- Криогеника је још једна метода ублажавања напона која смањује заостали напон, заједно са побољшањем отпорности на хабање и корозију. Алуминијумски предмет се ставља у посебан резервоар и подвргава течном азоту. У зависности од врсте легуре и дебљине, температура пада и до -300°F, а метал се тамо оставља одређени временски период. Температура се затим постепено повећава до собне температуре. Криогена метода је опција за распрострањеније технике термичке обраде. Алуминијум третиран на овај начин има мање шансе за деформацију и јачи је и издржљивији. Друге предности укључују мање пуцања услед напона, нижи коефицијент трења и повећану отпорност на ударце. Делови који се рукују на овај начин су подложнији машинској обради и поправци, а готови делови имају дужи век трајања.
- Методе термичке обраде алуминијума
- Жарење. Алуминијумске легуре се често очвршћавају у раној фази производног циклуса. Намерна пластична деформација радног предмета се често описује као очвршћавање деформацијом. Очвршћивање деформацијом модификује кристалну структуру унутар метала, а потом се ресетује жарење. Метал се загрева до три сата, на температурама у распону од 570°C до 770°C. Ово смањује напетост изазвану процесом очвршћавања деформацијом и помаже у решавању савијања и других потешкоћа.
- Термичка обрада раствором је још једна врста термичке обраде. Метал се урања у раствор на високој температури (између 825°F и 980°F), а затим се кали да би се супстанца брзо охладила. Ово задржава растворене компоненте, које се затим таложе, што резултира ефектом очвршћавања старењем. Метал је лако обрађивати одмах након каљења, али се временом стврдњава и постаје све тежи за обраду.
2. Повећајте ефикасност сечења алата.
Веома је важно одабрати исправне алате за резање како би се смањила деформација приликом обраде компоненти. Материјал алата за резање и геометријски фактори имају значајан утицај на силу резања и топлоту.
Геометријски фактори који утичу на ефикасност алата су:
i. Фронт Англе
Предњи угао мора бити пажљиво подешен како би се очувала чврстоћа сечива; у супротном би се оштре ивице погоршале. Угао нагиба треба да буде одговарајуће велики како би се очувала чврстоћа сечива. С једне стране, може се користити за оштрење ивица. Такође, с друге стране, може смањити изобличење сечења, обезбедити глатко уклањање струготине, а затим смањити силу сечења и температуру. Употреба алата са негативним углом нагиба се не препоручује.
ии. Задњи угао
Задњи угао има значајан утицај на хабање бочне стране и квалитет обраде. Приликом одређивања задњег угла, дебљина резања је суштински фактор који треба узети у обзир. Алат који се користи мора имати одговарајуће услове за одвођење топлоте, стога треба користити мањи угао заштите. То је због велике брзине померања, великог оптерећења резања и велике производње топлоте код грубог глодања. Оштре ивице су неопходне код финог глодања како би се смањило трење између бочне стране и обрађене површине, као и еластична деформација. Сходно томе, треба одабрати шири угао заштите.
ИИИ. Хелик Англе
Угао спирале треба да буде што већи како би се обезбедило глатко глодање и мања сила глодења.
ИВ. Главни угао одступања
Правилно смањење примарног угла одступања може побољшати услове одвођења топлоте и смањити просечну температуру подручја обраде.
3. Технике стезања радних предмета треба побољшати
Код одређених танкозидних алуминијумских компоненти са ниском крутошћу, методе стезања описане у наставку могу се користити за смањење деформације:
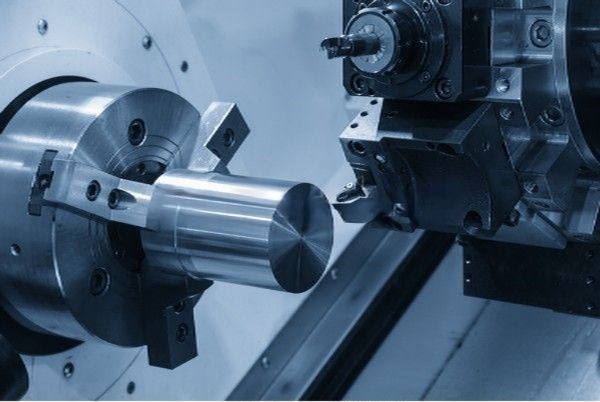
Самоцентрирајућа стезна глава са три вилице
- Ако се за стезање танкозидних компоненти чаура за ЦНЦ обраду из радијалног правца користи трочељусна самоцентрирајућа стезна глава или опружна стезна глава, радни предмет ће се несумњиво деформисати када се отпусти након обраде.
Треба усвојити метод притискања аксијалне чеоне површине са добром чврстином. Направљен је навојни трн за проналажење унутрашњег отвора дела на основу положаја унутрашњег отвора дела. Треба га уметнути у унутрашњи отвор дела. Чеона површина се компримује поклопном плочом, а навртка се затеже уназад, чиме се спречава деформација одвајања током обраде спољашњег круга и постиже прецизност обраде.
- Осим ако се не обрађују танкозидне плоче, препоручљиво је користити вакуумске усисне чаше како би се постигла равномерније распоређена сила стезања, а затим обрађивати са мањом количином резања како би се избегла деформација дела.
Алтернативно, могу се користити поступци пуњења. Да би се повећала крутост процеса танкозидних комада, у комад се могу увести медијуми како би се смањила деформација комада током стезања и сечења. На пример, у комад се може сипати растопљена уреа која садржи 3% до 6% калијум нитрата. Након обраде, комад се потопити у воду или алкохол, а затим растворити и оцедити пунило.
4. Побољшајте дизајн алата за сечење
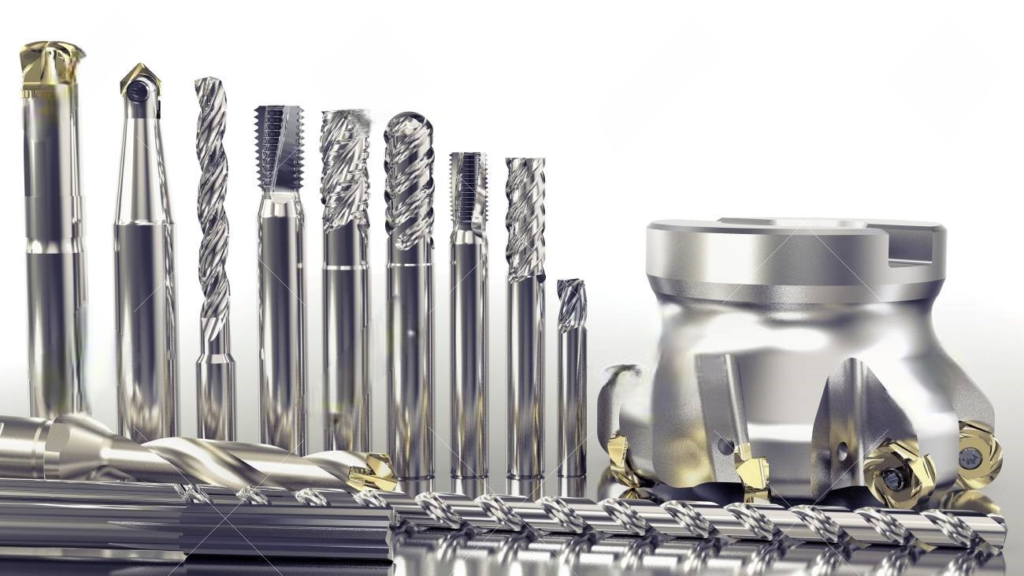
Алати за сечење
- Смањите број зубаца глодалице уз повећање простора за држање струготине.
Већа површина струготине је неопходна због високе пластичности алуминијумског материјала и велике деформације резања током обраде.
Дакле, полупречник дна жлеба за струготину треба да буде већи, али број зубаца глодалице треба да буде мањи. Полупречник дна резервоара треба да се повећа, док се број зубаца глодалице смањује. Да би се минимизирало изобличење танкозидних компоненти од легуре алуминијума услед зачепљења струготином, код глодалице величине 20 mm или мање користе се два резна зуба, а код глодалице величине 30 до 60 mm користе се три резна зуба.
- Фино наоштрите зубе.
Резна ивица има храпавост Ra=0.4um или мање. Пре употребе новог алата за сечење, треба извршити неколико нежних трљања финим асфалтом на предњој и задњој страни зубаца резача како би се уклонили сви неравни или мањи назубљени трагови који су можда остали након брушења зубаца алата. Захваљујући овој методи, температура сечења се смањује, а дисторзија сечења је минимизирана.
- Контролишите стандард хабања алата што је строже могуће.
Храпавост површине радног предмета расте како се алат троши, заједно са температуром резања и деформацијом радног предмета. Као резултат тога, поред избора материјала алата са јаком отпорношћу на хабање, стандард хабања алата не би требало да буде већи од 0.2 мм, у супротном се лако стварају ивице струга. Да би се избегла деформација, температура обрађеног радног предмета не би требало да пређе 100°C приликом резања CNC глодањем или CNC стругањем.
5. Организујте производни процес на одговарајући начин
Вибрације се често јављају током глодања при резању великом брзином због великог додатка за обраду и испрекиданог резања. Ово утиче на тачност обраде и храпавост површине. Као резултат тога, процес CNC резања великом брзином се генерално класификује на следећи начин: груба обрада - полуфинишна обрада - обрада чистих углова - завршна обрада. Може бити неопходно предузети други корак полуфинишне обраде пре завршне обраде за предмете који захтевају висок ниво прецизности. Комадовима се оставља да се природно охладе након грубе обраде како би се смањиле унутрашње напетости и деформације.
Након грубе обраде, преостала маргина треба да буде већа од дисторзије, генерално 1-2 мм. Површина дела треба да буде хомогена током завршне обраде.
Генерално, држање алата стабилним током процеса завршне обраде са 0.2-0.5 мм је најбоља техника за смањење деформације резања, постизање високог квалитета обраде површине и одржавање исправности производа.
Поред горе наведених разлога, техника рада је такође критична у стварном раду, а прави начин рада може значајно смањити савијање компоненти од легуре алуминијума.
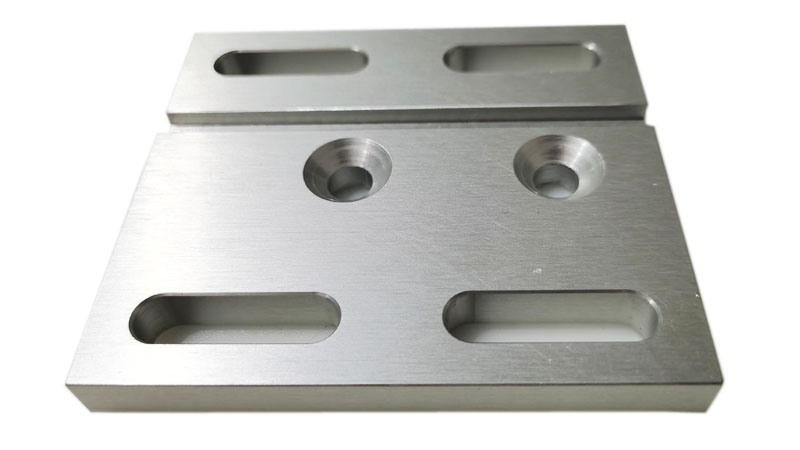
6. Симетрична обрада
Да би се побољшало одвођење топлоте и спречила термичка деформација код CNC обрађених алуминијумских компоненти са великим дозволама за обраду, мора се избегавати екстремна концентрација топлоте. Симетрична обрада је техника која се може користити за то.
Размотримо случај металне плоче дебљине 90 мм коју треба смањити на дебљину од 60 мм. Иако је свака површина обрађена до коначне величине и ако је континуирани додатак за машинску обраду значајан, ако се страна за глодање тренутно пренесе на другу страну, концентрација топлоте ће бити проблем, а равност легуре ће бити само 5 мм.
Међутим, ако се техника симетричне обраде изводи са обе стране, свака површина може бити обрађена најмање још два пута док се не постигне коначна величина, што је повољно за одвођење топлоте, а равност се може регулисати на 0.3 мм.
7. Изаберите одговарајуће параметре сечења
Сила резања и резултујућа топлота резања могу се смањити коришћењем правих параметара резања. Када су параметри резања већи него што је уобичајено у процесу механичке обраде, то ће резултирати прекомерном силом резања. Прекомерна сила резања може лако изазвати деформацију компоненти, као и утицати на крутост вретена и дуговечност алата.
Дубина повратног резања има највећи утицај на силу резања од свих параметара резања. Смањење броја алата за резање је неопходно како би се осигурало да се комади не деформишу. Међутим, то доводи до смањења ефикасности обраде. Овај изазов се може решити глодањем великом брзином помоћу нумеричке контроле.
Машинска обрада може смањити силу резања и осигурати ефикасност обраде смањењем дубине повратног резања, повећањем помака и повећањем брзине машине.

8. Обратите пажњу на редослед ходања алата за сечење
Редослед сечења за грубу обраду и завршну обраду треба да буде различит.
Груба обрада даје приоритет ефикасности обраде и циљу брзине уклањања материјала по јединици времена. У већини случајева може се користити обрнуто глодање. (Обрнута ваљаоница је врста ваљаонице у којој се радни предмет креће између пара ваљака и напред и назад. Обрнута ваљаоница је добила име по чињеници да се челик креће напред-назад између ваљака, постепено смањујући дебљину са сваким пролазом.)
То јест, вишак материјала на површини бланка се уклања што је брже и ефикасније могуће, а у суштини се генерише геометријска контура потребна за завршну обраду.
Када је у питању завршна обрада, нагласак треба да буде на прецизности и квалитету, а треба користити и глодање уназад. Дебљина резања зубаца глодалице постепено опада од максимума до нуле током глодења уназад, па је степен очвршћавања знатно смањен, као и степен деформације компоненте.
9. Двоструко сабијање танкозидних делова
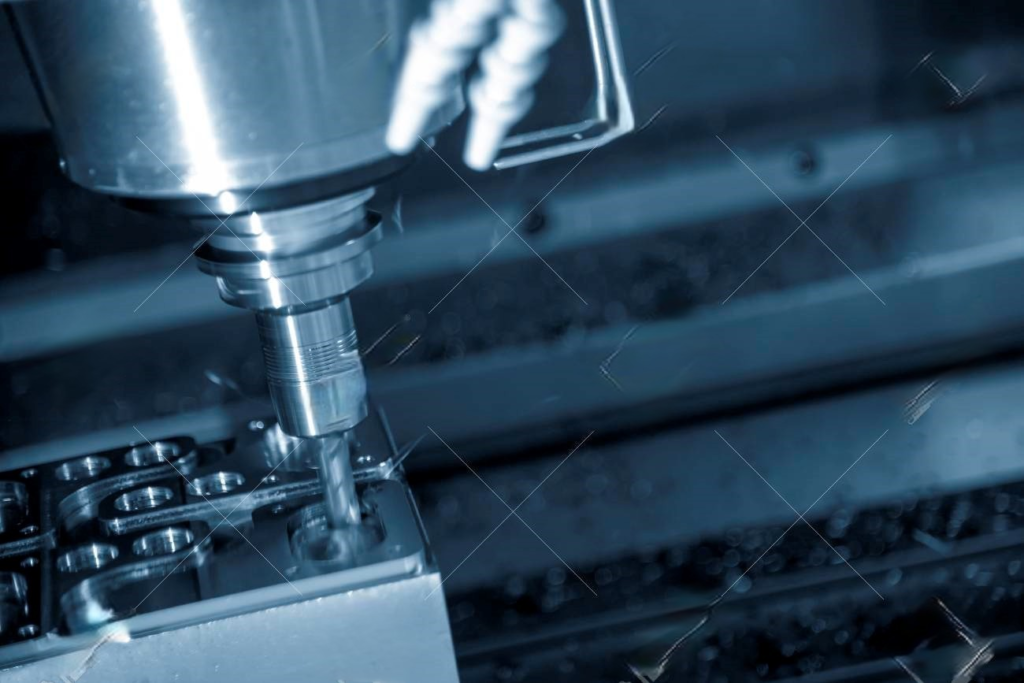
Сила стезања изазива деформацију током обраде алуминијумских компоненти на ЦНЦ машини. Пре него што се постигне коначна величина, пресовани комад треба отпустити и смањити притисак како би се вратио у првобитни облик. Затим треба применити други притисак како би се смањила деформација радног предмета настала стезањем.
Површина ослонца је оптимално место за другу тачку притиска, а сила стезања треба да се примени у правцу максималне крутости.
Сила компресије треба да буде довољна да спречи отпуштање радног предмета ако је све у реду.
Овај поступак захтева употребу вештих оператера, али може осигурати да се обрађене компоненте алуминијума обрађене ЦНЦ машином деформишу што је мање могуће.
10. Бушење и глодање
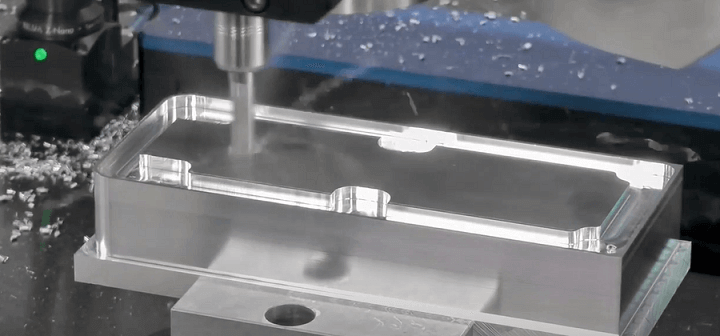
Обрада шупљина у CNC машинским деловима алуминијума има свој скуп изазова. Кад год се глодалица користи директно на компоненти, струготине неће бити глатке због недостатка простора за фрагментацију глодалице. То узрокује накупљање огромне количине топлоте резања, што шири и деформише CNC машинске делове алуминијума, као и оштећује компоненту или алат.
Бушење прво, па затим глодање је најбоља техника за решавање овог проблема.
То подразумева бушење рупе алатом који није мањи од глодалице пре него што се глодалица постави у рупу да би се почело са глодањем.
11. Користите специјално уље за резање алуминијумских легура
Специјално уље за резање је врста течности која се мора користити током целог процеса ЦНЦ сечења за подмазивање, хлађење и чишћење.
Приликом обраде алуминијума може се користити неколико врста расхладних течности.
Водорастворљиве смеше могу се успешно користити за распршивање топлоте током грубе обраде где је уклањање материјала довољно за стварање топлоте.
Чисто минерално уље за заптивке, мешавина минералног уља за заптивке и керозина у односу 50–50, мешавина 10% масти и 90% керозина и минерално уље разблажено минералним уљем за заптивке или керозином од 100 секунди су нека друга уља која се могу препоручити.
Нова уља за резање обично користе сумпоризоване адитиве против хабања под екстремним притиском као своје основне компоненте. То је због континуираног побољшања алата за брзо сечење, опреме и процеса. Ово помаже у заштити алата у процесу ултрабрзог сечења, побољшава тачност процеса и ефикасност сечења.