

У производној индустрији, производ се често обликује и саставља алатима направљеним од челика. Такви алати се крећу од познатих и неспецијализованих, као што су бушилице и одвијачи, до специјализованије опреме као што су калупи за ливење растопљеног метала или за обликовање делова као што су панели аутомобила (у инжењерству, обликовање значи ковање или штанцање). Постоји много врста алатног челика. Алатни челик за сечење метала се обично бира из породице која се назива брзорезни челици (HSS), који носе то име јер остају тврди и отпорни на хабање до чак 600 степени Целзијуса (C). HSS може да сече метале великим брзинама у поређењу са алатима од обичнијег челика, који би почели да омекшавају изнад приближно 200 степени C. Слична разлика постоји и међу врстама челика који се користе за ливење или обликовање метала. У тим операцијама, инжењери говоре о алатном челику за топлу обраду и алатном челику за хладну обраду. Алатни челик за врућу обраду користи се за алате који држе растопљене метале попут алуминијума и цинка на месту док се течност не стврдне, или за обликовање метала изнад 200 степени Целзијуса (приближно), док се алатни челик за хладну обраду користи за обликовање метала испод исте температуре.
Увод
У производној индустрији, термини „алат“ и „алатни челик“ имају посебно техничко значење. Користе се за описивање дела производне машине који долази у контакт са производом и челика од ког је тај део направљен, ако је направљен од челика (што је обично случај).
Алати, тако дефинисани, могу се користити за сечење, ливење или обликовање.
Резање је радња коју врши бушилица или алат са једним врхом на стругу. То је такође радња коју врши више врхова алата глодалице или листа тестере.
Ливење је радња држања растопљеног метала, или било ког другог растопљеног материјала, на месту док се не стврдне.
Обликовање је радња ковања, савијања или штанцања чврстог радног предмета, тако да се његов облик мења без губитка материјала.
Понекад се ове радње комбинују, на пример, када преса исече круг у металном лиму и истовремено га обликује у дно шерпе.
У овој техничкој употреби, машина која држи алат и материјали од којих је направљена машина која држи алат, генерално се помињу одвојено од самог алата.
Историја алатних челика
Први алатни челици су вероватно били они који су се користили за израду традиционалних инструмената као што су чекићи, наковњи, ножеви и секире. У почетку се једва разликовао од обичног гвожђа направљеног најпримитивнијим техникама.
Али током времена, традиционални ковачи су научили да мењају својства гвожђа како би га учинили тврђим за неке намене, а жилавим за друге. Ови модификовани облици гвожђа постали су први прави облици челика.
У раним данима производње челика, пре више од три хиљаде година, ковачи су открили да загревањем гвожђа одређеног састава, а затим урањањем у уље или воду, оно може постати тврђе него ако би се једноставно оставило да се природно охлади. Под „одређеним саставом“ мислим на гвожђе које је садржало отприлике један проценат по тежини, или тако нешто, раствореног угљеника када је било у врућем стању. Нагло каљење би спречило угљеник да изађе из раствора и формира релативно велике честице гвожђе карбида у матрици релативно чистог и меког гвожђа. Уместо тога, процес каљења би закључао атоме угљеника на месту у ономе што је сада била напрегнута матрица гвожђа и угљеника названа мартензит, коју је теже деформисати.
Наравно, сва ова хемија није била позната у то време. Уместо тога, ковачи из прошлости су радили по разним практичним правилима. У енглеском језику, то доводи до израза „црна вештина“. Рад ковача је био уметност, а не наука, био је прљав и црн у физичком смислу, и уз то нико заправо није знао шта ковачи раде. Да ли су били у савезу са демонима из слично огњене јаме пакла? Из свих ових разлога, рад ковача је био познат као „црна вештина“, термин који се данас примењује на било који други слично мистериозни процес.

Слика традиционалног ковача (1606. године нове ере) у јавном власништву преко Викимедијине заједнице
Временом је вештина ковача постајала сложенија и вештија, иако је и даље била уметност. Комади најтврђег челика постављали би се тамо где би била ивица сечива и комбиновали са комадима мекшег, али чвршћег челика да би се формирала главнина сечива. Друга метода почетне припреме укључивала је таложење карбидних дендрита у једном блоку челика. Међутим, у почетку би се композит затим тукао, загревао и пресавијао више пута како би се разбиле потенцијално крхке нечистоће и мехурићи гаса, и како би се формирала сечива са чврстим телима и тврдим ивицама. Ове технике, које су по називу укључивале јапанску мокуме-гане методу и блискоисточну Дамаску методу, производиле су челик са вртложним шарама које су откривале основну структуру, посебно када се нагризају. Ипак, било је мало научног разумевања шта се заиста дешава, за разлику од интуитивнијег и уметничког разумевања.

Јапански мач направљен техником мокуме-гане на позадини верижне оклопа. Фотографија: „Дафанин“, 12. мај 1986, CC BY-SA 4.0 преко Wikimedia Commons.
Ствари су постале научније крајем 1700. и почетком 1800. века. Појава модерне хемије је јасно показала да је челик тог времена био легура, заправо композит, гвожђа и других елемената; да је главни адитив био угљеник; и да је угљеник имао различите облике у меком челику, тврдом челику и ливеном гвожђу (где је концентрација угљеника била око четири процента по тежини).
Контролисаним повећањем удела угљеника у челику, постало је могуће произвести екстра тврде, мада донекле крхке, челике који су били добри за сечење других облика челика. Тако су настали први алатни челици модерног типа.
Ови рани алатни челици комбиновали су углавном мартензитну (каљену) матрицу са додатним укључивањима гвожђе карбида.
Међутим, имали су недостатак да имају тенденцију да омекшавају изнад 200 степени Целзијуса, што је ограничавало брзину којом су се могли користити за сечење других челика.
Године 1868, шкотски инжењер Роберт Мушет, и сам син једног од првих мајстора гвожђа који је препознао важност угљеника, осмислио је облик челика који је остао тврд на вишим температурама.
Позната као Мушет челик, нова легура је садржала не само уобичајене количине угљеника већ и веће количине мангана и волфрама. Мушет челик је такође имао необично својство да није морао да се кали у течности. Био је то први челик који се „кали на ваздуху“: челик који се очврснуо до нивоа сличних мартензиту једноставним хлађењем од црвене топлоте у млазу ваздуха.
Почетком 1900-их, својства Мушет челика су додатно побољшана од стране америчког инжењера Фредерика Винслоуа Тејлора и његових колега. Резултат је постао познат као брзорезни челик (HSS). HSS остаје корисно тврд чак до 500 или чак 600 степени Целзијуса: отуда и његово име, јер се може користити за сечење других челика чак и већим брзинама од Мушет челика. Уз гвожђе и угљеник који су заједнички за све врсте челика, већина HSS легура и даље садржи велике количине волфрама, плус хром, који је заменио манган у почетној Мушет формулацији.
Данас се карбидни врхови често користе за најзахтевније примене сечења метала, мада брзорезни челици остају преферирани материјал за производњу листова тестера и спиралних бургија, за које би уметање карбидних врхова обично било непрактично, посебно код мањих пречника и финијих величина зубаца.
Али шта је са ливењем и обликовањем?
До сада сам описао побољшања алатних челика који се користе за сечење, од раних сечива до модерних индустријских алата од брзорезне стали. Међутим, савремена разлика између алатног челика за хладну обраду и алатног челика за врућу обраду заправо се односи на челике који се користе за ливење и обликовање.
Челици за врућу обраду користе се за процесе где температура алата прелази 200 степени Целзијуса (392 степена Фаренхајта).
Алатни челици за хладну обраду користе се за процесе где температура алата остаје испод 200 степени Целзијуса.
Линија раздвајања од 200 степени Целзијуса није апсолутно чврста и брза, с обзиром на то да постоји много различитих легура са различитим својствима, али је конвенционална линија раздвајања која се широко помиње у литератури.
Код свих врста алатних челика, главни узроци отказа су лом, деформација (посебно трајна или „пластична“ деформација), површинско хабање и развој површинских пукотина услед замора узрокованих цикличним напрезањима. Циклична напрезања су и механичког и термичког порекла; термичка напрезања су посебно озбиљан проблем за алатне челике за рад у врућим условима.
Челици за алате за хладни рад
Алатни челици за хладну обраду су генерално високоугљенични челици, који обично садрже око један до један и по проценат угљеника по тежини. Најчешћи типови су нисколегиране класе које се каље у уљу, средње легиране класе које се каље на ваздуху и високоугљенични челици са високим садржајем хрома.
Нисколегиране врсте челика које се очвршћују уљем су најјефтиније. Осим чињенице да садрже мање нечистоћа, иначе су веома сличне старомодним облицима алатног челика који су се користили пре Мушет челика.
Средње класе легура које се каље на ваздуху каље се са мање деформација од челика који се морају калити. Такође се могу калити у дебљим пресецима од челика каљеног у уљу, до 100 милиметара или више.
Високоугљеничне, високохромне врсте, које се очвршћују или каљењем у уљу или каљењем на ваздуху, у зависности од њиховог тачног састава, најотпорније су на хабање.
Алатни челици за хладну обраду се обично користе за мноштво свакодневних индустријских употреба, укључујући:
- Ливење пластике под притиском
- Калупи за обликовање танких металних панела као што су закривљени панели каросерије аутомобила
- Стезне главе и центри за стругове
- ваљци
- Ваљајући калупи за навоје и назубљивање
- Провлаке, развртачи, навојнице и трнови
- Точкови и држачи за обраду жице и хладних цеви
- Маказе, сечива и други алати за сечење, за примене где је сечење кратко и ствара се мало топлоте
- instrumenti
- Калупи за израду, цртање и бушење
Челици за вруће радне алате
Као и Мушет челик и најранији брзорезни челици, алатни челици за рад у врућем стању традиционално су садржали велике количине волфрама као легирајућег елемента. Међутим, постоје и алатни челици за рад у врућем стању који имају хром као главни легирајући елемент, и друге врсте које имају молибден као главни легирајући елемент.
Уз брзо сечење и бушење метала, челици за врућу обраду се обично користе за:
- Ливење метала под притиском
- Истискивање
- Ковање
- Производња производа од стакла
Избор материјала за ливење
Процеси ливења за које се користи алатни челик називају се ливење под притиском, у коме алат служи као калуп, дајући детаљан или релативно прецизан облик финалном производу на начине који су вернији и поновљивији него што је то могуће код ливења у пешчаним калупима.
Ливење под притиском вероватно је настало ливењем слова за покретни тип у 1400. веку нове ере, у отвореним калупима у облику сваког слова. У модерном смислу, метал се убризгава под притиском у калуп направљен од два супротна алата, који прецизно пуни.
Алати за пластику се обично праве од посебних врста челика за хладну обраду познатих као П челици, од алуминијума или од легура берилијума и бакра. Предности бакра и алуминијума, за ову употребу, укључују много већу топлотну проводљивост и последично брже и равномерније хлађење него код челика.
С друге стране, челични калупи трају дуже (до милиона циклуса) и боље се одупиру ерозији млазевима брзог кретања пластике, посебно ако садржи абразивно композитно армирање као што су стаклена влакна. Неке површинске завршне обраде могу се поуздано постићи само челиком.
Избор материјала за процесе обликовања
Процеси обликовања метала за које се користи алатни челик за хладну обраду генерално не укључују веома висок степен деформације метала у маси. Наношење навоја на површину шипке ваљањем или утискивање равног лима метала у сложене кривине панела каросерије аутомобила типични су за процесе хладног обликовања у том смислу.
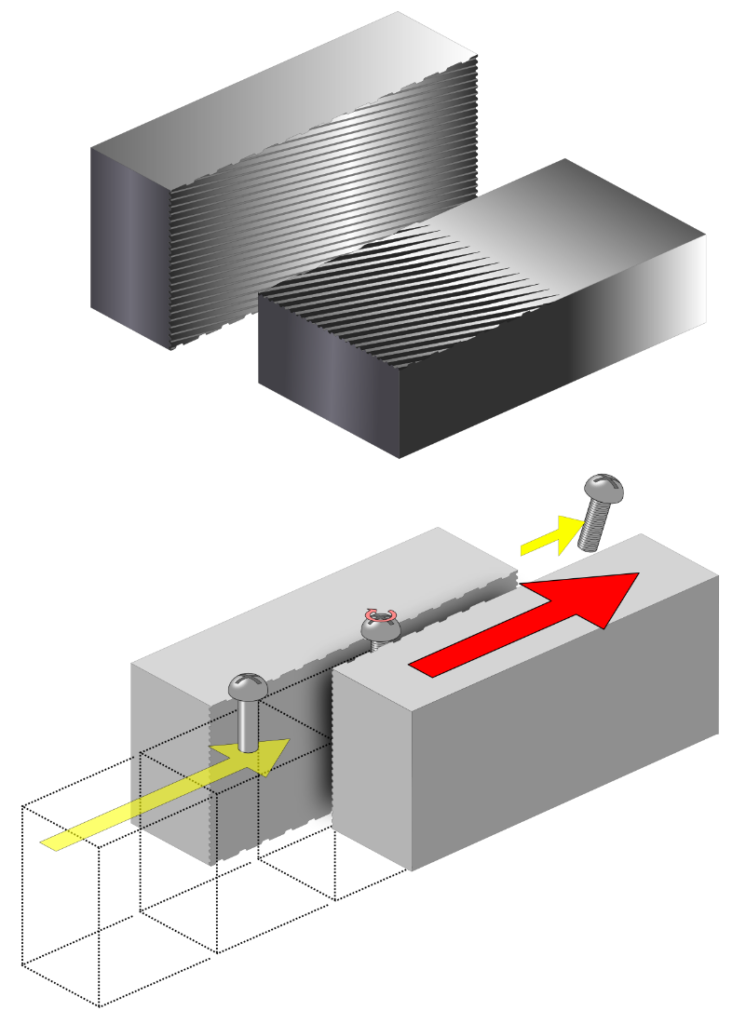
Хладно ваљање навоја. Графика аутора „Тосака“, 12. октобар 2009, CC BY 3.0 преко Викимедијине заштите.
Процеси хладне обраде често доводе до извесних побољшања квалитета метала кроз реоријентацију кристалне структуре метала и очвршћавање , мада је ефекат на кристалну структуру обично ограничен на површину и мање драматичан него у случају ковања, о чему ћу говорити у следећем одељку.
Сви драстичнији процеси обликовања метала укључују врућу обраду (изнад 200 степени Целзијуса). Као што је напоменуто, то укључује:
- Екструзија, и
- Ковање
Као што смо већ поменули, израда стаклених предмета је још једна велика примена алатног челика за врућу обраду.
Екструзија је процес којим се загрејани и омекшани материјал гура кроз матрицу да би се формирао дугачак производ константног попречног пресека. Најпознатији примери екструдираних производа су пластични и алуминијумски профили, који могу имати прилично компликоване облике. Пластични профили могу се екструдирати кроз матрице од алатног челика за хладну обраду, али алуминијумски профили морају се екструдирати кроз матрице од алатног челика за топлу обраду.
Посебна категорија екструзије је екструзија уз помоћ растерзања, која се користи за обликовање ствари као што су тела алуминијумских лименки и туба за лекове. Код екструзије уз помоћ растерзања, калуп се гура надоле у празан комад метала који затим тече уназад око калупа да би се формирала лименка или цев. Заиста је изванредно да се лименке и тубе са тако танким, али равним зидовима могу формирати овом методом.
Бешавне цеви се такође производе екструзијом. Чврсти грејач се загрева, а затим пробија по средини. Затим се поставља преко трна и екструзијом му се добија коначна величина и дебљина зида.
Ковање је процес којим се комад врућег метала, често усијаног, удара у свој коначни облик индустријским чекићем, након чега следе само мање машинске операције (сечење). Добар пример производа који се обично прави ковањем је кључ. Чекић се може механички покретати у оба смера или се може механички подизати и спуштати гравитацијом („калупно ковање“).

Ковање челичних гума за точкове железничких возова. Фотографија: Рајнер Халама , 19. јун 2010, CC BY-SA 3.0 преко Wikimedia Commons.
Ковање је директан индустријски потомак старијих техника ковања као што су мокуме-гане и дамаск. Има сличан ефекат, наиме, узрокује распршивање и затварање стакластих нечистоћа и мехурића гаса, а велики кристали или „зрна“ која се обично налазе унутар ливеног метала – слично шљокицама на огради од поцинкованог гвожђа, које су саме врста металног кристала – бивају разбијени и замењени мањим, а у многим случајевима и деформисани у правцу спољашњих кривих коначног облика.
Као што се може очекивати, финозрна структура је боља од грубе; а финозрна структура у којој зрна такође прате облик производа додатно побољшава механичка својства финалног предмета, чинећи далеко мањом вероватноћом да ће предмет пући на углу под великим оптерећењем него иначе.
На веб-сајту dropforging.net постоји веома добра илустрација кристала који прате облик . Суштинска сличност са производима највештијих ковача из ранијих времена је очигледна, осим што је у овом случају резултат индустријски предмет, а не мач.
Многи од најозбиљнијих механичких предмета, предмета који подносе велика оптерећења и који би имали озбиљне или барем веома досадне последице ако би се поломили, ковани су. Поред кључева за вијке, који би могли да пукну на местима максималног напрезања, близу навртке, ако би били направљени било којом другом методом, ковани предмети укључују радилице мотора и клипњаче које спајају клипове са радилицом, иако су сами клипови обично ливени. (Ковани клипови се, међутим, користе у тркачким моторима и постају све популарнији у општој употреби).
Постоје две главне врсте ковања: отворено ковање и ковање у затвореном калупу. Отворено ковање обликује метал у груби облик и побољшава његову општу унутрашњу структуру, али иначе не даје никакав посебно дефинисан облик или образац зрна. Ковање у затвореном калупу производи дефинисаније облике и обрасце зрна.







