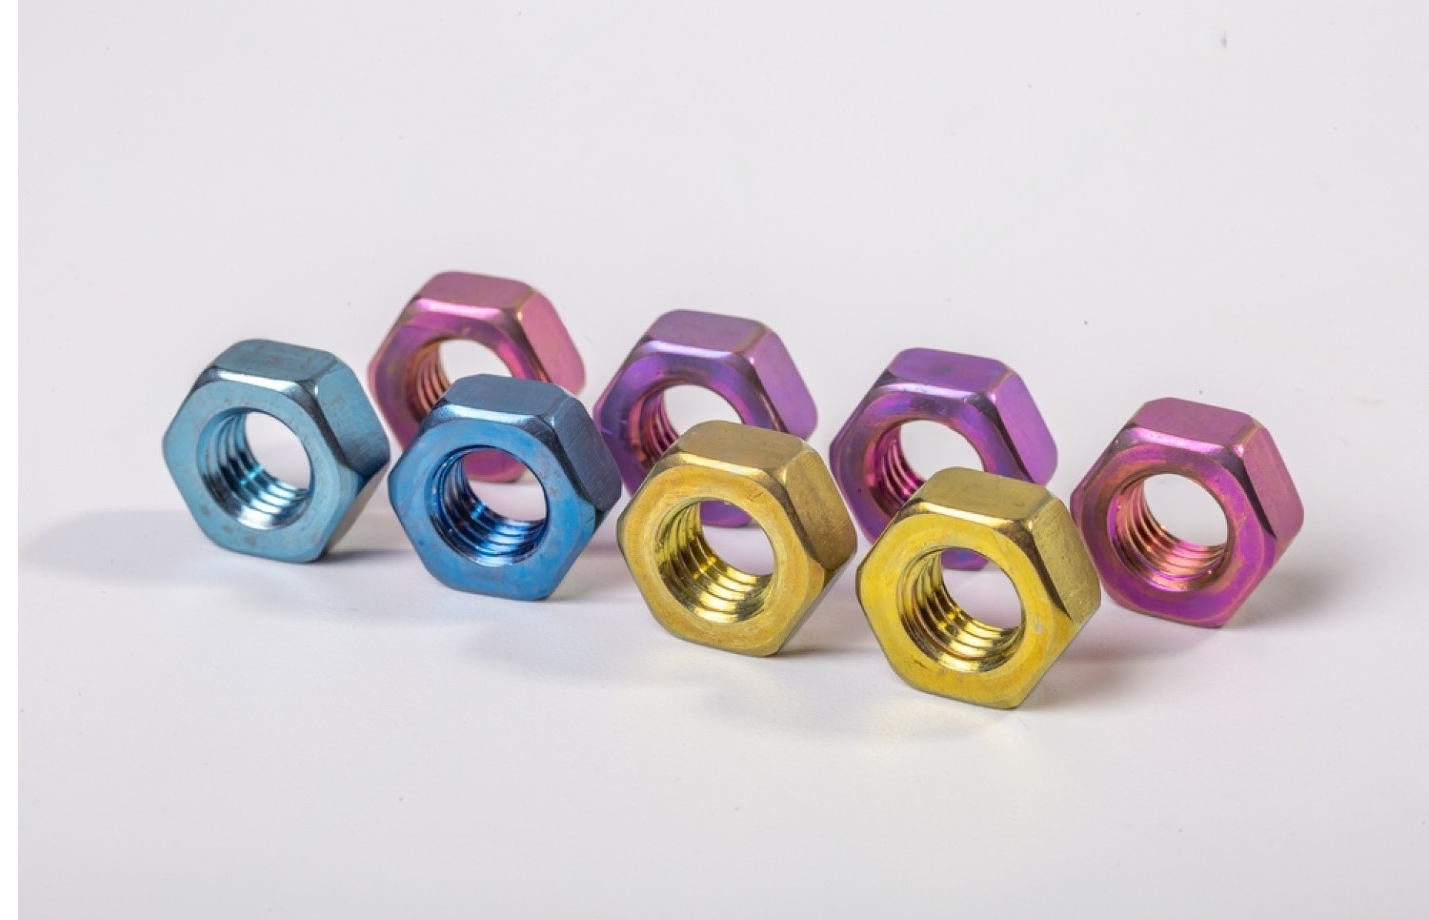
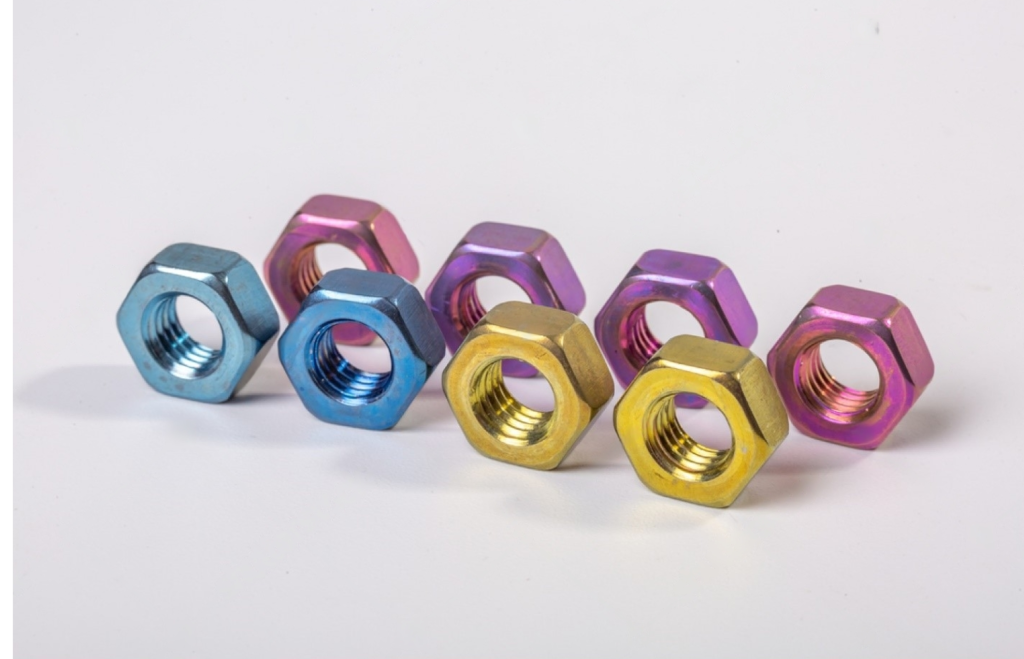
обојени анодизирани вијци, метални причвршћивачи високе чврстоће ( референца )
Увод
Анодирање титанијума, процес електролитичке завршне обраде који се покреће електричном струјом, вешто модулира оксидни слој који краси површину титанијума. Ова трансформативна техника, прикладно названа „анодирање“ због улоге титанијумског предмета као аноде (позитивне електроде) унутар електролитичке ћелије, може се похвалити богатом историјом укорењеном у ваздухопловном сектору. Њена прва примена 1923. године заштитила је компоненте британских хидроавиона од корозивних канџи слане воде. Данас, ваздухопловни титани и даље се ослањају на процесе анодирања како би одбранили неумољиве силе старења, хабања и корозије. Поред авијације, индустрија медицинских уређаја искористила је моћ анодирања титанијума, привучена његовим нетоксичним својствима и погодношћу за виталне биомедицинске примене попут ортопедских имплантата. Овај чланак се бави истраживањем различитих врста анодирања титанијума, сложених механизама, потребних материјала, издржљивости, одржавања и оптималних пракси, откривајући његову трајну релевантност у савременим индустријама и еволуирајућим пејзажима технолошког напретка и изазова.
Како функционише анодизирање титанијумом
Да би се започело ово путовање са малим титанијумским компонентама, први корак је израда електрохемијске ћелије која садржи извор једносмерне струје и одговарајући електролит. Осигуравајући да купатило служи као катода, а титанијумски део преузима улогу аноде, електрична струја тече кроз ћелију, постепено оксидујући површину компоненте. Прецизна контрола може бити недостижна, али даје визуелно задовољавајуће резултате.
Одисеја почиње ригорозним режимом чишћења, чишћењем површине титанијума од уља, масти или загађивача који би могли да ометају процес анодирања. Када је беспрекоран, титанијум се подвргава процесу нагризања. То подразумева стварање текстуриране површине, подстичући оптимално пријањање на раствор за анодирање. Добијена храпава површина ствара чврсту везу између титанијума и насталих слојева.
Припремљени титанијум се затим потапа у раствор за анодизирање, који се често састоји од сумпорне киселине, воде и специјализованих адитива. Како се процес анодизирања завршава, следи пажљиво испирање како би се уклонио сваки преостали раствор.
Анодирање је електрифицирајући хемијски процес, потапањем титанијумског дела у водени раствор електролита. Протоком електричне струје, молекули воде подлежу хидролизи, разлажући се на водоник и кисеоник. Електрични потенцијал приморава кисеоник да обухвати површину титанијума, повећавајући танки слој титанијум оксида. Код анодирања у боји, коначна нијанса зависи од дебљине слоја оксида, што се може подесити напоном и трајањем потапања.
Врсте анодизације титанијума
Анодизација титанијума типа 1
Анодизирани титанијум типа 1, познат и као комерцијални анодизирани титанијум, производи се релативно једноставним поступком који оставља танак слој оксида на површини титанијума, чија је дебљина обично од 0.5 до 2.5 микрометара. Ова техника обухвата чишћење површине титанијума, потапање у раствор електролита, а затим кратко примењивање ниског напона. Овај анодизирани премаз пружа побољшану отпорност на корозију упркос својој танкој дебљини. Има практичну употребу поред уобичајене украсне. Анодизирање типа 1 може произвести полупроводнички слој оксида, што га чини корисним за претходну обраду пре екструзије и за посебна радијациона или апсорпциона својства, посебно у применама термичке контроле. То је флексибилна опција за различите индустријске потребе јер крајњи резултат често има пригушен сребрни или сиви изглед.
Анодизација титанијума типа 2
Анодизирани титанијум типа 2 одликује се дебљим и контролисанијим поступком од типа 1, што даје супериорну отпорност на корозију и хабање, заједно са повећаном тврдоћом. Иако не нуди живе боје које се виде код анодизирања типа 3, формира препознатљив сиви слој, што олакшава разликовање од челика. Овај тип проналази своју нишу у применама које подразумевају механичко напрезање и трење, јер производи дебље и чвршће премазе који значајно побољшавају својства хабања. Посебно је важно у контекстима као што су ортопедски имплантати, анодизирање типа 2 ограничава стварање нежељене титанијумске прашине када необрађени делови међусобно делују, обезбеђујући глађу покретљивост зглобова и смањено трење. За ваздухопловне примене, испуњава стандарде AMS 2488, пружајући отпорност на екстремне температуре и корозију од излагања сланој води. То је први избор за отпорност на хабање, издвајајући се својом препознатљивом сивом нијансом, иако је за постизање карактеристичне завршне обраде потребан завршни корак пескарења.
Средњи завртањ има анодизирану титанијумску завршну обраду типа 2 ( референца )
Анодизација титанијума типа 3
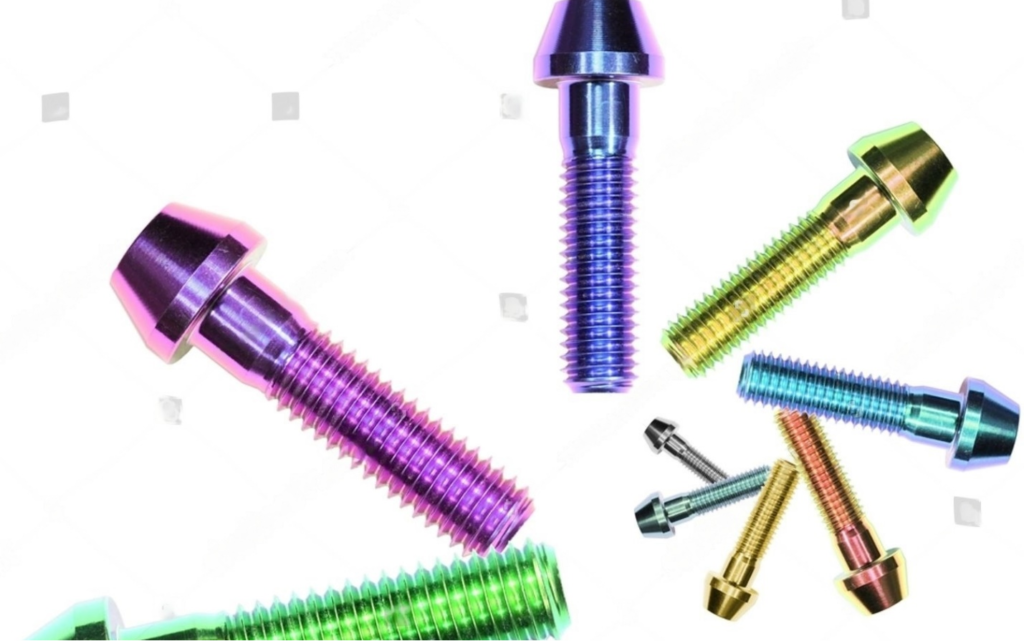
Анодирање титанијумом у боји ( референца )
Анодирање титанијумом типа 3, често називано анодирањем у боји титанијума, налази широку примену у медицинској области због своје улоге у брзој визуелној идентификацији делова. На пример, ортопедски хирурзи могу без напора да затраже коштани вијак одређене боје током операције, поједностављујући процедуре. У случајевима трауматских прелома, плоче за фиксирање костију долазе опремљене водилицама за бушење различитих боја како би се разликовале леве и десне плоче, што помаже прецизности у ортопедским третманима. Иако је ређе у ваздухопловству, анодирање типа 3 повремено помаже у визуелној идентификацији сложених склопова. Поред ових домена, премази титанијума у боји типа 3 пронашли су своју нишу у производњи накита.
За разлику од типа 2, анодизација титанијума у боји типа 3 нема универзалну индустријску спецификацију, што представља изазове за усклађивање боја између серија. Произвођачи који се упуштају у анодизацију типа 3 морају успоставити сопствену валидацију процеса од нуле, с обзиром на одсуство индустријских стандарда. Анодизација типа 3 формира дебљи и гушћи слој титанијум оксида у поређењу са типовима 1 и 2, нудећи спектар боја контролишући дебљину оксидног слоја. Користећи сумпорну киселину као електролит, овај процес је познат по стварању танког, транспарентног оксидног филма променљиве дебљине, дајући низ живих нијанси изгледу титанијумског дела, што га чини непроцењивим алатом за индустрије које захтевају и прецизност и естетику.
Анодизација титанијума типа 4
Политетрафлуороетилен (ПТФЕ), често познат као тефлон, убризгава се у површину титанијума током анодизирања типа 4 како би се она побољшала. Овом методом се знатно смањује трење, а побољшава отпорност на хабање. Када су елиминисање трења и гарантовање дуговечности кључни фактори, овај посебан третман нуди значајне предности.
Материјали и опрема за анодизирање титанијума
Биће вам потребан посебан сет прибора и машина направљених за овај метал како бисте анодизовали титанијум. Пре свега, потребан је поуздан извор напајања који може дати 120 волти. Алтернативно, десет батерија од 9 волти могу се повезати серијски да би се произвео потребан напон. За анодизацију је неопходан адекватан електролит да би се наставило. Поред тога, биће вам потребан Whink средство за уклањање мрља од рђе, које је опционо, али може побољшати дуготрајност завршне обраде и користи се за нагризање титанијума, титанијумска жица малог пречника, крокодилске стезаљке за сигурне везе и други материјали. Комад челика за катоду, где ће се током анодизације производити водоник, и наравно део титанијума који желите да анодизирате, потребни су за затварање електричног кола. Да бисте се заштитили од могућег излагања хемикалијама, не заборавите да обучете неопходну личну заштитну опрему (ЛЗО), која треба да укључује рукавице, заштитне наочаре и лабораторијски мантил или кецељу. Коришћење овог прибора и алата омогућиће вам да анодизирате титанијум на поуздан и безбедан начин.
Трајност и одржавање
Трајност анодизираног титанијума је импресивна, при чему анодизирана површина остаје стабилна годинама, све док је заштићена од абразије и ограничених хемијских напада. Занимљиво је да се отпорност титанијума на корозију протеже до те мере да пркоси нормама галванске корозије. Анодизирани титанијум није подложан рђи, посебно када се формира робустан оксидни филм, што га чини веома отпорним на корозију чак и у агресивним условима. Иако анодизација није потпуно трајна, она је невероватно робусна. Абразија може изазвати извесно хабање на тешко обрађиваним деловима, али потпуно уклањање анодизације са титанијума је ретка појава, што захтева концентровану азотну киселину са траговима флуороводоничне киселине и топлоту. Генерално, анодизација титанијума се показала као дуготрајан и поуздан избор, јер компоненте анодизиране пре неколико деценија остају готово као нове.
Најбоље праксе
Праћење скупа најбољих пракси које се фокусирају на припрему површине, време и завршну обраду површине може вам помоћи да постигнете најбоље резултате приликом анодирања титанијума. Конзистентно бојење критично зависи од припреме површине, познате и као припрема за анодирање. Танак слој материјала мора се уклонити како би се обезбедила хомогена површина која је погодна за анодирање у боји. Потребан ниво припреме површине зависи од врсте титанијума; агресивнија припрема је потребна за чисте врсте попут 2. него за легуре титанијума попут 5. врсте.
У процесу анодирања, време је кључно. Након припреме анодирања, анодирање треба обавити одмах, идеално у року од неколико сати. Ако се процес одложи дуже од 6-8 сати, почиње да се формира природни слој оксида титанијума, што резултира непривлачним мрљастим шарама боја.
Још једна важна компонента која у великој мери утиче на то како се боје појављују је завршна обрада површине. Лоша обрада може довести до површина које су очврснуле или размазане, што омета електричну струју током анодизације и производи неуједначену и неусклађену боју. На пример, део од титанијума може имати плаву боју са бронзаним тачкама или магента боју са златним мрљама.
На сјај коначне нијансе такође утиче оригинална површинска завршна обрада титанијума. За разлику од анодизирања типа 2, које не мења сјај површинске завршне обраде титанијума, титанијум ће задржати свој мат изглед ако је површина пескарена пре анодизирања. Праћење ових најбољих пракси гарантује да поступци анодизирања титанијума производе боје које су живе, уједначене и естетски пријатне.
Закључак
Коначно, анодирање титанијума је флексибилна техника са применом у различитим областима, укључујући медицину, ваздухопловство и производњу накита. Бројне бриљантне нијансе могу се произвести подешавањем оксидног слоја на површинама титанијума. Резултати који су конзистентни и пријатни зависе од припреме површине, времена и завршне обраде површине. Анодизирани титанијум је и даље пожељна опција за многе специјализоване примене због своје чврстоће и отпорности на корозију.