

КСНУМКС Увод
Неравна ивица је неравна летећа ивица на металном крају хладно сеченог, врућег сечења тестером или пламеном сеченог материјала, као и екструдирани вишак метала на завареном шаву током заваривања. Неравнине се формирају током сечења, савијања, сечења, пробијања и компресије материјала. Уобичајене су на крајевима хладно сечених производа, а њихова дебљина је одређена растојањем између сечива ножа.
Уклањање неравнина је техника машинске обраде која побољшава коначни квалитет производа елиминисањем подигнутих ивица и нежељених делова материјала који су остали из претходних процеса обраде. Неравнине се уклањају механичким, електрохемијским и термичким процесима. Уклањање неравнина је најважнији корак у припреми за машинску обраду и добијању изузетног квалитета површине у CNC Milling China.
1.1 Важност уклањања ивица
Без обзира на тешкоће и трошкове, уклањање неравнина је важан део производног процеса јер:
- Неравнине ометају правилно постављање и склапање делова.
- Корозија се брзо ствара у пукотинама и неравним површинама.
- Неравнине ометају прецизнију обраду.
У случајевима када се неравнине не уклоне пре механичке обраде или поступка површинске оксидације, током процеса ће се на уској ивици накупљати много преосталог материјала, што ће узроковати дефекте ако се премаже или завари.
- Жваке утичу на дуговечност, облик, функцију и квалитет делова.
- Чичци представљају претњу и за раднике и за купце.
Неравнине, као оштре ивице, вероватније ће проузроковати повреде особља током транспорта и склапања делова, као и током употребе и одржавања производа, повећавајући ризик од повреда током рада.
2.0 Врсте жрвњака
Чичци се класификују на основу њихове структуре и начина формирања.
2.1 Класификација заснована на облику
Летећи неравни рубови, неравни рубови са оштрим ивицама и прскање су најчешћи облици неравних рубова у обради метала.
I. Летећа ивица
Обично се формирају у положајима отварања и затварања калупа, као што су површина раздвајања динамичких и статичких калупа и клизни део клизача. Летећа ивица је углавном узрокована кваром стезне силе калупа или машине.

ИИ. Оштри чичци
Оштри жрвови имају оштре ивице и подсећају на разбијено стакло. Доња страна површине за сечење је храпава као део високочврстог додатка.
ИИИ. Прскање
Прскање се често јавља током преласка растопљеног метала у растопљени базен.
2.2 Класификација на основу начина формирања
Неравнине су овде окарактерисане према механизму њиховог развоја. Називају се Поасонов, тукљајући, кидајући, секући и врући неравнине.
I. Поиссон Бурр:
Када се на материјал примене компресивни напони, ивице подручја у контакту се пластично деформишу и издужују, што резултира неравнима. Како се врх алата за резање сусреће са радним предметом, ивице реза се искривљују због сила притиска и смицања. Ове деформације су такође познате као улазни неравни, који се јављају на улазној тачки алата за резање.
ИИ. Окретање чичака
Када алат за сечење заврши са сечењем, део преосталог материјала путује са њим и савија се према улазној тачки или ивици резања. Поред тога, како се струготине или ваљци задебљују са дубином, дубина реза може играти улогу у стварању превртајућих неравних чипова. Ефикасно спречавање неравних чипова захтева употребу материјала са довољном дуктилношћу како би се спречило лако одвајање струготине од компоненте.
ИИИ. Формирају се неравнине
Када се струготина скида уместо да се одсеца са обратка, настају неравни откидачи. Иако се неравни откидачи могу појавити у било ком процесу резања, поступци бочног глодања су најједноставнији за производњу. Струга се помера нагоре и напред зубима глодалице. Као резултат тога, странице струготине се љуште са обратка. Откинути део обратка који преостане назива се неравни откидачи. Неравни откидачи настају код операција бушења и пресовања. Неравни од брушења се у раним студијама првобитно називао неравним откидачем.
ИВ. Исеците чичак
Преостали материјал ствара иритацију када се исечени део одвоји или отпадне од главног дела. Ова иритација може бити корисна или штетна. Иритација се најчешће налази код резова тестера и компоненти аутоматизованих машина за навоје. Иритација се може спречити правилним подупирањем обе стране реза док се не заврши.
V. Вруће чичке.
Згура се формира када се растопљени метал стврдне техникама као што су заваривање, плазма сечење или ласерско сечење. Згура има другачија механичка својства од основног метала због заосталих напона изазваних загревањем и неконтролисаним хлађењем. Згура се обично уклања ручном четком за чишћење, међутим, брушење може бити неопходно у неким случајевима.
ИИИ.КСНУМКС Врсте скидања неравнина Процеси
У зависности од материјала, облика компоненте, величине и положаја неравнине, запремине производа и трошкова, уклањање неравнине може се обавити различитим методама. Уклањање неравнине се врши ручно или механички. Нетрадиционалне технологије за специјализоване примене уклањања неравнине укључују електрохемијске, термичке и криогене технологије. Предности и употреба различитих поступака уклањања неравнине наведене су у наставку.
ИИИ.КСНУМКС Ручно уклањање ивица
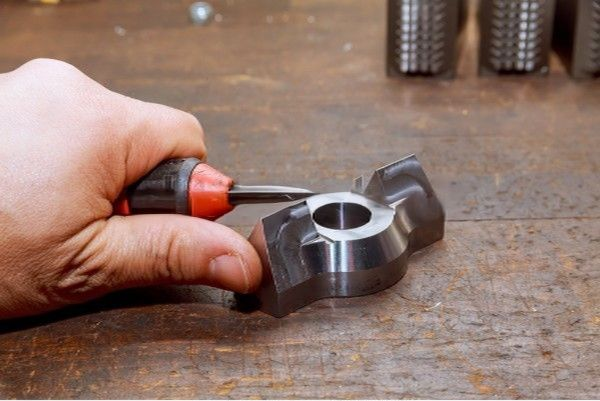
Оштре ивице, неравнине и необрађене ивице се уклањају са површине предмета током ручног уклањања неравнина. Ручно уклањање неравнина је флексибилан, али дуготрајан поступак. Штавише, за ручно уклањање неравнина се користи неколико алата.
ИИИ.КСНУМКС Масс Финисхинг
Огроман број комада се убацује у опрему за уклањање неравнина и неравнина се уклања одједном. Користе се машине различитих типова, а опрема може нормално да функционише као серијски процес или као континуирани процес. Иако је стварни број машина за масовну завршну обраду у раду непознат, вероватно је да је у распону од 50,000. Једна од најопсежнијих група поступака завршне обраде ивица је масовна завршна обрада. Ове технике нуде предност покривања највећег дела изложених површина и ивица. Пошто раде на неколико елемената истовремено, често су најисплативије технике за различите компоненте и материјале. Поред тога, поступци се сматрају еколошки корисним јер користе медије, једињења и обично безопасне састојке.
ИИИ.КСНУМКС Прање
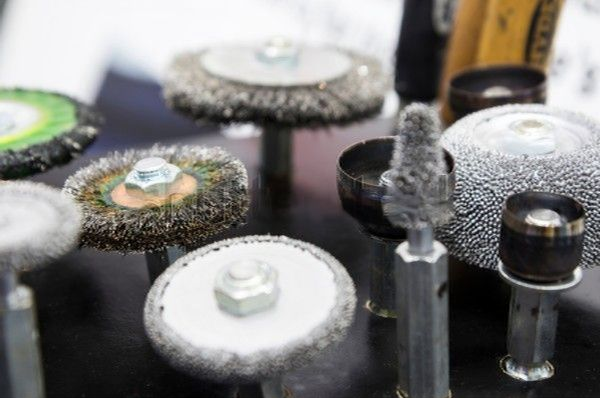
Четке са моторним погоном користе се у практично сваком већем металском сектору. Четкање је брзо, јефтино и изузетно свестрано. То може бити поступак који не загађује животну средину и обично је „еколошки повољан“. Лако се прилагођава ручној или аутоматизованој опреми и захтева мало обуке оператера или простора на поду. Четкање се често комбинује са уклањањем неравнина и полирањем абразивним материјалом како би се добила коначна завршна обрада и ивице производа. Машине за четкање су доступне од различитих произвођача. Ротационо кретање четкања је значајна предност јер омогућава употребу широког спектра погонских мотора и причвршћивача. Индустријска применљивост четкања је додатно повећана могућношћу промене фактора као што су материјал влакана, пречник и дужина. Четкање је такође једноставан и безбедан метод.
ИИИ.КСНУМКС Роботиц Дебурринг
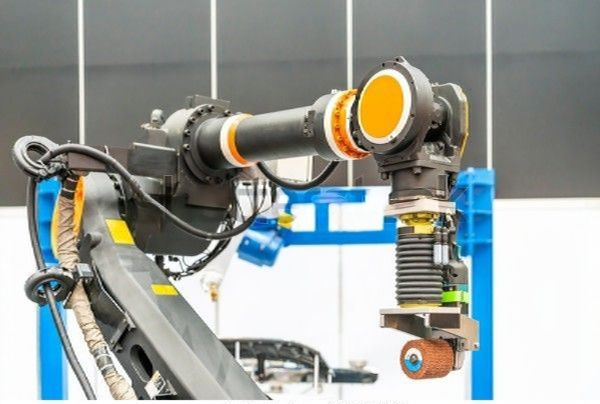
Ово захтева монтирање алата за скошавање, брушење или уклањање неравнина на роботску руку. Неправилности, споро окретање и интензивност рада су кључни недостаци ручног уклањања неравнина, стога роботско уклањање неравнина елиминише ове проблеме уклањањем људског аспекта. Роботи могу поуздано и брзо да изводе понављајуће покрете. Оператори могу да дизајнирају одређене покрете, као и факторе попут силе и брзине алата користећи ЦНЦ програмирање. Упркос вишим почетним трошковима, роботско уклањање неравнина је исплативије на дужи рок због нижих оперативних трошкова. Поред тога, роботске технологије су далеко безбедније од ручних процеса.
ИИИ.КСНУМКС Мецханицал Дебурринг
Машине се користе за уклањање неравнина са радног предмета. У поређењу са ручним уклањањем неравнина, оператер има мању контролу над агресивношћу и локализацијом процеса уклањања неравнина. Следе неки примери механичких машина за уклањање неравнина:
i. Превртање бурета
Што се тиче трошкова рада, барабани за тутбање су једна од најисплативијих опреме за уклањање неравнина. Постоје две врсте тутбања у влажном и сувом облику. Ова машина не само да елиминише неравнине већ и полира површине делова. Машина ради тако што поставља део или више комада, као и абразивни материјал, у комору или „буре“. У зависности од материјала и завршне обраде површине, у тутбању се користе и посебна једињења.
ии. Вибратори Дебурринг
Слично као код бацача за уклањање неравнина, делови се стављају у комору која садржи абразивни медијум и различита додатна једињења. Суштинска разлика је кретање коморе. Ова врста машине вибрира да би генерисала кретање, док се бацачи ротирају да би створили узбуђење унутар коморе. Комора се креће независно од темеља захваљујући опругама или амортизерима. Садржај коморе се тресе помоћу ротирајућег тега који је ван центра и повезан је са њом. Кадице, кружне посуде и машине са коритом су међу многим понуђеним конфигурацијама. Геометрија дела и његова примена утичу на избор конфигурације.
ИИИ. Уклањање неравнина воденим млазом
Неравнине и отпадци се уклањају са радног предмета помоћу ударне силе водених млазева велике брзине. Водени млазеви, као и роботски системи са алатима, управљају се CNC машинама. Да би се избегло оштећење компоненте, уклањање неравнина воденим млазом користи ниже притиске него сечење воденим млазом.
Као резултат тога, елиминише се само танка и слабо повезана неравнина. Већа неравнина је тешко уклонити без оштећења ивица. Водени млазеви имају предност јер могу да досегну елементе који су недоступни конвенционалним технологијама уклањања неравнине. Као предност, готов производ је без уља и прљавштине.
ИИИ.КСНУМКС Електрохемијско уклањање ивица
У овој техници уклањања неравнина користи се електролиза. На местима са кратким међуелектродним размацима, електролиза се убрзава. Међутим, забрањена је на местима где су електроде одвојене изолацијом. Катодни алат има исти облик као и радни предмет. Ово се користи за концентрисање електролизе на подручја склона неравнинама. Као анода, радни предмет је повезан са колом. Додаје се електролит да би се коло затворило, преносећи наелектрисање са алата на радни предмет. Да би се спречило растварање других површина, делови алата су заштићени. Ова техника је идеална за уклањање неравнина са геометрија које је тешко обрађивати и проводљивих материјала које је тешко обрадити. Штавише, не долази до хабања алата.
ИИИ.КСНУМКС Тхермал Дебурринг
Током поступка, радни предмет је кратко време изложен значајним корозивним парама. Ствара се термички ударни талас, који брзо испарава неравнину. Неравнине и подигнуте ивице, на пример, сублимирају јер не могу да дистрибуирају огромну топлоту на околна подручја. Термичко уклањање неравнине је ефикасно код оксидабилних материјала са ограниченом топлотном проводљивошћу.
ИИИ.КСНУМКС Абразивно и микроабразивно пескарење
Површинске несавршености се уклањају ударањем абразивног средства по површини. Абразивно пескарење се обично користи за уклањање већих неравнина и стварање жељене текстуре и храпавости површине за опрему за флуидно смицање. Микроабразивно пескарење ствара глатке површине са већом прецизношћу без угрожавања димензионалне исправности дела. Да би се створио регулисани абразивни млаз који може циљати и уклањати микроне материјала, овај поступак користи изузетно фине абразивне медије као што су алуминијум оксид, стаклене перле и пластични медији, као и малу млазницу. За прецизне предмете високе вредности користи се микроабразивно пескарење.
КСНУМКС Закључак
Иако се уклањање неравнина може чинити као мали задатак, оно је суштински корак у процесу обраде метала и смоле у CNC Milling China. Када се значај уклањања неравнина смањи, јављају се озбиљни проблеми са квалитетом и безбедношћу. Због тога уклањање неравнина мора бити прецизно и приоритетно.
Унапређење процеса уклањања неравнина помаже производном погону да реши низ проблема. На пример, уклањање неравнина је аутоматизовано како би се уштедело време и новац, а истовремено реплицирало стручно знање. Уклањање неравнина се првобитно разматра током пројектовања процеса и укључено је у програм обуке CNC Milling China.




