

CNC глодање је међу најсвестранијим процесима у модерној производњи, способним да произведе све, од једноставних равних површина до сложених тродимензионалних контура на једној машини. Међутим, иза сваке успешне операције глодања стоји алат за сечење одабран посебно за тај посао. Избор алата, његовог материјала, геометрије и премаза директно одређује квалитет дела, ефикасност обраде, век трајања алата и на крају трошкове производње готове компоненте.
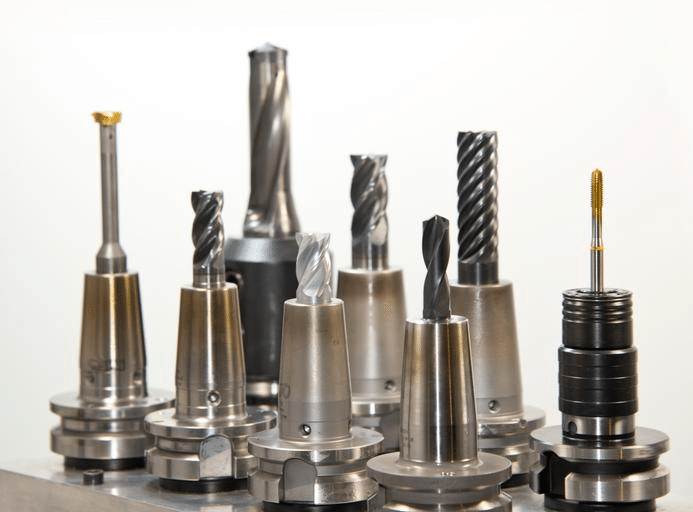
Алати за сечење који се користе у CNC обради
Добро опремљена операција глодања користи широк спектар алата за резање, од којих је сваки дизајниран за одређени задатак. Глодалице са крајњим делом обављају већину профилисања, жлебљења и контурирања, глодалице са чеоном ефикасно обрађују велике равне површине, а низ специјализованих алата се бави обрадом навоја, скошења ивица и жлебова за клинање.
Разумевање ЦНЦ алата за глодање и сечење
Пре него што се упореде одређени типови алата, корисно је утврдити шта су алати за глодање, како уклањају материјал и који фактори управљају процесом избора у различитим сценаријима обраде.
Шта су ЦНЦ алати за глодање и сечење?
ЦНЦ алати за глодање су ротирајући алати са једном или више резних ивица које уклањају материјал са радног предмета док се алат ротира и креће дуж програмиране путање. За разлику од стругања, где се радни предмет ротира у односу на непокретни алат, глодање обрће овај однос: алат се ротира великом брзином док се радни предмет, који се држи непокретно или се креће дуж контролисаних оса, доводи у контакт са резним ивицама. Материјал се уклања у облику струготине док свака резна ивица редом захвата радни предмет током ротације [1].
Кључне компоненте алата за глодање
- Резне ивице: Оштрене површине које се спајају са радним предметом и уклањају материјал. Број и геометрија резних ивица директно утичу на брзину уклањања материјала и завршну обраду површине.
- флауте: Спирални или прави жлебови између резних ивица који обезбеђују простор за одвођење струготине. Дизајн жлеба утиче на ток струготине, силе резања и квалитет завршне обраде површине.
- Сханк: Цилиндрични део алата који се налази у држачу алата машине. Пречник и дужина дршке утичу на крутост алата и максималну дубину резања која се може постићи без прекомерног отклона.
- Премази алата: Танки, тврди површински слојеви нанети су ради побољшања отпорности на хабање, смањења трења и продужења века трајања алата под захтевним условима резања.
Фактори који утичу на избор алата
- Материјал радног комада: Различити материјали захтевају различите геометрије алата, број резних ивица и премазе како би се постигло ефикасно уклањање материјала без прекомерног хабања алата.
- Захтеви за завршну обраду површине: Фине завршне обраде захтевају другачије алате, често са више резних ивица и специфичним геометријама, него агресивне грубе операције обраде.
- Геометрија дела: Унутрашњи углови, дубоки џепови и сложене контуре захтевају специфичне пречнике и профиле алата за приступ и прецизну репродукцију потребних карактеристика.
- Могућности машине: Распон брзине вретена, расположива снага и крутост машине утичу на то који алати се могу ефикасно користити и при којим параметрима резања [КСНУМКС].
Обрада алуминијумског носача за ваздухопловну индустрију и шупљине калупа од каљеног челика илуструје колико се драматично мења избор алата са материјалом. Алуминијумски део фаворизује глодало од карбидног чела са високим спиралним обликом и оштрим ивицама које ради при великој брзини вретена за брзо и ефикасно одвођење струготине и одличну завршну обраду површине. Насупрот томе, шупљина калупа од каљеног челика захтева алат од обложеног карбидног или керамичког материјала са робуснијом геометријом ивице, који ради при знатно нижим брзинама и помацима како би се управљало силама резања и топлотом која се ствара приликом обраде много тврђег материјала.
Глодала: Најсвестранији CNC алати за глодање
Глодалице су радна снага CNC глодања, способне да обављају шири спектар операција од било које друге категорије алата. Разумевање разлика између типова глодалица је неопходно за избор правог алата за дату функцију или операцију.
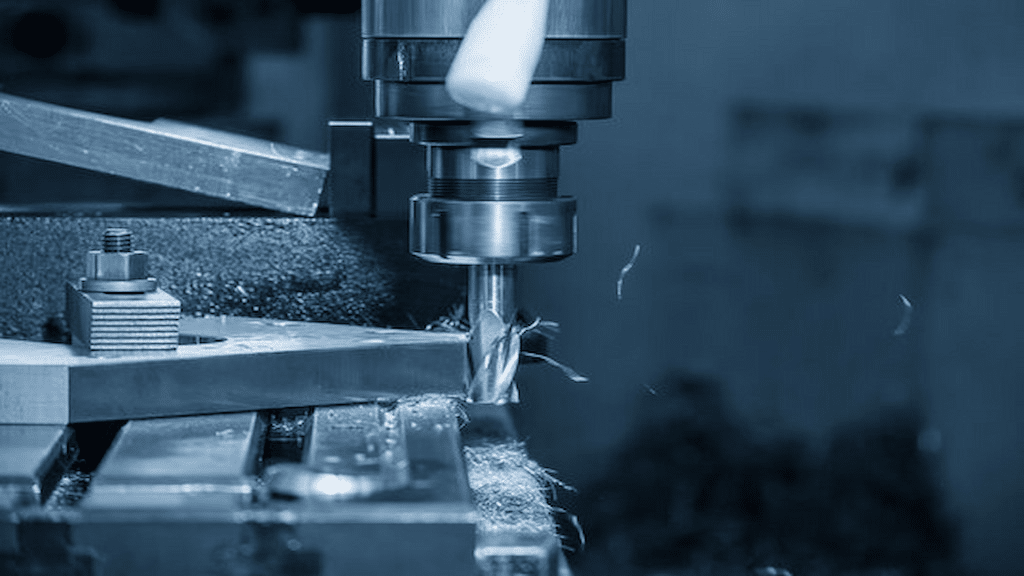
Шта је крајња глодалица?
Глодалица је ротирајући алат за резање са резним ивицама и на челу и на периферној површини, што јој омогућава истовремено сечење у више праваца. Ово разликује глодалице од бургија, које су првенствено дизајниране за аксијално сечење ради производње округлих рупа и немају периферну могућност сечења потребну за операције жлебљења, профилисања или контурирања. Глодалица може да се зарони у материјал, сече дуж профила и обрађује џепове и контуре, што је чини далеко свестранијом од бушилице за опште радове глодења [3].
Уобичајене врсте глодала
- Глодалице са квадратним крајем: Имају равне дно сечива са оштрим угловима од 90 степени, што их чини стандардним избором за жлебове, џепове са правим раменима и опште профилисање где су потребни оштри унутрашњи углови.
- Глодалице са кугластим врхом: Имају хемисферични врх за сечење, што им омогућава да производе глатке, континуирано закривљене површине. То су стандардни алати за 3Д контурну обраду, рад са калупима и матрицама, као и за било коју примену која захтева глатко заобљене површине.
- Глодалице са радијусом угла: Комбинујте равни профил резања квадратног глодала са малим радијусом на углу, повећавајући чврстоћу ивице и смањујући концентрацију напона која доводи до крзања. Ова геометрија значајно побољшава век трајања алата код грубе и полуфинишне обраде.
- Глодалице за грубу обраду: Имају назубљени или таласасти профил резне ивице који ломи струготину на мање сегменте, смањујући силе резања и омогућавајући веће брзине уклањања материјала на рачун завршне обраде површине, што их чини идеалним за почетну фазу уклањања материјала пре завршних операција [КСНУМКС].
Типичне Апликације
Глодила подржавају широк спектар операција глодања:
- урезивање: Сечење правих канала у радном предмету, обично коришћењем квадратних глодала величине која одговара ширини жлеба.
- профилисање: Обрада спољашње или унутрашње границе дела према дефинисаној контури, пратећи програмирану путању алата око обода дела.
- Глодање џепова: Уклањање материјала из затворене границе ради стварања удубљене шупљине, обично коришћењем комбинације грубе и завршне обраде пролаза глодањем.
- Обрада контура: Производња сложених, често неравних површина коришћењем глодала са кугличним врхом пратећи тродимензионалну путању алата изведену из CAD модела површине дела.
Глодалице за чело и њихова улога у обради површина
Док глодалице за равна точења обављају највећи део контурирања и џепова, чеоне глодалице служе различитој сврси: ефикасној производњи великих, равних површина са конзистентном завршном обрадом. Разумевање када је боље користити чеону глодалицу уместо чеоне глодалице је важан део ефикасног планирања процеса.
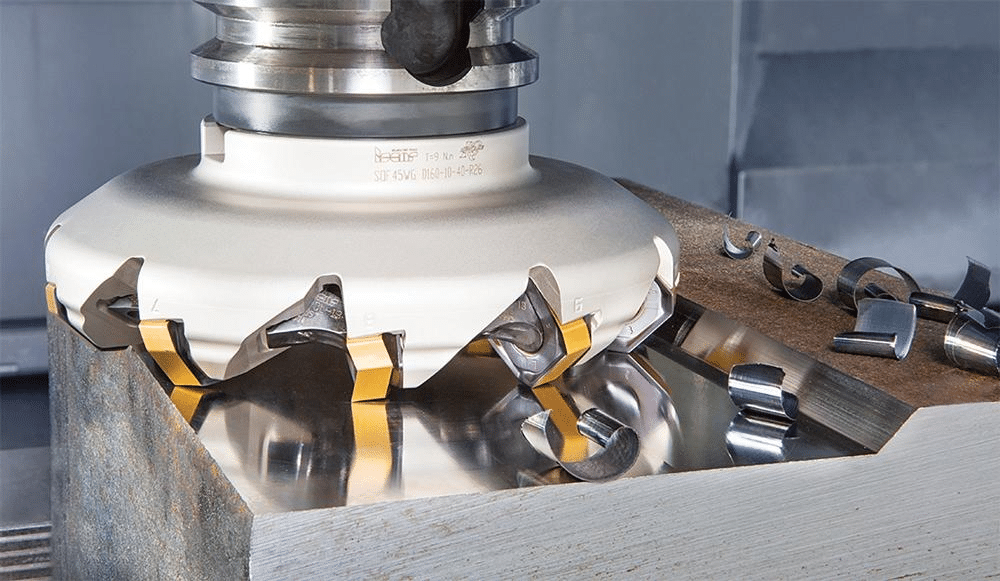
Шта је глодалица за лице?
Глодалица за чело је алат за глодање, обично већег пречника од стандардне глодалице, дизајниране са више заменљивих резних плочица распоређених око њене периферије. Уместо једне интегрисане резне ивице, дизајн глодалице са више плочица омогућава да се свака плочица кратко захвати за обрадак током ротације, распоређујући оптерећење резања на неколико ивица и омогућавајући много веће ширине резања у једном пролазу него што би то могла постићи упоредива глодалица [5].
Предности глодања лица
- Брже уклањање материјала: Широка ширина резања чеоне глодалице, у комбинацији са више истовремено укључених плочица, омогућава обраду великих равних површина за знатно мање времена него што би било потребно коришћењем глодалице мањег пречника, правећи више пролаза.
- Боља површинска обрада на великим равним површинама: Глодалице за чеоно глодање, посебно оне опремљене wiper плочицама, производе одличну равност и завршну обраду површине на широким површинама у једном пролазу, што је тешко поновити преклапајућим пролазима глодалица.
- Побољшана продуктивност: Комбинација бржег уклањања материјала и врхунске завршне обраде површине смањује укупно време циклуса за делове са великим равним карактеристикама.
Уобичајене апликације
- Материјал за квадратно обликовање: Глодање чела је често прва операција која се изводи на сировим шипкама или плочама, успостављајући равну, прецизну референтну површину пре него што почне даља обрада.
- Припрема референтних површина: Референтне површине које се користе за накнадно причвршћивање или мерење се обично глодају чеоном глодањем како би се осигурала равност и правоугаоност у односу на остатак дела.
- Завршна обрада великих површина радног предмета: Завршна обрада великих равних површина, као што су основе машина или монтажне плоче, обично се изводи глодалицом за површину како би се ефикасно постигла потребна равност и завршна обрада површине. [КСНУМКС].
Глодање челичног блока пре почетка прецизне обраде је стандардни први корак у многим обрадним секвенцама. Сирови блок, често благо неправилан и са неуједначеном површином од процеса сечења или грубе припреме материјала, глода се на својим примарним референтним површинама како би се успоставиле тачне, равне референтне тачке. Ове референтне тачке затим служе као поуздане референтне тачке за све наредне операције причвршћивања и обраде које се изводе на делу.
Остали важни ЦНЦ алати за глодање и сечење
Поред крајњих глодала и чеоних глодала, низ специјализованих алата за резање решава специфичне захтеве обраде које алати опште намене не могу ефикасно да обраде.
Схелл Миллс
Глодалице за чело су алати за глодање великог пречника дизајнирани за монтажу на засебну осовину уместо да имају интегрисану дршку, што их чини економичним за операције обраде површина и обраде површина великог пречника где би чврсти алат еквивалентног пречника био скуп и тежак.
Фли Цуттерс
Летећи глодачи користе један алат за сечење постављен у ротирајућем држачу, што производи веома фину површинску обраду по ниској цени. Посебно су корисни за завршну обраду великих равних површина где је квалитет површине важнији од брзине уклањања материјала и где трошкови глодалице са више плочица нису оправдани за количину производње.
Секачи Т-прореза
Резачи за Т-жлебове су специјализовани алати дизајнирани за обраду карактеристичног Т-облика жлеба који се користи у машинским столовима, плочама за причвршћивање и системима алата. Резач обично захтева претходно обрађен раван жлеб, након чега резач за Т-жлебове проширује основу жлеба како би створио профил подреза који омогућава Т-наврткама или вијцима да клизе и закључавају се у положај.
Цхамфер Миллс
Глодалице за скошење ивица су алати за сечење под углом који се користе за ломљење оштрих ивица, уклањање неравнина и стварање конзистентних угаоних прелаза на ивицама делова. Скошење ивица побољшава безбедност делова током руковања, припрема ивице за монтажу и може смањити концентрацију напрезања на оштрим угловима.
Тхреад Миллс
Глодала за навоје производе и унутрашње и спољашње навоје помоћу спиралне интерполације специјално профилисаног алата за сечење, нудећи алтернативу навојима са једном тачком или нарезивањем навоја. Глодање навоја је посебно вредно за навоје великог пречника, тврде материјале и примене где би ломљење навоја у вредном делу било неприхватљиво [7].
Секачи за кључеве и Вудраф
Резачи за клинасто седиште обрађују равне жлебове који се користе за седиште клинова који преносе обртни момент између вратила и монтираних компоненти као што су зупчаници и ременице. Вудруфови резачи производе профил жлеба за клинасто седиште са закривљеним дном који се користи код Вудруфових клинова, уобичајеног дизајна у применама на вратилима који захтевају самопоравнавајуће седиште клина.
Пример
Коришћење глодалице за навоје за израду навоја у високовредним ваздухопловним компонентама илуструје зашто ова категорија алата постоји поред конвенционалног нарезивања навоја. Код титанијумског или високочврстог челика за ваздухопловну индустрију, поломљени навојник унутар скупог, скоро завршеног дела може значити бацање целе компоненте. Глодање навоја у потпуности избегава овај ризик, јер путања спиралне интерполације глодалице не излаже алат истом ризику од лома као навојник који се аксијално креће у слепу рупу, док и даље производи прецизну, поновљиву геометрију навоја.
Материјали и премази за алате за резање
Основни материјал алата за резање, у комбинацији са било којим примењеним премазом, одређује како се алат понаша под одређеним условима резања, колико дуго траје и које материјале може ефикасно да обрађује.
Брзорезни челик (ХСС)
Алати од брзорезног челика нуде добру жилавост и релативно су јефтини, што их чини погодним за машинску обраду опште намене, посебно у окружењима мањег обима или у радионицама. Њихово главно ограничење је смањена отпорност на топлоту у поређењу са карбидом, што ограничава брзине резања којима се могу користити без брзог хабања или лома ивице [8].
Алати од чврстог карбида
Карбидни алати нуде знатно већу тврдоћу и отпорност на топлоту од HSS алата, што омогућава много веће брзине сечења и дужи век трајања алата, посебно у производним окружењима где је ефикасност циклуса битна. Компромис је већа кртост у поређењу са HSS алатима, што их чини подложнијим љуштењу при прекинутим резовима или недовољној крутости.
Керамички и ЦБН алати
Керамички и кубни алати од боровог нитрида (CBN) су резервисани за обраду каљених челика и суперлегура на високим температурама и великим брзинама, где њихова изузетна тврдоћа на високим температурама омогућава брзине резања далеко изнад онога што карбид може да поднесе. Ови материјали су крти и захтевају стабилне, круте поставке, али пружају значајно повећање продуктивности у специфичним применама са тврдим материјалима за које су дизајнирани.
Уобичајени премази за алате
- ТиН (титанијум нитрид): Премаз опште намене који нуди побољшану тврдоћу и смањено трење у односу на алате без премаза, погодан за широк спектар општих машинских примена.
- ТиАлН (титанијум алуминијум нитрид): Пружа одличну отпорност на топлоту и погодан је за суву или брзу обраду челика и нерђајућег челика.
- AlTiN (алуминијум титанијум нитрид): Нуди још боље перформансе на високим температурама од TiAlN, који се обично примењује на алате који се користе у обради очврслих и тешких материјала.
- ДЛЦ (угљеник налик дијаманту): Пружа веома ниско трење, што га чини погодним за обраду обојених и абразивних материјала као што су алуминијум и композити, где су наслаге на ивици и пријањање струготине проблем [КСНУМКС].
Како премази побољшавају перформансе
- Смањено хабање: Тврди премази отпорни су на абразивно хабање на сечиву, продужавајући век трајања алата.
- Боља отпорност на топлоту: Премази смањују пренос топлоте у подлогу алата, чувајући тврдоћу резне ивице на повишеним температурама које настају током резања.
- Дужи век алата: Комбиновани ефекат отпорности на хабање и топлоту омогућава алатима са премазом да одрже перформансе сечења на знатно већем броју делова него еквивалентан алат без премаза.
Пример
Коришћење карбидних глодала са TiAlN облогом за обраду компоненти од каљеног челика показује да је избор облога прилагођен захтевима примене. Комбинација основне тврдоће карбида и отпорности на топлоту TiAlN-а омогућава алату да одржи своју оштру оштрицу чак и током високих температура које настају приликом обраде каљеног алатног челика, где би се алат без облоге или са TiN облогом брзо трошио и захтевао много чешћу замену.
Најбоље праксе за избор алата за резање CNC глодањем
Избор правог алата захтева доследно разматрање материјала, геометрије и параметара резања заједно, уместо да се избор алата третира као изолована одлука.
Ускладите алат са материјалом
- Алуминијум: Погодно за алате од карбида са високим спиралним нагибом и оштрим ивицама који раде великом брзином, дајући приоритет ефикасном одвођењу струготине и одличној завршној обради површине.
- Челик: Захтева алате са робусном геометријом ивица и одговарајућим премазима, уравнотежујући отпорност на хабање и жилавост потребну за руковање умереним силама резања.
- Нерђајући челик: Захтева оштре ивице сечења и пажљиву контролу параметара како би се управљало очвршћавањем и стварањем топлоте, често фаворизујући алате од обложеног карбида са позитивном геометријом.
- титанијум: Захтева алате дизајниране за мале брзине резања и велике брзине померања, са премазима и геометријама посебно одабраним за управљање концентрацијом топлоте карактеристичном за обраду титанијума.
Размотрите геометрију алата
- Број фрула: Мањи број жлебова обезбеђује већи простор за одвођење струготине, што је погодно за мекше материјале и агресивно уклањање материјала, док већи број жлебова побољшава завршну обраду површине код тврђих материјала где је количина струготине мања.
- Угао спирале: Већи углови спирале побољшавају смицање и одвођење струготине, што је посебно корисно код алуминијума и других мекших материјала.
- Пречник алата: Већи пречници побољшавају крутост и брзину уклањања материјала, док су мањи пречници неопходни за приступ уским унутрашњим елементима и финим детаљима.
Оптимизујте параметре сечења
- Вретено брзина: Мора бити усклађен са материјалом алата, премазом и материјалом радног предмета како би се постигла одговарајућа брзина резања површине.
- Брзина протока: Управља дебљином струготине и директно утиче и на силе резања и на завршну обраду површине; мора бити уравнотежен са брзином вретена и дубином реза.
- Дубина сечења: Грубе операције обраде фаворизују веће дубине резања како би се максимизирало уклањање материјала, док завршне операције користе мале дубине како би се постигла димензионална тачност и квалитет површине.
Монитор хабања алата
Препознавање знакова хабања алата, укључујући повећане силе резања, деградацију површинске обраде, димензионално померање и чујне промене у звуку резања, омогућава замену алата у одговарајуће време, пре него што изазову проблеме са квалитетом делова или катастрофалан квар алата.
Смањите трошкове машинске обраде
Ефикасно управљање веком трајања алата, укључујући одговарајући избор параметара и благовремену замену, у комбинацији са правилним одржавањем и складиштењем алата, смањује укупне трошкове алата уз одржавање конзистентног квалитета делова током производних циклуса [10].
Закључак
Избор правог CNC алата за глодање је кључан за постизање прецизности, ефикасности и исплативе производње. Глодалице са крајњим крајевима обављају већину операција профилисања, жлебљења и контурирања са изузетном свестраношћу, док се глодалице за чело истичу у производњи равних, прецизно обрађених површина на широким подручјима. Специјализовани алати као што су глодалице за навоје, глодалице за закошење и глодалице за кључеве попуњавају празнине које алати опште намене не могу ефикасно да попуне.
Поред геометрије алата, избор основног материјала и премаза одређује како ће се алат понашати под специфичним условима резања и колико ће дуго трајати у производњи. Усклађивање материјала алата, геометрије и параметара резања са материјалом обрадка и захтевима дела је оно што у крајњој линији одваја ефикасан и исплатив процес обраде од оног који је погођен прекомерним хабањем алата, лошом завршном обрадом површине и недоследним квалитетом дела. Пажљив избор алата, доследно примењен током производне операције, исплати се у сваком делу који изађе из машине.
Референце
Бег, Р., Панда, А., Саху, АК и Кумар, Р. (2022). Одржива обрада тврдих метала великом брзином челика AISI 4340 у сувом окружењу. Арабијски часопис за науку и инжењерство , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Берманшлагер, С.К., Бауман, К., Бринер, Ј., Коложвари, С., Мајрхофер, П.Х. и Блајхер, Ф. (2026). Перформансе алата са TiN, (Ti,Al)N и (Ti,Al,Ta,Ce)N премазом у сувој обради челика C45E. CIRP часопис за производну науку и технологију , 66 , 31–40. https://doi.org/10.1016/j.cirpj.2026.01.013
Дхобале, Н., Мулик, С., Џегадишваран, Р. и Патанге, А. (2021). Надзор уложака алата за глодање коришћењем конвенционалног и вештачког интелигенцијског приступа: Преглед. Sound&Vibration , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Фан, М., Би, Ц., Лиу, X., Динг, М., и Сонг, Х. (2023). Истраживање дизајна и перформанси резања ротирајућег глодалице за лемнискатате. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Глобиш, С., Фридрих, М., Хајдеман, Н. и Допер, Ф. (2024). Концепт алата за глодало од карбидног метала за грубу и завршну обраду алатног челика. Toolox 44. Часопис за производњу и обраду материјала , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Хатаб, А., Штанкович, И. и Фелхо, Ц. (2025). Прелиминарно експериментално поређење уронског глодања и чеоног глодања: утицаји параметара резања на силу резања и храпавост површине. Eng—Advances in Engineering , 6 (6), 128. https://doi.org/10.3390/eng6060128
Лагари, РА и Мекид, С. (2023). Свеобухватни приступ праћењу стања процеса обраде заснованом на IIoT-у. Мерење , 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004
Пајазити, А., Тафилај, О., Ђелај, А. и Бериша, Б. (2025). Оптимизација планирања путање алата и перформанси ЦНЦ машине у временски ефикасној обради. Machines , 13 (1), 65. https://doi.org/10.3390/machines13010065
Силва, ФЈГ, Мартињо, РП, Магаљаес, ЛЛ, Фернандес, Ф., Салес-Контини, РЦМ, Дурао, ЛМ, Касаис, РЦБ и Соуза, ВФЦ (2024). Компаративна студија различитих стратегија глодања о продуктивности, хабању алата, храпавости површине и вибрацијама. Часопис за производњу и обраду материјала , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Станков, Н. и Иванов, А. (2025). Аналитичко и графичко профилисање глодала за навоје за обликовање унутрашњих навоја. Примењене науке , 15 (13), 7308. https://doi.org/10.3390/app15137308




