

Танкозидним компонентама се сматрају делови код којих је један или више делова зида знатно тањи у односу на укупну величину компоненте. Ове карактеристике су уобичајене у ваздухопловству, медицини, аутомобилској индустрији и прецизној индустрији, где су смањење тежине, проток ваздуха или компактан дизајн кључни. Док CNC обрада омогућава производњу ових делова са високом прецизношћу, танки зидови представљају јединствен скуп изазова који не постоје код крутијих геометрија.
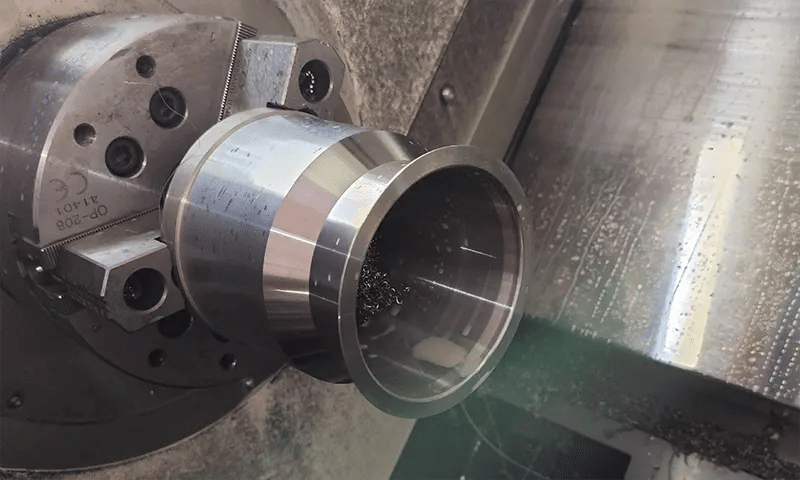
танкозидни делови обрађени CNC глодањем
Најчешћи проблеми при обради танкозидних делова укључују деформацију током резања, вибрације изазвано треперење и губитак толеранције након што се део отпусти из стезача. Овај чланак се фокусира на проверене стратегије обраде које помажу у контроли изобличења, одржавању тачности и очувању интегритета дела.
Шта је дисторзија код обраде танких зидова
Пре него што се размотри било каква стратегија сечења или дизајн уређаја, важно је разумети шта узрокује да се танкозидни делови понашају другачије током обраде. Дисторзија није случајан исход. То је предвидљив резултат како танак материјал реагује на силе резања, топлоту и ослобађање напона. Када се ови фактори не узму у обзир рано, чак и добро програмирани ЦНЦ процес може произвести нетачне делове.
Шта дефинише танкозидну компоненту
Танкозидну компоненту генерално дефинише дебљина зида којој недостаје довољна крутост да би се одупрла силама обраде. Иако не постоји универзални праг дебљине, проблеми обично почињу када дебљина зида постане мала у односу на његову висину или дужину без подршке. На пример, зид од 2 мм на високом ваздухопловном ребру понаша се веома другачије од зида од 2 мм на краткој, кутијастој структури.
Танки зидови су уобичајени код делова као што су кућишта турбина, електронска кућишта, медицински имплантати и лагани структурни оквири. У многим од ових примена, дебљина зида је одређена функционалним захтевима, а не обрадивошћу, остављајући мало простора за грешке током сечења.
Зашто се танки зидови деформишу током ЦНЦ обраде
Танки зидови се деформишу јер не могу да апсорбују силе резања на исти начин као што то могу дебљи делови. Како алат за резање додирује материјал, бочне силе гурају зид даље од путање алата. Што је зид тањи и виши, то је већи отклон.
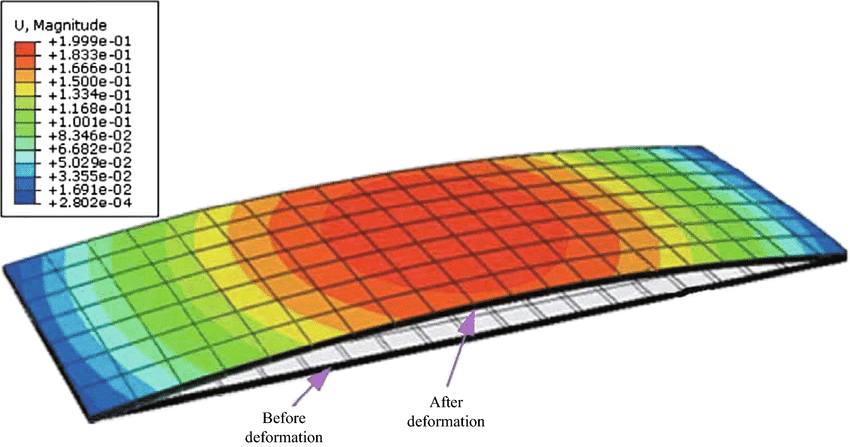
Обрада деформације у танкозидној плочи
У практичном смислу, то значи да алат може да исече мање материјала него што је програмирано током грубе обраде, а затим да уклони више материјала него што се очекивало током завршне обраде. Видео сам случајеве где је зид мерен унутар толеранције док је стегнут, али се померио ван толеранције за неколико десетина милиметра када је део отстегнут. Ово понашање није узроковано грешкама у програмирању, већ еластичном деформацијом током обраде.
Утицаји сила резања, вибрација и термичког накупљања
Три главна фактора доприносе изобличењу танкозидних делова:
- Силе резања које гурају или вуку зид током дејства
- Вибрације и брбљање које појачавају кретање зида
- Нагомилавање топлоте које узрокује локализовано ширење
Када силе резања варирају, зид се више пута савија, што може довести до неравномерног уклањања материјала. Вибрације погоршавају ово увођењем динамичких оптерећења која зид не може да апсорбује. Топлота додаје још један слој сложености. Танки пресеци се брзо загревају и неравномерно хладе, што може променити димензије чак и након што је обрада завршена.
На пример, приликом обраде танког алуминијумског кућишта при великим брзинама вретена без адекватног одвођења струготине, локализовано загревање може проузроковати ширење зида током резања и скупљање након тога, што резултира премалим димензионисаним елементима.
Уобичајени проблеми са дисторзијом код танкозидних делова
Дисторзија се обично јавља у предвидљивим облицима. Најчешћи проблеми укључују:
- Деформација зида током сечења, што доводи до неравномерне дебљине
- Конусни зидови узроковани прогресивним отклоном дуж дубине алата
- Опружање након отпуштања, где се зид враћа у други облик
- Губитак равности или паралелизма суседних елемената
Ови проблеми често постају видљиви тек током завршне обраде или коначне инспекције. До те фазе, њихово исправљање може захтевати поновну обраду целог дела или његово потпуно одбацивање.
Значај планирања пре почетка уклањања материјала
Ефикасна обрада танких зидова почиње много пре него што се генерише прва путања алата. Планирање мора узети у обзир како ће уклањање материјала променити крутост дела у свакој фази. Прерано уклањање превише материјала може дестабилизовати преосталу структуру и учинити касније операције непредвидивим.
Уобичајена грешка је потпуна груба обрада свих џепова пре него што се позабавимо танким елементима. Насупрот томе, планирани приступ може оставити додатни залих на танким зидовима, омогућавајући околном материјалу да их подупре до завршне фазе. Ова врста секвенцирања смањује ослобађање напона и побољшава димензионалну конзистентност.
Разумевање изобличења на овом нивоу поставља темеље за све наредне одлуке, од редоследа путање алата до држања и контроле радног предмета. Без ове свести, чак и напредне стратегије обраде се муче да постигну поуздане резултате.
Секвенцирање путање алата за стабилност и контролу напона
Када се механизми дисторзије разумеју, редослед путање алата постаје један од најефикаснијих начина за њихову контролу. Редослед којим се материјал уклања има директан утицај на крутост дела, ослобађање унутрашњег напрезања и димензионалну стабилност. Лош редослед може прерано ослабити део, док добро испланиран редослед одржава подршку до завршних фаза.
Груба обрада наспрам завршне обраде танкозидних делова
Груба и завршна обрада морају бити јасно раздвојене приликом обраде танких зидова. Операције грубе обраде треба да се фокусирају на уклањање расутог материјала уз очување структурне чврстоће. Завршна обрада треба да се резервише за завршне пролазе, када је део адекватно подупрт и напони су углавном ослобођени.
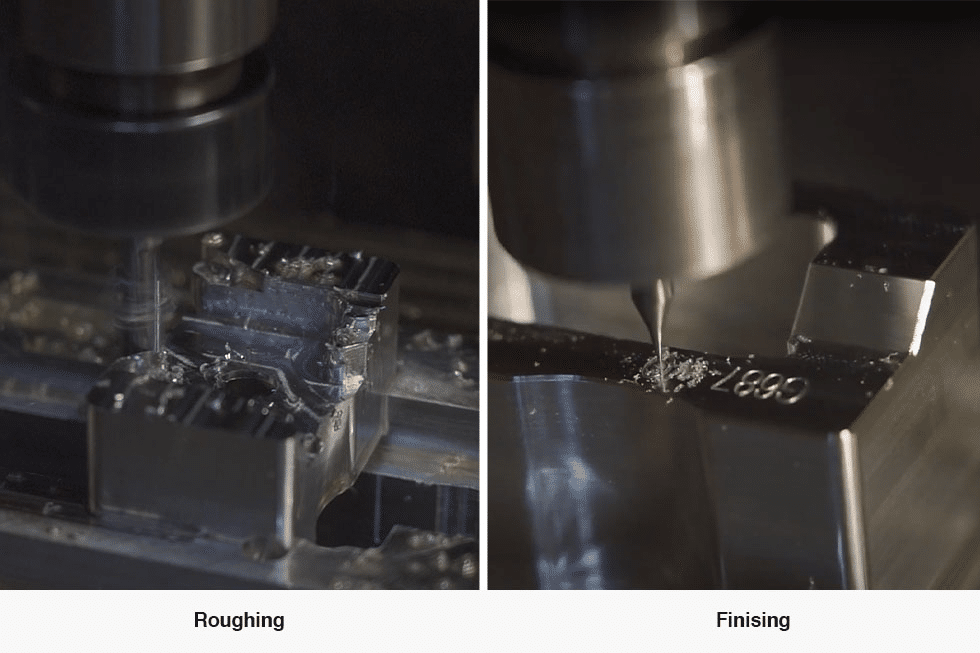
Груба обрада наспрам завршне обраде у CNC обради за савршене делове
У пракси, ово често значи остављање већег прихода на танким зидовима него на дебљим елементима. На пример, остављање додатних 0.3 до 0.5 мм на танком алуминијумском зиду током грубе обраде може значајно смањити угиб током завршне обраде. Овај додатни приход делује као привремена крутост, а не као изгубљени материјал.
Обрада од дебљих пресека ка тањим областима
Поуздана стратегија секвенцирања је обрада од најкрутијих делова ка најмање крутим. Дебљи делови пружају природну потпору и помажу у апсорпцији сила резања док се уклања суседни материјал.
На пример, приликом машинске обраде џепа окруженог танким ребрима, стабилније је прво грубо обрадити џеп док ребра остају дебела. Ребра се затим могу довести до коначне дебљине у каснијим операцијама. Овај приступ смањује ризик од вибрација или савијања ребара током раних фаза обраде.
Уравнотежено уклањање материјала ради смањења унутрашњег напрезања
Неравномерно уклањање материјала може асиметрично ослободити унутрашња напрезања, што доводи до деформације дела. Уравнотежено уклањање помаже у равномернијој расподели промена напрезања по компоненти.
Ово не захтева уклањање једнаке количине материјала свуда, али захтева избегавање агресивних резова на једној страни, док се супротна страна оставља потпуно ослоњена. Наизменични пролази на супротним зидовима или обрада симетричних елемената у фазама могу значајно смањити изобличење код већих танкозидних оквира.
Употреба полузавршне обраде и машинске обраде остатака
Полуобрада игра важну улогу у стабилности танких зидова. Увођењем међукорака између грубе и завршне обраде, делу се омогућава постепено прилагођавање смањеној крутости.
Обрада остатака материјала је посебно корисна када сложена геометрија оставља неравномеран залихак након грубе обраде. Чишћење преосталог материјала лаганим, циљаним пролазима спречава изненадне скокове силе који се могу јавити током потпуног завршног резања. Овај приступ се често користи у ваздухопловним компонентама где танке мреже повезују дебље структурне чворове.
Избегавање резова пуне дубине близу коначне дебљине зида
Резање пуне дубине близу коначне дебљине зида треба избегавати кад год је то могуће. Ови резови концентришу силе резања на дугачкој површини захвата, повећавајући отклон и вибрације.
Уместо тога, вишеструки плитки пролази са конзистентним корацима спуштања производе предвидљивије резултате. Иако ово мало повећава време циклуса, често спречава скупу поновну обраду. Код високопрецизних делова, време уштеђено избегавањем отпада далеко надмашује додатно време обраде.
Пажљиво одређивање редоследа путања алата трансформише обраду танких зидова из процеса покушаја и грешака у контролисану операцију. Када се крутост одржи и напони се постепено отпуштају, део остаје стабилан током обраде, постављајући темеље за прецизну завршну обраду и поуздане резултате инспекције.
Смањење радијалног захватања и сила резања
Након секвенцирања путање алата, следећи главни фактор који утиче на дисторзију је колико агресивно алат захвата материјал. Танкозидни делови су веома осетљиви на силе резања и чак и мала повећања притиска алата могу изазвати приметно отклон. Смањење радијалног захвата један је од најефикаснијих начина за одржавање контроле током обраде.
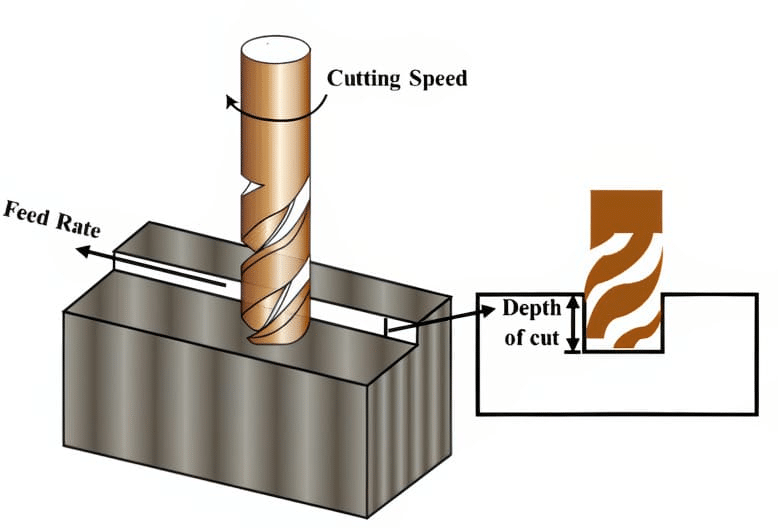
Оптимизација параметара резања
Значај ниског радијалног захватања код танкозидних елемената
Радијално захватање директно утиче на бочне силе резања. Високо захватање гура зид бочно, док ниско захватање омогућава алату да сече са мањим отпором. Код танких пресека, смањење радијалног захватања помаже зиду да одржи свој облик током сечења.
У практичном смислу, то значи избегавање широких прелаза у близини танких зидова. На пример, приликом завршне обраде алуминијумског зида дебљине 1.5 мм, коришћење прелаза од 5 до 10 процената пречника алата може значајно смањити отклон у поређењу са конвенционалним преласком од 40 процената.
Брза обрада и адаптивне стратегије чишћења
Стратегије обраде великом брзином су посебно ефикасне за крхке геометрије. Адаптивно чишћење одржава константно оптерећење алата динамичким подешавањем захватања алата. Ово спречава изненадне скокове силе који могу савити танке зидове.
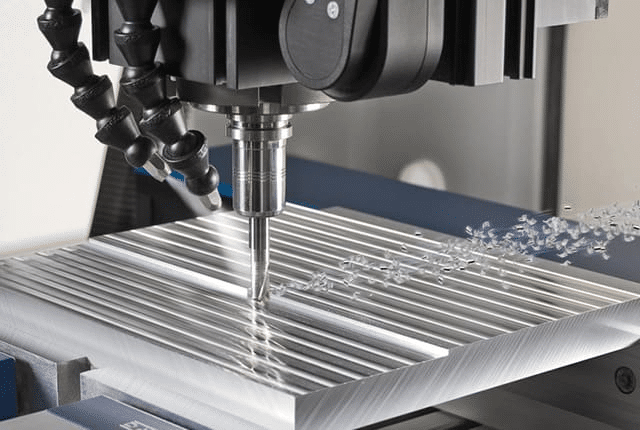
Адаптивне стратегије се често користе код делова од титанијума и алуминијума за ваздухопловну индустрију где се танка ребра морају прецизно обрадити. Одржавањем константног оптерећења струготине, алат сече глатко, а зид трпи мање вибрација и варијација силе.
Мањи прелази и контролисане аксијалне дубине
Комбиновање малих прелаза са контролисаним аксијалним дубинама ствара стабилно окружење за сечење. Док су дубљи аксијални резови прихватљиви у крутим подручјима, танки зидови имају користи од плитког аксијалног захватања.
Уравнотежен приступ често укључује:
- Лагано радијално захватање за смањење бочне силе
- Умерена аксијална дубина за одржавање ефикасности сечења
- Константна дебљина струготине током целог пролаза
Ова комбинација омогућава предвидљиво уклањање материјала без преоптерећења зида.
Избор алата за смањење притиска алата
Геометрија алата игра кључну улогу у минимизирању сила резања. Оштри алати са високим угловима спирале смањују отпор резању и побољшавају одвођење струготине. Алати дизајнирани за завршну обраду танких елемената често производе чистије резове са мањим притиском на зид.
На пример, прелазак са глодалице опште намене на алат за завршну обраду са високим нагибом спирале може значајно смањити вибрације приликом обраде танких кућишта од нерђајућег челика. Трошење алата такође мора пажљиво да се прати, јер тупи алати повећавају силу резања и топлоту.
Управљање топлотом ради спречавања термичке дисторзије
Нагомилавање топлоте може проузроковати ширење танких зидова током обраде и њихово касније скупљање, што доводи до димензионалних грешака. Контрола топлоте је подједнако важна као и контрола сила резања.
Ефикасне методе укључују коришћење одговарајућег протока расхладне течности, осигуравање брзог одвођења струготине и избегавање дужег контакта алата на једном месту. Код високопрецизног рада, чак и кратка времена задржавања на крају путање алата могу створити локализовано загревање које утиче на дебљину зида.
Смањењем радијалног захватања и пажљивим управљањем силама резања и топлоте, танкозидни делови остају стабилни током обраде. Овај приступ не само да побољшава тачност већ и продужава век трајања алата и производи конзистентнији квалитет површине.
Стратегије држања радних предмета за крхке геометрије
Чак и са оптимизованим путањама алата и смањеним силама резања, лоше држање радног предмета може поткопати цео процес обраде. Танкозидни делови су посебно подложни деформацијама изазваним прекомерним или неравномерним стезањем. Ефикасно држање радног предмета мора осигурати део, а истовремено му омогућити да се природно понаша под оптерећењима резања.
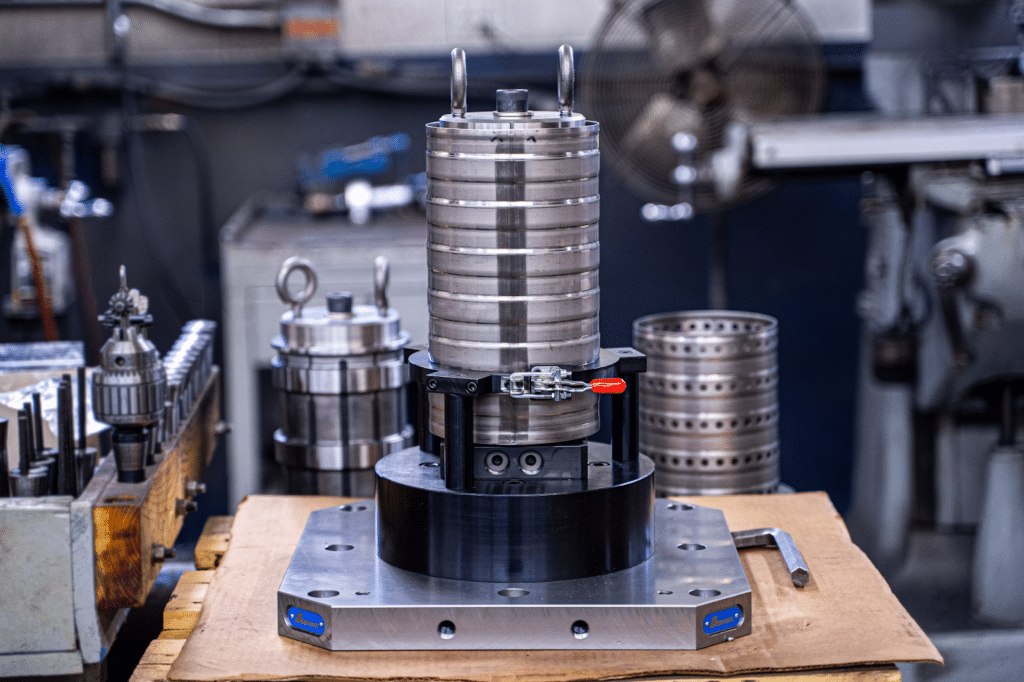
CNC држач за танкозидне делове
Ризици прекомерног стезања танкозидних компоненти
Прекомерно стезање је чест узрок скривених изобличења. Прекомерна сила стезања може деформисати танке зидове током обраде, само да би део променио облик када се отпусти. То често доводи до делова који се исправно мере у стезачу, али касније не пролазе инспекцију.
Типични проблеми узроковани прекомерним стезањем укључују:
- Трајна деформација зида у близини стезних тачака
- Губитак паралелизма након отпуштања
- Локалне удубљења или трагови притиска
Ови проблеми се често погрешно приписују параметрима резања када је основни узрок дизајн уређаја.
Употреба меких чељусти и прилагођених причвршћивача
Меке вилице омогућавају да се стезна површина боље прилагоди геометрији дела, распоређујући силу на већу површину. Ово смањује локализовани напон и побољшава стабилност дела.
Прилагођени уређаји су често оправдани за производне делове са танким зидовима, посебно у ваздухопловству и медицинским применама. На пример, контурирани уређај који подржава спољашњи профил танког кућишта може спречити урушавање зида, а истовремено омогућити приступ за унутрашњу машинску обраду.
Вакуумски уређаји за униформну подршку
Вакуумско стезање је посебно ефикасно за равне или плитке компоненте са танким зидовима. Уместо тачкастог стезања, вакуумски уређаји примењују равномерну силу држања по целој површини.
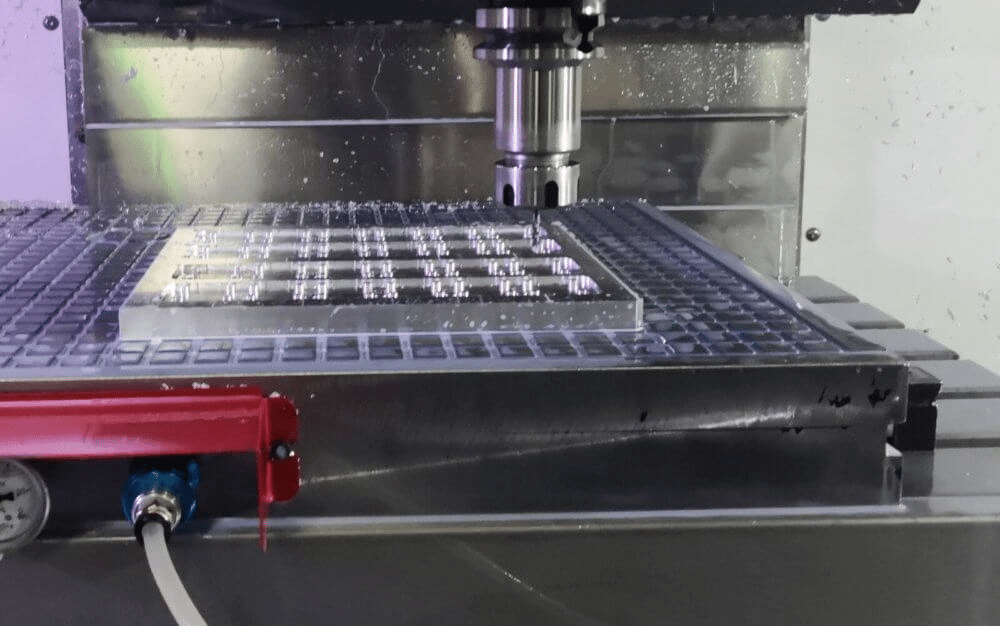
Вакуумско држање радних предмета
Вакуумски системи добро функционишу за делове као што су танке плоче, поклопци и кућишта електронике. Међутим, они захтевају пажљиво заптивање и чисте површине како би се одржала константна сила држања током целе операције.
Подупирање танких зидова без ограничавања кретања
Танким зидовима је потребна подршка, али не би требало да буду потпуно стегнути. Прекомерно стезање дела може да задржи напон и доведе до деформације након завршетка обраде.
Ефикасне стратегије подршке укључују:
- Подлагање танких зидова жртвеним материјалом током грубе обраде
- Коришћење привремених носача који се уклањају пре завршетка
- Подупирање унутрашњих елемената помоћу проширивих трнова или уметака
Ове методе пружају стабилност, а истовремено омогућавају делу да се природно опусти.
Обрада у више подешавања ради смањења стреса
Вишеструки подешавања могу помоћи у равномернијој расподели напрезања обраде. Поделом операција на више подешавања, ниједна фаза не уклања превише материјала одједном.
На пример, груба обрада унутрашњих џепова у једном подешавању и завршна обрада спољашњих танких зидова у другом омогућава делу да се стабилизује између операција. Овај приступ је уобичајен код прецизних кућишта где је димензионална тачност критична.
Провера стабилности пре завршне обраде
Пре завршних завршних пролаза, треба проверити стабилност дела. То може укључивати лагано испитивање критичних површина или извођење тест пролаза малом силом ради посматрања отклона.
Одвајање времена за потврду стабилности у овој фази често спречава проблеме са коначном толеранцијом. Код машинске обраде танких зидова, мала подешавања стезања или ослонца могу направити разлику између одговарајућег и одбаченог дела.
Правилно држање радног предмета употпуњује основу за контролу дисторзије. Када је део сигурно подржан без прекомерног стезања, стратегије сечења могу функционисати како је предвиђено и пружити доследне, тачне резултате.
Инспекција и верификација танкозидних делова
Након завршетка обраде, инспекција игра кључну улогу у потврђивању да ли је изобличење успешно контролисано. Танкозидним деловима може изгледати прецизно током обраде, али се суптилно померати када се ослободе од стезача. Структурирани приступ инспекцији помаже у раном откривању ових проблема и обезбеђује конзистентан квалитет.
Инспекција и верификација танкозидних делова
Мерење дебљине зида без изазивања деформације
Мерење танких зидова захтева опрез, јер прекомерна сила мерења може деформисати део и произвести погрешна очитавања. Контактни алати морају се користити са контролисаном силом, посебно на неподржаним елементима.
Уобичајене праксе укључују:
- Коришћење микрометара или калибра мале силе дизајнираних за танке пресеке
- Подупирање зида током мерења како би се спречило савијање
- Избегавање поновљених мерења на истој локацији
Код високопрецизног рада, чак и мали притисак стандардног калибра може променити очитавање на танком алуминијумском зиду.
Инспекција током процеса ради откривања раних изобличења
Инспекција током процеса омогућава идентификацију изобличења пре него што део достигне свој коначни облик. Провера димензија након кључних фаза обраде помаже у утврђивању да ли део реагује како се очекује.
На пример, испитивање танког ребра након полузавршне обраде може открити ране трендове отклона. Ако се у овој фази открију варијације, путање алата или методе подршке могу се подесити пре финалне завршне обраде, смањујући ризик од отпада.
Методе сондирања и бесконтактног мерења
Сондирање на машини се широко користи за проверу критичних димензија без скидања дела са стезача. Сондирање омогућава тренутну повратну информацију и смањује утицај изобличења повезаних са одстезањем.
Бесконтактне методе попут ласерског скенирања или оптичког мерења посебно су корисне за веома танке или флексибилне елементе. Ове технике потпуно елиминишу силу мерења и често се користе у ваздухопловству и медицинској производњи, где су захтеви за толеранцијом строги.
Поређење номиналне и стварне геометрије током обраде
Поређење измерених вредности са номиналном геометријом након сваког критичног корака пружа увид у то како се део понаша под напоном. Одступања која се прогресивно повећавају често указују на кумулативна изобличења, а не на изоловане грешке.
Ово поређење је посебно вредно код сложених танкозидних структура, као што су кућишта ојачана решетком, где локализовано изобличење можда неће бити очигледно док не утиче на суседне елементе.
Завршна инспекција и валидација квалитета
Завршна инспекција треба да потврди не само димензионалну тачност већ и укупну стабилност дела. Мерења треба извршити након што се део потпуно опусти, пожељно након кратког периода на собној температури.
Najbolje prakse uključuju:
- Провера дебљине зида, равности и паралелизма
- Преглед критичних карактеристика у њиховом слободном стању
- Документовање резултата инспекције ради усавршавања будућих процеса
Доследне повратне информације о инспекцији затварају круг између стратегије обраде и перформанси у стварном свету. За делове са танким зидовима, ове повратне информације су неопходне за континуирано побољшање и дугорочну поузданост процеса.
Закључак
Успешна обрада танкозидних делова без изобличења захтева дисциплинован и промишљен приступ у свакој фази процеса. Изобличење се углавном контролише правилним планирањем, промишљеним редоследом путања алата, смањеним силама резања и методама држања радног предмета које подржавају део без претераног оптерећења. Када се свака одлука донесе имајући у виду крутост дела и понашање напрезања, танкозидни елементи се могу обрађивати прецизно и понављати.
Подједнако важна је и инспекција, која потврђује да ли ове стратегије функционишу како је предвиђено. Провере током процеса и пажљиво завршно мерење помажу у идентификацији суптилних деформација пре него што постану проблем са квалитетом. Када стратегија обраде и инспекција раде заједно, компоненте са танким зидовима могу доследно да испуњавају строге толеранције, чак и у захтевним применама.




