

ЦНЦ стругови су међу најчешће коришћеним алатним машинама у модерној производњи, чинећи окосницу производње цилиндричних компоненти у различитим индустријама, од аутомобилске до ваздухопловне. Ротирањем радног предмета уз стационарни алат за сечење, ЦНЦ струг уклања материјал са великом прецизношћу како би произвео вратила, фитинге, конекторе и широк спектар ротационих делова.
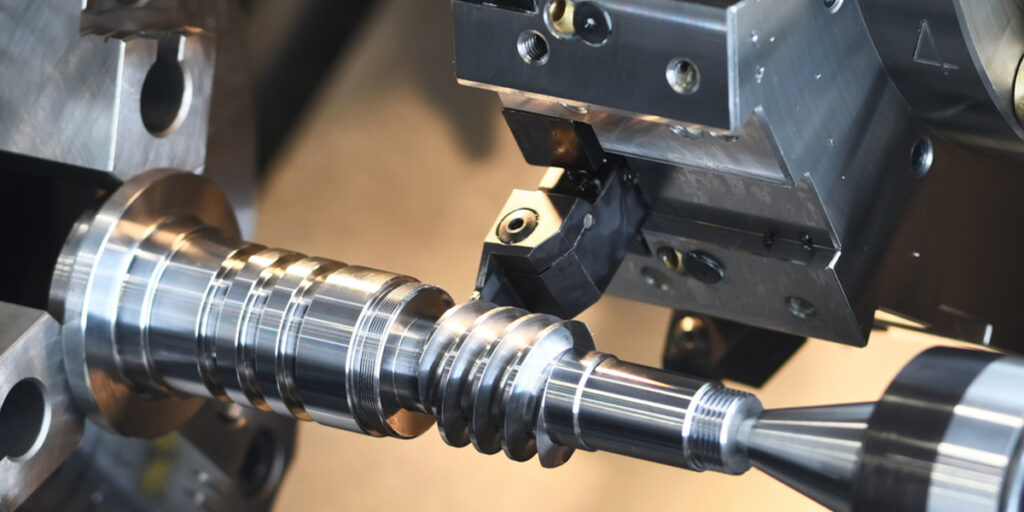
Четири операције дефинишу основне могућности ЦНЦ струга: чеоно обрађивање, стругање, нарезивање навоја и жлебљење. Свака служи различитој сврси, али се у пракси ретко изводе изоловано. Један део, као што је хидраулични конектор или вратило мотора, обично захтева извршење све четири операције у планираном низу унутар једног подешавања. Разумевање сваке операције појединачно и начина на који оне раде заједно је од суштинског значаја за ефикасно планирање процеса ЦНЦ струга и квалитет дела.
Разумевање основа обраде на CNC стругу
Обрада на CNC стругу је полазна тачка за разумевање како се цилиндрични делови производе према строгим димензионалним спецификацијама. Пре него што се испитају појединачне операције, вреди утврдити шта је CNC струг, како механички функционише и зашто стругарске операције остају кључне за прецизну производњу упркос доступности сложенијих технологија вишеосне обраде.
Шта је обрада на ЦНЦ стругу?
ЦНЦ струг је рачунарски контролисана машина алатка која ротира радни предмет око своје централне осе док се алат за сечење креће дуж програмираних путања како би уклонио материјал и генерисао жељену геометрију. Основни принцип разликује стругове од глодалица: на стругу се радни предмет ротира, а алат је номинално непокретан у ротацији, док се на глодалици алат ротира, а радни предмет остаје фиксиран. Ова разлика чини стругове инхерентно погодним за производњу цилиндричних, конусних и ротационо симетричних геометрија са високом тачношћу и квалитетом површине.
CNC контролер интерпретира програм за обраду дела, обично написан у G-коду, и претвара га у координисано кретање оса машине, брзине вретена и избора алата. Ово елиминише ручна подешавања потребна на конвенционалним струговима и пружа поновљиве резултате у производним серијама без варијација од оператера до оператера. [1]
Главне компоненте ЦНЦ струга
Разумевање функционалне улоге сваке машинске компоненте разјашњава како се операције о којима се говори у наредним одељцима физички извршавају:
- Цхуцк: Стеже и ротира радни предмет. Трочељусне стезне главе су стандардне за округле материјале, док четворочљусне стезне главе омогућавају прецизно центрирање неправилних радних предмета.
- Вретено: Ротирајућа склопка која покреће стезну главу и радни предмет. Брзина вретена је програмабилна и аутоматски се подешава како се услови резања мењају.
- купола за алат: Држи више алата за сечење истовремено и индексира на исправан положај алата под контролом програма, елиминишући ручне измене алата и смањујући време циклуса.
- задњи део: Обезбеђује аксијалну подршку на слободном крају дугих радних предмета користећи покретну или мртву тачку, спречавајући отклон под дејством сила резања.
- ЦНЦ контролер: Рачунарска јединица машине која извршава програм обраде дела, управља кретањем оса, прати услове резања и обрађује компензацију одступања алата.
Зашто су важне операције струга
Операције CNC струга пружају три производне предности које је тешко поновити алтернативним процесима:
- Тачност и поновљивост: Модерни ЦНЦ стругови држе толеранције пречника од ±0.005 мм или боље у производним условима, са поновљивошћу положаја која осигурава да сваки део у серији испуњава исте спецификације.
- Бржа производња: Аутоматизоване измене алата, константна контрола брзине обраде површине и програмирани вишепролазни циклуси значајно смањују време циклуса у поређењу са ручним стругањем.
- Смањена ручна интервенција: Када се програм валидира, учешће оператера је ограничено на утовар радног предмета, периодична мерења и праћење хабања алата, смањујући ризик од људске грешке у производњи великих количина.
Практична илустрација ових предности је производња хидрауличног вратила које захтева обраду челом, стругање, нарезивање навоја и жлебљење. Све четири операције се завршавају у једном подешавању на ЦНЦ стругу, одржавајући заједничку референтну тачку и елиминишући грешке у репозиционирању које би се акумулирале ако би се део померао између машина. [2]
CNC операција чеоне обраде
Обрада чеоним стругом је обично прва операција која се изводи на CNC стругу и поставља димензионалну и геометријску основу за сваку наредну операцију. Обрадак који није правилно обрађен чеоним стругом носиће нетачности дужине и површинске неправилности које се шире кроз цео низ обраде. Упркос томе што је концептуално једна од једноставнијих стругарских операција, обрада чеоним стругом има директан утицај на тачност готовог дела.
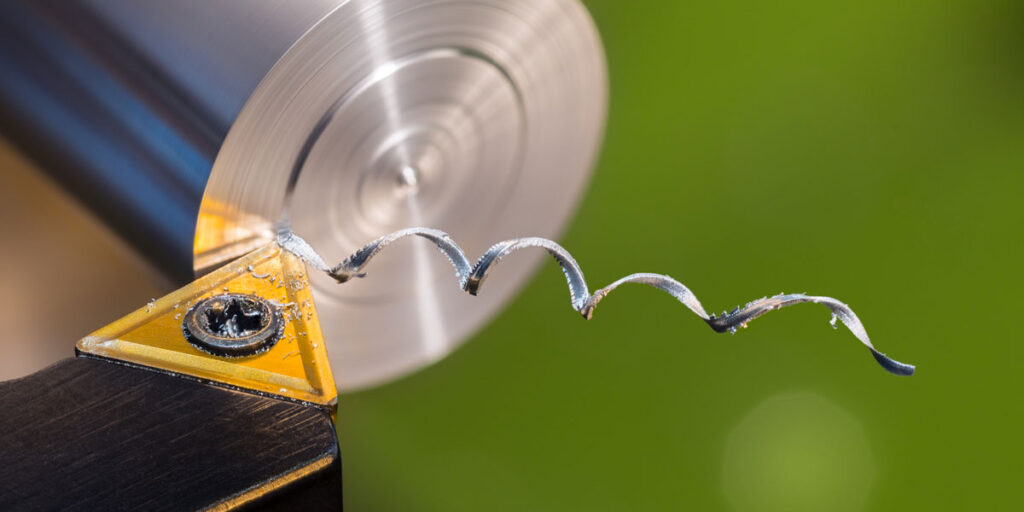
Операција сучељавања у машинској обради
Шта је суочавање?
Чеоно обрађивање је стругарска операција у којој се алат за сечење креће радијално преко чеоне површине ротирајућег радног предмета, уклањајући материјал да би се добила равна, глатка површина нормална на осу вретена. Примарна сврха је успостављање чисте, прецизне референтне површине на крају радног предмета са које се аксијалне димензије могу мерити и контролисати током наредних операција. На сировинама, чеоне површине ретко су равне или квадратне; чеоно обрађивање исправља ово пре него што се покуша било каква даља обрада.
Како функционише суочавање
Обрадак је стегнут у стезној глави и ротира се програмираном брзином вретена. Алат за резање је позициониран на спољашњем пречнику обрадка и помера се радијално унутра према центру контролисаном брзином померања. Алат уклања танак слој материјала преко целе површине у једном пролазу или више пролаза, у зависности од стања залиха и потребне завршне обраде површине. Контрола константне брзине површине се обично примењује током обраде чеоне површине, јер би се брзина резања у супротном смањивала како се алат приближава центру обрадка, где је брзина површине мања. [3]
Избор алата за обраду челика генерално фаворизује дијамантске или тригон плочице од 80 степени постављене у десни држач алата, обезбеђујући довољан размак за радијални правац храњења уз одржавање чврстоће ивице.
Предности суочавања
- Ствара равне и глатке површине: Правилно обрађен крај пружа геометријски поуздану површину за накнадна мерења, постављање компоненти или бушење у центру контрићног стакла.
- Утврђује тачну дужину радног предмета: Чеоно обрађивање уклања вишак материјала са краја обратка како би га довело до исправне почетне дужине пре почетка стругања пречника.
- Побољшава димензионалну конзистентност: У серијској производњи, конзистентно обрађивање осигурава да сви радни предмети почињу са исте аксијалне референце, смањујући варијације дужине унутар серије.
Уобичајене апликације
Облагање се примењује у широком спектру производних сценарија:
- Припрема сирове залихе: Шипка исечена тестером обично има грубе, благо угловане чеоне површине. Обрадите и изгладите ове површине пре даље обраде.
- Креирање референтних површина: Чеоне површине служе као референтне површине за аксијална мерења током операција стругања, нарезивања навоја и жлебљења.
- Завршна обрада крајева вратила: На завршеним вратилима, обрада површина производи чисте чеоне површине потребне за правилно намештање компоненти и склоп.
Најбоље праксе
- Избор брзине подавања: Брзине померања при чеоној обради обично се крећу од 0.05 до 0.2 мм/окретају, у зависности од потребне завршне обраде површине. Грубља померања су прихватљива за грубе пролазе; завршна обрада захтева мање померање да би се постигле вредности Ra испод 1.6 µм.
- Избегавање клацкање алата: Вибрација током чеоног обрађивања је најчешћа када је препуст алата превелик или стезање радног предмета није довољно. Минимизирање препуста алата и обезбеђивање сигурног стезања стезне главе значајно смањује тенденцију вибрације.
- Правилно поравнање алата: Алат за сечење мора бити подешен прецизно на висини средишње линије. Алат постављен изнад или испод центра оставља избочину необрађеног материјала у центру радног предмета и ствара конвексну, а не равну површину. [КСНУМКС]
Репрезентативан пример обраде челичне шипке у пракси је припрема челичне шипке пре њеног претварања у осовину мотора. Необрађени крај шипке се обрађује како би се успоставила чиста аксијална референтна тачка, након чега се на обрађену површину примењује централна бургија како би се обезбедила подршка контрићног стаклу за следеће операције стругања.
CNC стругање
Стругање је дефинишућа операција CNC струга и процес по коме је машина добила име. Док се чеоном обрадом обрађује геометрија краја радног предмета, стругање обликује цилиндрично тело, смањујући пречнике, стварајући степенице, генеришући конусе и производећи сложене профиле. Конкретно у производњи вратила, стругање чини већину уклањања материјала и директно одређује димензионалну тачност и квалитет површине готовог дела.
Шта је окретање?
Стругање је процес уклањања материјала у коме се алат за резање креће аксијално дуж ротирајућег радног предмета, смањујући његов спољашњи пречник на програмирану циљну димензију. Алат континуирано додирује површину радног предмета док се креће дуж дужине реза, стварајући цилиндричну површину чији је пречник одређен радијалном дубином реза, а дужина одређена аксијалним кретањем алата. Тачност резултујућег пречника зависи од геометрије машине, стања алата, параметара резања и крутости радног предмета, а све то мора бити контролисано у одговарајућим границама како би се испунила задата толеранција. [5]
Врсте токарских операција
CNC стругање обухвата неколико различитих типова операција, од којих је сваки прилагођен специфичном геометријском захтеву:
- Право скретање: Алат се креће паралелно са осом вретена на фиксној радијалној дубини, производећи једнолики цилиндрични пречник дуж целе дужине реза. Ово је најчешћа операција стругања и чини основу за седишта лежајева, површине лежајева и опште цилиндричне карактеристике.
- Степенско окретање: Алат обрађује низ различитих пречника на узастопним аксијалним позицијама, производећи степенасти профил као што је детаљно објашњено у контексту производње вратила са више пречника. Сваки корак захтева да алат прелази између цилиндричног пролаза и чела рамена, што захтева прецизно позиционирање по Z-оси на сваком прелазу.
- Конусно стругање: Алат се креће истовремено по X и Z осама у програмираном односу, генеришући конусну површину. Конуси су уобичајени на дршкама алата, врховима вретена и цевним спојевима где су потребни самоблокирајући или заптивни конусни спојеви.
- Профилно стругање: Алат прати сложену програмирану контуру, производећи закривљене или неправилне аксијалне профиле. Ово се користи за компоненте као што су брегасте осовине, ваљци за обликовање и било који део где се пречник мења континуирано, а не у дискретним корацима.
Фактори који утичу на квалитет стругања
Четири основна параметра процеса управљају исходом операције стругања:
- Брзина сечења: Изражена у површинским метрима по минути, брзина резања одређује брзину којом се ивица плочице захвата за материјал обратка. Прениска брзина узрокује стварање наслага на ивици и лошу завршну обраду површине; превисока брзина убрзава хабање алата и ризикује термичко оштећење површине обратка. За средње угљенични челик, брзине резања од 200 до 300 м/мин са обложеним карбидним плочицама су репрезентативни почетни услови.
- Брзина протока: Контролише аксијално померање алата по обртају вретена. Брзина померања директно утиче на храпавост површине; мања померања производе финије површине, али повећавају време циклуса. За завршну обраду на седиштима лежајева, типичне су брзине померања од 0.05 до 0.1 мм/окретају.
- Дубина сечења: Одређује радијални материјал уклоњен по пролазу. Груби пролази користе дубине од 2 до 5 мм да би се максимизирала брзина уклањања материјала, док завршни пролази користе 0.1 до 0.3 мм да би се постигла димензионална тачност без увођења прекомерних сила резања.
- Материјал алата: Обложени карбид је стандардни избор за стругање челика, како за грубу, тако и завршну обраду. Керамички плочице се користе за брзу завршну обраду каљених материјала, док се CBN плочице примењују за тврдо стругање компоненти изнад 45 HRC.
Предности ЦНЦ стругања
- Висока димензионална тачност: CNC стругање константно одржава толеранције пречника од IT6 до IT8 у производним условима, са завршним операцијама које могу да постигну IT5 на стабилним подешавањима са добро одржаваним алатима.
- Одлична површинска завршна обрада: Оптимизовани параметри завршне обраде производе вредности Ra од 0.4 до 1.6 µм на обрађеним површинама, испуњавајући захтеве седишта лежајева, површина заптивача и клизних лежајева без секундарног брушења у многим применама.
- Ефикасно уклањање материјала: Циклуси грубе обраде програмирани помоћу кондензираних циклуса као што је G71 аутоматизују вишепролазно уклањање материјала до дефинисаног профила, максимизирајући брзину уклањања метала уз одржавање конзистентног додатка за завршну обраду за следећи завршни пролаз.
Практичан пример је обрада степенастог преносног вратила са више пречника. CNC програм секвенцира грубе пролазе дуж целе дужине вратила, након чега следе завршни пролази на свакој зони пречника по редоследу функционалног приоритета, прво седишта лежајева, затим површине заптивача, па пречници зазора, осигуравајући да најкритичније површине добију најмање поремећено завршно сечење. [6]
CNC операција навоја
Нарезивање навоја је једна од технички најзахтевнијих операција које се изводе на ЦНЦ стругу, захтевајући прецизну синхронизацију између ротације вретена и кретања алата како би се генерисао спирални облик навоја који испуњава димензионалне и функционалне стандарде. Навоји су међу најчешћим механичким карактеристикама у инжењерству, а способност да се они прецизно и доследно производе на ЦНЦ стругу је кључна компетенција у производњи прецизних компоненти.
Шта је навој?
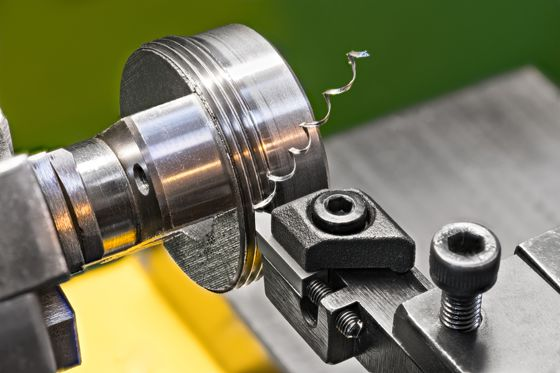
Навој је стругарска операција која сече спирални жлеб дефинисаног облика и корака на цилиндричној површини радног предмета. Добијени профил навоја омогућава механичко захватање са одговарајућом навојном компонентом, омогућавајући причвршћивање, подешавање, заптивање или пренос снаге у зависности од примене. За разлику од чеоне обраде или стругања, где је помак алата независан од ротације вретена, навој захтева да се алат помери тачно за једну дужину корака по обртају вретена. Било какво одступање у овој синхронизацији производи навој који је димензионално неправилан и функционално неупотребљив. [7]
Како функционише ЦНЦ навојна резба
На CNC стругу, нарезивање навоја се постиже крутом спрегом између енкодера вретена и серво погона Z-осе. CNC контролер очитава положај вретена у реалном времену и покреће носач алата брзином померања која је тачно једнака програмираном кораку навоја. Ова синхронизација се одржава током више пролаза, при чему сваки наредни пролаз прати исту спиралну путању као и претходни, постепено продубљујући профил навоја док се не достигне пуна дубина навоја.
Кључни аспекти процеса навоја укључују:
- Тачност висине тона: Корак навоја мора се држати стандардне толеранције за наведени облик навоја. Грешке у кораку се акумулирају током дужине навоја и могу спречити правилно спајање са одговарајућом компонентом.
- Контрола дубине навоја: Нарезивање навоја се врши у више пролаза, при чему сваки пролаз уклања све мању струготину како се облик навоја продубљује. Овај приступ управља силама резања и спречава да скретање алата деформише профил навоја.
- Метод увлачења: Радијално увлачење сече симетрично на обе стране облика навоја, док бочно увлачење сече првенствено на једној страни, смањујући силе резања и побољшавајући контролу струготине. Бочно увлачење је пожељније за навоје већег корака и жилавије материјале. [КСНУМКС]
Врсте произведених нити
ЦНЦ стругови производе и спољашње и унутрашње навоје у широком спектру стандарда и примена:
- Спољни навоји: Сечење по спољашњем пречнику вратила, вијака и конектора. Уобичајене примене укључују навојне крајеве вратила, хидрауличне спојнице и производњу причвршћивача. Спољно навоје је једноставније од ове две, јер приступ алату и одвођење струготине нису ограничени.
- Унутрашњи навоји: Сечење унутрашњих избушених рупа помоћу шипке за бушење. Унутрашње навоје је захтевније од спољашњег навоја због ограниченог приступа алату, смањене крутости шипке за бушење и тешкоће посматрања и мерења навоја током сечења. Минимални пречник отвора и дубина навоја одређују величину шипке за бушење и препуст, што утиче на постигнуту тачност.
Методе навоја у ЦНЦ струговима
На ЦНЦ струговима су доступне три методе навоја, свака погодна за различите примене:
- Једнотачково навоје: Један уметак прати спиралну путању навоја у више пролаза. Ова метода је свестрана, применљива на било који облик и корак навоја и производи прецизне навоје у широком спектру материјала. То је стандардна метода за нарезивање навоја вратила у прецизној производњи.
- Глодање навоја: Иако технички гледано представља глодање, глодање навоја се изводи на стругарско-глодачким центрима и производи навоје хеликоличном интерполацијом глодалице са више зубаца. Пожељно је за навоје великог пречника, тврде материјале и слепе рупе где је ризик од ломљења навоја неприхватљив.
- Тапкање: Навојни навој се увија у претходно избушену рупу под CNC контролом како би се брзо произвели унутрашњи навоји. Урезивање навоја је ефикасно за унутрашње навоје малог пречника у производним количинама, али је ограничено на стандардне облике навоја и осетљиво је на лом алата код тврдих или прекинутих резова.
Кључна разматрања
- Стандарди нити: Навоји морају бити произведени према одговарајућем стандарду за примену. Метрички навоји (ISO), Уједињени национални груби (UNC), Уједињени национални фини (UNF) и стандарди за цевне навоје (NPT, BSPT) имају специфичне захтеве за корак, угао и толеранцију који морају бити правилно програмирани и верификовани.
- Управљање хабањем алата: Улошци за нарезивање навоја се прогресивно троше са сваким произведеним делом. Како се уложак троши, тачност облика навоја се смањује, посебно на угловима бочних страна и радијусу врха. Редовно индексирање уложака и периодична верификација калибра навоја су неопходни у производним операцијама нарезивања навоја.
- Тачност програмирања: Циклуси навоја као што је G76 у FANUC-овим контролама захтевају исправан унос корака, дубине навоја, угла увлачења и броја пролаза. Грешке у програмирању ових параметара доводе до навоја који визуелно изгледају прихватљиво, али не пролазе инспекцију мерача. [КСНУМКС]
Репрезентативан пример је производња навојних фитинга за цеви за индустријске системе флуида. Сваки фитинг захтева спољне навоје обрађене према NPT или BSPT стандардима, где конусни облик навоја обезбеђује и механичко заптивање и заптивање под притиском без додатних заптивних компоненти. Тачност корака и конзистентност угла бочног дела су кључни за постизање непропусног споја током рада.
Закључак
Обрада на CNC стругу је заснована на четири међусобно зависне операције: чеоно обрађивање, стругање, нарезивање навоја и жлебљење. Свака служи различитој геометријској и функционалној сврси, али ниједна не функционише изоловано. Чеоно обрађивање успоставља аксијалну референцу, стругање дефинише цилиндрични облик, а нарезивање навоја ствара механичке елементе који држе склопове заједно. Извршене у планираном низу унутар једног подешавања, ове операције пружају димензионалну тачност, квалитет површине и функционалну поузданост које захтева производња прецизних компоненти.
Вредност разумевања сваке операције појединачно лежи у способности планирања и оптимизације комплетног низа обраде. Исправан избор параметара, одговарајући алати и дисциплинована контрола процеса у свакој фази су оно што одређује да ли готови део испуњава своје спецификације или захтева поновну обраду. У производном окружењу где су доследност и ефикасност подједнако важни, савладавање ове четири основне операције струга остаје релевантно данас као и увек.
Референце
Ареско, Р. (23. фебруар 2024). Технолошки институт Ири . Технолошки институт Ири. https://erieit.edu/introduction-to-cnc-turning/
Рачунарско нумеричко управљање - преглед | ScienceDirect Topics . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Гуи, Г. (11. јануар 2025). Свеобухватни водич за нарезивање навоја на стругу - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Гуи, Г. (6. јануар 2026). Како чеоно глодање даје заиста равне CNC површине? - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Имран, М., Суо Шуангфу, Баи Јуџу, Ванг Јуминг и Навид Рахил. (2025). Оптимизација интегритета подповршине и квалитета површине код стругања меког челика: Вишециљни приступ хабању алата и параметрима обраде. Часопис за истраживање и технологију материјала , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Мохринг, Х.-Ц., Биерманн, Д., Блеицхер, Ф., Мелкоте, С., & Каппмеиер, Г. (2025). Учвршћења и системи стезања обрадака у машинској обради. Анали ЦИРП , 74 (2), 945–969. хттпс://дои.орг/10.1016/ј.цирп.2025.04.096
Омиру, С., Хараламбидес, М. и Часос, К. (2024). Напредно ЦНЦ глодање навоја: свеобухватни конзервирани циклус за ефикасно сечење навоја са фиксним или променљивим кораком и радијусом. Међународни часопис за напредну производну технологију , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
СИНХА, СК (2010). АУТОМАТИЗАЦИЈА ОБРАДЕ СТРУЈА НА CNC ОБРАДНОМ ЦЕНТРУ. Међународни часопис за инжењерску науку и технологију , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Ван, М. и Јусуф Алтинташ. (2014). Механика и динамика процеса глодања навоја. Међународни часопис за машинске алате и производњу , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006




