

Контрола квалитета код CNC обраде не завршава се када се заврши последњи пролаз сечења. Део може бити обрађен савршено програмираном путањом алата, а и даље не испуњавати своје спецификације због хабања алата, скретања стезача или термичких варијација током процеса сечења. Димензионална тачност је цела поента CNC обраде, а провера те тачности пре него што део напусти радионицу је оно што одваја поузданог добављача од непоузданог.
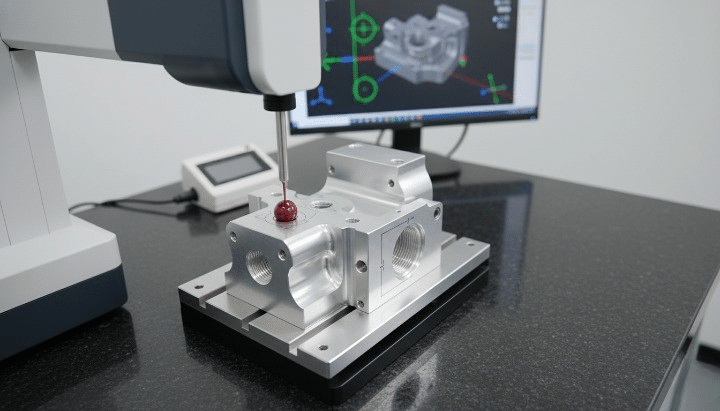
Процес инспекције ЦММ-а за ЦНЦ делове
Координатне мерне машине, познате као ЦММ, су стандардни алат у индустрији за проверу да ли обрађени делови испуњавају своје димензионалне и геометријске захтеве. Мерењем физичких карактеристика у односу на оригинални CAD модел са субмикронском прецизношћу, ЦММ инспекција даје произвођачима објективну, документовану основу за потврду квалитета делова пре испоруке.
Шта је CMM инспекција?
Инспекција координатном мерном машином (CMM) је процес коришћења координатне мерне машине за проверу да ли произведени део испуњава своје дизајнерске спецификације. Разумевање начина рада саме машине је основа за разумевање зашто је овај метод инспекције постао неопходан у прецизној производњи.
Шта је координатна мерна машина (CMM)?
Координатна мерна машина је прецизни инструмент који мери физичку геометрију објекта снимањем положаја тачака на његовој површини у тродимензионалном простору. Сонда додирује део на дефинисаним локацијама, а машина бележи X, Y и Z координате сваке контактне тачке у односу на фиксни референтни систем. Софтвер затим упоређује ове измерене тачке са номиналним димензијама дефинисаним у CAD моделу дела, израчунавајући одступања за сваку испитану карактеристику [1].
Кључне компоненте CMM-а укључују:
- Сонда: Сензорски уређај који додирује или скенира површину дела. Сонде са додирним окидачем региструју једну тачку при контакту, док сонде за скенирање прикупљају континуиране податке дуж површине.
- Мерна табела: Прецизна гранитна или керамичка површина која пружа стабилну, равну референтну раван на којој се део поставља током инспекције.
- Софтвер: Контролише кретање сонде, бележи податке мерења, упоређује резултате са номиналним вредностима CAD система и генерише извештаје о инспекцији.
- X, Y и Z осе: Три линеарне осе дуж којих се сонда креће да би досегла било коју тачку у мерној запремини, свака опремљена линеарним енкодерима високе резолуције који прате положај са тачношћу на нивоу микрона.
Зашто је CMM инспекција важна код CNC обраде
Инспекција CMM-а служи неколико функција које је тешко поновити ручним методама мерења:
- Обезбеђује да делови одговарају CAD цртежима: Директно поређење са дигиталним моделом потврђује да свака измерена карактеристика спада у оквире своје наведене толеранције, не само карактеристике које се лако проверавају ручним алатима.
- Проверава толеранције и геометријске карактеристике: Сложене геометријске толеранције као што су положај, равност и управност је тешко или немогуће прецизно проверити помоћу калибра или микрометара, али се рутински и објективно мере помоћу ЦММ-а.
- Смањује недостатке и прераду: Идентификација димензионалних проблема пре него што се делови испоруче или склопе спречава кварове накнадно, чије је исправљање далеко скупље касније у производном ланцу.
- Побољшава поверење купаца: Документовани извештаји о инспекцији пружају објективне доказе о усаглашености, подржавајући споразуме о квалитету и регулаторне захтеве у индустријама као што су ваздухопловство и медицински уређаји [КСНУМКС].
Носач обрађен на CNC машини за ваздухопловну индустрију, са толеранцијом положаја од ±0.01 мм на својим монтажним отворима, илуструје зашто је инспекција помоћу CMM-а неопходна, а не опционална. На овом нивоу толеранције, ручни алати за мерење не могу поуздано да потврде усаглашеност, а геометријски однос између више рупа, а не само њихови појединачни пречници, мора се проверити. CMM мери стварни положај сваке рупе у односу на референтне карактеристике дела и потврђује да ли носач испуњава толеранцију положаја пре него што буде одобрен за монтажу у структуру авиона.
Како функционише CMM инспекција за CNC делове
Инспекција CMM-ом прати структурирани редослед, од припреме дела до коначног извештавања. Сваки корак доприноси укупној тачности и поузданости резултата инспекције, а прескакање или журба било које фазе уноси ризик од грешке у мерењу.
Корак 1: Припрема ЦНЦ дела
- Чишћење дела: Строшене струготине, остаци расхладне течности и течност за резање морају се уклонити са површине дела пре мерења, јер свака контаминација на мереном елементу уноси грешку у контактну тачку сонде.
- Стабилизујућа температура: Мерења на CMM-у су веома осетљива на термичко ширење. Делови обрађени под протоком расхладне течности или у топлом радионичком окружењу се обично стабилизују на контролисану температуру просторије CMM-а, често 20°C, пре почетка мерења, посебно за компоненте са уским толеранцијама. [КСНУМКС].
- Позиционирање и причвршћивање: Део се поставља на мерни сто и причвршћује, било слободно почивајући за једноставне геометрије или држећи се у посебном држачу за делове који захтевају доследну оријентацију или имају карактеристике које би иначе биле недоступне сонди.
Корак 2: Учитавање CAD података и програма за инспекцију
- Увоз спецификација дизајна: CAD модел дела, укључујући номиналне димензије и толеранције, увози се у CMM софтвер, успостављајући референтну геометрију са којом ће се мерења упоређивати.
- Дефинисање тачака мерења: Програм инспекције се креира, ручно или путем CAD програмирања, одређујући које ће се карактеристике мерити, редослед кретања сонде и специфичне тачке или путање скенирања на свакој карактеристици.
Корак 3: Мерење дела
- Сонда додирује одабране површине: ЦММ извршава програмирану рутину, померајући сонду на сваку дефинисану локацију и региструјући контактне тачке на површини дела.
- Аутоматски прикупљени подаци: За сваку карактеристику, обично се прикупља више тачака како би се прецизно дефинисала њена геометрија, као што је неколико тачака око обима отвора за израчунавање пречника и округлости.
- Поређење са димензијама пројекта: Софтвер израчунава стварну димензију или геометријску карактеристику сваке карактеристике из прикупљених тачака и упоређује је са номиналном вредношћу и опсегом толеранције дефинисаним у CAD подацима.
Корак 4: Генерисање извештаја о инспекцији
- Резултати прошли/пали: Свака измерена карактеристика је означена као унутар толеранције или ван толеранције, пружајући тренутни резиме усклађености дела.
- Анализа димензионалних одступања: Детаљни извештаји приказују стварну измерену вредност, номиналну вредност и одступање за сваку инспектирану карактеристику, подржавајући анализу узрока када се пронађу одступања.
- Документација за евиденцију квалитета: Извештаји се архивирају као део записа о квалитету производње, подржавајући захтеве за следљивост и споразуме о квалитету са купцима.
Инспекција алуминијумског кућишта обрађеног CNC машином са више рупа, прореза и површина за монтажу показује вредност структуриране CMM рутине. Уместо ручне провере сваке карактеристике помоћу калибра и висиномера, један CMM програм мери сваки пречник и положај рупе, ширину и локацију прореза и равност површине у једној аутоматизованој секвенци, производећи комплетан извештај о димензијама за делић времена које би захтевала ручна инспекција, са знатно већом тачношћу геометријских односа између карактеристика.
Врсте мерења која се изводе током инспекције CMM-а
ЦММ-ови су способни да мере широк спектар димензионалних и геометријских карактеристика, од којих би многе било непрактично или немогуће проверити коришћењем конвенционалних ручних алата.
Линеарне димензије
Основна линеарна мерења као што су дужина, ширина и висина верификују се снимањем контактних тачака сонде на релевантним границама елемената и израчунавањем растојања између њих. Иако се ове димензије понекад могу проверити ручно, мерење помоћу CMM-а пружа већу тачност и елиминише варијације зависне од оператера, посебно за елементе којима је тешко приступити помоћу калибра.
Инспекција рупа и отвора
Рупе и отвори захтевају више од једноставне провере пречника да би се потврдила потпуна усаглашеност:
- Пречник: Израчунато из више тачака око обима отвора, пружајући поузданији резултат од мерења помоћу двотачкастог калибра, које може пропустити услове неокруглости.
- Pozicija Стварни положај центра отвора се упоређује са његовим номиналним положајем у односу на референтне тачке дела, чиме се проверава усклађеност са толеранцијом положаја.
- Заобљеност: Одступање од савршеног круга се израчунава из прикупљених тачака, идентификујући проблеме као што су скретање алата или вибрације које једноставна провера пречника не би открила [КСНУМКС].
Геометријско димензионисање и толеранција (ГД&Т)
ЦММ-ови су јединствено погодни за верификацију ГД&Т позива који дефинишу геометријске односе између карактеристика, а не само величину:
- флатнесс: Мери одступање површине од идеалне равни, релевантно за заптивање површина и монтажних површина.
- Паралелизам: Проверава да ли две површине или елемента одржавају конзистентан однос једна према другој унутар наведене толеранције.
- Перпендикуларност: Потврђује да је карактеристика оријентисана под правим правим углом у односу на референтни датум, што је критично за површине рамена и монтажне спојеве.
- Толеранција положаја: Дефинише дозвољену зону унутар које стварна локација елемента може да варира у односу на наведене датуме, што се обично примењује на обрасце рупа и друге лоциране елементе.
Анализа површина и карактеристика
Поред основних димензија и GD&T позива, CMM-ови мере сложеније карактеристике елемената, укључујући углове између површина, ширину и локацију прореза, и сложене контуре где се геометрија дела упоређује тачку по тачку са CAD моделом површине, а не са једноставним геометријским примитивима.
Пример
Мерење положаја и пречника рупа за вијке на аутомобилској компоненти обрађеној CNC машином показује да ови типови мерења раде заједно. CMM проверава пречник сваке рупе како би потврдио да прихвата наведени причвршћивач, проверава положај сваке рупе у односу на референтне тачке монтаже компоненте како би се осигурало исправно поравнање са склопом, а такође може проверити и управност осе рупе на површину за монтажу како би се осигурало да причвршћивач правилно належе без изазивања напрезања савијања.
Врсте ЦММ-ова који се користе у ЦНЦ производњи
Различите CMM архитектуре су прилагођене различитим величинама делова, геометријама и окружењима инспекције. Избор одговарајућег типа машине зависи од делова који се производе и потребног тока рада инспекције.
Бридге ЦММ
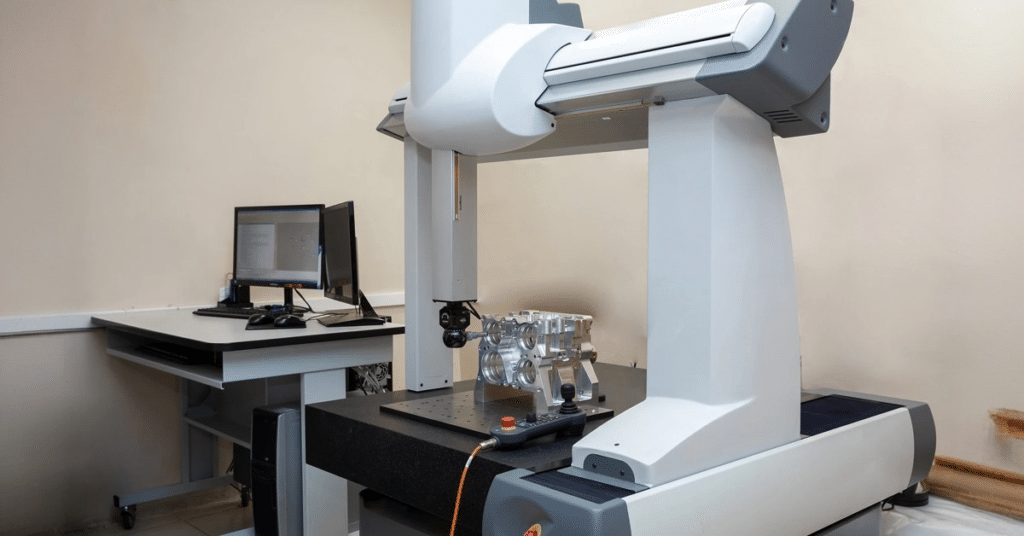
Мостна ЦММ машина је најчешћа конфигурација у прецизној производњи, са покретном мостовном структуром која се протеже преко мерног стола и носи вертикални склоп Z-осе. Овај дизајн нуди одличну крутост и тачност, што га чини стандардним избором за прецизно обрађене компоненте у већини индустрија [5].
Цантилевер ЦММ
Конзолне ЦММ машине подржавају мерну руку само са једне стране, остављајући предњи и бочни део мерног стола отвореним за лако утоваривање делова и приступ. Ова конфигурација је добро прилагођена мањим радним предметима и применама где честе измене делова чине лак приступ приоритетом, иако конзолна структура нуди нешто мању крутост од мостовног дизајна код већих димензија.
Гантри ЦММ
Порталне ЦММ машине су велике машине ослоњене на стубове монтиране на под, дизајниране за мерење великих ЦНЦ обрађених делова као што су каросеријске структуре аутомобила, велики одливци или ваздухопловне структурне компоненте које не би стајале у мерној запремини стандардне мостовне или конзолне машине.
Преносиви ЦММ и системи зглобне руке
Преносиве ЦММ машине, укључујући системе за мерење са зглобном руком, омогућавају директно обављање инспекције на машини алатки или у радионици, уместо да се део транспортује у посебну метролошку просторију. Ови системи нуде флексибилност за велике или непокретне делове и подржавају инспекцију у току процеса, мада обично са нешто нижом тачношћу од ЦММ-а са фиксним мостом у контролисаном окружењу [6].
Пример апликације
- Медицински апарати: Мостне ЦММ машине проверавају строге толеранције потребне за хируршке инструменте и компоненте имплантабилних уређаја.
- Компоненте ваздухопловства: И мостовне и порталне ЦММ машине контролишу све, од малих прецизних носача до великих структурних склопова.
- Ауто делови: Мостне ЦММ машине су стандардне за компоненте мотора и мењача, док портални системи рукују панелима каросерије и великим структурним деловима.
- Компоненте индустријских машина: Конзолне и мостовне ЦММ машине проверавају кућишта мењача, вратила и монтажне конструкције у општој индустријској производњи.
Предности CMM инспекције за CNC делове
Усвајање CMM инспекције у прецизној производњи одражава мерљиве предности у односу на ручне методе инспекције, како у погледу квалитета делова, тако и у погледу укупне ефикасности производње.
Побољшана тачност и доследност
Мерење помоћу CMM елиминише варијације зависне од оператера, које су својствене ручном мерењу помоћу калибра, микрометара и мерача. Исти програм инспекције даје конзистентне резултате без обзира на то који оператер га покреће, уклањајући значајан извор несигурности мерења из процеса контроле квалитета [7].
Бржа контрола квалитета
Аутоматизоване рутине инспекције мере десетине или стотине карактеристика у једном извршавању програма, много брже него ручна провера сваке димензије ручним алатима. Ова предност у брзини постаје посебно значајна за делове са сложеном геометријом или бројним критичним карактеристикама.
Смањени отпад и прерада
Рано откривање димензионалних проблема путем инспекције CMM-ом, посебно када је интегрисано у рутине инспекције током процеса или првог артикла, омогућава произвођачима да идентификују и исправе проблеме са машинском обрадом пре него што се цела серија произведе ван толеранције, значајно смањујући стопу отпада и трошкове поновне обраде.
Боља оптимизација процеса
Подаци са ЦММ-а прикупљени током производног циклуса откривају трендове који указују на основне проблеме у процесу, као што су постепено димензионално померање које указује на хабање алата или понављајућа одступања која указују на грешку у причвршћивачу или програмирању. Ови подаци подржавају континуирано побољшање процеса изван једноставне контроле прође/не прође.
Следљивост и документација
Извештаји о инспекцији које генерише CMM софтвер пружају документовани запис о квалитету за сваки део или серију, подржавајући споразуме о квалитету са купцима, усклађеност са прописима и захтеве ревизије у регулисаним индустријама као што су ваздухопловство и производња медицинских уређаја.
Пример
Коришћење извештаја ЦММ-а за идентификацију хабања алата које узрокује превелике рупе током ЦНЦ производње јасно илуструје предност оптимизације процеса. Ако низ извештаја о инспекцији показује да се пречници рупа постепено крећу ка горњој граници толеранције на узастопним деловима, овај образац директно указује на хабање уметка у операцији бушења или пробушења, омогућавајући производном тиму да закаже промену алата пре него што било који део прекорачи толеранцију, уместо да се проблем открије тек након што су неисправни делови већ произведени.
Уобичајени изазови и најбоље праксе у инспекцији CMM-а
Упркос својој прецизности, инспекција CMM-ом није имуна на грешке. Разумевање уобичајених извора несигурности мерења и пракси које их ублажавају је неопходно за добијање поузданих резултата инспекције.
Уобичајени изазови
- Неправилно причвршћивање: Део који није адекватно осигуран или је деформисан силама стезања током мерења произвешће нетачне резултате који не одражавају његову праву геометрију у слободном стању.
- Варијација температуре: Мерење дела пре него што се стабилизује на температуру просторије за инспекцију уноси грешку термичког ширења, посебно значајну за веће делове или мале толеранције.
- Проблеми са приступачношћу сонде: Дубоки џепови, унутрашње карактеристике или сложене геометрије могу бити тешки или немогући за стандардну сонду, што захтева специјализоване конфигурације сонде или алтернативне стратегије мерења.
- Сложене геометрије: Скулптурисане површине и контуре слободних облика захтевају технике скенирања облака тачака и поређења површина које су сложеније од једноставног мерења заснованог на карактеристикама [КСНУМКС].
Најбоље праксе
- Редовна калибрација ЦММ-а: Машине морају бити калибриране по дефинисаном распореду, користећи сертификоване референтне артефакте, како би се осигурало да тачност мерења остане у оквиру наведених перформанси машине током времена.
- Правилна припрема делова: Доследне поступке чишћења и стабилизације температуре треба примењивати пре сваког циклуса инспекције, посебно за компоненте са малим толеранцијама.
- Доследне процедуре инспекције: Коришћење документованих, поновљивих програма инспекције уместо ад хок ручних мерења осигурава да су резултати упоредиви између оператера, смена и временских периода.
- Обука оператера: Правилна техника причвршћивања, избор сонде и развој програма захтевају обучено особље које разуме и софтвер за ЦММ и метролошке принципе који стоје иза прецизног мерења.
- Интеграција са CAD/CAM радним процесима: Повезивање CMM програма инспекције директно са CAD моделом дела поједностављује креирање програма и осигурава да критеријуми инспекције остану синхронизовани са променама дизајна.
Закључак
Инспекција помоћу CMM-а постала је стандардна метода за проверу димензионалне и геометријске усклађености делова обрађених CNC машином, пружајући ниво тачности и документације који ручне методе инспекције не могу да постигну. Од основних линеарних димензија, преко сложених GD&T позива и поређења површина слободног облика, CMM-ови дају произвођачима објективан, поновљив начин да потврде да део одговара својој дизајнерској намери пре него што стигне до купца.
Предности се протежу даље од једноставне верификације прошао/не прошао. Побољшана тачност, бржи циклуси инспекције, смањење отпада и увид у процес добијен анализом трендова доприносе бољим резултатима производње током времена. За сваку организацију која производи прецизне CNC компоненте, посебно у регулисаним индустријама као што су ваздухопловство и медицински уређаји, CMM инспекција није опциони корак квалитета, већ кључни део испоруке делова који поуздано функционишу у својој предвиђеној примени.
Референце
Алсуфи, МС, Бавазир, СА, Алхазми, МВ, Хиџи, ХХ, Алхазми, Х., и Алкураши, ХФ (2025). Димензионална тачност и варијабилност мерења код CNC струганих делова коришћењем дигиталних помичних калибра и координатних мерних машина за пет материјала. Materials , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Чо, Н. и Ту, Ј. (2001). Моделирање округлости обрађених делова за анализу толеранција. Precision Engineering , 25 (1), 35–47. https://doi.org/10.1016/s0141-6359(00)00053-2
Мантел, МР (нд). Координатне мерне машине: савремени алат за инспекцију у производњи . Дигитал Комонс @ НЈИТ. https://digitalcommons.njit.edu/theses/1246?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Миан, Н.С., Флечер, С. и Лонгстаф, А. (2018). Смањење латенције између обраде и мерења коришћењем методе коначних елемената за предвиђање термичких прелазних ефеката на мерење на комерцијалној мери. Measurement , 135 , 260–277. https://doi.org/10.1016/j.measurement.2018.11.034
Самелова, В., Марек, Т., Јелинек, А., Јанкович, Р., Марадова, К. и Холуб, М. (2024). Студија случаја о процени могућности и применљивости координатне мерне машине са зглобном руком и сонде са додирним окидачем за мерење на машини. Machines , 12 (12), 841. https://doi.org/10.3390/machines12120841
Сја, Г. (23. фебруар 2026). Објашњење координатне мерне машине (CMM): врсте, принципи рада, тачност и примене . Rapid-Protos. https://www.rapid-protos.com/coordinate-measuring-machine/
Зенг, С., Ван, X., Ли, В., Јин, З. и Сјонг, Y. (2012). Нови приступ дизајну стезних уређаја за сузбијање вибрација обраде флексибилног радног предмета. Међународни часопис за алате и производњу машина , 58 , 29–43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




