

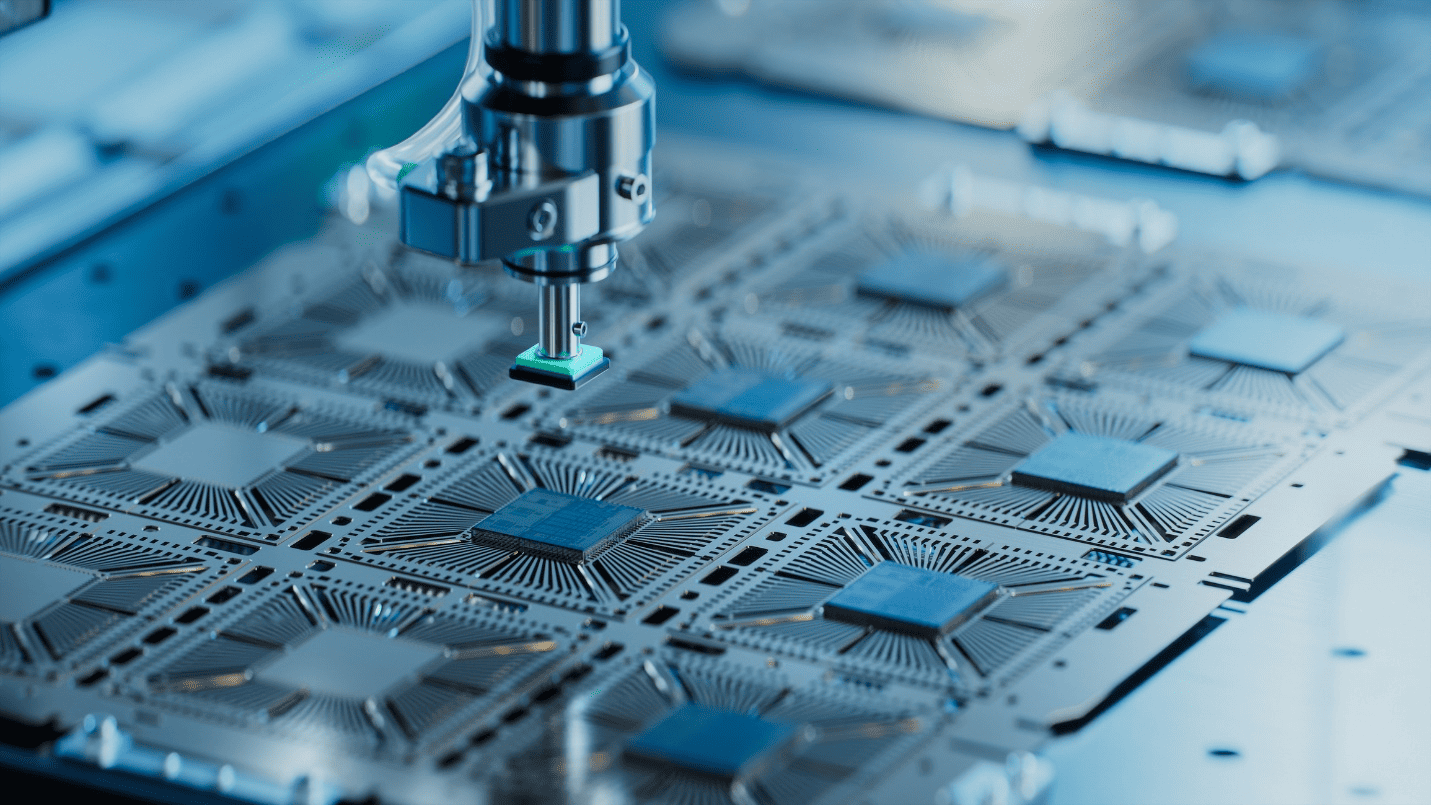
Полупроводниковая промышленность находится на переднем крае современного производства, выпуская микросхемы, которые используются во всем — от бытовой электроники до аэрокосмических систем. Поскольку технологические узлы транзисторов продолжают уменьшаться ниже пороговых значений в 5 нм и 3 нм, оборудование, используемое для изготовления этих микросхем, должно работать с исключительной точностью и стабильностью. Даже малейшее отклонение в размерах критически важного компонента оборудования может привести к потерям выхода годной продукции на миллионы долларов за каждый производственный цикл.
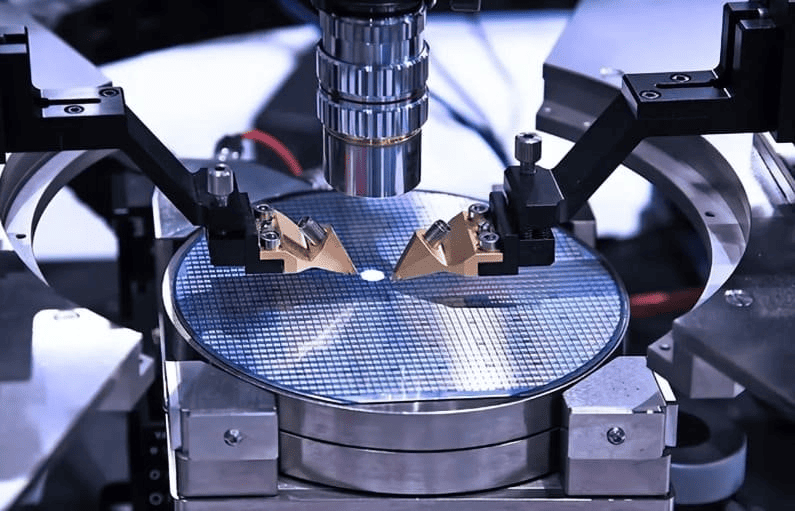
Обработка на станках с ЧПУ для полупроводниковой промышленности
Обработка на станках с ЧПУ зарекомендовала себя как основополагающий метод производства высокоточных компонентов, необходимых для полупроводникового оборудования. Способность обеспечивать допуски на микронном уровне, обрабатывать сложные геометрические формы и гарантировать стабильные результаты при различных объемах производства делает этот метод уникально подходящим для данной отрасли. В этой статье рассматривается, как обработка на станках с ЧПУ способствует повышению производительности полупроводникового оборудования, качества компонентов и общему стремлению к технологиям производства микросхем следующего поколения.
Понимание процесса производства полупроводникового оборудования
Производство полупроводников — это многоступенчатый процесс, включающий сотни точно выверенных этапов, преобразующих необработанные кремниевые пластины в функциональные интегральные схемы. Каждый этап зависит от оборудования, которое должно демонстрировать воспроизводимые результаты в чрезвычайно жестких технологических окнах. Точность оборудования не является второстепенной по отношению к процессу; она и есть сам процесс.
Основное оборудование, используемое в производстве полупроводников.
К основным категориям оборудования на полупроводниковом заводе относятся:
- Системы литографии: Проецирование схемных рисунков на поверхность пластин осуществляется с помощью ультрафиолетового (УФ) или экстремального ультрафиолетового излучения. Точность размещения рисунков измеряется в нанометрах, что делает критически важными структурную жесткость и термическую стабильность рамы машины.
- Травильные станки: Удаление материала с поверхности пластин осуществляется выборочно с помощью плазменной или химической обработки. Геометрия камеры и состояние поверхности напрямую влияют на равномерность травления по всей пластине.
- Оборудование для осаждения: Нанесение тонких пленок материала на подложки осуществляется методом химического осаждения из газовой фазы (CVD) или физического осаждения из газовой фазы (PVD). Точность размеров камеры определяет равномерность толщины пленки.
- Системы обработки пластин: Транспортировка пластин между технологическими станциями без загрязнения или механического воздействия. Требования к повторяемости позиционирования обычно составляют несколько микрон.
- Инструменты для контроля и метрологии: Измеряйте критические размеры, дефекты поверхности и свойства пленки в нескольких точках технологического процесса. Для получения надежных результатов измерения их собственные структурные компоненты должны быть стабильными по размерам.
Почему точность оборудования напрямую влияет на качество микросхем
Каждый компонент оборудования на полупроводниковом заводе находится в цепочке взаимозависимых технологических этапов. Погрешность размеров стенки вакуумной камеры влияет на равномерность давления. Неправильно выровненная платформа влияет на точность совмещения рисунка. Некачественно обработанный компонент подачи газа приводит к загрязнению. На передовых технологических узлах это не теоретические риски; это реальность, снижающая выход годной продукции, и заводы постоянно работают над их устранением. [1]
Растущий спрос на более жесткие допуски
По мере уменьшения размеров полупроводниковых узлов параллельно ужесточаются требования к допускам, предъявляемые к компонентам оборудования. Компонент, приемлемый для производства 28 нм, может быть совершенно непригоден для изготовления 3 нм. Например, для EUV-литографических машин требуются оптические и конструкционные компоненты, изготовленные с допусками в десятки нанометров, с такими характеристиками чистоты поверхности и термической стабильности, которые доводят традиционную механическую обработку до предела. ASML, единственный производитель EUV-систем, закупает компоненты, изготовленные с субмикронными допусками, из высокоспециализированной цепочки поставок. Эта тенденция к ужесточению спецификаций не является временной; это определяющая траектория развития отрасли. [2]
Почему точность имеет решающее значение в полупроводниковом оборудовании
Точность в полупроводниковом оборудовании — это не предпочтение качества, а производственная необходимость. Физика изготовления микросхем на передовых технологических узлах практически не оставляет места для погрешностей размеров, несоосности или загрязнения поверхности. Каждый компонент в цепочке оборудования должен стабильно работать в пределах заданных допусков на протяжении тысяч часов эксплуатации, в условиях термических, механических и химических нагрузок, характерных для действующего производственного процесса.
Допуски на микронном и субмикронном уровнях
На передовых полупроводниковых технологиях компоненты оборудования обычно имеют допуски ±1 мкм или более жесткие. Это касается не только оптических компонентов; конструкционные детали, вакуумные фланцы, узлы перемещения и фитинги подачи газа также предъявляют требования к точности, которые в большинстве других отраслей считались бы исключительными. Достижение таких допусков в производстве, а не в лабораторных условиях, требует станков с высокой геометрической точностью, стабильных температурных условий и строгого контроля процесса на протяжении всего процесса обработки. [3]
Влияние размерных погрешностей на производство
Ошибки в размерах полупроводникового оборудования напрямую приводят к дефектам на уровне кремниевой пластины:
- Ошибки наложения шаблонов: Даже смещение подложки на 10 нм приводит к нарушению соосности между последовательными слоями литографии, что делает устройства неработоспособными.
- Неравномерность пленки: Компоненты камеры осаждения с неправильной геометрией изменяют распределение газового потока, что приводит к образованию пленок неравномерной толщины по поверхности подложки.
- Неравномерность травления: Камеры плазменного травления с отклонениями в размерах от проектных параметров приводят к непостоянной скорости травления по всей пластине, что снижает выход годных кристаллов.
- Загрязнение частицами: Некачественная обработка внутренних поверхностей в вакуумных камерах или газопроводах приводит к отслаиванию частиц, которые оседают на поверхностях пластин, создавая дефекты, которые невозможно исправить на последующих этапах производства.
Каждый из этих видов отказов напрямую приводит к снижению выхода годной продукции, что в условиях крупномасштабного производства полупроводников представляет собой существенные финансовые потери на каждую затронутую партию. [4]
Контроль вибрации и точность выравнивания
Полупроводниковое оборудование работает в условиях, где необходимо активно контролировать вибрацию. В частности, в системах литографии используются активные виброизоляционные платформы для отделения оптической колонны от вибрации пола. Обработанные компоненты, образующие эти платформы и опорные конструкции, должны быть геометрически точными и правильно сбалансированными, чтобы избежать создания собственных источников вибрации. Точность выравнивания оптических и механических узлов зависит от точности обработанных монтажных поверхностей и опорных элементов, которые позиционируют каждый компонент в системе. Даже незначительные ошибки плоскостности на монтажной поверхности могут привести к угловому смещению, которое ухудшает качество изображения по всей поверхности пластины.
Требования к качеству обработки поверхности в условиях повышенного риска загрязнения
Внутри полупроводникового технологического оборудования качество поверхности является параметром контроля загрязнения, а не просто эстетическим. Шероховатые внутренние поверхности в вакуумных камерах задерживают технологические газы, выделяют газы под вакуумом и отслаивают частицы. Электрополированные или точно обработанные поверхности с низкими значениями Ra значительно снижают эти риски. Для компонентов, подвергающихся воздействию агрессивных химических веществ, таких как фторсодержащие травильные газы, качество поверхности также влияет на химическую стойкость, поскольку более шероховатые поверхности имеют большую эффективную площадь поверхности для химического воздействия, ускоряя коррозию и образование частиц. [5]
Технологии обработки на станках с ЧПУ, используемые в производстве полупроводников.
Ни один отдельный процесс ЧПУ не охватывает весь спектр компонентов, необходимых для производства полупроводникового оборудования. Разнообразие геометрии деталей, материалов и требований к допускам в рамках одного станка требует столь же разнообразного набора технологий обработки. На практике производители полупроводникового оборудования и их поставщики используют несколько процессов ЧПУ, часто в комбинации, для производства компонентов, отвечающих самым строгим отраслевым стандартам.
Обработка полупроводниковых компонентов на станках с ЧПУ для высокопроизводительных устройств.
Фрезерование на станках с ЧПУ для сложных геометрических форм
Фрезерование на станках с ЧПУ является доминирующим процессом производства конструктивных и функциональных компонентов, определяющих архитектуру полупроводникового оборудования. Корпуса вакуумных камер, рамы оборудования, монтажные пластины и газовые коллекторы — все это преимущественно фрезерованные компоненты. Современные обрабатывающие центры с ЧПУ, используемые в этом секторе, работают с точностью позиционирования ±1 мкм или лучше, чему способствуют термокомпенсированные конструкции станков и высокоточные линейные энкодеры.
Ключевые возможности, имеющие отношение к полупроводниковому оборудованию, включают в себя:
- Жесткий контроль плоскостности и параллельности. на уплотнительных поверхностях и монтажных поверхностях, где отклонения более чем на несколько микрон могут нарушить целостность вакуума или выравнивание компонентов.
- Глубокая обработка пазов и тонкостенных конструкций для легких конструкционных элементов, требующих тщательного контроля сил резания во избежание деформации заготовки.
- Сложная внутренняя геометрия для газораспределительных коллекторов и каналов охлаждения, где размеры пути потока напрямую влияют на равномерность процесса.
Токарная обработка на станках с ЧПУ цилиндрических и вращающихся компонентов.
Токарная обработка на станках с ЧПУ позволяет изготавливать цилиндрические компоненты, используемые во всем полупроводниковом оборудовании: валы, шпиндели, фитинги, фланцы и элементы вращающихся платформ. В этом контексте токарные операции должны обеспечивать допуски по диаметру и качество поверхности, сопоставимые с требованиями, предъявляемыми к валам в аэрокосмической отрасли. Например, для подшипниковых узлов на шпинделях для обработки пластин обычно используются допуски ISO класса IT5 или IT6 с требованиями к качеству поверхности Ra 0.4 мкм или лучше, чтобы обеспечить правильную посадку подшипника и длительный срок службы.
Многоосевая обработка на станках с ЧПУ для сложных конструкций
Пятиосевая и многоосевая обработка на станках с ЧПУ стала неотъемлемой частью компонентов полупроводникового оборудования, сочетающих сложную внешнюю геометрию с внутренними элементами, требующими доступа с разных сторон. Пятиосевой обрабатывающий центр может изготовить сложный компонент вакуумной камеры, включая фланцы портов, внутренние каналы охлаждения и прецизионные уплотнительные поверхности, за одну установку. Это исключает ошибки позиционирования, которые накапливаются при изготовлении одной и той же детали на нескольких установках на более простых станках, что напрямую повышает геометрическую точность готового компонента. Для полупроводникового оборудования, где взаимосвязь между несколькими элементами на одной детали часто так же важна, как и сами элементы, обработка за одну установку является значительным преимуществом в качестве. [6]
Высокоточные буровые и расточные работы
Прецизионные отверстия в компонентах полупроводникового оборудования служат элементами выравнивания, местами для крепежных элементов, вакуумными портами и каналами для жидкости. Требования к этим элементам выходят за рамки простого допуска по диаметру:
- Точность положения: Расположение болтовых отверстий на вакуумных фланцах должно совпадать с сопрягаемыми компонентами с точностью до долей миллиметра, чтобы обеспечить надлежащую герметизацию в условиях вакуума.
- Цилиндричность: Отверстия, используемые в качестве посадочных мест для подшипников или втулок, должны быть круглыми и прямыми по всей своей глубине, а не просто иметь правильный диаметр в одном поперечном сечении.
- Качество обработки поверхности в просверленных отверстиях: Внутренние поверхности прецизионных отверстий часто имеют твердость Ra 0.8 мкм или лучше, особенно в тех случаях, когда они служат рабочими поверхностями или уплотняющими интерфейсами.
В производстве полупроводникового оборудования эти требования регулярно удовлетворяются с помощью координатно-расточных станков и прецизионной расточной обработки на станках с ЧПУ с использованием одноточечных расточных оправок.
Высокоскоростная обработка современных материалов
Некоторые материалы, часто используемые в полупроводниковом оборудовании, включая алюминиевые сплавы, титан и конструкционную керамику, лучше всего обрабатываются с помощью высокоскоростных методов обработки. Высокие скорости вращения шпинделя в сочетании с малой глубиной резания и высокими скоростями подачи снижают силы резания, минимизируют выделение тепла в заготовке и обеспечивают превосходное качество поверхности. Для алюминиевых компонентов вакуумной камеры высокоскоростная обработка обеспечивает сочетание требуемой точности размеров и качества поверхности без остаточных напряжений и термических деформаций, которые могут возникать при использовании обычных параметров резания. [7]
Основные компоненты полупроводникового оборудования, производимые на станках с ЧПУ.
Оборудование для производства полупроводников представляет собой совокупность высокоспециализированных компонентов, каждый из которых имеет точные требования к размерам и поверхности. Обработка на станках с ЧПУ является основным методом производства большинства этих компонентов, включая конструкционные узлы, критически важные для процесса камеры и прецизионные системы перемещения. Понимание требований, предъявляемых к каждому компоненту в процессе обработки, объясняет, почему традиционные методы производства недостаточны в этой отрасли.
Вакуумные камеры
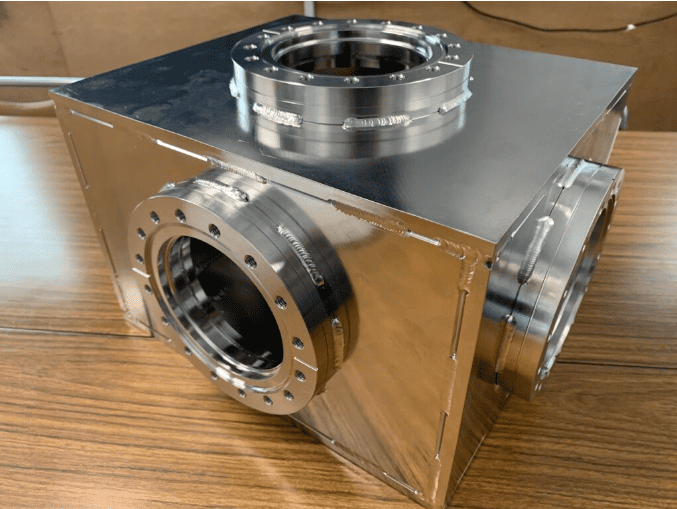
Вакуумная камера для полупроводникового оборудования
Вакуумные камеры относятся к числу наиболее сложных по размерам компонентов в полупроводниковом оборудовании. Они должны сохранять структурную целостность при атмосферном давлении, одновременно поддерживая внутреннюю геометрию с достаточной точностью для обеспечения равномерных условий обработки по всей поверхности пластины. Требования к обработке вакуумных камер на станках с ЧПУ включают в себя:
- Плоскостность уплотнительных поверхностей: Для обеспечения герметичности металлических или эластомерных уплотнений в условиях высокого или сверхвысокого вакуума фланцы Conflat и ISO требуют плоскостности уплотнительной поверхности в пределах нескольких микрон.
- Внутренняя отделка поверхности: Электрополированные или точно обработанные внутренние поверхности минимизируют выделение газов и образование частиц, которые ухудшают производительность процесса осаждения и травления.
- Позиционирование портов и функций: Вакуумные порты, фланцы смотрового окна и проходные отверстия для измерительных приборов должны быть точно расположены относительно центральной линии камеры для выравнивания с внешним оборудованием и технологическими инструментами.
Камеры из алюминиевых сплавов, особенно изготовленные из заготовок 6061-T6 или 6063, доминируют в приложениях CVD и PVD благодаря сочетанию обрабатываемости материала, низкого газовыделения и совместимости с анодированием, улучшающим долговечность поверхности. [8]
Системы позиционирования и перемещения пластин
Подставки для пластин — это критически важные компоненты, обеспечивающие позиционирование пластины относительно технологического процесса или системы визуализации с точностью до нанометра. К обрабатываемым компонентам подставки для пластин относятся:
- Сценические корпуса и кареты: Изготовлено из гранита, алюминия или низкотемпературных сплавов для обеспечения структурной жесткости при минимальном термическом расширении. Плоскостность поверхностей крепления подшипников и направляющих имеет решающее значение для прямолинейности и повторяемости работы механизма.
- Сиденья на линейной направляющей: Поверхности, на которых установлены прецизионные линейные направляющие, должны быть плоскими и параллельными с точностью до микрон по всей длине перемещения столика, поскольку любое отклонение напрямую проявляется как ошибка позиционирования во время сканирования пластины.
- Особенности крепления шкалы энкодера: Шкалы энкодера положения должны быть установлены на точно обработанных эталонных поверхностях, чтобы обеспечить соответствие измеренного положения фактическому положению платформы во всем диапазоне перемещения.
Неправильно выровненный столик для пластин приводит к ошибкам совмещения между последовательными экспозициями литографии, что на передовых технологических узлах ниже 10 нм может сделать целые партии пластин неработоспособными. Стоимость таких потерь выхода годных изделий делает точность обработки компонентов столика прямым финансовым фактором в экономике производства.
Каркасы оборудования и конструктивные узлы
Каркас технологического оборудования для производства полупроводников обеспечивает геометрическую привязку для каждого компонента, установленного внутри него. Точность каркаса определяет выравнивание технологических модулей, оптических колонн и систем перемещения относительно друг друга. Требования к обработке на станках с ЧПУ для изготовления конструктивных узлов включают в себя:
- Точность опорной поверхности: Основные опорные поверхности должны быть обработаны до плоской и перпендикулярной поверхности, чтобы служить надежными ориентирами для монтажа на протяжении всего процесса сборки оборудования.
- Точность расположения отверстий: Точно просверленные и просверленные отверстия обеспечивают правильное расположение узлов и модулей внутри рамы. Ошибки в позиционировании в этих отверстиях напрямую приводят к смещению установленных компонентов.
- Управление остаточным стрессом: Крупные конструкционные элементы, изготовленные из алюминиевого или стального листа методом механической обработки, могут сохранять остаточные напряжения, возникшие в процессе прокатки или литья. Эти напряжения со временем спадают, вызывая изменение размеров. Для получения стабильных рам необходимы правильный выбор материала, предварительная обработка для снятия напряжений и щадящие стратегии удаления материала. [9]
Прецизионные кронштейны и монтажные приспособления
Кронштейны и монтажные приспособления обеспечивают фиксацию датчиков, оптических компонентов, газовых инжекторов и других функциональных элементов в технологической среде. Хотя по отдельности они меньше камер или рамок, эти компоненты часто имеют самые жесткие относительные допуски в сборке, поскольку они напрямую определяют положение критически важных для процесса элементов. Кронштейн датчика, смещенный на 50 мкм, может привести к тому, что система контроля пластин пропустит дефекты или выдаст ложные показания, что недопустимо в производстве.
Компоненты системы подачи газа
Компоненты системы подачи газа, включая коллекторы, инжекторы и распределительные блоки, регулируют поток технологических газов в камеры травления и осаждения. Требования к обработке этих деталей на станках с ЧПУ сосредоточены на следующем:
- Геометрия внутренних проходов: Для обеспечения достижения расчетных скоростей потока и перепадов давления в процессе эксплуатации необходимо точно определить поперечное сечение и длину трубопровода.
- Качество обработки поверхности на смачиваемых поверхностях: Внутренние поверхности, подверженные воздействию реактивных технологических газов, должны быть гладкими и свободными от следов механической обработки, которые задерживают газ, способствуют коррозии или образуют частицы.
- Интерфейсы портов и фитингов: Резьбовые или фланцевые соединения должны быть точно расположены и иметь соответствующие размеры для правильного сопряжения с трубопроводами, расположенными выше и ниже по течению. [10]
Охлаждающие пластины и компоненты системы терморегулирования
Управление тепловыми процессами является критически важной инженерной задачей в полупроводниковом оборудовании, где необходимо эффективно отводить технологическое тепло для поддержания стабильности размеров и защиты чувствительных компонентов. Охлаждающие пластины, изготовленные на станках с ЧПУ, включают в себя:
- Внутренние каналы охлаждения: Фрезерованные или просверленные каналы обеспечивают подачу жидкости с регулируемой температурой через компонент. Геометрия каналов, включая поперечное сечение, расстояние между ними и длину пути, определяет равномерность распределения тепла по поверхности пластины.
- Ровность поверхности: Охлаждающие пластины, взаимодействующие с технологическими компонентами или зажимными устройствами для пластин, должны быть плоскими, чтобы обеспечить равномерный тепловой контакт и стабильное распределение температуры по всей пластине.
- Выбор материала: Алюминий является основным материалом для охлаждающих пластин благодаря своей высокой теплопроводности и обрабатываемости, в то время как нержавеющая сталь используется там, где требуется химическая совместимость с охлаждающими жидкостями.
Заключение
Обработка на станках с ЧПУ — это техническая основа, на которой строится производительность полупроводникового оборудования. Каждая категория компонентов, рассмотренная в этой статье, от вакуумных камер до подставок для пластин и охлаждающих пластин, зависит от нее для достижения точности размеров и целостности поверхности, которые требуются в современных технологиях производства.
По мере уменьшения размеров технологических узлов микросхем и сужения технологических окон, требования к точности обрабатываемых компонентов будут только возрастать. Обработка на станках с ЧПУ, поддерживаемая постоянным совершенствованием точности станков и управления технологическими процессами, остается наиболее эффективным и масштабируемым методом для удовлетворения этих требований, и ее роль в цепочке поставок полупроводников растет вместе с отраслью, которую она обслуживает.
Референсы
Олвуд, Дж. М., Чайлдс, Т. Х., Клэр, А. Т., Де Сильва, А. К., Дхокия, В., Хатчингс, И. М., Лич, Р. К., Леал-Аяла, Д. Р., Лоут, С., Маевски, С. Э., Марцано, А., Мехнен, Дж., Нассехи, А., Озтюрк, Э., Раффлз, М. Х., Рой, Р., Шайха, И., и Тернер, С. (2015). Производство с удвоенной скоростью. Журнал технологий обработки материалов , 229 , 729–757. https://doi.org/10.1016/j.jmatprotec.2015.10.028
Арун, А.П., Сринивасан, Н., Патил, Дж.Х., Кусанур, Р., Рамачандрайя, Х.Л., и Рамакришна, М. (2025). Тонкие пленки для технологий следующего поколения: всесторонний обзор основ, роста, стратегий осаждения, применений и новых перспектив. Processes , 13 (12), 3846. https://doi.org/10.3390/pr13123846
Цао, Д., Дун, Х., Цзэн, З., Чжан, В., Ли, С., и Ю, Х. (2025). Системы терморегулирования в инструментах проекционной литографии: всесторонний обзор. Микромашины , 16 (8), 880. https://doi.org/10.3390/mi16080880
Чен, Х., и Чен, Ч. (2025). Обзор статического, адаптивного и динамического отбора проб в производстве кремниевых пластин. Прикладные системные инновации , 9 (1), 1. https://doi.org/10.3390/asi9010001
Дамен, Т. (2021). Аддитивное производство топливных форсунок: проектирование, процессы и материалы. Механическая инженерия Технического университета ДТУ . https://doi.org/10.13140/rg.2.2.21672.85762
Фрагасса, К., Ветричини, Дж., Латини, М., Мерлин, М., и Сантулли, К. (2026). Экспериментальное исследование удаления поверхностных загрязнений в обработанных металлах с использованием многометодовой характеризации. Металлы , 16 (5), 485. https://doi.org/10.3390/met16050485
Кримпенис, А.А., и Иорданидис, Д.М. (2023). Проектирование и анализ настольного многоосевого гибридного фрезерно-экструзионного станка с ЧПУ для обработки неметаллических материалов. Машины , 11 (6), 637. https://doi.org/10.3390/machines11060637
Меринг Х., Бирманн Д., Блейхер Ф., Мелкот С. и Капмейер Г. (2025). Приспособления и системы крепления заготовок при механической обработке. Анналы CIRP , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Орджи, Н.Г., Бадароглу, М., Барнс, Б.М., Бейтия, К., Бандей, Б.Д., Челано, У., Клайн, Р.Дж., Нейссер, М., Обенг, Й., и Владар, А.Е. (2018). Метрология для полупроводниковых устройств следующего поколения. Nature Electronics , 1 (10), 532–547. https://doi.org/10.1038/s41928-018-0150-9
Самбо, А.М., Юнас, М., и Нджугуна, Дж. (2024). Анализ методов обработки сплава Ti6Al4V, полученного аддитивным способом: всесторонний обзор. Прикладные науки , 14 (22), 10340. https://doi.org/10.3390/app142210340




