

Когда деталь, изготовленная на станке с ЧПУ, сходит с конвейера, ее поверхность — это не просто визуальный результат работы режущих инструментов и траекторий движения. Эта поверхность напрямую влияет на поведение детали в процессе эксплуатации. Трение, износ, коррозионная стойкость, надежность герметизации и усталостная долговечность — все это зависит от состояния поверхности. Во многих областях применения качество обработки поверхности играет столь же важную роль, как выбор материала или точность размеров. Рассмотрение обработки как косметического этапа часто приводит к преждевременным отказам, проблемам при сборке или неоправданным затратам.

Поверхностная обработка для обработки с ЧПУ
В этой статье рассматривается финишная обработка поверхности после обработки на станках с ЧПУ с функциональной точки зрения. Вместо того чтобы по умолчанию выбирать полировку, анодирование или пассивацию, основываясь на привычках или внешнем виде, это руководство поможет инженерам, дизайнерам и покупателям выбрать виды отделки, соответствующие реальным эксплуатационным требованиям.
Почему качество обработки поверхности имеет значение для функциональности детали
О качестве обработки поверхности часто говорят после завершения механической обработки, но на практике оно напрямую влияет на эксплуатационные характеристики детали. Поверхность, остающаяся после обработки на станках с ЧПУ, не является нейтральной. Следы от инструмента, микробороздки и локализованные напряжения влияют на трение, коррозионное поведение и долговечность. Даже если деталь соответствует допускам по размерам, состояние поверхности может определять, будет ли она надежно работать или выйдет из строя преждевременно.
Основные функциональные особенности обработанных поверхностей
Одним из наиболее непосредственных последствий качества обработки поверхности является ее влияние на трение и износ. Более шероховатые поверхности увеличивают контакт шероховатостей, что повышает трение и ускоряет износ. Более гладкие поверхности, как правило, снижают трение, но они также изменяют способ образования и поведения смазочных пленок.
К основным факторам, влияющим на эксплуатационные характеристики в зависимости от состояния поверхности, относятся:
- Поведение при трении и износе
Шероховатость поверхности определяет площадь контакта, тепловыделение и скорость износа в зонах скольжения или вращения.
- Усталостная долговечность и образование трещин
Следы от инструмента действуют как концентраторы микронапряжений. При циклической нагрузке в этих местах часто зарождаются трещины, что снижает усталостную долговечность.
- Пути коррозии и риск загрязнения
Поверхностные бороздки и разорванный материал могут задерживать влагу, химические вещества и мусор, создавая локальные очаги коррозии.
- Надежность посадки, герметизации и сопряжения.
Текстура поверхности влияет на то, насколько хорошо детали прилегают друг к другу, обеспечивают герметизацию и поддерживают постоянный контакт с течением времени.
Каждый из этих факторов становится более критичным по мере увеличения нагрузки, ужесточения допусков или ужесточения условий окружающей среды.
Функциональные примеры из распространенных приложений
Роль обработки поверхности становится более понятной при рассмотрении конкретных сценариев использования. В системах вращения, таких как подшипники и валы, качество обработки поверхности напрямую влияет на шум, износ и рабочую температуру. Вал может иметь правильные размеры, но видимые следы от инструмента могут нарушить смазку и привести к преждевременному повреждению подшипника.

Чистота поверхности при механической обработке
В компонентах систем перекачки жидкостей состояние поверхности влияет как на поток, так и на герметизацию. Седла клапанов, корпуса насосов и уплотнительные поверхности часто требуют контролируемой обработки для предотвращения утечек и эрозии. Шероховатые внутренние поверхности могут нарушать характер потока и увеличивать перепад давления, особенно в высокоскоростных или абразивных жидкостях.
Различные категории деталей предъявляют разные требования к качеству поверхности:
- Скользящие и вращающиеся компоненты В таких изделиях, как валы, втулки и направляющие, контролируемая шероховатость поверхности необходима для обеспечения износостойкости и стабильности смазки.
- Поверхности, контактирующие с жидкостью Требуются покрытия, обеспечивающие герметизацию и минимизирующие турбулентность или потери материала.
- Конструкционные части Зачастую приоритет отдается устойчивости к усталости и защите от коррозии, а не низкому коэффициенту трения.
- Косметические компоненты Необходимо сосредоточиться на визуальном качестве, но при этом учитывать скрытые функциональные риски.
Понимание того, к какой категории относится поверхность, помогает предотвратить ненужную или неэффективную отделку.
Когда допустима необработанная поверхность после механической обработки
Во многих случаях достаточно обработанной поверхности. Детали, работающие в стабильных, сухих условиях и подвергающиеся низким циклическим нагрузкам, часто надежно функционируют без дополнительной обработки. Типичные примеры включают кронштейны, приспособления, монтажные пластины и внутренние конструктивные элементы.
Оставлять поверхности в обработанном виде может иметь практические преимущества:
- Обеспечивает строгий контроль размеров.
- Сокращает сроки выполнения заказа и затраты на обработку.
- Устраняет изменчивость, вносимую вторичными операциями.
По возможности, отказ от ненужной финишной обработки повышает стабильность качества и упрощает производство.
Когда завершение становится обязательным
Также существуют ситуации, когда финишная обработка поверхности является необходимой, а не необязательной. Детали, подвергающиеся воздействию агрессивных сред, многократным нагрузкам или требованиям гигиены, обычно требуют дополнительной обработки поверхности для соответствия эксплуатационным характеристикам или нормативным требованиям.
Отделка обычно требуется в следующих случаях:
- Данная деталь работает в условиях циклической или критической усталостной нагрузки.
- Поверхность должна быть герметичной и защищена от воздействия жидкостей или газов.
- Коррозионная стойкость имеет решающее значение для срока службы.
- Действуют нормативные стандарты, такие как требования к медицинским изделиям или изделиям, контактирующим с пищевыми продуктами.
В таких случаях обработка поверхности является функциональным инженерным решением. Цель состоит не в внешнем виде, а в контролируемом поведении поверхности на протяжении всего жизненного цикла детали.
Полировка и механическая обработка: когда гладкость имеет решающее значение.
Полировка и другие механические методы обработки часто выбираются исходя из предположения, что чем глаже, тем лучше. В действительности же полировка изменяет механические, химические и размерные свойства поверхности. Хотя в некоторых областях применения она может значительно улучшить характеристики, её использование без чёткого функционального обоснования может также создавать проблемы. Понимание того, что именно изменяет полировка, крайне важно, прежде чем указывать её в чертеже или заказе на покупку.

Процесс полировки деталей, изготовленных на станках с ЧПУ.
Механическую чистовую обработку следует рассматривать как целенаправленный процесс. Она наиболее эффективна, когда роль поверхности четко определена, например, снижение трения, улучшение очищаемости или контроль контактного взаимодействия. При использовании вслепую она может снизить надежность детали или скрыть более глубокие проблемы обработки, которые следовало устранить на более ранних этапах.
Что именно меняют полировка и шлифовка?
Полировка в первую очередь изменяет топографию поверхности, а не свойства основного материала. Удаление неровностей, оставшихся после механической обработки, уменьшает шероховатость поверхности и изменяет характер взаимодействия поверхностей под нагрузкой. Это изменение влияет на механику контакта, смазочные свойства и локальное распределение напряжений.
С функциональной точки зрения, полировка влияет на несколько ключевых характеристик поверхности:
- Снижение шероховатости поверхности
Полировка снижает значение Ra и связанные с ним параметры шероховатости за счет удаления следов от инструмента и неровностей поверхности. Это улучшает гладкость, но в некоторых случаях снижает способность поверхности удерживать смазочные материалы.
- Контактное поведение и трение
Как правило, более гладкие поверхности уменьшают трение при скользящем контакте. Однако чрезмерно гладкая поверхность может привести к проблемам с граничной смазкой или к эффекту «залипания-скольжения», если она спроектирована неправильно.
- Концентрация напряжений в следах от инструмента
Удаление острых борозд, образовавшихся при механической обработке, снижает локализованные концентраторы напряжений. Это может улучшить усталостную прочность деталей, подверженных циклическим нагрузкам, при условии соблюдения допусков.
Важно отметить, что полировка не исправляет геометрические ошибки. Проблемы с плоскостностью, округлостью и выравниванием остаются неизменными, если удаление материала не контролируется строго.
Наилучшее применение для полированных поверхностей
Полировка наиболее эффективна, когда взаимодействие поверхностей напрямую влияет на производительность, безопасность или чистоту. В таких случаях преимущества перевешивают дополнительные затраты и риски, связанные с обработкой.
Полированная отделка обычно используется в следующих случаях:
- Медицинские, контактирующие с пищевыми продуктами и гигиенические компоненты
Гладкие поверхности уменьшают прилипание бактерий и повышают эффективность очистки. Полировка помогает соответствовать нормативным требованиям и стандартам чистоты, где загрязнение поверхности недопустимо.
- Видимые или оптические компоненты
Для деталей, где внешний вид имеет значение, полировка улучшает визуальное качество и воспринимаемую ценность. Это относится к товарам, предназначенным для потребителей, и архитектурным элементам.
- Скользящие и сопрягаемые поверхности
Для обеспечения оптимальной гладкости втулок, направляющих и уплотнительных поверхностей часто полезно снизить износ и обеспечить постоянный контакт во время движения.
В таких случаях полировка выбирается для достижения очевидного функционального результата, а не просто для улучшения внешнего вида.
Распространенные ошибки при механической чистовой обработке
Одна из наиболее распространенных проблем полировки — непреднамеренное удаление материала. Чрезмерная полировка может изменить критически важные размеры, особенно у деталей с жесткими допусками. Даже небольшие изменения могут повлиять на посадку, выравнивание или рабочие характеристики прецизионных узлов.
К другим распространенным рискам относятся:
- Скругление острых краев
Полировка, как правило, смягчает кромки и углы, что может ухудшить функциональную геометрию, например, кромки уплотнения или базовые элементы.
- Маскировка дефектов обработки
Полировка поверхности может скрывать следы вибрации, износ инструмента или неправильную подачу, вместо того чтобы устранять первопричину во время обработки.
- Непостоянное качество поверхности
Ручные или плохо контролируемые процессы полировки могут приводить к отклонениям от детали к детали, снижая повторяемость результатов.
Эти проблемы часто возникают, когда полировка рассматривается как корректирующий этап, а не как запланированный процесс с четко определенными ограничениями.
Анодирование и конверсионные покрытия: защита с побочными эффектами.
Анодирование часто выбирают, поскольку оно широко известно как прочное и коррозионностойкое покрытие для алюминиевых деталей. Хотя эти преимущества реальны, анодирование также изменяет поверхность таким образом, что это влияет на размеры, износостойкость и долговременную надежность. Рассмотрение анодирования как простого защитного покрытия может привести к неожиданным проблемам, особенно с прецизионными компонентами.

Для правильного применения анодирования необходимо понимать его как контролируемое преобразование поверхности, а не как косметический слой. Этот процесс модифицирует саму поверхность алюминия, что дает очевидные преимущества, но также накладывает ограничения на проектирование и производство, которые необходимо учитывать на ранних этапах.
Что на самом деле дает анодирование
Анодирование создает оксидный слой, интегрированный с алюминиевой подложкой. В отличие от нанесенных покрытий, этот слой растет как наружу, так и внутрь от исходной поверхности. В результате анодирование улучшает ряд функциональных свойств, а также изменяет геометрию поверхности.
К наиболее важным функциональным преимуществам относятся:
- Улучшенная коррозионная стойкость
Анодный оксидный слой защищает алюминий от окисления и химического воздействия, особенно в условиях эксплуатации на открытом воздухе и во влажной среде.
- Повышенная твердость поверхности
Анодированные поверхности тверже, чем чистый алюминий, что повышает их устойчивость к истиранию и легкому износу.
- Электрическая изоляция
Оксидный слой не проводит электричество, что может быть полезно в тех областях применения, где требуется электрическая изоляция.
Эти свойства делают анодирование привлекательным методом для защиты конструкций и от воздействия окружающей среды, но они не делают его подходящим для каждой поверхности детали.
Когда анодирование дает наилучшие результаты
Анодирование наиболее эффективно для алюминиевых компонентов, где коррозионная стойкость и долговечность поверхности важнее, чем точный контроль размеров. Конструкционные детали, корпуса и внешние компоненты часто выигрывают от анодирования без значительного риска.
К типичным областям применения, где анодирование демонстрирует хорошие результаты, относятся:
- Алюминиевые конструкционные элементы
Рамки, кронштейны и корпуса, требующие защиты от воздействия окружающей среды, но не нуждающиеся в точной подгонке.
- Износостойкие, но неточные поверхности
Поверхности, подвергающиеся легкому износу или механическим воздействиям, но не являющиеся частью скользящих или уплотнительных поверхностей.
- Открытая и морская среда
Анодирование помогает защитить алюминиевые детали от влаги, воздействия соли и ультрафиолетового излучения.
В этих случаях функциональные преимущества анодирования перевешивают его ограничения, при условии надлежащего контроля процесса.
Вопросы размеров и допусков.
Одним из наиболее часто упускаемых из виду аспектов анодирования является увеличение толщины слоя. Поскольку оксидный слой частично проникает в основной материал, окончательные размеры изменяются. Это может повлиять на посадку, зазоры и сопряжения, если это не учтено при проектировании.
К числу критически важных размерных проблем относятся:
- Накопление толщины на прецизионных элементах
После анодирования отверстия, пазы и опорные поверхности могут уменьшиться в размерах сверх допустимых значений.
- Резьбовые функции
Резьба может заедать или терять сцепление, если толщина анодированного покрытия не контролируется или не маскируется.
- Сборки с жесткими допусками
Детали, спроектированные в номинальных размерах без учета анодирования, часто не собираются должным образом.
Чтобы избежать этих проблем, проектировщики должны указывать допуски на размеры и определять поверхности, требующие маскирования или постобработки.
Пассивация и химическая обработка: очистка против нанесения покрытия.
Пассивацию часто относят к поверхностным покрытиям, но функционально она выполняет совершенно иную функцию. В отличие от анодирования или гальванического покрытия, пассивация не добавляет новый слой и не изменяет размеры. Вместо этого она повышает коррозионную стойкость за счет очистки и стабилизации существующей поверхности. Это различие имеет решающее значение, особенно для прецизионных компонентов, где нельзя нарушать точность размеров.
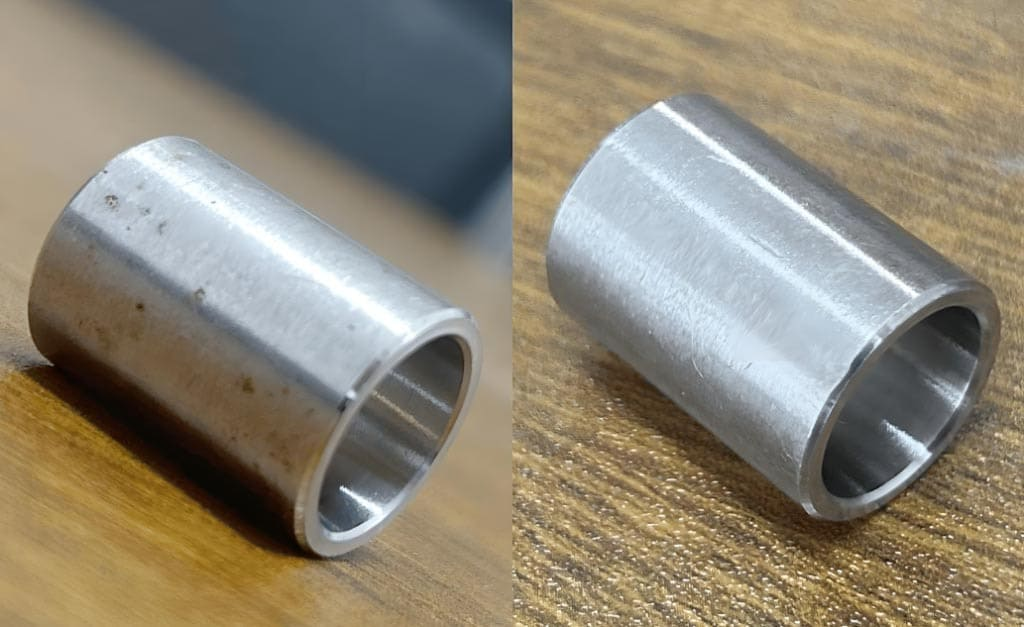
При обработке на станках с ЧПУ детали из нержавеющей стали особенно подвержены загрязнению поверхности. Режущие инструменты, зажимные приспособления и манипуляции могут приводить к попаданию на поверхность свободного железа и других загрязнений. Пассивация решает эту проблему, удаляя загрязнения и позволяя материалу проявлять свои естественные коррозионные свойства в полной мере.
Что дает и чего не дает пассивация
Пассивация осуществляется посредством контролируемой химической обработки, обычно с использованием растворов азотной или лимонной кислоты. При правильном выполнении этот процесс растворяет свободное железо и другие загрязнения с поверхности, не повреждая основной металл.
С функциональной точки зрения, пассивация обеспечивает ряд ключевых преимуществ:
- Удаление загрязнения свободным железом
В процессе механической обработки и транспортировки могут откладываться частицы железа, которые становятся очагами коррозии. Пассивация устраняет эти остатки.
- Повышенная коррозионная стойкость
Благодаря очистке поверхности и пассивации, нержавеющая сталь образует стабильный и сплошной слой оксида хрома.
- Сохранение точности размеров
Поскольку покрытие не наносится, размеры и допуски детали остаются неизменными.
В то же время важно понимать ограничения пассивации. Она не повышает твердость поверхности, не улучшает износостойкость и не скрывает дефекты обработки. Ожидать, что пассивация компенсирует низкое качество поверхности, — распространенная и дорогостоящая ошибка.
Наилучшие области применения пассивированных поверхностей
Пассивация наиболее эффективна для прецизионных компонентов, где требуется коррозионная стойкость без изменения геометрии. Это делает ее особенно ценной в отраслях с жесткими требованиями к производительности и нормативным требованиям.
Типичные приложения включают в себя:
- Прецизионные детали из нержавеющей стали
Детали с жесткими допусками, такие как валы, фитинги и крепежные элементы.
- Медицинское, аэрокосмическое и пищевое оборудование
Области применения, где критически важны чистота, коррозионная стойкость и целостность материала.
- Компоненты со сложной геометрией
Детали, где скопление покрытия может вызвать проблемы с подгонкой или сборкой.
В таких случаях пассивация повышает стабильность поверхности, сохраняя при этом первоначальную форму после механической обработки.
Важность предварительной очистки и подготовки поверхности.
Пассивация не заменяет надлежащую механическую обработку или очистку. Перед химической обработкой необходимо удалить масла, охлаждающие жидкости и въевшиеся загрязнения. Если загрязнения остаются, процесс пассивации становится нестабильным и менее эффективным.
Ключевые этапы подготовки часто включают в себя:
- Тщательная обезжирка для удаления машинных масел.
- Промойте, чтобы удалить остатки чистящих средств.
- Осмотр на наличие въевшегося мусора или повреждений поверхности.
Пропуск или спешка на этих этапах увеличивают риск неравномерной коррозионной стойкости или образования пятен после обработки.
Выбор правильного химического состава сплава
Не все нержавеющие стали одинаково реагируют на пассивацию. Состав сплава, термическая обработка и предварительная обработка влияют на то, как поверхность реагирует на различные химические растворы. Выбор неправильного химического состава может снизить эффективность или повредить поверхность.
Типичные проблемы возникают, когда:
- Процессы на основе азотной кислоты применяются к чувствительным сплавам без надлежащего контроля.
- Процессы на основе лимонной кислоты используются без надлежащей проверки.
- Партии смешанных сплавов обрабатываются вместе без расслоения.
Четкое определение марки материала и контролируемых параметров обработки имеет решающее значение для получения стабильных результатов.
Распространенные заблуждения и ошибки
Одно из наиболее распространенных заблуждений заключается в предположении, что пассивация улучшает качество поверхности или скрывает дефекты обработки. В действительности, любые дефекты поверхности, существовавшие до пассивации, останутся видимыми и после нее.
Другие распространенные ошибки включают в себя:
- Пассивация рассматривается как необязательный этап для деталей из нержавеющей стали.
- Использование в качестве корректирующего этапа после некачественной обработки деталей.
- Неспособность подтвердить коррозионную стойкость посредством испытаний.
При правильном применении пассивация является профилактической мерой, а не процессом ремонта.
Пассивация играет тонкую, но критически важную роль в финишной обработке поверхности. Она защищает прецизионные детали, не изменяя их геометрию, но только при условии надлежащей подготовки и знания материала. В следующем разделе мы объединим все варианты финишной обработки и создадим практическую основу для выбора правильного варианта финишной обработки поверхности с учетом функциональности, рисков и стоимости.
Выбор оптимального варианта отделки: лучшие практики и система принятия решений.
Выбор способа обработки поверхности никогда не должен быть решением по умолчанию. Каждый процесс обработки изменяет свойства поверхности, вносит определенные риски и увеличивает стоимость. Наиболее надежные детали обычно являются результатом обдуманных решений, принятых на ранних этапах проектирования, а не решений об обработке в последний момент, принятых для улучшения внешнего вида или соответствия расплывчатым техническим требованиям.

Отделка металлической поверхности
Практический подход к обработке поверхности начинается с четкого определения того, какую функцию должна выполнять каждая поверхность детали. Как только функция понята, становится гораздо проще исключить ненужные варианты и сосредоточиться на тех видах обработки, которые действительно приносят пользу.
Вопросы, которые следует задать перед выбором отделки
Перед выбором процесса финишной обработки важно оценить роль поверхности в сборке и в условиях ее эксплуатации. Этот шаг предотвращает избыточную обработку и помогает избежать этапов финишной обработки, противоречащих функциональным требованиям.
Ключевые вопросы, которые помогают выбрать отделочный материал, включают:
- Какую функцию выполняет эта поверхность?
Определите, является ли поверхность несущей, опорной, скользящей, герметизирующей или чисто декоративной.
- Что является основной причиной проблемы: коррозия, износ или трение?
Различные виды отделки позволяют устранить различные причины отказов. Выявление основного риска помогает сузить круг вариантов.
- Насколько жёсткие допуски?
Отделка, увеличивающая толщину или уменьшающая количество материала, может повлиять на посадку и выравнивание.
- Поверхность видна или скрыта?
Внешние требования не должны определять выбор отделки функциональных поверхностей, если только внешний вид не имеет решающего значения.
Ответы на эти вопросы на ранних этапах позволяют сократить количество изменений в конструкции и доработок на более поздних стадиях производства.
Разделение функциональных и декоративных поверхностей
Один из наиболее эффективных способов контроля затрат и рисков, связанных с финишной обработкой, — это разделение декоративных и функциональных поверхностей. Не каждая поверхность детали требует одинакового уровня обработки.
Лучшие практики включают:
- Нанесение декоративной отделки только там, где важен внешний вид.
- Защита функциональных поверхностей от ненужной обработки.
- Использование маскировки или выборочной обработки применяется, когда разные поверхности требуют разной обработки.
Такой подход позволяет дизайнерам добиться высокого визуального качества без ущерба для критически важных с точки зрения производительности функций.
Заключение
Финишная обработка поверхности после обработки на станках с ЧПУ — это не заключительный косметический этап. Это функциональное инженерное решение, которое напрямую влияет на характеристики детали, срок ее службы и надежность в реальных условиях эксплуатации. Полировка, анодирование и пассивация устраняют различные риски, связанные с поверхностью, от трения и износа до коррозии и загрязнения. При применении этих процессов с четким пониманием функций поверхности они повышают эксплуатационные характеристики детали. При же применении по привычке они часто приводят к скрытым проблемам.
Наиболее эффективные стратегии отделки начинаются с замысла. Понимая, как каждая поверхность взаимодействует с нагрузками, окружающей средой и сопрягаемыми компонентами, инженеры и покупатели могут выбрать отделку, которая действительно повышает ценность, избегая при этом ненужных затрат и рисков. Выбор правильной отделки — это не просто улучшение внешнего вида деталей. Это обеспечение того, чтобы каждая поверхность поддерживала назначение детали на протяжении всего срока ее службы.




