

Качество обработки поверхности деталей, изготовленных на станках с ЧПУ, может как обеспечить успех, так и привести к провалу продукта. Мы видели бесчисленные проекты, которые провалились из-за неправильного выбора метода абразивной обработки, в результате чего детали выглядели великолепно, но выходили из строя в процессе эксплуатации.
Качество обработки поверхности определяет, как обработанные компоненты будут вести себя в реальных условиях эксплуатации. Правильный выбор абразивной технологии улучшает функциональность, внешний вид и долговечность деталей, в то время как неправильный выбор может нарушить критически важные допуски, создать концентрацию напряжений или привести к непостоянным результатам, влияющим на надежность изделия.
Я помню случай, когда к нам обратился новый клиент из автомобильной отрасли после того, как забраковал детали у другого поставщика. Их компоненты выглядели идеально, но преждевременные поломки происходили из-за того, что поставщик использовал агрессивные абразивы, создающие микроскопические точки напряжения. Позвольте мне рассказать вам, что нужно знать об абразивной обработке, чтобы избежать подобных дорогостоящих ошибок.
Какую шероховатость поверхности можно достичь, используя абразивы разной зернистости?
Когда клиенты спрашивают о качестве обработки поверхности, я часто сталкиваюсь с путаницей относительно того, что на самом деле возможно. Многие не понимают, что указанный ими размер зерна напрямую определяет конечное качество и характеристики их деталей.
Размер зерна обозначает количество абразивных частиц на линейный дюйм, причем более высокие значения указывают на более мелкие частицы, обеспечивающие более гладкую поверхность. Для прецизионных компонентов мы обычно используем зерна размером от 60 (шероховатая поверхность) до 2000+ (зеркальная поверхность), при этом каждое увеличение обеспечивает измеримо различное значение шероховатости, измеряемое в Ra (среднее значение шероховатости).
Понимание взаимосвязи между размером зерна и достижимой шероховатостью поверхности имеет решающее значение как для нашей производственной команды, так и для наших клиентов. В мире абразивных материалов используются три основные системы классификации, которые часто вызывают путаницу: размер ячейки, микронный рейтинг и числовое значение зерна. Размер ячейки определяется количеством отверстий на линейный дюйм сита, а микронный рейтинг измеряет фактический диаметр частиц. Числовое значение зерна соответствует стандартизированным шкалам, установленным такими организациями, как FEPA (Федерация европейских производителей абразивов) или CAMI (Институт производителей абразивов с покрытием).
Для практического применения в нашем цехе ЧПУ мы разработали эту справочную таблицу, которая позволяет переводить значения между этими системами измерения и показывает типичную достижимую шероховатость поверхности:
| Номер зерна | Размер ячейки | Размер частиц (микрон) | Достижимое значение Ra (μin) | Типичные применения |
|---|---|---|---|---|
| 36-40 | 24-30 | 420-500 | 170-200 | Интенсивная обработка материала, грубая шлифовка. |
| 60-80 | 40-60 | 180-250 | 90-120 | Общая механическая обработка, чистовая обработка средней сложности |
| 120-150 | 100-120 | 75-125 | 40-60 | Высокоточная обработка промышленных деталей |
| 180-220 | 150-180 | 53-75 | 20-30 | Автомобильные компоненты, инструменты |
| 320-400 | 230-270 | 22-36 | 8-15 | Прецизионные компоненты, пресс-формы |
| 600-800 | 320-400 | 10-20 | 4-8 | Медицинские приборы, оптические детали |
| 1000+ | 500+ | 1-3 | Полупроводниковые компоненты, зеркала |
По нашему опыту, для большинства промышленных применений требуется обработка поверхности с зернистостью 60-120, в то время как для компонентов аэрокосмической и медицинской отраслей часто необходима зернистость 220-400. Для компонентов вакуумных камер, которые составляют значительную часть нашего бизнеса, мы обычно рекомендуем обработку поверхности с зернистостью 120-180, чтобы сбалансировать требования к чистоте с производственными затратами.
В каких случаях следует выбирать пескоструйную обработку алюминиевых деталей, а в каких – дробеструйную?
В прошлом году у нас был клиент, который испортил партию алюминиевых фитингов для парусных лодок, обработав их пескоструйным методом. Агрессивный абразивный материал с острыми краями создал точки напряжения, которые в конечном итоге привели к выходу деталей из строя в условиях высокой концентрации соли в морской воде.
Выбор между пескоструйной и дробеструйной обработкой алюминия зависит, прежде всего, от требований конкретного применения. При пескоструйной обработке используются угловатые абразивные материалы, которые врезаются в поверхность, создавая более шероховатую отделку с отличной адгезией краски, но потенциально ослабляя деталь. При дробеструйной обработке используются сферические абразивные материалы, которые взбивают поверхность, в результате чего получается более однородная, матовая отделка, сохраняющая целостность материала.
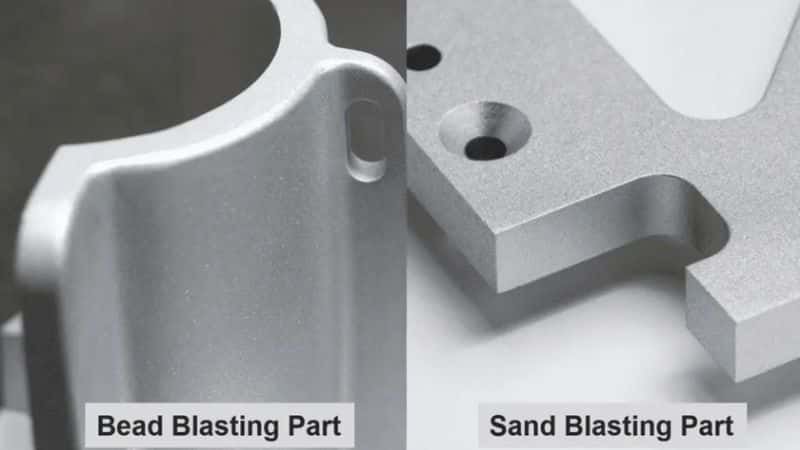
Выбор между пескоструйной и дробеструйной обработкой алюминиевых компонентов требует тщательного рассмотрения как эстетических, так и функциональных требований. Пескоструйная обработка, при которой используются угловатые абразивные материалы, такие как оксид алюминия или карбид кремния, создает более шероховатую поверхность с микробороздами и впадинами. Этот агрессивный метод обеспечивает превосходную адгезию краски и покрытия, поскольку увеличивает площадь поверхности и создает механические «якоря» для сцепления покрытия. Однако такое же режущее воздействие может привести к концентрации напряжений и потенциально снизить усталостную прочность алюминиевых деталей, особенно тонкостенных.
С другой стороны, при пескоструйной обработке используются сферические стеклянные или керамические шарики, которые воздействуют на поверхность, не разрезая её. Это воздействие сжимает поверхностный материал, часто повышая сопротивление усталости и создавая однородный, матовый вид. Для алюминиевых компонентов парусных лодок и морских применений, где существуют проблемы коррозии и воздействия соли, пескоструйная обработка обычно обеспечивает лучшие результаты.
В соответствии со стандартными процедурами, применяемыми на нашем заводе при обработке алюминиевых деталей, мы выполняем следующие действия:
| Параметр | Пескоструйная | Дробеструйная обработка |
|---|---|---|
| Типичные СМИ | Оксид алюминия, карбид кремния | Стеклянные бусины, керамические бусины |
| Чистота поверхности | Шероховатая, матовая (Ra 125-250 мкм) | Сатиновый, однородный (Ra 32-125 мкм) |
| Для каких задач | Подготовка поверхности к покраске/покрытию, удаление ржавчины/окалибровки. | Декоративная отделка, снятие напряжения, очистка без изменения размеров. |
| Диапазон давлений | 60-90 PSI | 30-60 PSI |
| Размер Media | 60-120 грит | 70-270 сетка |
| Влияние на долговечность | Может снизить утомляемость. | Может повысить выносливость при усталости. |
Для ответственных алюминиевых компонентов, таких как наши автомобильные и морские детали, мы обычно рекомендуем пескоструйную обработку стеклянными частицами с размером частиц 100-170 меш при умеренном давлении (40-50 PSI) для достижения оптимального баланса между подготовкой поверхности и целостностью материала.
Как выбор абразива влияет на характеристики прецизионных компонентов?
Однажды мы изготовили для клиента идентичные корпуса клапанов, используя два разных метода абразивной обработки. Детали, обработанные методом цилиндрической обработки с использованием керамических абразивных материалов, прослужили на 30% дольше, чем детали, обработанные более агрессивным методом с применением карбида кремния.
Выбор абразива напрямую влияет на эксплуатационные характеристики компонента, включая износостойкость, усталостную прочность, фрикционные свойства и стабильность размеров. Неправильный выбор абразива может привести к образованию микроскопических дефектов поверхности, которые становятся точками разрушения под воздействием напряжений или циклических нагрузок.

Выбор абразивных материалов — один из важнейших, но недооцененных аспектов производства прецизионных компонентов. На нашем предприятии мы воочию убедились, как, казалось бы, незначительные изменения характеристик абразива могут приводить к кардинально разным результатам в работе компонентов. Это выходит далеко за рамки эстетики — микроскопическая топология, создаваемая различными абразивными материалами, коренным образом меняет то, как компоненты взаимодействуют с окружающей средой.
Твердость абразива, измеряемая по шкале Мооса, должна соответствовать материалу обрабатываемой детали. Использование чрезмерно твердых абразивов на более мягких металлах может привести к образованию глубоких царапин, которые действуют как концентраторы напряжений, в то время как слишком мягкие абразивы могут не справиться с удалением производственных дефектов, таких как следы от инструмента. Форма частиц также имеет важное значение: угловатые частицы режут более агрессивно, но могут внедряться в более мягкие материалы, в то время как сферические частицы создают обработанную поверхность, которая часто повышает сопротивление усталости.
Наши внутренние испытания показали, что для прецизионных компонентов, используемых в условиях высоких нагрузок, контролируемые абразивные процессы, создающие равномерные направленные рисунки поверхности, как правило, превосходят случайные рисунки. Для вращающихся компонентов, таких как валы и подшипники, круговые рисунки обычно обеспечивают оптимальную производительность, в то время как для скользящих компонентов продольные рисунки снижают трение и улучшают износостойкость.
В таблице ниже приведено краткое изложение наших выводов о том, как различные абразивные материалы влияют на ключевые показатели производительности:
| Тип абразива | Скорость съема материала | Чистота поверхности (Ra) | Усталость, прочность, удар | Лучшие приложения |
|---|---|---|---|---|
| Оксид алюминия | Высокий | 20-200 мкм | Умеренное снижение | Стальные компоненты общего назначения |
| Карбид кремния | Очень высоко | 15-150 мкм | Значительное снижение | Твердые материалы, быстрая обработка запасов |
| Керамические СМИ | Средний | 25-125 мкм | Небольшое улучшение | Прецизионные компоненты, снятие заусенцев. |
| Стеклянные бусины | Низкий | 10-80 мкм | Умеренное улучшение | Косметическая отделка, снятие напряжения |
| Пластиковые СМИ | Очень Низкий | 30-100 мкм | Минимальное воздействие | Хрупкие детали, тонкие срезы |
| Скорлупа грецкого ореха | Чрезвычайно низкий | 40-120 мкм | Без влияния | Мягкие материалы, реставрация исторических зданий |
Каковы отраслевые стандарты обработки поверхностей в аэрокосмической отрасли?
Несколько месяцев назад один клиент из аэрокосмической отрасли отказался от деталей, поставленных другим поставщиком, потому что не понимал требований к качеству обработки поверхности по стандарту AS9100. Мы помогли им определить правильные технические характеристики, и теперь они производят для них исключительно критически важные компоненты.
В аэрокосмической отрасли обработка поверхностей осуществляется в соответствии со строгими стандартами, которые точно определяют допустимые значения шероховатости, направленность рисунка и целостность поверхности. Эти стандарты включают AMS 2700 для обработки поверхностей, AS9100 для систем контроля качества, а также конкретные требования производителей оригинального оборудования (OEM), таких как Boeing и Airbus.
Аэрокосмическая отрасль предъявляет одни из самых высоких требований к качеству обработки поверхности среди всех производственных секторов, стандарты которых развивались на протяжении десятилетий, чтобы обеспечить надежность компонентов в самых экстремальных условиях эксплуатации. Наш опыт производства аэрокосмических компонентов показал, что понимание этих стандартов — это не просто соответствие требованиям, а разработка производственных процессов, которые неизменно отвечают этим строгим требованиям.
Технические требования к обработке поверхностей в аэрокосмической отрасли обычно определяются несколькими частично совпадающими стандартами. Серия стандартов Aerospace Material Specification (AMS), в частности AMS 2700 «Пассивация коррозионностойких сталей» и AMS 2430 «Автоматическая дробеструйная обработка», устанавливает базовые требования. Эти требования дополнительно уточняются с помощью систем управления качеством AS9100, которые определяют требования к документации, отслеживаемости и контролю процессов, специфичные для аэрокосмического производства.
Помимо этих отраслевых стандартов, каждый крупный производитель аэрокосмической техники, как правило, поддерживает свои собственные, запатентованные спецификации. Например, стандарт Boeing BAC5730, регулирующий требования к текстуре поверхности, или стандарт Airbus AIMS03-02-011, регулирующий защиту поверхности, устанавливают дополнительные критерии, которым должны соответствовать поставщики. Эти стандарты производителей часто включают конкретные указания на шероховатость поверхности, измеряемую как значения Ra (средняя шероховатость), Rz (средняя глубина шероховатости) и иногда Rsk (косоугольность).
Для обработанных на станках аэрокосмических компонентов обычно принимаются следующие диапазоны шероховатости поверхности:
| Тип компонента | Типичные требования к Ra | Обычный абразивный процесс | Метод проверки |
|---|---|---|---|
| Компоненты двигателя | 8-32 мкм (0.2-0.8 мкм) | Тонкая шлифовка, хонингование, сверхточная обработка. | Профилометр, оптический компаратор |
| Структурные компоненты | 32-63 мкм (0.8-1.6 мкм) | Высокоточная шлифовка, мелкозернистая пескоструйная обработка. | Профилометр, компаратор шероховатости поверхности |
| Отверстия для крепежа | 32-125 мкм (0.8-3.2 мкм) | Развертывание, хонингование | эндоскоп с цифровым измерением |
| Аэродинамические поверхности | 16-32 мкм (0.4-0.8 мкм) | Высокоточная шлифовка, мелкозернистая пескоструйная обработка. | Оптические измерения, лазерное сканирование |
| Компоненты шасси | 16-63 мкм (0.4-1.6 мкм) | Дробеструйная обработка, прецизионная шлифовка | Интенсивность полос Альмена, профилометр |
| Компоненты топливной системы | 8-16 мкм (0.2-0.4 мкм) | Притирка, сверхточная обработка | Конфокальная микроскопия, профилометр |
На нашем заводе мы инвестировали в цифровые системы измерения шероховатости поверхности, которые позволяют нам проверять и документировать соответствие качества обработки поверхности для каждого критически важного компонента аэрокосмической отрасли. Такой подход не только обеспечивает соблюдение нормативных требований, но и предоставляет ценные данные о процессе, которые помогают нам постоянно совершенствовать операции по обработке поверхности.
Заключение
Правильный выбор метода абразивной обработки напрямую влияет на производительность, внешний вид и долговечность деталей, изготовленных на станках с ЧПУ. Понимание размеров зернистости абразива, методов обработки и отраслевых стандартов позволит избежать дорогостоящих ошибок и гарантировать, что ваши компоненты будут работать так, как задумано.




