

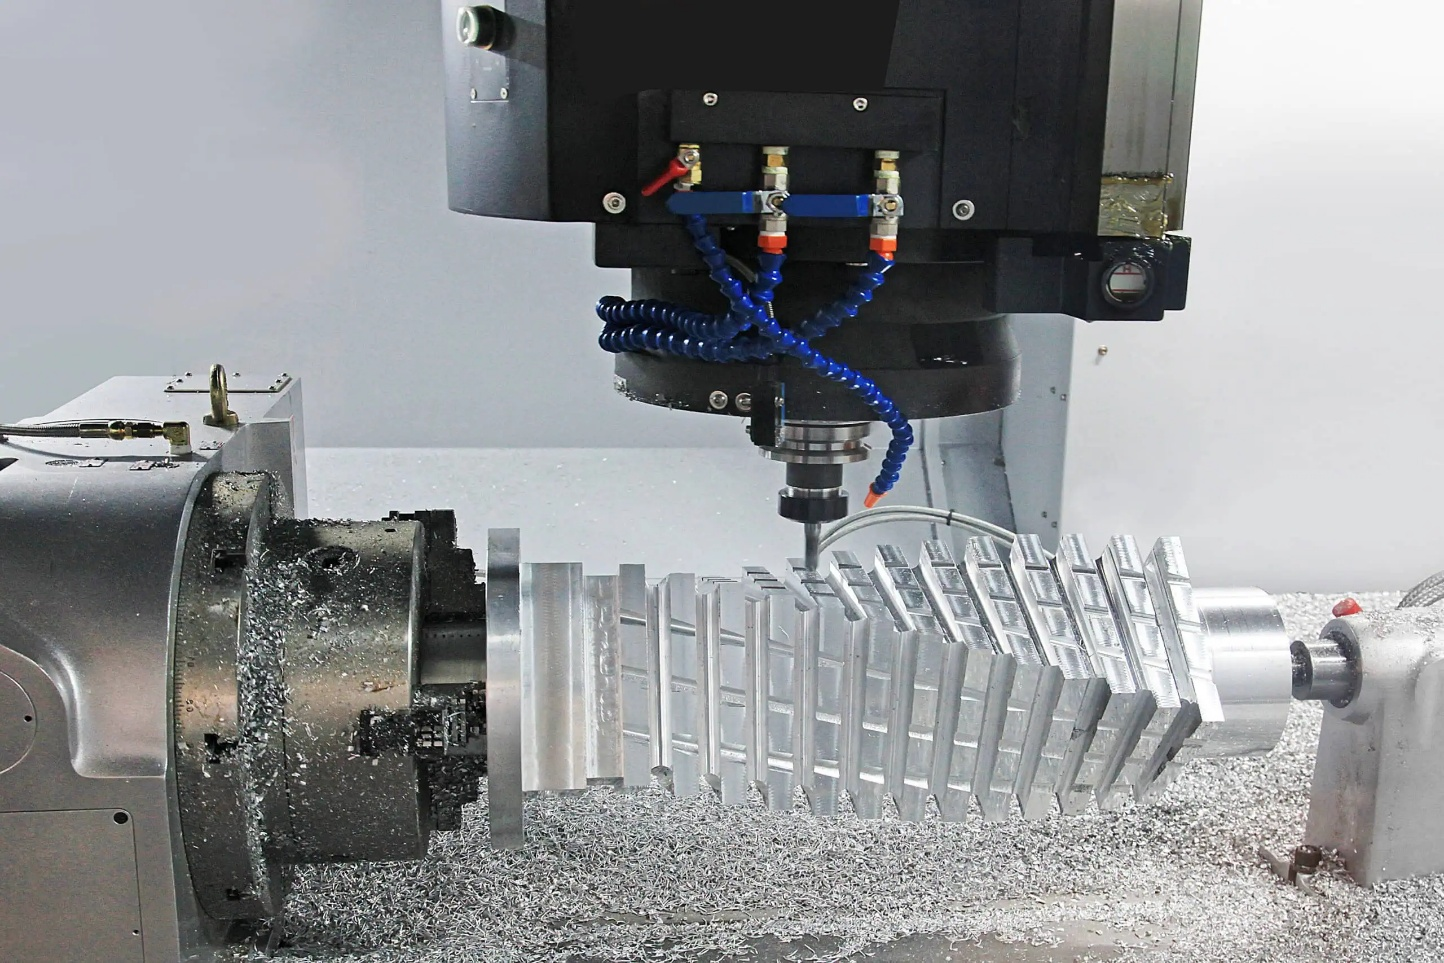
Обработка на станках с ЧПУ обеспечивает точность, повторяемость и геометрические возможности, которым мало кто может сравниться с другими производственными процессами. Однако это также дорогостоящий процесс, и без четкого понимания того, что обуславливает эти затраты, бюджеты могут быть значительно занижены на этапе проектирования. Для производителей, инженеров и дизайнеров продукции понимание стоимости обработки на станках с ЧПУ — это не просто вопрос закупок; это дисциплина проектирования.
Затраты на механическую обработку редко определяются одним единственным фактором. Выбор материала, геометрия детали, требования к допускам, объем производства и вторичные операции финишной обработки — все это влияет на конечную цену обработанной детали. Решения, принимаемые на этапе проектирования, оказывают непропорционально большое влияние на эти затраты, зачастую большее, чем любые переговоры на этапе составления сметы. В этой статье рассматриваются ключевые факторы, влияющие на стоимость обработки на станках с ЧПУ, и определяются практические стратегии снижения затрат без ущерба для качества детали или ее функциональных характеристик.
Выбор материала и его влияние на стоимость обработки на станках с ЧПУ.
Выбор материала — одно из самых ранних и наиболее важных решений в процессе обработки на станках с ЧПУ. Он влияет не только на стоимость сырья, но и на необходимые режущие инструменты, время цикла обработки детали и скорость износа этих инструментов. Материал, выбранный исключительно на основе эксплуатационных характеристик без учета его обрабатываемости, может существенно увеличить общую стоимость детали сверх того, что можно было бы предположить, исходя только из цены сырья.
Почему выбор материала имеет значение
Каждый материал ведет себя по-разному в условиях резания. Некоторые материалы обрабатываются быстро с минимальным износом инструмента, что позволяет сократить время цикла и снизить затраты на оснастку. Другие же создают высокие силы резания, требуют более низких скоростей и быстро изнашивают пластины, что увеличивает стоимость детали. При умножении на всю производственную партию эти различия становятся существенными. Таким образом, стоимость материала — это не просто цена за килограмм материала; это совокупность затрат на закупку, времени обработки и расхода инструмента. [1]
Разница в стоимости распространенных материалов
Стоимость часто используемых материалов для обработки на станках с ЧПУ значительно варьируется:
- Алюминий: Алюминиевые сплавы, такие как 6061 и 7075, являются наиболее экономически выгодным материалом для обработки в большинстве областей применения. Они обрабатываются на высоких скоростях с низкими силами резания, обеспечивая превосходное качество поверхности при минимальном износе инструмента. Стоимость сырья умеренная, а время цикла короткое, что делает алюминий предпочтительным выбором для экономически важных применений, где важна прочность и вес.
- Мягкая сталь: Низкоуглеродистая сталь имеет умеренную цену как сырье и хорошо поддается механической обработке в стандартных условиях резки. Она является экономически выгодным выбором для конструкционных элементов, где не требуется коррозионная стойкость и не предусмотрена термообработка.
- Из нержавеющей стали: Более дорогая, чем низкоуглеродистая сталь, как по стоимости материала, так и по стоимости обработки. Такие марки, как 304 и 316, упрочняются при резке, что требует использования острых пластин, умеренных скоростей резания и постоянной подачи во избежание трения и преждевременного выхода инструмента из строя. Время цикла обработки больше, чем для алюминия или низкоуглеродистой стали при эквивалентной геометрии деталей.
- Титан: Титановые сплавы относятся к числу наиболее дорогих в обработке материалов. Они обладают низкой теплопроводностью, что означает, что тепло, выделяемое при резке, концентрируется на кромке инструмента, а не рассеивается в стружке. Это значительно ускоряет износ инструмента, увеличивает затраты на оснастку и требует более низких скоростей резания, что продлевает время цикла. Обработка титановой детали может стоить в три-пять раз дороже, чем обработка аналогичной детали из алюминия.
- Инженерные пластики: Такие материалы, как делрин, ПЭЭК и нейлон, недороги в обработке с точки зрения сил резания и износа инструмента, но требуют тщательной фиксации для компенсации деформации заготовки и теплового расширения во время резки. Для применений с низкой нагрузкой они представляют собой экономически выгодную альтернативу металлическим компонентам. [2]
Как обрабатываемость материала влияет на стоимость
Обрабатываемость напрямую влияет на время цикла и расход инструмента, и то, и другое является существенным фактором, определяющим затраты:
- Более легко обрабатываемые материалы позволяют увеличить скорость резания и скорость подачи, что сокращает время цикла обработки детали и повышает эффективность использования станка.
- Для обработки твердых материалов требуются более низкие параметры, более частая замена вставок и, в некоторых случаях, специализированные марки инструмента, что в совокупности увеличивает стоимость.
- Обработка материалов, образующих длинные, нитевидные стружки, таких как некоторые марки нержавеющей стали, требует дополнительного внимания к их удалению, что потенциально увеличивает время вмешательства оператора.
Полезным примером для сравнения является обработка простого монтажного кронштейна из алюминия 6061 и титана марки 5 (Ti-6Al-4V). Алюминиевый кронштейн может быть изготовлен за 8 минут, при этом одной вставки хватает на 50 и более деталей. Для титанового аналога с идентичной геометрией может потребоваться от 35 до 40 минут цикла с заменой вставок каждые 10-15 деталей, что увеличивает как время обработки, так и стоимость оснастки в четыре раза и более.
Советы по снижению затрат
- Сопоставьте характеристики материалов с фактическими требованиями: Использование титана или высококачественной нержавеющей стали для компонента, который будет подвергаться умеренным нагрузкам в благоприятных условиях, является предотвратимым вариантом. Выбор материала с адекватными, а не избыточными эксплуатационными характеристиками — одно из самых простых решений по снижению затрат на этапе проектирования.
- Рассмотрите альтернативные сплавы: Во многих случаях низколегированная сталь с соответствующей термообработкой или алюминиевый сплав с подходящим анодированием обеспечивают сопоставимые эксплуатационные характеристики при значительно меньших затратах на механическую обработку, чем высококачественный сплав.
- Оцените конструкционные пластмассы: Для неконструкционных компонентов, работающих в химических или электрических средах, полиэфирэфиркетон (PEEK) или делрин могут удовлетворить всем функциональным требованиям при значительно меньших затратах по сравнению с металлическими аналогами.
Сложность конструкции детали и время обработки.
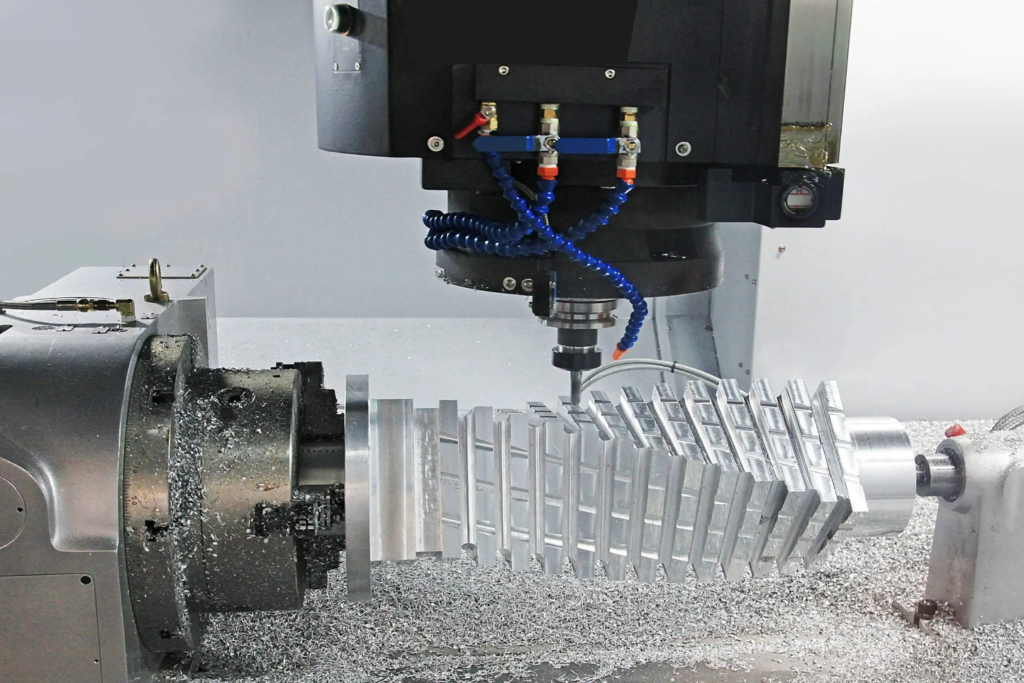
После выбора материала, сложность конструкции детали является наиболее значимым фактором, определяющим стоимость обработки на станках с ЧПУ. Геометрия влияет на все последующие этапы: количество необходимых настроек, требуемый инструмент, затраченное время цикла и затраты на контроль качества в конце процесса. Деталь, имеющая избыточную геометрическую сложность и обладающая элементами, не выполняющими никакой функциональной задачи, обходится дороже на каждом этапе производства без каких-либо дополнительных преимуществ в производительности.
Проектирование сложных деталей на станках с ЧПУ
Как дизайн влияет на себестоимость производства
Сложные геометрические формы требуют больше операций на станке, больше смен инструмента и, во многих случаях, дополнительных настроек, когда деталь необходимо перепозиционировать и перефиксировать для доступа к элементам из разных положений. Каждая дополнительная настройка вносит свои собственные затраты в машинное время, трудозатраты и потенциал накопления позиционной ошибки. Деталь, которую можно изготовить за одну настройку на трехкоординатном обрабатывающем центре, почти всегда будет стоить дешевле в производстве, чем геометрически подобная деталь, требующая двух или трех настроек, даже если сырье и допуски идентичны. [3]
Конструктивные особенности, увеличивающие затраты
Некоторые геометрические особенности неизменно увеличивают стоимость обработки и должны использоваться только там, где это функционально оправдано:
- Большие кошельки: Обработка глубоких пазов требует использования длинного инструмента, который менее жесткий и более подвержен вибрации, что приводит к необходимости более низких параметров резания и большего количества проходов для достижения требуемой чистоты поверхности. Соотношение глубины к ширине более 3:1 заметно увеличивает стоимость; соотношение более 6:1 может сделать обработку элемента непропорционально дорогой по сравнению с его размером.
- Тонкие стенки: В металлических деталях толщиной менее 1.5 мм или в пластике толщиной менее 2.5 мм под действием силы резания происходит деформация, что требует уменьшения глубины резания, снижения скорости подачи и тщательного планирования траектории движения инструмента во избежание брака детали. Каждая из этих корректировок увеличивает время цикла.
- Узкие внутренние углы: Фрезерные инструменты на станках с ЧПУ имеют цилиндрическую форму, а это значит, что внутренние углы могут быть изготовлены только с минимальным радиусом, равным радиусу инструмента. Для получения острых внутренних углов требуется либо электроэрозионная обработка в качестве дополнительной операции, либо использование очень маленьких концевых фрез, работающих с низкой подачей, что в обоих случаях дорого. Проектирование углов с максимально допустимым радиусом напрямую снижает стоимость.
- Сложные контуры: Для обработки рельефных поверхностей и сложных трехмерных контуров требуется пятиосевая обработка или многоосевая трехосевая обработка со специализированным шаровым наконечником. Оба подхода увеличивают время программирования, время цикла и почасовую производительность станка по сравнению с обработкой призматических геометрических форм.
- Подрезы: Для обработки элементов, недоступных при стандартном положении инструмента, требуются специальные инструменты для подрезки, дополнительные настройки или альтернативные процессы, такие как протягивание. В тех случаях, когда подрезка не является функционально необходимой, ее устранение на этапе проектирования позволяет исключить непропорционально большой фактор, влияющий на стоимость. [4]
Роль допусков и качества обработки поверхности.
Допуски и параметры качества поверхности оказывают прямое и измеримое влияние на стоимость обработки:
- Жесткие допуски: Допуски, более жесткие, чем IT7, требуют более медленной чистовой обработки, более частых измерений в процессе производства и большего внимания к термической стабильности и управлению износом инструмента. Каждый из этих факторов увеличивает стоимость. Допуск ±0.005 мм для некритичного элемента обходится значительно дороже в производстве и проверке, чем ±0.05 мм, при этом функциональной выгоды нет, если для данного элемента такая точность не требуется.
- Высококачественная обработка поверхности: Для достижения значений Ra ниже 0.8 мкм обычно требуются специальные чистовые проходы при низких скоростях подачи, а в некоторых случаях и вторичные операции, такие как шлифовка или хонингование. Указание значения Ra 0.4 мкм для поверхности, которая будет окрашена или покрыта, приводит к неоправданным дополнительным затратам.
- Стоимость осмотра: Более жесткие допуски требуют более тщательного контроля, включая измерения на координатно-измерительной машине и документирование результатов. Время, затрачиваемое на контроль, и документирование увеличивают общую стоимость детали, особенно при мелкосерийном производстве, где затраты на наладку и контроль не могут быть амортизированы на большой партии.
Пример
Полезным примером может служить сравнение простого прямоугольного алюминиевого корпуса с корпусом аналогичных внешних размеров, но включающим множество внутренних углублений, изогнутые стенки, зенкованные отверстия под сложными углами и несколько элементов с допуском ±0.01 мм. Для простого корпуса может потребоваться одна переналадка, три инструмента и 15 минут цикла. Для более сложной версии может потребоваться три переналадки, восемь инструментов, 90 минут цикла и контроль с помощью координатно-измерительной машины (КИМ). Стоимость обработки сложной детали может легко быть в пять-восемь раз выше, что обусловлено исключительно конструктивными решениями, а не различиями в материалах или объеме.
Советы по снижению затрат
- Упрощайте геометрические формы там, где это позволяет функциональность: Каждая деталь должна иметь своё место. Если изогнутая стенка, глубокий карман или сложный контур не способствуют выполнению функции детали, замена их на более простую геометрию снижает стоимость без снижения производительности.
- Используйте стандартные размеры и радиусы отверстий: Проектирование отверстий в соответствии со стандартными размерами сверл и внутренних радиусов в соответствии со стандартными размерами концевых фрез устраняет необходимость в специальном инструменте и снижает частоту смены инструмента.
- Применяйте жесткие допуски выборочно: Определите элементы, которые действительно требуют жестких допусков, как правило, это сопрягаемые поверхности, посадочные места подшипников и элементы выравнивания, и установите стандартные допуски для всех остальных. Эта простая дисциплина может значительно сократить время контроля и время цикла финишной обработки в рамках всей производственной партии. [4]
Затраты на настройку оборудования, оснастку и рабочую силу
Сложность материала и конструкции определяет, что необходимо сделать для изготовления детали. Наладка, оснастка и трудозатраты определяют стоимость выполнения работы. Эти три категории затрат часто недооцениваются на этапе составления сметы, особенно при мелкосерийном производстве и изготовлении прототипов, где они могут составлять большую долю от общей стоимости детали, чем само время обработки.
Затраты на настройку оборудования при обработке на станках с ЧПУ
Прежде чем будет сделан хотя бы один разрез, требуется значительный объем работы по подготовке станка, программы и оснастки к производству:
- Программирование ЧПУ и подготовка CAM-систем: Программист ЧПУ должен интерпретировать чертеж детали, создать или импортировать CAD-модель, сгенерировать траектории движения инструмента в CAM-программном обеспечении, смоделировать программу для проверки бесконтактного перемещения и выполнить постобработку кода для конкретного контроллера станка. Для простой детали это может занять от одного до двух часов. Для сложного компонента, требующего множества настроек, программирование может занять целый день или больше. Это время учитывается в стоимости заказа независимо от количества произведенных деталей.
- Проектирование и изготовление оснастки: Изготовление нестандартных приспособлений необходимо в тех случаях, когда стандартные тиски или патроны не могут адекватно зафиксировать и закрепить деталь. Разработка и изготовление нестандартного приспособления увеличивает затраты, которые должны быть компенсированы в ходе производственного цикла. Для единичного прототипа стоимость приспособления может быть сопоставима со стоимостью обработки самой детали.
- Настройка и проверка оборудования: Загрузка программы, установка смещений инструмента, проверка первой детали и внесение корректировок перед началом производства требуют времени на станке. Это время настройки обычно оплачивается по полной почасовой ставке станка, что делает его существенной составляющей затрат при небольших объемах производства. [5]
Расходы на оснастку
Режущие инструменты — это постоянные затраты в станках с ЧПУ, которые увеличиваются как в зависимости от сложности материала, так и от объема производства:
- Режущие инструменты и вставки: Стандартные твердосплавные пластины для токарной и фрезерной обработки относительно недороги по себестоимости, но специализированный инструмент, такой как фасонные инструменты, резьбофрезы, концевые фрезы малого диаметра и пластины из поликристаллического алмаза, стоит значительно дороже. Одна пластина из поликристаллического алмаза для чистовой обработки алюминия может стоить больше, чем целая коробка стандартных твердосплавных пластин.
- Замена инструмента из-за износа: В процессе серийного производства пластины индексируются или заменяются через определенные интервалы для поддержания размерной стабильности. Частота замены зависит от материала, параметров резки и требуемого допуска. Для сложных материалов, таких как титан или закаленная сталь, стоимость оснастки на одну деталь может быть значительной и должна учитываться в смете с самого начала. [6]
Требования к труду
Обработка на станках с ЧПУ в значительной степени автоматизирована, но она не является полностью бесплатной. На стоимость детали влияют три категории трудозатрат:
- Программисты ЧПУ: Ответственность за преобразование инженерных чертежей в проверенные программы для станков. Навыки программирования напрямую влияют на эффективность цикла, поскольку хорошо оптимизированная программа может сократить время цикла на 20–30 процентов по сравнению с базовой.
- Операторы машин: Загрузка и выгрузка заготовок, мониторинг процесса, проведение измерений в процессе производства, управление сменой инструмента и реагирование на сигналы тревоги. В крупносерийном производстве с хорошо отлаженными процессами один оператор может одновременно управлять несколькими станками, что снижает трудозатраты на одну деталь. В мелкосерийном или сложном производстве соотношение операторов к станкам выше.
- Инспекторы качества: Измерять готовые детали в соответствии с требованиями чертежа, работать с координатно-измерительной машиной и составлять протоколы контроля качества, где это необходимо. Трудозатраты на контроль качества часто упускаются из виду при составлении смет, но становятся значительными для деталей с множеством критически важных размеров или тех, которые требуют документальной сертификации.
Пример
Взаимосвязь между затратами на переналадку и объемом производства наиболее наглядно иллюстрируется сравнением единичного прототипа с серийной партией. Рассмотрим обработанную алюминиевую деталь, для программирования которой требуется два часа, один час на переналадку станка и 20 минут времени цикла на деталь. Для одного прототипа общее затраченное время составляет приблизительно три часа и двадцать минут, из которых только двадцать минут приходится на фактическую резку. Затраты на переналадку и программирование составляют 83 процента от общей суммы. Для партии из 50 идентичных деталей те же затраты на переналадку и программирование распределяются по всей партии, что снижает накладные расходы, не связанные с резкой, на деталь до менее чем пяти минут, и время цикла становится доминирующим фактором затрат, как и должно быть.
Советы по снижению затрат
- Стандартизировать конструкцию деталей: Использование одинаковых размеров элементов, схем расположения отверстий и технических характеристик материалов в рамках одного семейства продукции позволяет повторно использовать приспособления, программы и инструменты в нескольких проектах, распределяя затраты на переналадку на большее количество деталей.
- Используйте существующие приспособления и инструменты повторно: Прежде чем проектировать нестандартное приспособление, оцените, сможет ли существующая модульная система приспособлений или простая модификация мягких зажимных губок адекватно зафиксировать деталь. Отказ от изготовления нестандартного приспособления позволяет сэкономить средства и время выполнения заказа.
- Комбинированные операции: Разработка деталей таким образом, чтобы все элементы были доступны за одну настройку, полностью исключает дополнительные затраты на переналадку. Даже незначительное сокращение количества настроек с трех до двух может существенно снизить общую стоимость деталей при мелкосерийном производстве. [6]
Влияние объема производства и размера партии
Объем производства — один из наиболее мощных рычагов контроля себестоимости деталей, обрабатываемых на станках с ЧПУ. Постоянные затраты, связанные с программированием, настройкой и оснасткой, остаются в значительной степени неизменными независимо от количества деталей, производимых за один цикл. По мере увеличения размера партии эти постоянные затраты распределяются на большее количество деталей, постепенно снижая себестоимость единицы продукции. Понимание этой взаимосвязи позволяет производителям и конструкторам принимать обоснованные решения относительно объемов заказов, планирования производства и экономической целесообразности прототипирования по сравнению с серийным производством.
Обработка на станках с ЧПУ для мелкосерийного производства
Почему количество влияет на себестоимость единицы продукции
Себестоимость единицы детали, изготовленной на станке с ЧПУ, состоит из двух отдельных компонентов: постоянных затрат, которые не меняются с объемом производства, и переменных затрат, которые прямо пропорциональны количеству произведенных деталей. Постоянные затраты включают программирование, подготовку CAM-системы, настройку оснастки и проверку станка. Переменные затраты включают время цикла на деталь, расход инструмента, материалы и время контроля на деталь. При малых объемах производства преобладают постоянные затраты, и себестоимость единицы продукции высока. По мере увеличения объема производства постоянные затраты на единицу продукции уменьшаются, и переменные затраты становятся основным фактором, определяющим цену единицы продукции. Это фундаментальная экономическая структура обработки на станках с ЧПУ и причина, по которой прототипные детали неизменно стоят дороже за единицу, чем серийные детали идентичной геометрии. [7]
Разница в стоимости в зависимости от объемов производства
Структура затрат существенно меняется в зависимости от объема продаж:
- Производство единичных экземпляров: Себестоимость единицы продукции достигает своего максимума. Вся нагрузка по программированию, настройке и проверке ложится на одну деталь. Требуется проверка первого образца, и нет возможности оптимизировать процесс за счет повторных циклов. Цена прототипа отражает эту реальность и должна быть соответствующим образом заложена в бюджет.
- Мелкосерийное производство (от 10 до 50 деталей): Затраты на переналадку начинают распределяться по всей партии, заметно снижая себестоимость единицы продукции по сравнению с производством единичных изделий. Однако накладные расходы на каждую деталь остаются значительными, и любая доработка или брак оказывают пропорционально большое влияние на экономику серийного производства.
- Среднесерийное производство (от 50 до 500 деталей): Затраты на настройку и программирование составляют незначительную часть общей себестоимости партии. Время цикла и материалы доминируют в себестоимости единицы продукции, а усилия по оптимизации процесса, такие как уточнение траектории движения инструмента и настройка параметров резки, приносят измеримую отдачу. Расход инструмента становится более заметным компонентом затрат на этом уровне объемов производства.
- Крупносерийное производство (500 деталей и более): Себестоимость единицы продукции практически полностью определяется временем цикла, материалами и оснасткой. Постоянные затраты незначительны в расчете на одну деталь. При таком объеме производства инвестиции в сокращение времени цикла, специализированную оснастку и автоматизированную загрузку и разгрузку обеспечивают высокую окупаемость инвестиций. [8]
Экономия за счет масштаба при обработке на станках с ЧПУ
Помимо простого распределения затрат, увеличение объемов производства позволяет повысить эффективность производства, что еще больше снижает себестоимость единицы продукции:
- Снижение затрат на рабочую силу на единицу продукции: По мере того, как операторы осваивают выполняемую работу, время загрузки, измерения и контроля сокращается. При больших объемах производства один оператор, управляющий несколькими станками одновременно, значительно снижает трудозатраты на каждую деталь.
- Повышение эффективности использования оборудования: Увеличение продолжительности производственных циклов сокращает долю времени, затрачиваемого станком на настройку и переналадку, по отношению к времени резки, что повышает общую эффективность оборудования и снижает эффективную почасовую стоимость, выделяемую на каждую деталь.
- Стабилизация процесса: В течение длительного производственного цикла процесс стабилизируется, при этом характер износа инструмента становится предсказуемым, интервалы проверки оптимизируются, а процент брака снижается, поскольку операторы выявляют и устраняют любые систематические отклонения.
Пример
Конкретный пример экономики объёма производства — сравнение себестоимости 10, 100 и 1,000 одинаковых алюминиевых корпусов, каждый из которых имеет цикл обработки 25 минут и общие затраты на настройку и программирование в размере 300 долларов. При производстве 10 деталей только затраты на настройку составляют 30 долларов на деталь, без учёта времени обработки. При производстве 100 деталей этот вклад снижается до 3 долларов на деталь. При производстве 1,000 деталей он практически незначителен и составляет 0.30 доллара на деталь. Стоимость цикла остаётся постоянной во всех трёх сценариях, но её доля в общей себестоимости единицы продукции увеличивается с ростом объёма, смещая акцент в снижении затрат с оптимизации настройки на сокращение времени цикла по мере увеличения объёмов производства.
Советы по снижению затрат
- Объедините заказы в более крупные партии: Там, где позволяют складские помещения и денежный поток, объединение нескольких небольших заказов в один крупный производственный цикл снижает частоту переналадок и более эффективно распределяет постоянные затраты. Даже удвоение размера партии с 25 до 50 деталей может привести к существенному снижению себестоимости единицы продукции.
- Эффективно планируйте производственные графики: Группировка аналогичных деталей, изготовленных из одного и того же материала, с использованием одной и той же оснастки или инструмента, в последовательные производственные циклы сокращает время переналадки между заданиями и повышает общую эффективность цеха.
- Оцените минимальные экономически обоснованные объемы заказа: Для деталей, которые используются регулярно, расчет размера партии, при котором затраты на переналадку единицы продукции падают ниже определенного порога, помогает установить рациональный минимальный объем заказа, который уравновешивает затраты на складирование с экономической эффективностью обработки.
Заключение
Затраты на обработку на станках с ЧПУ редко зависят от одной единственной переменной. Как показано в разделах выше, выбор материала, сложность конструкции детали, затраты на настройку и оснастку, а также объем производства независимо влияют на конечную стоимость обработанной детали, и их взаимодействие быстро усиливается, когда одновременно присутствует несколько факторов, влияющих на стоимость. Наиболее важный вывод по всем четырем областям остается неизменным: решения, принятые на этапе проектирования, оказывают наибольшее влияние на общую себестоимость производства, зачастую большее, чем любые переговоры с поставщиком после утверждения проекта.
Инженеры и дизайнеры, понимающие эти факторы, влияющие на стоимость, лучше подготовлены к принятию обоснованных компромиссных решений на ранних этапах, когда изменения обходятся недорого, а не на поздних, когда это уже дорого. Выбор материала с достаточными, а не избыточными характеристиками, упрощение геометрии там, где это позволяет функциональность, проектирование для обработки за одну операцию и разумное планирование объемов производства — это не компромисс в отношении качества. Это дисциплина хорошего инженерного дела. Экономически обоснованное проектирование и высокоточное производство не являются конкурирующими приоритетами; при правильном применении они взаимно усиливают друг друга на каждом этапе производственного процесса.
Референсы
Франк, М., Петрик, И. Дж., Эль-Амин Лехтихет и Фойгт, Р. К. (2002). Влияние конструкции и настройки оснастки на изменчивость компонентов, изготавливаемых методом порошковой металлургии . ResearchGate; неизвестно. https://www.researchgate.net/publication/242161361_IMPACT_OF_TOOLING_DESIGN_AND_SET-UP_ON_THE_VARIABILITY_OF_PRODUCTION_PM_COMPONENTS
Гарсия-Мартинес, Э., Мигель, В., Мансебо, А., и Мартинес-Мартинес, А. (2023). Определение экономически эффективных стратегий обработки для черновой фрезеровки пазов в алюминии с помощью автоматизированного производства. Достижения в науке и технологиях , 132 , 176–183. https://doi.org/10.4028/p-2kdotw
Как определяется стоимость обработки на станках с ЧПУ . (2025). Jlccnc.com. https://jlccnc.com/blog/cnc-machining-cost
Юнг, Дж.-Ю. (2002). Журнал интеллектуального производства , 13 (4), 227–238. https://doi.org/10.1023/a:1016092808320
Мингелла-Канела, Дж., Планас, С.М., Аятс, Дж.Р.Г., и Лопес, М.А. де лос С. (2019). Исследование и сравнение различных схем затрат, связанных с геометрией, материалом и обработкой, между технологиями 3D-печати, литья под давлением и механической обработки. Procedia Manufacturing , 41 , 280–287. https://doi.org/10.1016/j.promfg.2019.09.010
Низами Юсубов, Дмитрий Ардашев, Гейран Аббасова и Рамиль Дадашов. (2025). Влияние условий резания и износа инструмента на эффективность обработки на станках с ЧПУ . 1 , 4–19. https://doi.org/10.61413/IYJP4291
Сантьяго, AM, Антониу Хосе Фестас и Жоао Паулу Давим. (2026). Многоосевое фрезерование на станке с ЧПУ сложных поверхностей из алюминия 7075 для аэрокосмической отрасли. Международный журнал передовых производственных технологий , 142 (7-8), 3967–3978. https://doi.org/10.1007/s00170-025-17209-9
Соори, М., Арезу, Б., и Дастресс, Р. (2024). Устойчивые операции обработки на станках с ЧПУ: обзор. Устойчивые операции и компьютеры , 5 , 73–87. https://doi.org/10.1016/j.susoc.2024.01.001




