

Контроль качества в станках с ЧПУ не заканчивается после завершения последнего прохода резки. Деталь может быть обработана с идеально запрограммированной траекторией инструмента и все равно не соответствовать заданным параметрам из-за износа инструмента, деформации зажимного приспособления или температурных колебаний в процессе резки. Точность размеров — это главная цель обработки на станках с ЧПУ, и проверка этой точности до того, как деталь покинет цех, — это то, что отличает надежного поставщика от ненадежного.
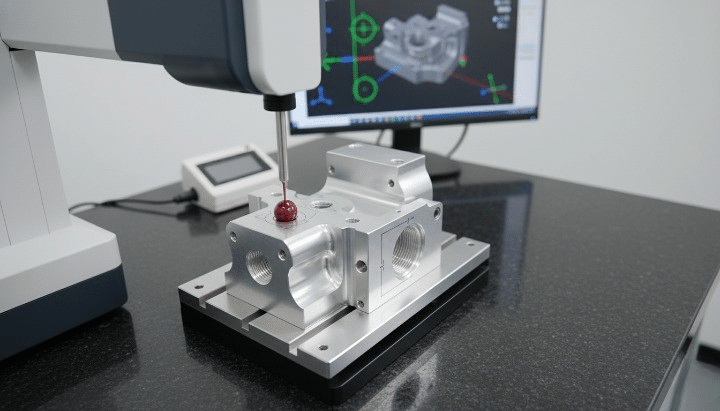
Процесс проверки КИМ для деталей с ЧПУ
Координатно-измерительные машины, широко известные как КИМ, являются отраслевым стандартом для проверки соответствия обработанных деталей их размерам и геометрическим параметрам. Измеряя физические характеристики по отношению к исходной CAD-модели с субмикронной точностью, контроль с помощью КИМ предоставляет производителям объективную, документированную основу для подтверждения качества деталей перед отгрузкой.
Что такое инспекция КИМ?
Контроль качества с помощью координатно-измерительной машины (КИМ) — это процесс проверки соответствия изготовленной детали ее проектным характеристикам. Понимание принципа работы самой машины является основой для понимания того, почему этот метод контроля стал незаменимым в высокоточном производстве.
Что такое координатно-измерительная машина (КИМ)?
Координатно-измерительная машина — это прецизионный прибор, который измеряет физическую геометрию объекта, регистрируя положение точек на его поверхности в трехмерном пространстве. Зонд контактирует с деталью в заданных точках, и машина регистрирует координаты X, Y и Z каждой точки контакта относительно фиксированной системы координат. Затем программное обеспечение сравнивает эти измеренные точки с номинальными размерами, определенными в CAD-модели детали, вычисляя отклонения для каждой проверяемой характеристики [1].
К основным компонентам координатно-измерительной машины относятся:
- зонд: Датчик, который контактирует с поверхностью детали или сканирует ее. Сенсорные датчики регистрируют одну точку контакта, в то время как сканирующие датчики собирают непрерывные данные вдоль поверхности.
- Измерительный стол: Высокоточная гранитная или керамическая поверхность, обеспечивающая стабильную, плоскую опорную плоскость, на которой позиционируется деталь во время контроля.
- Программного обеспечения: Управляет перемещением датчика, записывает данные измерений, сравнивает результаты с номинальными значениями САПР и формирует отчеты о проверке.
- Оси X, Y и Z: Три линейные оси, вдоль которых перемещается зонд для достижения любой точки в измерительном объеме, каждая из которых оснащена высокоточными линейными энкодерами, отслеживающими положение с точностью до микрона.
Почему контроль с помощью КИМ важен в обработке на станках с ЧПУ?
Контроль с помощью координатно-измерительной машины (КИМ) выполняет ряд функций, которые трудно воспроизвести с помощью ручных методов измерения:
- Обеспечивает соответствие деталей чертежам САПР: Прямое сравнение с цифровой моделью подтверждает, что каждая измеренная характеристика находится в пределах заданного допуска, а не только те характеристики, которые легко проверить ручными инструментами.
- Проверяет допуски и геометрические характеристики: Сложные геометрические допуски, такие как положение, плоскостность и перпендикулярность, трудно или невозможно точно проверить с помощью штангенциркуля или микрометра, но их обычно и объективно измеряют с помощью координатно-измерительной машины.
- Сокращает количество дефектов и доработок: Выявление проблем с размерами до отгрузки или сборки деталей предотвращает последующие сбои, устранение которых на более поздних этапах производственной цепочки обходится гораздо дороже.
- Повышает доверие клиентов: Документированные отчеты о проверках предоставляют объективные доказательства соответствия, подтверждая соглашения о качестве и выполняя нормативные требования в таких отраслях, как аэрокосмическая промышленность и производство медицинских изделий. [2].
Аэрокосмический кронштейн, изготовленный на станке с ЧПУ и имеющий допуск на позиционирование ±0.01 мм по монтажным отверстиям, наглядно демонстрирует необходимость, а не необязательность, контроля с помощью координатно-измерительной машины (КИМ). При таком уровне допуска ручные измерительные инструменты не могут надежно подтвердить соответствие, и необходимо проверять геометрическое соотношение между несколькими отверстиями, а не только их индивидуальные диаметры. КИМ измеряет фактическое положение каждого отверстия относительно базовых элементов детали и подтверждает, соответствует ли кронштейн допуску на позиционирование, прежде чем он будет утвержден для сборки в конструкцию самолета.
Как работает контроль качества деталей, изготовленных на станках с ЧПУ, с помощью координатно-измерительной машины (КИМ).
Контроль с помощью координатно-измерительной машины (КИМ) осуществляется в структурированной последовательности, начиная с подготовки детали и заканчивая окончательным отчетом. Каждый этап вносит свой вклад в общую точность и надежность результатов контроля, и пропуск или спешка на любом этапе создают риск ошибки измерения.
Шаг 1: Подготовка детали для станка с ЧПУ
- Очистка детали: Перед измерением необходимо удалить с поверхности детали стружку, остатки охлаждающей жидкости и смазочно-охлаждающей жидкости, поскольку любое загрязнение измеряемого элемента вносит погрешность в точку контакта измерительного щупа.
- Температура стабилизации: Измерения с помощью координатно-измерительной машины (КИМ) очень чувствительны к термическому расширению. Детали, обрабатываемые в потоке охлаждающей жидкости или в теплом помещении цеха, обычно выдерживаются до достижения контролируемой температуры в помещении КИМ, часто 20°C, прежде чем начнутся измерения, особенно это касается компонентов с жесткими допусками. [3].
- Размещение и крепление: Деталь помещается на измерительный стол и закрепляется либо свободно для простых геометрических форм, либо в специальном приспособлении для деталей, требующих постоянной ориентации или имеющих элементы, которые в противном случае были бы недоступны для измерительного щупа.
Шаг 2: Загрузка данных САПР и программы контроля качества.
- Импорт проектных спецификаций: CAD-модель детали, включая номинальные размеры и указанные допуски, импортируется в программное обеспечение КИМ, определяя эталонную геометрию, с которой будут сравниваться измерения.
- Определение точек измерения: Программа контроля создается вручную или с помощью САПР-программирования и определяет, какие элементы будут измеряться, последовательность перемещений датчика, а также конкретные точки или траектории сканирования на каждом элементе.
Шаг 3: Измерение детали
- Зонд контактирует с выбранными поверхностями: Координатно-измерительная машина выполняет запрограммированную процедуру, перемещая щуп в каждое заданное место и регистрируя точки контакта на поверхности детали.
- Данные собираются автоматически: Для каждой характеристики обычно собирается множество точек, чтобы точно определить ее геометрию, например, несколько точек по окружности отверстия для расчета диаметра и округлости.
- Сравнение с проектными размерами: Программное обеспечение вычисляет фактические размеры или геометрические характеристики каждой детали на основе собранных точек и сравнивает их с номинальным значением и диапазоном допуска, определенными в данных САПР.
Шаг 4: Составление отчетов об инспекции
- Результаты "пройдено/не пройдено": Каждый измеренный параметр помечается как находящийся в пределах допуска или выходящий за его пределы, что позволяет немедленно получить сводную информацию о соответствии детали требованиям.
- Анализ отклонений размеров: Подробные отчеты содержат фактическое измеренное значение, номинальное значение и отклонение для каждого проверенного параметра, что помогает в анализе первопричин при обнаружении отклонений.
- Документация для ведения учета качества: Отчеты архивируются как часть документации по качеству производства, поддерживая требования к отслеживаемости и соглашения с клиентами о качестве.
Проверка алюминиевого корпуса, изготовленного на станке с ЧПУ, с множеством отверстий, пазов и монтажных поверхностей демонстрирует преимущества структурированной процедуры координатно-измерительной машины (КИМ). Вместо ручной проверки каждой детали штангенциркулем и высотомером, единая программа КИМ измеряет диаметр и положение каждого отверстия, ширину и расположение паза, а также плоскостность поверхности в одной автоматизированной последовательности, создавая полный отчет о размерах за гораздо меньшее время, чем потребовалось бы для ручной проверки, с существенно большей точностью геометрических соотношений между элементами.
Виды измерений, выполняемых при проверке координатно-измерительной машиной (КИМ).
Координатно-измерительные машины способны измерять широкий спектр размерных и геометрических характеристик, многие из которых было бы непрактично или невозможно проверить с помощью обычных ручных инструментов.
Линейные размеры
Основные линейные измерения, такие как длина, ширина и высота, проверяются путем регистрации точек контакта щупа на границах соответствующих элементов и вычисления расстояния между ними. Хотя эти размеры иногда можно проверить вручную, измерение с помощью координатно-измерительной машины обеспечивает большую точность и исключает зависимость от оператора, особенно для элементов, к которым трудно получить доступ штангенциркулем.
Осмотр скважин и отверстий
Для подтверждения полного соответствия требованиям к отверстиям и каналам достаточно простой проверки диаметра:
- Диаметр: Расчет производится по нескольким точкам по окружности отверстия, что обеспечивает более надежный результат, чем измерение штангенциркулем в двух точках, которое может не выявить отклонения от круглой формы.
- Должность: Фактическое положение центра отверстия сравнивается с его номинальным положением относительно базовых элементов детали, что позволяет проверить соответствие допускам по положению.
- округлость: Отклонение от идеальной окружности рассчитывается на основе собранных точек, что позволяет выявить такие проблемы, как деформация инструмента или вибрация, которые простая проверка диаметра не выявила бы. [4].
Определение геометрических размеров и допусков (GD&T)
Координатно-измерительные машины идеально подходят для проверки геометрических допусков и посадок, определяющих геометрические соотношения между элементами, а не просто их размеры:
- плоскостности: Измеряет отклонение поверхности от идеальной плоскости, что актуально для герметизирующих поверхностей и монтажных поверхностей.
- Параллелизм: Проверяет, что две поверхности или элемента сохраняют постоянное положение относительно друг друга в пределах заданного допуска.
- Перпендикулярность: Подтверждает, что элемент ориентирован под прямым углом к опорной точке, что критически важно для поверхностей плеча и монтажных интерфейсов.
- Допуск положения: Определяет допустимую зону, в пределах которой фактическое местоположение объекта может изменяться относительно заданных опорных точек; обычно применяется к схемам расположения отверстий и другим локализованным объектам.
Анализ поверхности и характеристик
Помимо основных размеров и обозначений геометрических допусков и посадок, координатно-измерительные машины измеряют более сложные характеристики элементов, включая углы между поверхностями, ширину и расположение пазов, а также сложные контуры, где геометрия детали сравнивается по точкам с моделью поверхности CAD, а не с простыми геометрическими примитивами.
Пример
Измерение расположения и диаметра отверстий для болтов на автомобильной детали, изготовленной на станке с ЧПУ, демонстрирует совместную работу этих типов измерений. Координатно-измерительная машина проверяет диаметр каждого отверстия, чтобы убедиться в его пригодности для указанного крепежного элемента, проверяет положение каждого отверстия относительно точек крепления детали, чтобы обеспечить правильное выравнивание с сопрягаемым узлом, а также может проверять перпендикулярность оси отверстия к монтажной поверхности, чтобы убедиться в правильной посадке крепежного элемента без возникновения изгибающих напряжений.
Типы координатно-измерительных машин, используемых в производстве с ЧПУ.
Различные архитектуры координатно-измерительных машин (КИМ) подходят для деталей разных размеров, геометрии и условий контроля. Выбор подходящего типа станка зависит от производимых деталей и требуемого процесса контроля.
Мостовая КИМ
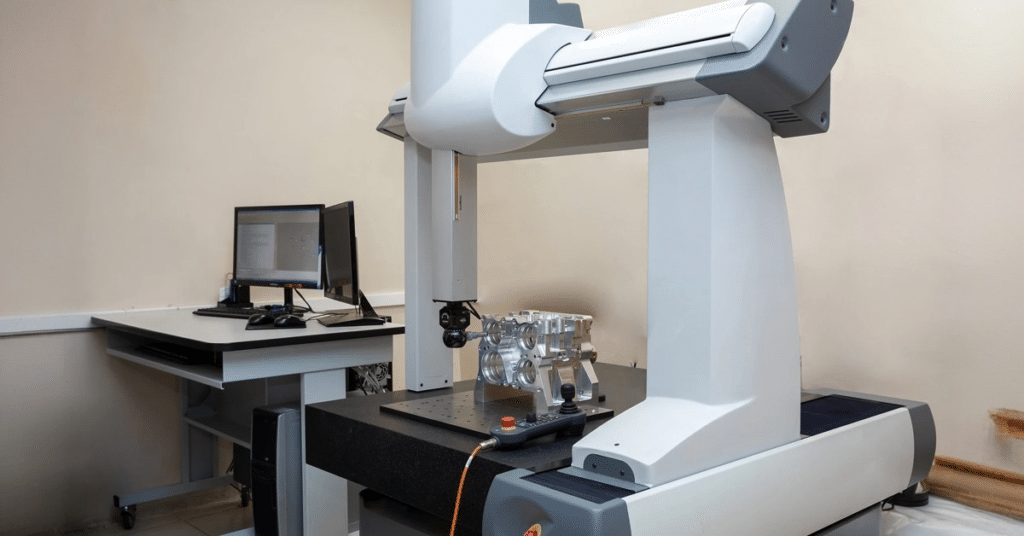
Мостовая КИМ — наиболее распространенная конфигурация в точном производстве, представляющая собой подвижную мостовую конструкцию, которая перекрывает измерительный стол и несет вертикальный узел оси Z. Такая конструкция обеспечивает превосходную жесткость и точность, что делает ее стандартным выбором для прецизионных обработанных компонентов в большинстве отраслей промышленности [5].
Консольная КИМ
Консольные координатно-измерительные машины поддерживают измерительный рычаг только с одной стороны, оставляя переднюю и боковые стороны измерительного стола открытыми для удобной загрузки и доступа к деталям. Такая конфигурация хорошо подходит для небольших заготовок и применений, где частая смена деталей делает легкий доступ приоритетом, хотя консольная конструкция обеспечивает несколько меньшую жесткость, чем мостовая конструкция, при больших размерах.
Портальная КИМ
Портальные координатно-измерительные машины (КИМ) — это крупногабаритные станки, установленные на напольных колоннах, предназначенные для измерения крупных деталей, изготовленных на станках с ЧПУ, таких как кузова автомобилей, крупные отливки или конструкционные элементы аэрокосмической отрасли, которые не поместились бы в измерительный объем стандартного мостового или консольного станка.
Портативные координатно-измерительные машины и системы с шарнирным манипулятором
Переносные КИМ, включая системы измерения с шарнирным манипулятором, позволяют проводить контроль непосредственно на станке или в цехе, а не транспортировать деталь в специально оборудованную метрологическую комнату. Эти системы обеспечивают гибкость для крупных или неподвижных деталей и поддерживают контроль в процессе производства, хотя обычно с несколько меньшей точностью, чем стационарная мостовая КИМ в контролируемой среде [6].
Примеры приложений
- Медицинское оборудование: Координатно-измерительные машины Bridge CMM проверяют жесткие допуски, требуемые для хирургических инструментов и компонентов имплантируемых устройств.
- Аэрокосмические компоненты: Как мостовые, так и портальные координатно-измерительные машины позволяют проверять все — от небольших прецизионных кронштейнов до крупных несущих конструкций.
- Автозапчасти: Мостовидные координатно-измерительные машины стандартно используются для компонентов двигателей и трансмиссий, а портальные системы — для кузовных панелей и крупных конструкционных деталей.
- Компоненты промышленного оборудования: Консольные и мостовые координатно-измерительные машины проверяют корпуса редукторов, валы и монтажные конструкции в условиях общего промышленного производства.
Преимущества контроля деталей, изготовленных на станках с ЧПУ, с помощью координатно-измерительной машины (КИМ).
Внедрение координатно-измерительных машин (КИМ) в прецизионное производство демонстрирует ощутимые преимущества по сравнению с ручными методами контроля, как с точки зрения качества деталей, так и общей эффективности производства.
Повышенная точность и согласованность
Измерение с помощью КИМ устраняет зависимость от оператора, присущую ручным измерениям с помощью штангенциркулей, микрометров и калибров. Одна и та же программа контроля дает стабильные результаты независимо от того, какой оператор ее выполняет, что устраняет существенный источник неопределенности измерений в процессе контроля качества [7].
Более быстрый контроль качества
Автоматизированные процедуры контроля позволяют измерять десятки или сотни параметров за одно выполнение программы, что намного быстрее, чем ручная проверка каждого размера с помощью ручных инструментов. Это преимущество в скорости становится особенно значимым для деталей со сложной геометрией или множеством важных элементов.
Уменьшение количества отходов и доработок
Раннее выявление проблем с размерами с помощью координатно-измерительной машины (КИМ), особенно при ее интеграции в процессы контроля качества или контроля первого образца, позволяет производителям выявлять и исправлять проблемы обработки до того, как вся партия будет выпущена с отклонениями от допусков, что существенно снижает процент брака и затраты на доработку.
Улучшенная оптимизация процессов
Данные, полученные с помощью координатно-измерительной машины (КИМ) в ходе производственного цикла, выявляют тенденции, указывающие на скрытые проблемы процесса, такие как постепенное изменение размеров, свидетельствующее об износе инструмента, или повторяющиеся отклонения, указывающие на ошибку в приспособлении или программировании. Эти данные способствуют непрерывному совершенствованию процесса, выходящему за рамки простой проверки «прошел/не прошел».
Отслеживаемость и документация
Отчеты о проверке, созданные с помощью программного обеспечения КИМ, обеспечивают документированное подтверждение качества каждой детали или партии, что способствует выполнению соглашений с клиентами о качестве, соблюдению нормативных требований и выполнению аудиторских проверок в регулируемых отраслях, таких как аэрокосмическая промышленность и производство медицинских изделий.
Пример
Использование отчетов КИМ для выявления износа инструмента, вызывающего образование отверстий увеличенного размера при обработке на станках с ЧПУ, наглядно демонстрирует преимущества оптимизации процесса. Если серия отчетов о проверке показывает, что диаметры отверстий постепенно приближаются к верхнему пределу допуска в последовательных деталях, эта закономерность напрямую указывает на износ вставки при расточке или сверлении, что позволяет производственной команде запланировать замену инструмента до того, как какие-либо детали выйдут за пределы допуска, а не обнаруживать проблему только после того, как дефектные детали уже были изготовлены.
Типичные проблемы и лучшие практики в области контроля качества с помощью координатно-измерительных машин (КИМ).
Несмотря на свою точность, контроль с помощью координатно-измерительных машин (КИМ) не застрахован от ошибок. Понимание распространенных источников неопределенности измерений и методов, позволяющих их снизить, имеет важное значение для получения надежных результатов контроля.
Общие проблемы
- Неправильное крепление: Деталь, которая недостаточно надежно закреплена или деформирована зажимными усилиями во время измерения, даст неточные результаты, не отражающие ее истинную геометрию в свободном состоянии.
- Изменение температуры: Измерение детали до того, как она стабилизируется при температуре контрольной камеры, приводит к погрешности, связанной с тепловым расширением, что особенно важно для деталей больших размеров или с жесткими допусками.
- Проблемы с доступностью зонда: Глубокие полости, внутренние структуры или сложные геометрические формы могут быть труднодоступны или недоступны для стандартного зонда, что требует использования специализированных конфигураций зонда или альтернативных стратегий измерения.
- Сложные геометрии: Для создания скульптурных поверхностей и произвольных контуров требуются методы сканирования облака точек и сравнения поверхностей, которые сложнее, чем простые измерения на основе характеристик. [8].
Лучшие практики
- Стандартная калибровка КИМ: Для обеспечения сохранения точности измерений в пределах заданных параметров работы оборудования в течение длительного времени, калибровка машин должна проводиться в соответствии с установленным графиком с использованием сертифицированных эталонных образцов.
- Правильная подготовка детали: Перед каждым циклом проверки, особенно для компонентов с жесткими допусками, следует последовательно применять процедуры очистки и стабилизации температуры.
- Единые процедуры проверки: Использование документированных, воспроизводимых программ контроля вместо произвольных ручных измерений гарантирует сопоставимость результатов между операторами, сменами и временными периодами.
- Обучение операторов: Правильная техника крепления, выбор измерительного щупа и разработка программы требуют наличия квалифицированного персонала, понимающего как программное обеспечение КИМ, так и метрологические принципы, лежащие в основе точных измерений.
- Интеграция с рабочими процессами CAD/CAM: Прямая привязка программ контроля с помощью координатно-измерительной машины к CAD-модели детали упрощает создание программ и обеспечивает синхронизацию критериев контроля с изменениями в конструкции.
Заключение
Контроль с помощью координатно-измерительных машин (КИМ) стал стандартным методом проверки соответствия размеров и геометрических параметров деталей, изготовленных на станках с ЧПУ, обеспечивая уровень точности и документированности, недостижимый при использовании ручных методов контроля. От простых линейных размеров до сложных геометрических допусков и сравнения поверхностей произвольной формы, КИМ предоставляют производителям объективный и воспроизводимый способ подтверждения соответствия детали проектным требованиям до того, как она попадет к заказчику.
Преимущества выходят за рамки простой проверки «прошел/не прошел». Повышенная точность, ускоренные циклы контроля, снижение брака и понимание процесса, полученное благодаря анализу тенденций, — все это способствует улучшению результатов производства с течением времени. Для любой организации, производящей прецизионные компоненты с ЧПУ, особенно в регулируемых отраслях, таких как аэрокосмическая промышленность и производство медицинских изделий, контроль качества с помощью КИМ является не необязательным этапом, а критически важной частью обеспечения надежной работы деталей в соответствии с их назначением.
Референсы
Алсуфи, М.С., Бавазир, С.А., Альхазми, М.В., Хиджи, Х.Х., Альхазми, Х., и Алькураши, Х.Ф. (2025). Точность размеров и вариабельность измерений деталей, изготовленных на станках с ЧПУ с использованием цифровых штангенциркулей и координатно-измерительных машин, для пяти материалов. Материалы , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Чо, Н., и Ту, Дж. (2001). Моделирование округлости обработанных деталей для анализа допусков. Точное машиностроение , 25 (1), 35–47. https://doi.org/10.1016/s0141-6359(00)00053-2
Мантел, М.Р. (без даты). Координатно-измерительные машины: современный инструмент контроля в производстве . Digital Commons @ NJIT. https://digitalcommons.njit.edu/theses/1246?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Миан, Н.С., Флетчер, С., и Лонгстафф, А. (2018). Сокращение задержки между обработкой и измерением с помощью метода конечных элементов для прогнозирования тепловых переходных эффектов при измерениях на КИМ. Measurement , 135 , 260–277. https://doi.org/10.1016/j.measurement.2018.11.034
Самелова, В., Марек, Т., Елинек, А., Янкович, Р., Марадова, К., и Холуб, М. (2024). Пример исследования по оценке возможностей и применимости координатно-измерительной машины с шарнирным манипулятором и контактного датчика для измерений на станке. Машины , 12 (12), 841. https://doi.org/10.3390/machines12120841
Ся, Г. (2026, 23 февраля). Координатно-измерительные машины (КИМ): типы, принципы работы, точность и области применения . Rapid-Protos. https://www.rapid-protos.com/coordinate-measuring-machine/
Цзэн, С., Ван, С., Ли, В., Инь, З., и Сюн, Ю. (2012). Новый подход к проектированию приспособлений для подавления вибрации при обработке гибких заготовок. Международный журнал станков и производства , 58 , 29–43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




