

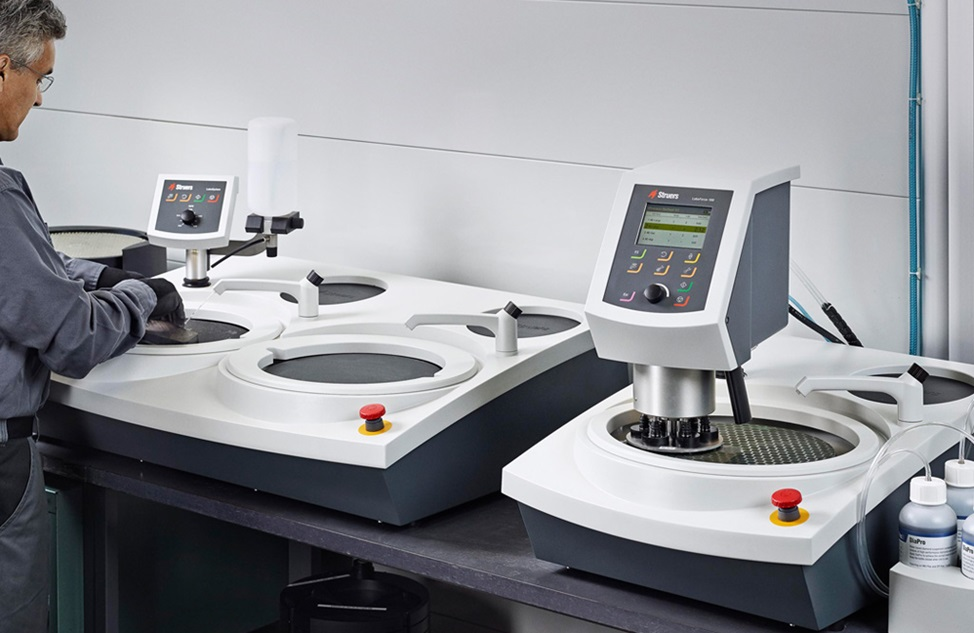
В процессе постобработки вакуумных камер полировка является важным, но часто упускаемым из виду этапом. Вы когда-нибудь задумывались, почему это так важно? Какое влияние может оказать гладкость поверхности камеры на ее функциональность в высокоточных отраслях, таких как производство полупроводников или аэрокосмическая промышленность?
Даже самые незначительные дефекты могут привести к загрязнению, дегазации или дорогостоящим отказам, поскольку вакуумные камеры работают в жестких условиях. Так почему же полировка необходима для снижения этих рисков? Следующая статья погрузится в увлекательную сферу методов полировки и рассмотрит, как они повышают эффективность, прочность и надежность вакуумных камер. Итак, начнем.
2. Полировка в вакуумной камере. Изготовление
Ключевым этапом постобработки вакуумной камеры является полировка, которая улучшает внешний вид и функциональность поверхностей камер. В процессе изготовления могут образовываться шероховатые поверхности, примеси и микродефекты, которые могут повлиять на способность камеры поддерживать высокий уровень вакуума. Сглаживая эти дефекты и снижая шероховатость поверхности, полировка повышает общую эффективность и чистоту камеры.
Важность полировки
Полировка имеет решающее значение для уменьшения газовыделения — высвобождения газов, захваченных дефектами поверхности в условиях вакуума. Кроме того, гладкие поверхности облегчают очистку камеры и предотвращают накопление примесей, обеспечивая ее пригодность для деликатных процессов вакуумной обработки.
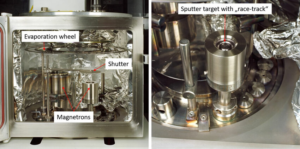
Справа: Магнетрон с установленной распылительной мишенью, слева: Вакуумная камера с мишенным колесом
3. Виды методов полировки
Различные методы полировки используются в конструкции вакуумной камеры для достижения требуемой отделки поверхности в зависимости от конкретных потребностей камеры. Каждый метод имеет свои преимущества и выбирается на основе ряда переменных, включая желаемую вакуумную среду, материал камеры и необходимую гладкость. Ниже приведены типичные методы полировки:
1. Механическая полировка
Традиционно поверхность вакуумной камеры сглаживается механической полировкой с использованием абразивного оборудования и материалов, таких как полировальные круги или наждачная бумага. Эта процедура снижает шероховатость и физически устраняет дефекты поверхности.
- Разработка: Чтобы постепенно уменьшить шероховатость поверхности, при механической полировке используются все более мелкие абразивы.
- Бенефиты: Экономичен для больших площадей. Устраняет дефекты поверхности и подготавливает ее к дополнительной отделке.
- Минусы: Возможно, он не сможет достичь высокой степени гладкости, необходимой для применений, требующих чрезвычайно высокого вакуума. требует постоянства и упорного труда для получения стабильных результатов.
2. Электрополировка
Вакуумная камера погружается в раствор электролита и подвергается воздействию электрического тока во время электрохимического процесса электрополировки. Эта технология создает очень гладкую и отражающую отделку путем тщательного удаления материала с поверхности.
При электрополировке катодом (отрицательно заряженным электродом) служит проводящее вещество, обычно нержавеющая сталь или другой инертный материал, а анодом (положительно заряженным электродом) служит вакуумная камера или полируемый объект.
- Метод: В электролитической ванне камера служит анодом. Ток смягчает колебания, растворяя поверхностный материал на микроскопическом уровне.
- Бенефиты: Создает невероятно гладкие, зеркальные поверхности. Шероховатость поверхности может быть снижена до чрезвычайно низких уровней (субмикронные значения Ra) с помощью этого метода. Он повышает устойчивость к коррозии за счет удаления поверхностных примесей.
- Минусы: Один из недостатков — необходимость специального оборудования. Более затратно, чем ручная полировка.
3. Химическая полировка
Химическая полировка удаляет и сглаживает поверхность вакуумной камеры с помощью химического раствора. Обычно она применяется к сложным по конструкции или деликатным деталям, которые трудно отполировать механическим способом.
- Метод: Камера погружается в химическую ванну, которая равномерно удаляет частицы без необходимости использования какого-либо оборудования.
- Преимущества: Подходит для сложных геометрических форм и дизайнов. Обеспечивает равномерную отделку труднодоступных мест.
- Недостатками: Может быть сложно точно регулировать. Это может оставить после себя загрязняющие вещества, требующие тщательной очистки.
4. Полировка
Полировка — это метод отделки, который обеспечивает гладкую поверхность с помощью вращающегося тканевого круга и полировальных химикатов. В качестве последнего шага его часто используют для улучшения внешнего вида вакуумной камеры.
- Способ доставки: Для полировки поверхности войлочный круг или ткань, покрытая полировальным составом, вращают на высокой скорости.
- Преимущества: Прост в использовании и эффективен для эстетических улучшений. Способен обеспечить высокоглянцевую отделку.
- Минусы: В основном эстетический; не подходит для производства тонких вакуумных поверхностей сам по себе. Ограничен наружными поверхностями.
5. Лазерная полировка
В бесконтактном процессе, называемом лазерной полировкой, поверхность материала плавится под действием лазерного излучения, что позволяет поверхностному натяжению сглаживать дефекты по мере затвердевания вещества.
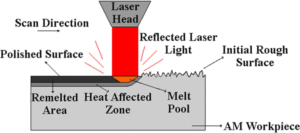
- Способ доставки: Тонкий слой материала расплавляется путем фокусировки лазерного луча на поверхности камеры. Поскольку расплавленный материал заполняет все изъяны, поверхность разглаживается по мере охлаждения.
- Преимущества: Идеально подходит для небольших, сложных участков, чрезвычайно точный и контролируемый.
бесконтактный метод, снижающий вероятность заражения.
Идеально подходит для сложных или труднодоступных поверхностей.
- Минусы: Требуется специальное лазерное оборудование.
ограничено способностью вещества затвердевать и плавиться без изменения его характеристик.
6. Плазменная полировка
Плазменная полировка удаляет мельчайшие отложения с поверхности с помощью плазмы — ионизированного газа. Этот метод особенно эффективен для поверхностей, требующих равномерной обработки без механических напряжений, или для полировки непроводящих материалов.
- Процедура: В вакуумную камеру подается атмосфера низкого давления, которая создает плазму. Когда ионы плазмы атакуют поверхность, материал сдирается атом за атомом.
- Бенефиты: Получает чрезвычайно чистые и высококачественные поверхности. Меньше физического вреда, поскольку нет контакта между инструментами и обрабатываемым объектом. Подходит для неметаллических поверхностей.
- Недостатками: Медленнее, чем механические методы. Требует специальной плазменной и вакуумной аппаратуры.
7. Ультразвуковая полировка
Поверхность вакуумной камеры полируется с помощью ультразвуковой полировки , при которой высокочастотные ультразвуковые колебания перемешивают абразивную смесь. Эта технология идеально подходит для полировки мелких или сложных деталей.
- Процедура: Высокочастотные вибрации, создаваемые ультразвуковым преобразователем, заставляют абразивные частицы в шламе колебаться, полируя поверхность.
- Преимущества: Отлично подходит для сложной геометрии и мелких деталей. Точный и неразрушающий. Снижает вероятность потери материала или чрезмерной полировки.
- Минусы: Недостатком является невозможность хорошо работать на больших площадях поверхности. Требуется точный контроль состава пульпы и характеристик вибрации.
8. Магнитно-абразивная полировка (МАП)
При магнитно-абразивной полировке абразивные частицы перемещаются под действием магнитных полей для полировки поверхностей. Этот метод очень эффективен для обработки сложных форм или внутренних поверхностей, недоступных для обычных инструментов.
- Процедура: При воздействии магнитного поля ферромагнитные абразивные частицы выравниваются и перемещаются по поверхности, равномерно полируя ее.
- Бенефиты: Хорошо подходит для сложных геометрических форм и внутренних поверхностей. Может полировать труднодоступные места без необходимости использования реального оборудования. Незначительное повреждение поверхности и равномерная отделка.
- Минусы: Ограничено областями, где могут применяться магнитные поля, или ферромагнитными материалами. Требует точного контроля абразивной среды и напряженности магнитного поля.
9. Жидкостно-струйная полировка
В процессе жидкостной струйной полировки на поверхность направляется струя жидкости высокого давления, содержащая абразивные частицы, с целью истирания и полировки подложки. Этот метод отлично подходит для поверхностей, требующих очень высокой точности и тщательной полировки.
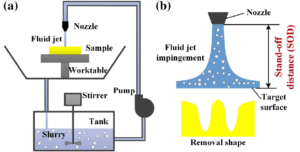
- Метод: Процесс включает полировку и удаление микроскопических частиц с поверхности камеры путем направления струи жидкости под давлением, содержащей мелкие абразивы.
- ПреимуществаОн включает в себя превосходный контроль и точность процедуры полировки. Идеально подходит для деликатных материалов, которые не выдерживают полировки вручную. Применим к поверхностям, которые являются металлическими и неметаллическими.
- Минусы: Недостатком является то, что для поддержания постоянного давления и расхода жидкости требуется специализированное оборудование. Обработка более медленная для больших площадей.
4. Материалы, которые следует учитывать при полировке
Материал камеры является ключевым фактором при выборе оптимальной технологии полировки для постобработки вакуумной камеры. Выбор подходящей технологии полировки гарантирует целостность поверхности, максимальную производительность и долговечность вакуумной камеры, поскольку разные материалы по-разному реагируют на процедуры полировки. Основные материалы и важные факторы полировки перечислены ниже:
1. Нержавеющая сталь
Прочность нержавеющей стали, простота производства и устойчивость к коррозии делают ее одним из самых популярных материалов для строительства вакуумных камер. Чтобы избежать загрязнения и выделения газа в вакуумных приложениях, необходима гладкая и чистая поверхность.
- Методы полировки: Нержавеющая сталь часто полируется с использованием механических, химических и электрополировальных методов.
Принимая во внимание:
- В условиях сверхвысокого вакуума (СВВ) электрополировка часто применяется для получения очень гладкой, зеркальной поверхности, которая снижает выделение газа, тогда как механическая полировка лучше всего подходит для сглаживания грубых поверхностей.
- Полировку необходимо регулировать, чтобы предотвратить появление поверхностных дефектов, которые могут вызвать коррозию или загрязнение.
2. Алюминий:
Хотя алюминий мягче нержавеющей стали и более подвержен повреждениям поверхности во время механической полировки, его используют в вакуумных камерах, когда требуется облегченная конструкция.
- Методы полировки: Алюминий можно полировать механическим, химическим или электрополированным способом.
Соображения
- Пластичность алюминия требует использования более тщательных методов механической полировки во избежание появления царапин на поверхности.
- Гладкую поверхность можно получить с помощью химической полировки, не подвергая материал механическим нагрузкам.
- Электрополировка позволяет минимизировать шероховатость поверхности и повысить коррозионную стойкость материала.
3. Медь
Исключительная тепло- и электропроводность меди делает ее популярным выбором для специализированных вакуумных камер. Однако она также хрупкая и подвержена потускнению и коррозии.
Процедура: К методам полировки относятся химическая, механическая и электрополировка.
Что следует учитывать:
- Тщательная полировка медных поверхностей необходима для предотвращения окисления и царапин.
- Для получения гладкой, чистой поверхности с меньшей вероятностью коррозии или загрязнения рекомендуется электрополировка.
- После механической обработки может потребоваться восстановление поверхности путем химической полировки.
4. Титан:
Титан — популярный материал для вакуумных камер в суровых условиях или там, где требуется легкость из-за его прочности, низкой плотности и исключительной стойкости к коррозии. Методы полировки включают электрополировку, химическую полировку и механическую полировку.
Принимая во внимание:
- Несмотря на высокую коррозионную стойкость, титан необходимо тщательно полировать, чтобы не повредить поверхность.
- Наиболее распространенными методами создания гладких, свободных от загрязнений поверхностей являются химическая полировка и электрополировка.
- Важно тщательно контролировать процесс механической полировки, поскольку он может привести к изменениям поверхности и локальному нагреву.
5. Стекло и керамика
Вакуумные камеры, требующие высокой термостойкости или прозрачности для оптических применений, используют стеклянные и керамические материалы. Эти материалы необходимо полировать с использованием специальных методов из-за их хрупкости.
Методы полировки включают в себя жидкоструйную полировку, химическую полировку и ультразвуковую полировку.
Вопросы для размышления:
- В целом механическая полировка нецелесообразна, поскольку стекло и керамика хрупкие и могут треснуть на поверхности.
- Для этих материалов рекомендуется химическая и ультразвуковая полировка, поскольку они обеспечивают гладкую поверхность, не подвергая ее чрезмерной нагрузке или повреждению.
- Для особо точной обработки поверхности, особенно оптических компонентов, возможна жидкоструйная полировка.
6. Неметаллические материалы (полимеры)
Для определенных целей некоторые части вакуумных камер могут быть изготовлены из полимеров, таких как ПТФЭ (тефлон). Эти материалы необходимо полировать с использованием методов, которые позволяют избежать перегрева и ухудшения свойств. Методы полировки включают химическую полировку и ультразвуковую полировку.
Особенности выбора:
- Поскольку полимеры подвержены тепловой деформации, механическую полировку часто избегают.
- Для создания гладкой поверхности без изменения структуры материала применяют ультразвуковую и химическую полировку.
5. Этапы процесса полировки
При производстве вакуумных камер полировка представляет собой многоступенчатую процедуру, гарантирующую чистую, гладкую и безупречную поверхность для достижения наилучших характеристик в вакуумных условиях. Процесс полировки состоит из следующих основных этапов:
1. Подготовка поверхности
Подготовка поверхности к полировке является первым этапом в процедуре полировки. Для этого некоторые участки, которые не нуждаются в полировке, необходимо очистить, обезжирить и время от времени покрывать.
Предпринятые действия:
Очистка: Для удаления любых загрязнений, масел, грязи или остатков, оставшихся после механической обработки, используйте растворители или моющие средства.
Обезжиривание: Для удаления стойких жировых и масляных загрязнений используйте химические обезжиривающие средства или ультразвуковую очистку.
Защитная пленка для поверхностей : Для защиты участков, не требующих полировки, их можно накрыть защитной пленкой.
Важность : При надлежащей подготовке поверхности предотвращается проникновение примесей в материал во время полировки, и вся поверхность подготавливается к гладкой обработке.
2. Грубая полировка
Первым этапом удаления материала является грубая полировка. Ее главная цель — избавиться от любых поверхностных аномалий, царапин, следов обработки и других потенциальных производственных дефектов.
Предпринятые действия:
Крупнозернистые абразивы : Для устранения существенных дефектов используйте крупнозернистые абразивы, такие как карбид кремния или оксид алюминия.
Для механической полировки могут использоваться абразивные ленты, шлифовальные круги и другие механические инструменты .
 Грубая наждачная бумага Полировка поверхности (источник. Шаттерсток)
Контролируемое давление : Чтобы предотвратить появление новых дефектов поверхности, убедитесь, что давление прикладывается равномерно.
Значение : Создавая сравнительно ровную, гладкую поверхность без существенных дефектов, грубая полировка подготавливает поверхность к тонкой полировке.
3. Тонкая полировка
Вторичный этап полировки, направленный на получение зеркального качества, называется тонкой полировкой. На этом этапе поверхность очищается до необходимой степени гладкости с использованием более тонких абразивов и процессов полировки.
Предпринятые действия:
Более мелкие абразивы: В качестве абразивов с постепенно уменьшающейся зернистостью используются такие материалы, как алмазная паста или мелкодисперсный оксид алюминия.
Электрополировка : Для получения высокоотражающей и гладкой поверхности на этом этапе можно применять электрополировку к таким металлам, как алюминий и нержавеющая сталь.
Неабразивные методы: Химическая или ультразвуковая полировка являются примерами неабразивных методов, используемых для обработки таких материалов, как керамика, стекло или полимеры.
Важность: Шероховатость поверхности уменьшается за счет тонкой полировки, что имеет решающее значение для снижения газовыделения, предотвращения загрязнения и повышения общей вакуумной эффективности камеры.
4. Осмотр поверхности.
Чтобы оценить качество полированной поверхности и убедиться, что она соответствует необходимым требованиям, первым важным шагом является ее осмотр.
Включенные шаги:
Визуальный осмотр: На первом этапе используется увеличительное оборудование для выявления очевидных дефектов поверхности, таких как царапины, пятна или неровности.
Измерение шероховатости поверхности: Для определения степени гладкости поверхности используются профилометры или другие инструменты для измерения шероховатости поверхности. Для вакуумных камер часто требуется сверхнизкая шероховатость поверхности (обычно от 0.1 до 0.4 микрон).
Микроскопический анализ: Для обнаружения даже мельчайших дефектов на высокоточных поверхностях можно использовать микроскопический анализ или лазерное сканирование.
Значение: Проверка поверхности гарантирует, что процедура полировки дала желаемый результат и отсутствуют дефекты, которые могли бы нарушить работу вакуумной камеры.
5. Окончательная очистка и проверка
Заключительный этап очистки и проверки гарантирует отсутствие загрязнений на полированной поверхности после того, как она будет соответствовать необходимым стандартам, перед использованием вакуумной камеры.
Предпринятые шаги:
Ультразвуковая очистка : Обычно для очистки вакуумной камеры используются ультразвуковые ванны, чтобы удалить остатки или мелкие частицы полировальной пасты, которые могли остаться на поверхности.
Химическая промывка : Чтобы обеспечить безупречную чистоту поверхности, рекомендуется использовать химическую промывку с деионизированной водой или другими чистящими растворами.
Сушка: Для удаления остаточной воды с поверхности камеры её сушат азотом или чистым фильтрованным воздухом.
Последняя проверка: Чтобы убедиться в отсутствии загрязнений, частиц или дефектов на поверхности, проводится последняя визуальная и микроскопическая проверка.
Важность: В ходе окончательной очистки и проверки удаляются любые остатки или частицы, которые могут помешать работе вакуумной камеры, особенно в условиях сверхвысокого вакуума (СВВ). Это гарантирует, что поверхность камеры будет безупречно чистой и готовой к использованию.
6. Полировальное оборудование и инструменты
Полировка в вакуумной камере требует использования специальных инструментов и оборудования, предназначенных для конкретного материала и применяемой технологии полировки. Основные типы инструментов и оборудования, используемых в процессе полировки, перечислены ниже:
1. Механические полировальные инструменты
Для выравнивания поверхности механическая полировка предполагает физическое абразивное воздействие. Для обеспечения ровной поверхности без дефектов эта процедура требует использования высокоточных инструментов.
- Круги шлифовальные: Они используются для предварительной грубой полировки, устраняя существенные дефекты поверхности, потертости и следы обработки. Различные размеры зерна могут быть выбраны в зависимости от материала и желаемого уровня качества поверхности.

- Абразивные ленты: Поскольку они обеспечивают равномерное истирание, абразивные ленты часто используются на больших поверхностях. Для грубой и превосходной полировки они выпускаются с разной зернистостью.
- Полировальные круги и диски: Полировальные пасты применяются вместе с полировальными кругами и дисками для получения глянцевой, гладкой поверхности. Выбор полировальных кругов зависит от полируемого материала, который может состоять из войлока, пены или хлопка.
- Ротационный полировальный станок и буфер: Эти переносные или стационарные устройства, которые наносят полировальные химикаты на поверхности с постоянным давлением и скоростью для тонкой полировки, называются роторными полировальными машинами и буферами.
- Магнитно-абразивная полировка (МАП): В регионах, куда сложно добраться с помощью традиционного механического полировального оборудования, для манипулирования абразивными частицами используются магнитные поля в процессе, известном как магнитно-абразивная полировка (МАП).
2. Оборудование для электрополировки:
В электрохимическом процессе электрополировки заготовка (вакуумная камера) погружается в электролитную ванну и служит анодом. Электрополировальное оборудование обеспечивает гладкую, блестящую поверхность и равномерное удаление материала.
Электролитные ванны : Эти ванны содержат специально приготовленный электролитный раствор, который может содержать серную или фосфорную кислоты. Для обеспечения надежного удаления материала температура электролитной ванны поддерживается под контролем.
Источники питания: Анод (заготовка) и катод (часто пластина или стержень из нержавеющей стали) должны иметь необходимую разность электрических потенциалов, создаваемую источником постоянного тока. Для контроля скорости удаления материала и гладкости поверхности источник питания точно регулируется.
Крепления: Они используются для обеспечения равномерного воздействия электрического поля путем надежной фиксации вакуумной камеры в электролитной ванне. Для камер со сложной геометрией может потребоваться специальное оборудование для обеспечения равномерной полировки.
Катод: Для инициирования необходимой электрохимической реакции катоды располагаются в непосредственной близости от обрабатываемой детали. Катод должен быть расположен соответствующим образом, чтобы обеспечить равномерную полировку всей поверхности.
3. Химическая полировка:
Химическая полировка создает чистую поверхность путем удаления тонкого слоя вещества посредством тщательно регулируемых химических реакций. Оборудование для химической полировки обеспечивает точный контроль над процедурой для предотвращения дефектов поверхности.
Химические ванны: Эти ванны изготавливаются из специальных материалов и содержат кислый или щелочной раствор. Например, металл может обрабатываться раствором фтористоводородной и азотной кислот. Состав химической ванны специально разработан для устранения дефектов поверхности без значительной потери материала.
Системы контроля температуры: Температура оказывает существенное влияние на химическую полировку. Для поддержания необходимого температурного диапазона для эффективного удаления материала и во избежание нежелательных побочных реакций, к химической ванне подключаются системы нагрева или охлаждения.
4. Лазерная полировка
Высокоэнергетические лазерные лучи используются при лазерной полировке для расплавления и сглаживания поверхности материала, позволяя расплавленному веществу затвердеть, образуя однородно гладкую поверхность.
Лазерный источник: Основным элементом оборудования, создающим высокоэнергетические лазерные лучи, способные расплавить поверхность материала, является лазерный источник, которым могут быть CO2-лазеры, волоконные лазеры или неодимовые лазеры. Помимо точности и управляемости, часто используются волоконные и неодимовые лазеры.
Система доставки лазерного луча: Лазерный луч направляется в нужное место на заготовке с помощью зеркал, линз и волоконной оптики. Для обеспечения равномерного удаления материала эта технология гарантирует идеальную фокусировку лазерного луча на поверхности.
5. Магнитно-абразивная полировка (МАП)
Магнитно-абразивная полировка позволяет производить точную полировку деликатных деталей и труднодоступных мест, в том числе внутренних поверхностей труб.
Генератор магнитного поля: Магнитное поле, создаваемое электромагнитами или постоянными магнитами, является важнейшим элементом магнитно-абразивной полировки. Для управления абразивными частицами при полировке регулируется напряженность поля.
Абразивные частицы: Абразивные материалы, используемые в МАП, являются либо ферромагнитными, либо парамагнитными и часто состоят из мелких абразивных частиц (карбид кремния, алмаз или оксид алюминия) в сочетании с порошками на основе железа. Эти частицы используются для абразивной обработки поверхности, поскольку они притягиваются к магнитному полю.
Вращательный механизм : Для обеспечения равномерной полировки всей поверхности в различных системах MAP обрабатываемая деталь или абразивное поле вращаются. Это особенно полезно для полировки трубчатых или цилиндрических поверхностей.
6. Плазменная полировка:
Он отлично подходит для чувствительных поверхностей и материалов, требующих высокой точности.
Установка для генерации плазмы: Используя источник высокой энергии, такой как радиочастотный (РЧ) или постоянный ток (ПН), эта установка ионизирует газ (обычно водород, кислород или аргон) для получения плазмы. Посредством химических реакций или физической бомбардировки ионизированный газ удаляет материал с поверхности.
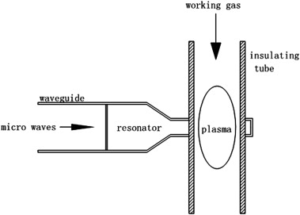
Вакуумная камера: Для обеспечения регулируемой атмосферы, в которой плазма может эффективно взаимодействовать с поверхностью материала, процедура полировки проводится внутри вакуумной камеры. Вакуум гарантирует высокую точность и предотвращение загрязнения.
7. Жидкостно-струйная полировка
Для струйной полировки используется следующее оборудование.
Насос с высоким давлением
Насос высокого давления используется для создания давления жидкости с целью создания необходимой скорости для эффективного удаления материала. Чтобы гарантировать равномерную полировку, насос должен обеспечивать постоянный, управляемый поток.
Системы безопасности и ограждения
FJP обычно выполняется в закрытом помещении, чтобы обеспечить безопасность оператора и избежать загрязнения, поскольку при этом используются высокоскоростные струи абразивной жидкости.
Система позиционирования и управления движением
Заготовка или струйное сопло часто закрепляются на системе с компьютерным управлением, которая обеспечивает точное перемещение для достижения равномерной полировки.
7. Стандарты и требования к полировке
Стандарты ASTM и ISO:
Стандарты ISO : обеспечивают единообразие и высокое качество обработки поверхностей вакуумных камер, определяя допустимые критерии чистоты и шероховатости поверхности.
Стандарт ASTM: Например, стандарт ASTM B912 устанавливает технические требования к электрополировке нержавеющей стали, уделяя особое внимание качеству обработки поверхности и коррозионной стойкости.
Отраслевые правила регламентируют обработку поверхности для ограничения дегазации, предотвращения загрязнения и поддержания целостности вакуума. Эти рекомендации поддерживают сохранение оптимальной прочности и производительности вакуумных камер.
8. Проблемы и решения при полировке
Существуют следующие проблемы и соответствующие им решения.
Задачи
- Неровности поверхности: Добиться равномерной полировки поверхности на изделиях сложной геометрии может оказаться непросто.
- Решение: Для равномерного удаления материала используйте методы полировки с точным контролем, такие как полировка струей жидкости или полировка с помощью ЧПУ.
Задачи
- Чувствительность материала: Агрессивная полировка может повредить деликатные материалы.
- Решение: Чтобы уменьшить механическое напряжение материала, используйте бесконтактные методы, такие как лазерная или плазменная полировка.
Задачи
- Процедура, требующая много времени: Полировка сложных или больших поверхностей может занять много времени.
- Решение: Для ускорения процесса используйте автоматизированное оборудование и сложные методы полировки (например, магнитно-абразивную полировку).
Задачи
- Загрязнение: На производительность камеры конечного вакуума может повлиять загрязнение поверхности.
- Решение: Чтобы гарантировать отсутствие загрязнений на поверхности, после полировки проведите тщательную очистку и осмотр.
Задачи
- Теплогенерация: При полировке слишком большое количество тепла может привести к деформации поверхности.
- Решение: Для эффективного отвода тепла используйте системы охлаждения и регулируйте условия полировки.
9. Преимущества правильной полировки в вакуумных камерах
Вот некоторые преимущества полировки при постобработке вакуумных камер.
- Лучшая эффективность: Шероховатость поверхности уменьшается за счет правильной полировки, что также сводит к минимуму выделение газа и образование частиц, повышая эффективность и чистоту вакуума.
- Улучшенная долговечность: Долговечность вакуумных камер значительно увеличивается за счет правильной полировки, которая устраняет дефекты поверхности и повышает устойчивость к воздействиям окружающей среды.
- Устойчивость к коррозии и химическим реакциям: При полировке с использованием таких технологий, как электрополировка, которая пассивирует поверхность, вероятность коррозии снижается.
- Увеличенный срок службы: Полировка продлевает срок службы вакуумной камеры за счет устранения микродефектов и снижения износа.
- Улучшения эстетики и функциональности: Помимо эстетического вида, полированные поверхности сводят к минимуму вероятность загрязнения, облегчают очистку и гарантируют максимальную производительность в сложных ситуациях.
10. Применение полировки в различных отраслях промышленности
Во многих отраслях полировка имеет важное значение для повышения эффективности и надежности вакуумных камер. Ниже перечислены основные области применения:
Аэрокосмическая отрасль: Точные вакуумные условия и минимальное выделение газов имеют решающее значение в испытаниях спутников и аэрокосмических исследованиях, именно поэтому используются полированные вакуумные камеры.
Производство полупроводников: Производство микросхем и электронных компонентов в этом секторе обеспечивается исключительно чистыми, отполированными камерами, свободными от загрязнений.
Фармацевтика и биотехнология: Для обеспечения отсутствия загрязнения поверхностей во время производства лекарственных препаратов полированные вакуумные камеры имеют решающее значение для стерильности и чистоты в таких процедурах, как лиофилизация.
Научные исследования : В таких областях, как физика элементарных частиц и материаловедение, где небольшие дефекты поверхности могут влиять на результаты, полированные поверхности в вакуумных камерах необходимы для высокоточных исследований.
Атомная промышленность : Высокий уровень вакуума необходим для безопасных и эффективных экспериментов в атомной промышленности, где полированные камеры используются в таких процедурах, как исследования в области ядерного синтеза.
11. Заключение
В конструкции вакуумной камеры правильная полировка — недооцененный герой, который улучшает чистоту, производительность и долговечность. В таких важных секторах, как аэрокосмическая промышленность, электроника и биотехнологии, полировка гарантирует максимальную эффективность работы вакуумных камер за счет повышения коррозионной стойкости или обеспечения невероятно гладких поверхностей.
Для передовых приложений полированные камеры имеют решающее значение, поскольку они обеспечивают точность, надежность и более длительный срок службы при правильном использовании. Этот блог был полезен для вас? У вас есть какие-либо вопросы? Просто дайте нам знать, оставив комментарий ниже.







