

Фрезерование на станках с ЧПУ — один из самых универсальных процессов в современном производстве, способный создавать на одном станке все: от простых плоских поверхностей до сложных трехмерных контуров. Однако за каждой успешной операцией фрезерования стоит режущий инструмент, специально подобранный для выполнения конкретной задачи. Выбор инструмента, его материала, геометрии и покрытия напрямую определяет качество детали, эффективность обработки, срок службы инструмента и, в конечном итоге, стоимость изготовления готового изделия.
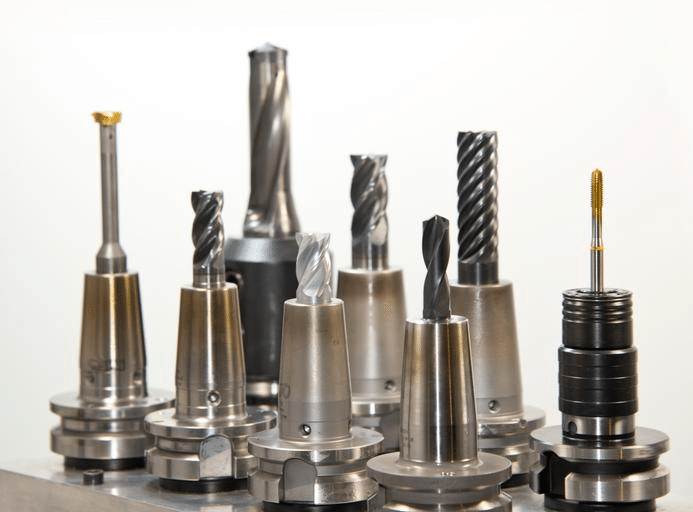
Режущие инструменты, используемые при обработке на станках с ЧПУ
Хорошо оборудованный фрезерный цех использует широкий спектр режущих инструментов, каждый из которых предназначен для выполнения определенной задачи. Концевые фрезы выполняют большую часть работ по профилированию, нарезанию пазов и контурной обработке, торцевые фрезы эффективно обрабатывают большие плоские поверхности, а ряд специализированных инструментов предназначен для нарезания резьбы, снятия фаски и обработки шпоночных пазов.
Понимание режущих инструментов для фрезерования на станках с ЧПУ
Прежде чем сравнивать конкретные типы инструментов, полезно определить, что представляют собой фрезерные режущие инструменты, как они удаляют материал и какие факторы определяют процесс выбора в различных сценариях обработки.
Что такое режущие инструменты для фрезерования на станках с ЧПУ?
Фрезерные инструменты для станков с ЧПУ — это вращающиеся инструменты с одной или несколькими режущими кромками, которые удаляют материал с заготовки по мере вращения инструмента и его перемещения по запрограммированной траектории. В отличие от токарной обработки, где заготовка вращается относительно неподвижного инструмента, при фрезеровании это соотношение меняется: инструмент вращается с высокой скоростью, в то время как заготовка, удерживаемая неподвижно или перемещаемая вдоль управляемых осей, приводится в контакт с режущими кромками. Материал удаляется в виде стружки, поскольку каждая режущая кромка последовательно входит в контакт с заготовкой во время вращения [1].
Основные компоненты фрезерного инструмента
- Режущие края: Заточенные поверхности, которые контактируют с заготовкой и удаляют материал. Количество и геометрия режущих кромок напрямую влияют на скорость удаления материала и качество поверхности.
- Флейты: Спиральные или прямые канавки между режущими кромками, обеспечивающие зазор для отвода стружки. Конструкция канавок влияет на поток стружки, силы резания и качество обработки поверхности.
- Хвостовик: Цилиндрическая часть инструмента, удерживаемая в инструментальном держателе станка. Диаметр и длина хвостовика влияют на жесткость инструмента и максимальную глубину резания, достижимую без чрезмерного прогиба.
- Покрытия инструментов: Нанесение тонких твердых поверхностных слоев повышает износостойкость, снижает трение и продлевает срок службы инструмента в сложных условиях резки.
Факторы, влияющие на выбор инструмента
- Материал заготовки: Для эффективного удаления материала без чрезмерного износа инструмента при обработке различных материалов требуются инструменты с разной геометрией, количеством режущих кромок и различными покрытиями.
- Требования к отделке поверхности: Для чистовой обработки требуются инструменты, отличающиеся от инструментов для грубой обработки, зачастую с большим количеством режущих кромок и специфической геометрией.
- Геометрия детали: Внутренние углы, глубокие пазы и сложные контуры требуют использования инструментов определенного диаметра и профиля для доступа к необходимым элементам и их точного воспроизведения.
- Возможности машины: Диапазон скорости вращения шпинделя, доступная мощность и жесткость станка влияют на то, какие инструменты можно эффективно использовать и с какими параметрами резания. [2].
Обработка алюминиевого аэрокосмического кронштейна и полости пресс-формы из закаленной стали наглядно демонстрирует, насколько сильно меняется выбор инструмента в зависимости от материала. Для алюминиевой детали предпочтительнее использовать твердосплавную концевую фрезу с высокой спиралью и острым лезвием, работающую на высокой скорости вращения шпинделя, для быстрого и эффективного удаления стружки и получения превосходного качества поверхности. Для полости пресс-формы из закаленной стали, напротив, требуется инструмент из твердосплава с покрытием или керамики с более прочной геометрией лезвия, работающий на значительно более низких скоростях и подачах, чтобы справиться с силами резания и тепловыделением, возникающими при обработке гораздо более твердого материала.
Концевые фрезы: самые универсальные инструменты для фрезерования на станках с ЧПУ.
Концевые фрезы — это основная рабочая лошадка фрезерования на станках с ЧПУ, способная выполнять более широкий спектр операций, чем любая другая категория инструментов. Понимание различий между типами концевых фрез имеет важное значение для выбора подходящего инструмента для конкретной задачи или операции.
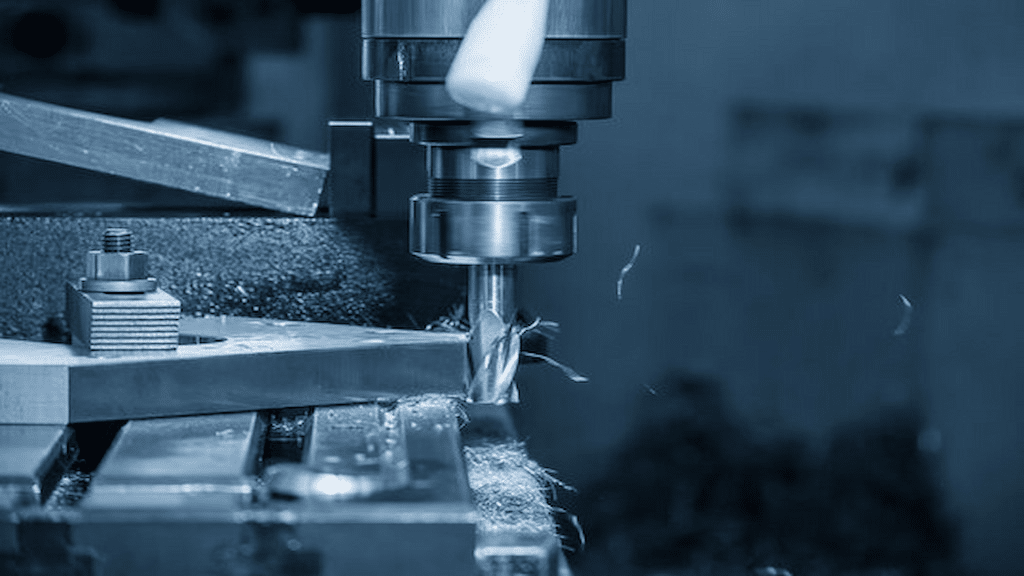
Что такое концевая фреза?
Фреза — это вращающийся режущий инструмент с режущими кромками как на торцевой, так и на периферийной поверхности, что позволяет ей резать в нескольких направлениях одновременно. Это отличает концевые фрезы от сверл, которые предназначены в основном для осевой резки с целью получения круглых отверстий и не обладают возможностью периферийной резки, необходимой для прорезки пазов, профилирования или контурной обработки. Фреза может погружаться в материал, резать вдоль профиля, обрабатывать пазы и контуры, что делает ее гораздо более универсальной, чем сверло, для общих фрезерных работ [3].
Распространенные типы концевых фрез
- Фрезы с квадратным концом: Они отличаются плоскими режущими кромками с острыми углами в 90 градусов, что делает их стандартным выбором для прорезки, обработки карманов с прямыми плечами и общей обработки, где требуются острые внутренние углы.
- Сферические концевые фрезы: Они имеют полусферический режущий наконечник, позволяющий создавать гладкие, плавно изогнутые поверхности. Это стандартные инструменты для 3D-контурной обработки, изготовления пресс-форм и штампов, а также для любых применений, требующих плавно сглаженных поверхностей.
- Фрезы концевые с радиусом угла: Сочетание плоского профиля режущей кромки концевой фрезы с малым радиусом на углу повышает прочность кромки и снижает концентрацию напряжений, приводящую к сколам. Такая геометрия значительно увеличивает срок службы инструмента при черновой и получистовой обработке.
- Черновые концевые фрезы: Обладают зубчатым или волнистым профилем режущей кромки, который разбивает стружку на более мелкие сегменты, снижая усилие резания и обеспечивая более высокую скорость съема материала за счет ухудшения качества поверхности, что делает их идеальными для начальной стадии удаления материала перед чистовой обработкой. [4].
Типичные применения
Концевые фрезы позволяют выполнять широкий спектр фрезерных операций:
- Долбежные: Прорезание прямых каналов в заготовке, как правило, с использованием концевых фрез с квадратным шлицем, размер которых соответствует ширине паза.
- Профилирование: Обработка внешней или внутренней границы детали до заданного контура, следуя запрограммированной траектории движения инструмента по периметру детали.
- Карманное фрезерование: Удаление материала из замкнутой области для создания углубления, обычно с использованием комбинации черновой и чистовой обработки концевыми фрезами.
- Контурная обработка: Изготовление сложных, часто неплоских поверхностей с использованием концевых фрез с шаровым наконечником по трехмерной траектории инструмента, полученной из CAD-модели поверхности детали.
Торцевые фрезы и их роль в поверхностной обработке
В то время как концевые фрезы выполняют основную часть работ по контурной обработке и фрезерованию пазов, торцевые фрезы служат другой цели: эффективному и качественному получению больших плоских поверхностей. Понимание того, когда следует использовать торцевую фрезу, а когда концевую, является важной частью эффективного планирования процесса.
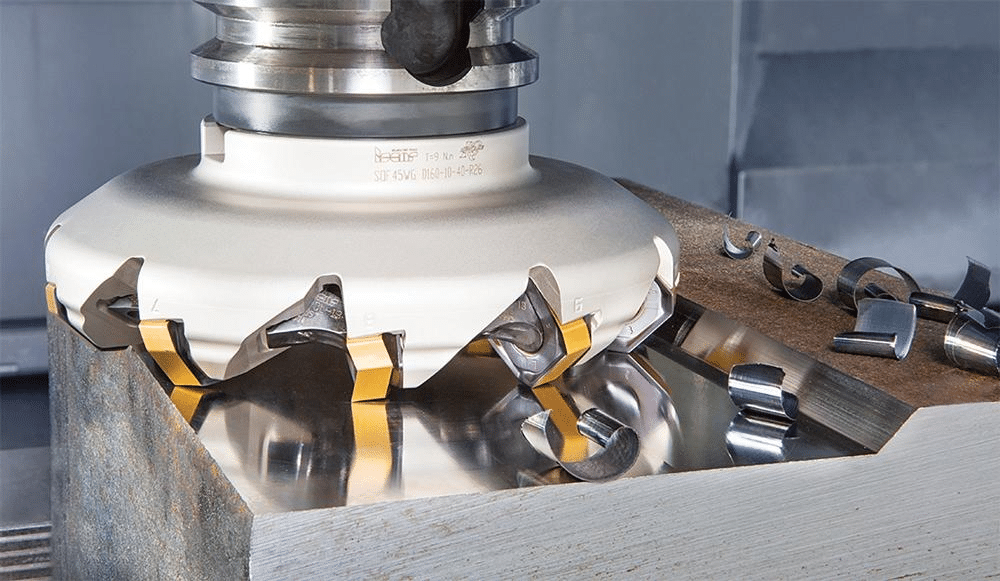
Что такое торцевая фреза?
Торцевая фреза — это фрезерный инструмент, обычно большего диаметра, чем стандартная концевая фреза, с конструкцией, включающей несколько сменных режущих пластин, расположенных по периметру. Вместо одной цельной режущей кромки многопластинчатая конструкция торцевой фрезы позволяет каждой пластине кратковременно соприкасаться с заготовкой во время вращения, распределяя нагрузку резания по нескольким кромкам и обеспечивая гораздо большую ширину резания за один проход, чем это может обеспечить сопоставимая концевая фреза [5].
Преимущества торцевого фрезерования
- Более быстрое удаление материала: Большая ширина резания торцевой фрезы в сочетании с одновременной загрузкой нескольких пластин позволяет обрабатывать большие плоские поверхности за значительно меньшее время, чем потребовалось бы при использовании концевой фрезы меньшего диаметра, выполняющей несколько проходов.
- Более качественная обработка поверхности на больших плоских участках: Торцевые фрезы, особенно оснащенные скребковыми вставками, обеспечивают превосходную плоскостность и качество поверхности на больших площадях за один проход, чего трудно добиться при использовании перекрывающихся проходов концевых фрез.
- Повышенная производительность: Сочетание более быстрого удаления материала и превосходного качества поверхности сокращает общее время цикла для деталей с крупными плоскими элементами.
общие приложения
- Материал для выравнивания: Торцевое фрезерование часто является первой операцией, выполняемой на заготовках из прутка или листового металла, обеспечивая плоскую и точную опорную поверхность перед началом дальнейшей обработки.
- Подготовка эталонных поверхностей: Опорные поверхности, используемые для последующей фиксации или измерения, обычно фрезеруются для обеспечения плоскостности и перпендикулярности относительно остальной части детали.
- Чистовая обработка поверхностей крупных заготовок: Финишная чистовая обработка больших плоских поверхностей, таких как основания станков или монтажные пластины, обычно выполняется с помощью торцевой фрезы для эффективного достижения требуемой плоскостности и качества поверхности. [6].
Фрезерование торцевой поверхности стального блока перед началом прецизионной обработки является стандартным первым этапом во многих последовательностях обработки. Заготовка, часто слегка деформированная и имеющая неровную поверхность из-за распиловки или черновой подготовки заготовки, подвергается фрезерованию торцевой поверхности по основным опорным поверхностям для создания точных, плоских базовых точек. Эти базовые точки затем служат надежными ориентирами для всех последующих операций по закреплению и обработке детали.
Другие важные режущие инструменты для фрезерования на станках с ЧПУ
Помимо концевых и торцевых фрез, существует целый ряд специализированных режущих инструментов, предназначенных для решения конкретных задач обработки, с которыми универсальные инструменты не могут эффективно справиться.
Шелл Миллс
Фрезерные станки для торцевой обработки — это инструменты большого диаметра, предназначенные для установки на отдельную оправку, а не имеющие цельный хвостовик. Это делает их экономичными для операций торцевой обработки и шлифовки больших диаметров, где цельный инструмент эквивалентного диаметра был бы дорогостоящим и тяжелым.
Летучие резаки
Фрезерные станки используют один режущий инструмент, установленный во вращающемся держателе, что позволяет получать очень качественную поверхность при низких затратах. Они особенно полезны для обработки больших плоских поверхностей, где качество поверхности важнее скорости съема материала, и где стоимость многовставочной торцевой фрезы не оправдана при таком объеме производства.
Фрезы с Т-образными пазами
Фрезы для Т-образных пазов — это специализированные инструменты, предназначенные для обработки характерных Т-образных пазов, используемых в станочных столах, зажимных пластинах и инструментальных системах. Как правило, для обработки паза требуется предварительно выточенный прямой паз, после чего фреза расширяет его основание, создавая подрез, позволяющий Т-образным гайкам или болтам скользить и фиксироваться в нужном положении.
фасочные фрезы
Фрезерные станки для снятия фаски — это угловые режущие инструменты, используемые для сглаживания острых кромок, удаления заусенцев и создания равномерных угловых переходов на кромках деталей. Снятие фаски повышает безопасность деталей при обработке, подготавливает кромки к сборке и может снизить концентрацию напряжений в острых углах.
Резьбовые фрезы
Резьбонарезные станки позволяют нарезать как внутреннюю, так и внешнюю резьбу путем спиральной интерполяции специально профилированного режущего инструмента, предлагая альтернативу одноточечной нарезке резьбы или нарезанию метчиков. Резьбонарезное фрезерование особенно ценно для резьбы большого диаметра, твердых материалов и применений, где поломка метчика в дорогостоящей детали была бы недопустима [7].
Фрезы для замочных скважин и фрезы Вудворфа
Фрезы для шпонок обрабатывают прямые пазы, используемые для установки шпонок, передающих крутящий момент между валами и установленными компонентами, такими как шестерни и шкивы. Фрезы Вудраффа изготавливают шпоночный паз с изогнутым дном, используемый для шпонок Вудраффа — распространенной конструкции в валах, требующих самоцентрирующегося посадочного места для шпонки.
Пример
Использование резьбофрезы для нарезания резьбы в дорогостоящих аэрокосмических компонентах наглядно демонстрирует, почему этот тип инструментов существует наряду с традиционными метчиками. В аэрокосмических фитингах из титана или высокопрочной стали поломка метчика внутри дорогостоящей, почти готовой детали может означать выбраковку всего компонента. Нарезание резьбы фрезерованием полностью исключает этот риск, поскольку спиральная траектория вращения резьбофрезы не подвергает инструмент такому же риску поломки, как аксиальное продвижение метчика в глухое отверстие, при этом обеспечивая точную и воспроизводимую геометрию резьбы.
Материалы и покрытия для режущих инструментов
Основной материал режущего инструмента в сочетании с нанесенным покрытием определяет, как инструмент работает в конкретных условиях резки, как долго он служит и какие материалы он может эффективно обрабатывать.
Быстрорежущая сталь (HSS)
Инструменты из быстрорежущей стали обладают хорошей прочностью и относительно недороги, что делает их пригодными для обработки общего назначения, особенно в условиях мелкосерийного производства или мелкосерийного производства. Их основным ограничением является снижение термостойкости по сравнению с твердосплавными инструментами, что ограничивает скорость резания, при которой их можно использовать без быстрого износа или поломки кромки [8].
Твердосплавные инструменты
Твердосплавные инструменты обладают значительно большей твердостью и термостойкостью, чем быстрорежущая сталь (HSS), что позволяет использовать их на гораздо более высоких скоростях резания и обеспечивает более длительный срок службы, особенно в производственных условиях, где важна эффективность цикла. Недостатком является большая хрупкость по сравнению с HSS, что делает твердосплавные инструменты более восприимчивыми к сколам при прерывистом резании или недостаточной жесткости.
Инструменты из керамики и CBN
Керамические инструменты и инструменты из кубического нитрида бора (КНБ) предназначены для высокотемпературной и высокоскоростной обработки закаленных сталей и суперсплавов, где их исключительная твердость при высоких температурах позволяет достигать скоростей резания, значительно превышающих возможности твердосплавных инструментов. Эти материалы хрупкие и требуют стабильных, жестких конструкций, но обеспечивают существенное повышение производительности в тех областях применения, для которых они предназначены.
Общие покрытия для инструментов
- TiN (нитрид титана): Универсальное покрытие, обеспечивающее повышенную твердость и снижение трения по сравнению с инструментами без покрытия, подходит для широкого спектра задач механической обработки.
- TiAlN (нитрид титана и алюминия): Обладает превосходной термостойкостью и хорошо подходит для сухой или высокоскоростной обработки стали и нержавеющей стали.
- AlTiN (нитрид алюминия и титана): Обладает еще более высокими эксплуатационными характеристиками при высоких температурах, чем TiAlN, и обычно применяется в инструментах для обработки закаленных и труднообрабатываемых материалов.
- DLC (алмазоподобный углерод): Обеспечивает очень низкое трение, что делает его хорошо подходящим для обработки цветных металлов и абразивных материалов, таких как алюминий и композиты, где важны образование наростов на кромке и прилипание стружки. [9].
Как покрытия улучшают эксплуатационные характеристики
- Уменьшенный износ: Твердые покрытия предотвращают абразивный износ режущей кромки, продлевая срок службы инструмента.
- Повышенная термостойкость: Покрытия уменьшают передачу тепла в обрабатываемую поверхность инструмента, сохраняя твердость режущей кромки при повышенных температурах, возникающих в процессе резки.
- Более длительный срок службы инструмента: Сочетание износостойкости и термостойкости позволяет инструментам с покрытием сохранять режущие характеристики на значительно большем количестве деталей, чем аналогичный инструмент без покрытия.
Пример
Использование твердосплавных концевых фрез с покрытием TiAlN для обработки закаленных стальных деталей демонстрирует выбор покрытия, соответствующего требованиям применения. Сочетание базовой твердости твердосплава и термостойкости TiAlN позволяет инструменту сохранять остроту режущей кромки при высоких температурах, возникающих при обработке закаленной инструментальной стали, в то время как инструмент без покрытия или с покрытием TiN быстро изнашивался бы и требовал гораздо более частой замены.
Рекомендации по выбору режущих инструментов для фрезерных станков с ЧПУ
Для правильного выбора инструмента необходимо учитывать материал, геометрию и параметры резки в совокупности, а не рассматривать выбор инструмента как изолированное решение.
Подберите инструмент к материалу
- Алюминий: Предпочтение отдается твердосплавным инструментам с высокой спиральностью и острыми кромками, работающим на высоких скоростях, что обеспечивает эффективное удаление стружки и превосходное качество поверхности.
- Сталь: Требуются инструменты с прочной геометрией режущей кромки и соответствующими покрытиями, обеспечивающие баланс между износостойкостью и прочностью, необходимой для работы с умеренными силами резания.
- Из нержавеющей стали: Для эффективного управления упрочнением материала и выделением тепла требуются острые режущие кромки и тщательный контроль параметров, что часто делает предпочтительными инструменты из твердосплава с покрытием и положительной геометрией.
- Титан: Для этого требуются инструменты, разработанные для низких скоростей резания и высоких скоростей подачи, с покрытиями и геометрией, специально подобранными для управления концентрацией тепла, характерной для обработки титана.
Учитывайте геометрию инструмента.
- Количество флейт: Меньшее количество канавок обеспечивает больший отвод стружки, что подходит для мягких материалов и агрессивного удаления материала, в то время как большее количество канавок улучшает качество поверхности при обработке более твердых материалов, где объем стружки меньше.
- Угол наклона: Большие углы спирали улучшают сдвиговое воздействие и удаление стружки, что особенно полезно при обработке алюминия и других мягких материалов.
- Диаметр инструмента: Больший диаметр повышает жесткость и скорость удаления материала, тогда как меньший диаметр необходим для доступа к труднодоступным внутренним элементам и мелким деталям.
Оптимизация параметров резки
- Скорость вращения шпинделя: Скорость резания должна соответствовать материалу инструмента, покрытию и материалу заготовки для достижения необходимой скорости резания.
- Скорость подачи: Определяет толщину стружки и напрямую влияет как на силы резания, так и на качество поверхности; должен быть сбалансирован со скоростью вращения шпинделя и глубиной резания.
- Глубина реза: При черновой обработке предпочтительно использовать большую глубину резания для максимального удаления материала, в то время как при чистовой обработке используется меньшая глубина резания для достижения точности размеров и качества поверхности.
Мониторинг износа инструмента
Распознавание признаков износа инструмента, включая увеличение силы резания, ухудшение качества поверхности, смещение размеров и изменения в звуке резания, позволяет своевременно заменять инструмент, прежде чем это приведет к проблемам с качеством деталей или катастрофическому выходу инструмента из строя.
Снижение затрат на механическую обработку
Эффективное управление сроком службы инструмента, включая правильный выбор параметров и своевременную замену, в сочетании с надлежащим техническим обслуживанием и хранением инструмента, снижает общие затраты на инструмент, сохраняя при этом стабильное качество деталей на протяжении всего производственного цикла [10].
Заключение
Выбор правильного фрезерного инструмента для станков с ЧПУ имеет основополагающее значение для достижения точности, эффективности и экономичности производства. Концевые фрезы с исключительной универсальностью справляются с большинством операций профилирования, нарезания пазов и контурной обработки, в то время как торцевые фрезы превосходно подходят для получения плоских, точно обработанных поверхностей на больших площадях. Специализированные инструменты, такие как резьбофрезы, фаскофрезы и шпоночные фрезы, заполняют пробелы, которые не могут эффективно решить универсальные инструменты.
Помимо геометрии инструмента, выбор основного материала и покрытия определяет, как инструмент работает в конкретных условиях резания и как долго он служит в производстве. Соответствие материала инструмента, его геометрии и параметров резания материалу заготовки и требованиям к детали — вот что в конечном итоге отличает эффективный и экономически выгодный процесс обработки от процесса, страдающего от чрезмерного износа инструмента, плохого качества поверхности и нестабильного качества деталей. Тщательный выбор инструмента, применяемый последовательно на протяжении всего производственного процесса, приносит свои плоды в каждой детали, сходящей с станка.
Референсы
Баг, Р., Панда, А., Саху, А.К., и Кумар, Р. (2022). Устойчивая высокоскоростная обработка стали AISI 4340 в сухой среде. Арабский журнал науки и техники , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Берманшлегер, С.К., Бауманн, К., Брюннер, Й., Коложвари, С., Майрхофер, П.Х., и Блейхер, Ф. (2026). Эксплуатационные характеристики инструментов с покрытием из TiN, (Ti,Al)N и (Ti,Al,Ta,Ce)N при сухой обработке стали C45E. CIRP Journal of Manufacturing Science and Technology , 66 , 31–40. https://doi.org/10.1016/j.cirpj.2026.01.013
Дхобале, Н., Мулик, С., Джегадишваран, Р., и Патанге, А. (2021). Контроль за вставками фрезерного инструмента с использованием традиционного подхода и подхода искусственного интеллекта: обзор. Sound&Vibration , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Фан, М., Би, Ч., Лю, С., Дин, М., и Сун, Х. (2023). Исследование конструкции и режущих характеристик вращающейся лемнискатной фрезы. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Глобиш, С., Фридрих, М., Хайдеманн, Н., и Дёппер, Ф. (2024). Концепция инструмента для твердосплавной концевой фрезы для черновой и чистовой обработки инструментальной стали Toolox 44. Журнал производства и обработки материалов , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Хаттаб, А., Штанкович, И., и Фельхё, К. (2025). Предварительное экспериментальное сравнение врезного и торцевого фрезерования: влияние параметров резания на силу резания и шероховатость поверхности. Eng—Advances in Engineering , 6 (6), 128. https://doi.org/10.3390/eng6060128
Лагари, Р.А., и Мекид, С. (2023). Комплексный подход к мониторингу состояния процессов обработки на основе промышленного интернета вещей. Measurement , 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004
Паджазити, А., Тафиладж, О., Гьелай, А., и Бериша, Б. (2025). Оптимизация планирования траектории инструмента и производительности станков с ЧПУ в процессе обработки с высокой эффективностью по времени. Машины , 13 (1), 65. https://doi.org/10.3390/machines13010065
Сильва, Ф. Дж. Г., Мартиньо, Р. П., Магальяйнш, Л. Л., Фернандес, Ф., Салес-Контини, Р. К. М., Дюрао, Л. М., Касаис, Р. К. Б., и Соуза, В. Ф. К. (2024). Сравнительное исследование различных стратегий фрезерования с точки зрения производительности, износа инструмента, шероховатости поверхности и вибрации. Журнал производства и обработки материалов , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Станков, Н., и Иванов, А. (2025). Аналитическое и графическое профилирование резьбофрез для формирования внутренней резьбы. Прикладные науки , 15 (13), 7308. https://doi.org/10.3390/app15137308




