

Токарные станки с ЧПУ входят в число наиболее широко используемых станков в современном производстве, составляя основу для изготовления цилиндрических компонентов в самых разных отраслях, от автомобильной до аэрокосмической. Вращая заготовку относительно неподвижного режущего инструмента, токарный станок с ЧПУ с высокой точностью удаляет материал, изготавливая валы, фитинги, соединители и широкий спектр вращающихся деталей.
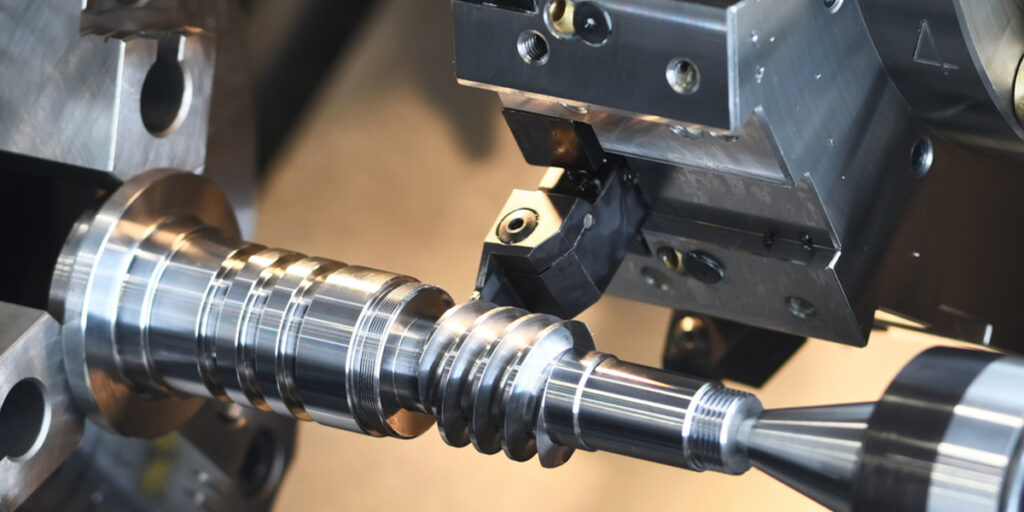
Токарные работы на станках с ЧПУ
Четыре операции определяют основные возможности токарного станка с ЧПУ: торцевая обработка, токарная обработка, нарезание резьбы и нарезание канавок. Каждая из них выполняет свою функцию, однако на практике они редко выполняются изолированно. Для изготовления одной детали, например, гидравлического соединителя или вала двигателя, обычно требуется выполнение всех четырех операций в запланированной последовательности в рамках одной настройки. Понимание каждой операции в отдельности и того, как они взаимодействуют, имеет основополагающее значение для эффективного планирования процесса на токарном станке с ЧПУ и обеспечения качества деталей.
Понимание основ токарной обработки на станках с ЧПУ
Обработка на токарном станке с ЧПУ является отправной точкой для понимания того, как изготавливаются цилиндрические компоненты с жесткими размерными требованиями. Прежде чем рассматривать отдельные операции, стоит определить, что такое токарный станок с ЧПУ, как он работает механически и почему токарные операции остаются центральными в высокоточном производстве, несмотря на наличие более сложных многоосевых технологий обработки.
Что такое обработка на токарных станках с ЧПУ?
Токарный станок с ЧПУ — это станок с компьютерным управлением, который вращает заготовку вокруг её центральной оси, в то время как режущий инструмент перемещается по запрограммированным траекториям для удаления материала и создания желаемой геометрии. Основной принцип отличает токарные станки от фрезерных: на токарном станке заготовка вращается, а инструмент, по сути, неподвижен во вращении, тогда как на фрезерном станке инструмент вращается, а заготовка остаётся неподвижной. Это различие делает токарные станки идеально подходящими для получения цилиндрических, конических и вращательно-симметричных геометрических форм с высокой точностью и качеством поверхности.
Контроллер ЧПУ интерпретирует программу обработки детали, обычно написанную на G-коде, и преобразует ее в скоординированное движение осей станка, скорость вращения шпинделя и выбор инструмента. Это исключает необходимость ручной настройки на обычных токарных станках и обеспечивает повторяемость результатов в производственных партиях без различий между операторами. [1]
Основные компоненты токарного станка с ЧПУ
Понимание функциональной роли каждого компонента машины проясняет, как физически выполняются операции, обсуждаемые в последующих разделах:
- Чак: Зажимает и вращает заготовку. Трехкулачковые патроны являются стандартными для круглых заготовок, а четырехкулачковые патроны позволяют точно центрировать заготовки неправильной формы.
- Шпиндель: Вращающийся узел, приводящий в движение патрон и заготовку. Скорость вращения шпинделя программируется и автоматически регулируется в зависимости от условий резки.
- Инструментальная револьверная головка: Устройство одновременно удерживает несколько режущих инструментов и автоматически фиксируется в нужном положении под управлением программы, что исключает ручную смену инструмента и сокращает время цикла.
- Задняя бабка: Обеспечивает осевую опору на свободном конце длинных заготовок с использованием подвижного или неподвижного центра, предотвращая деформацию под действием сил резания.
- Контроллер ЧПУ: Вычислительный блок станка, который выполняет программу обработки детали, управляет перемещением осей, контролирует условия резания и компенсирует смещение инструмента.
Почему важны операции на токарном станке
Работа на токарных станках с ЧПУ обеспечивает три производственных преимущества, которые трудно воспроизвести с помощью альтернативных процессов:
- Точность и повторяемость: Современные токарные станки с ЧПУ обеспечивают точность обработки диаметров ±0.005 мм или лучше в производственных условиях, а повторяемость позиционирования гарантирует, что каждая деталь в партии соответствует одним и тем же техническим характеристикам.
- Более быстрое производство: Автоматическая смена инструмента, поддержание постоянной скорости обработки поверхности и запрограммированные многопроходные циклы значительно сокращают время обработки по сравнению с ручной токарной обработкой.
- Сокращение ручного вмешательства: После проверки программы участие оператора ограничивается загрузкой заготовки, периодическими измерениями и контролем износа инструмента, что снижает риск человеческой ошибки при крупносерийном производстве.
Практической иллюстрацией этих преимуществ является изготовление гидравлического вала, требующего обработки торцов, токарную обработку, нарезание резьбы и нарезание канавок. Все четыре операции выполняются за одну установку на токарном станке с ЧПУ, сохраняя общую базовую точку на протяжении всего процесса и исключая ошибки позиционирования, которые накапливались бы при перемещении детали между станками. [2]
Операция фрезерования на станке с ЧПУ
Торцевая обработка обычно является первой операцией, выполняемой на токарном станке с ЧПУ, и закладывает размерную и геометрическую основу для всех последующих операций. Заготовка, которая не была должным образом обработана, будет иметь неточности в длине и неровности поверхности, которые будут распространяться на всю последовательность обработки. Несмотря на то, что это одна из самых простых операций на токарном станке по своей концепции, торцевая обработка напрямую влияет на точность готовой детали.
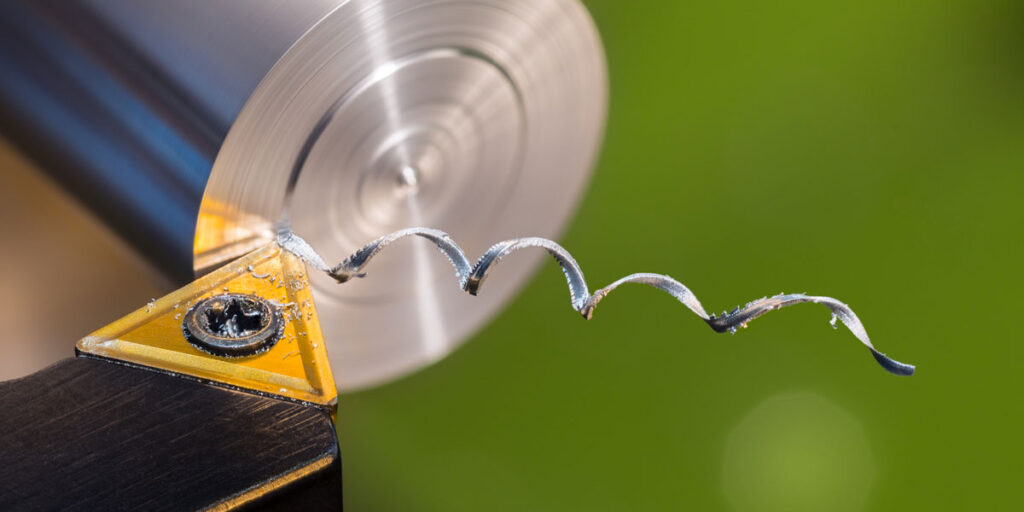
Торцевая обработка при механической обработке
Что значит "С чем столкнуться"?
Торцевая обработка — это операция на токарном станке, при которой режущий инструмент перемещается радиально по торцевой поверхности вращающейся заготовки, удаляя материал и получая плоскую, гладкую поверхность, перпендикулярную оси шпинделя. Основная цель — создание чистой, точной опорной поверхности на конце заготовки, от которой можно отталкиваться при измерении и контроле осевых размеров на протяжении последующих операций. На заготовках торцевые поверхности редко бывают плоскими или прямыми; торцевая обработка исправляет это перед дальнейшей обработкой.
Как работает система облицовки
Заготовка зажимается в патроне и вращается со скоростью вращения шпинделя, заданной программой. Режущий инструмент располагается на внешнем диаметре заготовки и подается радиально внутрь к центру с контролируемой скоростью подачи. Инструмент удаляет тонкий слой материала по всей поверхности за один или несколько проходов, в зависимости от состояния заготовки и требуемой чистоты поверхности. При обработке торцов обычно применяется контроль постоянной скорости резания, поскольку в противном случае скорость резания будет уменьшаться по мере приближения инструмента к центру заготовки, где скорость резания ниже. [3]
При выборе инструмента для торцевой обработки обычно предпочтение отдается алмазным или треугольным вставкам с углом 80 градусов, установленным в правостороннем держателе инструмента, обеспечивающим достаточный зазор для радиального направления подачи при сохранении прочности кромки.
Преимущества противостояния
- Создает ровные и гладкие поверхности: Правильно обработанная торцевая поверхность обеспечивает геометрически надежную поверхность для последующих измерений, установки компонентов или сверления отверстий в центре задней бабки.
- Обеспечивает точную определение длины заготовки: Торцевая обработка удаляет излишки материала с торца заготовки, чтобы довести ее до нужной начальной длины перед началом токарной обработки по диаметру.
- Улучшает точность размеров: При серийном производстве однородная обработка торцов обеспечивает отталкивание всех заготовок от одной и той же осевой точки, что уменьшает разброс длины в рамках партии.
общие приложения
Технология нанесения маркировки применяется в самых разных производственных сценариях:
- Подготовка сырья: Заготовка, распиленная на пиле, обычно имеет шероховатые, слегка наклонные торцевые поверхности. Торцевая обработка выравнивает и сглаживает эти поверхности перед дальнейшей обработкой.
- Создание опорных поверхностей: Торцевые поверхности с торцевой обработкой служат базовыми поверхностями для осевых измерений в процессе токарной обработки, нарезания резьбы и канавок.
- Завершающая обработка концов вала: На готовых валах обработка торцов обеспечивает получение чистых поверхностей, необходимых для правильной посадки компонентов и сборки.
Лучшие практики
- Выбор скорости подачи: Скорость подачи при торцевой обработке обычно составляет от 0.05 до 0.2 мм/об, в зависимости от требуемой чистоты поверхности. Более крупная подача допустима для черновой обработки; для чистовой обработки требуются меньшие подачи для достижения значений Ra ниже 1.6 мкм.
- Избегайте вибрации инструментов: Вибрация при торце чаще всего возникает, когда вылет инструмента чрезмерен или зажим заготовки недостаточен. Минимизация вылета инструмента и обеспечение надежного зажима патрона значительно снижают вероятность вибрации.
- Правильное выравнивание инструмента: Режущий инструмент должен быть установлен точно по осевой высоте. Инструмент, установленный выше или ниже центра, оставляет небольшой участок необработанного материала в центре заготовки и образует выпуклую, а не плоскую поверхность. [4]
Наглядным примером обработки торцов на практике является подготовка стального прутка перед его обработкой в вал двигателя. Торец необработанного прутка обрабатывается для создания чистой осевой точки, после чего на обработанную поверхность устанавливается центрирующее сверло для обеспечения опоры задней бабки для последующих токарных операций.
Токарная обработка с ЧПУ
Токарная обработка — это определяющая операция на станке с ЧПУ, и именно от этого процесса станок получил свое название. В то время как торцевая обработка занимается геометрией торца заготовки, токарная обработка придает форму цилиндрическому телу, уменьшая диаметр, создавая ступеньки, формируя конусность и изготавливая сложные профили. В частности, при производстве валов токарная обработка обеспечивает большую часть съема материала и напрямую определяет точность размеров и качество поверхности готового изделия.
Что такое поворот?
Токарная обработка — это процесс удаления материала, при котором режущий инструмент перемещается вдоль вращающейся заготовки, уменьшая ее внешний диаметр до заданного целевого размера. Инструмент непрерывно контактирует с поверхностью заготовки по мере перемещения вдоль линии резания, создавая цилиндрическую поверхность, диаметр которой определяется радиальной глубиной резания, а длина — осевым перемещением инструмента. Точность получаемого диаметра зависит от геометрии станка, состояния инструмента, параметров резания и жесткости заготовки, которые должны контролироваться в соответствующих пределах для достижения заданного допуска. [5]
Виды токарных операций
Токарная обработка на станках с ЧПУ включает в себя несколько различных типов операций, каждая из которых подходит для решения конкретных геометрических задач:
- Прямой поворот: Инструмент перемещается параллельно оси шпинделя на фиксированной радиальной глубине, создавая равномерный цилиндрический диаметр по всей длине резания. Это наиболее распространенная операция токарной обработки, лежащая в основе изготовления подшипниковых опор, поверхностей цапф и других цилиндрических элементов.
- Пошаговое точение: Инструмент обрабатывает ряд различных диаметров в последовательных осевых положениях, создавая ступенчатый профиль, как подробно обсуждалось в контексте производства валов различного диаметра. На каждом этапе инструменту необходимо переходить от цилиндрического прохода к торцу плеча, что требует точного позиционирования по оси Z на каждом переходе.
- Коническая токарная обработка: Инструмент перемещается одновременно по осям X и Z с заданным передаточным отношением, создавая коническую поверхность. Конические поверхности часто встречаются на хвостовиках инструментов, наконечниках шпинделей и трубных фитингах, где требуются самозапирающиеся или герметизирующие конические соединения.
- Точение профиля: Инструмент следует сложной запрограммированной траектории, создавая изогнутые или нерегулярные осевые профили. Это используется для таких компонентов, как распределительные валы, формовочные ролики и любые детали, где диаметр изменяется непрерывно, а не дискретными шагами.
Факторы, влияющие на качество токарной обработки
Результат токарной обработки определяется четырьмя основными параметрами:
- Скорость резки: Скорость резания, выражаемая в метрах в минуту, определяет скорость контакта режущей кромки пластины с материалом заготовки. Слишком низкая скорость приводит к образованию наростов на кромке и ухудшению качества поверхности; слишком высокая скорость ускоряет износ инструмента и увеличивает риск термического повреждения поверхности заготовки. Для среднеуглеродистой стали типичными начальными условиями являются скорости резания от 200 до 300 м/мин с твердосплавными пластинами с покрытием.
- Скорость подачи: Регулирует осевое перемещение инструмента за один оборот шпинделя. Скорость подачи напрямую влияет на шероховатость поверхности; меньшие скорости подачи обеспечивают более гладкую поверхность, но увеличивают время цикла. Для чистовой обработки подшипниковых опор обычно используются скорости подачи от 0.05 до 0.1 мм/об.
- Глубина реза: Определяет радиальное количество материала, удаляемого за один проход. При черновой обработке глубина удаления материала составляет от 2 до 5 мм для максимальной скорости удаления материала, а при чистовой обработке глубина составляет от 0.1 до 0.3 мм для достижения точности размеров без создания чрезмерных сил резания.
- Материал инструмента: Твердосплавные пластины с покрытием являются стандартным выбором для токарной обработки стали как в черновом, так и в чистовом режимах. Керамические пластины используются для высокоскоростной чистовой обработки закаленных материалов, а пластины из кубического нитрида бора (CBN) применяются для токарной обработки твердых деталей с твердостью выше 45 HRC.
Преимущества токарной обработки с ЧПУ
- Высокая размерная точность: Токарная обработка на станках с ЧПУ обеспечивает стабильные допуски по диаметру от IT6 до IT8 в производственных условиях, а чистовая обработка позволяет достичь допуска IT5 при стабильной установке и надлежащем обслуживании инструмента.
- Превосходная отделка поверхности: Оптимизированные параметры чистовой обработки позволяют получить значения Ra от 0.4 до 1.6 мкм на обработанных поверхностях, что соответствует требованиям к подшипниковым седлам, уплотнительным поверхностям и подшипникам скольжения во многих областях применения без дополнительной шлифовки.
- Эффективное удаление материала: В циклах черновой обработки, запрограммированных с использованием готовых алгоритмов, таких как G71, многопроходное удаление материала осуществляется в соответствии с заданным профилем, что позволяет максимизировать скорость удаления металла, сохраняя при этом постоянный припуск на чистовую обработку для последующего прохода.
Практический пример — обработка ступенчатого трансмиссионного вала с несколькими диаметрами. Программа ЧПУ последовательно выполняет черновые проходы по всей длине вала, за которыми следуют чистовые проходы по каждой зоне диаметра в порядке функционального приоритета: сначала посадочные места подшипников, затем уплотнительные поверхности, затем диаметры зазоров, обеспечивая, чтобы наиболее важные поверхности получали наименьшее воздействие при окончательной обработке. [6]
Операция нарезания резьбы на станке с ЧПУ
Нарезание резьбы — одна из самых технически сложных операций, выполняемых на токарном станке с ЧПУ, требующая точной синхронизации между вращением шпинделя и движением инструмента для получения спиральной резьбы, соответствующей размерным и функциональным стандартам. Резьба является одним из наиболее распространенных механических элементов в машиностроении, и способность точно и стабильно изготавливать ее на токарном станке с ЧПУ — ключевая компетенция в производстве прецизионных компонентов.

Что такое нарезание резьбы?
Нарезание резьбы — это операция токарного станка, при которой на цилиндрической поверхности заготовки нарезается спиральная канавка заданной формы и шага. Полученный профиль резьбы обеспечивает механическое соединение с соответствующим резьбовым компонентом, позволяя осуществлять крепление, регулировку, герметизацию или передачу мощности в зависимости от применения. В отличие от торцевой обработки или токарной обработки, где подача инструмента не зависит от вращения шпинделя, при нарезании резьбы инструмент перемещается ровно на одну длину шага за один оборот шпинделя. Любое отклонение от этой синхронизации приводит к получению резьбы, которая имеет неправильные размеры и функционально непригодна. [7]
Как работает нарезание резьбы на станках с ЧПУ
На токарном станке с ЧПУ нарезание резьбы осуществляется за счет жесткой связи между энкодером шпинделя и сервоприводом оси Z. Контроллер ЧПУ считывает положение шпинделя в реальном времени и перемещает каретку инструмента со скоростью подачи, точно равной запрограммированному шагу резьбы. Эта синхронизация поддерживается на протяжении нескольких проходов, при этом каждый последующий проход следует по той же спиральной траектории, что и предыдущий, постепенно углубляя профиль резьбы до достижения полной глубины резьбы.
Ключевые аспекты процесса нарезания резьбы включают в себя:
- Точность подачи: Шаг резьбы должен соответствовать стандартному допуску для указанной формы резьбы. Ошибки шага накапливаются по всей длине резьбы и могут препятствовать правильному зацеплению с сопрягаемым компонентом.
- Контроль глубины резьбы: Нарезание резьбы выполняется в несколько проходов, при этом каждый проход удаляет все меньшую стружку по мере углубления резьбы. Такой подход позволяет контролировать силы резания и предотвращает деформацию профиля резьбы из-за отклонения инструмента.
- Способ подачи: Радиальная подача обеспечивает симметричное резание по обеим сторонам резьбовой формы, тогда как боковая подача обеспечивает резание преимущественно по одной стороне, снижая силы резания и улучшая контроль стружки. Боковая подача предпочтительна для резьбы с большим шагом и более твердых материалов. [8]
Типы производимой резьбы
Токарные станки с ЧПУ позволяют изготавливать как наружную, так и внутреннюю резьбу в широком диапазоне стандартов и областей применения:
- Внешние резьбы: Резка по внешнему диаметру валов, болтов и соединителей. Типичные области применения включают резьбовые концы валов, гидравлические фитинги и производство крепежных изделий. Нанесение наружной резьбы является более простым из двух вариантов, поскольку доступ инструмента и удаление стружки не ограничены.
- Внутренняя резьба: Нарезание внутренней резьбы в отверстиях осуществляется с помощью расточной оправки. Нарезание внутренней резьбы более трудоемко, чем нарезание наружной резьбы, из-за ограниченного доступа инструмента, меньшей жесткости расточной оправки и сложности наблюдения и измерения резьбы во время нарезания. Минимальный диаметр отверстия и глубина резьбы определяют размер и вылет расточной оправки, которые влияют на достижимую точность.
Методы нарезания резьбы на токарных станках с ЧПУ
На токарных станках с ЧПУ доступны три метода нарезания резьбы, каждый из которых подходит для различных задач:
- Одноточечная нарезка резьбы: Одна вставка отслеживает спиральную траекторию резьбы в несколько проходов. Этот метод универсален, применим к любой форме и шагу резьбы и позволяет получать точную резьбу из широкого спектра материалов. Это стандартный метод нарезания резьбы на валах в высокоточной промышленности.
- Фрезерование резьбы: Хотя технически это фрезерная операция, нарезание резьбы выполняется на токарно-фрезерных центрах и позволяет получать резьбу путем спирального перемещения многозубчатой фрезы. Этот метод предпочтителен для резьбы большого диаметра, твердых материалов и глухих отверстий, где риск поломки метчика неприемлем.
- Нажатие: Метчик ввинчивается в предварительно просверленное отверстие под управлением ЧПУ для быстрого нарезания внутренней резьбы. Нарезание резьбы эффективно для внутренних резьб малого диаметра в серийном производстве, но ограничено стандартными формами резьбы и чувствительно к поломке инструмента при твердой или прерывистой резке.
Ключевые соображения
- Стандарты резьбы: Резьба должна быть изготовлена в соответствии с надлежащим стандартом для данного применения. Метрическая резьба (ISO), унифицированная национальная крупная резьба (UNC), унифицированная национальная мелкая резьба (UNF) и стандарты трубной резьбы (NPT, BSPT) имеют свои специфические требования к шагу, углу и допускам, которые должны быть правильно запрограммированы и проверены.
- Управление износом инструмента: Резьбонарезные пластины изнашиваются постепенно с каждой изготовленной деталью. По мере износа пластины точность формы резьбы ухудшается, особенно на углах боковой поверхности и радиусе вершины. В производственных операциях по нарезанию резьбы необходимы регулярная фиксация пластин и периодическая проверка резьбового калибра.
- Точность программирования: Циклы нарезания резьбы, такие как G76 в системах управления на базе FANUC, требуют корректного ввода шага резьбы, глубины резьбы, угла подачи и количества проходов. Ошибки программирования в этих параметрах приводят к тому, что резьба выглядит визуально приемлемой, но не проходит контроль с помощью калибра. [9]
Типичным примером является производство резьбовых фитингов для промышленных гидравлических систем. Каждый фитинг требует нанесения наружной резьбы в соответствии со стандартами NPT или BSPT, где коническая форма резьбы обеспечивает как механическое зацепление, так и герметизацию под давлением без дополнительных уплотнительных элементов. Точность шага и постоянный угол боковой поверхности резьбы имеют решающее значение для обеспечения герметичного соединения в процессе эксплуатации.
Заключение
Обработка на токарном станке с ЧПУ основана на четырех взаимозависимых операциях: торцевая обработка, токарная обработка, нарезание резьбы и нарезание канавок. Каждая из них выполняет свою геометрическую и функциональную задачу, но ни одна из них не работает изолированно. Торцевая обработка задает осевую точку отсчета, токарная обработка определяет цилиндрическую форму, а нарезание резьбы создает механические элементы, которые скрепляют узлы. Выполняемые в запланированной последовательности в рамках одной установки, эти операции обеспечивают точность размеров, качество поверхности и функциональную надежность, необходимые для производства прецизионных компонентов.
Ценность понимания каждой операции в отдельности заключается в способности планировать и оптимизировать всю последовательность обработки. Правильный выбор параметров, соответствующий инструмент и дисциплинированный контроль процесса на каждом этапе определяют, будет ли готовая деталь соответствовать заданным параметрам или потребует доработки. В производственной среде, где одинаково важны как стабильность, так и эффективность, освоение этих четырех основных операций токарного станка остается актуальным и сегодня.
Референсы
Ареско, Р. (2024, 23 февраля). Технологический институт Эри . Технологический институт Эри. https://erieit.edu/introduction-to-cnc-turning/
Компьютерное числовое управление — обзор | Темы ScienceDirect . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Ги, Г. (2025, 11 января). Полное руководство по нарезанию резьбы на токарном станке - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Ги, Г. (2026, 6 января). Как фрезерование торцов обеспечивает действительно плоские поверхности на станках с ЧПУ? - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Имран, М., Суо Шуанфу, Бай Юйчжу, Ван Юмин и Навид Рахил. (2025). Оптимизация целостности подповерхностного слоя и качества поверхности при токарной обработке низкоуглеродистой стали: многоцелевой подход к износу инструмента и параметрам обработки. Журнал исследований и технологий материалов , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Мёринг Х.-К., Бирманн Д., Блейхер Ф., Мелкот С. и Капмейер Г. (2025). Приспособления и системы крепления заготовок при механической обработке. Анналы CIRP , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Омиру, С., Хараламбидес, М., и Хасос, К. (2024). Усовершенствованная резьбофрезерная обработка на станках с ЧПУ: комплексный стандартный цикл для эффективного нарезания резьбы с фиксированным или переменным шагом и радиусом. Международный журнал передовых производственных технологий , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
СИНХА, СК (2010). АВТОМАТИЗАЦИЯ ОПЕРАЦИИ ОБРАБОТКИ ТОРЦЕВОЙ ОБРАБОТКИ НА ОБРАБОТОЧНОМ ЦЕНТРЕ С ЧПУ. Международный журнал инженерных наук и технологий , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Ван, М., и Юсуф Алтинтас. (2014). Механика и динамика процесса фрезерования резьбы. Международный журнал станков и производства , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006



