

Что такое TIG-сварка?
Сварка TIG (Tungsten Inert Gas), также известная как сварка вольфрамовым электродом в среде инертного газа (GTAW), является высокоточным и универсальным процессом соединения, предлагающим огромные возможности для создания высококачественных сварных швов в самых разных областях применения. Процесс вызывает сращивание металлов путем их нагрева электрической дугой, поддерживаемой между неплавящимся вольфрамовым электродом и заготовкой. Защита обеспечивается инертным газом, как правило, гелием, аргоном или их смесью, который защищает вольфрамовый электрод и ванну расплавленного сварного шва от окисления из-за контакта с воздухом.
Ниже представлен рисунок, на котором показаны основные компоненты и их относительное расположение: горелка для сварки TIG, вольфрамовый электрод, защитный газ, сварочная дуга и сварочная ванна. Также показан способ введения присадочного металла в сварочную ванну через сварочный пруток. Если это ручная сварка, то пруток удерживается в руке, а если автоматизированная, то будет использоваться направляющая для сварочного прутка.
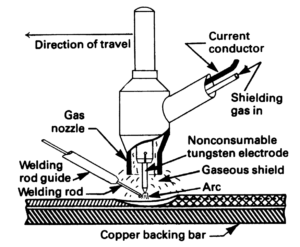
Типичное оборудование для сварки TIG состоит из источника питания, держателя электрода, несущего вольфрамовый электрод, и источника защитного газа с его органами управления. Вместо них могут быть предусмотрены другие принадлежности, такие как ножной реостат для регулирования тока и системы водяного охлаждения для держателя электрода.
Как работает сварка TIG
Сварка вольфрамовым электродом в среде инертного газа (TIG) работает по принципу создания электрической дуги между неплавящимся вольфрамовым электродом и заготовкой. Вольфрамовый электрод, изготовленный из чистого вольфрама или вольфрамового сплава, проводит сварочный ток и генерирует тепло, когда дуга устанавливается между электродом и свариваемым металлом. Эта дуга возникает при прохождении тока через ионизированный инертный защитный газ, обычно аргон или гелий, который защищает расплавленную сварочную ванну, электрод и непосредственную зону работы от атмосферного загрязнения, такого как окисление.
Электрическая дуга инициируется либо мгновенным прикосновением электрода к заготовке и его быстрым отводом, либо с помощью высокочастотного оборудования, которое ионизирует защитный газ в токопроводящем пути для основной сварочной дуги. Тепло, вырабатываемое дугой, расплавляет края заготовок, а присадочный металл, при необходимости, вручную подается в сварочную ванну. Затем расплавленный металл затвердевает, когда сварщик перемещает электрод вдоль стыка, тем самым образуя прочный, постоянный сварной шов.
Таким образом, защитный газ будет циркулировать вокруг зоны сварки, предотвращая окисление и загрязнение сварочной ванны и обеспечивая качество и целостность сварного шва.
Защитные газы: типы и применение
Защитные газы имеют решающее значение при сварке TIG. Они защищают сварочную ванну от атмосферных факторов, обеспечивая высокое качество сварки и механические характеристики. Два наиболее распространенных защитных газа — это аргон и гелий, каждый из которых обладает различными свойствами, подходящими для различных применений.
Свойства обычных защитных газов
Аргон является наиболее часто используемым защитным газом. С атомным весом 40 этот тяжелый одноатомный газ, как было обнаружено, хорошо работает с плавным действием дуги, более низким напряжением дуги и превосходным очищающим действием. Поскольку он примерно в одну и одну треть раза тяжелее воздуха, он образует устойчивое покрытие над областью сварки, что позволяет ему эффективно выполнять свою защиту даже при использовании с низкими скоростями потока. Кроме того, он обеспечивает лучшее зажигание дуги, сопротивление поперечной тяге и экономичность. Это особенно полезно при сварке тонких материалов в положениях, где контроль расплавленной сварочной ванны не может быть легко осуществлен.
Гелий имеет атомный вес 4, он легче и требует более высоких скоростей потока для аналогичной защиты. Его более высокая теплопроводность и напряжение дуги обеспечивают хорошие преимущества при сварке более толстых материалов с высокой проводимостью, таких как медь или алюминий. Гелий обеспечивает гораздо более высокий подвод тепла и, таким образом, обеспечивает высокую скорость сварки и глубокое проникновение, особенно при механизированных операциях. Его более низкая плотность может создавать турбулентную защиту, и поэтому необходим тщательный контроль.
Преимущества газовых смесей
Смеси аргона и гелия обеспечивают баланс между их соответствующими характеристиками. Например, смеси аргона и гелия улучшают условия проплавления и увеличивают скорость сварки, особенно в материалах, требующих большего подвода тепла. В случае нержавеющей стали предпочтительны смеси с водородом, которые обеспечивают более высокую скорость сварки и лучшее качество сварного шва, при этом содержание водорода контролируется должным образом, чтобы избежать пористости.
Как выбрать защитный газ
Выбор защитного газа зависит от типа металла, толщины материала, типа соединения и требований к качеству. Аргон является лучшим выбором для тонких материалов и ручной сварки, в то время как гелий или комбинация аргона и гелия хороши для более толстых или высокопроводящих материалов. Механизированная сварка нержавеющей стали всегда превосходит смесь аргона и водорода. Многие учитывают плотность газа, стабильность дуги и экономичность для достижения оптимальных результатов.
Материалы, используемые при сварке TIG
TIG (газовая вольфрамовая дуговая сварка) — очень точный и универсальный процесс сварки. Обычно он используется с металлами, требующими высококачественной отделки и точно контролируемого подвода тепла.
Материалы, обычно свариваемые
Алюминий: Вероятно, наиболее часто свариваемым материалом методом TIG является алюминий; для этого требуется переменный ток, чтобы разрушить его оксидный слой для хорошего сплавления. Чистота важна, так как он обычно страдает от загрязнения и пористости внутри сварного шва.
Нержавеющая сталь: гладкие, качественные сварные швы, которые можно выполнить с помощью TIG (вольфрамовый инертный газ), по сути, означают, что это то, что нужно нержавеющей стали. Она должна быть защищена инертным газом как с лицевой, так и с корневой стороны шва, чтобы избежать окисления и потери коррозионной стойкости.
Активные металлы, такие как титан и магний: требуют почти идеальной защиты неактивным газом, чтобы избежать загрязнения кислородом или азотом, каждый из которых может серьезно ухудшить свойства этих металлов. Для магния обычно используется переменный ток, чтобы справиться с поверхностными оксидами.
Никелевые и медные сплавы: По сути, эти сплавы требуют очень точного ввода тепла, чтобы уменьшить любые возможные трещины или искажения в сплаве. Точность контроля ввода тепла при сварке TIG делает ее отличным выбором для соединения этих сплавов без ущерба для их целостности.
Проблемы, связанные с конкретными материалами
Сварка TIG требует очень тщательной подготовки. Масла, смазка и коррозия на краях соединений должны быть тщательно очищены, чтобы избежать дефектов сварки, таких как трещины или пористость. Присадочные металлы также должны быть очень тщательно выбраны, чтобы быть металлургически совместимыми и соответствовать требованиям применения сварки по прочности и долговечности. Следуя этим практикам, сварка TIG дает наилучшие результаты на большинстве материалов.
Преимущества и ограничения сварки TIG
Преимущества сварки TIG
Сварка TIG обеспечивает превосходные преимущества, особенно при сварке тонких основных металлов, благодаря точности управления подводимым теплом. Как и кислородно-ацетиленовая сварка, сварка TIG позволяет независимо управлять источником тепла и присадочным металлом и обеспечивает наибольшую универсальность любого сварочного процесса. В этом процессе используется неплавящийся электрод, и он позволяет выполнять сварку плавлением без использования присадочного металла. С помощью TIG можно сваривать практически все металлы, хотя среди легкоплавких материалов, таких как сплавы свинца, олова и цинка, она менее пригодна.
Эта технология уникальна тем, что способна работать с тугоплавкими оксидами, и поэтому отлично справляется со сваркой алюминия и магния, а также реактивных металлов, таких как титан и цирконий, которым требуется защита от воздуха во время плавления для предотвращения охрупчивания. Сварка TIG также признана всегда обеспечивающей высококачественные сварные швы, поэтому ее необходимо использовать, когда она касается очень важных применений или материалов высокой стоимости. Заблаговременная очистка основных металлов гарантирует наилучший возможный результат с наименьшим количеством поверхностных примесей, которые могут нарушить целостность сварного шва.
Проблемы и ограничения
Сварка TIG обеспечивает хороший, высококачественный шов с большой точностью, но имеет некоторые проблемы и недостатки. Это очень медленный процесс по сравнению с дуговой сваркой плавящимся электродом, и он снижает производительность, когда проекты большие. Загрязнение может быть проблемой, так как расплавленный вольфрам с электрода может переноситься на сварной шов, образуя твердые, хрупкие вольфрамовые включения.
Неправильные методы, такие как контакт горячего присадочного прутка с воздухом, также загрязняют металл сварного шва и уничтожают любые шансы на то, что сварка будет прочной. Кроме того, защитные газы аргона и гелия довольно дороги, что повышает общие расходы. Вольфрамовые электроды, наряду со всеми сложностями, которые контролируют оборудование для сварки TIG, ставят их в гораздо более высокую категорию затрат по сравнению с такими процессами, как дуговая сварка в защитном металле.
Применение сварки TIG
Сварка TIG, также известная как GTAW, стала универсальным методом соединения, с помощью которого работают несколько крупных отраслей промышленности в отношении его точности и универсальности работы с ним. Процессы применяются для сварки продольных швов в тонкостенных трубах из нержавеющей стали и сплавов под давлением, а также в непрерывных полосовых станах, где часто предпочитают отсутствие присадочного металла. Напротив, он также использует наличие присадочного металла для труб с более толстыми стенками и трубок во всех положениях сварки в электрогенерирующей, химической и нефтяной промышленности.
Сварка TIG в трубопроводах
В авиационной и аэрокосмической промышленности сварка TIG применяется для соединения многих материалов, имеющих критически важное отношение прочности к весу. Примерами служат корпуса реактивных двигателей и корпуса ракетных двигателей. Также ее можно применять для деликатных изделий, таких как корпуса транзисторов и сильфоны расширения.
Кроме того, сварка TIG незаменима в промышленных трубопроводах, особенно для корневых проходов труб из углеродистой стали, используемых в критически важных областях, а также в автоматизированных процессах изготовления теплообменников для обеспечения минимальных деформаций и повторяемости результатов.
Ссылки:
Американское общество сварки, 1978. Справочник по сварке: сварочные процессы, дуговая и газовая сварка и резка, пайка твердым припоем. 7-е изд., т. 2. Под редакцией WH Kearns. Майами, Флорида: Американское общество сварки.
https://www.shutterstock.com/search/tig-welding




