

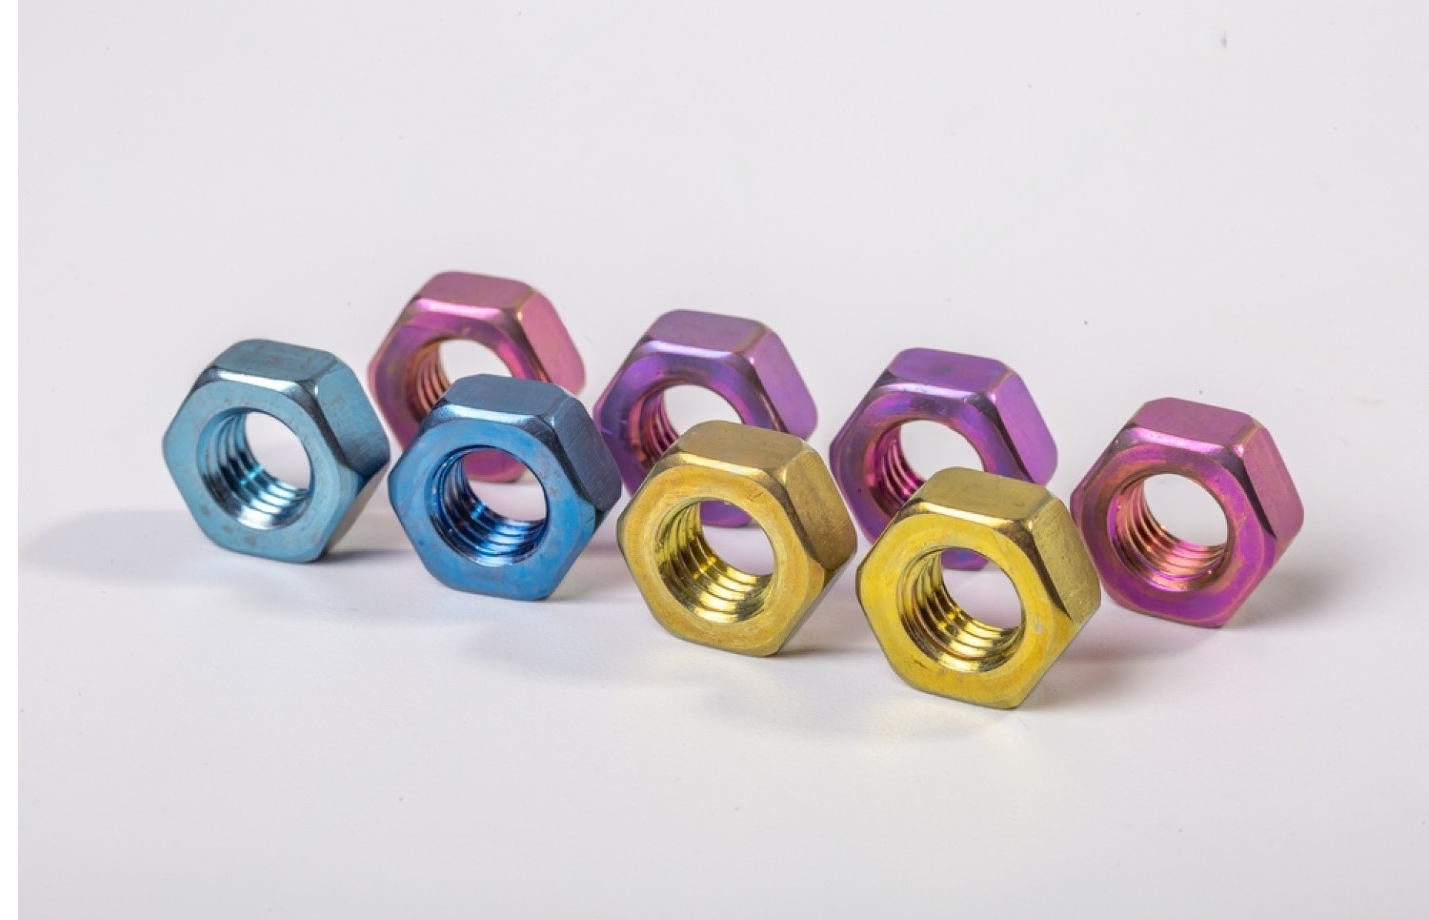
анодированные цветные болты, высокопрочные металлические крепежные элементы ( Ссылка )
Введение
Анодирование титана, электролитический процесс отделки, работающий под действием электрического тока, искусно модулирует оксидный слой, украшающий поверхность титана. Эта преобразующая техника, метко названная «анодированием» из-за роли титанового изделия в качестве анода (положительного электрода) в электролитической ячейке, может похвастаться богатой историей, уходящей корнями в аэрокосмический сектор. Его первое применение в 1923 году защитило компоненты британских гидросамолетов от коррозионных тисков соленой воды. Сегодня титаны аэрокосмической отрасли по-прежнему полагаются на процессы анодирования, чтобы отразить неумолимые силы старения, износа и коррозии. Помимо авиации, индустрия медицинских приборов использовала мастерство анодирования титана, привлеченная его нетоксичными свойствами и пригодностью для жизненно важных биомедицинских применений, таких как ортопедические имплантаты. В этой статье мы рассмотрим различные типы анодирования титана, его сложные механизмы, необходимые материалы, долговечность, техническое обслуживание и оптимальные методы, а также покажем его неизменную актуальность в современных отраслях промышленности и на фоне меняющихся условий технологического прогресса и проблем.
Как работает анодирование титана
Чтобы начать это путешествие с небольшими титановыми компонентами, первым шагом является изготовление электрохимической ячейки, содержащей источник постоянного тока и правильный электролит. Убедившись, что ванна служит катодом, а титановая деталь берет на себя роль анода, электрический ток проходит через ячейку, постепенно окисляя поверхность компонента. Точный контроль может быть неуловимым, но он дает визуально приятные результаты.
Одиссея начинается со строгого режима очистки, очищающего поверхность титана от масел, жиров и загрязнений, которые могут помешать процессу анодирования. Когда титан становится первозданным, его подвергают процессу травления. Это влечет за собой создание текстурированной поверхности, способствующей оптимальному прилеганию к анодирующему раствору. Получающаяся шероховатая поверхность обеспечивает прочную связь между титаном и последующими слоями.
Подготовленный титан затем погружают в анодирующий раствор, часто состоящий из серной кислоты, воды и специальных добавок. По завершении процесса анодирования следует тщательная промывка для удаления остатков раствора.
Анодирование — это захватывающее химическое шоу, при котором титановая деталь погружается в водный раствор электролита. Под воздействием электрического тока молекулы воды подвергаются гидролизу, расщепляясь на водород и кислород. Электрический потенциал заставляет кислород охватывать поверхность титана, увеличивая тонкий слой оксида титана. При цветном анодировании окончательный оттенок зависит от толщины оксидного слоя, регулируемой напряжением и продолжительностью погружения.
Виды анодирования титана
Анодирование титана типа 1
Анодированный титан типа 1, также известный как коммерческий анодированный титан, производится с использованием относительно простого процесса, который оставляет тонкий оксидный слой на поверхности титана, толщина которого обычно составляет от 0.5 до 2.5 микрометров. Этот метод включает очистку поверхности титана, погружение ее в раствор электролита, а затем кратковременную подачу низкого напряжения. Это анодированное покрытие обеспечивает улучшенную коррозионную стойкость, несмотря на его тонкую толщину. Оно имеет практическое применение в дополнение к его обычным декоративным применениям. Анодирование типа 1 может производить полупроводниковый оксидный слой, что делает его полезным для предварительной обработки перед экструзией и для особых излучательных или поглощающих качеств, особенно в приложениях терморегулирования. Это гибкий вариант для различных промышленных нужд, поскольку конечный результат часто имеет приглушенный серебристый или серый вид.
Анодирование титана типа 2
Анодированный титан типа 2 отличается более толстым и контролируемым процессом, чем тип 1, обеспечивая превосходную коррозионную и абразивную стойкость, а также повышенную твердость. Хотя он не дает ярких цветов, которые можно увидеть при анодировании типа 3, он образует характерный серый слой, что облегчает дифференциацию от стали. Этот тип находит свою нишу в приложениях, связанных с механическим напряжением и трением, поскольку он производит более толстые и прочные покрытия, которые значительно повышают износостойкость. Особенно важно в таких контекстах, как ортопедические имплантаты, анодирование типа 2 сдерживает образование нежелательной титановой пыли при взаимодействии необработанных деталей, обеспечивая более плавную подвижность суставов и сниженное трение. Для аэрокосмических применений он соответствует стандартам AMS 2488, обеспечивая устойчивость к экстремальным температурам и коррозии от воздействия соленой воды. Это лучший выбор для износостойкости, выделяющийся своим характерным серым оттенком, хотя для достижения характерной отделки требуется заключительный этап дробеструйной обработки.
Средний винт имеет анодированное титановое покрытие типа 2 ( см. ссылку ).
Анодирование титана типа 3
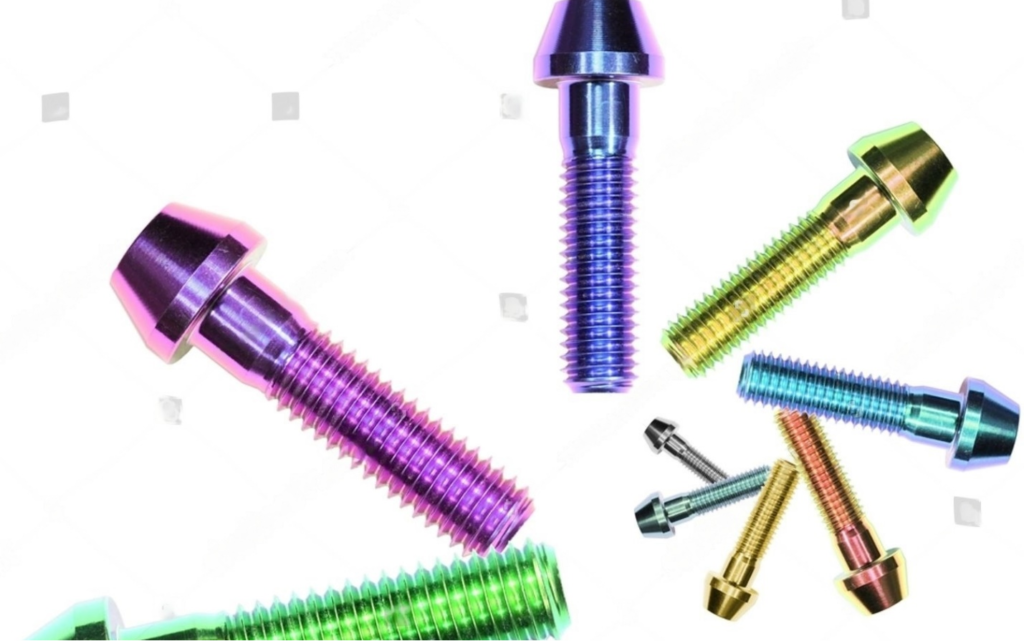
Цветное анодирование титаном ( Ссылка )
Анодирование титана типа 3, часто называемое цветным анодированием титана, находит широкое применение в медицинской сфере благодаря своей роли в быстрой визуальной идентификации деталей. Например, хирурги-ортопеды могут легко запросить костный винт определенного цвета во время операции, упрощая процедуры. В случаях травматических переломов пластины для фиксации кости оснащены направляющими для сверла разного цвета, позволяющими различать левую и правую пластины, что способствует точности ортопедического лечения. Хотя анодирование типа 3 менее распространено в аэрокосмической отрасли, оно иногда помогает визуально идентифицировать сложные сборки. Помимо этих областей, цветные титановые покрытия типа 3 нашли нишу в производстве ювелирных изделий.
В отличие от типа 2, анодирование титана цвета типа 3 не имеет универсальной отраслевой спецификации, что создает проблемы соответствия цвета между партиями. Производители, приступающие к анодированию типа 3, должны установить собственную валидацию процесса с нуля, учитывая отсутствие отраслевых стандартов. Анодирование типа 3 образует более толстый и плотный слой оксида титана по сравнению с типами 1 и 2, предлагая спектр цветов за счет контроля толщины оксидного слоя. Используя серную кислоту в качестве электролита, этот процесс известен тем, что создает тонкую прозрачную оксидную пленку переменной толщины, придавая ряд ярких оттенков внешнему виду титановой детали, что делает ее бесценным инструментом для отраслей, требующих как точности, так и эстетики.
Анодирование титана типа 4
Политетрафторэтилен (ПТФЭ), часто известный как тефлон, впрыскивается в поверхность титана во время анодирования типа 4 для ее улучшения. Благодаря этому методу трение значительно снижается и повышается износостойкость. Когда решающими факторами являются устранение трения и гарантия долговечности, эта специальная обработка дает значительные преимущества.
Материалы и оборудование для анодирования титана
Вам понадобится специальный набор расходных материалов и оборудования, предназначенных для этого металла, чтобы анодировать титан. Прежде всего, необходим надежный источник питания, который может выдавать 120 вольт. В качестве альтернативы можно соединить последовательно десять 9-вольтовых батареек для получения необходимого напряжения. Для продолжения анодирования необходим соответствующий электролит. Кроме того, вам понадобится средство для удаления ржавчины Whink, которое не является обязательным, но может улучшить долговечность покрытия и используется для травления титана, титановая проволока небольшого диаметра, зажимы типа «крокодил» для надежного соединения и другие материалы. Для завершения электрической цепи требуются кусок стали для катода, где во время анодирования будет выделяться газообразный водород, и, конечно же, титановая деталь, которую вы хотите анодировать. Чтобы защитить себя от возможного химического воздействия, не забудьте надеть основные средства индивидуальной защиты (СИЗ), которые должны включать перчатки, защитные очки и лабораторный халат или фартук. Использование этих материалов и инструментов позволит вам выполнить анодирование титана надежным и безопасным способом.
Долговечность и обслуживание
Долговечность анодированного титана впечатляет: анодированная поверхность остается стабильной в течение многих лет, если она защищена от истирания и ограниченного химического воздействия. Примечательно, что коррозионная стойкость титана распространяется до такой степени, что она бросает вызов нормам гальванической коррозии. Анодированный титан не подвержен ржавчине, особенно когда образовалась прочная оксидная пленка, что делает его очень устойчивым к коррозии даже в агрессивных условиях. Хотя анодирование не является полностью постоянным, оно невероятно прочное. Истирание может вызвать некоторый износ нагруженных деталей, но полное удаление анодирования с титана является редким явлением, требующим концентрированной азотной кислоты со следами плавиковой кислоты и нагревания. В целом, анодирование титана оказывается долговечным и надежным выбором, поскольку компоненты, анодированные десятилетия назад, остаются почти такими же хорошими, как новые.
Лучшие практики
Следование набору лучших практик, направленных на подготовку поверхности, время и качество поверхности, может помочь вам получить наилучшие результаты при анодировании титана. Устойчивость окраски в решающей степени зависит от подготовки поверхности, также известной как подготовка к анодированию. Необходимо удалить тонкий слой материала, чтобы получить однородную поверхность, пригодную для цветного анодирования. Необходимый уровень подготовки поверхности зависит от марки титана; Для чистых марок титана, таких как марка 2, необходима более агрессивная подготовка, чем для титановых сплавов, таких как марка 5.
В процессе анодирования время имеет решающее значение. После подготовки к анодированию анодирование должно происходить немедленно, в идеале в течение нескольких часов. Если процесс откладывается более чем на 6–8 часов, начинает формироваться естественный оксидный слой титана, что приводит к появлению непривлекательных пятнистых цветных узоров.
Еще одним важным компонентом, который сильно влияет на внешний вид цвета, является качество поверхности. Плохая механическая обработка может привести к тому, что участки поверхности станут наклёпанными или размазанными, что будет мешать прохождению электрического тока во время анодирования и приводить к неравномерному и диссонирующему цвету. Например, титановая деталь может иметь синий цвет с бронзовыми точками или пурпурный с золотыми пятнами.
На яркость конечного оттенка также влияет исходная отделка поверхности титана. В отличие от анодирования типа 2, которое не меняет яркость отделки поверхности титана, титан сохранит свой матовый вид, если поверхность была подвергнута струйной очистке перед анодированием. Соблюдение этих передовых методов гарантирует, что процедуры анодирования титана дадут яркие, однородные и эстетически приятные цвета.
Заключение
Наконец, анодирование титана — это гибкая технология, которая может применяться в различных областях, включая медицину, авиакосмическую промышленность и ювелирное производство. Многочисленные блестящие оттенки можно получить, регулируя оксидный слой на титановых поверхностях. Стабильные и приятные результаты зависят от подготовки поверхности, времени и качества обработки поверхности. Анодированный титан по-прежнему является желательным вариантом для многих специализированных применений из-за его прочности и коррозионной стойкости.




