

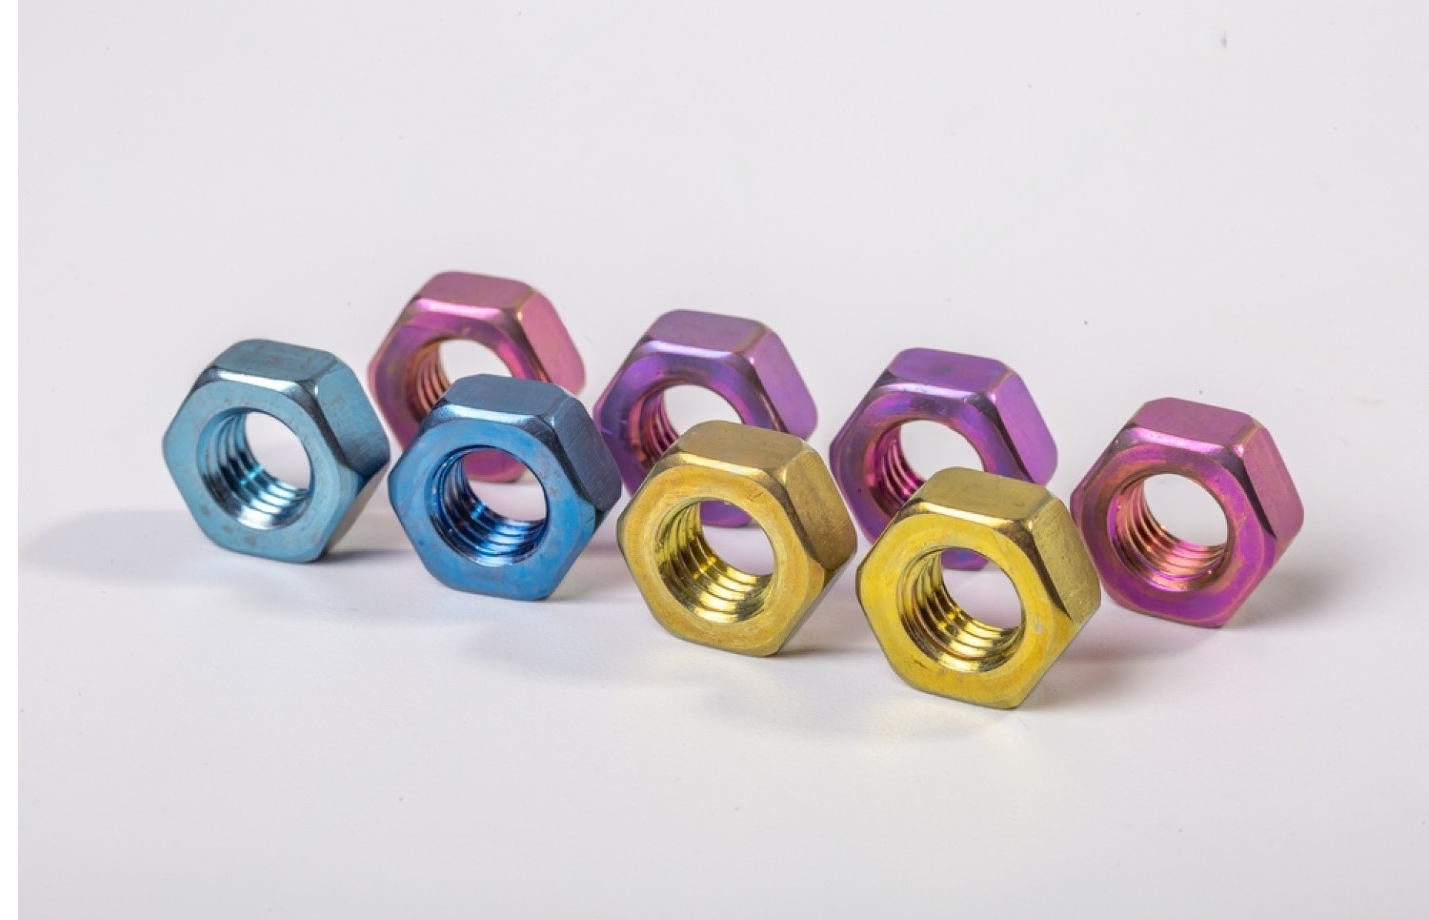
Parafusos anodizados coloridos, fixadores metálicos de alta resistência ( Referência )
Introdução
Anodização de titânio, um processo de acabamento eletrolítico alimentado por corrente elétrica, modula habilmente a camada de óxido que enfeita a superfície do titânio. Esta técnica transformadora, apropriadamente chamada de "anodização" devido ao papel do item de titânio como ânodo (eletrodo positivo) dentro de uma célula eletrolítica, ostenta uma rica história enraizada no setor aeroespacial. Sua aplicação inaugural em 1923 protegeu componentes de hidroaviões britânicos das garras corrosivas da água salgada. Hoje, os titãs aeroespaciais ainda dependem de processos de anodização para afastar as forças implacáveis do envelhecimento, desgaste e corrosão. Além da aviação, a indústria de dispositivos médicos aproveitou a proeza da anodização de titânio, atraída por seus atributos não tóxicos e adequação para aplicações biomédicas vitais, como implantes ortopédicos. Este artigo embarca em uma exploração dos diversos tipos de anodização de titânio, mecanismos intrincados, materiais necessários, durabilidade, manutenção e práticas ideais, revelando sua relevância duradoura em todas as indústrias contemporâneas e as paisagens em evolução do progresso tecnológico e dos desafios.
Como funciona a anodização de titânio
Para embarcar nessa jornada com pequenos componentes de titânio, a criação de uma célula eletroquímica que aloje uma fonte de energia CC e o eletrólito certo é o passo inicial. Garantindo que o banho sirva como cátodo e a parte de titânio assuma o papel de ânodo, uma corrente elétrica percorre a célula, oxidando gradualmente a superfície do componente. O controle preciso pode ser evasivo, mas produz resultados visualmente gratificantes.
A odisséia começa com um regime de limpeza rigoroso, eliminando óleos, graxas ou contaminantes da superfície do titânio que poderiam impedir o processo de anodização. Uma vez imaculado, o titânio embarca em um processo de gravação. Isto implica a criação de uma superfície texturizada, promovendo uma aderência ideal à solução de anodização. A superfície áspera resultante cria uma ligação robusta entre o titânio e as camadas seguintes.
O titânio preparado então mergulha na solução de anodização, geralmente composta de ácido sulfúrico, água e aditivos especializados. À medida que o processo de anodização culmina, segue-se um enxágue meticuloso para eliminar qualquer solução remanescente.
A anodização é um espetáculo químico eletrizante, submergindo a peça de titânio em uma solução eletrolítica aquosa. Com a passagem da corrente elétrica, as moléculas de água sofrem hidrólise, dividindo-se em hidrogênio e oxigênio. O potencial elétrico obriga o oxigênio a abraçar a superfície do titânio, aumentando a fina camada de óxido de titânio. Na anodização colorida, a tonalidade final depende da espessura da camada de óxido, ajustável via tensão e duração da imersão.
Tipos de anodização de titânio
Anodização de titânio tipo 1
O titânio anodizado tipo 1, também conhecido como titânio anodizado comercial, é produzido usando um processo relativamente simples que deixa uma fina camada de óxido na superfície do titânio que normalmente varia em espessura de 0.5 a 2.5 micrômetros. Esta técnica compreende a limpeza da superfície do titânio, submergindo-a em uma solução eletrolítica e, em seguida, aplicando brevemente uma baixa voltagem. Este revestimento anodizado fornece melhor resistência à corrosão, apesar de sua espessura fina. Ele tem usos práticos além dos ornamentais usuais. A anodização tipo 1 pode produzir uma camada de óxido semicondutora, tornando-a útil para pré-tratamento antes da extrusão e para qualidades radiativas ou absortivas específicas, especialmente em aplicações de controle térmico. É uma opção flexível para necessidades industriais variadas porque o resultado final geralmente tem uma aparência prateada ou cinza suave.
Anodização de titânio tipo 2
O titânio anodizado tipo 2 se distingue por um processo mais espesso e controlado do que o tipo 1, produzindo resistência superior à corrosão e à abrasão, juntamente com maior dureza. Embora não ofereça as cores vibrantes vistas na anodização tipo 3, forma uma camada cinza distinta, facilitando a diferenciação fácil do aço. Este tipo encontra seu nicho em aplicações que envolvem estresse mecânico e atrito, pois produz revestimentos mais espessos e resistentes que reforçam significativamente as propriedades de desgaste. Particularmente crucial em contextos como implantes ortopédicos, a anodização tipo 2 reduz a geração de pó de titânio indesejável quando peças não tratadas interagem, garantindo mobilidade articular mais suave e atrito reduzido. Para aplicações aeroespaciais, atende aos padrões AMS 2488, fornecendo resistência a temperaturas extremas e corrosão por exposição à água salgada. É a escolha certa para resistência ao desgaste, destacando-se com sua tonalidade cinza distinta, embora uma etapa final de jateamento de esferas seja necessária para atingir o acabamento característico.
O parafuso do meio possui um acabamento em titânio anodizado tipo 2 ( Referência )
Anodização de titânio tipo 3
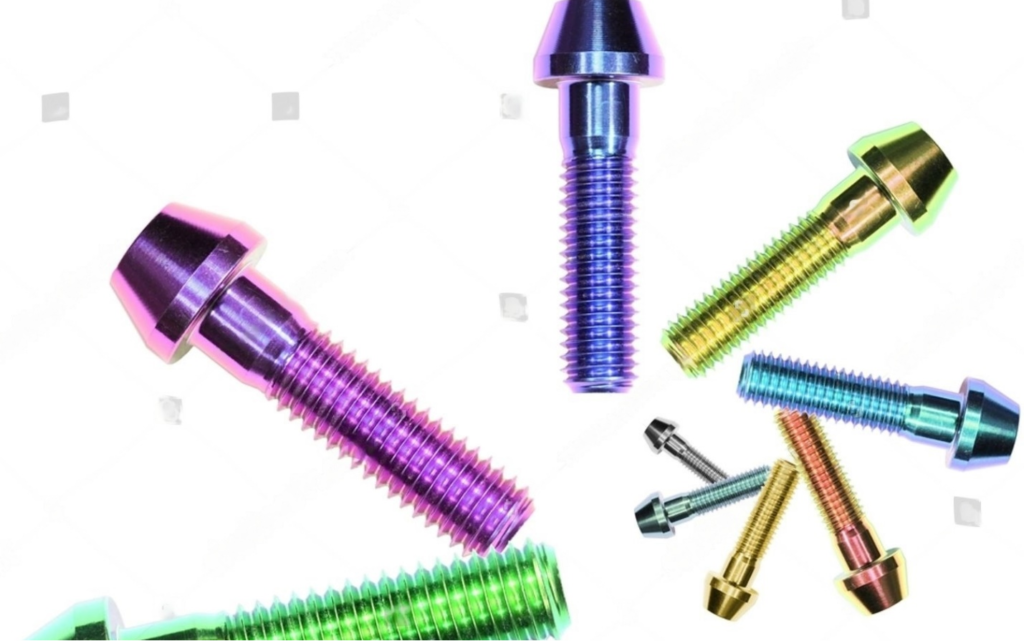
Anodização na cor titânio ( Referência )
A anodização de titânio tipo 3, muitas vezes referida como anodização de cor de titânio, encontra ampla aplicação na área médica por seu papel na identificação visual rápida de peças. Por exemplo, os cirurgiões ortopédicos podem facilmente solicitar um parafuso ósseo de cor específica durante a cirurgia, agilizando os procedimentos. Nos casos de fratura por trauma, as placas de fixação óssea vêm equipadas com guias de perfuração de cores diferentes para distinguir entre as placas esquerda e direita, auxiliando na precisão dos tratamentos ortopédicos. Embora menos comum na indústria aeroespacial, a anodização Tipo 3 ocasionalmente auxilia na identificação visual em montagens complexas. Além desses domínios, os revestimentos de titânio colorido Tipo 3 encontraram um nicho na fabricação de joias.
Em contraste com o Tipo 2, a anodização de cor de titânio Tipo 3 não tem uma especificação universal da indústria, apresentando desafios de correspondência de cores entre lotes. Os fabricantes que embarcam na anodização Tipo 3 devem estabelecer sua própria validação de processo do zero, dada a ausência de padrões da indústria. A anodização Tipo 3 forma uma camada mais espessa e densa de óxido de titânio em comparação com os Tipos 1 e 2, oferecendo um espectro de cores controlando a espessura da camada de óxido. Empregando ácido sulfúrico como eletrólito, esse processo é conhecido por criar uma película de óxido fina e transparente com espessura variável, emprestando uma gama de tons vibrantes à aparência da peça de titânio, tornando-a uma ferramenta inestimável para indústrias que exigem precisão e estética.
Anodização de titânio tipo 4
O politetrafluoroetileno (PTFE), também conhecido como Teflon, é injetado na superfície do titânio durante a anodização tipo 4 para melhorá-la. Através deste método, o atrito é bastante reduzido e a resistência ao desgaste é melhorada. Embora eliminar o atrito e garantir a longevidade sejam considerações cruciais, este tratamento especial oferece benefícios significativos.
Materiais e equipamentos de anodização de titânio
Você vai precisar de um conjunto especial de suprimentos e maquinário feito para esse metal para anodizar titânio. Primeiro e mais importante, uma fonte de energia confiável que possa fornecer 120 volts é necessária. Alternativamente, dez baterias de 9 volts podem ser conectadas em série para produzir a voltagem necessária. Um eletrólito adequado é necessário para a anodização para prosseguir. Além disso, você vai precisar de um removedor de manchas de ferrugem Whink, que é opcional, mas pode melhorar a longevidade do acabamento e é usado para gravar o titânio, fio de titânio de diâmetro minúsculo, grampos jacaré para conexões seguras e outros materiais. Um pedaço de aço para o cátodo, onde o gás hidrogênio será produzido durante a anodização e, claro, a peça de titânio que você quer anodizar são necessários para completar o circuito elétrico. Para se proteger de possível exposição química, não se esqueça de colocar o equipamento de proteção individual (EPI) essencial, que deve incluir luvas, óculos de segurança e um jaleco ou avental. Utilizar esses suprimentos e ferramentas permitirá que você anodize titânio de maneira confiável e segura.
Durabilidade e Manutenção
A durabilidade do titânio anodizado é impressionante, com a superfície anodizada permanecendo estável por anos, desde que seja protegida contra abrasão e ataques químicos limitados. Notavelmente, a resistência à corrosão do titânio se estende a tal ponto que desafia as normas da corrosão galvânica. O titânio anodizado não é suscetível à ferrugem, especialmente quando uma película de óxido robusta se formou, tornando-o altamente resiliente à corrosão, mesmo sob condições agressivas. Embora a anodização não seja totalmente permanente, ela é incrivelmente robusta. A abrasão pode causar algum desgaste em peças que trabalham duro, mas a remoção completa da anodização do titânio é uma ocorrência rara, exigindo ácido nítrico concentrado com traços de ácido fluorídrico e calor. Em geral, a anodização do titânio prova ser uma escolha duradoura e confiável, pois os componentes anodizados décadas atrás permanecem quase tão bons quanto novos.
Melhores Práticas
Seguir um conjunto de práticas recomendadas que se concentram na preparação da superfície, no tempo e no acabamento da superfície pode ajudá-lo a obter os melhores resultados ao anodizar titânio. A coloração consistente depende criticamente da preparação da superfície, também conhecida como preparação para anodização. Uma fina camada de material deve ser removida para fornecer uma superfície homogênea e adequada para anodização colorida. O nível de preparação da superfície necessário depende do tipo de titânio; é necessária uma preparação mais agressiva para graus puros como o grau 2 do que para ligas de titânio como o grau 5.
No processo de anodização, o tempo é crucial. Após a preparação da anodização, a anodização deve ocorrer imediatamente, idealmente dentro de algumas horas. Se o processo for adiado por mais de 6–8 horas, a camada de óxido natural do titânio começa a se formar, resultando em padrões de cores manchadas e pouco atraentes.
Outro componente importante que afeta muito a aparência das cores é o acabamento da superfície. A usinagem inadequada pode resultar em áreas de superfície endurecidas ou manchadas, que interferem na corrente elétrica durante a anodização e produzem uma cor irregular e discordante. Por exemplo, uma peça de titânio pode apresentar azul com pontos bronze ou magenta com pontos dourados.
O brilho do matiz final também é influenciado pelo acabamento original da superfície do titânio. Em contraste com a anodização Tipo 2, que não altera o brilho do acabamento da superfície do titânio, o titânio preservará sua aparência fosca se a superfície tiver sido jateada antes da anodização. Seguir essas melhores práticas garante que os procedimentos de anodização do titânio produzam cores vivas, uniformes e esteticamente agradáveis.
Conclusão
Finalmente, a anodização de titânio é uma técnica flexível com aplicações em diversos campos, incluindo produção médica, aeroespacial e de joias. Numerosos tons brilhantes podem ser produzidos ajustando a camada de óxido nas superfícies de titânio. Resultados consistentes e agradáveis dependem da preparação da superfície, do tempo e do acabamento superficial. O titânio anodizado ainda é uma opção desejável para muitas aplicações especializadas devido à sua resistência e resistência à corrosão.




