

Os tornos CNC estão entre as máquinas-ferramenta mais utilizadas na manufatura moderna, constituindo a espinha dorsal da produção de componentes cilíndricos em diversos setores, desde o automotivo até o aeroespacial. Ao girar a peça de trabalho contra uma ferramenta de corte estacionária, um torno CNC remove material com alta precisão para produzir eixos, conexões, conectores e uma ampla gama de peças rotativas.
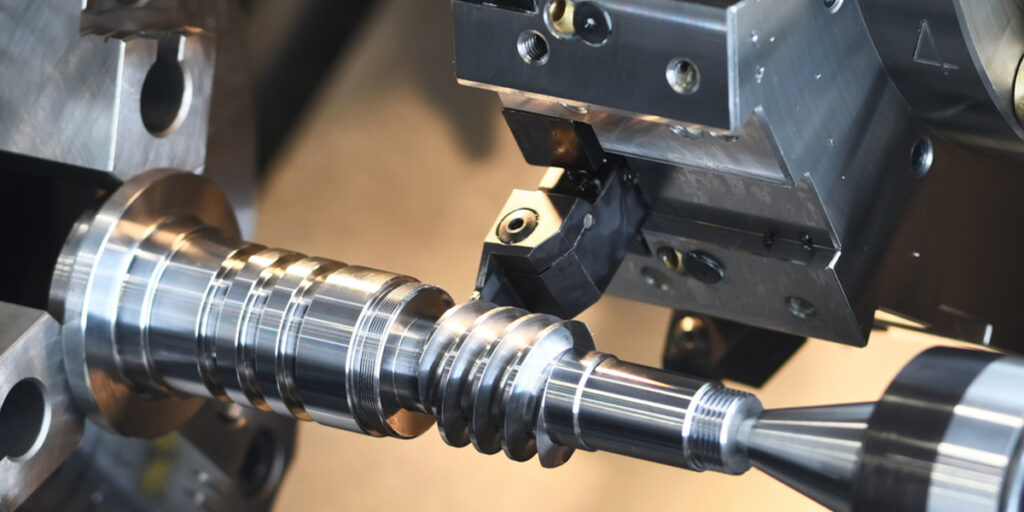
Quatro operações definem a capacidade principal de um torno CNC: faceamento, torneamento, rosqueamento e ranhuramento. Cada uma tem uma finalidade específica, mas, na prática, raramente são executadas isoladamente. Uma única peça, como um conector hidráulico ou um eixo de motor, normalmente requer a execução das quatro operações em uma sequência planejada, em uma única configuração. Compreender cada operação individualmente e como elas interagem é fundamental para o planejamento eficaz do processo de torneamento CNC e para a qualidade da peça.
Entendendo os fundamentos da usinagem em torno CNC
A usinagem em torno CNC é o ponto de partida para entender como componentes cilíndricos são produzidos com especificações dimensionais rigorosas. Antes de examinar as operações individuais, vale a pena estabelecer o que é um torno CNC, como ele funciona mecanicamente e por que as operações de torneamento continuam sendo essenciais para a manufatura de precisão, apesar da disponibilidade de tecnologias de usinagem multieixos mais complexas.
O que é usinagem de torno CNC?
Um torno CNC é uma máquina-ferramenta controlada por computador que gira uma peça em torno de seu eixo central enquanto uma ferramenta de corte se move ao longo de trajetórias programadas para remover material e gerar a geometria desejada. O princípio fundamental que distingue os tornos das fresadoras é o seguinte: em um torno, a peça gira e a ferramenta permanece nominalmente estacionária em rotação, enquanto em uma fresadora, a ferramenta gira e a peça permanece fixa. Essa distinção torna os tornos inerentemente adequados para produzir geometrias cilíndricas, cônicas e com simetria rotacional com alta precisão e qualidade de superfície.
O controlador CNC interpreta um programa de peça, normalmente escrito em código G, e o converte em movimento coordenado dos eixos da máquina, velocidade do fuso e seleção de ferramentas. Isso elimina os ajustes manuais necessários em tornos convencionais e fornece resultados repetíveis em lotes de produção sem variação entre operadores. [1]
Principais componentes de um torno CNC
Compreender a função de cada componente da máquina esclarece como as operações discutidas nas seções subsequentes são executadas fisicamente:
- Mandril: Fixa e gira a peça de trabalho. As placas de três garras são padrão para peças redondas, enquanto as placas de quatro garras permitem o centragem precisa de peças irregulares.
- Fuso: O conjunto rotativo aciona o mandril e a peça de trabalho. A velocidade do fuso é programável e se ajusta automaticamente conforme as condições de corte mudam.
- Torreta de ferramentas: Suporta várias ferramentas de corte simultaneamente e indexa para a posição correta da ferramenta sob controle do programa, eliminando as trocas manuais de ferramentas e reduzindo o tempo de ciclo.
- Contraponto: Fornece suporte axial na extremidade livre de peças longas usando um centro fixo ou rotativo, evitando a deflexão sob forças de corte.
- Controlador CNC: A unidade de computação da máquina que executa o programa da peça, gerencia o movimento dos eixos, monitora as condições de corte e lida com a compensação do deslocamento da ferramenta.
Por que as operações de torno são importantes
As operações em tornos CNC oferecem três vantagens de fabricação difíceis de replicar por meio de processos alternativos:
- Precisão e repetibilidade: Os tornos CNC modernos mantêm tolerâncias de diâmetro de ±0.005 mm ou melhores em condições de produção, com repetibilidade posicional que garante que cada peça em um lote atenda às mesmas especificações.
- Produção mais rápida: Trocas automatizadas de ferramentas, controle constante da velocidade da superfície e ciclos de múltiplas passagens programados reduzem significativamente os tempos de ciclo em comparação com o torneamento manual.
- Intervenção manual reduzida: Uma vez validado o programa, a intervenção do operador fica limitada ao carregamento da peça, à medição periódica e ao monitoramento do desgaste da ferramenta, reduzindo o risco de erro humano na produção em larga escala.
Uma ilustração prática dessas vantagens é a produção de um eixo hidráulico que requer faceamento, torneamento, rosqueamento e ranhuramento. Todas as quatro operações são concluídas em uma única configuração em um torno CNC, mantendo um datum comum durante todo o processo e eliminando os erros de reposicionamento que se acumulariam se a peça fosse movida entre máquinas. [2]
Operação de faceamento CNC
O faceamento é normalmente a primeira operação realizada em um torno CNC e estabelece a base dimensional e geométrica para todas as operações subsequentes. Uma peça que não foi faceada corretamente apresentará imprecisões de comprimento e irregularidades superficiais que se propagam por toda a sequência de usinagem. Apesar de ser uma das operações de torneamento mais simples em conceito, o faceamento tem influência direta na precisão da peça final.
A operação de faceamento na usinagem
O que estamos enfrentando?
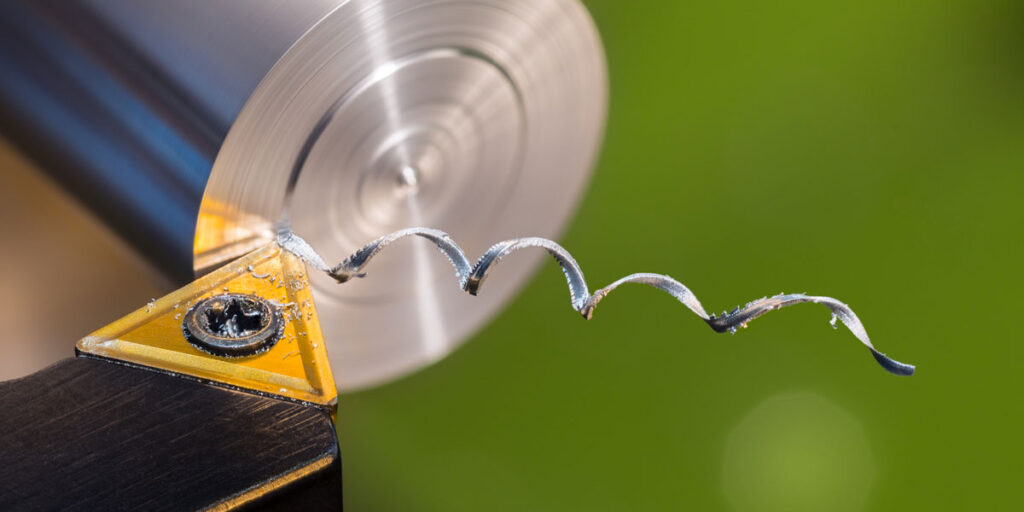
O faceamento é uma operação de torneamento na qual a ferramenta de corte se move radialmente ao longo da face final de uma peça rotativa, removendo material para produzir uma superfície plana e lisa perpendicular ao eixo do fuso. O principal objetivo é estabelecer uma superfície de referência limpa e precisa na extremidade da peça, a partir da qual as dimensões axiais podem ser medidas e controladas em operações subsequentes. Em material bruto, as faces finais raramente são planas ou esquadrejadas; o faceamento corrige isso antes de qualquer usinagem adicional.
Como funciona o sistema de enfrentamento
A peça é fixada na placa e girada a uma velocidade de rotação programada. A ferramenta de corte é posicionada no diâmetro externo da peça e alimentada radialmente em direção ao centro a uma taxa de avanço controlada. A ferramenta remove uma fina camada de material em toda a face em uma única passada ou em múltiplas passadas, dependendo da condição do material e do acabamento superficial desejado. O controle de velocidade de superfície constante é normalmente aplicado durante o faceamento, pois a velocidade de corte diminuiria à medida que a ferramenta se aproxima do centro da peça, onde a velocidade de superfície é menor. [3]
A seleção de ferramentas para faceamento geralmente favorece insertos de diamante ou trigonais de 80 graus montados em um porta-ferramentas à direita, proporcionando folga suficiente para a direção de avanço radial, mantendo a resistência da aresta de corte.
Benefícios de enfrentar
- Cria superfícies planas e lisas: Uma extremidade devidamente faceada proporciona uma superfície geometricamente confiável para medições subsequentes, assentamento de componentes ou furação do centro do cabeçote móvel.
- Estabelece o comprimento preciso da peça de trabalho: O faceamento remove o excesso de material da extremidade da peça de trabalho para trazê-la ao comprimento inicial correto antes do início da torneagem do diâmetro.
- Melhora a consistência dimensional: Na produção em lotes, o faceamento consistente garante que todas as peças comecem com a mesma referência axial, reduzindo a variação de comprimento ao longo do lote.
Aplicações comuns
O revestimento é aplicado em uma ampla gama de cenários de produção:
- Preparando o caldo cru: As barras de material cortadas com serra geralmente apresentam faces extremas ásperas e ligeiramente anguladas. O faceamento esquadreja e alisa essas faces antes de prosseguir com a usinagem.
- Criação de superfícies de referência: As extremidades faceadas servem como superfícies de referência para medições axiais durante operações de torneamento, rosqueamento e ranhuramento.
- Acabamento das extremidades do eixo: Em eixos já finalizados, o faceamento produz as faces terminais limpas necessárias para o assentamento adequado dos componentes e para o encaixe perfeito na montagem.
Melhores Práticas
- Seleção da taxa de alimentação: As taxas de avanço na usinagem geralmente variam de 0.05 a 0.2 mm/rev, dependendo do acabamento superficial desejado. Avanços mais grossos são aceitáveis para passes de desbaste; passes de acabamento exigem avanços menores para atingir valores de Ra abaixo de 1.6 µm.
- Evitar ruídos entre ferramentas: A vibração durante o faceamento é mais comum quando a projeção da ferramenta é excessiva ou a fixação da peça é insuficiente. Minimizar a projeção da ferramenta e garantir uma fixação segura da peça no mandril reduz significativamente a tendência à vibração.
- Alinhamento correto da ferramenta: A ferramenta de corte deve ser ajustada precisamente na altura da linha central. Uma ferramenta ajustada acima ou abaixo do centro deixa uma pequena quantidade de material não usinado no centro da peça e produz uma face convexa em vez de plana.
Um exemplo representativo de faceamento na prática é a preparação de uma barra de aço antes de transformá-la em um eixo de motor. A extremidade da barra bruta é faceada para estabelecer uma referência axial limpa, após o que uma broca de centro é aplicada na superfície faceada para fornecer suporte ao cabeçote móvel para as operações de torneamento subsequentes.
Operação de Torneamento CNC
O torneamento é a operação que define um torno CNC e o processo que dá nome à máquina. Enquanto o faceamento define a geometria final de uma peça, o torneamento molda o corpo cilíndrico, reduzindo diâmetros, criando degraus, gerando conicidades e produzindo perfis complexos. Especificamente na fabricação de eixos, o torneamento é responsável pela maior parte da remoção de material e determina diretamente a precisão dimensional e a qualidade da superfície do componente acabado.
O que está girando?
O torneamento é um processo de remoção de material no qual a ferramenta de corte se move axialmente ao longo de uma peça rotativa, reduzindo seu diâmetro externo para uma dimensão alvo programada. A ferramenta entra em contato com a superfície da peça continuamente à medida que percorre o comprimento do corte, gerando uma superfície cilíndrica cujo diâmetro é determinado pela profundidade radial de corte e cujo comprimento é determinado pelo deslocamento axial da ferramenta. A precisão do diâmetro resultante depende da geometria da máquina, da condição da ferramenta, dos parâmetros de corte e da rigidez da peça, todos os quais devem ser controlados dentro de limites apropriados para atender à tolerância especificada. [5]
Tipos de operações de torneamento
A usinagem CNC abrange diversos tipos de operações distintas, cada uma adequada a uma necessidade geométrica específica:
- Curva em linha reta: A ferramenta desloca-se paralelamente ao eixo do fuso a uma profundidade radial fixa, produzindo um diâmetro cilíndrico uniforme ao longo de todo o comprimento do corte. Esta é a operação de torneamento mais comum e constitui a base de alojamentos de mancais, superfícies de munhões e características cilíndricas em geral.
- Virar em degraus: A ferramenta usina uma série de diâmetros diferentes em posições axiais sucessivas, produzindo um perfil escalonado, conforme discutido em detalhes no contexto da produção de eixos com múltiplos diâmetros. Cada etapa exige que a ferramenta faça a transição entre um passe cilíndrico e uma face de ressalto, demandando um posicionamento preciso no eixo Z em cada transição.
- Torneamento cônico: A ferramenta se move simultaneamente nos eixos X e Z em uma proporção programada, gerando uma superfície cônica. Os cones são comuns em hastes de ferramentas, pontas de fusos e conexões de tubos onde são necessárias interfaces cônicas com travamento automático ou vedação.
- Torneamento de perfil: A ferramenta segue um contorno programado complexo, produzindo perfis axiais curvos ou irregulares. Isso é utilizado para componentes como eixos de comando, cilindros de conformação e qualquer peça onde o diâmetro varia continuamente, em vez de em etapas discretas.
Fatores que afetam a qualidade de torneamento
Quatro parâmetros principais do processo regem o resultado de uma operação de torneamento:
- Velocidade de corte: Expressa em metros de superfície por minuto, a velocidade de corte determina a taxa na qual a aresta de contato da pastilha com o material da peça. Uma velocidade muito baixa causa a formação de aresta postiça e um acabamento superficial ruim; uma velocidade muito alta acelera o desgaste da ferramenta e aumenta o risco de danos térmicos à superfície da peça. Para aço carbono médio, velocidades de corte de 200 a 300 m/min com pastilhas de metal duro revestidas são condições iniciais representativas.
- Taxa de alimentação: Controla o avanço axial da ferramenta por revolução do fuso. A taxa de avanço influencia diretamente a rugosidade da superfície; avanços menores produzem superfícies mais finas, mas aumentam o tempo de ciclo. Para passes de acabamento em sedes de rolamentos, taxas de avanço de 0.05 a 0.1 mm/rev são típicas.
- Profundidade do corte: Determina a quantidade de material removido radialmente por passe. Os passes de desbaste utilizam profundidades de 2 a 5 mm para maximizar a taxa de remoção de material, enquanto os passes de acabamento utilizam profundidades de 0.1 a 0.3 mm para obter precisão dimensional sem introduzir forças de corte excessivas.
- Material da ferramenta: Pastilhas de metal duro revestidas são a escolha padrão para torneamento de aço em aplicações de desbaste e acabamento. Pastilhas de cerâmica são utilizadas para acabamento de alta velocidade de materiais endurecidos, enquanto pastilhas de CBN são aplicadas no torneamento de componentes com dureza acima de 45 HRC.
Vantagens do torneamento CNC
- Precisão em alta dimensão: Na usinagem CNC, as tolerâncias de diâmetro permanecem consistentemente entre IT6 e IT8 em condições de produção, com operações de acabamento capazes de atingir IT5 em configurações estáveis e com ferramentas bem conservadas.
- Excelente acabamento superficial: Os parâmetros de acabamento otimizados produzem valores de Ra de 0.4 a 1.6 µm em superfícies torneadas, atendendo aos requisitos de assentos de rolamentos, superfícies de vedação e mancais de deslizamento sem retificação secundária em muitas aplicações.
- Remoção eficiente de material: Os ciclos de desbaste programados com ciclos predefinidos, como o G71, automatizam a remoção de material em múltiplas passagens até um perfil definido, maximizando a taxa de remoção de metal e mantendo uma sobremedida de acabamento consistente para a passagem de acabamento subsequente.
Um exemplo prático é a usinagem de um eixo de transmissão escalonado com múltiplos diâmetros. O programa CNC sequencia passes de desbaste ao longo de todo o comprimento do eixo, seguidos por passes de acabamento em cada zona de diâmetro em ordem de prioridade funcional, primeiro os assentos dos rolamentos, depois as superfícies de vedação e, por fim, os diâmetros de folga, garantindo que as superfícies mais críticas recebam o corte final menos perturbado. [6]
Operação de rosqueamento CNC
A usinagem de roscas é uma das operações mais complexas tecnicamente realizadas em um torno CNC, exigindo sincronização precisa entre a rotação do fuso e o movimento da ferramenta para gerar uma rosca helicoidal que atenda aos padrões dimensionais e funcionais. As roscas estão entre os elementos mecânicos mais comuns na engenharia, e a capacidade de produzi-las com precisão e consistência em um torno CNC é uma competência essencial na fabricação de componentes de precisão.

O que é rosqueamento?
A usinagem de roscas é uma operação de torno que corta um sulco helicoidal de forma e passo definidos na superfície cilíndrica de uma peça. O perfil da rosca resultante permite o engate mecânico com um componente roscado correspondente, possibilitando fixação, ajuste, vedação ou transmissão de potência, dependendo da aplicação. Ao contrário do faceamento ou torneamento, onde o avanço da ferramenta é independente da rotação do fuso, a usinagem de roscas exige que a ferramenta avance exatamente um comprimento de passo por revolução do fuso. Qualquer desvio nessa sincronização produz uma rosca dimensionalmente incorreta e funcionalmente inutilizável. [7]
Como funciona a usinagem de roscas CNC
Em um torno CNC, a usinagem de roscas é realizada por meio de um acoplamento rígido entre o encoder do fuso e o servomotor do eixo Z. O controlador CNC lê a posição do fuso em tempo real e aciona o carro porta-ferramentas com uma taxa de avanço precisamente igual ao passo da rosca programado. Essa sincronização é mantida em múltiplas passagens, com cada passagem subsequente seguindo o mesmo caminho helicoidal da anterior, aprofundando o perfil da rosca incrementalmente até atingir a profundidade total desejada.
Os principais aspectos do processo de rosqueamento incluem:
- Precisão do arremesso: O passo da rosca deve estar dentro da tolerância padrão para o formato de rosca especificado. Erros de passo se acumulam ao longo do comprimento da rosca e podem impedir o engate adequado com o componente de acoplamento.
- Controle de profundidade da rosca: A usinagem de roscas é realizada em múltiplas passagens, com cada passagem removendo um cavaco progressivamente menor à medida que a forma da rosca se aprofunda. Essa abordagem controla as forças de corte e evita que a deflexão da ferramenta distorça o perfil da rosca.
- Método de alimentação: O corte radial atua simetricamente em ambos os flancos da rosca, enquanto o corte lateral atua principalmente em um dos flancos, reduzindo as forças de corte e melhorando o controle de cavacos. O corte lateral é preferível para roscas com passo maior e materiais mais resistentes.
Tipos de fios produzidos
Os tornos CNC produzem roscas externas e internas em uma ampla gama de padrões e aplicações:
- Tópicos externos: Corte no diâmetro externo de eixos, parafusos e conectores. As aplicações comuns incluem extremidades roscadas de eixos, conexões hidráulicas e produção de fixadores. A rosca externa é a mais simples das duas, pois o acesso da ferramenta e a evacuação de cavacos não são restritos.
- Roscas internas: Corte o interior de furos utilizando uma barra de mandrilar para roscas. A usinagem de roscas internas é mais exigente do que a externa devido ao acesso limitado da ferramenta, à menor rigidez da barra de mandrilar e à dificuldade de observar e medir a rosca durante o corte. O diâmetro mínimo do furo e a profundidade da rosca determinam o tamanho e a projeção da barra de mandrilar, fatores que afetam a precisão alcançável.
Métodos de rosqueamento em tornos CNC
Três métodos de rosqueamento estão disponíveis em tornos CNC, cada um adequado a diferentes aplicações:
- Rosqueamento de ponto único: Uma única pastilha traça o percurso helicoidal da rosca em múltiplas passagens. Este método é versátil, aplicável a qualquer formato e passo de rosca, e produz roscas precisas em uma ampla gama de materiais. É o método padrão para rosqueamento de eixos na fabricação de precisão.
- Fresamento de roscas: Embora tecnicamente seja uma operação de fresagem, a fresagem de roscas é realizada em centros de torneamento e fresagem, produzindo roscas por meio da interpolação helicoidal de uma fresa com múltiplos dentes. É o método preferido para roscas de grande diâmetro, materiais duros e furos cegos onde o risco de quebra do macho é inaceitável.
- Tocando: Uma ferramenta de rosqueamento é inserida em um furo pré-perfurado sob controle CNC para produzir roscas internas rapidamente. O rosqueamento é eficiente para roscas internas de pequeno diâmetro em volumes de produção, mas é limitado a formatos de rosca padrão e é sensível à quebra da ferramenta em cortes duros ou interrompidos.
Considerações chave
- Padrões de rosca: As roscas devem ser produzidas de acordo com a norma correta para a aplicação. Roscas métricas (ISO), roscas grossas (UNC), roscas finas (UNF) e roscas para tubos (NPT, BSPT) possuem requisitos específicos de passo, ângulo e tolerância que devem ser programados e verificados corretamente.
- Gestão do desgaste das ferramentas: Os insertos de rosca sofrem desgaste progressivo a cada peça produzida. À medida que o inserto se desgasta, a precisão da rosca se deteriora, principalmente nos ângulos de flanco e no raio da crista. O indexamento regular do inserto e a verificação periódica com calibrador de rosca são necessários em operações de rosqueamento de produção.
- Precisão da programação: Ciclos de rosqueamento como o G76 em controles baseados em FANUC exigem a entrada correta de passo, profundidade da rosca, ângulo de avanço e número de passes. Erros de programação nesses parâmetros produzem roscas que parecem visualmente aceitáveis, mas falham na inspeção com calibrador.
Um exemplo representativo é a produção de conexões roscadas para sistemas de fluidos industriais. Cada conexão requer roscas externas usinadas de acordo com os padrões NPT ou BSPT, onde o formato cônico da rosca proporciona tanto o engate mecânico quanto a vedação por pressão, sem a necessidade de componentes de vedação adicionais. A precisão do passo e a consistência do ângulo do flanco são cruciais para se obter uma conexão estanque em serviço.
Conclusão
A usinagem em torno CNC baseia-se em quatro operações interdependentes: faceamento, torneamento, rosqueamento e ranhuramento. Cada uma delas serve a um propósito geométrico e funcional distinto, porém nenhuma opera isoladamente. O faceamento estabelece a referência axial, o torneamento define a forma cilíndrica e o rosqueamento cria os elementos de encaixe mecânico que mantêm as peças unidas. Executadas em uma sequência planejada em uma única configuração, essas operações proporcionam a precisão dimensional, a qualidade da superfície e a confiabilidade funcional exigidas pela fabricação de componentes de precisão.
O valor de compreender cada operação individualmente reside na capacidade de planejar e otimizar toda a sequência de usinagem. A seleção correta dos parâmetros, as ferramentas apropriadas e o controle rigoroso do processo em cada etapa são o que determinam se a peça final atende às especificações ou se requer retrabalho. Em um ambiente de produção onde consistência e eficiência são igualmente importantes, dominar essas quatro operações essenciais de torno continua tão relevante hoje quanto sempre foi.
Referências
Aresco, R. (23 de fevereiro de 2024). Instituto de Tecnologia de Erie . Instituto de Tecnologia de Erie. https://erieit.edu/introduction-to-cnc-turning/
Controle Numérico Computadorizado - uma visão geral | Tópicos do ScienceDirect . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (11 de janeiro de 2025). Guia completo para rosqueamento em torno - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (6 de janeiro de 2026). Como a fresagem frontal proporciona superfícies CNC verdadeiramente planas? - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran, M., Suo Shuangfu, Bai Yuzhu, Wang Yuming e Naveed Raheel. (2025). Otimização da integridade da subsuperfície e da qualidade da superfície na usinagem de aço macio: uma abordagem multiobjetivo para o desgaste da ferramenta e parâmetros de usinagem. Journal of Materials Research and Technology , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S., & Kappmeyer, G. (2025). Dispositivos e sistemas de fixação de peças em usinagem. Anais do CIRP , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S., Charalambides, M., & Chasos, C. (2024). Fresamento CNC avançado de roscas: um ciclo fixo abrangente para corte eficiente de roscas com passo e raio fixos ou variáveis. The International Journal of Advanced Manufacturing Technology , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). Automatizando a operação de faceamento em um centro de usinagem CNC. International Journal of Engineering Science and Technology , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Wan, M., & Yusuf Altintas. (2014). Mecânica e dinâmica do processo de fresamento de roscas. International Journal of Machine Tools and Manufacture , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006



