

O controle de qualidade na usinagem CNC não termina com a conclusão do último passe de corte. Uma peça pode ser usinada com uma trajetória de ferramenta perfeitamente programada e ainda assim não atender às especificações devido ao desgaste da ferramenta, deflexão da fixação ou variação térmica durante o processo de corte. A precisão dimensional é o objetivo principal da usinagem CNC, e verificar essa precisão antes que a peça saia da fábrica é o que diferencia um fornecedor confiável de um não confiável.
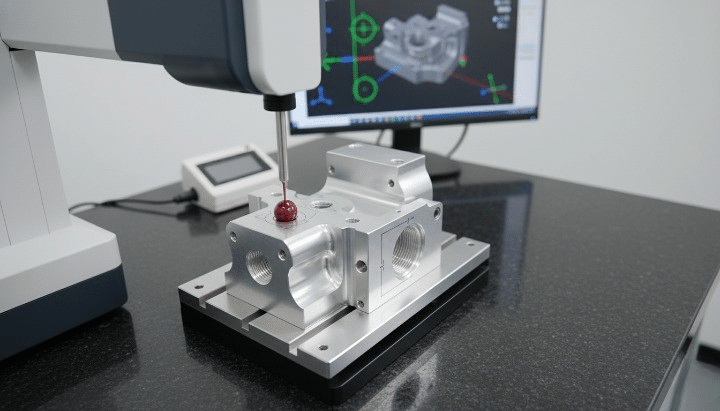
Processo de inspeção CMM para peças CNC
As máquinas de medição por coordenadas, comumente conhecidas como CMMs, são a ferramenta padrão da indústria para verificar se as peças usinadas atendem aos seus requisitos dimensionais e geométricos. Ao medir as características físicas em relação ao modelo CAD original com precisão submicrométrica, a inspeção por CMM fornece aos fabricantes uma base objetiva e documentada para confirmar a qualidade da peça antes da entrega.
O que é inspeção CMM?
A inspeção por CMM (Máquina de Medição por Coordenadas) é o processo de usar uma máquina de medição por coordenadas para verificar se uma peça fabricada está em conformidade com as especificações do projeto. Compreender o funcionamento da máquina é fundamental para entender por que esse método de inspeção se tornou indispensável na manufatura de precisão.
O que é uma máquina de medição de coordenadas (CMM)?
Uma máquina de medição por coordenadas é um instrumento de precisão que mede a geometria física de um objeto, registrando a posição de pontos em sua superfície no espaço tridimensional. Uma sonda entra em contato com a peça em locais definidos, e a máquina registra as coordenadas X, Y e Z de cada ponto de contato em relação a um sistema de referência fixo. O software então compara esses pontos medidos com as dimensões nominais definidas no modelo CAD da peça, calculando os desvios para cada característica inspecionada [1].
Os principais componentes de uma CMM incluem:
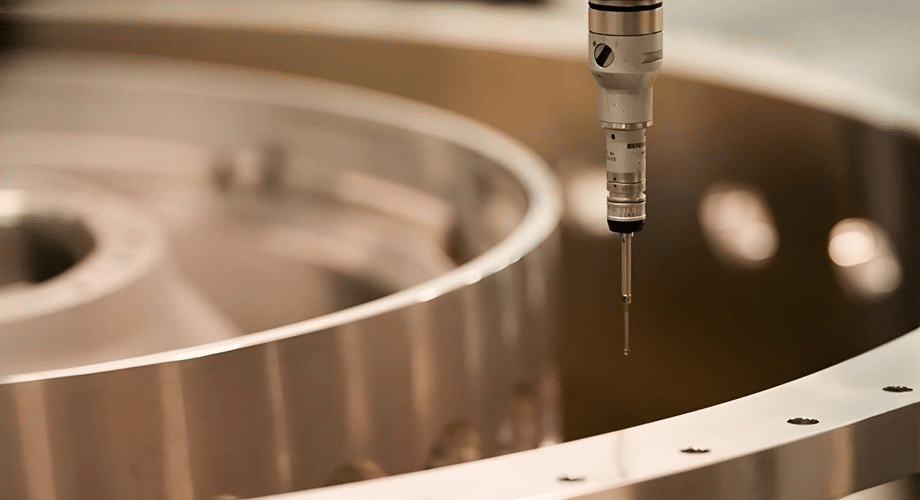
- Sonda: O dispositivo sensor que entra em contato com a superfície da peça ou a escaneia. As sondas de contato registram um único ponto ao entrar em contato, enquanto as sondas de varredura coletam dados contínuos ao longo de uma superfície.
- Tabela de medição: Uma superfície de granito ou cerâmica de precisão que proporciona um plano de referência estável e plano sobre o qual a peça é posicionada durante a inspeção.
- Programas: Controla o movimento da sonda, registra os dados de medição, compara os resultados com os valores nominais do CAD e gera relatórios de inspeção.
- Eixos X, Y e Z: Os três eixos lineares ao longo dos quais a sonda se move para alcançar qualquer ponto no volume de medição, cada um equipado com codificadores lineares de alta resolução que rastreiam a posição com precisão em nível de mícron.
Por que a inspeção por CMM é importante na usinagem CNC
A inspeção por CMM desempenha diversas funções difíceis de replicar por meio de métodos de medição manual:
- Garante que as peças correspondam aos desenhos CAD: A comparação direta com o modelo digital verifica se todas as características medidas estão dentro da tolerância especificada, e não apenas as características que são fáceis de verificar com ferramentas manuais.
- Verifica tolerâncias e características geométricas: Tolerâncias geométricas complexas, como posição, planicidade e perpendicularidade, são difíceis ou impossíveis de verificar com precisão usando paquímetros ou micrômetros, mas são medidas rotineiramente e objetivamente por uma máquina de medição por coordenadas (MMC).
- Reduz defeitos e retrabalho: Identificar problemas dimensionais antes do envio ou da montagem das peças evita falhas subsequentes, que são muito mais caras de corrigir mais tarde na cadeia de produção.
- Aumenta a confiança do cliente: Relatórios de inspeção documentados fornecem evidências objetivas de conformidade, dando suporte a acordos de qualidade e requisitos regulamentares em setores como o aeroespacial e o de dispositivos médicos. .
Um suporte aeroespacial usinado por CNC, com tolerância posicional de ±0.01 mm nos furos de montagem, ilustra por que a inspeção por CMM é necessária, e não opcional. Nesse nível de tolerância, as ferramentas de medição manual não conseguem confirmar a conformidade de forma confiável, sendo necessário verificar a relação geométrica entre os múltiplos furos, e não apenas seus diâmetros individuais. Uma CMM mede a posição real de cada furo em relação aos pontos de referência da peça e confirma se o suporte atende à tolerância posicional antes de ser aprovado para montagem na estrutura da aeronave.
Como funciona a inspeção CMM para peças CNC
A inspeção por CMM segue uma sequência estruturada, desde a preparação da peça até o relatório final. Cada etapa contribui para a precisão e confiabilidade geral do resultado da inspeção, e pular ou apressar qualquer etapa introduz o risco de erro de medição.
Etapa 1: Preparando a peça para CNC
- Limpeza da peça: Aparas, resíduos de fluido refrigerante e fluido de corte devem ser removidos da superfície da peça antes da medição, pois qualquer contaminação em uma característica medida introduz erro no ponto de contato da sonda.
- Estabilização da temperatura: As medições em máquinas de medição por coordenadas (CMM) são altamente sensíveis à expansão térmica. Peças usinadas sob fluxo de fluido de corte ou em um ambiente de oficina aquecido geralmente precisam atingir a temperatura controlada da sala da CMM, frequentemente 20 °C, antes do início da medição, principalmente para componentes com tolerâncias rigorosas. .
- Posicionamento e fixação: A peça é colocada na mesa de medição e fixada, podendo ficar apoiada livremente para geometrias simples ou ser presa em um dispositivo específico para peças que exigem orientação consistente ou que possuem características que seriam inacessíveis à sonda de outra forma.
Etapa 2: Carregamento dos dados CAD e do programa de inspeção
- Importação de especificações de projeto: O modelo CAD da peça, incluindo as dimensões nominais e as especificações de tolerância, é importado para o software CMM, estabelecendo a geometria de referência com a qual as medições serão comparadas.
- Definição dos pontos de medição: É criado um programa de inspeção, seja manualmente ou por meio de programação baseada em CAD, especificando quais características serão medidas, a sequência de movimentos da sonda e os pontos específicos ou trajetórias de varredura em cada característica.
Etapa 3: Medindo a peça
- A sonda entra em contato com as superfícies selecionadas: A máquina de medição por coordenadas (CMM) executa a rotina programada, movendo a sonda para cada local definido e registrando os pontos de contato na superfície da peça.
- Pontos de dados coletados automaticamente: Para cada característica, geralmente são coletados vários pontos para definir sua geometria com precisão, como, por exemplo, diversos pontos ao redor da circunferência de um furo para calcular o diâmetro e a circularidade.
- Comparação com as dimensões do projeto: O software calcula a dimensão real ou característica geométrica de cada elemento a partir dos pontos coletados e a compara com o valor nominal e a faixa de tolerância definidos nos dados CAD.
Etapa 4: Geração de relatórios de inspeção
- Resultados de aprovação/reprovação: Cada característica medida é sinalizada como dentro da tolerância ou fora da tolerância, fornecendo um resumo imediato da conformidade da peça.
- Análise de desvio dimensional: Relatórios detalhados mostram o valor real medido, o valor nominal e o desvio para cada característica inspecionada, auxiliando na análise da causa raiz quando desvios são encontrados.
- Documentação para registros de qualidade: Os relatórios são arquivados como parte do registro de qualidade da fabricação, atendendo aos requisitos de rastreabilidade e aos acordos de qualidade com os clientes.
A inspeção de uma carcaça de alumínio usinada por CNC com múltiplos furos, ranhuras e superfícies de montagem demonstra o valor de uma rotina estruturada de CMM. Em vez de verificar manualmente cada detalhe com paquímetro e medidor de altura, um único programa de CMM mede o diâmetro e a posição de cada furo, a largura e a localização da ranhura e a planicidade da superfície em uma sequência automatizada, produzindo um relatório dimensional completo em uma fração do tempo que a inspeção manual exigiria, com precisão substancialmente maior nas relações geométricas entre os detalhes.
Tipos de medições realizadas durante a inspeção por CMM
As máquinas de medição por coordenadas (MMCs) são capazes de medir uma ampla gama de características dimensionais e geométricas, muitas das quais seriam impraticáveis ou impossíveis de verificar usando ferramentas manuais convencionais.
Dimensões Lineares
Medidas lineares básicas, como comprimento, largura e altura, são verificadas registrando-se os pontos de contato da ponta de prova nos limites relevantes da característica e calculando-se a distância entre eles. Embora essas dimensões possam, às vezes, ser verificadas manualmente, a medição por CMM proporciona maior precisão e elimina a variação dependente do operador, principalmente para características de difícil acesso com paquímetro.
Inspeção de furos e tubulações
Furos e furos exigem mais do que uma simples verificação do diâmetro para confirmar a conformidade total:
- Diâmetro: Calculado a partir de múltiplos pontos ao redor da circunferência do furo, proporcionando um resultado mais confiável do que uma medição com paquímetro em dois pontos, que pode não detectar irregularidades na circunferência.
- Posição: A localização real do centro do furo é comparada com sua posição nominal em relação aos pontos de referência da peça, verificando a conformidade com a tolerância posicional.
- Redondeza: O desvio de um círculo perfeito é calculado a partir dos pontos coletados, identificando problemas como deflexão da ferramenta ou vibração que uma simples verificação do diâmetro não revelaria. .
Dimensionamento Geométrico e Tolerância (GD&T)
As máquinas de medição por coordenadas (CMMs) são especialmente adequadas para verificar especificações GD&T que definem as relações geométricas entre as características, em vez de simplesmente considerar o tamanho:
- Nivelamento: Mede o desvio de uma superfície em relação a um plano perfeito, relevante para superfícies de vedação e faces de montagem.
- Paralelismo: Verifica se duas superfícies ou características mantêm uma relação consistente entre si dentro da tolerância especificada.
- Perpendicularidade: Confirma que um elemento está orientado em um ângulo reto verdadeiro em relação a um datum de referência, o que é fundamental para faces de ombro e interfaces de montagem.
- Tolerância de posição: Define uma zona permitida dentro da qual a localização real de uma feição pode variar em relação a referências específicas, sendo comumente aplicada a padrões de furos e outras feições localizadas.
Análise de Superfície e Características
Além das dimensões básicas e das especificações GD&T, as CMMs medem características mais complexas, incluindo ângulos entre superfícies, largura e localização de ranhuras e contornos complexos, onde a geometria da peça é comparada ponto a ponto com um modelo de superfície CAD, em vez de com primitivas geométricas simples.
Exemplo
A medição da localização e do diâmetro dos furos para parafusos em um componente automotivo usinado por CNC demonstra o trabalho conjunto desses tipos de medição. A CMM verifica o diâmetro de cada furo para confirmar se ele aceita o fixador especificado, verifica a posição de cada furo em relação aos pontos de referência de montagem do componente para garantir o alinhamento correto com a montagem de acoplamento e também pode verificar a perpendicularidade do eixo do furo em relação à superfície de montagem para garantir que o fixador se encaixe corretamente sem induzir tensão de flexão.
Tipos de CMMs usados na fabricação CNC
Diferentes arquiteturas de CMM são adequadas para diferentes tamanhos de peças, geometrias e ambientes de inspeção. A seleção do tipo de máquina apropriado depende das peças que estão sendo produzidas e do fluxo de trabalho de inspeção necessário.
Ponte CMM
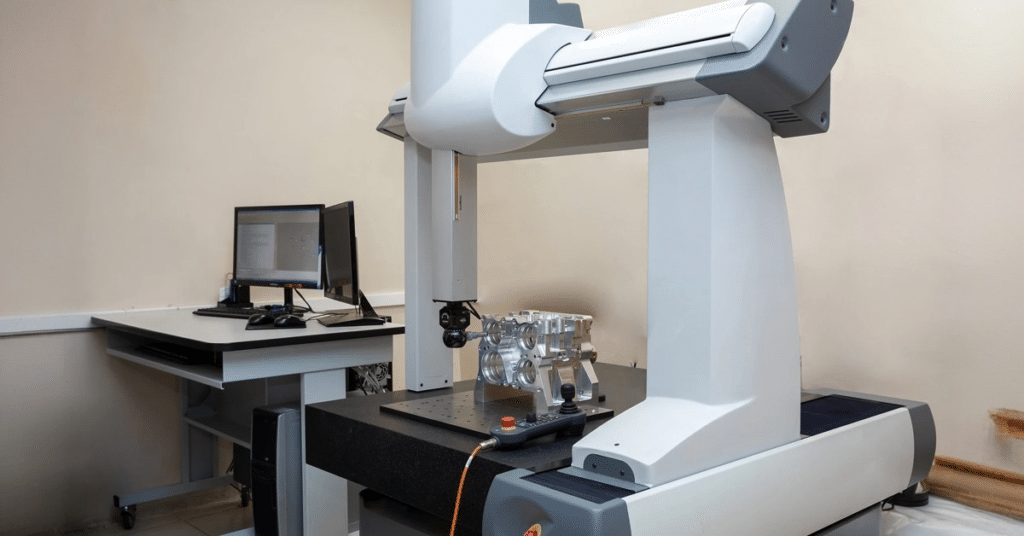
A CMM de ponte é a configuração mais comum na fabricação de precisão, apresentando uma estrutura de ponte móvel que atravessa a mesa de medição e suporta o conjunto do eixo Z vertical. Este projeto oferece excelente rigidez e precisão, tornando-o a escolha padrão para componentes usinados com precisão na maioria das indústrias [5].
CMM cantilever
As máquinas de medição por coordenadas (MMCs) com braço cantilever suportam o braço de medição apenas de um lado, deixando a parte frontal e as laterais da mesa de medição livres para facilitar o carregamento e o acesso às peças. Essa configuração é ideal para peças menores e aplicações em que a troca frequente de peças torna o fácil acesso uma prioridade, embora a estrutura cantilever ofereça um pouco menos de rigidez do que um projeto com ponte em tamanhos maiores.
CMM de pórtico
As máquinas de medição por coordenadas (CMMs) tipo pórtico são máquinas de grande escala, apoiadas em colunas fixadas no piso, projetadas para medir peças usinadas por CNC de grandes dimensões, como estruturas de carrocerias automotivas, peças fundidas de grandes dimensões ou componentes estruturais aeroespaciais que não caberiam no volume de medição de uma máquina de ponte ou de braço articulado padrão.
Sistemas portáteis de CMM e braço articulado
As CMMs portáteis, incluindo sistemas de medição de braço articulado, permitem que a inspeção seja realizada diretamente na máquina-ferramenta ou no chão de fábrica, em vez de exigir que a peça seja transportada para uma sala de metrologia dedicada. Esses sistemas oferecem flexibilidade para peças grandes ou imóveis e suportam inspeção em processo, embora normalmente com precisão um pouco menor do que uma CMM de ponte fixa em um ambiente controlado [6].
Exemplo de Aplicações
- Dispositivos médicos: As máquinas de medição por coordenadas (CMMs) de ponte verificam as tolerâncias rigorosas exigidas em instrumentos cirúrgicos e componentes de dispositivos implantáveis.
- Componentes aeroespaciais: Tanto as máquinas de medição por coordenadas (MMCs) de ponte quanto as de pórtico inspecionam tudo, desde pequenos suportes de precisão até grandes conjuntos estruturais.
- Partes automotivas: As máquinas de medição por coordenadas (CMMs) tipo ponte são padrão para componentes de motor e transmissão, enquanto os sistemas de pórtico lidam com painéis de carroceria e grandes peças estruturais.
- Componentes de máquinas industriais: As máquinas de medição por coordenadas (MMCs) de braço cantilever e ponte verificam carcaças de caixas de engrenagens, eixos e estruturas de montagem em processos gerais de fabricação industrial.
Benefícios da inspeção CMM para peças CNC
A adoção da inspeção por CMM (Máquina de Medição por Coordenadas) na manufatura de precisão reflete vantagens mensuráveis em relação aos métodos de inspeção manual, tanto em termos de qualidade das peças quanto de eficiência geral da produção.
Precisão e consistência aprimoradas
A medição CMM elimina a variação dependente do operador inerente à medição manual com paquímetros, micrômetros e calibradores. O mesmo programa de inspeção produz resultados consistentes, independentemente do operador que o executa, removendo uma fonte significativa de incerteza de medição do processo de controle de qualidade [7].
Controle de qualidade mais rápido
Rotinas de inspeção automatizadas medem dezenas ou centenas de características em uma única execução de programa, muito mais rápido do que verificar manualmente cada dimensão com ferramentas manuais. Essa vantagem de velocidade torna-se particularmente significativa para peças com geometria complexa ou inúmeras características críticas.
Redução de sucata e retrabalho
A detecção precoce de problemas dimensionais por meio da inspeção por CMM, especialmente quando integrada às rotinas de inspeção em processo ou de primeira peça, permite que os fabricantes identifiquem e corrijam problemas de usinagem antes que um lote inteiro seja produzido fora da tolerância, reduzindo substancialmente as taxas de refugo e os custos de retrabalho.
Melhor Otimização de Processos
Os dados da CMM coletados ao longo de uma produção revelam tendências que apontam para problemas subjacentes no processo, como desvios dimensionais graduais que indicam desgaste da ferramenta ou desvios recorrentes que apontam para erros de fixação ou programação. Esses dados permitem a melhoria contínua do processo, indo além da simples inspeção de aprovação/reprovação.
Rastreabilidade e Documentação
Os relatórios de inspeção gerados pelo software CMM fornecem um registro de qualidade documentado para cada peça ou lote, dando suporte a acordos de qualidade com o cliente, conformidade regulatória e requisitos de auditoria em setores regulamentados, como o aeroespacial e a fabricação de dispositivos médicos.
Exemplo
A utilização de relatórios CMM para identificar o desgaste da ferramenta que causa furos com dimensões excessivas durante a produção CNC ilustra claramente o benefício da otimização do processo. Se uma série de relatórios de inspeção mostrar que os diâmetros dos furos tendem gradualmente a se aproximar do limite superior de tolerância em peças sequenciais, esse padrão aponta diretamente para o desgaste da pastilha na operação de mandrilamento ou furação, permitindo que a equipe de produção programe uma troca de ferramenta antes que qualquer peça exceda a tolerância, em vez de descobrir o problema somente após a produção de peças defeituosas.
Desafios comuns e melhores práticas na inspeção por CMM
Apesar de sua precisão, a inspeção por CMM não está imune a erros. Compreender as fontes comuns de incerteza de medição e as práticas que as mitigam é essencial para obter resultados de inspeção confiáveis.
Desafios Comuns
- Instalação inadequada: Uma peça que não esteja adequadamente fixada ou que seja deformada pelas forças de fixação durante a medição produzirá resultados imprecisos que não refletem sua verdadeira geometria em estado livre.
- Variação de temperatura: Medir uma peça antes que ela se estabilize na temperatura da sala de inspeção introduz um erro de expansão térmica, particularmente significativo para peças maiores ou com tolerâncias apertadas.
- Problemas de acessibilidade da sonda: Bolsões profundos, características internas ou geometrias complexas podem ser difíceis ou impossíveis de alcançar com uma sonda padrão, exigindo configurações de sonda especializadas ou estratégias de medição alternativas.
- Geometrias complexas: Superfícies esculpidas e contornos de forma livre exigem técnicas de digitalização de nuvens de pontos e comparação de superfícies mais complexas do que a simples medição baseada em características. .
Melhores Práticas
- Calibração CMM regular: As máquinas devem ser calibradas de acordo com um cronograma definido, utilizando artefatos de referência certificados, para garantir que a precisão das medições permaneça dentro do desempenho especificado da máquina ao longo do tempo.
- Preparação adequada das peças: Procedimentos consistentes de limpeza e estabilização de temperatura devem ser aplicados antes de cada ciclo de inspeção, especialmente para componentes com tolerâncias rigorosas.
- Procedimentos de inspeção consistentes: A utilização de programas de inspeção documentados e repetíveis, em vez de medições manuais ad hoc, garante que os resultados sejam comparáveis entre operadores, turnos e períodos de tempo.
- Treinamento do operador: A técnica correta de fixação, a seleção da ponta de prova e o desenvolvimento do programa exigem pessoal treinado que compreenda tanto o software da CMM quanto os princípios de metrologia por trás da medição precisa.
- Integração com fluxos de trabalho CAD/CAM: A vinculação direta dos programas de inspeção CMM ao modelo CAD da peça agiliza a criação de programas e garante que os critérios de inspeção permaneçam sincronizados com as alterações de projeto.
Conclusão
A inspeção por CMM tornou-se o método padrão para verificar a conformidade dimensional e geométrica em peças usinadas por CNC, proporcionando um nível de precisão e documentação inigualável pelos métodos de inspeção manual. Desde dimensões lineares básicas até especificações GD&T complexas e comparações de superfícies de forma livre, as CMMs oferecem aos fabricantes uma maneira objetiva e repetível de confirmar se uma peça corresponde ao seu projeto original antes de chegar ao cliente.
Os benefícios vão além da simples verificação de aprovação/reprovação. Maior precisão, ciclos de inspeção mais rápidos, redução de desperdício e o conhecimento do processo obtido por meio da análise de tendências contribuem para melhores resultados de fabricação ao longo do tempo. Para qualquer organização que produza componentes CNC de precisão, principalmente em setores regulamentados como o aeroespacial e o de dispositivos médicos, a inspeção por CMM não é uma etapa opcional de qualidade, mas sim uma parte essencial para fornecer peças que tenham um desempenho confiável em sua aplicação pretendida.
Referências
Alsoufi, MS, Bawazeer, SA, Alhazmi, MW, Hijji, HH, Alhazmi, H., & Alqurashi, HF (2025). Precisão dimensional e variabilidade de medição em peças torneadas por CNC usando paquímetros digitais e máquinas de medição por coordenadas em cinco materiais. Materials , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Cho, N., & Tu, J. (2001). Modelagem da circularidade de peças usinadas para análise de tolerância. Precision Engineering , 25 (1), 35–47. https://doi.org/10.1016/s0141-6359(00)00053-2
Mantel, MR (s.d.). Máquinas de medição por coordenadas: uma ferramenta moderna de inspeção na manufatura . Digital Commons @ NJIT. https://digitalcommons.njit.edu/theses/1246?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Mian, NS, Fletcher, S., & Longstaff, A. (2018). Reduzindo a latência entre usinagem e medição usando FEA para prever efeitos transientes térmicos na medição CMM. Measurement , 135 , 260–277. https://doi.org/10.1016/j.measurement.2018.11.034
Samelova, V., Marek, T., Jelinek, A., Jankovych, R., Maradova, K., & Holub, M. (2024). Um estudo de caso sobre a avaliação da capacidade e aplicabilidade de uma máquina de medição por coordenadas com braço articulado e uma sonda Touch-Trigger para medição em máquina. Machines , 12 (12), 841. https://doi.org/10.3390/machines12120841
Xia, G. (23 de fevereiro de 2026). Máquina de Medição por Coordenadas (MMC) explicada: tipos, princípios de funcionamento, precisão e aplicações . Rapid-Protos. https://www.rapid-protos.com/coordinate-measuring-machine/
Zeng, S., Wan, X., Li, W., Yin, Z., & Xiong, Y. (2012). Uma nova abordagem para o projeto de dispositivos de fixação na supressão da vibração de usinagem de peças flexíveis. International Journal of Machine Tools and Manufacture , 58 , 29–43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




