
A fresagem CNC está entre os processos mais versáteis da manufatura moderna, capaz de produzir desde superfícies planas simples até contornos tridimensionais complexos em uma única máquina. Por trás de cada operação de fresagem bem-sucedida, no entanto, está uma ferramenta de corte selecionada especificamente para o trabalho em questão. A escolha da ferramenta, seu material, geometria e revestimento determinam diretamente a qualidade da peça, a eficiência da usinagem, a vida útil da ferramenta e, em última análise, o custo de produção do componente final.
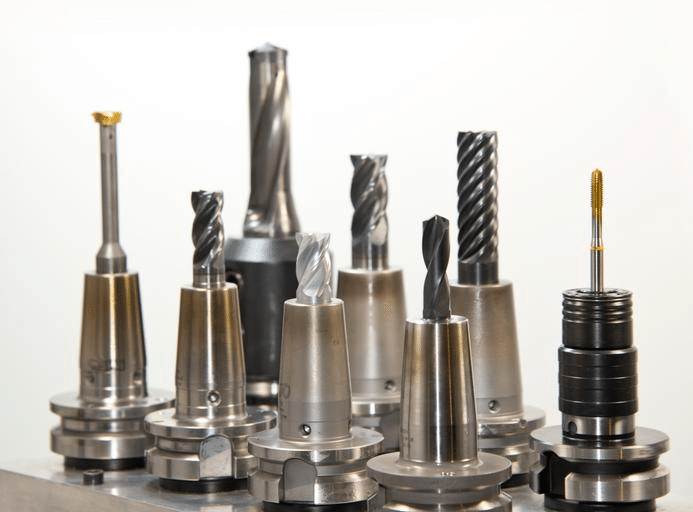
Ferramentas de corte usadas em usinagem CNC
Uma operação de fresagem bem equipada utiliza uma ampla gama de ferramentas de corte, cada uma projetada para uma tarefa específica. As fresas de topo realizam a maior parte dos trabalhos de perfilamento, ranhuramento e contorno; as fresas de faceamento lidam com grandes superfícies planas de forma eficiente; e uma variedade de ferramentas especializadas são utilizadas para rosqueamento, chanframento e usinagem de rasgos de chaveta.
Entendendo as ferramentas de corte CNC
Antes de comparar tipos específicos de ferramentas, é útil estabelecer o que são ferramentas de corte de fresamento, como elas removem material e quais fatores regem o processo de seleção em diferentes cenários de usinagem.
O que são ferramentas de corte para fresamento CNC?
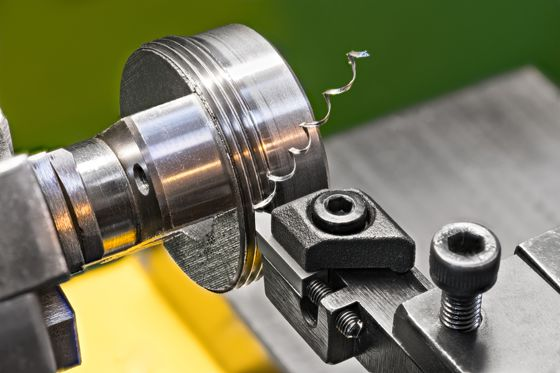
As ferramentas de fresagem CNC são ferramentas rotativas com uma ou mais arestas de corte que removem material de uma peça de trabalho à medida que a ferramenta gira e se move ao longo de um caminho programado. Ao contrário do torneamento, onde a peça de trabalho gira contra uma ferramenta estacionária, a fresagem inverte essa relação: a ferramenta gira em alta velocidade enquanto a peça de trabalho, mantida estacionária ou movida ao longo de eixos controlados, é colocada em contato com as arestas de corte. O material é removido na forma de cavacos à medida que cada aresta de corte entra em contato com a peça de trabalho em sequência durante a rotação [1].
Componentes-chave de uma ferramenta de fresagem
- Arestas de corte: As superfícies afiadas que entram em contato com a peça de trabalho e removem material. O número e a geometria das arestas de corte afetam diretamente a taxa de remoção de material e o acabamento superficial.
- Flautas: Os sulcos helicoidais ou retos entre as arestas de corte proporcionam espaço para a evacuação dos cavacos. O design dos canais influencia o fluxo de cavacos, as forças de corte e a qualidade do acabamento superficial.
- Shank: A parte cilíndrica da ferramenta é fixada no porta-ferramentas da máquina. O diâmetro e o comprimento da haste afetam a rigidez da ferramenta e a profundidade máxima de corte que pode ser alcançada sem deflexão excessiva.
- Revestimentos de ferramentas: Camadas superficiais finas e duras são aplicadas para melhorar a resistência ao desgaste, reduzir o atrito e prolongar a vida útil da ferramenta em condições de corte exigentes.
Fatores que afetam a seleção de ferramentas
- Material da peça: Materiais diferentes exigem geometrias de ferramentas, número de arestas de corte e revestimentos diferentes para obter uma remoção de material eficiente sem desgaste excessivo da ferramenta.
- Requisitos de acabamento de superfície: Operações de acabamento fino exigem ferramentas diferentes, geralmente com mais arestas de corte e geometrias específicas, em comparação com operações de desbaste agressivo.
- Geometria da peça: Cantos internos, cavidades profundas e contornos complexos exigem diâmetros e perfis de ferramentas específicos para acessar e reproduzir com precisão as características necessárias.
- Capacidades da máquina: A faixa de velocidade do fuso, a potência disponível e a rigidez da máquina influenciam quais ferramentas podem ser usadas com eficiência e com quais parâmetros de corte. .
A usinagem de um suporte aeroespacial de alumínio e de uma cavidade de molde de aço temperado ilustra como a seleção da ferramenta muda drasticamente de acordo com o material. A peça de alumínio se beneficia de uma fresa de topo de metal duro com hélice alta e aresta de corte afiada, operada em alta velocidade de rotação para uma evacuação de cavacos rápida e eficiente e um excelente acabamento superficial. A cavidade do molde de aço temperado, por outro lado, requer uma ferramenta de metal duro ou cerâmica revestida com uma geometria de aresta mais robusta, operada em velocidades e avanços significativamente menores para controlar as forças de corte e o calor gerado ao usinar um material muito mais duro.
Fresas de topo: as ferramentas de fresagem CNC mais versáteis
As fresas de topo são a ferramenta principal da fresagem CNC, capazes de executar uma gama mais ampla de operações do que qualquer outra categoria de ferramenta. Compreender as diferenças entre os tipos de fresas de topo é essencial para selecionar a ferramenta correta para uma determinada característica ou operação.
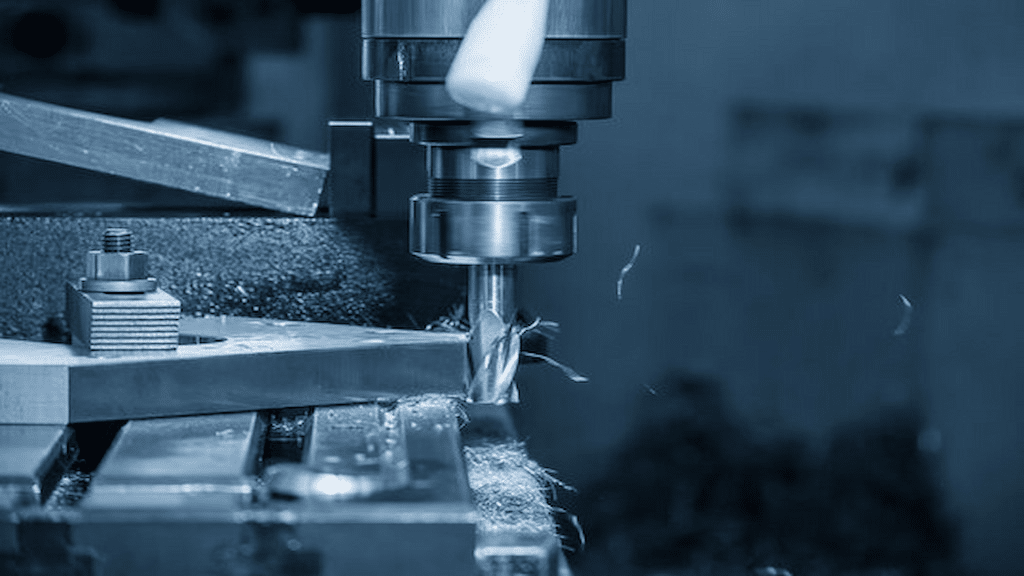
O que é uma fresa de topo?
Uma fresa de topo é uma ferramenta de corte rotativa com arestas de corte tanto na sua face frontal como na sua superfície periférica, permitindo-lhe cortar em múltiplas direções simultaneamente. Isto distingue as fresas de topo das brocas, que são concebidas principalmente para corte axial para produzir furos redondos e não possuem a capacidade de corte periférico necessária para operações de ranhuramento, perfilamento ou contorno. Uma fresa de topo pode mergulhar no material, cortar ao longo de um perfil e usinar cavidades e contornos, tornando-a muito mais versátil do que uma broca para trabalhos gerais de fresagem [3].
Tipos comuns de fresas de topo
- Fresas de topo quadrado: Apresentam bordas de corte com fundo plano e cantos vivos de 90 graus, tornando-as a escolha padrão para ranhuras, bolsos com ombros quadrados e perfis em geral onde são necessários cantos internos precisos.
- Fresas de ponta esférica: Possuem uma ponta de corte hemisférica, permitindo a produção de superfícies lisas e com curvas contínuas. Essas são as ferramentas padrão para usinagem de contornos 3D, fabricação de moldes e matrizes, e qualquer aplicação que exija superfícies com transições suaves.
- Fresas de topo com raio de canto: A combinação do perfil de corte plano de uma fresa de topo quadrada com um pequeno raio no canto aumenta a resistência da aresta de corte e reduz a concentração de tensão que leva ao lascamento. Essa geometria melhora significativamente a vida útil da ferramenta em aplicações de desbaste e semiacabamento.
- Fresas de desbaste: Apresentam um perfil de aresta de corte serrilhada ou ondulada que quebra os cavacos em segmentos menores, reduzindo as forças de corte e permitindo maiores taxas de remoção de material, à custa do acabamento superficial. Isso as torna ideais para a etapa inicial de remoção de material antes das operações de acabamento. .
Aplicações típicas
As fresas de topo suportam uma ampla gama de operações de fresagem:
- Entalhe: Abertura de canais retos em uma peça de trabalho, normalmente utilizando fresas de topo quadradas dimensionadas para corresponder à largura da ranhura.
- Perfilamento: Usinar o contorno externo ou interno de uma peça, seguindo um percurso de ferramenta programado ao redor do perímetro da peça.
- Fresamento de bolso: Remoção de material de dentro de um limite fechado para criar uma cavidade rebaixada, geralmente utilizando uma combinação de passes de fresa de desbaste e acabamento.
- Usinagem de contornos: Produzir superfícies complexas, muitas vezes não planas, utilizando fresas de topo esféricas seguindo um percurso de ferramenta tridimensional derivado do modelo CAD da peça.
Fresas de faceamento e seu papel na usinagem de superfícies
Embora as fresas de topo sejam responsáveis pela maior parte do trabalho de contorno e usinagem de cavidades, as fresas de faceamento têm uma função específica: produzir superfícies planas e extensas de forma eficiente e com acabamento consistente. Compreender quando optar por uma fresa de faceamento em vez de uma fresa de topo é fundamental para um planejamento de processo eficiente.
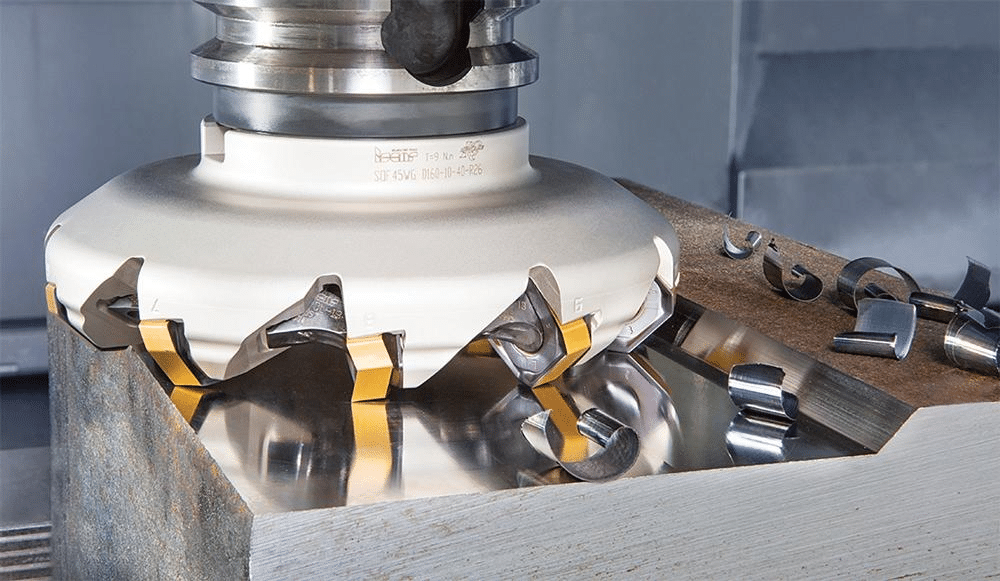
O que é uma fresa facial?
Uma fresa de faceamento é uma ferramenta de fresagem, tipicamente de diâmetro maior do que uma fresa de topo padrão, projetada com múltiplas pastilhas de corte substituíveis dispostas ao redor de sua periferia. Em vez de uma única aresta de corte integral, o design multi-pastilha da fresa de faceamento permite que cada pastilha entre em contato com a peça de trabalho brevemente durante a rotação, distribuindo a carga de corte por várias arestas e possibilitando larguras de corte muito maiores em uma única passada do que uma fresa de topo comparável poderia alcançar [5].
Vantagens do fresamento frontal
- Remoção mais rápida de material: A ampla largura de corte de uma fresa frontal, combinada com múltiplas pastilhas engatadas simultaneamente, permite usinar grandes áreas planas em um tempo significativamente menor do que seria necessário usando uma fresa de topo de diâmetro menor, realizando múltiplas passagens.
- Melhor acabamento superficial em grandes áreas planas: As fresas de faceamento, especialmente aquelas equipadas com insertos raspadores, produzem excelente planicidade e acabamento superficial em grandes áreas em uma única passada, o que é difícil de replicar com passadas sobrepostas de fresas de topo.
- Produtividade aprimorada: A combinação de remoção de material mais rápida e acabamento superficial superior reduz o tempo total do ciclo para peças com grandes superfícies planas.
Aplicações comuns
- Esquadrejamento de material em estoque: O fresamento frontal é frequentemente a primeira operação realizada em barras ou chapas brutas, estabelecendo uma superfície de referência plana e precisa antes do início de outras usinagens.
- Preparando superfícies de referência: As superfícies de referência utilizadas para fixação ou medição subsequentes são geralmente fresadas frontalmente para garantir planicidade e esquadro em relação ao restante da peça.
- Acabamento de faces de peças grandes: Os passes de acabamento final em grandes superfícies planas, como bases de máquinas ou placas de montagem, são normalmente realizados com uma fresa de faceamento para atingir a planicidade e o acabamento superficial necessários de forma eficiente. .
A fresagem frontal de um bloco de aço antes do início da usinagem de precisão é uma etapa inicial padrão em muitas sequências de usinagem. O bloco bruto, frequentemente ligeiramente fora de esquadro e com uma superfície irregular devido ao processo de serragem ou preparação do material bruto, é fresado frontalmente em suas superfícies de referência primárias para estabelecer pontos de referência planos e precisos. Esses pontos de referência servem então como pontos de referência confiáveis para todas as operações subsequentes de fixação e usinagem realizadas na peça.
Outras ferramentas importantes de fresagem CNC
Além das fresas de topo e fresas de faceamento, uma gama de ferramentas de corte especializadas atende a requisitos de usinagem específicos que as ferramentas de uso geral não conseguem atender com eficiência.
Moinhos de casca
As fresas de faceamento são ferramentas de fresamento frontal de grande diâmetro, projetadas para serem montadas em um eixo separado, em vez de possuírem uma haste integrada. Isso as torna econômicas para operações de faceamento e aplainamento de grande diâmetro, onde uma ferramenta maciça de diâmetro equivalente seria cara e pesada.
Cortadores de mosca
As fresas de faceamento utilizam uma única ferramenta de corte montada em um suporte rotativo, produzindo um acabamento superficial muito fino a baixo custo. Elas são particularmente úteis para o acabamento de grandes superfícies planas, onde a qualidade da superfície é mais importante do que a taxa de remoção de material e onde o custo de uma fresa de faceamento com múltiplas pastilhas não se justifica para o volume de produção envolvido.
Cortadores de ranhura em T
As fresas para ranhuras em T são ferramentas especializadas projetadas para usinar a ranhura característica em forma de T usada em mesas de máquinas, placas de fixação e sistemas de ferramentas. A fresa normalmente requer uma ranhura reta pré-usinada, após a qual a fresa para ranhuras em T alarga a base da ranhura para criar o perfil rebaixado que permite que porcas ou parafusos em T deslizem e travem na posição correta.
Fresas de chanfro
As fresas de chanfro são ferramentas de corte angulares usadas para quebrar arestas vivas, remover rebarbas e criar transições angulares consistentes nas bordas das peças. O chanfro melhora a segurança da peça durante o manuseio, prepara as bordas para a montagem e pode reduzir a concentração de tensão em cantos vivos.
Moinhos de Rosca
As fresadoras de roscas produzem roscas internas e externas por meio de interpolação helicoidal de uma ferramenta de corte com perfil especial, oferecendo uma alternativa à usinagem de roscas de ponto único ou à usinagem de roscas. A fresagem de roscas é particularmente valiosa para roscas de grande diâmetro, materiais duros e aplicações onde a quebra do macho em uma peça de alto valor seria inaceitável [7].
Fresas de chaveta e Woodruff
As fresas para chavetas usinam as ranhuras retas usadas para assentar as chavetas que transmitem torque entre eixos e componentes montados, como engrenagens e polias. As fresas Woodruff produzem o perfil de chaveta com fundo curvo usado com chavetas Woodruff, um projeto comum em aplicações de eixos que exigem um assento de chaveta autoalinhante.
Exemplo
A utilização de uma fresa de rosca para criar roscas em componentes aeroespaciais de alto valor ilustra a razão pela qual essa categoria de ferramenta existe ao lado da usinagem convencional com macho. Em uma conexão aeroespacial de titânio ou aço de alta resistência, um macho quebrado dentro de uma peça cara e quase finalizada pode significar o descarte de todo o componente. A fresagem de rosca evita completamente esse risco, uma vez que a trajetória helicoidal de interpolação de uma fresa de rosca não submete a ferramenta ao mesmo risco de quebra que um macho avançando axialmente em um furo cego, ao mesmo tempo que produz uma geometria de rosca precisa e repetível.
Materiais e revestimentos de ferramentas de corte
O material base de uma ferramenta de corte, combinado com qualquer revestimento aplicado, determina o desempenho da ferramenta em condições de corte específicas, sua durabilidade e quais materiais ela pode usinar com eficiência.
Aço de alta velocidade (HSS)
As ferramentas de aço rápido oferecem boa tenacidade e são relativamente baratas, tornando-as adequadas para usinagem de uso geral, particularmente em ambientes de baixo volume ou oficinas de trabalho. Sua principal limitação é a resistência reduzida ao calor em comparação com o carboneto, restringindo as velocidades de corte nas quais podem ser usadas sem desgaste rápido ou falha da aresta [8].
Ferramentas de metal duro sólido
As ferramentas de metal duro oferecem dureza e resistência ao calor significativamente maiores do que as de aço rápido (HSS), permitindo velocidades de corte muito mais altas e maior vida útil, principalmente em ambientes de produção onde a eficiência do tempo de ciclo é crucial. A desvantagem é uma maior fragilidade em comparação com o HSS, tornando as ferramentas de metal duro mais suscetíveis a lascas em cortes interrompidos ou com rigidez insuficiente.
Ferramentas de cerâmica e CBN
As ferramentas de cerâmica e nitreto cúbico de boro (CBN) são reservadas para usinagem de alta temperatura e alta velocidade de aços endurecidos e superligas, onde sua excepcional dureza a quente permite velocidades de corte muito superiores às suportadas pelo metal duro. Esses materiais são frágeis e exigem configurações estáveis e rígidas, mas proporcionam ganhos substanciais de produtividade nas aplicações específicas de materiais duros para as quais foram projetados.
Revestimentos comuns para ferramentas
- TiN (Nitreto de Titânio): Revestimento de uso geral que oferece maior dureza e menor atrito em comparação com ferramentas sem revestimento, adequado para uma ampla gama de aplicações de usinagem em geral.
- TiAlN (Nitreto de titânio e alumínio): Proporciona excelente resistência ao calor e é ideal para usinagem a seco ou em alta velocidade de aço e aço inoxidável.
- AlTiN (nitreto de alumínio e titânio): Oferece desempenho ainda maior em altas temperaturas do que o TiAlN, comumente aplicado em ferramentas usadas na usinagem de materiais endurecidos e de difícil usinagem.
- DLC (Carbono semelhante a diamante): Proporciona baixíssimo atrito, tornando-a ideal para usinagem de materiais não ferrosos e abrasivos, como alumínio e compósitos, onde a formação de aresta postiça e a adesão de cavacos são preocupações importantes. .
Como os revestimentos melhoram o desempenho
- Desgaste reduzido: Revestimentos duros resistem ao desgaste abrasivo na aresta de corte, prolongando a vida útil da ferramenta.
- Melhor resistência ao calor: Os revestimentos reduzem a transferência de calor para o substrato da ferramenta, preservando a dureza da aresta de corte em altas temperaturas geradas durante o corte.
- Maior vida útil da ferramenta: O efeito combinado da resistência ao desgaste e ao calor permite que as ferramentas revestidas mantenham o desempenho de corte em um número significativamente maior de peças do que uma ferramenta equivalente sem revestimento.
Exemplo
A utilização de fresas de topo de metal duro revestidas com TiAlN para usinagem de componentes de aço temperado demonstra a seleção adequada do revestimento às demandas da aplicação. A combinação da dureza do metal duro com a resistência térmica do TiAlN permite que a ferramenta mantenha seu fio de corte mesmo sob as altas temperaturas geradas durante a usinagem de aço ferramenta temperado, enquanto uma ferramenta sem revestimento ou revestida apenas com TiN sofreria desgaste rápido e exigiria substituição muito mais frequente.
Melhores práticas para selecionar ferramentas de corte para fresamento CNC
A seleção da ferramenta correta exige, de forma consistente, a consideração do material, da geometria e dos parâmetros de corte em conjunto, em vez de tratar a escolha da ferramenta como uma decisão isolada.
Combine a ferramenta com o material
- Alumínio: Prefere ferramentas de metal duro com hélice alta e arestas afiadas, operadas em alta velocidade, priorizando a evacuação eficiente de cavacos e um excelente acabamento superficial.
- Aço: Requer ferramentas com geometria de aresta robusta e revestimentos adequados, que equilibrem a resistência ao desgaste com a tenacidade necessária para suportar forças de corte moderadas.
- Aço inoxidável: Exige arestas de corte afiadas e controle cuidadoso dos parâmetros para gerenciar o endurecimento por trabalho e a geração de calor, frequentemente favorecendo ferramentas de metal duro revestidas com geometria positiva.
- Titânio: Requer ferramentas projetadas para baixas velocidades de corte e altas taxas de avanço, com revestimentos e geometrias selecionados especificamente para controlar a concentração de calor característica da usinagem de titânio.
Considere a geometria da ferramenta
- Número de flautas: Menos canais de corte proporcionam maior remoção de cavacos, sendo adequados para materiais mais macios e remoção agressiva de material, enquanto mais canais melhoram o acabamento superficial em materiais mais duros, onde o volume de cavacos é menor.
- Ângulo de hélice: Ângulos de hélice mais elevados melhoram a ação de cisalhamento e a evacuação de cavacos, sendo particularmente benéficos em alumínio e outros materiais mais macios.
- Diâmetro da ferramenta: Diâmetros maiores melhoram a rigidez e a taxa de remoção de material, enquanto diâmetros menores são necessários para acessar detalhes internos apertados e minuciosos.
Otimize os parâmetros de corte
- Velocidade do fuso: Deve ser compatível com o material da ferramenta, o revestimento e o material da peça de trabalho para se obter uma velocidade de corte superficial adequada.
- Taxa de alimentação: Controla a espessura do cavaco e afeta diretamente as forças de corte e o acabamento superficial; deve ser equilibrado com a velocidade do fuso e a profundidade de corte.
- Profundidade do corte: As operações de desbaste priorizam maiores profundidades de corte para maximizar a remoção de material, enquanto as operações de acabamento utilizam profundidades menores para obter precisão dimensional e qualidade de superfície.
Monitorar Desgaste da Ferramenta
Reconhecer os sinais de desgaste da ferramenta, incluindo aumento das forças de corte, degradação do acabamento superficial, desvio dimensional e alterações audíveis no som de corte, permite que as ferramentas sejam substituídas no momento apropriado, antes que causem problemas de qualidade da peça ou falha catastrófica da ferramenta.
Reduzir custos de usinagem
O gerenciamento eficaz da vida útil das ferramentas, incluindo a seleção adequada de parâmetros e a substituição oportuna, combinada com a manutenção e o armazenamento adequados das ferramentas, reduz o gasto geral com ferramentas, mantendo a qualidade consistente das peças em todas as produções [10].
Conclusão
A seleção da ferramenta de corte CNC adequada é fundamental para alcançar precisão, eficiência e produção com boa relação custo-benefício. As fresas de topo executam a maioria das operações de perfilamento, ranhuramento e contorno com notável versatilidade, enquanto as fresas de faceamento se destacam na produção de superfícies planas e com acabamento preciso em grandes áreas. Ferramentas especializadas, como fresas de rosca, fresas de chanfro e fresas para chaveta, preenchem as lacunas que as ferramentas de uso geral não conseguem atender com eficiência.
Além da geometria da ferramenta, a escolha do material base e do revestimento determina o desempenho da ferramenta sob condições de corte específicas e sua vida útil na produção. A compatibilidade entre o material da ferramenta, sua geometria e os parâmetros de corte com o material da peça e os requisitos da mesma é o que, em última análise, diferencia um processo de usinagem eficiente e econômico de um processo marcado por desgaste excessivo da ferramenta, acabamento superficial ruim e qualidade inconsistente das peças. A seleção criteriosa de ferramentas, aplicada de forma consistente em toda a operação de produção, traz benefícios em cada peça que sai da máquina.
Referências
Bag, R., Panda, A., Sahoo, AK, & Kumar, R. (2022). Usinagem dura de alta velocidade sustentável do aço AISI 4340 em ambiente seco. Arabian Journal for Science and Engineering , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Bermanschläger, SC, Baumann, C., Brünner, J., Kolozsvari, S., Mayrhofer, PH, & Bleicher, F. (2026). Desempenho de ferramentas revestidas com TiN, (Ti,Al)N e (Ti,Al,Ta,Ce)N na usinagem a seco de aço C45E. CIRP Journal of Manufacturing Science and Technology , 66 , 31–40. https://doi.org/10.1016/j.cirpj.2026.01.013
Dhobale, N., Mulik, S., Jegadeeshwaran, R., & Patange, A. (2021). Supervisão de insertos de ferramentas de fresamento usando abordagens convencionais e de inteligência artificial: uma revisão. Sound&Vibration , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Fan, M., Bi, C., Liu, X., Ding, M., & Song, H. (2023). Pesquisa sobre o projeto e o desempenho de corte de uma fresa lemniscata rotativa. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Globisch, S., Friedrich, M., Heidemann, N., & Döpper, F. (2024). Conceito de ferramenta para uma fresa de topo de metal duro para desbaste e acabamento do aço ferramenta Toolox 44. Journal of Manufacturing and Materials Processing , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Khattab, A., Sztankovics, I., & Felhő, C. (2025). Comparação experimental preliminar de fresamento por mergulho e fresamento frontal: influências dos parâmetros de corte na força de corte e na rugosidade da superfície. Eng—Advances in Engineering , 6 (6), 128. https://doi.org/10.3390/eng6060128
Laghari, RA, & Mekid, S. (2023). Abordagem abrangente para monitoramento de condição baseado em IIoT de processos de usinagem. Measurement , 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004
Pajaziti, A., Tafilaj, O., Gjelaj, A., & Berisha, B. (2025). Otimização do planejamento de trajetória de ferramenta e desempenho de máquinas CNC em usinagem com eficiência de tempo. Machines , 13 (1), 65. https://doi.org/10.3390/machines13010065
Silva, FJG, Martinho, RP, Magalhães, LL, Fernandes, F., Sales-Contini, RCM, Durão, LM, Casais, RCB, & Sousa, VFC (2024). Um estudo comparativo de diferentes estratégias de fresamento sobre produtividade, desgaste da ferramenta, rugosidade superficial e vibração. Journal of Manufacturing and Materials Processing , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Stankov, N., & Ivanov, A. (2025). Perfilamento analítico e gráfico de fresas de rosca para a formação de roscas internas. Applied Sciences , 15 (13), 7308. https://doi.org/10.3390/app15137308