

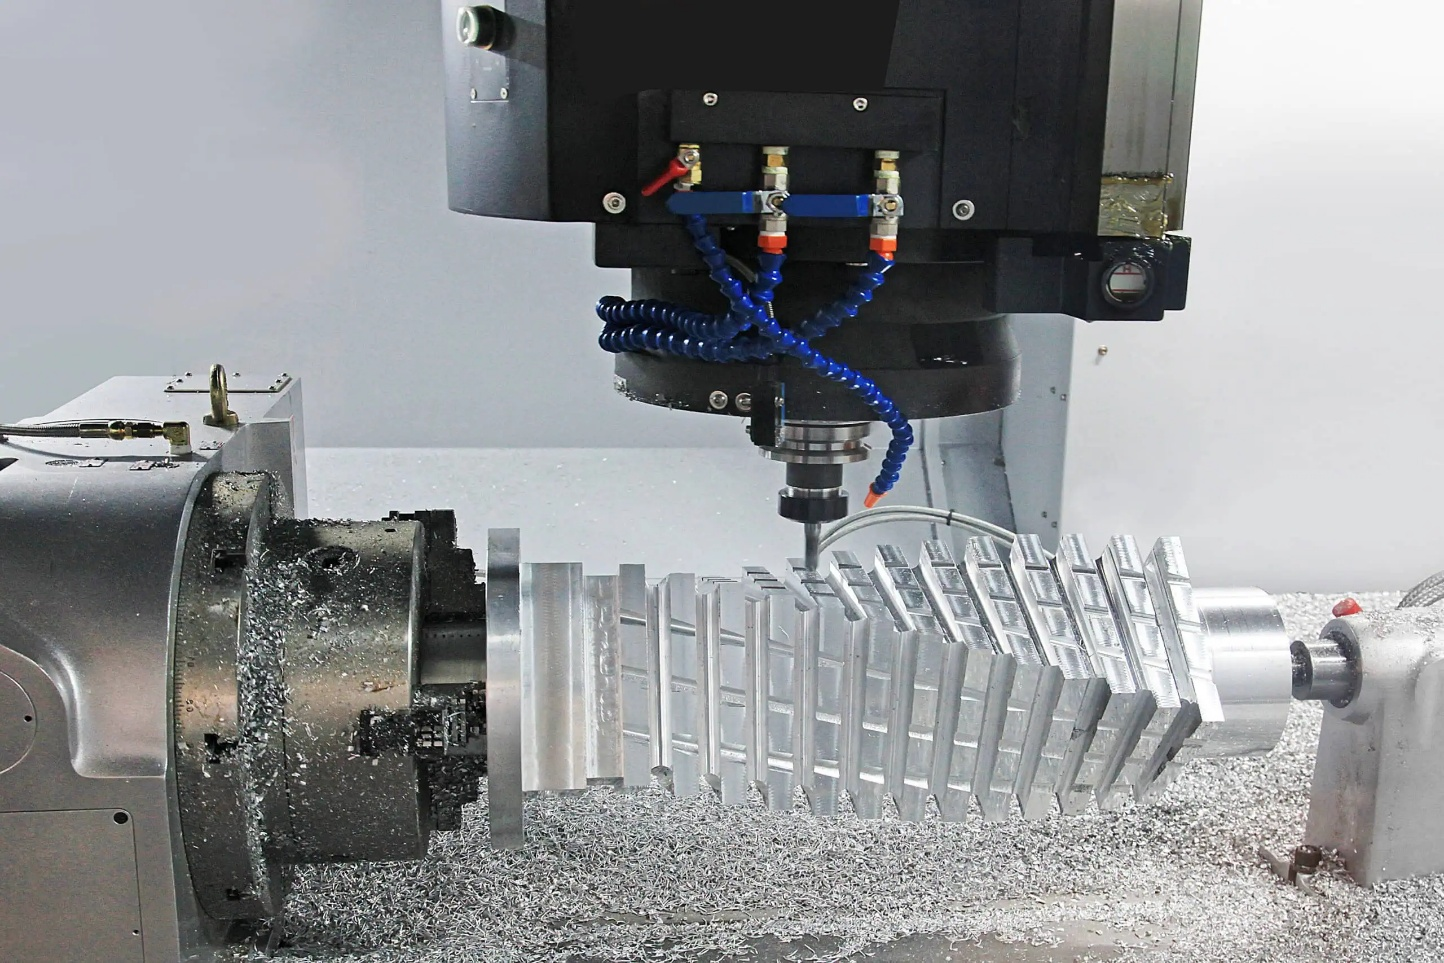
A usinagem CNC oferece precisão, repetibilidade e capacidade geométrica que poucos outros processos de fabricação conseguem igualar. No entanto, também é um processo de alto custo e, sem uma compreensão clara dos fatores que impulsionam esses custos, os orçamentos podem ser significativamente subestimados na fase de projeto. Para fabricantes, engenheiros e projetistas de produtos, entender os custos da usinagem CNC não é apenas uma questão de aquisição; é uma disciplina de projeto.
Os custos de usinagem raramente são determinados por uma única variável. A seleção do material, a geometria da peça, os requisitos de tolerância, o volume de produção e as operações de acabamento secundário contribuem para o preço final de um componente usinado. As decisões tomadas durante a fase de projeto têm uma influência desproporcional nesses custos, muitas vezes maior do que qualquer negociação na fase de orçamento. Este artigo examina os principais fatores de custo na usinagem CNC e identifica estratégias práticas para reduzir as despesas sem comprometer a qualidade da peça ou o desempenho funcional.
Seleção de materiais e seu impacto no custo da usinagem CNC
A escolha do material é uma das decisões mais precoces e importantes no processo de usinagem CNC. Ela afeta não apenas o custo de aquisição da matéria-prima, mas também as ferramentas de corte necessárias, o tempo de ciclo para usinar a peça e a taxa de desgaste dessas ferramentas. Um material selecionado puramente com base no desempenho, sem considerar sua usinabilidade, pode aumentar substancialmente o custo total da peça, muito além do que o preço da matéria-prima por si só sugeriria.
Por que a escolha do material é importante
Cada material comporta-se de maneira diferente sob condições de corte. Alguns materiais são usinados rapidamente com desgaste mínimo da ferramenta, mantendo os tempos de ciclo curtos e os custos de ferramental baixos. Outros geram altas forças de corte, exigem velocidades mais lentas e desgastam as pastilhas rapidamente, o que aumenta o custo por peça. Quando multiplicadas por um lote de produção, essas diferenças tornam-se significativas. O custo do material, portanto, não é apenas o preço por quilograma de estoque; é o agregado do custo de aquisição, tempo de usinagem e consumo de ferramental combinados. [1]
Diferenças de custo entre materiais comuns
O perfil de custos dos materiais de usinagem CNC mais utilizados varia consideravelmente:
- Alumínio: O alumínio é o material mais econômico para usinagem na maioria das aplicações. Ligas de alumínio como 6061 e 7075 são cortadas em altas velocidades com baixas forças de corte, produzindo excelentes acabamentos superficiais com desgaste mínimo da ferramenta. O custo da matéria-prima é moderado e os tempos de ciclo são curtos, tornando o alumínio a escolha padrão para aplicações sensíveis a custos, onde a relação resistência/peso é importante.
- Aço macio: Com preço moderado como matéria-prima e razoavelmente usinável em condições de corte padrão, o aço de baixo carbono é uma opção econômica para componentes estruturais onde a resistência à corrosão não é necessária e o tratamento térmico não é especificado.
- Aço inoxidável: Mais caro que o aço comum, tanto em custo de material quanto de usinagem. Aços como o 304 e o 316 sofrem encruamento durante o corte, exigindo insertos afiados, velocidades de corte moderadas e taxas de avanço consistentes para evitar atrito e falha prematura da ferramenta. Os tempos de ciclo são maiores do que para alumínio ou aço comum para geometrias de peças equivalentes.
- Titânio: Entre os materiais mais caros de usinar, as ligas de titânio apresentam baixa condutividade térmica. Isso significa que o calor gerado durante o corte se concentra na aresta da ferramenta, em vez de se dissipar no cavaco. Tal fato acelera drasticamente o desgaste da ferramenta, aumenta os custos de usinagem e exige velocidades de corte mais lentas, o que prolonga o tempo de ciclo. O custo de usinagem de um componente de titânio pode ser de três a cinco vezes maior do que o de uma peça equivalente de alumínio.
- Plásticos de engenharia: Materiais como Delrin, PEEK e nylon são econômicos para usinar em termos de forças de corte e desgaste da ferramenta, mas exigem fixação cuidadosa para controlar a deflexão da peça e a expansão térmica durante o corte. Para aplicações com baixa carga, eles oferecem uma alternativa economicamente viável aos componentes metálicos.
Como a usinabilidade do material influencia o custo
A usinabilidade influencia diretamente o tempo de ciclo e o consumo de ferramentas, ambos fatores que impactam significativamente os custos:
- Materiais mais fáceis de usinar permitem velocidades de corte e taxas de avanço mais altas, reduzindo o tempo de ciclo por peça e aumentando a utilização da máquina.
- Materiais duros exigem parâmetros mais lentos, trocas de insertos mais frequentes e, ocasionalmente, ferramentas de usinagem especializadas, o que aumenta o custo.
- Materiais que geram cavacos longos e fibrosos, como alguns tipos de aço inoxidável, exigem atenção adicional ao gerenciamento dos cavacos, o que pode aumentar o tempo de intervenção do operador.
Uma comparação útil é a usinagem de um suporte de montagem simples em alumínio 6061 versus titânio grau 5 (Ti-6Al-4V). O suporte de alumínio pode ser concluído em 8 minutos com uma única pastilha que dura 50 ou mais peças. O equivalente em titânio, com geometria idêntica, pode exigir de 35 a 40 minutos de tempo de ciclo, com trocas de pastilha a cada 10 a 15 peças, aumentando o custo do tempo de máquina e o custo das ferramentas em quatro vezes ou mais.
Dicas para redução de custos
- Adequar o desempenho do material aos requisitos reais: Especificar titânio ou aço inoxidável de alta qualidade para um componente que será submetido a cargas moderadas em um ambiente benigno representa um custo evitável. Selecionar um material com características de desempenho adequadas, em vez de excessivas, é uma das decisões mais simples para redução de custos disponíveis na fase de projeto.
- Considere ligas alternativas: Em muitos casos, um aço de liga inferior com tratamento térmico apropriado, ou uma liga de alumínio com um tratamento de anodização adequado, oferece desempenho de serviço comparável a um custo de usinagem significativamente menor do que uma liga premium.
- Avaliar plásticos de engenharia: Para componentes não estruturais que operam em ambientes químicos ou elétricos, o PEEK ou o Delrin podem atender a todos os requisitos funcionais a uma fração do custo de um equivalente metálico.
Complexidade do projeto da peça e tempo de usinagem
Após a seleção do material, a complexidade do projeto da peça é o principal fator determinante do custo da usinagem CNC. A geometria influencia todos os processos subsequentes: o número de setups necessários, as ferramentas empregadas, o tempo de ciclo e o esforço de inspeção ao final do processo. Uma peça com geometria superdimensionada, contendo características sem função prática, custa mais para produzir em todas as etapas, sem oferecer qualquer benefício adicional de desempenho.
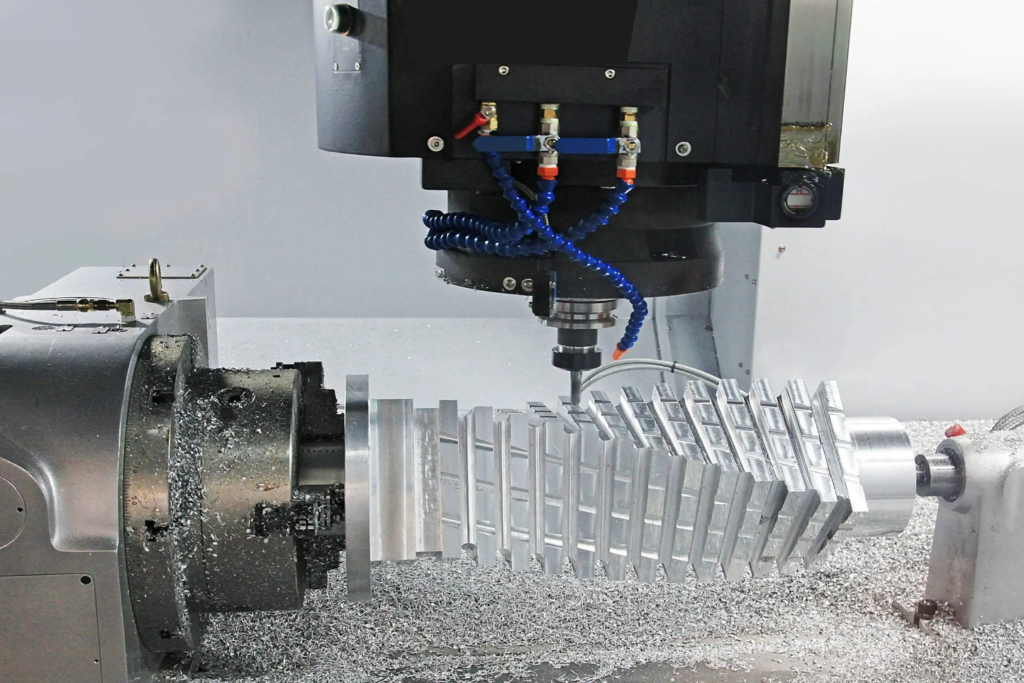
Projeto de peças CNC complexas
Como o design afeta o custo de fabricação
Geometrias complexas exigem mais operações de máquina, mais trocas de ferramentas e, em muitos casos, configurações adicionais onde a peça deve ser reposicionada e fixada novamente para acessar características de diferentes orientações. Cada configuração adicional introduz seu próprio custo em tempo de máquina, mão de obra e potencial para erro posicional acumulado. Uma peça que pode ser concluída em uma única configuração em um centro de usinagem de três eixos quase sempre custará menos para produzir do que uma peça geometricamente semelhante que requer duas ou três configurações, mesmo que a matéria-prima e as tolerâncias sejam idênticas. [3]
Características de design que aumentam os custos
Determinadas características geométricas aumentam consistentemente o custo de usinagem e devem ser usadas apenas quando funcionalmente justificadas:
- Bolsos fundos: A usinagem de cavidades profundas exige ferramentas de longo alcance, que são menos rígidas e mais propensas à vibração, necessitando de parâmetros de corte mais lentos e mais passes para atingir o acabamento desejado. Relações profundidade/largura superiores a 3:1 aumentam o custo consideravelmente; relações superiores a 6:1 podem tornar um elemento desproporcionalmente caro em relação ao seu tamanho.
- Paredes finas: Seções com espessura inferior a 1.5 mm em metal ou 2.5 mm em plástico sofrem deformação sob as forças de corte, exigindo profundidades de corte reduzidas, taxas de avanço mais lentas e um sequenciamento cuidadoso do percurso da ferramenta para evitar o descarte da peça. Cada um desses ajustes aumenta o tempo de ciclo.
- Cantos internos apertados: As ferramentas de fresagem CNC são cilíndricas, o que significa que os cantos internos só podem ser produzidos com um raio mínimo igual ao raio da ferramenta. Especificar cantos internos agudos exige eletroerosão como operação secundária ou fresas de topo muito pequenas operando com baixas taxas de avanço, ambas dispendiosas. Projetar cantos com o maior raio aceitável reduz o custo diretamente.
- Contornos complexos: Superfícies esculpidas e contornos tridimensionais complexos exigem usinagem de cinco eixos ou múltiplas configurações de três eixos com ferramentas especializadas de ponta esférica. Ambas as abordagens aumentam o tempo de programação, o tempo de ciclo e a taxa horária da máquina em comparação com geometrias prismáticas.
- Rebaixos: Características que não são acessíveis com as orientações padrão das ferramentas exigem ferramentas de rebaixo especializadas, configurações adicionais ou processos alternativos, como brochamento. Quando os rebaixos não são funcionalmente essenciais, eliminá-los na fase de projeto remove um fator de custo desproporcional.
O papel das tolerâncias e dos acabamentos de superfície
As tolerâncias e as especificações de acabamento superficial têm um impacto direto e mensurável no custo de usinagem:
- Tolerâncias apertadas: Tolerâncias mais rigorosas que IT7 exigem passes de acabamento mais lentos, medições mais frequentes durante o processo e maior atenção à estabilidade térmica e ao controle do desgaste da ferramenta. Cada um desses fatores aumenta o custo. Uma tolerância de ±0.005 mm em um elemento não crítico custa significativamente mais para produzir e verificar do que ±0.05 mm, sem nenhum benefício funcional se o elemento não exigir essa precisão.
- Acabamentos de superfície finos: Para atingir valores de Ra abaixo de 0.8 µm, geralmente são necessárias passagens de acabamento dedicadas com baixas taxas de avanço e, em alguns casos, operações secundárias como retificação ou brunimento. Especificar Ra 0.4 µm em uma superfície que será pintada ou revestida acarreta custos desnecessários.
- Custo de inspeção: Tolerâncias mais rigorosas exigem inspeções mais minuciosas, incluindo medições por CMM e documentação dos resultados. O tempo de inspeção e a documentação aumentam o custo total da peça, principalmente em produções de baixo volume, onde os custos de preparação e inspeção não podem ser diluídos em um lote grande.
Exemplo
Uma ilustração útil é comparar uma carcaça retangular simples de alumínio com uma carcaça de dimensões externas semelhantes, mas que incorpora múltiplos rebaixos internos, paredes curvas, furos escareados em ângulos compostos e diversos recursos com tolerância de ±0.01 mm. A carcaça simples pode exigir uma única configuração, três ferramentas e 15 minutos de tempo de ciclo. A versão complexa pode exigir três configurações, oito ferramentas, 90 minutos de tempo de ciclo e uma rotina de inspeção por CMM (Máquina de Medição por Coordenadas). O custo de usinagem da peça complexa pode ser facilmente de cinco a oito vezes maior, impulsionado inteiramente por decisões de projeto, e não por diferenças de material ou volume.
Dicas para redução de custos
- Simplifique a geometria sempre que a função o permitir: Cada detalhe em uma peça deve ter sua função. Se uma parede curva, um rebaixo profundo ou um contorno complexo não contribuem para a função da peça, substituí-los por uma geometria mais simples reduz custos sem comprometer o desempenho.
- Utilize tamanhos e raios de furos padrão: Projetar furos com brocas de tamanhos padrão e raios internos com fresas de tamanhos padrão elimina a necessidade de ferramentas especiais e reduz a frequência de troca de ferramentas.
- Aplique tolerâncias rigorosas de forma seletiva: Identifique as características que realmente exigem tolerâncias rigorosas, normalmente superfícies de contato, alojamentos de rolamentos e elementos de alinhamento, e especifique tolerâncias padrão em todas as outras áreas. Essa simples prática pode reduzir significativamente o tempo de inspeção e o tempo do ciclo de acabamento em um lote de produção.
Custos de configuração de máquinas, ferramentas e mão de obra
A complexidade do material e do projeto determina o que precisa ser feito para produzir uma peça. A preparação, as ferramentas e a mão de obra determinam o custo total da produção. Essas três categorias de custo são frequentemente subestimadas na fase de orçamento, principalmente para trabalhos de baixo volume e protótipos, onde podem representar uma parcela maior do custo total da peça do que o próprio tempo de usinagem.
Custos de configuração em usinagem CNC
Antes mesmo de um único corte ser feito, é necessário um trabalho considerável para preparar a máquina, o programa e os dispositivos de fixação para a produção:
- Programação CNC e preparação CAM: Um programador CNC precisa interpretar o desenho da peça, criar ou importar o modelo CAD, gerar os percursos da ferramenta no software CAM, simular o programa para verificar o movimento sem colisões e pós-processar o código para o controlador específico da máquina. Para uma peça simples, isso pode levar de uma a duas horas. Para um componente complexo com múltiplas configurações, a programação pode levar um dia inteiro ou mais. Esse tempo é cobrado pelo serviço, independentemente da quantidade de peças produzidas.
- Projeto e fabricação de acessórios: Dispositivos de fixação personalizados são necessários quando morsas ou mandris padrão não conseguem posicionar e fixar a peça adequadamente. O projeto e a usinagem de um dispositivo de fixação personalizado aumentam o custo, que precisa ser recuperado ao longo da produção. Para um protótipo único, o custo do dispositivo de fixação pode se igualar ao custo de usinagem da própria peça.
- Configuração e teste da máquina: Carregar o programa, definir as compensações da ferramenta, validar a primeira peça e fazer ajustes antes do início da produção consome tempo da máquina. Esse tempo de preparação é normalmente cobrado à taxa horária integral da máquina, o que o torna um componente de custo significativo para lotes de produção curtos.
Despesas com ferramentas
As ferramentas de corte representam um custo recorrente na usinagem CNC, que aumenta proporcionalmente à complexidade do material e ao volume de produção:
- Ferramentas de corte e pastilhas: Pastilhas de metal duro padrão para torneamento e fresamento têm um custo unitário relativamente baixo, mas ferramentas especializadas, como ferramentas de perfil, fresas de rosca, fresas de topo de pequeno diâmetro e pastilhas de PCD, têm preços significativamente mais altos. Uma única pastilha de PCD para acabamento de alumínio pode custar mais do que uma caixa inteira de pastilhas de metal duro padrão.
- Substituição da ferramenta devido ao desgaste: Em lotes de produção, as pastilhas são indexadas ou substituídas em intervalos definidos para manter a consistência dimensional. A frequência de substituição depende do material, dos parâmetros de corte e da tolerância exigida. Para materiais difíceis, como titânio ou aço temperado, o custo das ferramentas por peça pode ser substancial e deve ser considerado no preço cotado desde o início.
Requisitos de Trabalho
A usinagem CNC é em grande parte automatizada, mas não é isenta de mão de obra. Três categorias de mão de obra contribuem para o custo da peça:
- Programadores CNC: Responsável por traduzir desenhos de engenharia em programas de máquina verificados. A habilidade de programação afeta diretamente a eficiência do tempo de ciclo, visto que um programa bem otimizado pode reduzir o tempo de ciclo em 20 a 30% em comparação com um programa básico.
- Operadores de máquinas: Carregar e descarregar peças, monitorar o processo, realizar medições durante o processo, gerenciar trocas de ferramentas e responder a alarmes. Em produção de alto volume com processos bem estabelecidos, um operador pode gerenciar várias máquinas simultaneamente, reduzindo o custo de mão de obra por peça. Em trabalhos de baixo volume ou complexos, a proporção operador-máquina é maior.
- Inspetores de qualidade: Medir as peças acabadas em relação aos requisitos do desenho, operar o equipamento CMM e gerar registros de inspeção quando necessário. A mão de obra de inspeção é frequentemente negligenciada nas estimativas de custos, mas torna-se significativa para peças com muitas dimensões críticas ou que exigem certificação documentada.
Exemplo
A relação entre o custo de preparação e o volume de produção é ilustrada mais claramente ao comparar um protótipo único com um lote de produção. Considere um componente de alumínio usinado que requer duas horas de programação, uma hora de preparação da máquina e 20 minutos de tempo de ciclo por peça. Para um único protótipo, o tempo total cobrado é de aproximadamente três horas e vinte minutos, dos quais apenas vinte minutos correspondem ao tempo real de corte. O custo de preparação e programação representa 83% do total. Para um lote de 50 peças idênticas, o mesmo custo de preparação e programação é distribuído entre o lote, reduzindo o custo indireto não relacionado ao corte por peça para menos de cinco minutos equivalentes, e o tempo de ciclo passa a dominar o custo, como esperado.
Dicas para redução de custos
- Padronizar os projetos das peças: Utilizar dimensões de recursos, padrões de furos e especificações de materiais consistentes em toda uma família de produtos permite que dispositivos, programas e ferramentas sejam reutilizados em vários trabalhos, amortizando o investimento em preparação em um número maior de peças.
- Reutilizar acessórios e ferramentas existentes: Antes de projetar um dispositivo de fixação personalizado, avalie se um sistema de fixação modular existente ou uma simples modificação com mordentes flexíveis consegue posicionar a peça adequadamente. Evitar a fabricação de dispositivos de fixação personalizados economiza custos e tempo de produção.
- Combinar operações: Projetar peças de forma que todos os recursos sejam acessíveis em uma única configuração elimina completamente os custos adicionais de preparação. Mesmo uma redução modesta de três para duas configurações pode reduzir significativamente o custo total da peça em produções de baixo volume.
Efeitos do volume de produção e do tamanho do lote
O volume de produção é uma das alavancas mais poderosas disponíveis para controlar o custo de usinagem CNC por peça. Os custos fixos associados à programação, preparação e fixação permanecem praticamente constantes, independentemente da quantidade de peças produzidas em um lote. À medida que o tamanho do lote aumenta, esses custos fixos são distribuídos por um número maior de peças, reduzindo progressivamente a contribuição do custo por unidade. Compreender essa relação permite que fabricantes e projetistas tomem decisões informadas sobre quantidades de pedidos, planejamento da produção e a viabilidade econômica da prototipagem versus a produção em série.
Usinagem CNC para produção em pequenos lotes
Por que a quantidade influencia o custo unitário?
O custo unitário de uma peça usinada por CNC consiste em dois componentes distintos: custos fixos que não mudam com a quantidade e custos variáveis que aumentam diretamente com o número de peças produzidas. Os custos fixos incluem programação, preparação CAM, configuração de dispositivos de fixação e validação da máquina. Os custos variáveis incluem tempo de ciclo por peça, consumo de ferramentas, material e tempo de inspeção por peça. Em baixos volumes, os custos fixos predominam e o custo unitário é alto. À medida que o volume aumenta, os custos fixos por unidade diminuem e os custos variáveis tornam-se o principal fator determinante do preço unitário. Esta é a estrutura econômica fundamental da usinagem CNC e a razão pela qual as peças protótipo invariavelmente custam mais por unidade do que as peças de produção com geometria idêntica. [7]
Diferenças de custos entre volumes de produção
O perfil de custos varia significativamente entre os diferentes níveis de volume:
- Produção em peça única: O custo unitário está no seu máximo. Toda a responsabilidade pela programação, configuração e validação recai sobre uma única peça. A inspeção do primeiro artigo é obrigatória e não há possibilidade de otimizar o processo por meio de ciclos repetidos. O preço do protótipo reflete essa realidade e deve ser orçado de acordo.
- Fabricação em baixo volume (10 a 50 peças): Os custos de preparação começam a se distribuir ao longo do lote, reduzindo consideravelmente o custo unitário em comparação com a produção de peça única. No entanto, os custos indiretos por peça permanecem significativos, e qualquer retrabalho ou refugo tem um impacto proporcionalmente grande na economia do lote.
- Produção de volume médio (50 a 500 peças): Os custos de preparação e programação representam uma pequena fração do custo total do lote. O tempo de ciclo e o material dominam o custo unitário, e os esforços de otimização do processo, como o refinamento da trajetória da ferramenta e o ajuste dos parâmetros de corte, proporcionam retornos mensuráveis. O consumo de ferramentas torna-se um componente de custo mais visível nesse nível de volume.
- Produção em grande volume (500 peças ou mais): O custo unitário é determinado quase que inteiramente pelo tempo de ciclo, material e ferramentas. Os custos fixos são insignificantes por peça. Nesse volume, os investimentos em redução do tempo de ciclo, dispositivos de fixação dedicados e carregamento e descarregamento automatizados proporcionam um forte retorno sobre o investimento.
Economias de escala na usinagem CNC
Além da simples distribuição de custos, volumes de produção mais elevados possibilitam eficiências operacionais que reduzem ainda mais o custo unitário:
- Redução do custo de mão de obra por unidade: À medida que os operadores se familiarizam com uma tarefa, os tempos de carregamento, medição e monitoramento diminuem. Em produções de alto volume, um único operador gerenciando várias máquinas simultaneamente reduz significativamente o custo de mão de obra alocado a cada peça.
- Melhoria na utilização das máquinas: Séries de produção mais longas reduzem a proporção de tempo da máquina gasto em preparação e troca de ferramentas em relação ao tempo de corte, melhorando a eficiência geral do equipamento e reduzindo o custo horário efetivo alocado a cada peça.
- Estabilização do processo: Ao longo de um longo período de produção, o processo se estabiliza em um estado consistente, onde os padrões de desgaste das ferramentas são previsíveis, os intervalos de inspeção podem ser otimizados e as taxas de refugo diminuem à medida que os operadores identificam e corrigem qualquer variação sistemática.
Exemplo
Uma ilustração concreta da economia de volume é a comparação do custo unitário de produção de 10, 100 e 1,000 carcaças de alumínio idênticas, cada uma com um tempo de ciclo de 25 minutos e um custo combinado de preparação e programação de 300 dólares. Com 10 peças, o custo de preparação sozinho contribui com 30 dólares por peça, antes de se considerar o tempo de usinagem. Com 100 peças, essa contribuição cai para 3 dólares por peça. Com 1,000 peças, é essencialmente insignificante, representando 0.30 dólares por peça. O custo do tempo de ciclo permanece constante nos três cenários, mas sua participação no custo unitário total aumenta conforme o volume cresce, deslocando o foco da redução de custos da otimização da preparação para a redução do tempo de ciclo à medida que as quantidades aumentam.
Dicas para redução de custos
- Consolidar pedidos em lotes maiores: Quando o espaço de armazenamento e o fluxo de caixa permitem, combinar vários pedidos menores em um único lote de produção maior reduz a frequência de preparações e distribui os custos fixos de forma mais eficaz. Mesmo dobrar o tamanho de um lote de 25 para 50 peças pode gerar uma redução significativa no custo unitário.
- Planeje os cronogramas de produção de forma eficiente: Agrupar peças semelhantes que utilizam o mesmo material, dispositivo de fixação ou ferramentas em lotes de produção sequenciais reduz o tempo de troca entre trabalhos e melhora a eficiência geral da fábrica.
- Avaliar as quantidades mínimas econômicas de pedido: Para peças que são consumidas regularmente, calcular o tamanho do lote no qual o custo de preparação por unidade cai abaixo de um limite definido ajuda a estabelecer uma quantidade mínima de pedido racional que equilibre o custo do estoque com a viabilidade econômica da usinagem.
Conclusão
Os custos de usinagem CNC raramente são resultado de uma única variável. Como demonstrado nas seções anteriores, a seleção de materiais, a complexidade do projeto da peça, o investimento em preparação e ferramentas e o volume de produção contribuem independentemente para o custo final de um componente usinado, e suas interações se intensificam rapidamente quando múltiplos fatores de custo estão presentes simultaneamente. A principal conclusão em todas as quatro áreas é consistente: as decisões tomadas na fase de projeto têm a maior influência sobre o custo total de produção, muitas vezes mais do que qualquer negociação com um fornecedor após a finalização do projeto.
Engenheiros e projetistas de produto que compreendem esses fatores de custo estão em melhor posição para fazer escolhas conscientes desde o início, quando as mudanças são baratas, em vez de tardiamente, quando não são. Selecionar um material com desempenho adequado em vez de excessivo, simplificar a geometria onde a função permite, projetar para usinagem em uma única configuração e planejar os volumes de produção de forma inteligente não são concessões à qualidade. São a disciplina da boa engenharia. Projeto com foco em custos e fabricação de precisão não são prioridades conflitantes; aplicadas corretamente, elas se reforçam mutuamente em todas as etapas do processo de produção.
Referências
Frank, M., Petrick, IJ, El-Amine Lehtihet e Voigt, RC (2002). Impacto do projeto e configuração de ferramentas na variabilidade de componentes de produção P/M . ResearchGate; desconhecido. https://www.researchgate.net/publication/242161361_IMPACT_OF_TOOLING_DESIGN_AND_SET-UP_ON_THE_VARIABILITY_OF_PRODUCTION_PM_COMPONENTS
García-Martínez, E., Miguel, V., Mancebo, Á., & Martínez-Martínez, A. (2023). Determinação de estratégias de usinagem custo-efetivas para fresamento de cavidades desbastadas em alumínio por manufatura assistida por computador. Advances in Science and Technology , 132 , 176–183. https://doi.org/10.4028/p-2kdotw
Como é determinado o custo da usinagem CNC ? (2025). Jlccnc.com. https://jlccnc.com/blog/cnc-machining-cost
Jung, J.-Y. (2002). Journal of Intelligent Manufacturing , 13 (4), 227–238. https://doi.org/10.1023/a:1016092808320
Minguella-Canela, J., Planas, SM, Ayats, JRG, & López, MA de los S. (2019). Estudo e comparação dos diferentes esquemas de custos associados à geometria, material e processamento entre as tecnologias de fabricação por impressão 3D, moldagem por injeção e usinagem. Procedia Manufacturing , 41 , 280–287. https://doi.org/10.1016/j.promfg.2019.09.010
Nizami Yusubov, Dmitriy Ardashev, Heyran Abbasova e Ramil Dadashov. (2025). A influência das condições de corte e do desgaste da ferramenta na eficiência de usinagem em máquinas-ferramenta CNC . 1 , 4–19. https://doi.org/10.61413/IYJP4291
Santiago, AM, António José Festas, & João Paulo Davim. (2026). Fresamento CNC multieixos de superfícies complexas em alumínio 7075 para aplicações aeroespaciais. O Jornal Internacional de Tecnologia de Fabricação Avançada , 142 (7-8), 3967–3978. https://doi.org/10.1007/s00170-025-17209-9
Soori, M., Arezoo, B., & Dastres, R. (2024). Operações de usinagem CNC sustentáveis: uma revisão. Sustainable Operations and Computers , 5 , 73–87. https://doi.org/10.1016/j.susoc.2024.01.001




