Toczenie CNC stało się podstawą nowoczesnej produkcji precyzyjnej, gdzie nawet mikrometr odchyłki może oddzielić wysokiej jakości część od wadliwej. Każde cięcie, posuw i kontur zależą od tego, jak dokładnie maszyna interpretuje geometrię narzędzia. W branżach takich jak lotnictwo, medycyna i motoryzacja, gdzie komponenty często pracują w ekstremalnych warunkach, nawet najmniejsza różnica w wymiarach lub wykończeniu powierzchni może mieć wpływ na wydajność, bezpieczeństwo i trwałość. Dlatego zrozumienie i kontrolowanie każdego czynnika wpływającego na dokładność jest kluczowe, a jednym z najczęściej pomijanych jest promień ostrza narzędzia.
Kompensacja promienia ostrza narzędzia w precyzyjnym toczeniu CNC
Mówiąc najprościej, promień ostrza narzędzia to zakrzywiona końcówka płytki tokarskiej, która tworzy przejście między krawędziami skrawającymi. Choć może się wydawać nieistotny, ten niewielki promień wpływa na sposób, w jaki narzędzie styka się z przedmiotem obrabianym, rozkład naprężeń w strefie skrawania oraz gładkość uzyskanej powierzchni. Prawidłowo dobrany i skompensowany promień zapewnia stabilność wymiarową i jakość powierzchni, natomiast nieprawidłowy promień może wprowadzać błędy tolerancji, które rosną z każdym przejściem.
W tym miejscu kompensacja promienia ostrza narzędzia (TNRC) staje się kluczowa. Bez niej nawet dobrze napisany program może generować niespójne rozmiary lub zniekształcone profile. W tym artykule omówiono prawdziwą rolę kompensacji promienia ostrza narzędzia w precyzyjnym toczeniu CNC, jej istotę, sposób działania, znaczenie i sposoby jej wykorzystania przez profesjonalistów w celu uzyskania powtarzalnej dokładności w przypadku kluczowych komponentów.
Zrozumienie promienia ostrza narzędzia w toczeniu CNC
Promień naroża narzędzia to niewielki, ale istotny element na czubku płytki tokarskiej. Zamiast kończyć się ostrym narożnikiem, krawędź skrawająca przechodzi przez zakrzywioną sekcję zwaną promieniem naroża. Promień ten odgrywa kluczową rolę w określaniu interakcji narzędzia z przedmiotem obrabianym, wpływając zarówno na dokładność części, jak i jakość wykończenia powierzchni. Zrozumienie jego geometrii i zachowania jest kluczowe dla osiągnięcia powtarzalnej precyzji w toczeniu CNC.
Co to jest promień ostrza narzędzia
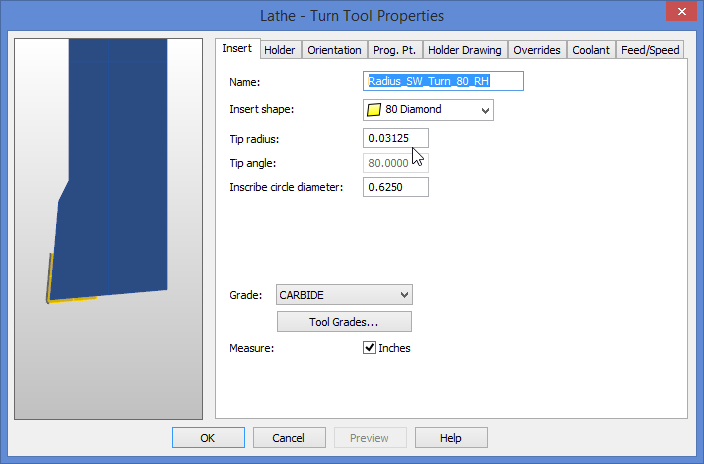
W toczeniu CNC promień naroża narzędzia odnosi się do zaokrąglonego wierzchołka, który łączy boczne i czołowe krawędzie skrawające płytki. Określa on efektywną powierzchnię styku narzędzia z przedmiotem obrabianym podczas skrawania. Idealnie ostra końcówka koncentrowałaby naprężenia w jednym punkcie, co prowadziłoby do szybkiego zużycia narzędzia i niskiej jakości powierzchni. Promień naroża rozkłada te naprężenia bardziej równomiernie, zapewniając płynniejsze skrawanie i dłuższą żywotność narzędzia.
Dostępne są różne płytki o różnych promieniach naroża, zazwyczaj od 0.2 mm do 1.2 mm. Mniejsze promienie są używane do precyzyjnego wykańczania, natomiast większe są odpowiednie do obróbki zgrubnej, gdzie usuwanie materiału jest ważniejsze niż wykańczanie powierzchni. Wybór odpowiedniego promienia zależy od równowagi między dokładnością, wykończeniem i trwałością narzędzia.
Wpływ na wykończenie powierzchni
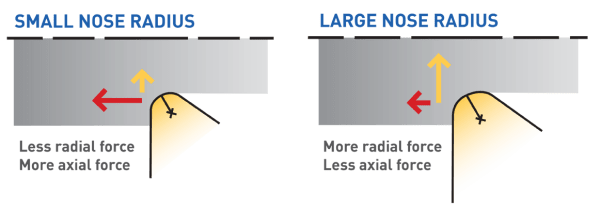
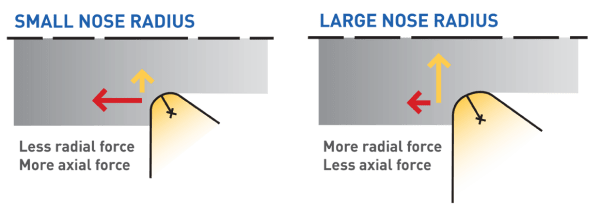
Promień ostrza narzędzia ma bezpośredni wpływ na teksturę powierzchni przedmiotu obrabianego. Większy promień zapewnia gładsze wykończenie, ponieważ narzędzie porusza się po łagodniejszych łukach, zmniejszając wysokość śladów posuwu. Zwiększa to jednak również siły skrawania, co może powodować ugięcie i wibracje, jeśli układ nie jest wystarczająco sztywny.
- Większy promień: Tworzy gładsze powierzchnie, ale zwiększa siłę cięcia.
- Mniejszy promień: Zapewnia większą szczegółowość i mniejsze obciążenie podczas cięcia, ale pozostawia widoczne ślady posuwu.
Aby uzyskać precyzyjną obróbkę wykańczającą, promień musi być starannie dobrany, aby uzyskać wymaganą chropowatość powierzchni bez utraty kontroli wymiarowej. Ważne jest również zsynchronizowanie prędkości posuwu z promieniem naroża, ponieważ jakość powierzchni poprawia się, gdy posuw na obrót jest mały w stosunku do promienia narzędzia.
Wpływ na tolerancje i dokładność wymiarową
Nawet niewielka zmiana promienia naroża może subtelnie zmienić wymiary części. Podczas toczenia maszyna interpretuje ścieżkę narzędzia tak, jakby punkt skrawania znajdował się w określonym punkcie odniesienia. Jeśli narzędzie ma większy lub mniejszy promień niż zaprogramowany, uzyskana powierzchnia będzie odbiegać od zamierzonej geometrii.
Na przykład, niedoszacowany promień może prowadzić do produkcji części o zbyt małych wymiarach, a przeszacowany – do produkcji elementów o zbyt dużych wymiarach. Podczas wielu przejść odchylenia te kumulują się, wpływając na koncentryczność, walcowość i dokładność kształtu. Dlatego dokładny pomiar i kompensacja promienia ostrza narzędzia mają kluczowe znaczenie dla utrzymania ścisłych tolerancji.
Kompensacja promienia ostrza narzędzia: czym jest i dlaczego jest ważna
Kompensacja promienia ostrza narzędzia (TNRC) to funkcja sterująca w toczeniu CNC, która pozwala maszynie uwzględnić zaokrąglenie końcówki narzędzia skrawającego podczas generowania geometrii gotowego detalu. Bez tej kompensacji ścieżka narzędzia zaprogramowana w systemie CAM lub ręcznie napisanym kodzie G zakładałaby ostry punkt skrawania. W praktyce jednak końcówka skrawająca podąża za zakrzywionym profilem. Ta niewielka różnica geometryczna może prowadzić do błędów w wymiarach gotowego detalu, jeśli nie zostanie odpowiednio skorygowana.
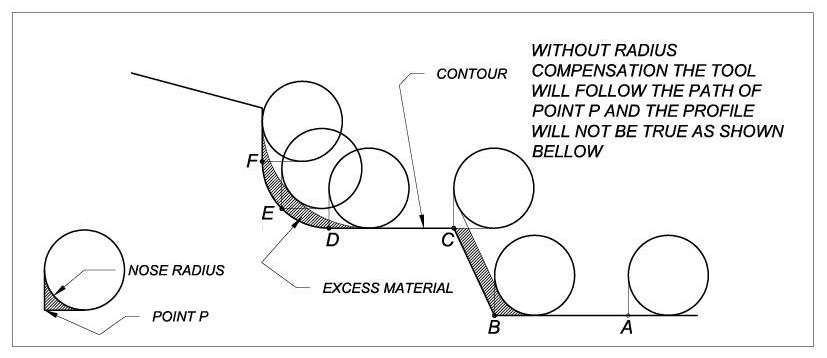
Kompensacja promienia ostrza narzędzia
Gdy sterownik stosuje kompensację promienia ostrza narzędzia, dostosowuje ścieżkę narzędzia w czasie rzeczywistym, tak aby krawędź skrawająca stykała się z przedmiotem obrabianym w odpowiednim miejscu. System CNC skutecznie „przesuwa” zaprogramowaną ścieżkę w oparciu o promień ostrza narzędzia i jego orientację, zapewniając, że wygenerowany kontur jest zgodny z zamierzoną geometrią na rysunku.
Dlaczego odszkodowanie jest konieczne
Nawet niewielkie odchylenia promienia ostrza narzędzia mogą powodować mierzalne przekroczenie tolerancji. Gdy wymagania dotyczące precyzji mieszczą się w granicach kilku mikronów, nieskorygowany promień może skutkować znacznym błędem wymiarowym lub niepożądanymi stożkami. W środowiskach produkcyjnych o wysokiej dokładności, takich jak przemysł lotniczy i medyczny, takie odchylenia są niedopuszczalne.
Główne powody, dla których odszkodowanie ma kluczowe znaczenie:
- Zapobiega stosowaniu części za małych lub za dużych, korygując krzywiznę nosa.
- Eliminuje zniekształcenia profilu podczas toczenia konturowego i operacji planowania.
- Zwiększa powtarzalność pomiędzy różnymi maszynami lub konfiguracjami korzystającymi z tego samego programu.
- Skraca czas poświęcany na ręczną regulację przesunięć przy każdej zmianie narzędzia.
Bez TNRC operatorzy często polegają na metodzie prób i błędów, aby „dopasować” rozmiar, co marnuje czas i zwiększa ilość odpadów. Dzięki odpowiedniej kompensacji maszyna generuje dokładne wyniki bezpośrednio od pierwszego gotowego elementu.
Rodzaje wynagrodzeń
Kompensacja promienia ostrza narzędzia jest realizowana głównie za pomocą poleceń G41 i G42 w programowaniu CNC. Polecenia te instruują sterownik, po której stronie ścieżki narzędzia ma przesunąć wierzchołek narzędzia.
- G41 – Kompensacja lewa: Sterowanie przesuwa narzędzie na lewo od zaprogramowanej ścieżki.
- G42 – Prawo do odszkodowania: Sterowanie przesuwa narzędzie na prawo od zaprogramowanej ścieżki.
Wybór właściwego kierunku zależy od orientacji narzędzia i kierunku jego ruchu. Prosty błąd w wyborze G41 lub G42 może prowadzić do wyżłobień na powierzchniach lub odwróconych profilach.
Ponadto odszkodowania można kategorizować ze względu na miejsce i sposób ich wypłaty:
- Kompensacja ręczna: Programista oblicza i wprowadza przesunięcia bezpośrednio w kodzie G. Ta metoda zapewnia pełną kontrolę, ale jest podatna na błędy ludzkie.
- Automatyczna kompensacja: Maszyna lub oprogramowanie CAM automatycznie stosuje kompensację na podstawie danych narzędzia i wprowadzonej geometrii. Jest to bardziej spójne, szczególnie w przypadku skomplikowanych części.
Znaczenie spójności i niezawodności procesów
Spójne stosowanie TNRC zapewnia jednorodność wielu części, nawet po wymianie narzędzi lub ponownym wykorzystaniu programów. Tworzy stabilne połączenie między programowaniem cyfrowym a obróbką fizyczną, umożliwiając temu samemu programowi wytwarzanie identycznych części na maszynach z różnymi konfiguracjami narzędzi.
Spójność ta ma bezpośredni wpływ na:
- Niezawodność wymiarowa: Zmniejsza różnice w wielkości i kształcie pomiędzy częściami.
- Integralność powierzchni: Utrzymuje równomierne warunki styku, minimalizując powstawanie śladów narzędzi.
- Efektywność kontroli jakości: Zmniejsza potrzebę ręcznej korekty pomiarów.
Prawidłowo stosowana metoda TNRC przekształca precyzyjne toczenie w przewidywalny proces, a nie ręczną regulację. Pomaga operatorom skupić się na optymalizacji, zamiast na rozwiązywaniu problemów z błędami wymiarowymi.
Kompensacja na poziomie programowania a kompensacja na poziomie maszyny
Kompensacją promienia ostrza narzędzia można zarządzać na dwa główne sposoby: na poziomie programowania lub na poziomie maszyny . Oba sposoby mają na celu osiągnięcie tego samego celu, czyli zapewnienie, że zakrzywiona końcówka narzędzia tnie dokładnie tam, gdzie jest to zamierzone, ale różnią się sposobem i momentem wprowadzania korekt. Zrozumienie tej różnicy jest kluczowe dla zachowania dokładności i zmniejszenia ryzyka odchyleń wymiarowych podczas precyzyjnego toczenia CNC.
W przypadku zastosowania kompensacji podczas programowania, ścieżka narzędzia wygenerowana przez oprogramowanie CAM zawiera już poprawki promienia ostrza narzędzia. Na poziomie maszyny, sterownik CNC dokonuje tych korekt automatycznie w oparciu o dane narzędzia i parametry offsetu. Każda metoda ma swoje unikalne zalety i potencjalne wady, a wybór odpowiedniej metody zależy od zastosowania, wielkości produkcji i wymagań dotyczących dokładności.
Wynagrodzenie na poziomie programowania
W kompensacji na poziomie programowania promień ostrza narzędzia jest uwzględniany w kodzie G, zanim dotrze on do sterownika CNC. Zazwyczaj odbywa się to za pomocą oprogramowania CAM lub poprzez ręczne obliczenia w kodzie użytkownika.
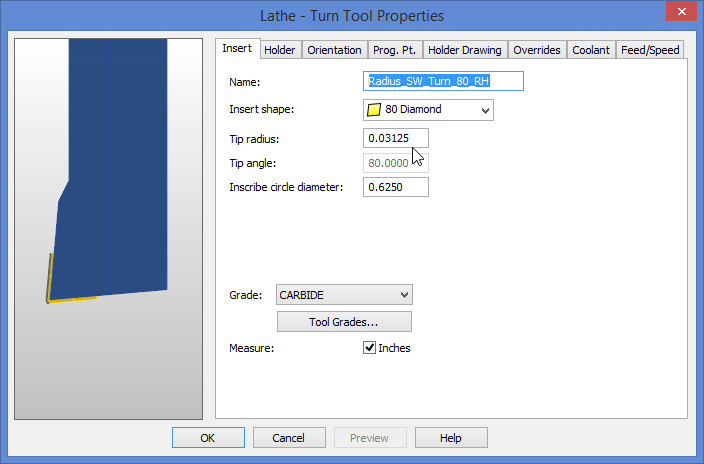
Kompensacja promienia ostrza narzędzia w CAM funkcji
Takie podejście daje programiście pełną kontrolę nad sposobem zastosowania kompensacji. Ścieżka jest symulowana wizualnie, a ruch narzędzia względem geometrii części można zweryfikować przed rozpoczęciem obróbki.
Zalety wynagrodzenia na poziomie programowania:
- Dokładność przed symulacją: Wpływ promienia ostrza jest widoczny podczas weryfikacji ścieżki narzędzia, co zmniejsza ryzyko nieoczekiwanego ruchu narzędzia.
- Spójność w cyfrowym przepływie pracy: Po zatwierdzeniu ten sam kod można stosować na wielu maszynach z minimalnymi odchyleniami.
- Szczegółowa kontrola ścieżki: Doskonale nadaje się do części o skomplikowanych konturach lub gdy wiele operacji wymaga precyzyjnego łączenia.
Wady:
- Ograniczona elastyczność na hali produkcyjnej: Wszelkie zmiany promienia narzędzia lub geometrii płytki wymagają przeprogramowania lub edycji kodu.
- Zależność od człowieka: Ręczne wprowadzanie wartości promienia zwiększa ryzyko błędów przy wprowadzaniu danych.
- Brak regulacji w czasie rzeczywistym: Sterownik nie jest w stanie dynamicznie kompensować zużycia lub niewielkich odchyleń podczas obróbki.
Przypadków użycia
Kompensacja na poziomie programowania jest często preferowana przy produkcji prototypów lub małych partii , gdzie ten sam program nie może być często ponownie wykorzystywany. Nadaje się również do złożonych operacji konturowania , które wymagają szczegółowej weryfikacji przed cięciem, ponieważ narzędzia symulacyjne w oprogramowaniu CAM umożliwiają wizualną weryfikację dokładności.
Kompensacja na poziomie maszyny
Kompensacja na poziomie maszyny opiera się na sterowniku CNC, który stosuje korektę podczas skrawania. Zamiast osadzać kompensację w kodzie G, programista aktywuje polecenia kompensacji (G41 lub G42) i wprowadza promień naroża oraz orientację narzędzia do tabeli korekcji narzędzi. Następnie maszyna wykonuje obliczenia wewnętrznie.
Takie podejście pozwala operatorom na wprowadzanie zmian bezpośrednio na panelu sterowania, bez konieczności edycji programu. Jest to szczególnie skuteczne w przypadku produkcji wielkoseryjnej lub powtarzalnej, gdzie zużycie narzędzi i wymiana płytek są częste.
Zalety kompensacji na poziomie maszyny:
- Korekta dynamiczna: Sterownik automatycznie dostosowuje się do wprowadzonego promienia, co gwarantuje precyzyjne cięcie nawet po wymianie narzędzia.
- Mniej wysiłku programistycznego: Ten sam kod G można wykorzystać ponownie w różnych maszynach z różnymi konfiguracjami narzędzi.
- Szybsze dostosowania: Operatorzy mogą w ciągu kilku sekund precyzyjnie ustawić kompensację zużycia, nie wstrzymując produkcji.
Wady:
- Zależność od kalibracji: Dokładność systemu w dużej mierze zależy od wprowadzenia prawidłowego promienia i orientacji.
- Ograniczona widoczność przed obróbką: Błędy mogą się ujawnić dopiero po wykonaniu pierwszego cięcia próbnego.
- Wymagania dotyczące szkolenia: Operatorzy muszą rozumieć, w jaki sposób kierunki kompensacji (G41, G42) oddziałują na orientację narzędzia.
Względy praktyczne
Kompensacja na poziomie maszyny jest powszechna w środowiskach produkcyjnych , gdzie priorytetem jest elastyczność i wydajność. Umożliwia ona operatorom wymianę płytek, aktualizację wartości promieni i kontynuowanie obróbki bez konieczności edycji kodu. Metoda ta jest również korzystna w przypadku operacji wielomaszynowych , gdzie jeden program główny jest uruchamiany na kilku tokarkach, z których każda ma własny stół offsetowy.
Porównanie i najlepsze praktyki
Obie metody kompensacji są skuteczne, jeśli są prawidłowo stosowane. Wybór zależy od wymaganego poziomu kontroli i elastyczności. W przypadku produkcji o dużej różnorodności i małych wolumenach, kompensacja na poziomie programowania zapewnia lepszą wizualizację i bezpieczeństwo. W przypadku produkcji wielkoseryjnej, kompensacja na poziomie maszyny zapewnia szybszą konfigurację i większą elastyczność.
Kiedy stosować kompensację na poziomie programowania:
- Podczas produkcji prototypów lub małych serii.
- Gdy geometria części obejmuje skomplikowane kontury wymagające wstępnej symulacji.
- W przypadku stosowania niestandardowych narzędzi lub niestandardowych kształtów nosa.
Kiedy należy stosować kompensację na poziomie maszyny:
- Podczas realizacji długich partii produkcyjnych.
- Gdy narzędzia są często wymieniane lub ostrzone.
- Gdy wiele maszyn korzysta z tego samego programu.
Połączenie obu metod:
W niektórych przypadkach obie metody są stosowane łącznie. Oprogramowanie CAM może uwzględniać nominalną ścieżkę kompensacji, a dostrajanie odbywa się poprzez kompensację zużycia sterownika CNC. To hybrydowe podejście zapewnia maksymalną precyzję, zachowując jednocześnie elastyczność w zakresie regulacji w warunkach rzeczywistych.
Praktyczne zastosowania w przemyśle o wysokiej precyzji
Kompensacja promienia ostrza narzędzia to nie tylko teoretyczna funkcja sterowania. Ma ona bezpośredni wpływ na sposób produkcji precyzyjnych części w branżach, które opierają się na dokładnej geometrii, powtarzalnej dokładności i wysokiej jakości wykończenia powierzchni. W sektorach takich jak przemysł lotniczy, produkcja urządzeń medycznych i inżynieria motoryzacyjna, nawet najmniejsze odchylenie ścieżki narzędzia może prowadzić do awarii, wibracji lub przedwczesnego zużycia komponentów. Zrozumienie, w jaki sposób kompensacja promienia ostrza narzędzia wspiera te zastosowania, pomaga zilustrować jej praktyczną wartość w obróbce o wysokiej precyzji.
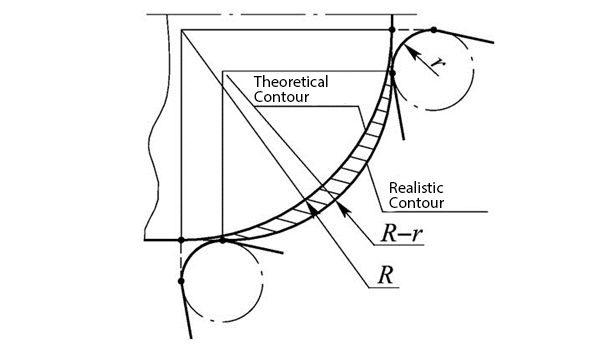
Funkcja kompensacji narzędzia dla obróbki na tokarce CNC
Wały lotnicze
Komponenty lotnicze są często długie, smukłe i obrabiane z tolerancją rzędu mikrometrów. Wały stosowane w turbinach, siłownikach i układach podwozi lotniczych muszą zachować prostoliniowość, okrągłość i równowagę przy wysokich prędkościach obrotowych. Wszelkie niespójności w geometrii narzędzia mogą powodować stożkowatość, powstawanie śladów drgań lub nierównomierny rozkład naprężeń.
Kompensacja promienia ostrza narzędzia zapewnia dokładne odwzorowanie konturu zaprojektowanego dla powierzchni wału, zapobiegając powstawaniu średnic zaniżonych lub zawyżonych. Kontrola ta jest szczególnie ważna podczas przejść wykańczających, gdzie głębokość skrawania jest minimalna i nawet niewielki błąd przesunięcia może spowodować przekroczenie tolerancji przez część.
Kluczowe aspekty wpływające na kompensację promienia ostrza narzędzia w obróbce lotniczej:
- Precyzja wymiarowa: Zachowuje spójność średnicy podczas długich cięć i mieszanych promieni.
- Integralność powierzchni: Zmniejsza mikropęknięcia i ślady po polerowaniu, które mogą być przyczyną pęknięć zmęczeniowych.
- Rozkład naprężeń: Prawidłowy promień zapewnia równomierne rozłożenie obciążenia na powierzchniach styku, co zwiększa odporność na zmęczenie.
Na przykład, typowy tytanowy wał lotniczy może wymagać chropowatości powierzchni poniżej Ra 0.2 µm i tolerancji średnicy w granicach ±0.005 mm. Te poziomy precyzji można osiągnąć tylko wtedy, gdy geometria narzędzia jest idealnie skompensowana na całej ścieżce narzędzia.
Implanty medyczne
W produkcji medycznej elementy takie jak śruby ortopedyczne, płytki kostne i implanty stawowe są często wykonane z tytanu, stopów kobaltu i chromu lub stali nierdzewnej. Materiały te są wytrzymałe i trudne do obróbki bez zadziorów i uszkodzeń powierzchni. Promień ostrza narzędzia odgrywa kluczową rolę w radzeniu sobie z tymi wyzwaniami.
Kompensacja promienia ostrza narzędzia umożliwia precyzyjne konturowanie skomplikowanych kształtów, takich jak trzpienie biodrowe, implanty stomatologiczne i klatki kręgosłupa. Ponieważ elementy te muszą spełniać surowe normy biokompatybilności, wykończenie powierzchni musi być jednolite i pozbawione nierówności, które mogłyby zatrzymywać pozostałości biologiczne lub zakłócać integrację z tkanką.
Korzyści z wynagrodzenia w obróbce medycznej:
- Precyzja w mikrogeometrii: Gwarantuje, że gwinty, zaokrąglenia i promienie mieszania są zgodne ze specyfikacjami projektu.
- Lepsza jakość powierzchni: Utrzymuje gładkie wykończenie, niezbędne do polerowania i pasywacji.
- Powtarzalność: Umożliwia uzyskiwanie spójnych wyników w wielu partiach i na wielu maszynach.
Niewielkie odchylenie promienia naroża może zniekształcić profil gwintu śruby kostnej lub spowodować niedopasowanie krzywizny implantu, co może prowadzić do odrzucenia. Prawidłowo skalibrowana kompensacja gwarantuje, że maszyna odtworzy model cyfrowy z niemal idealną dokładnością.
Inne komponenty o wysokiej precyzji
Kompensacja promienia ostrza narzędzia ma zastosowanie w wielu innych precyzyjnych częściach, w których kontrola geometryczna i jakość powierzchni mają kluczowe znaczenie. W przemyśle motoryzacyjnym, energetycznym i mikromechanicznym efektywny promień narzędzia wpływa na gładkość dopasowania powierzchni i zachowanie komponentów pod obciążeniem.
- Turbosprężarki samochodowe: Wały turbin i obudowy łożysk wymagają idealnej współosiowości. Właściwa kompensacja zapobiega niewyważeniu i drganiom przy wysokich prędkościach obrotowych.
- Łożyska precyzyjne: Spójna krzywizna bieżni łożysk ma kluczowe znaczenie dla niskiego tarcia i długiej żywotności. Kompensacja zapewnia okrągłość i dokładność profilu podczas toczenia.
- Części mikromechaniczne: W miniaturowych komponentach, takich jak koła zębate zegarków czy obudowy czujników, nawet przesunięcie o 0.01 mm może zniekształcić geometrię. Kompensacja promienia ostrza narzędzia umożliwia stabilne cięcie w ekstremalnie małych skalach.
Typowe wyzwania i sposoby ich przezwyciężenia
Nawet przy prawidłowym zastosowaniu kompensacji promienia ostrza narzędzia, kilka praktycznych problemów może nadal wpływać na precyzję i stabilność procesu. Problemy te często wynikają z drobnych niedopatrzeń w ustawieniach, wprowadzaniu danych lub monitorowaniu zużycia narzędzi. Zrozumienie przyczyn i reakcji na te problemy pomaga zapobiegać kumulacji błędów wymiarowych i zapewnia spójne wyniki dla wielu części i maszyn.
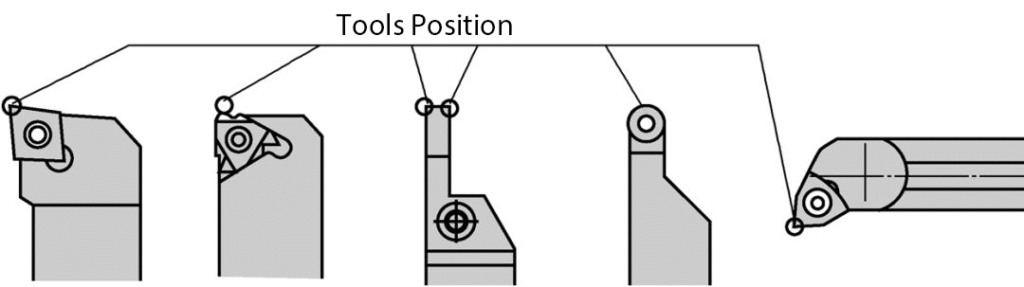
Funkcja kompensacji narzędzia do obróbki CNC
Niezgodność między programem a maszyną
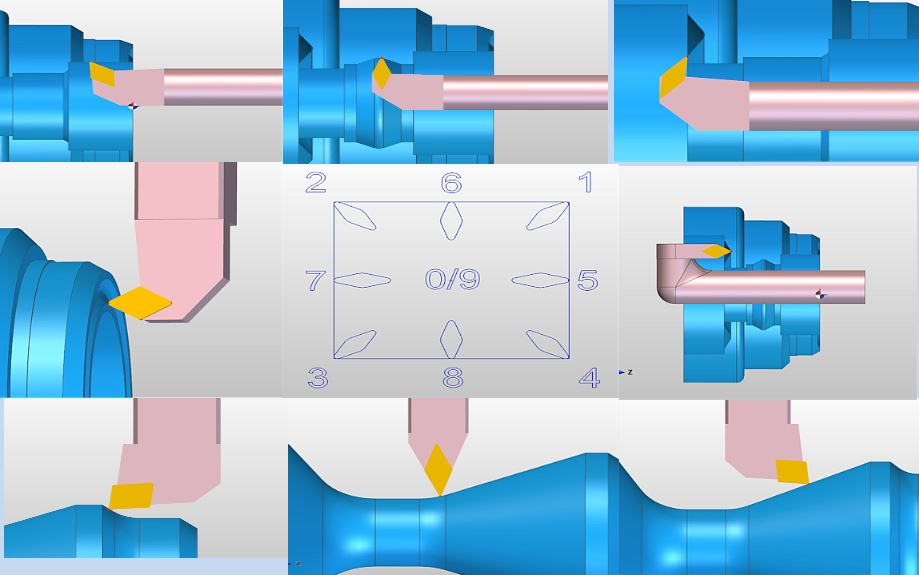
Jednym z najczęstszych problemów jest to, że ścieżka narzędzia zaprogramowana w oprogramowaniu CAM nie jest zgodna z ustawieniami na rzeczywistej maszynie. Taka rozbieżność występuje zazwyczaj z powodu nieprawidłowych numerów orientacji narzędzia, odwrotnego kierunku kompensacji lub niezgodności układów współrzędnych.
W takim przypadku układ sterowania przesuwa narzędzie w niewłaściwym kierunku, co prowadzi do przesunięcia lub odbicia lustrzanego cięć względem zamierzonego konturu. W poważnych przypadkach może to prowadzić do powstawania wyżłobień lub niedowymiarowania elementów.
Typowe przyczyny:
- Nieprawidłowe przypisanie kodów orientacji narzędzia w tabeli przesunięć.
- Oprogramowanie CAM zakłada inny kierunek narzędzia niż jego fizyczna konfiguracja.
- Jednoczesne korzystanie z funkcji CAM i kompensacji na poziomie maszyny.
Solutions:
- Zawsze sprawdzaj krzyżowo schemat orientacji narzędzia na wyświetlaczu CNC z aktualną pozycją wieżyczki.
- Użyj krótkiego cięcia próbnego, aby sprawdzić, czy polecenia G41 i G42 przesuwają się we właściwym kierunku.
- Aby uniknąć podwójnej kompensacji, należy upewnić się, że korektą promienia nosa zajmuje się albo CAM albo maszyna, a nie obie jednocześnie.
Koordynacja między programistą a operatorem jest kluczowa. Dobrze napisany arkusz konfiguracji powinien określać orientację narzędzia, promień ostrza oraz to, czy kompensacja jest stosowana w kodzie, czy na poziomie maszyny. Przejrzysta dokumentacja zmniejsza ryzyko błędnej interpretacji podczas konfiguracji, zwłaszcza gdy nad tym samym zadaniem pracuje wiele osób.
Zużycie narzędzia i zmiana promienia efektywnego
Z biegiem czasu krawędź skrawająca narzędzia ulega zużyciu, zmieniając rzeczywisty promień w stosunku do pierwotnej wartości. Nawet niewielkie zmniejszenie promienia wpływa na punkt styku narzędzia, a tym samym na dokładność wymiarową gotowego elementu. Zużyte narzędzia mogą również powodować nierównomierne wykończenie powierzchni, szczególnie w przypadku precyzyjnych elementów wymagających ścisłej kontroli geometrycznej.
Skutki zużycia narzędzi:
- Stopniowe zmniejszanie wymiarów części toczonych.
- Słaba jakość powierzchni lub ślady po posuwie z powodu utraty ostrości.
- Zmiana kąta styku narzędzia, prowadząca do stożkowatości lub nierównych profili.
Strategie łagodzenia:
- Przeprowadź inspekcję narzędzi po ustalonej liczbie części lub godzinach cięcia.
- Zastosowanie systemy sondowania w trakcie procesu do pomiaru średnic odniesienia i automatycznego stosowania korekt zużycia.
- Wymieniaj wkładki w regularnych odstępach czasu, w miarę zużycia, zamiast czekać, aż pojawią się widoczne uszkodzenia.
Niektóre zaawansowane zakłady integrują systemy monitorowania trwałości narzędzi , które wykorzystują czujniki obciążenia wrzeciona, wibracji lub akustyczne do przewidywania zużycia, zanim wpłynie ono na jakość detalu. Gdy system wykryje odchylenie siły skrawania, może ostrzec operatora lub uruchomić automatyczną korektę offsetu. To predykcyjne podejście zapewnia dokładność kompensacji promienia ostrza narzędzia bez przerywania produkcji.
Wielokrotne zmiany narzędzi i regulacje offsetu
W środowiskach produkcyjnych o dużej różnorodności często występują częste zmiany narzędzi lub wymiany płytek. Każda wymiana narzędzia może nieznacznie zmieniać efektywny promień i pozycję mocowania. Nawet niewielkie odchylenia w położeniu uchwytu narzędziowego mogą powodować różnice wymiarowe, jeśli przesunięcia nie zostaną zaktualizowane.
Typowe wyzwania związane ze zmianą narzędzi:
- Nowe wkładki mogą mieć nieco inny promień wierzchołka niż poprzednie partie.
- Ręczne ponowne wprowadzanie przesunięć zwiększa ryzyko wystąpienia błędów danych.
- Nierównomierny moment obrotowy na uchwycie narzędzia może zmienić wysokość i kąt narzędzia.
Solutions:
- Zastosowanie systemy wstępnego nastawiania do pomiaru każdego narzędzia przed instalacją i automatycznego wprowadzania danych do sterownika.
- Utrzymuj standaryzację dziennik przesunięcia narzędzia aby zapewnić spójne aktualizacje pomiędzy operatorami.
- Sprawdź przesunięcia po każdej wymianie wkładki, wykonując szybkie cięcie próbne i pomiar.
Wiele nowoczesnych maszyn CNC umożliwia elektroniczne przechowywanie i przesyłanie danych narzędzi między presostatami a sterownikami. Taka automatyzacja eliminuje błędy ręcznego wprowadzania danych i zapewnia dokładność wartości kompensacji. W połączeniu z systemami kodów kreskowych lub RFID, narzędzia mogą być natychmiast identyfikowane, a odpowiadające im dane offsetu mogą być automatycznie przywoływane.
Czynniki środowiskowe i termiczne
Rozszerzalność cieplna zarówno przedmiotu obrabianego, jak i komponentów maszyny może powodować subtelne zmiany wymiarów części. Wraz ze wzrostem temperatury podczas długotrwałej obróbki, położenie i odczyty rozmiaru narzędzia mogą ulec zmianie, nawet po prawidłowym zastosowaniu kompensacji. Efekty te są szczególnie istotne w przypadku produkcji długoseryjnej lub szybkich operacji wykańczających.
Główne obawy:
- Rozszerzalność cieplna wrzeciona lub głowicy ma wpływ na dokładność pozycjonowania narzędzia.
- Ciepło w obrabianym przedmiocie może spowodować jego tymczasowe rozszerzenie, co może prowadzić do widocznych błędów wymiarowych.
- Wahania temperatury płynu chłodzącego zmieniają spójność wymiarową.
Środki zaradcze:
- Zastosowanie układy chłodzenia o stabilizacji temperatury aby utrzymać stałe warunki cięcia.
- Przed rozpoczęciem obróbki wykańczającej należy odczekać, aż maszyna osiągnie równowagę termiczną.
- Wdrożenie procedury pomiaru w trakcie procesu które uwzględniają wahania temperatury i odpowiednio dostosowują przesunięcia.
Warsztaty precyzyjne często utrzymują kontrolowane warunki, w których temperatura i wilgotność pozostają stabilne. Nawet kilka stopni odchylenia może wpłynąć na części krytyczne pod względem tolerancji. Właściwa kompensacja w połączeniu z kontrolą warunków środowiskowych zapewnia najwyższy poziom powtarzalności.
Nadzór operatorów i luki w szkoleniach
Nawet zaawansowane systemy kompensacji zależą od świadomości operatora. Niedostateczne przeszkolenie lub niezrozumienie interakcji poleceń G41 i G42 z konfiguracją narzędzia może prowadzić do niezamierzonych błędów. Nadmierne zaufanie do automatyzacji bez weryfikacji często prowadzi do niewykrytych odchyleń aż do końcowej kontroli.
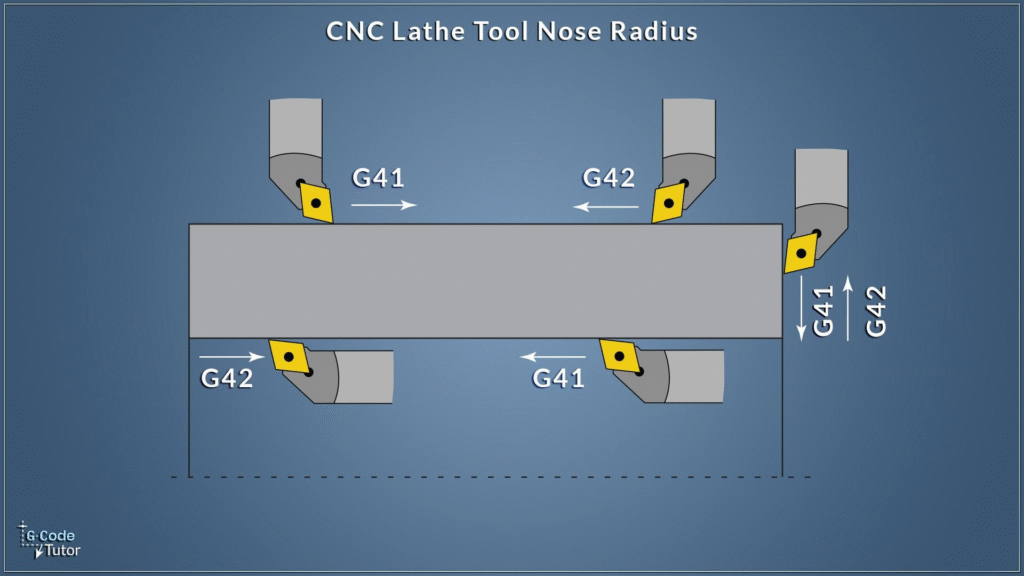
G41 i G42: Podstawowa kompensacja frezu dla tokarek CNC
Działania zapobiegawcze:
- Zapewnij ustrukturyzowane szkolenie na temat interpretacji diagramów kompensacji i logiki przesunięcia.
- Zachęcaj operatorów do przeprowadzania wstępnych prób na sucho i cięć testowych o małej głębokości w celu weryfikacji.
- Przed każdym cyklem produkcyjnym wdróż listę kontrolną w celu potwierdzenia ustawień kompensacji, danych narzędzi i orientacji.
Kultura ciągłego uczenia się
Zachęcanie operatorów do dokumentowania obserwacji, zgłaszania błędów i uczestniczenia w sesjach rozwiązywania problemów pomaga rozwijać kulturę precyzji. Kiedy operatorzy rozumieją logikę kompensacji, przyjmują mniej założeń i podejmują bardziej świadome decyzje.
Strategie łagodzenia
Aby zachować stabilną i niezawodną kompensację promienia ostrza narzędzia w każdych warunkach:
- Ustandaryzuj proces pomiaru i wprowadzania danych dla wszystkich narzędzi.
- Aby ograniczyć konieczność ręcznej obsługi, należy stosować cyfrowe presety i zintegrowane systemy danych.
- Zaplanuj okresowe audyty danych dotyczących przesunięcia narzędzi i sprzętu kalibracyjnego.
- Połącz zautomatyzowane pomiary, szkolenie operatorów i kontrolowane środowiska, aby uzyskać optymalne rezultaty.
Rozwiązując te powszechne problemy, producenci mogą utrzymać wysoki poziom dokładności wymiarowej i jakości powierzchni, minimalizując jednocześnie przestoje. Właściwa dbałość o szczegóły i ciągła weryfikacja przekształcają kompensację z reaktywnej korekty w proaktywne narzędzie kontroli jakości.
Wniosek
Kompensacja promienia ostrza narzędzia stanowi istotę precyzyjnego toczenia CNC. Wypełnia ona lukę między zaprogramowaną geometrią a rzeczywistym zachowaniem narzędzi skrawających, zapewniając, że każdy kontur, średnica i powierzchnia są zgodne z założeniami projektowymi. Dzięki prawidłowemu zastosowaniu kompensacji, operatorzy maszyn eliminują dryft wymiarowy, zmniejszają niespójności powierzchni i utrzymują niezawodność serii produkcyjnych na różnych maszynach i materiałach. W branżach takich jak lotnictwo, medycyna i motoryzacja, gdzie tolerancje mierzy się w mikronach, odpowiednia kompensacja nie jest opcjonalna, lecz niezbędna do utrzymania standardów bezpieczeństwa i wydajności.
W połączeniu z precyzyjnym pomiarem narzędzia, zdyscyplinowaną weryfikacją i ciągłą kontrolą operatora, kompensacja promienia ostrza narzędzia przekształca obróbkę z procesu regulacji w proces kontroli. Umożliwia to powtarzalną precyzję, gładsze wykończenie i zwiększoną wydajność w całym cyklu produkcyjnym. Najlepsze rezultaty uzyskuje się dzięki integracji programowania i kompensacji na poziomie maszyny z nowoczesnymi metodami kontroli i monitorowania procesu opartego na danych. W istocie, opanowanie kompensacji promienia ostrza narzędzia to opanowanie sztuki spójności, będącej znakiem rozpoznawczym każdego wysokiej jakości komponentu toczonego CNC.