


Płyny obróbkowe odgrywają kluczową rolę w obróbce CNC, poprawiając zarówno wydajność procesu, jak i jakość finalnego detalu. Płyny te są stosowane podczas obróbki skrawaniem metali w celu zmniejszenia temperatury, tarcia i zużycia narzędzi, przy jednoczesnym zachowaniu dokładności wymiarowej. Bez odpowiedniego chłodzenia i smarowania, nadmierne temperatury w strefie skrawania mogą powodować szybką degradację narzędzia, niską jakość powierzchni oraz odkształcenia geometryczne przedmiotu obrabianego.
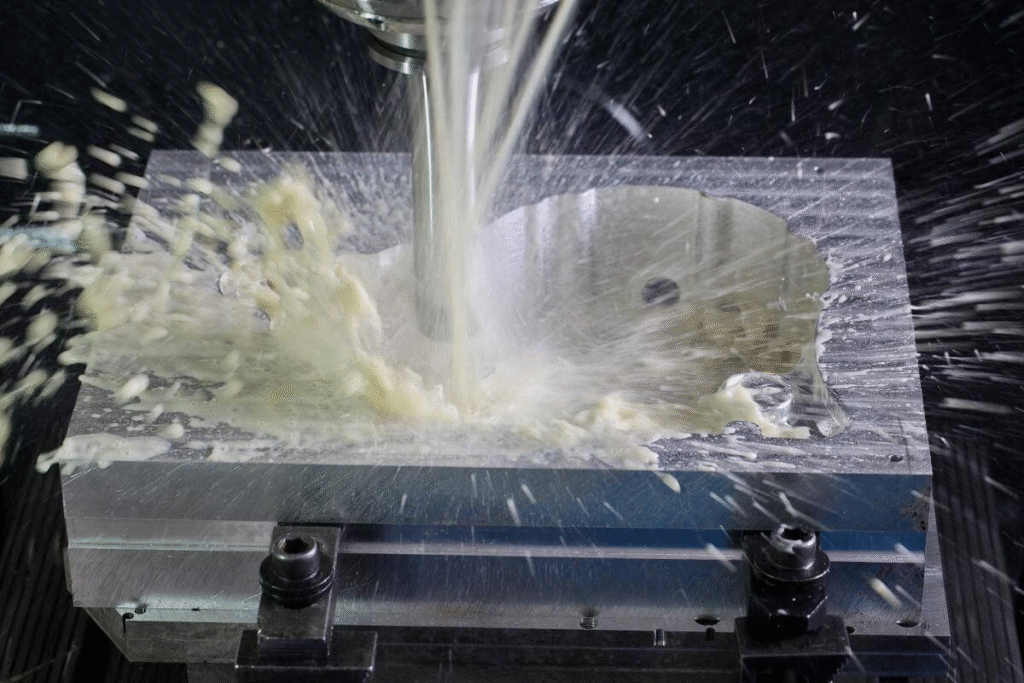
Wybór i stan chłodziwa bezpośrednio wpływają na integralność powierzchni i trwałość narzędzia. Czynniki takie jak skład, stężenie i sposób podawania chłodziwa decydują o skuteczności odprowadzania ciepła i usuwania wiórów z obszaru skrawania. Prawidłowo stosowane chłodziwa pomagają wydłużyć żywotność narzędzia, ustabilizować parametry obróbki i zapewnić powtarzalną jakość detali.
Jednak niewłaściwy dobór płynu obróbkowego, zanieczyszczenie lub niewłaściwa konserwacja mogą prowadzić do obniżenia precyzji obróbki, korozji oraz problemów zdrowotnych i środowiskowych. Zrozumienie działania płynów obróbkowych, ich rodzajów i metod kontroli jest niezbędne do optymalizacji wyników obróbki i minimalizacji kosztów operacyjnych.
Podstawy płynów obróbkowych
Płyny obróbkowe są niezbędne do utrzymania równowagi termicznej, smarowania i czystości w procesach obróbki CNC. Ich skuteczność zależy od składu chemicznego, techniki aplikacji oraz kompatybilności z materiałami narzędzia i przedmiotu obrabianego. Dobrze dobrany płyn obróbkowy poprawia wydajność narzędzia, zapobiega przedwczesnemu zużyciu i poprawia jakość detali, natomiast nieodpowiedni lub źle konserwowany może powodować błędy wymiarowe i korozję.
Cel i funkcje płynów obróbkowych
Głównymi celami płynów obróbkowych są redukcja generowania ciepła, minimalizacja tarcia i wspomaganie odprowadzania wiórów. Każda z tych funkcji przyczynia się do lepszej integralności powierzchni i dłuższej żywotności narzędzia.
- Chłodzenie: Wysokie temperatury skrawania powstają w wyniku tarcia między narzędziem, przedmiotem obrabianym i wiórem. Funkcja chłodzenia odprowadza ciepło ze strefy skrawania, utrzymując stabilną temperaturę, co zmniejsza odkształcenia cieplne i chroni twardość narzędzia.
- smarowanie: Środki smarne tworzą cienką warstwę między krawędzią skrawającą a powierzchnią materiału. Zmniejsza to tarcie, zmniejsza siły skrawania i pomaga zapobiegać tworzeniu się narostów na krawędzi, które mogą uszkodzić wykończenie powierzchni.
- Ewakuacja wiórów: Wydajny przepływ cieczy pomaga w wypłukiwaniu wiórów z narzędzia, zapobiegając ponownemu przecinaniu i chroniąc krawędź skrawającą przed ścieraniem.
- Zapobieganie korozji: Płyny zawierają dodatki, które tworzą warstwę ochronną na obrabianym przedmiocie i elementach maszyny. Zapobiega to utlenianiu i powstawaniu plam po obróbce.
Łącząc te funkcje, płyny obróbkowe stabilizują środowisko obróbki, utrzymują spójność procesu i minimalizują kosztowne wymiany narzędzi.
Rodzaje płynów obróbkowych
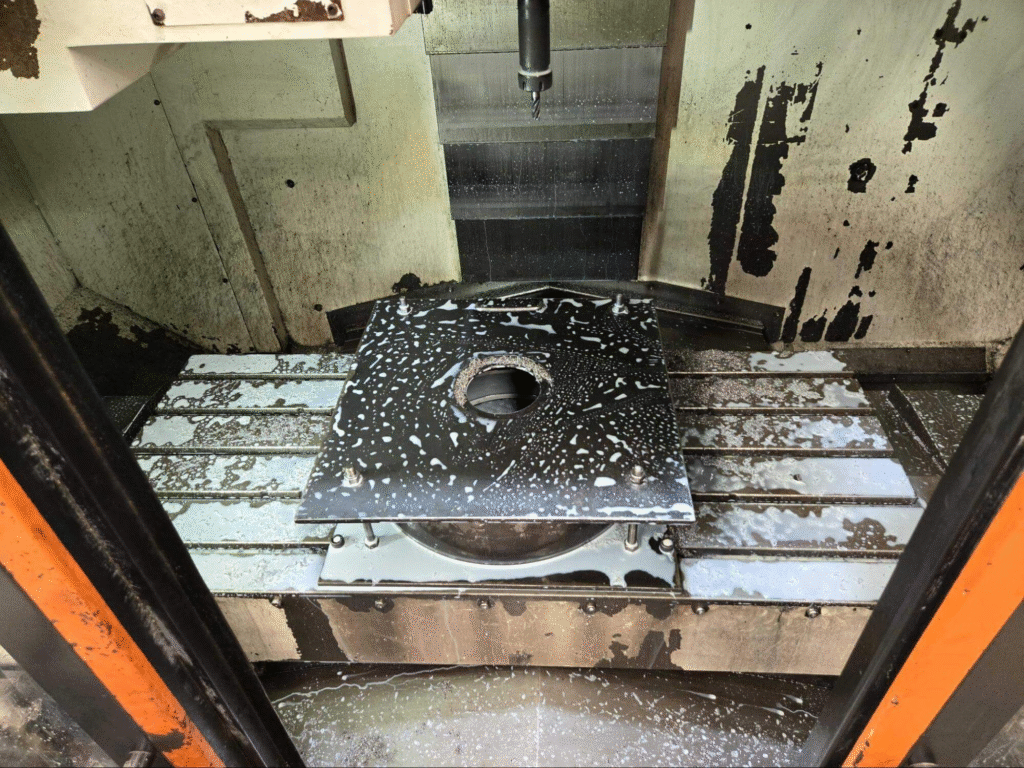
Rodzaje płynów obróbkowych w obróbce CNC
Wybór płynu obróbkowego zależy od rodzaju materiału, warunków cięcia i uwarunkowań środowiskowych. Każda kategoria ma swoje zalety i ograniczenia.
- Płyny rozpuszczalne w wodzie: Te emulsje mieszają wodę i olej, zapewniając silne chłodzenie i umiarkowane smarowanie. Są powszechnie stosowane w obróbce z dużą prędkością, gdzie kontrola temperatury ma kluczowe znaczenie.
- Płyny półsyntetyczne i syntetyczne: Półsyntetyki zapewniają równowagę między smarowaniem a czystością, natomiast syntetyki nie zawierają oleju, zapewniając doskonałe chłodzenie i redukując ilość osadów. Nadają się do precyzyjnej obróbki i systemów zautomatyzowanych wymagających niewielkiej konserwacji.
- Oleje czyste: Znane również jako oleje czyste, to nierozcieńczone płyny na bazie ropy naftowej lub roślin o silnych właściwościach smarnych. Idealnie nadają się do cięcia z niską prędkością i wysokim ciśnieniem, ale generują więcej mgły i ciepła w porównaniu z alternatywami na bazie wody.
Wybór odpowiedniego płynu wymaga znalezienia równowagi między wydajnością chłodzenia, smarownością, kompatybilnością materiałową i bezpieczeństwem dla środowiska.
Mechanizmy działania
Płyny obróbkowe działają poprzez dwa główne mechanizmy: smarowanie i odprowadzanie ciepła. Zrozumienie tych mechanizmów pomaga zoptymalizować metody aplikacji i poprawić stabilność obróbki.
- Efekt smarowania: Warstwa smaru zmniejsza bezpośredni kontakt metal-metal między narzędziem a przedmiotem obrabianym. Minimalizuje to przyczepność, zużycie i rozrywanie powierzchni, szczególnie w przypadku materiałów ciągliwych, takich jak stopy aluminium lub miedzi.
- Rozpraszanie ciepła: Ciecze pochłaniają i odprowadzają ciepło generowane przez tarcie i odkształcenie plastyczne. Efektywny transfer ciepła obniża temperaturę skrawania, zmniejszając zużycie narzędzia i utrzymując jakość powierzchni.
Właściwie konserwowany układ chłodziwa gwarantuje harmonijną pracę obu mechanizmów, czego efektem jest spójna wydajność obróbki, wydłużona żywotność narzędzi i doskonała jakość wykończenia powierzchni.
Wpływ płynów obróbkowych na integralność powierzchni
Integralność powierzchni jest kluczowym wskaźnikiem jakości obróbki, wpływającym na wydajność części, odporność na zmęczenie i stabilność wymiarową. Płyny obróbkowe odgrywają bezpośrednią rolę w kształtowaniu tego rezultatu, kontrolując temperaturę, zmniejszając tarcie między narzędziem a przedmiotem obrabianym i zapobiegając uszkodzeniom mikrostrukturalnym. Prawidłowy rodzaj i stężenie płynu zapewniają gładkie wykończenie i minimalizują wady, takie jak przypalenia powierzchni, naprężenia szczątkowe i pęknięcia. Utrzymanie prawidłowego natężenia przepływu i położenia dyszy pomaga również utrzymać czystość obszaru skrawania, co jest kluczowe dla uzyskania jednorodnej powierzchni.
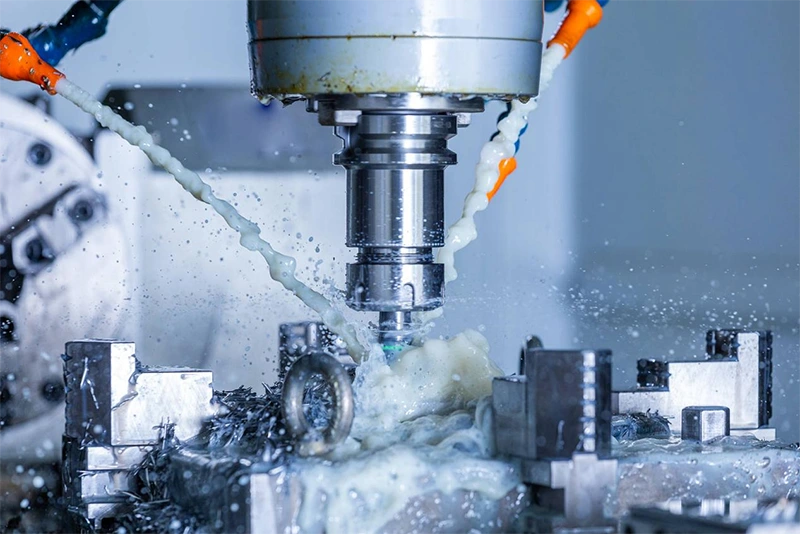
Wykorzystanie płynów obróbkowych w obróbce CNC
Czynniki wpływające na wykończenie powierzchni
Dobrze kontrolowany system chłodziwa stabilizuje temperaturę i redukuje naprężenia mechaniczne podczas cięcia. Oba te czynniki mają istotny wpływ na końcową jakość powierzchni.
- Kontrola temperatury i stabilność termiczna: Nadmierne ciepło podczas obróbki może powodować odkształcenia termiczne i utlenianie, co prowadzi do powstawania chropowatych lub nierównych powierzchni. Płyny obróbkowe pochłaniają i odprowadzają to ciepło, utrzymując równomierną temperaturę w całej strefie skrawania. Taka stabilność termiczna pomaga zachować geometrię narzędzia i zapobiega powstawaniu pęknięć termicznych na obrabianym przedmiocie.
- Zmniejszone tarcie i tworzenie się naroży: Wysokie tarcie może powodować przywieranie materiału do narzędzia skrawającego, tworząc narost na krawędzi (BUE). Zjawisko to rozrywa warstwę powierzchniową, zwiększając chropowatość. Płyny obróbkowe zmniejszają tarcie na styku, zapobiegając narostowi na krawędzi i zapewniając czyste cięcie, które poprawia teksturę i wygląd.
Jednolita jakość wykończenia powierzchni zmniejsza wymagania dotyczące obróbki końcowej, takiej jak polerowanie lub szlifowanie, i pomaga zachować precyzję wykonania części.
Wpływ na chropowatość powierzchni, mikrostrukturę i naprężenia szczątkowe
Integralność powierzchni to nie tylko chropowatość; obejmuje ona zmiany mikrostrukturalne i rozkład naprężeń pod powierzchnią. Płyny obróbkowe wpływają na wszystkie te parametry poprzez regulację temperatury i smarowanie.
- Wpływ na interfejs narzędzie-obrabiany przedmiot: Stabilne smarowanie zmniejsza naprężenia ścinające i zużycie adhezyjne na styku. Efektem są niższe wibracje narzędzia i lepsza jakość wykończenia. Płynne skrawanie zmniejsza rozdarcia powierzchni i zapewnia równomierną teksturę.
- Zapobieganie poparzeniom i pęknięciom powierzchni: Bez odpowiedniego chłodzenia powierzchnia może się przegrzać, powodując miejscowe topnienie lub przemianę fazową. Płyny obróbkowe utrzymują kontrolowane warunki termiczne, zapobiegając strefom wpływu ciepła lub zmianom metalurgicznym, które mogą negatywnie wpłynąć na trwałość elementu.
- Kontrola zmienności mikrotwardości: Nadmierne ciepło może nierównomiernie utwardzić lub zmiękczyć powierzchnię materiału, tworząc gradienty naprężeń. Ciecze rozprowadzają ciepło bardziej równomiernie, utrzymując stałą mikrotwardość i poprawiając wytrzymałość zmęczeniową.
Naprężenia szczątkowe stanowią ukryte zagrożenie dla precyzyjnych komponentów. Prawidłowe zarządzanie płynami minimalizuje gradienty temperatury i ciśnienie narzędzia, które wywołują takie naprężenia.
Rola w dokładności wymiarowej i tolerancji części
Precyzyjna obróbka skrawaniem wymaga zachowania ścisłych tolerancji wymiarowych. Płyny obróbkowe przyczyniają się do tego, stabilizując zarówno narzędzie skrawające, jak i przedmiot obrabiany podczas obróbki.
- Redukcja rozszerzalności cieplnej i odkształceń: Wraz ze wzrostem temperatury materiały rozszerzają się, co prowadzi do odchyleń wymiarowych. Płyny obróbkowe zmniejszają gradient temperatury między narzędziem a przedmiotem obrabianym, ograniczając rozszerzalność i zachowując geometrię.
- Lepsza kontrola odchyleń powierzchni: Stałe smarowanie zmniejsza zużycie narzędzia, zapobiegając zaokrąglaniu krawędzi skrawającej, które powoduje stopniowe odkształcanie wymiarów. Regularny przepływ płynu skutecznie usuwa wióry, zapobiegając ponownemu przecinaniu, które może zarysować lub odkształcić powierzchnię.
Dzięki utrzymywaniu optymalnych warunków cięcia płyny gwarantują, że wymiary końcowe odpowiadają specyfikacjom projektu i minimalizują potrzebę obróbki korekcyjnej.
Wpływ płynów obróbkowych na trwałość narzędzi
Trwałość narzędzia jest jednym z najważniejszych czynników wpływających na wydajność obróbki CNC. Każde cięcie generuje ciepło, ciśnienie i tarcie, które stopniowo zużywają krawędź skrawającą. Płyny obróbkowe redukują te efekty, zapewniając chłodzenie i smarowanie, co bezpośrednio wpływa na to, jak długo narzędzie zachowuje swoją geometrię i wydajność skrawania. Prawidłowo dobrany i konserwowany płyn obróbkowy może znacznie wydłużyć żywotność narzędzia, umożliwiając dłuższe serie produkcyjne, rzadsze wymiany narzędzi i stabilniejszą jakość detali.
Płyny obróbkowe wydłużające żywotność narzędzi
Skuteczność chłodziw zależy od rodzaju obróbki, rodzaju materiału i parametrów skrawania. Nadmierna temperatura lub brak smarowania przyspieszają zużycie, natomiast prawidłowe dozowanie chłodziwa zapewnia kontrolowaną temperaturę skrawania i płynniejsze usuwanie wiórów. Ta równowaga decyduje o trwałości i efektywności ekonomicznej procesu obróbki.
Mechanizmy zużycia zmniejszone przez płyny
Płyny obróbkowe działają jak bariera pomiędzy narzędziem i przedmiotem obrabianym, redukując intensywność różnych mechanizmów zużycia, które występują w strefie skrawania.
- Zużycie kleju: Zjawisko to występuje, gdy narzędzie i materiał obrabianego przedmiotu przylegają do siebie pod wpływem wysokiej temperatury i ciśnienia. Płyn minimalizuje przyleganie, tworząc warstwę smarującą, co ogranicza przenoszenie metalu i uszkodzenia powierzchni.
- zużycie ścierne: Twarde cząstki w wiórach lub materiale obrabianym mogą zarysować powierzchnię narzędzia. Płyny obróbkowe pomagają wypłukać te cząstki, minimalizując ścieranie i zachowując ostrość narzędzia.
- Zużycie dyfuzyjne: W wysokich temperaturach pierwiastki chemiczne mogą dyfuzować między materiałem narzędzia a obrabianym przedmiotem, osłabiając krawędź skrawającą. Skuteczne chłodzenie płynami obróbkowymi zmniejsza szybkość dyfuzji, utrzymując twardość narzędzia.
- Zużycie oksydacyjne: Tlen w powietrzu reaguje z rozgrzanymi powierzchniami narzędzi, tworząc kruche tlenki, które prowadzą do odpryskiwania. Płyny działają jak osłona termiczna i chemiczna, ograniczając utlenianie i pękanie krawędzi.
Dzięki uwzględnieniu tych trybów zużycia płyny obróbkowe stabilizują warunki skrawania i gwarantują stałą wydajność narzędzi w całym cyklu produkcyjnym.
Redukcja ciepła i stabilność krawędzi narzędzia
Kontrola temperatury jest kluczowa dla trwałości narzędzia. Nadmierna temperatura zmiękcza materiały skrawające, pogarsza przyczepność powłoki i prowadzi do uszkodzeń mechanicznych. Płyny obróbkowe szybko odprowadzają ciepło ze strefy skrawania, utrzymując zarówno narzędzie, jak i przedmiot obrabiany w bezpiecznych warunkach pracy.
Stałe chłodzenie gwarantuje, że krawędzie narzędzi zachowują zaprojektowaną twardość i kształt, zapobiegając przedwczesnemu zużyciu lub odkształceniom plastycznym. Zmniejsza również cykle termiczne, które mogą powodować mikropęknięcia wzdłuż krawędzi skrawającej. W rezultacie narzędzia zachowują swoją geometrię przez dłuższy czas, co umożliwia precyzyjne i powtarzalne cięcie nawet przy dużych prędkościach.
Dłuższa żywotność narzędzia i niższe koszty
Dłuższa żywotność narzędzi przekłada się bezpośrednio na oszczędności operacyjne. Zmniejszenie częstotliwości wymiany narzędzi minimalizuje przestoje i poprawia wydajność całego warsztatu. Stabilna praca narzędzi zmniejsza również liczbę braków, zapewniając jednolitą jakość części w kolejnych partiach.
W produkcji na dużą skalę koszt płynów obróbkowych jest stosunkowo niewielki w porównaniu z oszczędnościami wynikającymi z wydłużonego okresu serwisowania narzędzi. Prawidłowe metody konserwacji i dostarczania płynów zapewniają wysoki zwrot z inwestycji dzięki mniejszym zakupom narzędzi, krótszym cyklom i spójnym wynikom obróbki.
Dobrze zarządzany układ płynów zwiększa wydajność techniczną i ekonomiczną, stanowiąc kluczowy element zrównoważonych praktyk obróbki CNC.
Wydajność obróbki zalewowej, MQL i obróbki na sucho
Metoda aplikacji płynów obróbkowych ma duży wpływ na odprowadzanie ciepła, zużycie narzędzi i ogólną wydajność obróbki. Tradycyjne chłodzenie zalewowe, nowoczesne smarowanie minimalną ilością cieczy (MQL) oraz obróbka na sucho – każde z nich ma swoje zalety, w zależności od rodzaju operacji, materiału i priorytetów produkcyjnych. Zrozumienie działania tych systemów pomaga operatorom maszyn zrównoważyć wydajność chłodzenia, wpływ na środowisko i kontrolę kosztów.
Wybór właściwego podejścia wymaga analizy czynników takich jak prędkość skrawania, materiał narzędzia, obciążenie wiórem oraz właściwości termiczne obrabianego przedmiotu. Podczas gdy chłodzenie zalewowe zapewnia doskonałą kontrolę temperatury, MQL i obróbka na sucho koncentrują się na zrównoważonym rozwoju i redukcji kosztów. Właściwa decyzja często polega na dopasowaniu procesu do właściwości materiału i pożądanej jakości detalu.
Chłodzenie powodziowe
Chłodzenie zalewowe to najpopularniejsza metoda obróbki CNC, w której duża objętość cieczy jest stale kierowana na strefę skrawania. To podejście jest szczególnie skuteczne w odprowadzaniu ciepła i wypłukiwaniu wiórów z głębokich lub zamkniętych obszarów skrawania.
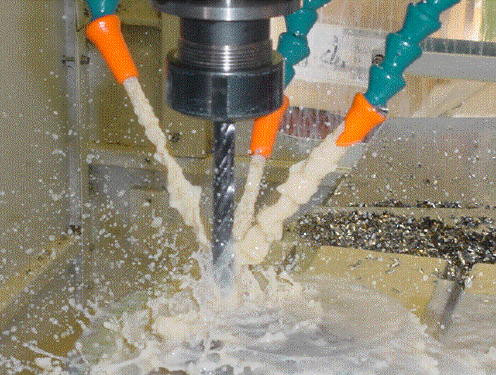
Nakładanie cieczy obróbkowej poprzez zalewanie narzędzia-przedmiotu obrabianego
Zalety:
- Utrzymuje stabilną temperaturę narzędzia i przedmiotu obrabianego.
- Zapewnia skuteczne usuwanie wiórów i czystsze wykończenie powierzchni.
- Zmniejsza zużycie narzędzi, zapewniając równomierne smarowanie przy dużych obciążeniach.
Ograniczenia:
- Wysokie zużycie płynów i koszty konserwacji.
- Obawy związane z ochroną środowiska i utylizacją odpadów ze względu na dużą ilość odpadów.
- Możliwość tworzenia się mgły, która może mieć wpływ na zdrowie operatora i widoczność.
Chłodzenie zalewowe sprawdza się najlepiej w przypadku operacji ciągłych z użyciem twardych materiałów lub długiego czasu pracy narzędzia, gdy konieczne jest maksymalne chłodzenie, aby zapobiec awarii narzędzia.
Minimalna ilość smarowania (MQL)
MQL to zaawansowana metoda smarowania, która dostarcza niewielką ilość płynu w postaci aerozolu bezpośrednio do miejsca cięcia. Zamiast chłodzenia za pomocą strumienia płynu, MQL opiera się na precyzyjnym smarowaniu, które minimalizuje tarcie i wytwarzanie ciepła.
Jak działa MQL: Sprężone powietrze transportuje drobną mgiełkę smaru do styku narzędzia z wiórem. Płyn tworzy cienką warstwę graniczną, która obniża temperaturę styku i siłę skrawania.
Korzyści:
- Znacznie niższe zużycie płynów i czystsze środowisko pracy.
- Ograniczenie ilości odpadów i poprawa bezpieczeństwa operatora.
- Dłuższa żywotność narzędzi w materiałach takich jak aluminium, mosiądz i stal niskostopowa dzięki ukierunkowanemu smarowaniu.
Ograniczenia:
- Mniej skuteczne w przypadku ciężkiej obróbki zgrubnej lub głębokiego cięcia, wymagającej silnego chłodzenia.
- Może powodować akumulację ciepła w narzędziach skrawających ze stali szybkotnącej lub podczas długotrwałej obróbki skrawaniem.
Metoda MQL najlepiej sprawdza się w procesach precyzyjnych lub półwykańczających, w których wystarczające jest umiarkowane chłodzenie i czyste odprowadzanie wiórów.
Obróbka na sucho
Obróbka na sucho całkowicie eliminuje konieczność stosowania chłodziw, wykorzystując zoptymalizowane materiały narzędziowe, powłoki i parametry skrawania, aby kontrolować ciepło i tarcie. Jest coraz częściej stosowana w produkcji ekologicznej i zautomatyzowanych środowiskach.
Kiedy obróbka na sucho jest odpowiednia:
- Gdy materiały wytwarzają krótkie, łatwe do skrawania wióry, jak np. żeliwo.
- Gdy powłoki narzędziowe, takie jak TiAlN lub DLC, zapewniają odpowiednią odporność cieplną.
- Gdy wymagania dotyczące wykończenia powierzchni są umiarkowane i dopuszczalne jest wykończenie wtórne.
Korzyści:
- Eliminuje koszty chłodziwa i problemy z utylizacją odpadów.
- Poprawia zrównoważony rozwój środowiska i bezpieczeństwo operatora.
- Zmniejsza ryzyko korozji i zanieczyszczenia maszyn płynami.
Ograniczenia:
- Wyższe temperatury skrawania mogą powodować pogorszenie powłok narzędzi i ich dokładności.
- Jakość powierzchni może ulec pogorszeniu, jeśli nie będzie odpowiedniej kontroli parametrów.
- Rozszerzalność cieplna może mieć wpływ na wąskie tolerancje podczas precyzyjnej obróbki.
Obróbka na sucho jest efektywna, gdy stabilność procesu i właściwości materiału pozwalają na kontrolę temperatury poprzez regulację prędkości skrawania i geometrii narzędzia.
Porównanie wydajności kluczowych materiałów
Optymalna metoda chłodzenia zmienia się w zależności od rodzaju materiału ze względu na różnice w przewodności cieplnej, twardości i zachowaniu wiórów.
- Stal: Chłodzenie zalewowe zapewnia najlepszą równowagę między kontrolą temperatury a jakością wykończenia powierzchni. MQL można stosować do stali miękkiej z narzędziami z węglika spiekanego powlekanego, natomiast obróbka na sucho często prowadzi do nadmiernego zużycia.
- Aluminium: MQL zapewnia doskonałą wydajność dzięki wysokiej przewodności cieplnej aluminium i jego tendencji do przywierania do narzędzi. Chłodzenie zalewowe jest przydatne w przypadku operacji obróbki głębokich kieszeni, gdzie odprowadzanie wiórów ma kluczowe znaczenie.
- Tytan: Chłodzenie zalewowe jest niemal obowiązkowe ze względu na słabą przewodność cieplną tytanu i wysoką temperaturę skrawania. MQL i obróbka na sucho mogą spowodować uszkodzenie narzędzia z powodu szybkiego zmiękczenia krawędzi.
- Nadstopy: Wymagają systemów zalewowych wysokiego ciśnienia, aby zachować żywotność narzędzi i kontrolę wymiarów. Warunki MQL lub suche rzadko są odpowiednie dla tych wytrzymałych materiałów.
Każda metoda ma swoją niszę, a najlepsze wyniki osiąga się, gdy strategia chłodzenia jest zgodna z zachowaniem materiału, warunkami cięcia i celami produkcyjnymi.
Metody kontroli jakości płynu tnącego
Płyny obróbkowe ulegają stopniowej degradacji w trakcie pracy pod wpływem ciepła, zanieczyszczenia wiórami, rozwoju bakterii i rozcieńczenia. Wraz ze spadkiem jakości płynu, jego właściwości chłodzące, smarujące i antykorozyjne słabną, co bezpośrednio wpływa na dokładność obróbki i wykończenie powierzchni. Regularna kontrola zapewnia utrzymanie prawidłowej równowagi chemicznej i stanu fizycznego płynu. Monitorowanie tych parametrów pomaga również zapobiegać kosztownym przestojom spowodowanym uszkodzeniem narzędzia lub wadliwymi częściami.
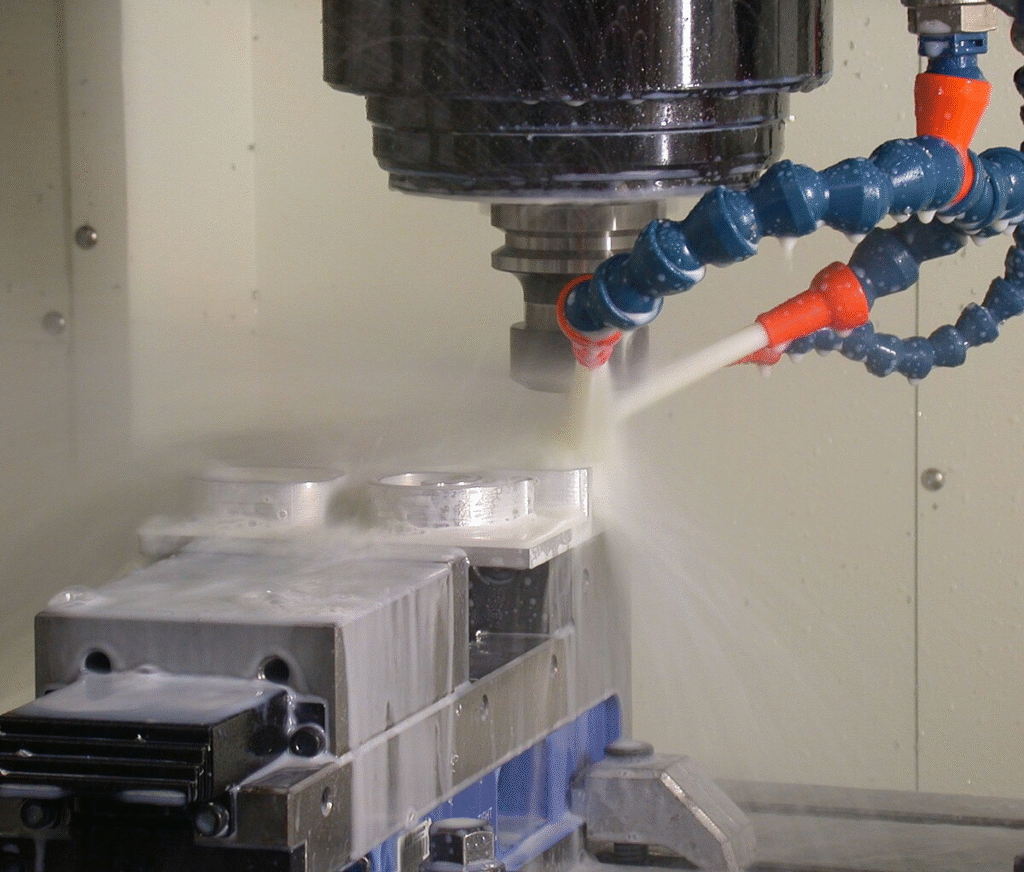
W środowiskach wymagających wysokiej precyzji, nawet niewielkie wahania pH, stężenia lub czystości mogą prowadzić do nierównomiernego rozłożenia powierzchni lub korozji obrabianych części. Dobrze zorganizowana procedura kontroli zapewnia przewidywalność procesu obróbki i wydłuża żywotność zarówno cieczy, jak i sprzętu.
Kluczowe parametry do monitorowania
Kilka parametrów decyduje o wydajności płynów obróbkowych i powinno być regularnie mierzone. Wskaźniki te odzwierciedlają stabilność chemiczną i skuteczność mechaniczną płynu.
- Koncentracja: Określa równowagę między chłodzeniem a smarowaniem. Niskie stężenie zmniejsza ochronę i zwiększa zużycie narzędzi, a zbyt bogate mieszanki powodują gromadzenie się osadów. Regularne kontrole refraktometrem pomagają utrzymać prawidłowy stosunek.
- Poziom pH: Wskazuje na zasadowość lub kwasowość płynu. pH pomiędzy 8 a 9 jest zazwyczaj idealne. Spadek pH sugeruje rozwój bakterii lub degradację chemiczną, natomiast wysokie pH może powodować korozję podzespołów maszyn.
- Liczba bakterii i grzybów: Zanieczyszczenie mikrobiologiczne obniża wydajność płynów i powoduje nieprzyjemny zapach. Zestawy testowe lub płytki zanurzeniowe pomagają wykryć wzrost mikroorganizmów na wczesnym etapie, umożliwiając terminowe zastosowanie biocydu.
- Poziom oleju Tramp: Olej wyciekający z hydrauliki maszyn lub wrzecion może tworzyć warstwę oleju na powierzchni, blokując dostęp tlenu i sprzyjając rozwojowi bakterii. Do jego usunięcia należy użyć skimmerów lub wkładów absorpcyjnych.
- Wyraźność wizualna i zapach: Zmętnienie lub nieprzyjemny zapach wskazują na zanieczyszczenie, utlenienie lub nadmierną ilość drobnych cząstek w płynie. Kontrola wizualna pozostaje prostym, ale cennym sposobem kontroli jakości.
Konsekwentne śledzenie tych parametrów pozwala zachować stabilność podczas długich cykli produkcyjnych i zapobiega nieplanowanej wymianie płynów.
Narzędzia inspekcyjne i techniki testowania
Monitorowanie stanu płynów wymaga prostych, ale niezawodnych przyrządów. Regularne używanie tych narzędzi pozwala na wczesne ostrzeganie o degradacji.
- Refraktometr: Mierzy stężenie płynu poprzez analizę refrakcji światła w małej próbce. Odczyty są porównywane z danymi kalibracyjnymi w celu zapewnienia prawidłowego rozcieńczenia.
- Miernik pH lub paski testowe: Służy do weryfikacji poziomu kwasowości. Nagła zmiana pH często wskazuje na zanieczyszczenie lub aktywność biologiczną, którą należy natychmiast skorygować.
- Zestawy do testów mikrobiologicznych: Wykryj obecność bakterii lub grzybów w ciągu 24 do 48 godzin. Wczesna identyfikacja pomaga uniknąć psucia się płynów i powstawania nieprzyjemnych zapachów w warsztacie.
- Kontrola filtracji i usuwania oleju: Należy sprawdzać filtry i skimmery pod kątem zatkania lub nieprawidłowego działania. Zablokowany filtr może powodować recyrkulację drobnych zanieczyszczeń, co powoduje ścieranie i wpływa na wydajność narzędzia.
Rutynowe testy z wykorzystaniem tych narzędzi dostarczają mierzalnych danych, które można wykorzystać do podejmowania decyzji dotyczących konserwacji i optymalizacji żywotności płynów.
Zalecana częstotliwość monitorowania i zapisy
Częstotliwość kontroli zależy od wielkości produkcji i stopnia wykorzystania maszyn. Operacje wykonywane z dużą prędkością lub w trybie wielozmianowym wymagają dokładniejszego monitorowania niż sporadyczne zadania obróbkowe.
- Dzienny: Sprawdź poziom, wygląd i zapach płynu. Wyczyść skimmery i upewnij się, że nie ma na nich piany ani nadmiaru osadu.
- Tygodniowo: Zmierz stężenie i pH oraz zapisz wartości do analizy trendów. Sprawdź systemy filtracji i w razie potrzeby wyczyść studzienki.
- Miesięczny: Przeprowadź testy bakteryjne i przejrzyj dane historyczne, aby przewidzieć, kiedy konieczne będzie uzupełnienie płynów lub leczenie.
Prowadzenie dokładnych zapisów pomaga w wykrywaniu stopniowego pogorszenia jakości i umożliwia podjęcie działań zapobiegawczych zanim jakość obróbki ulegnie pogorszeniu.
Kiedy uzupełnić, a kiedy wymienić
Decyzja o uzupełnieniu lub wymianie płynu zależy od wyników kontroli i poziomu zanieczyszczenia.
- Uzupełniać: Jeśli stężenie lub pH nieznacznie odbiega od specyfikacji, korekta z użyciem czystego koncentratu lub wody może przywrócić równowagę. Filtracja i napowietrzanie mogą również przywrócić lekko zdegradowane płyny.
- Zastąpić: Gdy wzrost mikroorganizmów, zanieczyszczenia olejem lub drobinkami metalu przekraczają dopuszczalne limity, konieczna jest całkowita wymiana. Na tym etapie czyszczenie zbiornika i przewodów zapewnia optymalną wydajność nowej partii.
Dyscyplinowany program kontroli nie tylko pozwala utrzymać odpowiednią jakość płynów, ale także gwarantuje spójne wykończenie części, dłuższą żywotność narzędzi i lepszą higienę warsztatu.
Wniosek
Płyny obróbkowe pozostają niezbędnym elementem obróbki CNC, bezpośrednio wpływając na integralność powierzchni, dokładność wymiarową i trwałość narzędzi. Ich zdolność do chłodzenia, smarowania i ochrony zarówno narzędzia, jak i przedmiotu obrabianego zapewnia wydajne i stabilne działanie procesów obróbki. Prawidłowy dobór płynu, kontrola jego stężenia i metody podawania pomagają uzyskać czystsze skrawanie, gładsze wykończenie i dłuższą żywotność narzędzia przy jednoczesnym zachowaniu ścisłych tolerancji. Zaniedbanie tych czynników może szybko prowadzić do zwiększonego zużycia, niskiej jakości powierzchni i wyższych kosztów produkcji.
Równie ważna jest konserwacja i kontrola płynów obróbkowych przez cały okres ich eksploatacji. Monitorowanie kluczowych parametrów, takich jak pH, stężenie i stopień zanieczyszczenia, gwarantuje, że płyn nadal działa zgodnie z przeznaczeniem. Dzięki integracji ustrukturyzowanych procedur kontroli, zrównoważonych metod aplikacji, takich jak MQL, oraz odpowiedzialnego zarządzania płynami, producenci mogą zmniejszyć ilość odpadów i koszty operacyjne, chroniąc jednocześnie zarówno sprzęt, jak i środowisko. Ostatecznie, konsekwentna dbałość o płyny to nie tylko wymóg techniczny, ale także kluczowy czynnik wpływający na wydajność, zrównoważony rozwój i wysoką jakość obróbki CNC.




