

Gdy element CNC schodzi z maszyny, jego powierzchnia to coś więcej niż tylko wizualny efekt narzędzi skrawających i ścieżek narzędzi. Powierzchnia ta bezpośrednio wpływa na zachowanie się elementu podczas eksploatacji. Tarcie, zużycie, odporność na korozję, niezawodność uszczelnień i trwałość zmęczeniowa zależą od stanu powierzchni. W wielu zastosowaniach wykończenie powierzchni odgrywa równie ważną rolę, jak dobór materiału czy dokładność wymiarowa. Traktowanie obróbki wykańczającej jako czynności kosmetycznej często prowadzi do przedwczesnych awarii, problemów z montażem lub niepotrzebnych kosztów.

Wykończenia powierzchni do obróbki CNC
W tym artykule przyjrzymy się wykończeniu powierzchni po obróbce CNC z funkcjonalnego punktu widzenia. Zamiast domyślnie polerować, anodować lub pasywować, kierując się przyzwyczajeniami lub wyglądem, ten poradnik pomoże inżynierom, projektantom i kupującym wybrać wykończenie, które odpowiada rzeczywistym potrzebom w zakresie wydajności.
Dlaczego wykończenie powierzchni ma znaczenie dla funkcjonalności części
Wykończenie powierzchni jest często omawiane po zakończeniu obróbki, ale w praktyce ma ono bezpośredni wpływ na zachowanie się części podczas eksploatacji. Powierzchnia pozostawiona przez obróbkę CNC nie jest neutralna. Ślady po narzędziach, mikrorowki i naprężenia lokalne wpływają na tarcie, odporność na korozję i długoterminową trwałość. Nawet jeśli część spełnia tolerancje wymiarowe, stan powierzchni może decydować o jej niezawodności, czy też przedwczesnej awarii.
Kluczowe skutki funkcjonalne powierzchni obrobionych maszynowo
Jednym z najbardziej bezpośrednich efektów wykończenia powierzchni jest jego wpływ na tarcie i zużycie. Bardziej chropowate powierzchnie zwiększają chropowatość styku, co zwiększa tarcie i przyspiesza zużycie. Gładsze powierzchnie generalnie zmniejszają tarcie, ale zmieniają również sposób tworzenia się i zachowania filmu smarnego.
Kluczowe czynniki wpływające na wydajność powierzchni obejmują:
- Tarcie i zużycie
Chropowatość powierzchni wpływa na powierzchnię styku, wytwarzanie ciepła i szybkość zużycia w ślizgowych lub obrotowych interfejsach.
- Trwałość zmęczeniowa i inicjacja pęknięć
Ślady po narzędziach działają jak mikronaprężenia. Pod wpływem obciążeń cyklicznych w tych miejscach często pojawiają się pęknięcia, co skraca trwałość zmęczeniową.
- Ścieżki korozji i ryzyko zanieczyszczenia
Rowki na powierzchni i uszkodzone materiały mogą zatrzymywać wilgoć, substancje chemiczne i zanieczyszczenia, co powoduje powstawanie lokalnych ognisk korozji.
- Niezawodność dopasowania, uszczelnienia i połączenia
Tekstura powierzchni wpływa na to, jak dobrze części przylegają, są uszczelnione i jak dobrze utrzymują stały kontakt na przestrzeni czasu.
Każdy z tych czynników staje się ważniejszy w miarę wzrostu obciążenia, zawężania tolerancji lub zwiększania się agresji środowiska.
Przykłady funkcjonalne w typowych zastosowaniach
Rola wykończenia powierzchni staje się bardziej oczywista, gdy przyjrzymy się konkretnym przypadkom użytkowania. W układach obrotowych, takich jak łożyska i wały, wykończenie powierzchni bezpośrednio wpływa na hałas, zużycie i temperaturę pracy. Wał może mieć prawidłowe wymiary, ale widoczne ślady po narzędziach mogą zakłócać smarowanie i prowadzić do przedwczesnego uszkodzenia łożyska.

Wykończenie powierzchni w obróbce skrawaniem
W elementach do transportu cieczy stan powierzchni wpływa zarówno na przepływ, jak i uszczelnienie. Gniazda zaworów, obudowy pomp i powierzchnie uszczelniające często wymagają kontrolowanego wykończenia, aby zapobiec wyciekom i erozji. Chropowate powierzchnie wewnętrzne mogą zaburzać schematy przepływu i zwiększać spadek ciśnienia, szczególnie w przypadku cieczy o dużej prędkości lub o właściwościach ściernych.
Różne kategorie części stawiają różne wymagania odnośnie wykończenia powierzchni:
- Elementy przesuwne i obrotowe takie jak wały, tuleje i prowadnice wymagają kontrolowanej chropowatości w celu zapewnienia odporności na zużycie i stabilności smarowania.
- Powierzchnie skierowane do cieczy wymagają wykończeń, które wspomagają uszczelnienie i minimalizują turbulencje lub utratę materiału.
- Części konstrukcyjne często priorytetem jest odporność na zmęczenie i kontrola korozji, a nie niskie tarcie.
- Składniki kosmetyczne skupiają się na jakości wizualnej, ale nadal wymagają uwagi na ukryte ryzyka funkcjonalne.
Zrozumienie, do której kategorii należy dana powierzchnia, pomaga zapobiec niepotrzebnemu lub nieskutecznemu wykończeniu.
Kiedy surowe wykończenie obrobione maszynowo jest akceptowalne
W wielu zastosowaniach powierzchnia po obróbce jest w pełni wystarczająca. Części pracujące w stabilnym, suchym środowisku i narażone na niskie obciążenia cykliczne często działają niezawodnie bez dodatkowej obróbki wykończeniowej. Typowymi przykładami są wsporniki, uchwyty, płyty montażowe i wewnętrzne elementy konstrukcyjne.
Pozostawienie powierzchni w stanie po obróbce może przynieść praktyczne korzyści:
- Zachowuje ścisłą kontrolę wymiarową
- Skraca czas realizacji i koszty przetwarzania
- Eliminuje zmienność wprowadzoną przez operacje wtórne
Jeśli to możliwe, unikanie zbędnego wykańczania poprawia spójność i upraszcza produkcję.
Kiedy wykańczanie staje się obowiązkowe
Istnieją również sytuacje, w których wykończenie powierzchni jest niezbędne, a nie opcjonalne. Części narażone na korozję, wielokrotne obciążenia lub wymagania higieniczne zazwyczaj wymagają dodatkowej obróbki powierzchni, aby spełnić wymagania dotyczące wydajności lub przepisów.
Wykończenie jest zazwyczaj konieczne, gdy:
- Część pracuje pod obciążeniem cyklicznym lub krytycznym pod względem zmęczenia
- Powierzchnia musi być uszczelniona przed płynami lub gazami
- Odporność na korozję ma kluczowe znaczenie dla trwałości użytkowej
- Obowiązują normy regulacyjne, takie jak wymagania medyczne lub dotyczące kontaktu z żywnością
W takich przypadkach wykończenie powierzchni jest decyzją inżynierii funkcjonalnej. Celem nie jest wygląd, ale kontrolowane zachowanie powierzchni przez cały cykl życia części.
Polerowanie i wykańczanie mechaniczne: Kiedy gładkość jest kluczowa
Polerowanie i inne mechaniczne procesy wykańczania są często wybierane z założeniem, że im gładsza powierzchnia, tym lepiej. W rzeczywistości polerowanie zmienia mechaniczne, chemiczne i wymiarowe właściwości powierzchni. Chociaż może ono znacząco poprawić wydajność w niektórych zastosowaniach, może również powodować problemy, jeśli jest stosowane bez wyraźnego powodu funkcjonalnego. Zrozumienie, co faktycznie zmienia polerowanie, jest kluczowe przed określeniem go na rysunku lub w zamówieniu.

Proces polerowania części obrabianych CNC
Wykańczanie mechaniczne należy postrzegać jako proces ukierunkowany. Jest ono najskuteczniejsze, gdy rola powierzchni jest jasno określona, np. w celu zmniejszenia tarcia, poprawy podatności na czyszczenie lub kontrolowania zachowania styku. Niewłaściwe zastosowanie może obniżyć niezawodność części lub ukryć głębsze problemy z obróbką, które powinny zostać rozwiązane wcześniej.
Co tak naprawdę zmienia polerowanie i polerowanie
Polerowanie modyfikuje przede wszystkim topografię powierzchni, a nie właściwości materiału. Usunięcie wierzchołków powstałych w wyniku obróbki mechanicznej zmniejsza chropowatość powierzchni i zmienia sposób, w jaki powierzchnie oddziałują na siebie pod obciążeniem. Ta zmiana wpływa na mechanikę styku, właściwości smarne i lokalny rozkład naprężeń.
Z punktu widzenia funkcjonalności polerowanie wpływa na kilka kluczowych właściwości powierzchni:
- Redukcja chropowatości powierzchni
Polerowanie obniża współczynnik Ra i powiązane z nim parametry chropowatości poprzez usunięcie śladów narzędzi i nierówności powierzchni. Poprawia to gładkość, ale w niektórych zastosowaniach zmniejsza również zdolność powierzchni do zatrzymywania środków smarnych.
- Zachowanie kontaktowe i tarcie
Gładsze powierzchnie zazwyczaj zmniejszają tarcie podczas styku ślizgowego. Jednak wyjątkowo gładkie wykończenia mogą prowadzić do problemów ze smarowaniem granicznym lub drgań ciernych, jeśli nie są odpowiednio zaprojektowane.
- Koncentracja naprężeń w miejscach śladów narzędzi
Usunięcie ostrych rowków po obróbce zmniejsza lokalne wzrosty naprężeń. Może to poprawić odporność zmęczeniową części poddawanych obciążeniom cyklicznym, pod warunkiem zachowania tolerancji.
Należy pamiętać, że polerowanie nie koryguje błędów geometrycznych. Płaskość, okrągłość i problemy z wyrównaniem pozostają niezmienione, dopóki usuwanie materiału nie będzie ściśle kontrolowane.
Najlepiej dopasowane zastosowania do polerowanych powierzchni
Polerowanie przynosi największe korzyści, gdy interakcja powierzchni bezpośrednio wpływa na wydajność, bezpieczeństwo lub czystość. W takich przypadkach korzyści przeważają nad dodatkowymi kosztami i ryzykiem związanym z obróbką.
Wykończenia polerowane są powszechnie stosowane w przypadku:
- Komponenty medyczne, mające kontakt z żywnością i higieniczne
Gładkie powierzchnie ograniczają przyleganie bakterii i zwiększają skuteczność czyszczenia. Polerowanie pomaga spełnić wymogi prawne i standardy czystości, gdy zanieczyszczenie powierzchni jest niedopuszczalne.
- Widoczne lub optyczne elementy
W przypadku części, dla których liczy się wygląd, polerowanie poprawia jakość wizualną i postrzeganą wartość. Dotyczy to produktów konsumenckich i elementów architektonicznych.
- Powierzchnie ślizgowe i współpracujące
Tuleje, prowadnice i powierzchnie uszczelniające często cechują się kontrolowaną gładkością, która ogranicza zużycie i zapewnia stały kontakt podczas ruchu.
W tego typu zastosowaniach polerowanie ma na celu wsparcie wyraźnego efektu funkcjonalnego, a nie jedynie poprawę wyglądu.
Typowe pułapki w wykańczaniu mechanicznym
Jednym z najczęstszych problemów związanych z polerowaniem jest niezamierzone usunięcie materiału. Nadmierne polerowanie może zmienić krytyczne wymiary, szczególnie w przypadku elementów o wąskiej tolerancji. Nawet niewielkie zmiany mogą wpłynąć na dopasowanie, wyrównanie lub wydajność precyzyjnych zespołów.
Do innych powszechnych zagrożeń należą:
- Zaokrąglanie ostrych krawędzi
Polerowanie powoduje zmiękczenie krawędzi i narożników, co może mieć negatywny wpływ na geometrię funkcjonalną, np. na krawędzie uszczelniające lub cechy odniesienia.
- Maskowanie wad obróbkowych
Polerowanie powierzchni może ukryć ślady drgań, zużycie narzędzia lub nieprawidłowe posuwy zamiast usuwać przyczynę problemu podczas obróbki.
- Nierównomierna jakość powierzchni
Procesy polerowania wykonywane ręcznie lub nieprawidłowo kontrolowane mogą powodować różnice w jakości poszczególnych części, co zmniejsza powtarzalność procesu.
Problemy te często pojawiają się, gdy polerowanie traktuje się jako czynność korygującą, a nie jako zaplanowany proces z określonymi ograniczeniami.
Powłoki anodowe i konwersyjne: ochrona z efektami ubocznymi
Anodowanie jest często wybierane, ponieważ jest powszechnie znane jako trwała i odporna na korozję powłoka wykończeniowa części aluminiowych. Chociaż te korzyści są realne, anodowanie zmienia również powierzchnię, wpływając na wymiary, odporność na zużycie i długoterminową niezawodność. Traktowanie anodowania jako prostej powłoki ochronnej może prowadzić do nieoczekiwanych problemów, szczególnie w przypadku precyzyjnych elementów.

Aby prawidłowo zastosować anodowanie, należy je rozumieć jako kontrolowaną transformację powierzchni, a nie warstwę kosmetyczną. Proces ten modyfikuje samą powierzchnię aluminium, co przynosi wyraźne korzyści, ale również wprowadza ograniczenia projektowe i produkcyjne, które należy uwzględnić już na wczesnym etapie.
Co tak naprawdę daje anodowanie
Anodowanie tworzy warstwę tlenku zintegrowaną z podłożem aluminiowym. W przeciwieństwie do powłok nakładanych na powierzchnię, warstwa ta narasta zarówno na zewnątrz, jak i do wewnątrz pierwotnej powierzchni. W rezultacie anodowanie poprawia szereg właściwości funkcjonalnych, jednocześnie zmieniając geometrię powierzchni.
Do najważniejszych korzyści funkcjonalnych zalicza się:
- Poprawiona odporność na korozję
Warstwa tlenku anodowego chroni aluminium przed utlenianiem i działaniem substancji chemicznych, szczególnie w warunkach zewnętrznych i wilgotnych.
- Zwiększona twardość powierzchni
Powierzchnie anodowane są twardsze od gołego aluminium, co zwiększa ich odporność na ścieranie i niewielkie zużycie.
- Izolacja elektryczna
Warstwa tlenku jest nieprzewodząca, co może być przydatne w zastosowaniach, w których wymagana jest izolacja elektryczna.
Właściwości te sprawiają, że anodowanie jest atrakcyjnym procesem w kontekście ochrony konstrukcji i środowiska, jednak nie nadaje się do stosowania na każdej powierzchni danego elementu.
Kiedy anodowanie działa najlepiej
Anodowanie jest najskuteczniejsze w przypadku elementów aluminiowych, gdzie odporność na korozję i trwałość powierzchni są ważniejsze niż ścisła kontrola wymiarów. Elementy konstrukcyjne, obudowy i elementy zewnętrzne często korzystają z anodowania bez znaczącego ryzyka.
Typowe zastosowania, w których anodowanie sprawdza się dobrze, obejmują:
- Elementy konstrukcyjne aluminiowe
Ramki, wsporniki i obudowy wymagające ochrony przed czynnikami środowiskowymi, ale nie wymagające precyzyjnego dopasowania.
- Powierzchnie narażone na zużycie, ale nieprecyzyjne
Powierzchnie narażone na dotyk lub lekkie ścieranie, ale niebędące częścią powierzchni ślizgowych lub uszczelniających.
- Środowiska zewnętrzne i morskie
Anodowanie pomaga chronić części aluminiowe przed wilgocią, działaniem soli i degradacją spowodowaną promieniowaniem UV.
W takich przypadkach korzyści funkcjonalne anodowania przewyższają jego ograniczenia, pod warunkiem, że proces jest odpowiednio kontrolowany.
Rozważania dotyczące wymiarów i tolerancji
Jednym z najczęściej pomijanych aspektów anodowania jest wzrost grubości. Ponieważ warstwa tlenku częściowo wrasta w materiał bazowy, wymiary gotowego produktu ulegają zmianie. Może to wpłynąć na pasowania, luzy i relacje styku, jeśli nie zostanie to uwzględnione na etapie projektowania.
Istotne kwestie wymiarowe obejmują:
- Nagromadzenie grubości na precyzyjnych elementach
Otwory, szczeliny i powierzchnie nośne mogą po anodowaniu ulec skurczeniu wykraczającemu poza dopuszczalną granicę tolerancji.
- Funkcje wątkowe
Gwinty mogą się zacinać lub tracić przyczepność, jeśli grubość anodowania nie jest kontrolowana lub maskowana.
- Zespoły o małej tolerancji
Części zaprojektowane w rozmiarze nominalnym bez uwzględnienia anodowania często nie dają się prawidłowo zmontować.
Aby uniknąć tych problemów, projektanci muszą określić tolerancje wymiarowe i zidentyfikować powierzchnie, które wymagają maskowania lub obróbki końcowej.
Pasywacja i wykończenia chemiczne: czyszczenie kontra powlekanie
Pasywacja jest często łączona z powłokami powierzchniowymi, ale funkcjonalnie służy zupełnie innemu celowi. W przeciwieństwie do anodowania czy galwanizacji, pasywacja nie tworzy nowej warstwy ani nie zmienia wymiarów. Zamiast tego poprawia odporność na korozję poprzez czyszczenie i stabilizację istniejącej powierzchni. To rozróżnienie jest kluczowe, szczególnie w przypadku precyzyjnych komponentów, w których integralność wymiarowa nie może być naruszona.
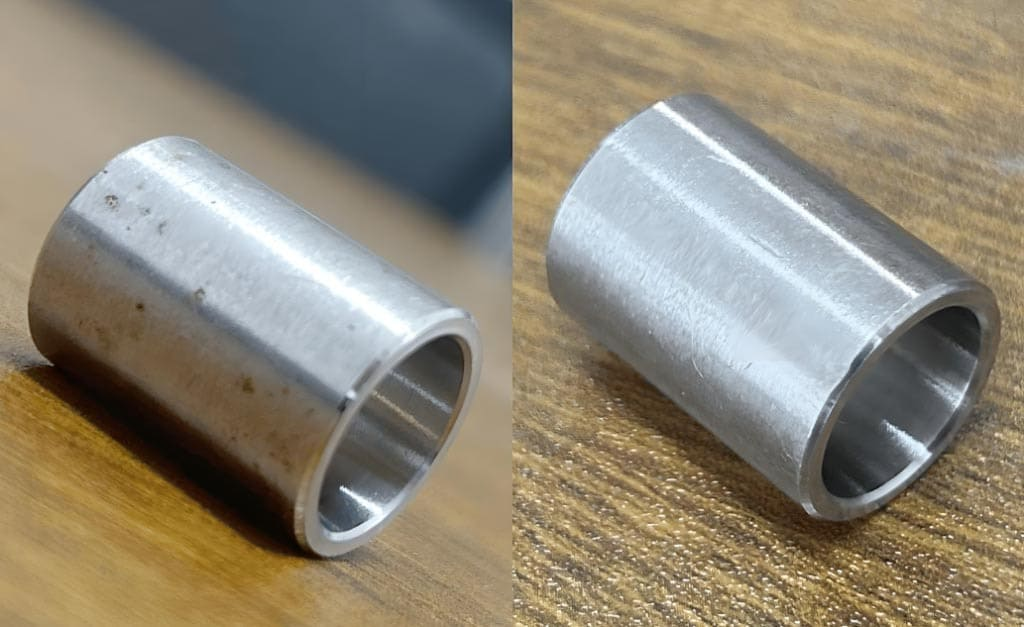
W obróbce CNC elementy ze stali nierdzewnej są szczególnie narażone na zanieczyszczenia powierzchni. Narzędzia skrawające, oprzyrządowanie i obróbka mogą wprowadzać na powierzchnię wolne żelazo i inne pozostałości. Pasywacja rozwiązuje ten problem, usuwając zanieczyszczenia i umożliwiając materiałowi zachowanie jego naturalnej odporności na korozję.
Co pasywacja robi, a czego nie robi
Pasywacja polega na kontrolowanej obróbce chemicznej, zazwyczaj z użyciem roztworów kwasu azotowego lub cytrynowego. Proces ten, jeśli jest przeprowadzony prawidłowo, rozpuszcza wolne żelazo i inne zanieczyszczenia z powierzchni, nie atakując metalu bazowego.
Funkcjonalnie rzecz biorąc, pasywacja zapewnia kilka kluczowych korzyści:
- Usuwanie zanieczyszczeń wolnym żelazem
Obróbka i transport mogą powodować osadzanie się cząstek żelaza, które stają się miejscami inicjacji korozji. Pasywacja eliminuje te pozostałości.
- Zwiększona odporność na korozję
Pasywacja polega na oczyszczeniu powierzchni i pozwala stali nierdzewnej na utworzenie stabilnej i ciągłej warstwy tlenku chromu.
- Zachowanie dokładności wymiarowej
Ponieważ nie jest dodawana żadna powłoka, wymiary i tolerancje części pozostają niezmienione.
Jednocześnie ważne jest zrozumienie ograniczeń pasywacji. Nie zwiększa ona twardości powierzchni, nie poprawia odporności na zużycie ani nie ukrywa wad obróbki. Oczekiwanie, że pasywacja zrekompensuje słabą jakość powierzchni, jest częstym i kosztownym błędem.
Najlepsze zastosowania dla powierzchni pasywowanych
Pasywacja jest najskuteczniejsza w przypadku precyzyjnych komponentów, w których wymagana jest odporność na korozję bez zmiany geometrii. To sprawia, że jest ona szczególnie cenna w branżach o surowych wymaganiach dotyczących wydajności i regulacji.
Typowe zastosowania obejmują:
- Części precyzyjne ze stali nierdzewnej
Elementy o małych tolerancjach, takie jak wały, okucia i elementy złączne.
- Sprzęt medyczny, lotniczy i spożywczy
Zastosowania, w których czystość, odporność na korozję i integralność materiału mają kluczowe znaczenie.
- Komponenty o złożonej geometrii
Części, na których nagromadzenie się powłoki mogłoby powodować problemy z dopasowaniem lub montażem.
W takich przypadkach pasywacja poprawia stabilność powierzchni, przy jednoczesnym zachowaniu oryginalnej, obrobionej formy.
Znaczenie wstępnego czyszczenia i przygotowania powierzchni
Pasywacja nie zastępuje prawidłowej obróbki mechanicznej ani czyszczenia. Przed obróbką chemiczną należy usunąć oleje, chłodziwa i osadzone zanieczyszczenia. Jeśli zanieczyszczenia pozostaną, proces pasywacji stanie się nierównomierny i mniej skuteczny.
Kluczowe etapy przygotowań często obejmują:
- Dokładne odtłuszczanie w celu usunięcia olejów obróbkowych
- Płucz, aby usunąć pozostałości środków czyszczących
- Kontrola pod kątem osadzonych zanieczyszczeń lub uszkodzeń powierzchni
Pominięcie lub pośpiech w tych krokach zwiększa ryzyko nierównomiernej odporności na korozję lub powstawania plam po obróbce.
Wybór właściwej chemii stopu
Nie wszystkie stale nierdzewne reagują w ten sam sposób na pasywację. Skład stopu, obróbka cieplna i wcześniejsze przetwarzanie wpływają na reakcję powierzchni na różne roztwory chemiczne. Wybór niewłaściwego składu chemicznego może zmniejszyć skuteczność lub uszkodzić powierzchnię.
Typowe problemy pojawiają się, gdy:
- Procesy oparte na azotanie są stosowane do stopów wrażliwych bez odpowiedniej kontroli
- Procesy oparte na kwasie cytrynowym są stosowane bez odpowiedniej walidacji
- Mieszane partie stopów są przetwarzane razem bez segregacji
Dokładna identyfikacja gatunku materiału i kontrolowane parametry przetwarzania są niezbędne dla uzyskania spójnych wyników.
Typowe nieporozumienia i błędy
Jednym z najczęstszych nieporozumień jest założenie, że pasywacja poprawia wykończenie powierzchni lub ukrywa wady obróbki. W rzeczywistości wszelkie wady powierzchni obecne przed pasywacją pozostaną widoczne po jej zakończeniu.
Do innych częstych błędów zaliczają się:
- Traktowanie pasywacji jako opcjonalnej w przypadku części ze stali nierdzewnej
- Wykorzystanie jako środka naprawczego po złej praktyce obróbki
- Brak weryfikacji odporności na korozję za pomocą testów
Jeśli pasywacja jest stosowana prawidłowo, jest ona działaniem zapobiegawczym, a nie procesem naprawczym.
Pasywacja odgrywa subtelną, ale kluczową rolę w wykańczaniu powierzchni. Chroni ona precyzyjne elementy bez zmiany ich geometrii, ale tylko wtedy, gdy jest stosowana z odpowiednim przygotowaniem i znajomością materiałów. W następnym rozdziale zbierzemy wszystkie opcje wykończenia i stworzymy praktyczne ramy doboru odpowiedniego wykończenia powierzchni w oparciu o funkcję, ryzyko i koszt.
Wybór odpowiedniego wykończenia: najlepsze praktyki i ramy decyzyjne
Wybór wykończenia powierzchni nigdy nie powinien być decyzją domyślną. Każdy proces wykańczania zmienia zachowanie powierzchni, wprowadza pewne ryzyko i zwiększa koszty. Najbardziej niezawodne części są zazwyczaj wynikiem przemyślanych wyborów dokonanych na wczesnym etapie projektowania, a nie decyzji o wykończeniu podjętych w ostatniej chwili w celu poprawy wyglądu lub spełnienia niejasnych specyfikacji.

Wykończenie powierzchni metalu
Praktyczne podejście do wykańczania powierzchni zaczyna się od jasnego zdefiniowania funkcji, jakie ma spełniać każda powierzchnia elementu. Po zrozumieniu funkcji, znacznie łatwiej jest wyeliminować zbędne opcje i skupić się na wykończeniach, które przynoszą realną wartość.
Pytania, które należy zadać przed wyborem wykończenia
Przed określeniem jakiegokolwiek procesu wykończeniowego ważne jest, aby ocenić rolę powierzchni w zespole i jego środowisku pracy. Ten krok zapobiega nadmiernej obróbce i pomaga uniknąć czynności wykończeniowych, które kolidują z wymaganiami funkcjonalnymi.
Kluczowe pytania, którymi kierujemy się przy wyborze wykończenia, obejmują:
- Jaką funkcję spełnia powierzchnia?
Określ, czy powierzchnia ma charakter konstrukcyjny, nośny, ślizgowy, uszczelniający czy czysto kosmetyczny.
- Czy głównym problemem jest korozja, zużycie czy tarcie?
Różne wykończenia pozwalają na eliminację różnych rodzajów awarii. Identyfikacja głównego ryzyka pomaga zawęzić wybór opcji.
- Jak ścisłe są tolerancje?
Wykończenia polegające na zwiększeniu grubości lub zmniejszeniu grubości materiału mogą mieć wpływ na dopasowanie i wyrównanie.
- Czy powierzchnia jest widoczna czy ukryta?
Wymagania estetyczne nie powinny decydować o wyborze sposobu wykończenia powierzchni funkcjonalnych, chyba że wygląd ma kluczowe znaczenie.
Odpowiadając na te pytania na wczesnym etapie, można ograniczyć konieczność wprowadzania zmian w projekcie i przeróbek na późniejszym etapie produkcji.
Oddzielenie powierzchni funkcjonalnych od kosmetycznych
Jednym z najskuteczniejszych sposobów kontroli kosztów i ryzyka wykończenia jest oddzielenie powierzchni kosmetycznych od funkcjonalnych. Nie każda powierzchnia elementu wymaga takiego samego poziomu wykończenia.
Najlepsze praktyki obejmują:
- Stosowanie wykończeń kosmetycznych tylko tam, gdzie liczy się wygląd
- Ochrona powierzchni funkcjonalnych przed zbędnym przetwarzaniem
- Stosowanie maskowania lub wykańczania selektywnego, gdy różne powierzchnie wymagają różnych zabiegów
Dzięki takiemu podejściu projektanci mogą osiągnąć jakość wizualną bez uszczerbku dla funkcji krytycznych dla wydajności.
Wniosek
Wykończenie powierzchni po obróbce CNC nie jest ostatecznym etapem kosmetycznym. To decyzja inżynierska, która bezpośrednio wpływa na wydajność, trwałość i niezawodność części w rzeczywistych warunkach. Polerowanie, anodowanie i pasywacja – każde z nich ma wpływ na różne zagrożenia związane z powierzchnią, od tarcia i zużycia po korozję i zanieczyszczenie. Stosowane z pełnym zrozumieniem funkcji powierzchni, procesy te poprawiają wydajność części. Stosowane z przyzwyczajenia często prowadzą do ukrytych problemów.
Najskuteczniejsze strategie wykończeniowe opierają się na zamierzeniu. Rozumiejąc, jak każda powierzchnia oddziałuje na obciążenia, otoczenie i współpracujące komponenty, inżynierowie i nabywcy mogą wybrać wykończenia, które dodadzą realnej wartości, jednocześnie unikając niepotrzebnych kosztów i ryzyka. Wybór odpowiedniego wykończenia nie polega na poprawieniu wyglądu części. Chodzi o zapewnienie, że każda powierzchnia będzie spełniać swoje zadanie przez cały okres użytkowania.




