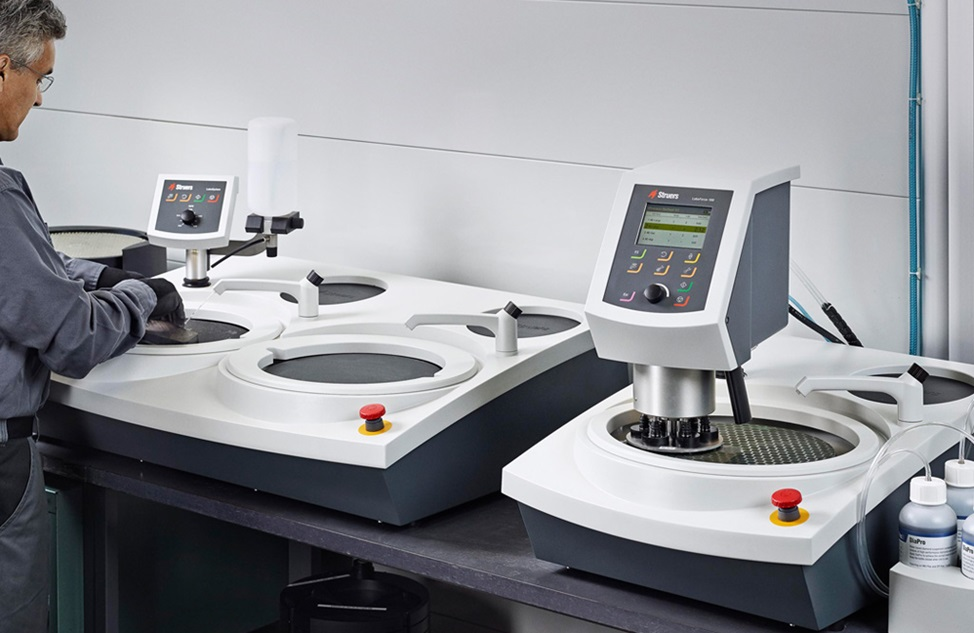
W postprodukcji komór próżniowych polerowanie jest niezbędnym, ale często pomijanym etapem. Czy zastanawiałeś się kiedyś, dlaczego jest tak ważne? Jaki wpływ może mieć gładkość powierzchni komory na jej funkcjonalność w sektorach wymagających wysokiej precyzji, takich jak produkcja półprzewodników czy przemysł lotniczy i kosmiczny?
Nawet najmniejsze wady mogą prowadzić do zanieczyszczenia, odgazowania lub kosztownych awarii, ponieważ komory próżniowe pracują w trudnych warunkach. Dlaczego więc polerowanie jest konieczne, aby zmniejszyć to ryzyko? W poniższym artykule zagłębimy się w fascynującą dziedzinę metod polerowania i przeanalizujemy, jak poprawiają one skuteczność, wytrzymałość i niezawodność komór próżniowych. Zaczynajmy!
2. Polerowanie w produkcji w komorze próżniowej
Kluczowym etapem obróbki końcowej komory próżniowej jest polerowanie, które poprawia wygląd i funkcjonalność powierzchni komory. Podczas produkcji mogą powstawać szorstkie powierzchnie, zanieczyszczenia i mikroniedoskonałości, które mogą wpływać na zdolność komory do utrzymania wysokiego poziomu próżni. Wygładzając te niedoskonałości i zmniejszając chropowatość powierzchni, polerowanie poprawia ogólną wydajność i czystość komory.
Znaczenie polerowania
Polerowanie ma kluczowe znaczenie dla ograniczenia odgazowywania – uwalniania gazów uwięzionych z wad powierzchniowych w warunkach próżni. Ponadto gładkie powierzchnie ułatwiają czyszczenie komory i zapobiegają gromadzeniu się zanieczyszczeń, zapewniając, że nadal nadaje się ona do delikatnych procesów odkurzania.
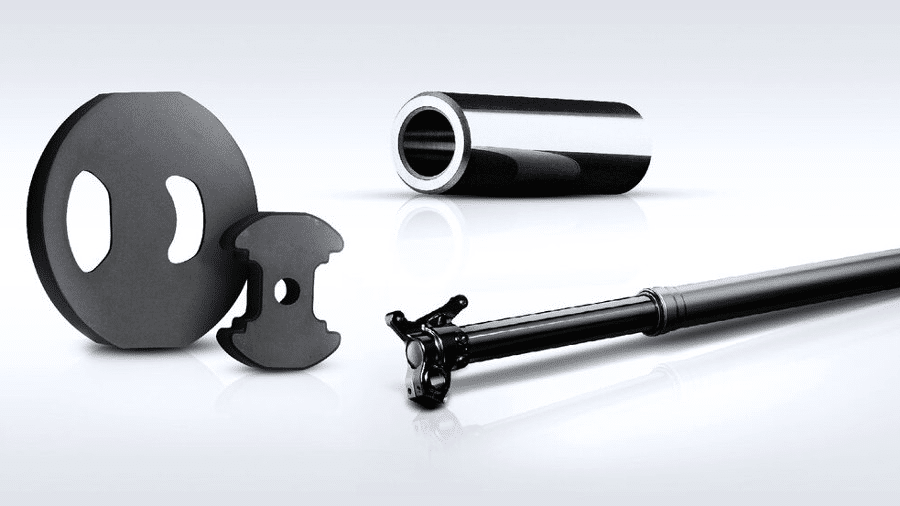
Po prawej: Magnetron z zamontowaną tarczą rozpylającą, Po lewej: Komora próżniowa z kołem tarczowym
3. Rodzaje metod polerowania
W konstrukcji komór próżniowych stosuje się różne techniki polerowania, aby uzyskać wymaganą gładkość powierzchni, w zależności od konkretnych potrzeb danej komory. Każda technika ma swoje zalety i jest dobierana na podstawie szeregu czynników, w tym pożądanego środowiska próżniowego, materiału komory oraz wymaganej gładkości. Poniżej przedstawiono typowe techniki polerowania:
1. Polerowanie mechaniczne
Tradycyjnie powierzchnia komory próżniowej jest wygładzana poprzez polerowanie mechaniczne , które wykorzystuje sprzęt ścierny i materiały, takie jak tarcze polerskie lub papier ścierny. Procedura ta zmniejsza chropowatość i fizycznie eliminuje wady powierzchni.
- Przetwarzanie:Aby stopniowo zmniejszyć chropowatość powierzchni, polerowanie mechaniczne polega na użyciu coraz drobniejszych materiałów ściernych.
- Korzyści: Ekonomiczny dla dużych powierzchni. Usuwa niedoskonałości powierzchni i przygotowuje ją do dalszego wykańczania.
- Wady:Może nie być możliwe osiągnięcie wysokiego stopnia gładkości wymaganego w zastosowaniach wymagających ekstremalnie wysokiej próżni. Wymaga stałości i ciężkiej pracy, aby uzyskać spójne wyniki.
2. Elektropolerowanie
Podczas elektrochemicznego procesu elektropolerowania komora próżniowa jest zanurzana w roztworze elektrolitu i poddawana działaniu prądu elektrycznego. Technika ta pozwala uzyskać bardzo gładkie i odblaskowe wykończenie poprzez ostrożne usuwanie materiału z powierzchni.
W elektropolerowaniu rolę katody (elektrody o ładunku ujemnym) pełni substancja przewodząca, zwykle stal nierdzewna lub inny materiał obojętny, natomiast funkcję anody (elektrody o ładunku dodatnim) pełni komora próżniowa lub polerowany obiekt.
- ProceduraW kąpieli elektrolitycznej komora pełni funkcję anody. Prąd łagodzi fluktuacje, rozpuszczając materiał powierzchniowy na poziomie mikroskopowym.
- Korzyści: Tworzy niezwykle gładkie, lustrzane powierzchnie. Dzięki tej metodzie chropowatość powierzchni można zredukować do ekstremalnie niskiego poziomu (wartości Ra poniżej mikrona). Zwiększa odporność na korozję poprzez usunięcie zanieczyszczeń powierzchniowych.
- Wady: Wadą jest to, że wymaga specjalistycznego sprzętu. Jest droższy niż polerowanie ręczne.
3. Polerowanie chemiczne
Polerowanie chemiczne polega na usunięciu i wygładzeniu powierzchni komory próżniowej za pomocą roztworu chemicznego. Zazwyczaj stosuje się je w przypadku skomplikowanych lub delikatnych części, które trudno polerować mechanicznie.
- ProceduraKomora zanurzona jest w kąpieli chemicznej, która usuwa cząsteczki równomiernie i bez konieczności użycia sprzętu.
- Korzyści: Nadaje się do skomplikowanych geometrii i wzorów. Zapewnia równomierne wykończenie trudno dostępnych miejsc.
- wady:Dokładna regulacja może być trudna. Może pozostawić zanieczyszczenia wymagające dokładnego usunięcia.
4. Polerowanie
Polerowanie to technika wykończeniowa, która polega na uzyskaniu gładkiej powierzchni za pomocą obracającego się ściernicy z tkaniny i środków polerujących. Ostatnim etapem jest często poprawa wyglądu komory próżniowej.
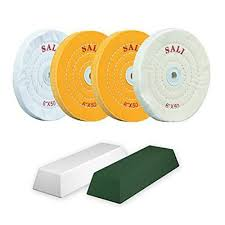
- Metoda wykonania:Aby wypolerować powierzchnię, należy obracać z dużą prędkością filcowe koło lub szmatkę pokrytą substancją polerującą.
- KorzyściŁatwy w użyciu i skuteczny w poprawie estetyki. Zapewnia wykończenie o wysokim połysku.
- Wady: Głównie estetyczny; nie nadaje się samodzielnie do produkcji cienkich powierzchni o jakości próżniowej. Jest przeznaczony wyłącznie do powierzchni zewnętrznych.
5. Polerowanie laserowe
W bezkontaktowym procesie zwanym polerowaniem laserowym powierzchnia materiału jest topiona za pomocą promieniowania laserowego, co pozwala na wygładzenie wad dzięki napięciu powierzchniowemu podczas krzepnięcia substancji.
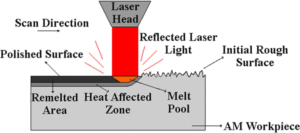
- Metoda wykonania:Cienka warstwa materiału jest topiona poprzez skupienie wiązki laserowej na powierzchni komory. W miarę jak stopiony materiał wypełnia wszelkie niedoskonałości, powierzchnia wygładza się podczas stygnięcia.
- Korzyści:Doskonały do małych, skomplikowanych obszarów, niezwykle dokładny i kontrolowany.
metoda bezkontaktowa, redukująca możliwość skażenia.
Idealny do skomplikowanych i trudno dostępnych powierzchni.
- Wady: Wymaga specjalistycznego sprzętu laserowego.
ograniczone zdolnością substancji do krzepnięcia i topnienia bez zmiany jej właściwości.
6. Polerowanie plazmowe
Polerowanie plazmowe usuwa z powierzchni miniaturowe osady za pomocą plazmy, czyli zjonizowanego gazu. Metoda ta sprawdza się szczególnie dobrze w przypadku powierzchni wymagających jednolitego wykończenia bez naprężeń mechanicznych lub polerowania materiałów nieprzewodzących.
- Procedura: Do komory próżniowej wprowadzana jest atmosfera niskiego ciśnienia, która wytwarza plazmę. Gdy jony plazmy atakują powierzchnię, materiał jest zdzierany atom po atomie.
- Korzyści: Zapewnia wyjątkowo czyste i wysokiej jakości powierzchnie. Mniejsze uszkodzenia mechaniczne, ponieważ nie ma kontaktu między narzędziami a obrabianym przedmiotem. Nadaje się do powierzchni niemetalowych.
- wady:Wolniejsze niż techniki mechaniczne. Wymaga specjalistycznego sprzętu plazmowego i próżniowego.
7. Polerowanie ultradźwiękowe
Powierzchnia komory próżniowej jest polerowana za pomocą polerowania ultradźwiękowego , które wykorzystuje wibracje ultradźwiękowe o wysokiej częstotliwości do mieszania mieszaniny ściernej. Technika ta doskonale sprawdza się w polerowaniu małych lub skomplikowanych elementów.
- Procedura: Wysokiej częstotliwości drgania wytwarzane przez przetwornik ultradźwiękowy powodują oscylację cząstek ściernych w osadzie, co powoduje polerowanie powierzchni.
- Korzyści:Doskonałe do skomplikowanych kształtów i drobnych szczegółów. Dokładne i nieniszczące. Zmniejsza ryzyko utraty materiału lub nadmiernego polerowania.
- Wady: Wadą jest brak możliwości efektywnej pracy na dużych powierzchniach. Wymaga to precyzyjnej kontroli składu zawiesiny i charakterystyki wibracji.
8. Polerowanie magnetyczno-ścierne (MAP)
W polerowaniu ściernym magnetycznym , cząsteczki ścierne są manipulowane przez pole magnetyczne w celu polerowania powierzchni. W przypadku skomplikowanych kształtów lub powierzchni wewnętrznych, niedostępnych dla konwencjonalnych narzędzi, technika ta sprawdza się bardzo dobrze.
- Procedura: Po przyłożeniu pola magnetycznego, ferromagnetyczne cząstki ścierne ustawiają się i przemieszczają po powierzchni, równomiernie ją polerując.
- Korzyści: Dobrze sprawdza się w przypadku skomplikowanych geometrii i powierzchni wewnętrznych. Umożliwia polerowanie trudno dostępnych miejsc bez użycia specjalistycznego sprzętu. Niewielkie uszkodzenia powierzchni i równomierne wykończenie.
- Wady: Ograniczone do obszarów, w których możliwe jest zastosowanie pól magnetycznych lub do materiałów ferromagnetycznych. Wymaga dokładnej kontroli medium ściernego i natężenia pola magnetycznego.
9. Polerowanie strumieniem cieczy
Podczas polerowania strumieniem cieczy, strumień cieczy zawierający materiał ścierny jest kierowany pod wysokim ciśnieniem na powierzchnię , aby zetrzeć i wypolerować podłoże. W przypadku powierzchni wymagających bardzo dużej precyzji i precyzyjnego polerowania, sprawdza się to doskonale.
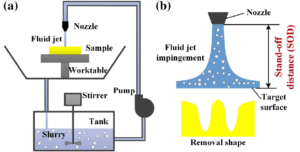
Polerowanie strumieniem cieczy
- ProceduraProces polega na polerowaniu i usuwaniu mikroskopijnych cząsteczek z powierzchni komory poprzez kierowanie strumienia sprężonego płynu zawierającego drobne materiały ścierne.
- KorzyściZapewnia doskonałą kontrolę i precyzję procesu polerowania. Idealnie nadaje się do delikatnych materiałów, których nie można polerować ręcznie. Nadaje się do powierzchni metalowych i niemetalowych.
- Wady: Wadą jest to, że utrzymanie stałego ciśnienia i przepływu cieczy wymaga specjalistycznego sprzętu. Proces jest wolniejszy w przypadku większych obszarów.
4. Zagadnienia dotyczące materiałów do polerowania
Materiał komory jest kluczowym czynnikiem przy wyborze najlepszej techniki polerowania do obróbki końcowej w komorze próżniowej. Wybór odpowiedniej techniki polerowania gwarantuje integralność powierzchni, maksymalną wydajność i trwałość komory próżniowej, ponieważ różne materiały różnie reagują na procedury polerowania. Poniżej wymieniono główne materiały i istotne czynniki wpływające na polerowanie:
1. Stal nierdzewna
Wytrzymałość, łatwość produkcji i odporność na korozję stali nierdzewnej sprawiają, że jest ona jednym z najpopularniejszych materiałów do budowy komór próżniowych. Aby uniknąć zanieczyszczeń i odgazowania w zastosowaniach próżniowych, konieczna jest gładka i czysta powierzchnia.
- Techniki polerowania:Stal nierdzewną poleruje się często za pomocą technik mechanicznych, chemicznych i elektropolerowania.
Biorąc pod uwagę:
- W warunkach ultrawysokiej próżni (UHV) elektropolerowanie jest często stosowane w celu uzyskania bardzo gładkiej, lustrzanej powierzchni, która ogranicza odgazowywanie, natomiast polerowanie mechaniczne sprawdza się najlepiej w wygładzaniu szorstkich powierzchni.
- Polerowanie musi być regulowane, aby zapobiec powstawaniu wad powierzchni, które mogą powodować korozję lub zanieczyszczenia.
2. Aluminium:
Mimo że aluminium jest bardziej miękkie od stali nierdzewnej i jest bardziej podatne na uszkodzenia powierzchni podczas polerowania mechanicznego, stosuje się je w komorach próżniowych, gdy wymagana jest lekka konstrukcja.
- Techniki polerowaniaAluminium można polerować mechanicznie, chemicznie lub elektropolerować.
Rozważania
- Ciągliwość aluminium wymusza stosowanie bardziej ostrożnych metod polerowania mechanicznego w celu uniknięcia zarysowania powierzchni.
- Gładką powierzchnię można uzyskać stosując polerowanie chemiczne, nie narażając materiału na naprężenia mechaniczne.
- Chropowatość powierzchni można zminimalizować, a odporność materiału na korozję zwiększyć poprzez elektropolerowanie.
3. Miedź
Wyjątkowa przewodność cieplna i elektryczna miedzi sprawia, że jest ona popularnym materiałem do specjalistycznych komór próżniowych. Jednak jest ona również delikatnym materiałem podatnym na matowienie i korozję.
Procedura: Techniki polerowania obejmują polerowanie chemiczne, mechaniczne i elektropolerowanie.
Rzeczy, które należy wziąć pod uwagę:
- Staranne polerowanie powierzchni miedzianych jest konieczne w celu zapobiegania utlenianiu i zarysowaniom.
- Aby uzyskać gładką i czystą powierzchnię, która jest mniej podatna na korozję i zanieczyszczenia, zaleca się elektropolerowanie.
- Po obróbce mechanicznej powierzchnia może wymagać odnowienia poprzez polerowanie chemiczne.
4. Tytan:
Tytan jest popularnym materiałem do komór próżniowych w trudnych warunkach lub tam, gdzie wymagana jest niewielka masa ze względu na swoją wytrzymałość, niską gęstość i wyjątkową odporność na korozję. Techniki polerowania obejmują elektropolerowanie, polerowanie chemiczne i polerowanie mechaniczne.
Biorąc pod uwagę:
- Mimo dużej odporności na korozję tytan należy ostrożnie polerować, aby zapobiec uszkodzeniu jego powierzchni.
- Najpopularniejszymi metodami uzyskiwania gładkich, wolnych od zanieczyszczeń powierzchni są polerowanie chemiczne i elektropolerowanie.
- Należy uważnie monitorować polerowanie mechaniczne, ponieważ może ono powodować zmiany powierzchni i miejscowe nagrzewanie.
5. Szkło i ceramika
Komory próżniowe wymagające wysokiej odporności termicznej lub przezroczystości w zastosowaniach optycznych wykorzystują szkło i materiały ceramiczne. Ze względu na kruchość materiały te wymagają polerowania specjalnymi metodami.
Do technik polerowania zalicza się polerowanie strumieniem cieczy, polerowanie chemiczne i polerowanie ultradźwiękowe.
Punkty do przemyślenia:
- Ogólnie rzecz biorąc, polerowanie mechaniczne nie jest odpowiednim rozwiązaniem, ponieważ szkło i ceramika są kruche i mogą pękać na powierzchni.
- W przypadku tych materiałów zaleca się polerowanie chemiczne i ultradźwiękowe, ponieważ pozwala ono uzyskać gładką powierzchnię bez narażania jej na nadmierne obciążenia lub uszkodzenia.
- W przypadku wyjątkowo precyzyjnego wykańczania powierzchni, szczególnie w przypadku komponentów optycznych, możliwe jest zastosowanie polerowania strumieniem cieczy.
6. Materiały niemetaliczne (polimery)
W przypadku określonych zastosowań, niektóre części komór próżniowych mogą być wykonane z polimerów, takich jak PTFE (teflon). Materiały te wymagają polerowania technikami zapobiegającymi przegrzaniu i pogorszeniu jakości. Do metod polerowania zalicza się polerowanie chemiczne i ultradźwiękowe.
Rozważania:
- Ponieważ polimery są podatne na odkształcenia cieplne, często unika się polerowania mechanicznego.
- Aby uzyskać gładką powierzchnię bez zmiany struktury materiału, stosuje się polerowanie ultradźwiękowe i chemiczne.
5. Etapy procesu polerowania
W produkcji komór próżniowych polerowanie to wieloetapowy proces, który gwarantuje czystą, gładką i nieskazitelną powierzchnię, zapewniającą najlepszą wydajność w warunkach próżni. Proces polerowania składa się z następujących podstawowych etapów:
1. Przygotowanie powierzchni
Przygotowanie powierzchni do polerowania to pierwszy etap procesu polerowania. W tym celu należy oczyścić, odtłuścić i od czasu do czasu przykryć niektóre obszary, które nie wymagają polerowania.
Podjęte działania:
Czyszczenie: Użyj rozpuszczalników lub detergentów, aby pozbyć się wszelkich zanieczyszczeń, olejów, brudu i pozostałości po operacjach obróbki.
Odtłuszczanie: Aby pozbyć się trudnych do usunięcia smarów i olejów, należy zastosować odtłuszczacze chemiczne lub czyszczenie ultradźwiękowe.
Maskowanie powierzchni : Aby zabezpieczyć obszary, które nie wymagają polerowania, można je przykryć maską.
Znaczenie : Gdy powierzchnia jest prawidłowo przygotowana, zapobiega się osadzaniu się zanieczyszczeń w materiale podczas polerowania, a cała powierzchnia jest przygotowana do uzyskania gładkiego wykończenia.
2. Polerowanie zgrubne
Pierwszym etapem usuwania materiału jest polerowanie zgrubne. Jego głównym celem jest pozbycie się wszelkich nieprawidłowości powierzchni, rys, śladów obróbki i innych potencjalnych wad produkcyjnych.
Podjęte działania:
Materiały ścierne gruboziarniste : Aby wyeliminować poważne wady, należy stosować materiały ścierne gruboziarniste, takie jak węglik krzemu lub tlenek glinu.
Do polerowania mechanicznego można stosować pasy ścierne, tarcze szlifierskie i inne narzędzia mechaniczne.
 Chropowaty papier ścierny Polerowanie powierzchni (źródło. Shutterstock)
Kontrolowane ciśnienie : Aby zapobiec powstawaniu nowych wad powierzchni, należy stosować równomierny nacisk.
Znaczenie : Poprzez stworzenie powierzchni, która jest stosunkowo płaska, gładka i pozbawiona istotnych skaz, polerowanie zgrubne przygotowuje drogę do polerowania dokładnego.
3. Polerowanie precyzyjne
Drugi etap polerowania, którego celem jest uzyskanie lustrzanej jakości, nazywa się polerowaniem precyzyjnym. W tym etapie powierzchnia jest wygładzana do wymaganego stopnia gładkości za pomocą drobniejszych materiałów ściernych i procesów polerowania.
Podjęte działania:
Materiały ścierne o drobniejszym ziarnie: Jako materiały ścierne o coraz drobniejszym ziarnie stosuje się pastę diamentową lub drobny tlenek glinu.
Elektropolerowanie : Aby uzyskać wysoce odblaskowe i gładkie wykończenie, na tym etapie można zastosować elektropolerowanie metali, takich jak aluminium i stal nierdzewna.
Metody nieścierne: Polerowanie chemiczne lub ultradźwiękowe to przykłady metod nieściernych stosowanych w przypadku materiałów takich jak ceramika, szkło lub polimery.
Znaczenie: Chropowatość powierzchni jest redukowana poprzez dokładne polerowanie, co jest niezbędne do ograniczenia wydzielania gazów, uniknięcia zanieczyszczeń i zwiększenia ogólnej wydajności próżniowej komory.
4. Kontrola powierzchni.
Aby ocenić jakość polerowanej powierzchni i upewnić się, że spełnia ona niezbędne wymagania, pierwszym niezbędnym krokiem jest przeprowadzenie kontroli powierzchni.
Wymagane kroki:
Kontrola wizualna: Podczas pierwszego badania stosuje się sprzęt powiększający, aby wykryć oczywiste wady powierzchni, takie jak zarysowania, skazy lub nierówności.
Pomiar chropowatości powierzchni: Aby określić gładkość powierzchni, należy użyć profilometrów lub innych narzędzi do pomiaru chropowatości powierzchni. W przypadku komór próżniowych często wymagana jest bardzo niska chropowatość powierzchni (zwykle między 0.1 a 0.4 mikrona).
Analiza mikroskopowa: Aby wykryć nawet najmniejsze wady na powierzchniach o wysokiej precyzji, można zastosować analizę mikroskopową lub skanowanie laserowe.
Znaczenie: Zbadanie powierzchni gwarantuje, że proces polerowania przyniósł zamierzone efekty i nie ma żadnych wad, które mogłyby negatywnie wpłynąć na funkcjonowanie komory próżniowej.
5. Końcowe czyszczenie i inspekcja
Ostatni etap czyszczenia i kontroli ma na celu upewnienie się, że polerowana powierzchnia spełnia wymagane standardy, a następnie można użyć komory próżniowej.
Podjęte kroki:
Czyszczenie ultradźwiękowe : Zwykle do czyszczenia komory próżniowej stosuje się kąpiele ultradźwiękowe, aby pozbyć się wszelkich pozostałości lub drobnych cząsteczek polerujących, które mogły pozostać na powierzchni.
Płukanie chemiczne : Aby mieć pewność, że powierzchnia jest nieskazitelna, rozważ płukanie chemiczne wodą dejonizowaną lub innymi środkami czyszczącymi.
Suszenie: Aby usunąć resztki wody z powierzchni komory, jest ona suszona za pomocą azotu lub czystego, przefiltrowanego powietrza.
ostatnia kontrola: Aby upewnić się, że na powierzchni nie ma żadnych zanieczyszczeń, cząstek ani skaz, przeprowadzana jest ostatnia kontrola wizualna i mikroskopowa.
Znaczenie: Wszelkie pozostałości i cząstki, które mogłyby zakłócić działanie komory próżniowej, szczególnie w warunkach ultrawysokiej próżni (UHV), są usuwane podczas końcowego czyszczenia i kontroli. Gwarantuje to, że powierzchnia komory jest nieskazitelna i gotowa do użycia.
6. Sprzęt i narzędzia polerujące
Polerowanie w komorze próżniowej wymaga użycia specjalistycznych narzędzi i sprzętu, dostosowanych do danego materiału i techniki polerowania. Poniżej wymieniono główne rodzaje narzędzi i sprzętu wykorzystywanego w procesie polerowania:
1. Mechaniczne narzędzia polerujące
Aby wygładzić powierzchnię, polerowanie mechaniczne polega na jej fizycznym ścieraniu. Aby zagwarantować równomierne wykończenie bez powstawania skaz, procedura ta wymaga użycia precyzyjnych narzędzi.
- Koła szlifierskie: Służą one do wstępnego, zgrubnego polerowania, eliminując znaczące wady powierzchni, otarcia i ślady po obróbce. W zależności od materiału i pożądanej jakości powierzchni można dobrać różne wielkości ziarna.

- Pasy ścierne: Ponieważ zapewniają równomierne ścieranie, pasy ścierne są często stosowane na dużych powierzchniach. Dostępne są w różnych granulacjach, zarówno do polerowania zgrubnego, jak i precyzyjnego.
- Tarcze i pady polerskie:Pasty polerskie nakłada się wraz z padami i tarczami polerskimi, aby uzyskać błyszczącą, gładką powierzchnię. Wybór padów polerskich zależy od polerowanej substancji, która może być wykonana z filcu, pianki lub bawełny.
- Polerka rotacyjna i polerka: Te przenośne lub stacjonarne urządzenia, które nakładają środki chemiczne do polerowania na powierzchnie ze stałym ciśnieniem i prędkością, umożliwiając dokładne polerowanie, nazywane są polerkami obrotowymi i polerkami.
- Polerowanie magnetyczno-ścierne (MAP): W regionach, do których trudno dotrzeć za pomocą tradycyjnych mechanicznych urządzeń polerujących, do manipulowania cząsteczkami ściernymi w procesie znanym jako polerowanie magnetyczno-ścierne (MAP) wykorzystuje się pola magnetyczne.
2. Sprzęt do elektropolerowania:
W procesie elektrochemicznym elektropolerowania, przedmiot obrabiany (komora próżniowa) jest zanurzany w kąpieli elektrolitycznej i pełni funkcję anody. Sprzęt do elektropolerowania zapewnia gładką, błyszczącą powierzchnię i równomierne usuwanie materiału.
Kąpiele elektrolityczne : Kąpiele te zawierają specjalnie przygotowany roztwór elektrolitu, który może zawierać kwas siarkowy lub fosforowy. Aby zapewnić skuteczne usuwanie materiału, temperatura kąpieli elektrolitycznej jest utrzymywana pod kontrolą.
Zasilacze: Anoda (obrabiany element) i katoda (często płytka lub pręt ze stali nierdzewnej) muszą mieć wymaganą różnicę potencjałów elektrycznych, generowaną przez źródło prądu stałego (DC). Aby kontrolować szybkość usuwania materiału i gładkość powierzchni, zasilanie jest precyzyjnie regulowane.
Osprzęt: Służą one do zapewnienia równomiernego naświetlenia polem elektrycznym poprzez solidne zamocowanie komory próżniowej w kąpieli elektrolitycznej. Komory o skomplikowanej geometrii mogą wymagać specjalistycznego sprzętu, aby zapewnić równomierne polerowanie.
Katoda: Aby zainicjować wymaganą reakcję elektrochemiczną, katody są umieszczane blisko przedmiotu obrabianego. Katoda musi być odpowiednio umiejscowiona, aby zapewnić równomierne polerowanie całej powierzchni.
3. Polerowanie chemiczne:
Polerowanie chemiczne pozwala uzyskać czystą powierzchnię poprzez usunięcie cienkiej warstwy substancji w wyniku starannie kontrolowanych reakcji chemicznych. Sprzęt do polerowania chemicznego zapewnia precyzyjną kontrolę nad procesem, zapobiegając powstawaniu skaz na powierzchni.
Kąpiele chemiczne: Kąpiele te są wykonane ze specjalnych materiałów i zawierają roztwory kwaśne lub zasadowe. Na przykład metal może być poddany działaniu roztworów kwasu fluorowodorowego i azotowego. Skład kąpieli chemicznej jest specjalnie zaprojektowany w celu wyeliminowania niedoskonałości powierzchni bez powodowania znacznej utraty materiału.
Systemy kontroli temperatury: Temperatura ma istotny wpływ na proces polerowania chemicznego. Aby utrzymać odpowiedni zakres temperatur dla skutecznego usuwania materiału i uniknąć niepożądanych reakcji ubocznych, kąpiel chemiczna jest połączona z systemami ogrzewania lub chłodzenia.
4. Polerowanie laserowe
W polerowaniu laserowym stosuje się wiązki laserowe o dużej energii, które topią i wygładzają powierzchnię materiału, umożliwiając stopionej substancji stwardnienie i uzyskanie jednolitej, gładkiej powierzchni.
Źródło lasera: Głównym elementem urządzenia generującego wysokoenergetyczne wiązki laserowe, które mogą stopić powierzchnię materiału, jest źródło lasera, którym może być laser CO2, światłowodowy lub neodymowy (Nd). Oprócz ich dokładności i sterowalności, często wykorzystuje się lasery światłowodowe i neodymowe (Nd).
System dostarczania wiązki: Wiązka laserowa jest kierowana w żądane miejsce na obrabianym przedmiocie za pomocą luster, soczewek i światłowodów. Technologia ta gwarantuje idealne skupienie wiązki lasera na powierzchni, co pozwala na równomierne usuwanie materiału.
5. Polerowanie magnetyczno-ścierne (MAP)
Polerowanie magnetyczno-ścierne pozwala na precyzyjne polerowanie delikatnych elementów i trudno dostępnych miejsc, w tym wewnętrznych powierzchni rur.
Generator pola magnetycznego: Pole magnetyczne, wytwarzane przez elektromagnesy lub magnesy trwałe, jest kluczowym elementem polerowania ściernego. Aby kontrolować cząstki ścierne podczas polerowania, natężenie pola magnetycznego jest regulowane.
Cząsteczki ścierne: Materiały ścierne stosowane w technologii MAP są ferromagnetyczne lub paramagnetyczne i często składają się z małych cząstek ściernych (węglika krzemu, diamentu lub tlenku glinu) połączonych z proszkami na bazie żelaza. Cząsteczki te służą do ścierania powierzchni, ponieważ są przyciągane przez pole magnetyczne.
Mechanizm obrotowy : Aby zapewnić równomierne polerowanie całej powierzchni, obrabiany przedmiot lub pole ścierne obraca się w różnych systemach MAP. Jest to szczególnie pomocne w przypadku polerowania powierzchni rurowych lub cylindrycznych.
6. Polerowanie plazmowe:
W przypadku delikatnych powierzchni i materiałów wymagających dużej precyzji sprawdza się znakomicie.
Jednostka generująca plazmę: Wykorzystując źródło wysokiej energii, takie jak częstotliwość radiowa (RF) lub prąd stały (DC), jednostka ta jonizuje gaz (zazwyczaj wodór, tlen lub argon) w celu wytworzenia plazmy. Poprzez reakcje chemiczne lub bombardowanie fizyczne zjonizowany gaz usuwa materiał z powierzchni.
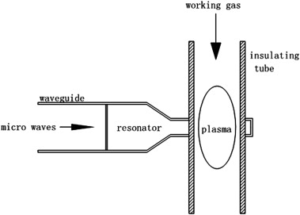
Komora próżniowa: Aby zapewnić regulowaną atmosferę, w której plazma może skutecznie oddziaływać z powierzchnią materiału, proces polerowania przeprowadzany jest w komorze próżniowej. Próżnia gwarantuje wysoką precyzję i zapobiega zanieczyszczeniom.
7. Polerowanie strumieniem cieczy
Do polerowania strumieniem cieczy stosuje się następujący sprzęt.
Pompa o wysokim ciśnieniu
Pompa wysokociśnieniowa służy do sprężania płynu w celu uzyskania prędkości niezbędnej do wydajnego usuwania materiału. Aby zagwarantować powtarzalne polerowanie, pompa musi zapewniać stały, kontrolowany przepływ.
Systemy bezpieczeństwa i obudowy
Zabieg FJP zwykle przeprowadza się w pomieszczeniu zamkniętym, aby zapewnić bezpieczeństwo operatora i uniknąć zanieczyszczeń, ponieważ wykorzystuje się w nim strumienie ściernego płynu o dużej prędkości.
System pozycjonowania i sterowania ruchem
Przedmiot obrabiany lub dysza strumieniowa są często zamocowane w sterowanym komputerowo systemie, który umożliwia precyzyjny ruch w celu uzyskania równomiernego polerowania.
7. Normy i wymagania dotyczące polerowania
Normy ASTM i ISO:
Normy ISO : zapewniają jednolitość i doskonałość wykończenia powierzchni komór próżniowych, definiując dopuszczalne kryteria czystości i chropowatości powierzchni.
Norma ASTM: Na przykład norma ASTM B912 określa specyfikacje dotyczące elektropolerowania stali nierdzewnej, kładąc nacisk na jakość wykończenia powierzchni i odporność na korozję.
Przepisy branżowe regulują sposób obróbki powierzchni w celu ograniczenia odgazowywania, zapobiegania zanieczyszczeniom i utrzymania integralności próżni. Zalecenia te wspierają zachowanie optymalnej trwałości i wydajności komór próżniowych.
8. Wyzwania i rozwiązania w polerowaniu
Oto wyzwania i odpowiadające im rozwiązania.
wyzwania:
- Nierówności powierzchni:Osiągnięcie jednakowego połysku powierzchni skomplikowanych geometrii może być trudne.
- Rozwiązanie: Aby uzyskać równomierne usuwanie materiału, należy stosować precyzyjnie kontrolowane metody polerowania, takie jak polerowanie strumieniem cieczy lub polerowanie wspomagane CNC.
wyzwania:
- Wrażliwość materiałowa:Agresywne polerowanie może uszkodzić delikatne materiały.
- Rozwiązanie: Aby zmniejszyć naprężenia mechaniczne materiału, należy stosować techniki bezkontaktowe, takie jak polerowanie laserowe lub plazmowe.
wyzwania:
- Czasochłonna procedura:Polerowanie skomplikowanych lub dużych powierzchni może być czasochłonne.
- Rozwiązanie: Aby przyspieszyć ten proces, należy stosować zautomatyzowany sprzęt i zaawansowane metody polerowania (takie jak polerowanie ścierne przy użyciu magnesów).
wyzwania:
- zanieczyszczenie: Na wydajność końcowej komory próżniowej może mieć wpływ zanieczyszczenie powierzchni.
- Rozwiązanie: Aby mieć pewność, że powierzchnia będzie wolna od zanieczyszczeń, po polerowaniu należy przeprowadzić dokładne czyszczenie i kontrolę.
Wyzwania
- Wytwarzanie ciepła: Podczas polerowania zbyt wysoka temperatura może spowodować odkształcenie powierzchni.
- Rozwiązanie: Aby skutecznie radzić sobie z ciepłem, należy stosować systemy chłodzenia i odpowiednio dobierać warunki polerowania.
9. Zalety prawidłowego polerowania w komorach próżniowych
Oto niektóre korzyści wynikające z polerowania w procesie obróbki końcowej komór próżniowych.
- Lepsza wydajność:Właściwe polerowanie zmniejsza chropowatość powierzchni, co minimalizuje również odgazowywanie i powstawanie cząstek, poprawiając wydajność i czystość próżni.
- Poprawiona trwałość: Trwałość komór próżniowych można znacznie zwiększyć poprzez odpowiednie polerowanie, które pozwala na usunięcie wad powierzchni i zwiększa odporność na wpływy środowiska.
- Odporność na korozję i reakcje chemiczne:Gdy polerowanie odbywa się przy użyciu takich technik jak elektropolerowanie, które pasywuje powierzchnię, ryzyko korozji zostaje zmniejszone.
- Wydłużona żywotność:Polerowanie wydłuża żywotność komory próżniowej poprzez eliminację mikrouszkodzeń i zmniejszenie zużycia.
- Ulepszenia w zakresie estetyki i funkcjonalności: Oprócz walorów estetycznych polerowane powierzchnie minimalizują ryzyko zanieczyszczenia, ułatwiają czyszczenie i gwarantują najwyższą wydajność w wymagających sytuacjach.
10. Zastosowania polerowania w różnych gałęziach przemysłu
W wielu sektorach polerowanie jest niezbędne do poprawy wydajności i niezawodności komór próżniowych. Poniżej wymieniono najważniejsze zastosowania:
Lotnictwo i kosmonautyka: Do testowania satelitów i badań lotniczych niezbędne są precyzyjne warunki próżni i niewielkie odgazowywanie, do czego wykorzystuje się wypolerowane komory próżniowe.
Produkcja półprzewodników: Produkcja mikroprocesorów i podzespołów elektronicznych w tym sektorze odbywa się dzięki niezwykle czystym, wypolerowanym komorom, wolnym od zanieczyszczeń.
Farmacja i biotechnologia: Aby mieć pewność, że podczas produkcji leków nie dojdzie do zanieczyszczenia powierzchni, w procedurach takich jak liofilizacja kluczowe znaczenie mają polerowane komory próżniowe, które zapewniają sterylność i czystość.
Badania naukowe : W dziedzinach takich jak fizyka cząstek elementarnych i materiałoznawstwo, w których drobne niedoskonałości powierzchni mogą mieć wpływ na wyniki, polerowane powierzchnie w komorach próżniowych są niezbędne do prowadzenia badań o wysokiej precyzji.
Przemysł jądrowy : Wysoka jakość próżni jest niezbędna do bezpiecznego i efektywnego przeprowadzania eksperymentów w przemyśle jądrowym, w którym w procedurach takich jak badania nad syntezą jądrową stosuje się polerowane komory.
11. Wniosek
W konstrukcji komór próżniowych, prawidłowe polerowanie jest pomijanym elementem, który poprawia czystość, wydajność i żywotność. W kluczowych sektorach, takich jak przemysł lotniczy, elektroniczny i biotechnologiczny, polerowanie gwarantuje, że komory próżniowe działają z maksymalną wydajnością, zwiększając odporność na korozję i gwarantując niewiarygodnie gładkie powierzchnie.
W przypadku najnowocześniejszych zastosowań, polerowane komory są kluczowe, ponieważ zapewniają dokładność, niezawodność i dłuższą żywotność przy prawidłowym użytkowaniu. Ten blog był dla Ciebie pomocny? Masz jakieś pytania? Daj nam znać, komentując poniżej.