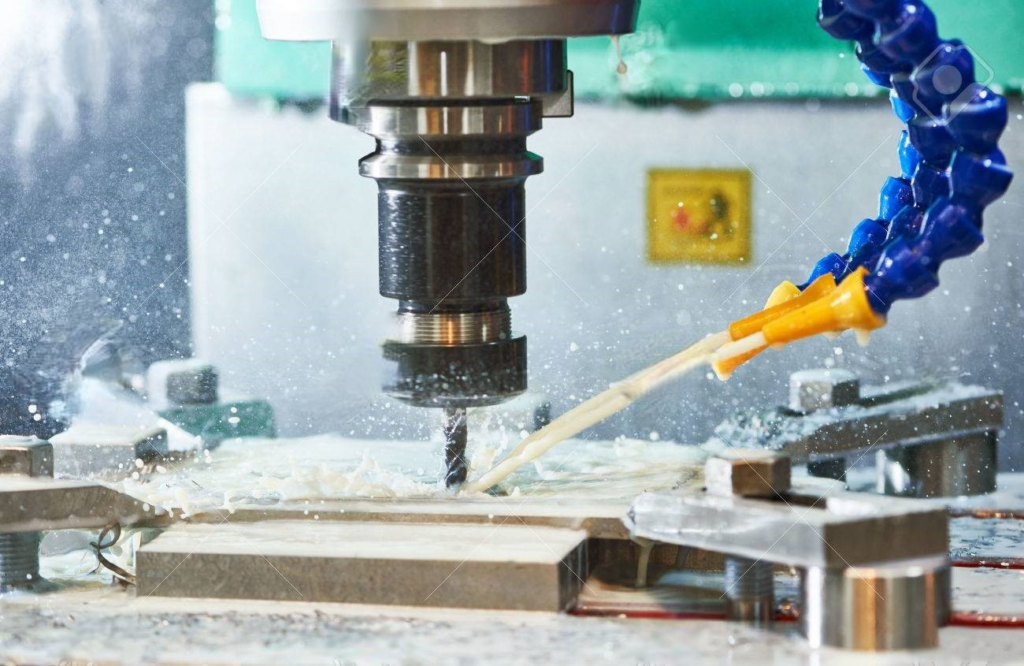
Aluminium i jego stopy znajdują liczne zastosowania w różnych sektorach, takich jak transport, inżynieria ogólna, elektrotechnika, konstrukcje i budownictwo. Są również przydatne w produkcji artykułów gospodarstwa domowego oraz w opakowaniach w przemyśle chemicznym i spożywczym. Aluminium, w porównaniu z innymi metalami, charakteryzuje się niską twardością i wysoką rozszerzalnością cieplną. To sprawia, że produkcja precyzyjnych elementów aluminiowych jest podatna na odkształcenia.
Na odkształcenia precyzyjnych elementów ze stopów aluminium wpływa wiele czynników. Należą do nich materiał, środowisko produkcji, kształt części oraz wydajność chłodziwa. Poniżej przedstawiono sposoby redukcji odkształceń elementów ze stopów aluminium podczas obróbki CNC:
1. Zmniejszenie naprężeń wewnętrznych materiału aluminiowego
Naprężenie definiuje się jako miarę sił wewnętrznych indukowanych przez cząstki materiału wywierające na siebie nacisk. Odkształcenie jest miarą naprężenia, która odzwierciedla stopień odkształcenia wywołanego przez wewnętrzne napięcie materiału. Odkształcenie w materiale jest indukowane przez siły wewnętrzne lub zewnętrzne. Siły zewnętrzne wywierają naprężenie na masę materiału (np. grawitację) lub na jego powierzchnię (np. siły kontaktowe, ciśnienie zewnętrzne, tarcie).
Naprężenia szczątkowe to powszechna forma naprężeń, która często pozostaje po procesie produkcyjnym. Naprężenia szczątkowe powodują największe odkształcenia w cienkich elementach.
Do najpopularniejszych metod uwalniania naprężeń w aluminium należą:
- Wykonanie serii łagodnych cięć w miarę zbliżania się elementu do rozmiaru gotowego. Odprężenie elementu pomiędzy obróbką zgrubną a wykańczającą może również zmniejszyć lub wyeliminować odkształcenia spowodowane naprężeniami podczas obróbki.
- Odprężanie wibracyjne (VSR) to kolejna powszechna metoda odprężania. VSR polega na zginaniu metalu z wystarczającą amplitudą, aby połączyć naprężenia generowane i szczątkowe. W rezultacie następuje płynięcie plastyczne, co skutkuje odprężeniem. Aby zoptymalizować stopień odprężenia, VSR koncentruje się na częstotliwości rezonansowej metalu. Ta nietermiczna metoda odprężania jest stosowana w obróbce metali w celu poprawy stabilności wymiarowej i integralności mechanicznej. Jest stosowana szczególnie w przypadku odlewów, kuć lub spawań aluminiowych. VSR często stosuje się do precyzyjnych komponentów o wyjątkowo wąskich tolerancjach wymiarowych lub geometrycznych.
- Kriogenika to kolejna metoda odprężania, która redukuje naprężenia szczątkowe, a jednocześnie poprawia odporność na zużycie i korozję. Element aluminiowy umieszcza się w specjalnym zbiorniku i poddaje działaniu ciekłego azotu. W zależności od rodzaju stopu i grubości, temperatura spada nawet do -300°F (-170°C), a metal pozostaje tam przez określony czas. Następnie temperatura jest stopniowo zwiększana do temperatury pokojowej. Metoda kriogeniczna stanowi alternatywę dla bardziej rozpowszechnionych technik obróbki cieplnej. Aluminium poddane takiej obróbce ma mniejsze ryzyko odkształceń, jest mocniejsze i trwalsze. Inne zalety to mniejsze ryzyko pękania naprężeniowego, niższy współczynnik tarcia i zwiększona odporność na uderzenia. Elementy poddane takiej obróbce są bardziej podatne na obróbkę mechaniczną i regenerację, a gotowe elementy mają dłuższą żywotność.
- Metody obróbki cieplnej aluminium
- Wyżarzanie. Stopy aluminium są często utwardzane zgniotowo na wczesnym etapie cyklu produkcyjnego. Celowe odkształcenie plastyczne przedmiotu obrabianego jest często określane jako utwardzanie zgniotowe. Utwardzanie zgniotowe modyfikuje strukturę krystaliczną wewnątrz metalu, która jest następnie przywracana poprzez wyżarzanie. Metal jest nagrzewany przez maksymalnie trzy godziny do temperatur od 570°C do 770°C. Zmniejsza to naprężenia spowodowane procesem utwardzania zgniotowego i pomaga w rozwiązaniu problemów z odkształceniami i innymi problemami.
- Obróbka cieplna w roztworze to kolejny rodzaj obróbki cieplnej. Metal zanurza się w roztworze o wysokiej temperaturze (od 825°F do 980°F), a następnie schładza w celu szybkiego schłodzenia. Powoduje to zatrzymanie rozpuszczonych składników, które następnie wytrącają się, powodując efekt utwardzania starzeniowego. Metal jest łatwy w obróbce bezpośrednio po hartowaniu, ale z czasem twardnieje i staje się coraz trudniejszy w obróbce.
2. Zwiększ wydajność cięcia narzędzia.
Kluczowe znaczenie ma dobór odpowiednich narzędzi skrawających, aby zminimalizować odkształcenia podczas obróbki. Materiał narzędzia skrawającego i czynniki geometryczne mają istotny wpływ na siłę skrawania i wydzielane ciepło.
Czynnikami geometrycznymi wpływającymi na wydajność narzędzia są:
i. Kąt przedni
Kąt natarcia musi być starannie ustawiony, aby zachować wytrzymałość ostrza; w przeciwnym razie ostre krawędzie ulegną zniszczeniu. Kąt natarcia powinien być odpowiednio duży, aby zachować wytrzymałość ostrza. Z jednej strony, może on służyć do ostrzenia krawędzi. Z drugiej strony, może on również zmniejszyć odkształcenia skrawania, zapewnić płynne usuwanie wiórów, a tym samym obniżyć siłę skrawania i temperaturę. Nie zaleca się stosowania narzędzi o ujemnym kącie natarcia.
ii. Kąt tylny
Kąt natarcia ma istotny wpływ na zużycie boczne i jakość obróbki. Przy określaniu kąta natarcia, grubość skrawania jest kluczowym czynnikiem, który należy wziąć pod uwagę. Używane narzędzie musi zapewniać odpowiednie warunki odprowadzania ciepła, dlatego należy stosować mniejszy kąt przyłożenia. Wynika to z wysokiego posuwu, dużego obciążenia skrawaniem i wysokiej emisji ciepła podczas frezowania zgrubnego. Ostre krawędzie są niezbędne podczas frezowania precyzyjnego, aby zmniejszyć tarcie między bokiem a obrabianą powierzchnią, a także odkształcenia sprężyste. W związku z tym należy wybrać większy kąt przyłożenia.
III. Kąt helisy
Kąt pochylenia linii śrubowej musi być odpowiednio duży, aby zapewnić płynne frezowanie i mniejszą siłę frezowania.
Iv. Główny kąt odchylenia
Właściwe obniżenie kąta odchylenia pierwotnego może poprawić warunki rozpraszania ciepła i obniżyć średnią temperaturę obszaru przetwarzania.
3. Techniki mocowania przedmiotu obrabianego powinny zostać ulepszone
W przypadku niektórych cienkościennych elementów aluminiowych o małej sztywności, w celu zmniejszenia odkształceń można zastosować opisane poniżej metody mocowania:
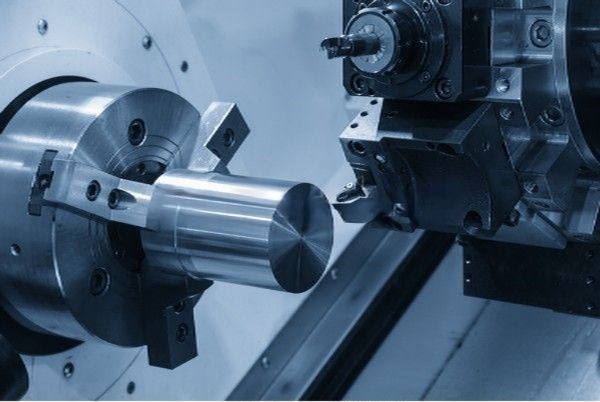
Uchwyt samocentrujący trójszczękowy
- Jeżeli do mocowania cienkościennych elementów tulei obrabiarek CNC od strony promieniowej stosuje się uchwyt samocentrujący trójszczękowy lub uchwyt sprężynowy, przedmiot obrabiany niewątpliwie ulegnie odkształceniu po zwolnieniu go po obróbce.
Należy zastosować metodę dociskania osiowej powierzchni czołowej o dużej sztywności. Trzpień gwintowany jest wytwarzany w celu ustalenia otworu wewnętrznego części na podstawie jego położenia. Należy go włożyć w otwór wewnętrzny części. Powierzchnia czołowa jest ściskana za pomocą płytki nakładkowej, a nakrętka dokręcana do tyłu. Dzięki temu można zapobiec odkształceniu podczas obróbki zewnętrznego okręgu, co pozwala na uzyskanie precyzji obróbki.
- Jeżeli nie obrabia się cienkościennych elementów płytowych, zaleca się stosowanie przyssawek próżniowych w celu uzyskania bardziej równomiernego rozłożenia siły zacisku, a następnie przetwarzanie przy użyciu mniejszej ilości materiału, aby uniknąć odkształcenia elementu.
Alternatywnie można zastosować procedury napełniania. Aby zwiększyć sztywność procesu obróbki cienkościennych elementów, można wprowadzić do nich medium obróbkowe, zmniejszając jego odkształcenie podczas zaciskania i cięcia. Na przykład, można wlać do nich stopiony mocznik zawierający od 3% do 6% azotanu potasu. Po obróbce, zanurzyć element w wodzie lub alkoholu, a następnie rozpuścić i odsączyć wypełniacz.
4. Ulepsz konstrukcję narzędzi skrawających
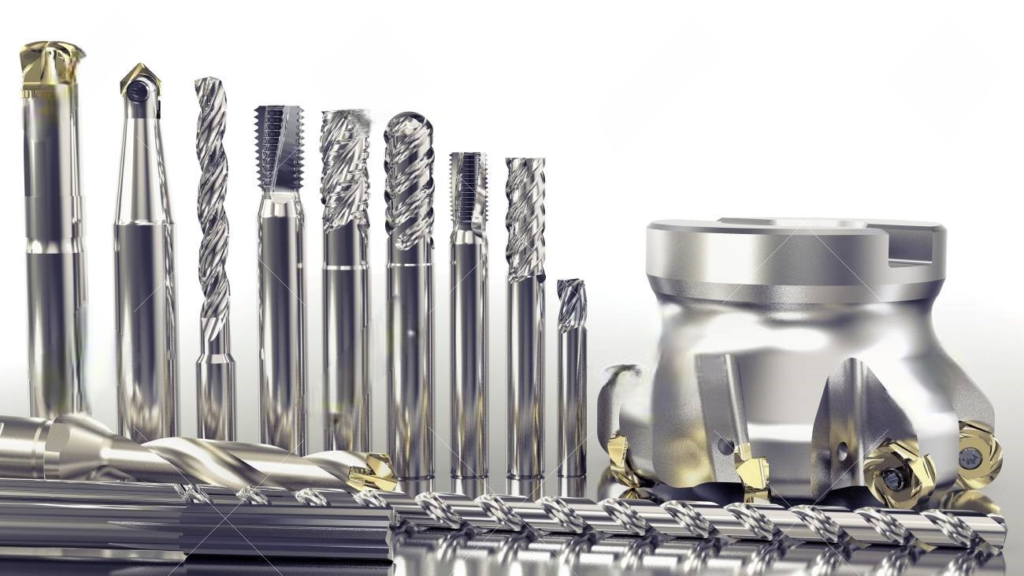
Narzędzia tnące
- Zmniejsz liczbę zębów frezu, zwiększając jednocześnie przestrzeń do gromadzenia wiórów.
Ze względu na dużą plastyczność aluminium i duże odkształcenia powstające podczas obróbki, konieczna jest większa powierzchnia wióra.
Zatem promień dna rowka wiórowego powinien być większy, ale liczba zębów frezu powinna być mniejsza. Promień dna zbiornika powinien być zwiększony, a liczba zębów frezu zmniejszona. Aby zminimalizować odkształcenia cienkościennych elementów ze stopu aluminium spowodowane zatykaniem się wiórów, stosuje się dwa zęby skrawające we frezie o średnicy 20 mm lub mniejszej, a trzy zęby skrawające we frezie o średnicy 30–60 mm.
- Dokładnie naostrz zęby.
Chropowatość krawędzi skrawającej wynosi Ra=0.4 um lub mniej. Przed użyciem nowego narzędzia tnącego należy delikatnie przetrzeć przednią i tylną część zębów frezu drobnym asfaltem, aby usunąć wszelkie zadziory lub drobne ślady ząbkowania, które mogły pozostać po szlifowaniu zębów narzędzia. Dzięki tej metodzie temperatura cięcia jest niższa, a odkształcenia minimalizowane.
- Należy jak najściślej kontrolować zużycie narzędzia.
Chropowatość powierzchni przedmiotu obrabianego wzrasta wraz ze zużyciem narzędzia, a także temperaturą skrawania i odkształceniem przedmiotu obrabianego. W związku z tym, oprócz doboru materiałów narzędziowych o wysokiej odporności na zużycie, standard zużycia narzędzia nie powinien przekraczać 0.2 mm, w przeciwnym razie łatwo powstają wióry. Aby uniknąć odkształceń, temperatura obrabianego przedmiotu obrabianego nie powinna przekraczać 100°C podczas skrawania za pomocą frezowania lub toczenia CNC.
5. Zorganizuj proces produkcji w odpowiedni sposób
Podczas frezowania z dużą prędkością skrawania często występują drgania z powodu dużego naddatku na obróbkę i przerywanego skrawania. Wpływa to na dokładność obróbki i chropowatość powierzchni. W związku z tym proces skrawania z dużą prędkością skrawania CNC można ogólnie podzielić na: obróbkę zgrubną, obróbkę półwykańczającą, obróbkę naroży bez obróbki, obróbkę wykańczającą. W przypadku elementów wymagających wysokiej precyzji, przed obróbką wykańczającą może być konieczne przeprowadzenie drugiego etapu obróbki półwykańczającej. Po obróbce zgrubnej elementy pozostawia się do naturalnego ostygnięcia, aby zmniejszyć naprężenia wewnętrzne i odkształcenia.
Po obróbce zgrubnej, margines resztkowy powinien być większy niż odkształcenie, zazwyczaj 1-2 mm. Powierzchnia elementu powinna być jednorodna w całym procesie obróbki.
Ogólnie rzecz biorąc, utrzymywanie narzędzia w stabilnej pozycji podczas procesu wykańczania, wynoszącej 0.2–0.5 mm, to najlepsza technika, która pozwala ograniczyć odkształcenia podczas cięcia, uzyskać wysoką jakość obróbki powierzchni i zachować poprawność produktu.
Oprócz powodów wymienionych powyżej, w praktyce istotna jest również technika działania, a prawidłowa metoda działania może znacząco ograniczyć wyginanie elementów ze stopu aluminium.
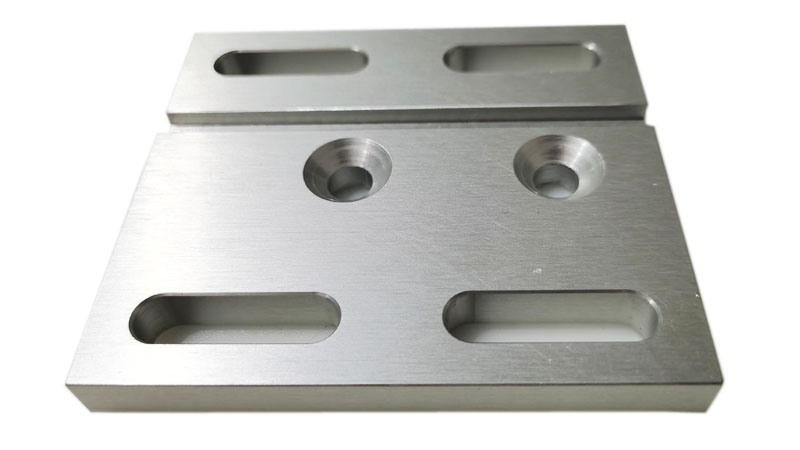
6. Obróbka symetryczna
Aby poprawić odprowadzanie ciepła i zapobiec odkształceniom termicznym w aluminiowych elementach obrabianych CNC z dużymi naddatkami na obróbkę, należy unikać ekstremalnej koncentracji ciepła. Obróbka symetryczna to technika, która może być w tym celu wykorzystana.
Rozważmy przypadek blachy o grubości 90 mm, którą należy zmniejszyć do grubości 60 mm. Mimo że każda powierzchnia jest obrabiana do ostatecznego rozmiaru, a naddatek na ciągłą obróbkę jest znaczny, jeśli strona frezowana zostanie natychmiast przeniesiona na drugą stronę, koncentracja ciepła będzie problemem, a płaskość blachy stopowej wyniesie zaledwie 5 mm.
Jeśli jednak symetryczna technika obróbki zostanie zastosowana po obu stronach, każdą powierzchnię można poddać obróbce co najmniej dwukrotnie, aż do uzyskania ostatecznego rozmiaru, co sprzyja rozpraszaniu ciepła, a płaskość można regulować na poziomie 0.3 mm.
7. Wybierz odpowiednie parametry cięcia
Siłę skrawania i powstające ciepło można zmniejszyć, stosując odpowiednie parametry skrawania. Wyższe niż zwykle parametry skrawania w procesie obróbki mechanicznej skutkują nadmierną siłą skrawania. Nadmierna siła skrawania może łatwo spowodować odkształcenie elementów, a także wpłynąć na sztywność wrzeciona i żywotność narzędzia.
Głębokość skrawania wstecznego ma największy wpływ na siłę skrawania spośród wszystkich parametrów skrawania. Zmniejszenie liczby narzędzi skrawających jest niezbędne, aby zapobiec odkształceniom obrabianych elementów. Powoduje to jednak spadek wydajności obróbki. To wyzwanie można rozwiązać, stosując frezowanie wysokoobrotowe w obróbce numerycznej.
Obróbka skrawaniem może zmniejszyć siłę skrawania i zapewnić wydajność obróbki poprzez zmniejszenie głębokości skrawania wstecznego, zwiększenie posuwu i podniesienie prędkości maszyny.

8. Zwróć uwagę na sekwencję ścieżek narzędzia tnącego
Sekwencje skrawania dla obróbki zgrubnej i wykańczającej powinny być różne.
Obróbka zgrubna stawia na wydajność obróbki i cel, jakim jest szybkość usuwania materiału w jednostce czasu. W większości przypadków można zastosować frezowanie odwrotne. (Walcarka odwrotna to rodzaj walcarki, w której przedmiot obrabiany jest przesuwany między parą walców zarówno do przodu, jak i do tyłu. Nazwa walcarki odwrotnej wynika z faktu, że stal przesuwa się tam i z powrotem między walcami, stopniowo zmniejszając grubość z każdym przejściem).
Oznacza to, że nadmiar materiału na powierzchni wykroju jest usuwany tak szybko i skutecznie, jak to możliwe, a w efekcie powstaje geometryczny kontur niezbędny do wykończenia.
W procesie wykańczania nacisk należy położyć na precyzję i jakość, a frezowanie współbieżne powinno być stosowane. Podczas frezowania współbieżnego grubość ostrzy frezu stale spada od maksymalnej do zera, co znacznie zmniejsza stopień utwardzenia zgniotowego, a tym samym stopień odkształcenia elementu.
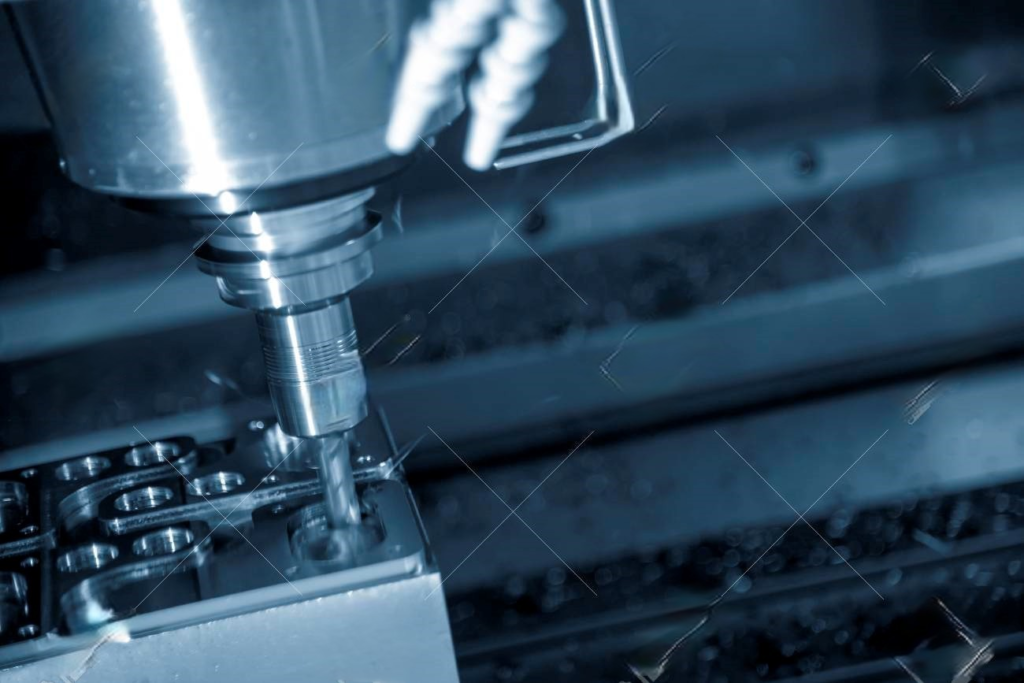
9. Dwukrotne ściskanie elementów cienkościennych
Siła zacisku powoduje odkształcenie podczas obróbki aluminiowych elementów CNC. Przed osiągnięciem ostatecznego rozmiaru, należy zwolnić prasowany element i zmniejszyć nacisk, aby przywrócić go do pierwotnego kształtu. Następnie należy zastosować drugi nacisk, aby zmniejszyć odkształcenie przedmiotu obrabianego powstałe w wyniku zaciskania.
Powierzchnia podparcia stanowi optymalne miejsce dla drugiego punktu nacisku, a siłę zacisku należy przyłożyć w kierunku maksymalnej sztywności.
Siła ściskania powinna być wystarczająca, aby zapobiec poluzowaniu się przedmiotu obrabianego, jeśli wszystko jest w porządku.
Procedura ta wymaga zatrudnienia wykwalifikowanych operatorów, ale pozwala zagwarantować, że obrabiane metodą CNC elementy aluminiowe ulegną możliwie najmniejszym odkształceniom.
10. Wiercenie i frezowanie
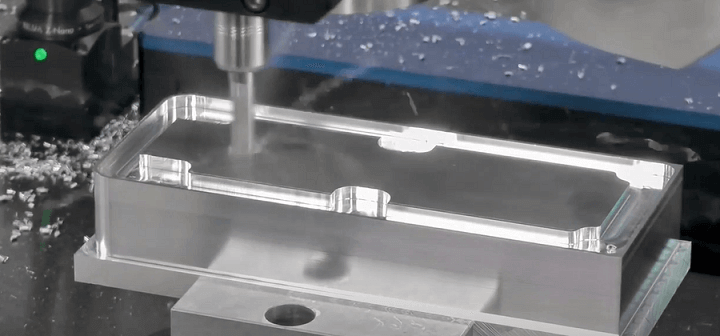
Obróbka wnęk w elementach obrabianych CNC z aluminium wiąże się z szeregiem wyzwań. Zawsze, gdy frez jest używany bezpośrednio na elemencie, wióry nie będą gładkie ze względu na brak przestrzeni na rozdrobnienie. Powoduje to nagromadzenie się dużej ilości ciepła podczas skrawania, co rozszerza i deformuje elementy obrabiane CNC z aluminium, a także powoduje uszkodzenie elementu lub narzędzia.
Najlepszą metodą poradzenia sobie z tym problemem jest najpierw wiercenie, a potem frezowanie.
Polega ona na wywierceniu otworu za pomocą narzędzia nie mniejszego od frezu przed umieszczeniem frezu w otworze i rozpoczęciem frezowania.
11. Użyj specjalnego oleju do cięcia stopów aluminium
Specjalny olej do cięcia to rodzaj płynu, który musi być używany w całym procesie cięcia CNC w celu smarowania, chłodzenia i czyszczenia.
Podczas obróbki aluminium można stosować różne rodzaje chłodziw.
Mieszaniny rozpuszczalne w wodzie można z powodzeniem stosować do rozpraszania ciepła podczas obróbki zgrubnej, w której usunięcie materiału wystarcza do wytworzenia ciepła.
Inne zalecane oleje to czysty olej mineralny do uszczelniaczy, mieszanka pół na pół oleju mineralnego do uszczelniaczy i nafty, mieszanka 10% oleju smalcowego i 90% nafty, a także 100-sekundowy olej mineralny rozcieńczony olejem mineralnym do uszczelniaczy lub naftą.
Nowe oleje obróbkowe zazwyczaj wykorzystują siarkowane dodatki przeciwzużyciowe do obróbki pod ekstremalnym ciśnieniem jako główny składnik. Wynika to z ciągłego doskonalenia narzędzi, urządzeń i procesów skrawania wysokoobrotowego. Pomaga to chronić narzędzia w procesie skrawania ultrawysokoprędkościowego, poprawia dokładność procesu i wydajność skrawania.