

Wykończenie powierzchni elementów obrabianych CNC może decydować o powodzeniu lub porażce produktu. Widzieliśmy niezliczone projekty, które zakończyły się niepowodzeniem, ponieważ ktoś wybrał niewłaściwą metodę ścierania, co skutkowało powstaniem elementów, które wyglądały świetnie, ale nie sprawdziły się w praktyce.
Wykończenie powierzchni decyduje o tym, jak obrabiane elementy sprawdzają się w rzeczywistych zastosowaniach. Prawidłowa technika ścierna poprawia funkcjonalność, wygląd i trwałość części, natomiast niewłaściwie dobrana może naruszyć krytyczne tolerancje, powodować koncentrację naprężeń lub dawać niespójne wyniki, wpływające na niezawodność produktu.
Pamiętam, jak zgłosił się do nas nowy klient z branży motoryzacyjnej po odrzuceniu części od innego dostawcy. Jego komponenty wyglądały idealnie wizualnie, ale dochodziło do przedwczesnych awarii, ponieważ dostawca użył agresywnych materiałów ściernych, które tworzyły mikroskopijne punkty naprężeń. Pozwól, że przedstawię Ci, co musisz wiedzieć o obróbce ściernej, aby uniknąć podobnych, kosztownych błędów.
Jaką chropowatość powierzchni można uzyskać przy użyciu różnych wielkości ziarna?
Kiedy klienci pytają o wykończenie powierzchni, często widzę niejasności co do tego, co jest faktycznie możliwe. Wielu nie zdaje sobie sprawy, że określona przez nich wielkość ziarna bezpośrednio wpływa na ostateczną jakość i wydajność ich części.
Wielkość ziarna odnosi się do liczby cząstek ściernych na cal liniowy, przy czym wyższe wartości oznaczają drobniejsze cząstki, które zapewniają gładsze powierzchnie. W przypadku elementów precyzyjnych zazwyczaj stosujemy ziarna o ziarnistości od 60 (zgrubne) do 2000+ (lustrzane), przy czym każdy przyrost zapewnia mierzalnie różne wartości chropowatości mierzone w Ra (średnia chropowatość).
Zrozumienie zależności między wielkością ziarna a osiągalną chropowatością powierzchni jest kluczowe zarówno dla naszego zespołu produkcyjnego, jak i dla naszych klientów. W branży materiałów ściernych stosuje się trzy główne systemy klasyfikacji, które często powodują zamieszanie: rozmiary oczek, mikrony i liczby ziaren. Rozmiary oczek są określane na podstawie liczby otworów na cal liniowy sita, natomiast mikrony mierzą rzeczywistą średnicę cząstek. Liczby ziaren są zgodne ze standardowymi skalami ustalonymi przez organizacje takie jak FEPA (Federacja Europejskich Producentów Materiałów Ściernych) lub CAMI (Instytut Producentów Materiałów Ściernych Powlekanych).
Do praktycznego zastosowania w naszym warsztacie CNC opracowaliśmy poniższą tabelę odniesienia, która umożliwia przeliczanie wartości między tymi systemami pomiarowymi i przedstawia typową możliwą do osiągnięcia chropowatość powierzchni:
| Numer ziarna | Rozmiar siatki | Rozmiar cząstek (mikrony) | Osiągalny Ra (μin) | Typowe zastosowania |
|---|---|---|---|---|
| 36-40 | 24-30 | 420-500 | 170-200 | Ciężkie usuwanie materiału, szlifowanie zgrubne |
| 60-80 | 40-60 | 180-250 | 90-120 | Obróbka ogólna, średniowykańczająca |
| 120-150 | 100-120 | 75-125 | 40-60 | Wykończenie precyzyjne części przemysłowych |
| 180-220 | 150-180 | 53-75 | 20-30 | Komponenty samochodowe, narzędzia |
| 320-400 | 230-270 | 22-36 | 8-15 | Elementy precyzyjne, formy |
| 600-800 | 320-400 | 10-20 | 4-8 | Urządzenia medyczne, części optyczne |
| 1000 + | 500 + | 1-3 | Części półprzewodnikowe, lustra |
Z naszego doświadczenia wynika, że większość zastosowań przemysłowych wymaga wykończenia o gradacji 60–120, podczas gdy komponenty lotnicze i medyczne często wymagają gradacji 220–400. W przypadku komponentów komór próżniowych, które stanowią znaczną część naszej działalności, zazwyczaj zalecamy wykończenie o gradacji 120–180, aby zrównoważyć wymagania dotyczące czystości z kosztami produkcji.
Kiedy należy wybrać piaskowanie czy śrutowanie w przypadku części aluminiowych?
W zeszłym roku mieliśmy klienta, który zniszczył partię aluminiowych okuć do żaglówek poprzez piaskowanie. Agresywne, kanciaste środki czyszczące wytworzyły punkty naprężeń, które ostatecznie doprowadziły do uszkodzenia części w warunkach wysokiego zasolenia morza.
Wybór między piaskowaniem a śrutowaniem aluminium zależy przede wszystkim od wymagań konkretnego zastosowania. Piaskowanie wykorzystuje ścierniwo kątowe, które wnika w powierzchnię, tworząc chropowatą powierzchnię o doskonałej przyczepności farby, ale potencjalnie osłabiając element. Śrutowanie kulowe wykorzystuje śrut kulowy, który wżerając się w powierzchnię, zapewnia bardziej równomierne, satynowe wykończenie, zachowując integralność materiału.
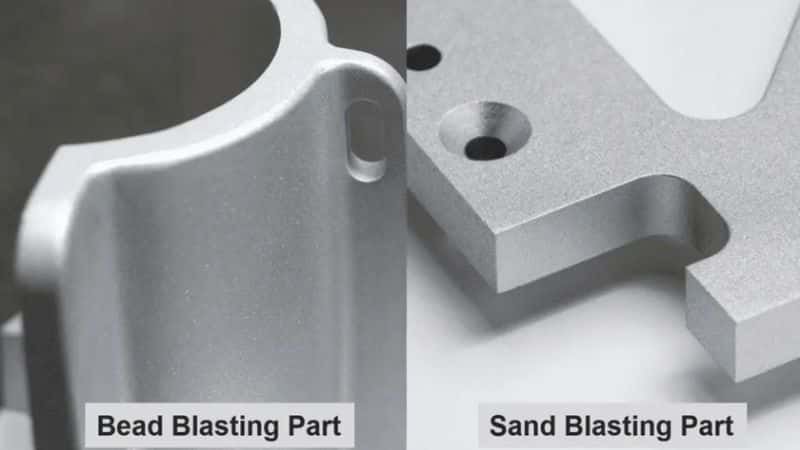
Decyzja między piaskowaniem a śrutowaniem elementów aluminiowych wymaga starannego rozważenia zarówno wymagań estetycznych, jak i funkcjonalnych. Piaskowanie, w którym stosuje się kątowe materiały ścierne, takie jak tlenek glinu lub węglik krzemu, tworzy bardziej chropowaty profil powierzchni z mikronacięciami i zagłębieniami. To agresywne podejście zapewnia doskonałą przyczepność farby i powłoki, ponieważ zwiększa powierzchnię i tworzy mechaniczne „kotwice” dla powłoki. Jednak to samo cięcie może powodować koncentrację naprężeń i potencjalnie obniżać odporność zmęczeniową elementów aluminiowych, zwłaszcza w przypadku przekrojów cienkościennych.
Z kolei śrutowanie kulkowe wykorzystuje kuliste kulki szklane lub ceramiczne, które uderzają w powierzchnię bez jej przecinania. Ten proces śrutowania ściska materiał powierzchniowy, często zwiększając odporność na zmęczenie, a jednocześnie zapewniając jednolity, satynowy wygląd. W przypadku aluminiowych elementów żaglówek i zastosowań morskich, gdzie występuje ryzyko korozji i narażenia na działanie soli, śrutowanie kulkowe zazwyczaj zapewnia lepsze rezultaty.
Standardowe procedury stosowane w naszej fabryce w przypadku części aluminiowych obejmują:
| Parametr | piaskowanie | Piaskowanie |
|---|---|---|
| Typowe media | Tlenek glinu, węglik krzemu | Koraliki szklane, koraliki ceramiczne |
| Wykończenie powierzchni | Szorstki, matowy (Ra 125-250 μin) | Satyna, jednolita (Ra 32-125 μin) |
| Najlepsze dla: | Przygotowanie farby/powłoki, Usuwanie rdzy/kamienia | Wykończenia dekoracyjne, łagodzenie stresu, czyszczenie bez zmiany wymiarów |
| Zakres ciśnień | 60-90 PSI | 30-60 PSI |
| Rozmiar nośnika | gradacja 60-120 | Siatka 70-270 |
| Trwałość Wpływ | Może zmniejszyć wytrzymałość zmęczeniową | Może poprawić wytrzymałość zmęczeniową |
W przypadku krytycznych komponentów aluminiowych, takich jak części samochodowe i morskie, zazwyczaj zalecamy obróbkę strumieniowo-ścierną ścierniwem szklanym o gęstości 100–170 oczek przy umiarkowanym ciśnieniu (40–50 PSI), aby uzyskać optymalną równowagę między przygotowaniem powierzchni a integralnością materiału.
Jak dobór materiału ściernego wpływa na wydajność precyzyjnych komponentów?
Kiedyś obrabialiśmy identyczne korpusy zaworów dla klienta, stosując dwie różne metody obróbki ściernej. Części poddane obróbce bębnowej ścierniwem ceramicznym wytrzymywały o 30% dłużej niż te wykończone bardziej agresywnym procesem z węglika krzemu.
Wybór ścierniwa bezpośrednio wpływa na parametry eksploatacyjne komponentu, takie jak odporność na zużycie, wytrzymałość zmęczeniowa, właściwości cierne i stabilność wymiarowa. Niewłaściwy materiał ścierny może powodować powstawanie mikroskopijnych defektów powierzchni, które pod wpływem naprężeń lub obciążeń cyklicznych stają się punktami awarii.

Wybór materiałów ściernych stanowi jeden z najważniejszych, a jednocześnie niedocenianych aspektów precyzyjnej produkcji komponentów. W naszym zakładzie obróbki skrawaniem na własne oczy zaobserwowaliśmy, jak pozornie niewielkie różnice w charakterystyce materiałów ściernych mogą prowadzić do drastycznie różnych wyników w zakresie wydajności komponentów. To wykracza daleko poza estetykę – mikroskopijna topologia tworzona przez różne materiały ścierne fundamentalnie zmienia sposób, w jaki komponenty oddziałują na otoczenie.
Twardość materiału ściernego, mierzona w skali Mohsa, musi być odpowiednio dobrana do materiału obrabianego. Stosowanie zbyt twardych materiałów ściernych na miękkich metalach może powodować powstawanie głębokich rys, które koncentrują naprężenia, a zbyt miękkie materiały ścierne mogą nie usuwać artefaktów produkcyjnych, takich jak ślady po narzędziach. Kształt cząstek jest równie ważny – cząstki kanciaste tną bardziej agresywnie, ale mogą osadzać się w miękkich materiałach, podczas gdy materiały sferyczne tworzą powierzchnię skrawaną, która często zwiększa odporność na zmęczenie.
Nasze wewnętrzne testy wykazały, że w przypadku precyzyjnych komponentów stosowanych w warunkach wysokiego naprężenia, kontrolowane procesy ścierne, które tworzą jednorodne, kierunkowe wzory powierzchni, zazwyczaj przewyższają losowe wzory wykończeniowe. W przypadku elementów obrotowych, takich jak wały i łożyska, obwodowe wzory wykończeniowe zazwyczaj zapewniają optymalną wydajność, natomiast w przypadku elementów ślizgowych wzory wzdłużne zmniejszają tarcie i poprawiają charakterystykę zużycia.
Poniższa tabela podsumowuje nasze ustalenia dotyczące wpływu różnych mediów ściernych na kluczowe wskaźniki wydajności:
| Typ ścierny | Szybkość usuwania materiału | Wykończenie powierzchni (Ra) | Siła zmęczeniowa Uderzenie | Najlepsze aplikacje |
|---|---|---|---|---|
| Tlenek glinu | Wysoki | 20-200 μin | Umiarkowana redukcja | Elementy stalowe ogólnego przeznaczenia |
| Węglik krzemu | Bardzo wysoki | 15-150 μin | Znacząca redukcja | Materiały twarde, szybkie usuwanie materiału |
| Media ceramiczne | Średni | 25-125 μin | Nieznaczna poprawa | Komponenty precyzyjne, gratowanie |
| Szklane koraliki | Niski | 10-80 μin | Umiarkowana poprawa | Wykończenia kosmetyczne, łagodzenie stresu |
| Media plastikowe | bardzo niska | 30-100 μin | Minimalny wpływ | Delikatne części, cienkie sekcje |
| Skorupa orzecha włoskiego | Ekstremalnie niski | 40-120 μin | Bez wpływu | Materiały miękkie, renowacja historyczna |
Jakie są standardy branżowe dotyczące wykańczania powierzchni w zastosowaniach lotniczych?
Kilka miesięcy temu klient z branży lotniczej odrzucił części od innego dostawcy, ponieważ nie rozumiał wymagań normy AS9100 dotyczącej wykończenia powierzchni. Pomogliśmy mu zdefiniować odpowiednie specyfikacje i teraz zajmujemy się wyłącznie produkcją kluczowych komponentów.
Wykończenie powierzchni w przemyśle lotniczym i kosmicznym podlega rygorystycznym normom, które precyzyjnie określają dopuszczalne wartości chropowatości, kierunkowość wzoru i integralność powierzchni. Normy te obejmują AMS 2700 dla wykańczania powierzchni, AS9100 dla systemów jakości oraz szczegółowe wymagania producentów OEM (OEM) firm takich jak Boeing i Airbus.
Branża lotniczo-kosmiczna stawia jedne z najbardziej rygorystycznych wymagań w zakresie wykończenia powierzchni spośród wszystkich sektorów produkcyjnych, a standardy ewoluowały przez dekady, aby zapewnić niezawodność komponentów w najbardziej ekstremalnych warunkach pracy. Z naszego doświadczenia w produkcji komponentów lotniczych wynika, że zrozumienie tych norm to nie tylko kwestia zgodności, ale także opracowania procesów produkcyjnych, które konsekwentnie spełniają te rygorystyczne wymagania.
Specyfikacje wykończenia powierzchni w przemyśle lotniczym są zazwyczaj definiowane za pomocą wielu nakładających się norm. Seria specyfikacji materiałów lotniczych (AMS), a w szczególności AMS 2700 „Pasywacja stali odpornych na korozję” i AMS 2430 „Automatyczne śrutowanie”, ustanawiają wymagania bazowe. Są one dodatkowo udoskonalane w systemach zarządzania jakością AS9100, które określają wymagania dotyczące dokumentacji, identyfikowalności i kontroli procesów, specyficzne dla przemysłu lotniczego.
Oprócz tych standardów branżowych, każdy duży producent OEM z branży lotniczej zazwyczaj stosuje własne, zastrzeżone specyfikacje. Na przykład norma Boeinga BAC5730 dotycząca wymagań dotyczących tekstury powierzchni lub norma Airbusa AIMS03-02-011 dotycząca ochrony powierzchni ustanawiają dodatkowe kryteria, które muszą spełnić dostawcy. Normy te często zawierają szczegółowe dane dotyczące chropowatości powierzchni mierzonej jako wartości Ra (średnia chropowatość), Rz (średnia głębokość chropowatości), a czasami Rsk (skośność).
W przypadku obrabianych mechanicznie elementów lotniczych, typowe akceptowane zakresy chropowatości powierzchni wynoszą:
| Typ komponentu | Typowe wymagania dotyczące RA | Typowy proces ścierny | Metoda kontroli |
|---|---|---|---|
| Składniki silnika | 8-32 μin (0.2-0.8 μm) | Szlifowanie precyzyjne, honowanie, superfinish | Profilometr, komparator optyczny |
| Elementy konstrukcyjne | 32-63 μin (0.8-1.6 μm) | Szlifowanie precyzyjne, obróbka strumieniowo-ścierna drobnoziarnista | Profilometr, komparator chropowatości powierzchni |
| Otwory mocujące | 32-125 μin (0.8-3.2 μm) | Rozwiercanie, honowanie | Luneta z pomiarem cyfrowym |
| Powierzchnie aerodynamiczne | 16-32 μin (0.4-0.8 μm) | Szlifowanie precyzyjne, obróbka strumieniowo-ścierna drobnoziarnista | Pomiar optyczny, skanowanie laserowe |
| Elementy podwozia; | 16-63 μin (0.4-1.6 μm) | Śrutowanie, szlifowanie precyzyjne | Paski intensywności Almen, profilometr |
| Elementy układu paliwowego | 8-16 μin (0.2-0.4 μm) | Docieranie, superwykańczanie | Mikroskopia konfokalna, profilometr |
W naszej fabryce zainwestowaliśmy w cyfrowe systemy pomiaru chropowatości powierzchni, które pozwalają nam weryfikować i dokumentować zgodność wykończenia powierzchni każdego krytycznego elementu lotniczego. Takie podejście nie tylko zapewnia zgodność z przepisami, ale także dostarcza cennych danych procesowych, które pomagają nam stale ulepszać nasze procesy wykończeniowe.
Wniosek
Wybór odpowiedniej metody obróbki ściernej ma bezpośredni wpływ na wydajność, wygląd i trwałość elementów obrabianych CNC. Dzięki zrozumieniu wielkości ziarna, technik obróbki i standardów branżowych unikniesz kosztownych błędów i zapewnisz, że Twoje komponenty będą działać zgodnie z przeznaczeniem.




