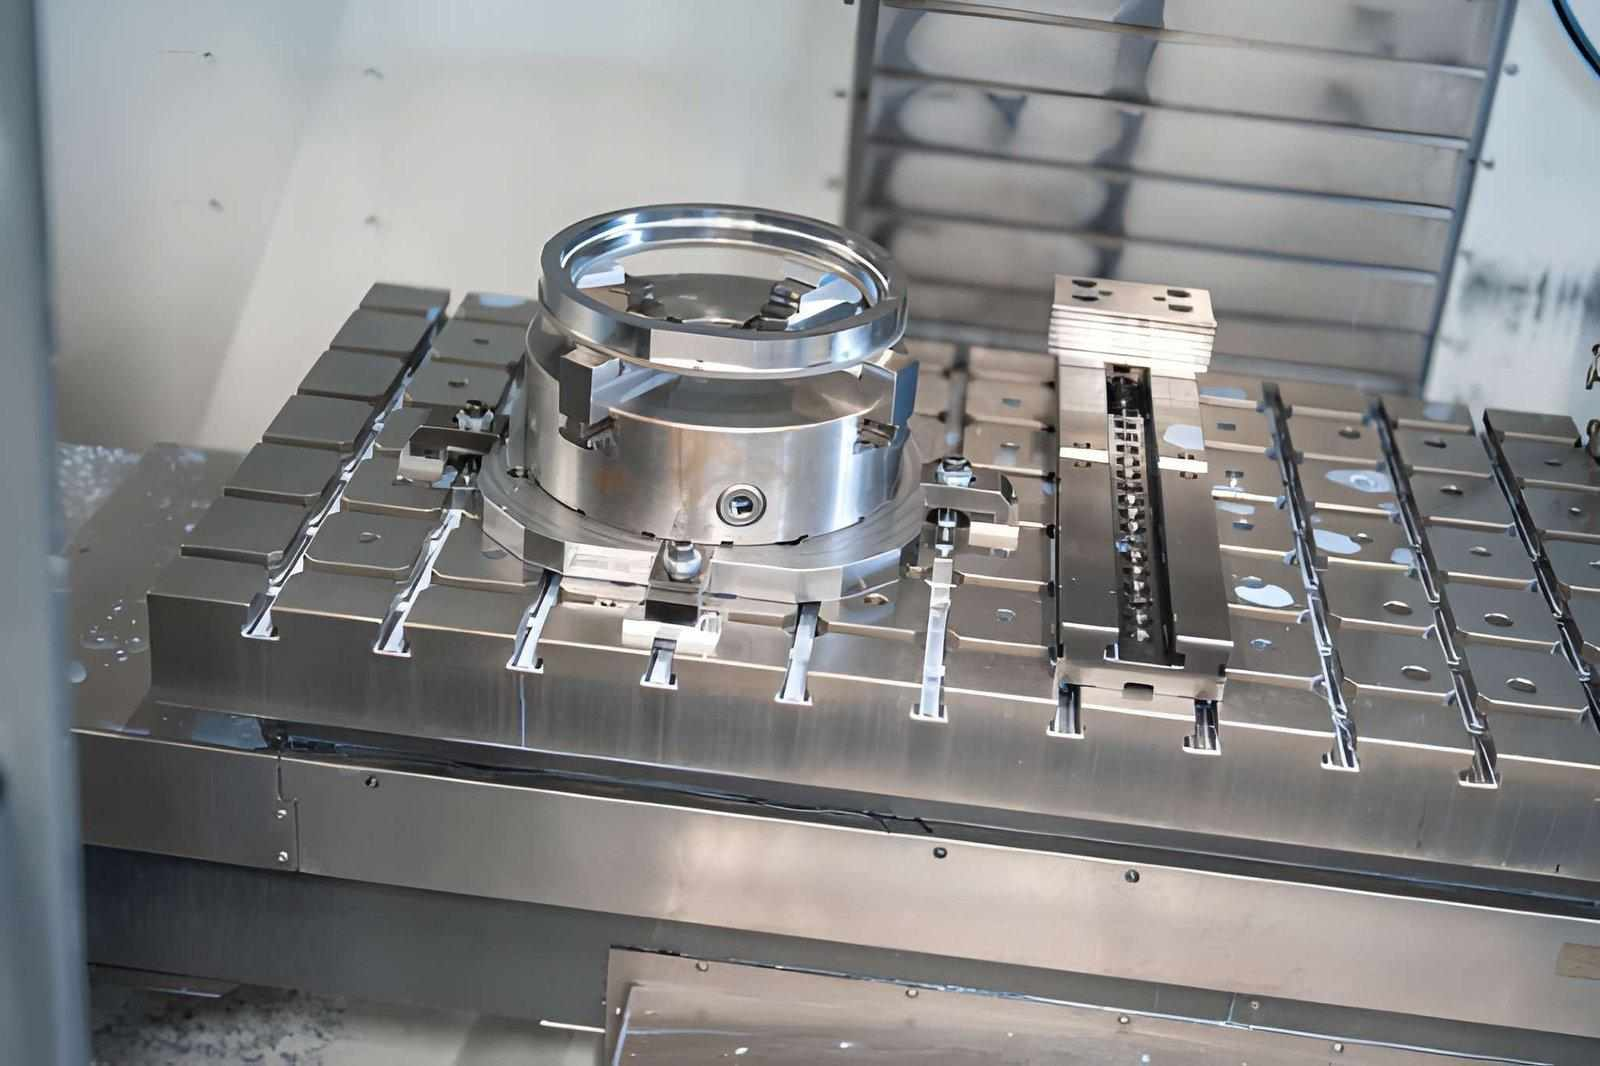

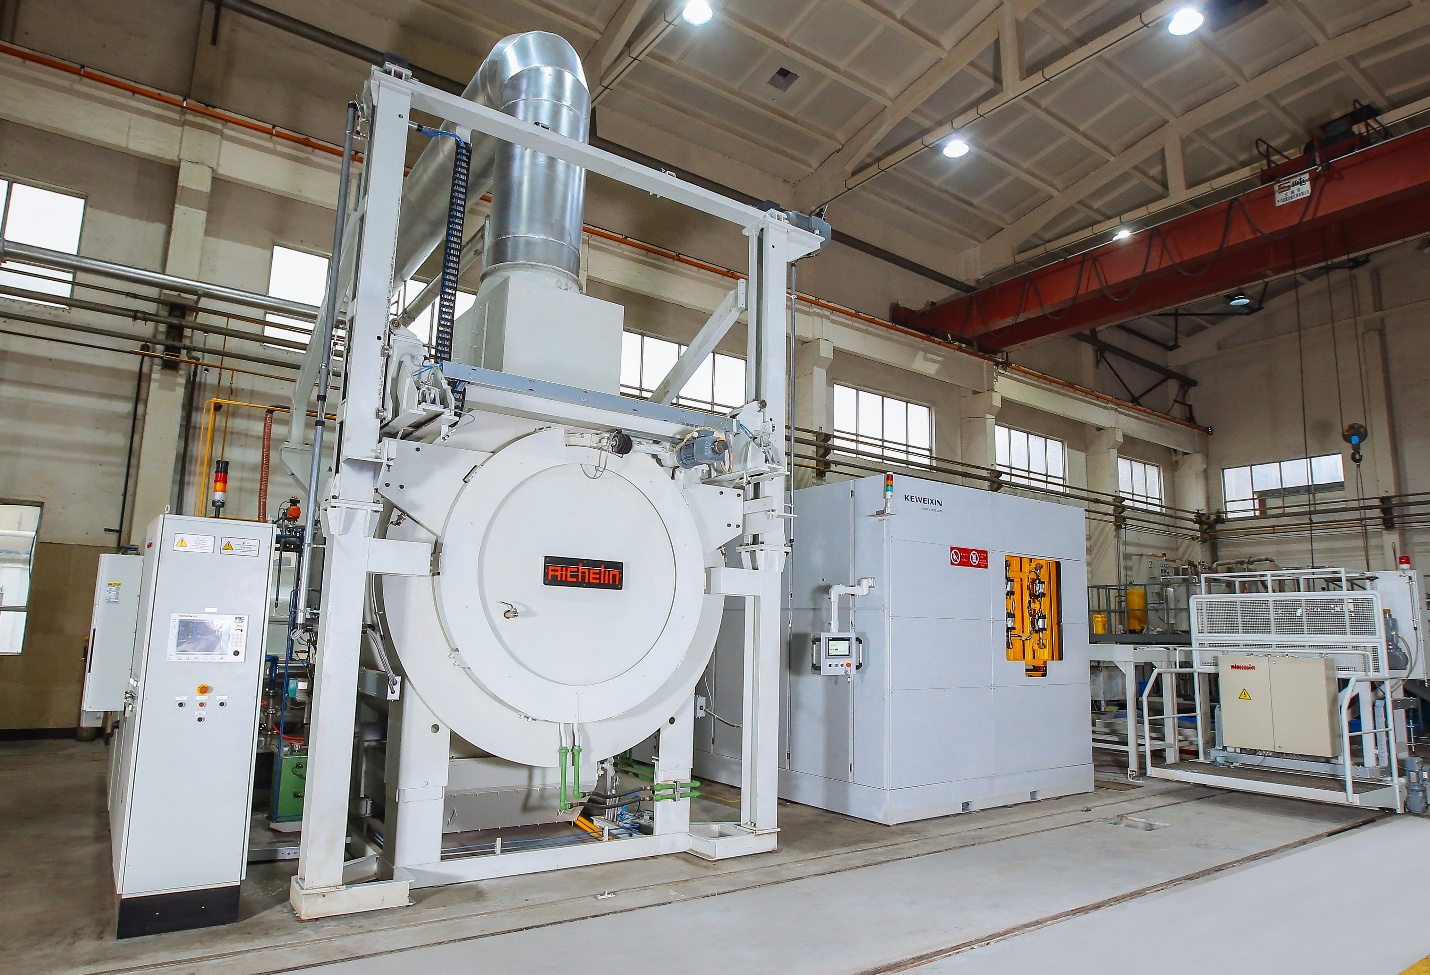
Obróbka cieplna i obróbka CNC to dwa procesy, które kształtują nie tylko geometrię części, ale także jej zachowanie po obróbce. Obróbka cieplna zmienia wewnętrzną strukturę materiału, poprawiając jego wytrzymałość, twardość lub udarność. Obróbka CNC usuwa materiał, aby uzyskać precyzyjne wymiary i wykończenie powierzchni. Połączenie tych procesów może znacząco wpłynąć na dokładność i powtarzalność.
Kolejność jest istotna, ponieważ zarówno obróbka skrawaniem, jak i obróbka cieplna wprowadzają i usuwają naprężenia wewnętrzne. Jeśli naprężenia te nie są odpowiednio kontrolowane, części mogą się wyginać, skręcać lub wykraczać poza tolerancję podczas obróbki lub po obróbce końcowej. Odkształcenia, naprężenia szczątkowe i długotrwała stabilność wymiarowa to częste wyzwania, szczególnie w przypadku komponentów precyzyjnych.
Zrozumienie naprężeń szczątkowych i odkształceń w częściach obrabianych mechanicznie
Przed podjęciem decyzji o zastosowaniu obróbki cieplnej, ważne jest zrozumienie, dlaczego obrabiane mechanicznie części ulegają odkształceniom. Większość problemów z wymiarami nie wynika z błędnego programowania ani z niedokładności maszyny. Wynikają one z naprężeń wewnętrznych, które już istniały w materiale lub zostały wprowadzone podczas obróbki. Naprężenia te pozostają ukryte do momentu usunięcia materiału lub wystawienia części na działanie ciepła.
Czym jest naprężenie szczątkowe i jak powstaje
Naprężenie szczątkowe to naprężenie wewnętrzne, które jest zablokowane w materiale nawet bez przyłożenia siły zewnętrznej. Powstaje ono na kilku etapach produkcji i przetwarzania materiału. Walcowanie, kucie, odlewanie, spawanie, obróbka skrawaniem i obróbka cieplna mogą powodować powstawanie naprężeń. Podczas obróbki skrawaniem naprężenia szczątkowe powstają, gdy siły skrawania i ciepło powodują lokalne odkształcenie plastyczne. Warstwa powierzchniowa może być ściskana, podczas gdy rdzeń pozostaje w stanie rozciągania, lub odwrotnie, w zależności od procesu.
Obróbka cieplna może również powodować naprężenia szczątkowe, gdy elementy są nierównomiernie nagrzewane i chłodzone. Na przykład, podczas hartowania, warstwy zewnętrzne stygną i kurczą się szybciej niż rdzeń. Ta różnica w szybkości chłodzenia powoduje naprężenia wewnętrzne, nawet jeśli element wygląda prosto po wyjęciu z pieca.
Typowe źródła zniekształceń w częściach CNC
Odkształcenie zazwyczaj pojawia się, gdy naprężenia szczątkowe ulegają redystrybucji. Do najczęstszych czynników wyzwalających należą:
- Usuwanie dużej ilości materiału z jednej strony części
- Nierównomierne zaciskanie lub zbyt mocne mocowanie
- Wysokie temperatury skrawania podczas obróbki zgrubnej
- Nierównomierne chłodzenie podczas obróbki cieplnej
Typowym przykładem w warsztacie jest płaska płyta, która pozostaje prosta podczas obróbki zgrubnej, ale odkształca się po odmocowaniu. Usunięcie materiału uwalnia naprężenia, które wcześniej były zrównoważone w materiale.
Jak naprężenia wewnętrzne rozkładają się podczas obróbki
Po usunięciu materiału zmienia się bilans naprężeń wewnętrznych. Obszary, które były utrzymywane w równowadze, nagle stają się swobodne. Dlatego odkształcenia często pojawiają się po przejściu obróbkowym, a nie w jego trakcie. Długi pręt może się wygiąć po wykonaniu rowka wzdłuż jednej strony. Cienka blacha może się skręcić po otwarciu kieszeni.
Efekt ten jest wyraźniejszy podczas obróbki zgrubnej, ponieważ duże ilości materiału są szybko usuwane. Jeśli nie zostanie przeprowadzony etap odprężania, część będzie się nadal poruszać podczas późniejszych operacji, co utrudnia utrzymanie ścisłych tolerancji.
Dlaczego niektóre geometrie są bardziej podatne na uszkodzenia
Nie wszystkie części reagują na naprężenia w ten sam sposób. Szczególnie wrażliwe są komponenty cienkościenne, długie części i konstrukcje asymetryczne. Geometrie te nie zapewniają sztywności niezbędnej do przeciwstawienia się redystrybucji naprężeń. Na przykład, wsporniki lotnicze z głębokimi kieszeniami często odkształcają się po obróbce zgrubnej, chyba że zastosuje się pośrednie odprężenie.
Części o nierównej grubości ścianek mają również tendencję do większego ruchu, ponieważ naprężenia są nierównomiernie rozprowadzane. Nawet niewielkie różnice w geometrii mogą prowadzić do mierzalnych błędów płaskości lub prostoliniowości.
Typowe objawy zniekształceń związanych ze stresem
Odkształcenia związane z naprężeniem często ujawniają się w przewidywalny sposób. Operatorzy maszyn mogą zauważyć, że część ma prawidłowe wymiary po zamocowaniu, ale po usunięciu wykracza poza tolerancję. Powierzchnie płaskie mogą wykazywać stopniowe wyginanie się, a nie ostre zagięcia. Położenie otworów może się nieznacznie zmienić po zakończeniu obróbki.
Te oznaki wskazują, że naprężenia szczątkowe nie zostały odpowiednio opanowane na wcześniejszym etapie procesu. Zrozumienie tych zachowań stanowi podstawę do podjęcia decyzji, czy obróbkę cieplną należy zastosować przed, czy po obróbce CNC.
Obróbka cieplna przed obróbką CNC (obróbka cieplna przed obróbką)
Zastosowanie obróbki cieplnej przed obróbką CNC jest często stosowane w celu stabilizacji surowca przed rozpoczęciem znaczącej obróbki. W tym podejściu materiał jest poddawany obróbce cieplnej w formie zbliżonej do surowej, takiej jak kęs, odkuwka lub blacha, przed obróbką jakichkolwiek krytycznych wymiarów. Celem nie jest uzyskanie końcowej twardości, ale redukcja naprężeń i jednorodność strukturalna.
Jak w praktyce wygląda obróbka cieplna przed obróbką mechaniczną
Obróbka cieplna przed obróbką skrawaniem zazwyczaj obejmuje wyżarzanie, normalizowanie lub odprężanie. Procesy te redukują naprężenia wewnętrzne powstające podczas walcowania lub kucia i zapewniają bardziej spójną mikrostrukturę. W wielu warsztatach duże bloki stali są odprężane przed obróbką zgrubną, aby zapobiec przemieszczaniu się podczas usuwania dużych ilości materiału.
Na przykład, gruba blacha ze stali stopowej używana na podstawę maszyny może zostać znormalizowana przed obróbką. Pomaga to zapewnić, że podczas obróbki kieszeni i powierzchni montażowych blacha pozostanie płaska, a nie będzie się rozciągać w płytkim łuku.
Kluczowe korzyści obróbki cieplnej przed obróbką mechaniczną
Jedną z głównych zalet jest lepsza stabilność na wczesnych etapach obróbki. Dzięki zmniejszeniu naprężeń wewnętrznych materiał reaguje bardziej przewidywalnie na siły skrawania. To z kolei prowadzi do mniejszej liczby niespodzianek podczas obróbki zgrubnej i półwykańczającej.
Dodatkowe korzyści obejmują:
- Zredukowano ryzyko nagłego ruchu części podczas obróbki zgrubnej
- Bardziej spójne formowanie wiórów i zachowanie podczas cięcia
- Poprawiona powtarzalność podczas obróbki dużych lub ciężkich przekrojów
Operatorzy maszyn często zauważają, że narzędzia tną płynniej, a wymiary pozostają bliższe nominalnym przez cały proces.
Ograniczenia i kompromisy
Obróbka cieplna przed obróbką skrawaniem nie jest pozbawiona wad. W zależności od procesu, materiał może stać się twardszy lub trudniejszy w obróbce. Może to zwiększyć zużycie narzędzi i wydłużyć czas obróbki. W niektórych przypadkach końcowe etapy obróbki ponownie wprowadzają naprężenia, zwłaszcza jeśli stosowane są agresywne przejścia wykańczające.
Kolejnym ograniczeniem jest to, że obróbka cieplna przed obróbką mechaniczną nie gwarantuje końcowej stabilności wymiarowej. Po zakończeniu obróbki mechanicznej elementu, przed ostateczną kontrolą, może być konieczne dodatkowe odprężenie.
Najlepsze przypadki zastosowania obróbki cieplnej przed obróbką mechaniczną
Podejście to sprawdza się najlepiej, gdy trzeba usunąć dużą ilość materiału lub gdy pracuje się z materiałami, które w przeszłości były przemieszczane.
Typowe zastosowania obejmują:
- Duże kęsy i elementy kute
- Części poddane ciężkiej obróbce zgrubnej
- Wczesne etapy wieloetapowych procesów obróbki
W takich przypadkach wcześniejsze ustabilizowanie materiału zmniejsza ryzyko odkształceń w dalszej części obróbki i upraszcza późniejsze operacje obróbki.
Obróbka cieplna po obróbce CNC (obróbka cieplna po obróbce)
W wielu zastosowaniach precyzyjnych obróbka cieplna jest wykonywana po obróbce CNC w celu uzyskania końcowych właściwości mechanicznych wymaganych do eksploatacji. W tej sekwencji element jest obrabiany skrawaniem do kształtu zbliżonego do ostatecznego, a następnie poddawany obróbce cieplnej. Nacisk kładziony jest na stabilność materiału podczas cięcia, a nie na wydajność gotowego elementu.
Obróbka cieplna po obróbce CNC części precyzyjnych
Jak stosuje się obróbkę cieplną po obróbce mechanicznej
Obróbka cieplna po obróbce skrawaniem jest powszechnie stosowana do hartowania, odpuszczania lub starzenia. Element jest najpierw obrabiany mechanicznie w stanie bardziej miękkim lub podatnym na obróbkę skrawaniem, a następnie poddawany obróbce cieplnej w celu uzyskania docelowej wytrzymałości, twardości lub odporności na zużycie. To podejście jest powszechne w produkcji narzędzi, podzespołów samochodowych i sprzętu lotniczego.
Na przykład, precyzyjny wał stalowy może być poddany obróbce zgrubnej i wykończeniowej w stanie wyżarzanym, a następnie hartowany i odpuszczany w celu uzyskania wymaganej twardości. Aluminiowe części lotnicze są często poddawane obróbce cieplnej w roztworze i sztucznie starzone po obróbce, aby osiągnąć ostateczną wytrzymałość.
Korzyści z obróbki cieplnej po obróbce mechanicznej
Podstawową zaletą jest kontrola nad końcowymi właściwościami mechanicznymi. Dzięki obróbce cieplnej na końcu procesu producenci gwarantują, że gotowy element spełnia wymagania dotyczące wydajności, bez wcześniejszego pogorszenia jego skrawalności.
Najważniejsze korzyści to:
- Poprawiona wytrzymałość, twardość i odporność na zmęczenie
- Lepsza odporność na zużycie podczas eksploatacji
- Zmniejszone siły skrawania podczas obróbki dzięki miększemu materiałowi początkowemu
Ta sekwencja jest szczególnie użyteczna, gdy konieczne jest dokładne wykończenie powierzchni lub wykonanie drobnych detali przed stwardnieniem materiału.
Ryzyko związane ze zniekształceniami i utratą dokładności
Głównym wyzwaniem związanym z obróbką cieplną po obróbce skrawaniem są odkształcenia. Ogrzewanie i chłodzenie może uwolnić naprężenia wywołane obróbką i wprowadzić nowe naprężenia cieplne. Nawet części, których wymiary przed obróbką cieplną mieściły się w granicach tolerancji, mogą się później przesunąć.
Typowym przykładem jest cienka blacha stalowa, która po obróbce mechanicznej pozostaje płaska, ale po hartowaniu pojawia się w niej mierzalne wygięcie. Położenia otworów mogą się również nieznacznie zmieniać, co może mieć kluczowe znaczenie w przypadku zespołów wymagających precyzyjnego ustawienia.
Typowe metody redukcji odkształceń po obróbce cieplnej
Aby zarządzać tymi ryzykami, producenci często wprowadzają procedury kontrolne przed i w trakcie obróbki cieplnej. Cykle odprężania są często stosowane po obróbce zgrubnej i przed ostatecznym wykończeniem. Na powierzchniach krytycznych pozostawia się naddatki na obróbkę, aby umożliwić przywrócenie wymiarów końcowych po obróbce cieplnej.
Dodatkowe środki mogą obejmować kontrolowane mocowanie podczas obróbki cieplnej, zwłaszcza w przypadku długich lub cienkich części, a także staranny dobór szybkości nagrzewania i chłodzenia.
Najlepsze przypadki zastosowania obróbki cieplnej po obróbce mechanicznej
Obróbka cieplna po obróbce mechanicznej najlepiej sprawdza się w przypadku części, w których wydajność ma większe znaczenie niż ryzyko zmiany wymiarów.
Typowe zastosowania obejmują:
- Komponenty o wysokiej precyzji i określonych wymaganiach wytrzymałościowych
- Części o ścisłych specyfikacjach dotyczących zużycia lub zmęczenia
- Komponenty stosowane w wymagających środowiskach termicznych lub mechanicznych
W takich przypadkach korekty wymiarowe po obróbce cieplnej są uwzględniane w toku pracy, a nie traktowane jako nieoczekiwane przeróbki.
Stabilność wymiarowa: porównanie obróbki cieplnej przed i po obróbce cieplnej
Po indywidualnym zrozumieniu obu podejść, ostateczna decyzja sprowadza się do stabilności wymiarowej. Obróbka cieplna przed i po obróbce wpływa na to, jak dobrze element zachowuje swój kształt podczas obróbki, po obróbce i przez cały okres użytkowania. Różnice nie są teoretyczne. Są wyraźnie widoczne w kontroli tolerancji, płaskości i długoterminowej wydajności.
Stabilność wymiarowa w obróbce aluminium
Równoległy wpływ na dokładność wymiarową
Gdy obróbka cieplna jest wykonywana przed obróbką skrawaniem, większość naprężeń wewnętrznych powstających podczas produkcji surowca jest już zredukowana. W rezultacie obróbka zgrubna jest zazwyczaj bardziej stabilna. Jednak operacje wykańczające nadal mogą powodować naprężenia, zwłaszcza jeśli siły skrawania są wysokie lub usuwanie materiału jest nierównomierne.
Dzięki obróbce cieplnej po obróbce skrawaniem, sama obróbka jest zazwyczaj łatwiejsza i bardziej przewidywalna. Ryzyko przenosi się na obróbkę cieplną po obróbce, gdzie nawet małe części mogą się poruszać na tyle, że przekraczają wąskie tolerancje. Dlatego wiele warsztatów planuje lekkie przejście wykończeniowe po obróbce cieplnej.
W praktyce obrobiony blok stalowy, który przed obróbką cieplną wytrzymuje tolerancję ±0.02 mm, może po hartowaniu przesunąć się poza tolerancję, chyba że celowo pozostawiono materiał wykończeniowy.
Wpływ na płaskość i prostoliniowość
Płaskość i prostoliniowość to często pierwsze cechy, na które wpływa nieprawidłowa sekwencja obróbki. Materiał poddany wstępnej obróbce cieplnej ma tendencję do pozostawania bardziej płaskim podczas obróbki, szczególnie w przypadku płyt i podstaw. Elementy poddane obróbce cieplnej po obróbce cieplnej mogą utracić płaskość z powodu nierównomiernego skurczu termicznego, szczególnie w przypadku cienkich lub szerokich elementów.
Przykładowo, długie aluminiowe płyty narzędziowe często pozostają proste, gdy są obrabiane z materiału odprężonego, ale odkształcają się po obróbce cieplnej w roztworze, jeśli nie są odpowiednio podparte.
Długoterminowa stabilność wymiarowa podczas eksploatacji
Stabilność wymiarowa nie kończy się na kontroli. Części narażone na obciążenia, wibracje lub zmiany temperatury mogą nadal się przemieszczać, jeśli utrzymują się naprężenia szczątkowe. Obróbka cieplna przed obróbką mechaniczną zazwyczaj poprawia stabilność długoterminową, szczególnie w przypadku elementów konstrukcyjnych.
Obróbka cieplna po obróbce mechanicznej poprawia wytrzymałość mechaniczną, ale jeśli naprężenia nie zostaną odpowiednio wcześniej odprężone, części mogą powoli zmieniać kształt podczas eksploatacji. Jest to częsty problem w przypadku precyzyjnych oprzyrządowań i form.
Wpływ rodzaju materiału na decyzje dotyczące sekwencjonowania
Wybór materiału odgrywa kluczową rolę w wyborze właściwej sekwencji.
- Stal węglowa często korzysta z odprężania przed obróbką zgrubną i hartowania po ostatecznym ukształtowaniu.
- Stal stopowa może wymagać wielu etapów obróbki cieplnej ze względu na wyższą hartowność i ryzyko odkształcenia.
- Aluminium jest wrażliwe na naprężenia mechaniczne i cykle termiczne, dlatego ważne jest zapewnienie pośredniego odprężenia.
- Tytan ma tendencję do odkształcania się podczas obróbki ze względu na niską przewodność cieplną; korzystne jest też konserwatywne cięcie i stopniowe odprężanie.
Każdy materiał reaguje inaczej i rzadko kiedy do wszystkich stopów można zastosować ten sam proces.
Rola pośrednich etapów łagodzenia stresu
Pośrednie odprężanie wypełnia lukę między obróbką cieplną przed i po obróbce. Poprzez odprężanie po obróbce zgrubnej, producenci redukują ruchy podczas wykańczania i po końcowej obróbce cieplnej.
To podejście jest powszechne w zastosowaniach lotniczych i narzędziowych, gdzie części są zgrubnie obrabiane, odprężane, poddawane obróbce półwykończeniowej, a następnie obróbce cieplnej i wykańczaniu. Ten dodatkowy etap zwiększa koszty, ale często oszczędza czas, zapobiegając powstawaniu złomu i przeróbkom.
Zrozumienie tych kompromisów ułatwia wybór sekwencji, która zapewnia zarówno kontrolę wymiarową, jak i wydajność, zamiast poświęcać jedno na rzecz drugiego.
Najlepsze praktyki przepływu pracy w celu minimalizacji zniekształceń
Wybór odpowiedniej sekwencji to tylko część rozwiązania. Odkształcenia najlepiej kontrolować poprzez kompleksowy proces, uwzględniający etapy obróbki, czas obróbki cieplnej i obsługę części. Warsztaty, które konsekwentnie utrzymują ścisłe tolerancje, zazwyczaj opierają się na sprawdzonych strategiach sekwencjonowania, a nie na pojedynczym etapie obróbki cieplnej.
Zalecane strategie sekwencjonowania
Jednym z najskuteczniejszych podejść jest obróbka zgrubna, po której następuje odprężanie, a następnie obróbka wykończeniowa. Pozwala to na usunięcie większości naprężeń powstałych podczas obróbki przed osiągnięciem krytycznych wymiarów. Jest to szeroko stosowane w przypadku korpusów form, ram maszyn i konstrukcji lotniczych.
Inną powszechną strategią jest połączenie obróbki cieplnej przed obróbką z lekkim odprężaniem po obróbce. W tym przypadku materiał jest stabilizowany wcześnie, a końcowe naprężenia wprowadzone podczas obróbki wykańczającej są redukowane bez znaczącej zmiany właściwości mechanicznych.
Kiedy dodać cykle łagodzenia stresu
Cykle odprężania są najbardziej przydatne po intensywnych operacjach obróbki zgrubnej lub po utworzeniu dużych wnęk wewnętrznych. Jeśli element wykazuje ruch po odmocowaniu lub wymaga wielokrotnej obróbki w celu spełnienia wymagań płaskości, etap odprężania jest często uzasadniony.
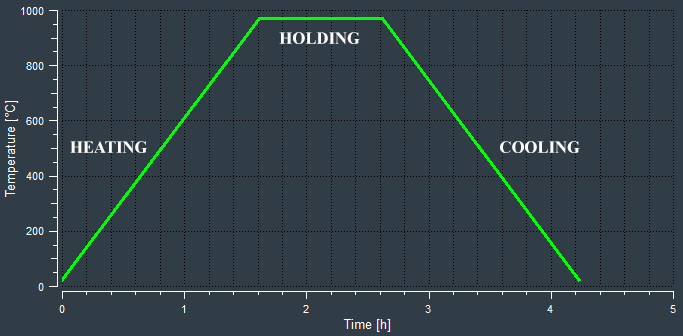
Schemat temperaturowo-czasowy symulowanego procesu obróbki cieplnej odprężającej
Na przykład, duże stalowe elementy konstrukcyjne są często odprężane po obróbce zgrubnej. Zapobiega to powolnym odkształceniom, które mogłyby pojawić się po kilku tygodniach od dostawy.
Naddatki na obróbkę i strategia wykańczania
Pozostawienie odpowiedniego naddatku na obróbkę ma kluczowe znaczenie przy planowaniu obróbki cieplnej po obróbce. Wykończenie materiału pozwala na korektę zniekształconych powierzchni bez odpadów. Naddatek powinien być wystarczająco duży, aby zniwelować ruch podczas obróbki cieplnej, ale jednocześnie wystarczająco mały, aby uniknąć niepotrzebnego skrawania.
W przypadku obróbki o wysokiej precyzji obróbka wykończeniowa często ogranicza się do lekkich przejść z równomiernym usuwaniem materiału, aby uniknąć ponownego wprowadzania naprężeń.
Zagadnienia dotyczące mocowania i zaciskania
Niewłaściwe mocowanie może powodować odkształcenia nawet w dobrze zaplanowanych procesach. Zbyt mocne dociśnięcie wprowadza sztuczne naprężenia, które znikają po wyjęciu części. Mocowania powinny równomiernie podtrzymywać część i w miarę możliwości odzwierciedlać jej stan podczas eksploatacji.
Cienkie lub elastyczne części korzystają z modułowych uchwytów, które pozwalają na zmianę ich położenia między operacjami, redukując w ten sposób powstawanie lokalnych naprężeń.
Lista kontrolna decyzji dotycząca wyboru właściwego przepływu pracy
Przed sfinalizowaniem procesu producenci zazwyczaj oceniają:
- Geometria i sztywność części
- Wymagania dotyczące tolerancji i płaskości
- Rodzaj materiału i reakcja na obróbkę cieplną
- Ograniczenia wielkości produkcji i kosztów
W przypadku części samochodowej o dużej objętości może być konieczne zastosowanie prostszego procesu, natomiast w przypadku podzespołów lotniczych o małej objętości często konieczne są liczne etapy stabilizacji.
Dzięki odpowiedniemu dopasowaniu obróbki cieplnej, strategii obróbki i osprzętu producenci mogą znacząco zmniejszyć odkształcenia bez konieczności przeprowadzania zbyt wielu prób i błędów.
Koszty, ryzyko i kompromisy produkcyjne w sekwencjonowaniu obróbki cieplnej
Poza parametrami technicznymi, wybór między obróbką cieplną przed i po obróbce ma wyraźne implikacje finansowe i produkcyjne. Sekwencja zapewniająca doskonałą stabilność wymiarową może być nadal niepraktyczna, jeśli wydłuża czas cyklu lub ryzyko powstawania braków ponad akceptowalne granice. To właśnie na tym etapie podejmuje się ostatecznie wiele decyzji produkcyjnych.
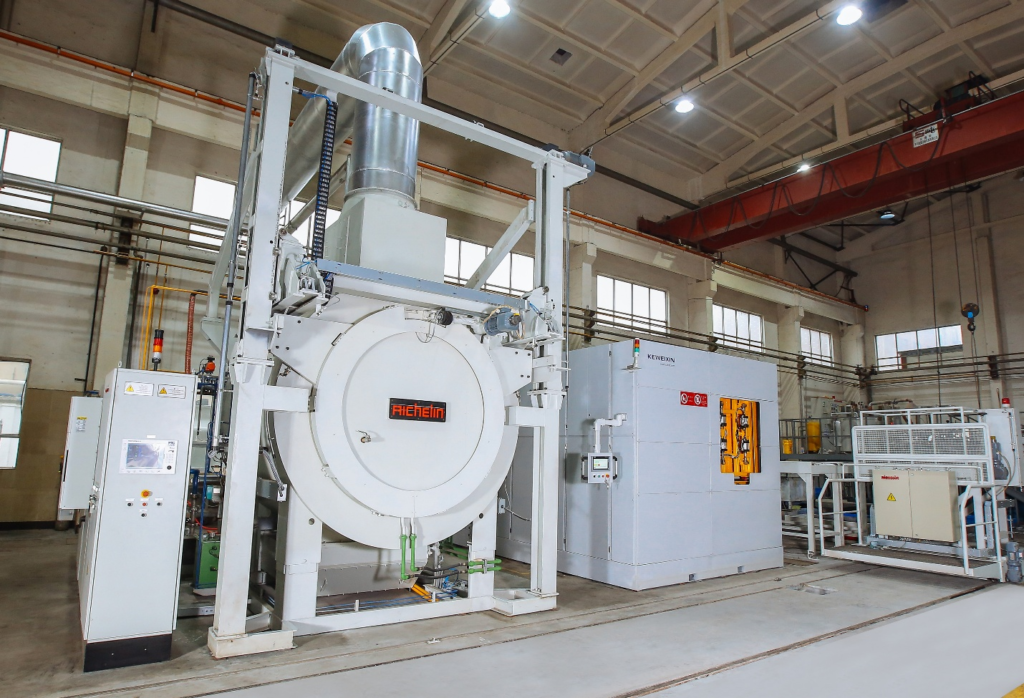
Obróbka cieplna precyzyjnych części obrabianych mechanicznie
Wpływ dodatkowych etapów obróbki cieplnej na koszty
Każdy cykl obróbki cieplnej generuje koszty bezpośrednie związane z czasem spędzonym w piecu, obsługą i kontrolą. Koszty pośrednie również rosną ze względu na dłuższe terminy realizacji i zapasy produktów w toku. Obróbka cieplna przed obróbką mechaniczną generuje koszty na początku, ale może zmniejszyć liczbę poprawek w późniejszym czasie. Obróbka cieplna po obróbce mechanicznej może wydawać się tańsza na początku, ale może okazać się kosztowna, jeśli elementy ulegną odkształceniu i będą wymagały wtórnego wykończenia.
Na przykład, warsztat produkujący małe partie elementów narzędzi może zaakceptować dodatkowe koszty pośredniego odprężania, aby uniknąć złomowania drogich obrabianych mechanicznie części.
Ryzyko złomu i przeróbek
Odpadki powstałe w wyniku odkształceń to jeden z najkosztowniejszych rodzajów awarii w obróbce CNC. Części, które poruszają się po końcowej obróbce cieplnej, często wymagają ponownej obróbki, prostowania lub całkowitego wycofania z produkcji. Ryzyko to wzrasta wraz ze wzrostem tolerancji i złożoności geometrii.
Z kolei obróbka cieplna przed obróbką zmniejsza niepewność podczas cięcia, co może poprawić wydajność pierwszego przejścia. Nie eliminuje to jednak potrzeby dokładnej kontroli procesu na późniejszym etapie.
Rozważania dotyczące wielkości produkcji
Wielkość produkcji ma silny wpływ na decyzje dotyczące kolejności. Części o dużej objętości korzystają z uproszczonych i powtarzalnych przepływów pracy. Jeśli odkształcenia są przewidywalne i mieszczą się w rozsądnych granicach, wystarczająca może być obróbka cieplna po obróbce skrawaniem, a następnie minimalna obróbka wykańczająca.
Części o małej objętości lub pojedyncze sztuki wymagają bardziej konserwatywnego podejścia. W takich przypadkach hybrydowe przepływy pracy z etapowym odciążaniem zapewniają większą kontrolę, nawet jeśli wydłużają czas i zwiększają koszty.
Równoważenie wymagań wydajnościowych z praktycznością
Najskuteczniejsze procesy robocze zapewniają równowagę między stabilnością wymiarową, wydajnością mechaniczną i wydajnością produkcji. Części obciążone, narażone na zmęczenie materiału lub pracujące w wysokich temperaturach często uzasadniają dodatkowe etapy obróbki cieplnej. Komponenty o mniejszym znaczeniu mogą tolerować drobne odkształcenia, jeśli nie wpływają one na ich działanie.
Doświadczeni producenci opierają się na danych historycznych, wcześniejszych awariach i zachowaniu materiałów, a nie wyłącznie na teorii. Z czasem ta praktyczna wiedza staje się cenniejsza niż jakakolwiek pojedyncza zasada dotycząca tego, kiedy należy przeprowadzić obróbkę cieplną.
Oceniając koszty, ryzyko i kontekst produkcji obok wymagań technicznych, producenci mogą wybrać strategię sekwencjonowania, która wspiera zarówno jakość, jak i rentowność, zamiast optymalizować jeden kosztem drugiego.
Wniosek
Kolejność obróbki cieplnej i obróbki CNC ma bezpośredni wpływ na naprężenia szczątkowe, odkształcenia i dokładność wymiarową. Obróbka cieplna przed obróbką poprawia stabilność podczas intensywnego usuwania materiału, natomiast obróbka cieplna po obróbce zapewnia ostateczną wydajność mechaniczną. Każde podejście niesie ze sobą inne ryzyko, a odkształcenia często pojawiają się w momencie uwolnienia naprężenia, a nie w momencie jego powstania.
Nie ma jednej sekwencji, która sprawdzi się w przypadku każdej części. Najlepsze rezultaty uzyskuje się, równoważąc stabilność wymiarową, wymagania wydajnościowe i koszty produkcji. W przypadku komponentów o wysokiej precyzji lub złożonych, hybrydowe procesy robocze, łączące obróbkę etapową z odprężaniem, są często najskuteczniejszym rozwiązaniem. Staranne planowanie, uwzględniające zachowanie materiału i geometrię części, pozostaje kluczem do uzyskania spójnych i dokładnych rezultatów.