

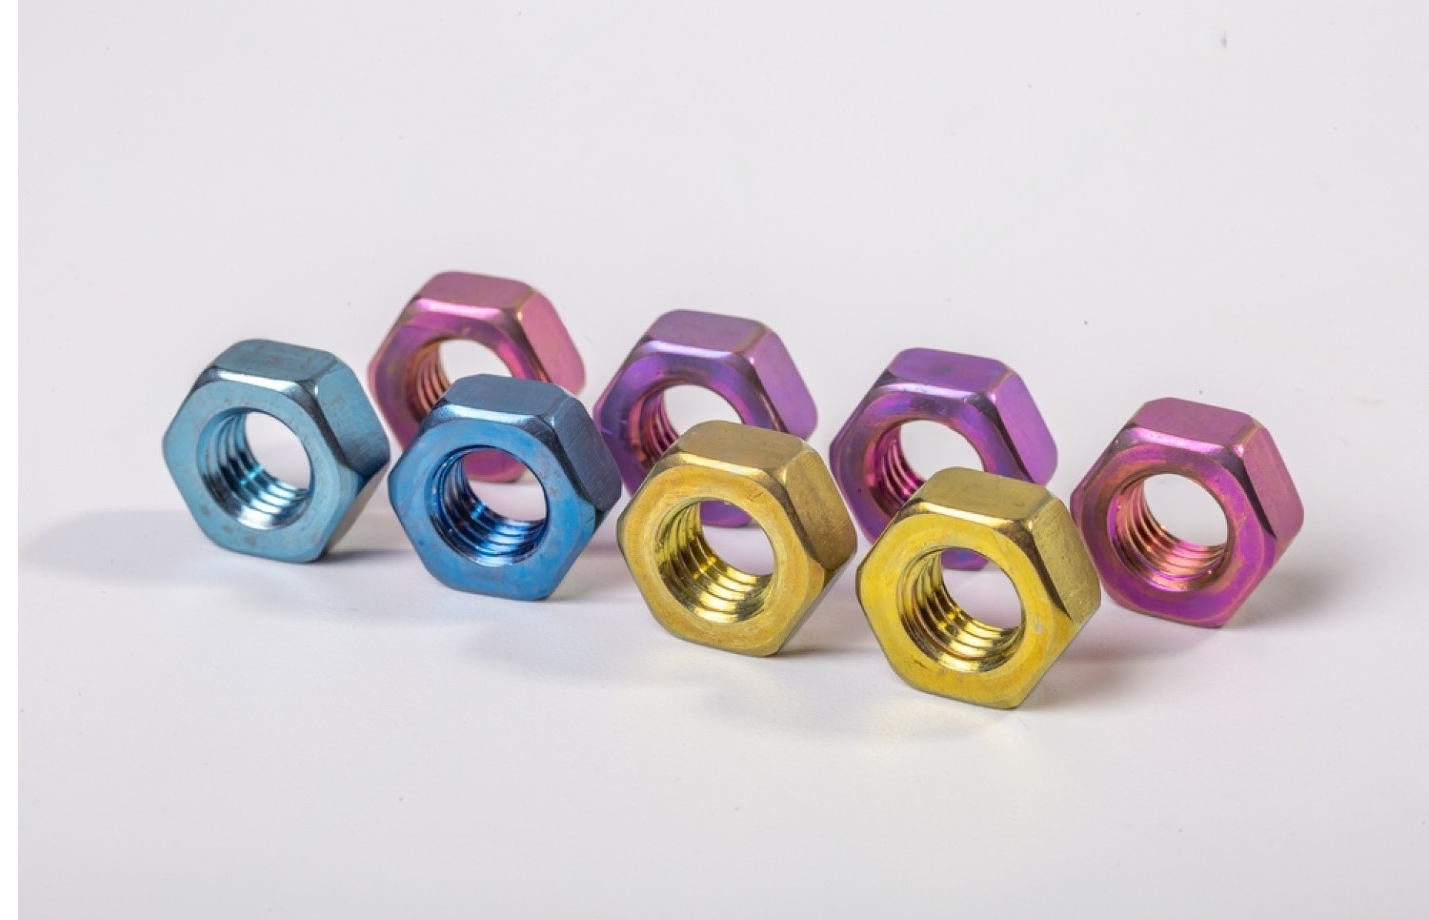
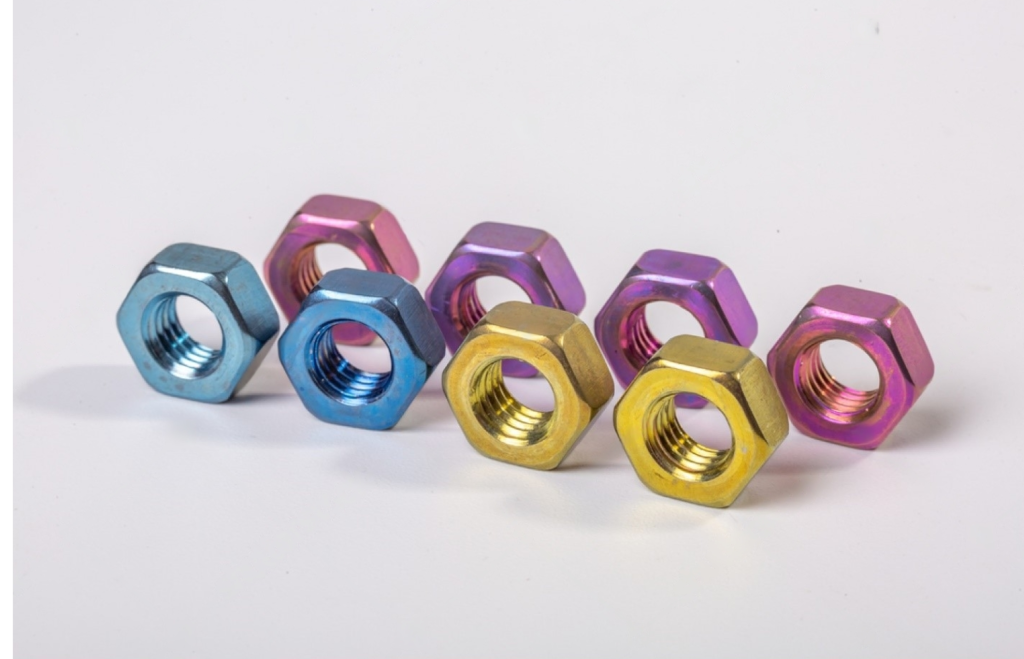
kolorowe anodowane śruby, wytrzymałe metalowe elementy złączne ( Odniesienie )
Wprowadzenie
Anodowanie tytanu, proces elektrolitycznej obróbki mechanicznej zasilany prądem elektrycznym, umiejętnie moduluje warstwę tlenku pokrywającą powierzchnię tytanu. Ta przełomowa technika, trafnie nazwana „anodowaniem” ze względu na rolę tytanu jako anody (elektrody dodatniej) w ogniwie elektrolitycznym, ma bogatą historię zakorzenioną w sektorze lotniczym i kosmicznym. Jej pierwsze zastosowanie w 1923 roku chroniło brytyjskie elementy wodnosamolotów przed korozyjnym działaniem słonej wody. Dziś giganci przemysłu lotniczego i kosmicznego nadal polegają na procesach anodowania, aby odeprzeć nieustanne działanie starzenia, zużycia i korozji. Poza lotnictwem, przemysł urządzeń medycznych wykorzystał potencjał anodowania tytanu, doceniając jego nietoksyczne właściwości i przydatność w kluczowych zastosowaniach biomedycznych, takich jak implanty ortopedyczne. W tym artykule przyjrzymy się różnym rodzajom anodowania tytanu, skomplikowanym mechanizmom, wymaganym materiałom, trwałości, konserwacji i optymalnym praktykom, ukazując jego niezmienną przydatność we współczesnych gałęziach przemysłu oraz zmieniające się krajobrazy postępu technologicznego i wyzwań.
Jak działa anodowanie tytanu
Aby rozpocząć tę podróż z małymi elementami tytanowymi, pierwszym krokiem jest stworzenie ogniwa elektrochemicznego zawierającego źródło prądu stałego i odpowiedni elektrolit. Upewniając się, że kąpiel pełni rolę katody, a tytanowy element anody, przez ogniwo przepływa prąd elektryczny, stopniowo utleniając powierzchnię elementu. Precyzyjna kontrola może być trudna do osiągnięcia, ale daje satysfakcjonujące wizualnie rezultaty.
Odyseja rozpoczyna się od rygorystycznego procesu czyszczenia, który usuwa z powierzchni tytanu oleje, smary i zanieczyszczenia, które mogłyby utrudnić proces anodowania. Po uzyskaniu nieskazitelnego stanu, tytan poddawany jest procesowi trawienia. Wiąże się to z uzyskaniem teksturowanej powierzchni, zapewniającej optymalną przyczepność do roztworu anodującego. Powstała chropowata powierzchnia tworzy solidne połączenie między tytanem a kolejnymi warstwami.
Przygotowany tytan zanurza się następnie w roztworze anodującym, często składającym się z kwasu siarkowego, wody i specjalistycznych dodatków. W kulminacyjnym momencie procesu anodowania następuje dokładne płukanie w celu usunięcia wszelkich pozostałości roztworu.
Anodowanie to elektryzujący pokaz chemiczny, polegający na zanurzeniu tytanowego elementu w wodnym roztworze elektrolitu. Pod wpływem przepływu prądu elektrycznego cząsteczki wody ulegają hydrolizie, rozszczepiając się na wodór i tlen. Potencjał elektryczny wymusza na tlen wnikanie w powierzchnię tytanu, co powoduje powstanie cienkiej warstwy tlenku tytanu. W przypadku anodowania kolorowego, ostateczny odcień zależy od grubości warstwy tlenku, regulowanej napięciem i czasem zanurzenia.
Rodzaje anodowania tytanu
Anodowanie tytanu typu 1
Anodowanie tytanu typu 1, znane również jako anodowanie komercyjne, jest wytwarzane w stosunkowo prostym procesie, który pozostawia na powierzchni tytanu cienką warstwę tlenku, której grubość waha się zazwyczaj od 0.5 do 2.5 mikrometra. Technika ta obejmuje oczyszczenie powierzchni tytanu, zanurzenie jej w roztworze elektrolitu, a następnie krótkotrwałe przyłożenie niskiego napięcia. Ta anodowana powłoka zapewnia lepszą odporność na korozję pomimo niewielkiej grubości. Oprócz typowych zastosowań dekoracyjnych, ma ona również zastosowanie praktyczne. Anodowanie typu 1 pozwala na wytworzenie półprzewodzącej warstwy tlenku, co czyni ją przydatną do obróbki wstępnej przed wytłaczaniem oraz do uzyskania szczególnych właściwości radiacyjnych lub absorpcyjnych, zwłaszcza w zastosowaniach związanych z kontrolą temperatury. Jest to elastyczne rozwiązanie dla zróżnicowanych potrzeb przemysłowych, ponieważ efekt końcowy często ma stonowany, srebrny lub szary kolor.
Anodowanie tytanu typu 2
Anodowanie tytanu typu 2 wyróżnia się grubszą i bardziej kontrolowaną powłoką niż anodowanie typu 1, zapewniając lepszą odporność na korozję i ścieranie, a także zwiększoną twardość. Chociaż nie oferuje on tak żywych kolorów, jak anodowanie typu 3, tworzy charakterystyczną szarą warstwę, ułatwiającą odróżnienie od stali. Ten typ znajduje swoją niszę w zastosowaniach, w których występują naprężenia mechaniczne i tarcie, ponieważ wytwarza grubsze i wytrzymalsze powłoki, które znacznie poprawiają odporność na zużycie. Szczególnie istotne w zastosowaniach takich jak implanty ortopedyczne, anodowanie typu 2 ogranicza powstawanie niepożądanego pyłu tytanowego podczas interakcji nieobrobionych części, zapewniając płynniejszą ruchomość stawów i mniejsze tarcie. W zastosowaniach lotniczych spełnia normy AMS 2488, zapewniając odporność na ekstremalne temperatury i korozję spowodowaną działaniem słonej wody. Jest to najlepszy wybór pod względem odporności na zużycie, wyróżniający się charakterystycznym szarym odcieniem, chociaż do uzyskania charakterystycznego wykończenia wymagane jest końcowe piaskowanie.
środkowa śruba ma wykończenie z anodowanego tytanu typu 2 ( Odniesienie )
Anodowanie tytanu typu 3
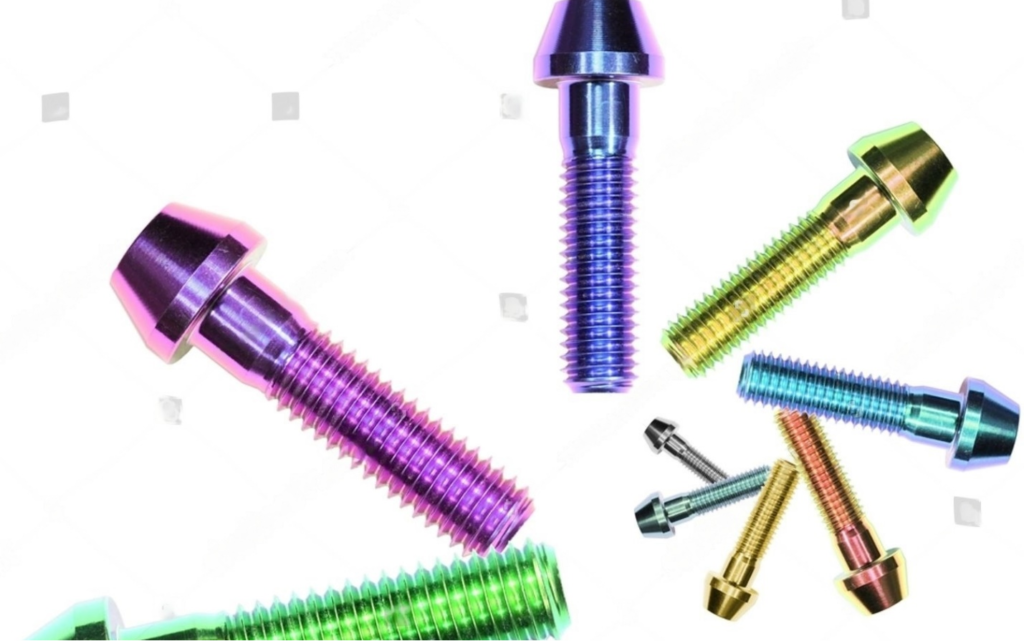
Anodowanie kolorystyczne tytanu ( Odniesienie )
Anodowanie tytanu typu 3, często nazywane anodowaniem kolorowym tytanem, znajduje szerokie zastosowanie w medycynie ze względu na swoją rolę w szybkiej wizualnej identyfikacji części. Na przykład chirurdzy ortopedzi mogą bez problemu zamówić śrubę kostną w określonym kolorze podczas operacji, co usprawnia procedury. W przypadku złamań pourazowych płytki do stabilizacji kości są wyposażone w różnokolorowe prowadnice wierteł, aby odróżnić lewą od prawej płytki, co zwiększa precyzję leczenia ortopedycznego. Chociaż anodowanie typu 3 jest mniej powszechne w lotnictwie i kosmonautyce, czasami wspomaga identyfikację wizualną skomplikowanych zespołów. Poza tymi dziedzinami, kolorowe powłoki tytanowe typu 3 znalazły swoje zastosowanie w produkcji biżuterii.
W przeciwieństwie do typu 2, anodowanie tytanu metodą kolorową typu 3 nie ma uniwersalnej specyfikacji branżowej, co stwarza problemy z dopasowaniem kolorów między partiami. Producenci rozpoczynający anodowanie metodą typu 3 muszą od podstaw opracować własną walidację procesu, biorąc pod uwagę brak norm branżowych. Anodowanie typu 3 tworzy grubszą i gęstszą warstwę tlenku tytanu w porównaniu z typami 1 i 2, oferując spektrum kolorów dzięki kontrolowaniu grubości warstwy tlenku. Proces ten, wykorzystujący kwas siarkowy jako elektrolit, znany jest z tworzenia cienkiej, przezroczystej warstwy tlenku o zmiennej grubości, nadającej tytanowym elementom szeroką gamę żywych odcieni, co czyni go nieocenionym narzędziem w branżach wymagających zarówno precyzji, jak i estetyki.
Anodowanie tytanu typu 4
Politetrafluoroetylen (PTFE), często nazywany teflonem, jest wtryskiwany w powierzchnię tytanu podczas anodowania typu 4 w celu jej wzmocnienia. Dzięki tej metodzie tarcie ulega znacznemu zmniejszeniu, a odporność na zużycie wzrasta. Eliminacja tarcia i zapewnienie trwałości są kluczowe, a ta specjalna obróbka oferuje znaczące korzyści.
Materiały i sprzęt do anodowania tytanu
Do anodowania tytanu potrzebny będzie specjalny zestaw materiałów i maszyn przeznaczonych do tego metalu. Przede wszystkim niezbędne jest niezawodne źródło zasilania o napięciu 120 V. Alternatywnie, dziesięć baterii 9-woltowych można połączyć szeregowo, aby wytworzyć wymagane napięcie. Do anodowania niezbędny jest odpowiedni elektrolit. Dodatkowo potrzebny będzie odplamiacz Whink, który jest opcjonalny, ale może wydłużyć trwałość wykończenia i jest używany do wytrawiania tytanu, drut tytanowy o małej średnicy, zaciski krokodylkowe do bezpiecznego połączenia i inne materiały. Do zamknięcia obwodu elektrycznego niezbędny jest kawałek stali na katodę, gdzie podczas anodowania będzie wytwarzany wodór, oraz oczywiście element tytanowy, który chcesz anodować. Aby chronić się przed potencjalnym narażeniem na działanie substancji chemicznych, nie zapomnij założyć niezbędnego sprzętu ochrony osobistej (PPE), który powinien obejmować rękawice, okulary ochronne oraz fartuch laboratoryjny lub fartuch. Wykorzystanie tych materiałów i narzędzi pozwoli Ci na anodowanie tytanu w sposób niezawodny i bezpieczny.
Trwałość i konserwacja
Trwałość anodowanego tytanu jest imponująca, a anodowana powierzchnia pozostaje stabilna przez lata, o ile jest chroniona przed ścieraniem i ograniczonym działaniem substancji chemicznych. Co godne uwagi, odporność tytanu na korozję jest tak duża, że przekracza normy korozji galwanicznej. Anodowany tytan jest odporny na rdzę, zwłaszcza po utworzeniu się wytrzymałej warstwy tlenkowej, co czyni go wysoce odpornym na korozję nawet w agresywnych warunkach. Chociaż anodowanie nie jest całkowicie trwałe, jest niezwykle wytrzymałe. Ścieranie może powodować pewne zużycie ciężko pracujących części, ale całkowite usunięcie anodyzacji z tytanu jest rzadkim zjawiskiem, wymagającym stężonego kwasu azotowego ze śladowymi ilościami kwasu fluorowodorowego i ciepła. Ogólnie rzecz biorąc, anodowanie tytanu okazuje się trwałym i niezawodnym rozwiązaniem, ponieważ elementy anodowane dziesiątki lat temu pozostają niemal jak nowe.
Najlepsze praktyki
Przestrzeganie zestawu najlepszych praktyk, koncentrujących się na przygotowaniu powierzchni, czasie i wykończeniu powierzchni, może pomóc w uzyskaniu najlepszych rezultatów podczas anodowania tytanu. Jednolity kolor zależy w dużej mierze od przygotowania powierzchni, znanego również jako przygotowanie anodowe. Aby uzyskać jednorodną powierzchnię nadającą się do anodowania kolorowego, należy usunąć cienką warstwę materiału. Wymagany stopień przygotowania powierzchni zależy od gatunku tytanu; bardziej agresywne przygotowanie jest wymagane w przypadku czystych gatunków, takich jak gatunek 2, niż w przypadku stopów tytanu, takich jak gatunek 5.
W procesie anodowania kluczowy jest czas. Po przygotowaniu do anodowania, anodowanie powinno nastąpić natychmiast, najlepiej w ciągu kilku godzin. Jeśli proces zostanie opóźniony na dłużej niż 6–8 godzin, naturalna warstwa tlenku tytanu zaczyna się formować, co skutkuje nieatrakcyjnymi, plamistymi wzorami kolorów.
Kolejnym ważnym elementem, który znacząco wpływa na wygląd kolorów, jest wykończenie powierzchni. Niewłaściwa obróbka może skutkować utwardzeniem lub rozmazaniem powierzchni, co zakłóca przepływ prądu elektrycznego podczas anodowania i prowadzi do nierównomiernego i nieharmonijnego koloru. Na przykład, element tytanowy może mieć kolor niebieski z brązowymi kropkami lub magenta ze złotymi plamkami.
Na połysk ostatecznego odcienia wpływa również oryginalne wykończenie powierzchni tytanu. W przeciwieństwie do anodowania typu 2, które nie zmienia połysku powierzchni tytanu, tytan zachowa swój matowy wygląd, jeśli powierzchnia zostanie poddana piaskowaniu przed anodowaniem. Przestrzeganie tych najlepszych praktyk gwarantuje, że procedury anodowania tytanu zapewnią żywe, jednolite i estetyczne kolory.
Wniosek
Anodowanie tytanu to elastyczna technika znajdująca zastosowanie w wielu dziedzinach, w tym w medycynie, lotnictwie i jubilerstwie. Poprzez regulację warstwy tlenku na powierzchniach tytanu można uzyskać liczne, olśniewające odcienie. Spójne i przyjemne rezultaty zależą od przygotowania powierzchni, czasu i wykończenia. Anodowany tytan jest nadal pożądanym wyborem w wielu specjalistycznych zastosowaniach ze względu na swoją wytrzymałość i odporność na korozję.




