

Wprowadzenie
Obróbka skrawaniem metali rozwinęła się od tradycyjnego, ręcznego cięcia metalu do mikroobróbki laserowej. Obróbka skrawaniem to szerokie pojęcie, które odnosi się do szerokiej gamy procesów i technologii stosowanych w produkcji.
Znajomość podstaw obróbki metali jest niezbędna dla nowych właścicieli firm i przyszłych dostawców części metalowych. Podczas obróbki materiał jest usuwany z obrabianego przedmiotu. Metal jest kształtowany do pożądanego kształtu za pomocą obrabiarek mechanicznych, co pozwala na wytwarzanie metalowych części lub komponentów o szerokim zastosowaniu. Obróbka skrawaniem może być również wykonywana na dowolnym istniejącym elemencie, takim jak odkuwka lub odlew precyzyjny.
W tym artykule dowiesz się więcej na temat procesu obróbki metali, dzięki czemu będziesz mógł wybrać najlepsze procedury produkcyjne dla swoich produktów i zaspokoić potrzeby oraz preferencje swoich klientów.
Czym jest Obróbka metali
Obróbka skrawaniem metali to przemysłowa technika wytwarzania metalowych elementów, narzędzi i maszyn. Obejmuje szereg etapów, które pozwalają uzyskać odpowiedni kształt, średnicę otworu, rozmiar, teksturę i wykończenie produktu końcowego.
Ponadto obejmuje wykorzystanie obrabiarek do nadania przedmiotowi obrabianemu określonego kształtu. W procesie produkcyjnym większość, jeśli nie wszystkie, komponenty i elementy metalowe wymagają obróbki skrawaniem. Inne materiały, takie jak tworzywa sztuczne, guma, drewno i wyroby papiernicze, są często poddawane obróbce skrawaniem.
Rodzaje technologii obróbki skrawaniem
Technologia obróbki wypalającej
A co, gdybyśmy powiedzieli Ci, że istnieje kilka różnych form technologii obróbki wypalaniem? Obrabiarki do wypalania i spawania służą do nagrzewania przedmiotu obrabianego w celu nadania mu odpowiedniego kształtu. Znane są z tego, że wypalają różne materiały.
· Technologia cięcia laserowego
Wycinarki laserowe topią, wypalają lub odparowują materiały, emitując wąską wiązkę światła o wysokiej energii. Ta metoda idealnie nadaje się do wytrawiania wzorów lub formowania stali w solidne dzieła sztuki. Cięcie laserowe oferuje takie zalety, jak ekstremalna kompozycja i wysoka jakość wykończenia.
· Technologia cięcia tlenowo-paliwowego
Do cięcia i topienia materiałów, ten rodzaj obróbki wykorzystuje połączenie tlenu i gazu palnego. Ponieważ cząsteczki propanu, wodoru, benzyny lub acetylenu są niezwykle łatwopalne, są one zazwyczaj używane w tym procesie.
· Technologia cięcia plazmowego
To narzędzie działa poprzez wystrzelenie strumienia plazmy w łuk elektryczny. W rezultacie gazy obojętne przekształcają się w plazmę. Oczywiście, podczas pracy z plazmą może ona stać się bardzo gorąca w dotyku.
Technologia obróbki erozyjnej
Chociaż narzędzia do wypalania wykorzystują ciepło do usuwania nadmiaru materiału, maszyny do obróbki elektroerozyjnej używają prądu lub wody, aby usunąć materiał z obrabianego przedmiotu.
· Technologia cięcia strumieniem wody
Przecinarki strumieniowe wykorzystują strumień wody pod wysokim ciśnieniem do cięcia różnorodnych materiałów. Aby przyspieszyć degradację materiałów, wystarczy dodać do strumienia wody jakiś rodzaj ścierniwa. Przecinarki strumieniowe są zazwyczaj używane do cięcia materiałów odkształconych lub uszkodzonych w wyniku działania wysokiej temperatury.
· Technologia obróbki elektroerozyjnej
Do tworzenia małych kraterów, narzędzia do obróbki elektroerozyjnej służą do rozładowywania łuków elektrycznych. Przyspiesza to tempo „pełnych cięć”. Obróbka elektroerozyjna jest również stosowana w zastosowaniach wymagających skomplikowanych form.
Narzędzia do obróbki elektroerozyjnej mogą być również używane do cięcia materiałów trudnodostępnych. Narzędzia do obróbki elektroerozyjnej ograniczają liczbę stopów żelaza poprzez zastosowanie materiału bazowego przewodzącego prąd elektryczny.
Techniki obróbki metali
- Obrócenie
- Frezowanie
- Przemiał
- Nudny
- Wiercenie
- Piłowanie
- przeszywane
- ECM/EDM
Obrócenie
Toczenie to najprostsza operacja maszynowa, polegająca na mocnym zamocowaniu przedmiotu obrabianego na płycie wirującej lub trzpieniu. Narzędzie skrawające jest dociskane do przedmiotu obrabianego w uchwycie zamontowanym na ruchomym suwaku podczas jego obrotu. Suwak można przesuwać w górę i w dół wzdłuż przedmiotu obrabianego, a także bliżej i dalej od osi. Te proste metody obróbki doskonale nadają się do wydajnego usuwania dużych ilości materiału. Wiertło zamontowane na koniku umożliwia również precyzyjne wiercenie otworów wzdłuż osi przedmiotu obrabianego.

Tokarki służą do tworzenia form koncentrycznych na zewnętrznym okręgu okrągłego przedmiotu. Na tokarkach wykonuje się wiele okrągłych lub kolistych elementów, w tym rowki, rowki pierścieniowe, stopki, gwinty wewnętrzne i zewnętrzne, cylindry i wałki. Pozwalają one również uzyskać powierzchnie o wyjątkowo gładkiej i jednorodnej powierzchni.
Frezowanie
Frezowanie różni się od toczenia tym, że przedmiot obrabiany pozostaje nieruchomy, podczas gdy narzędzie skrawające obraca się na wrzecionie. W większości przypadków przedmiot obrabiany jest mocowany poziomo w imadle maszynowym, które porusza się w kierunkach X i Y. Wrzeciono porusza się w osiach X, Y i Z i przenosi różnorodne narzędzia skrawające.

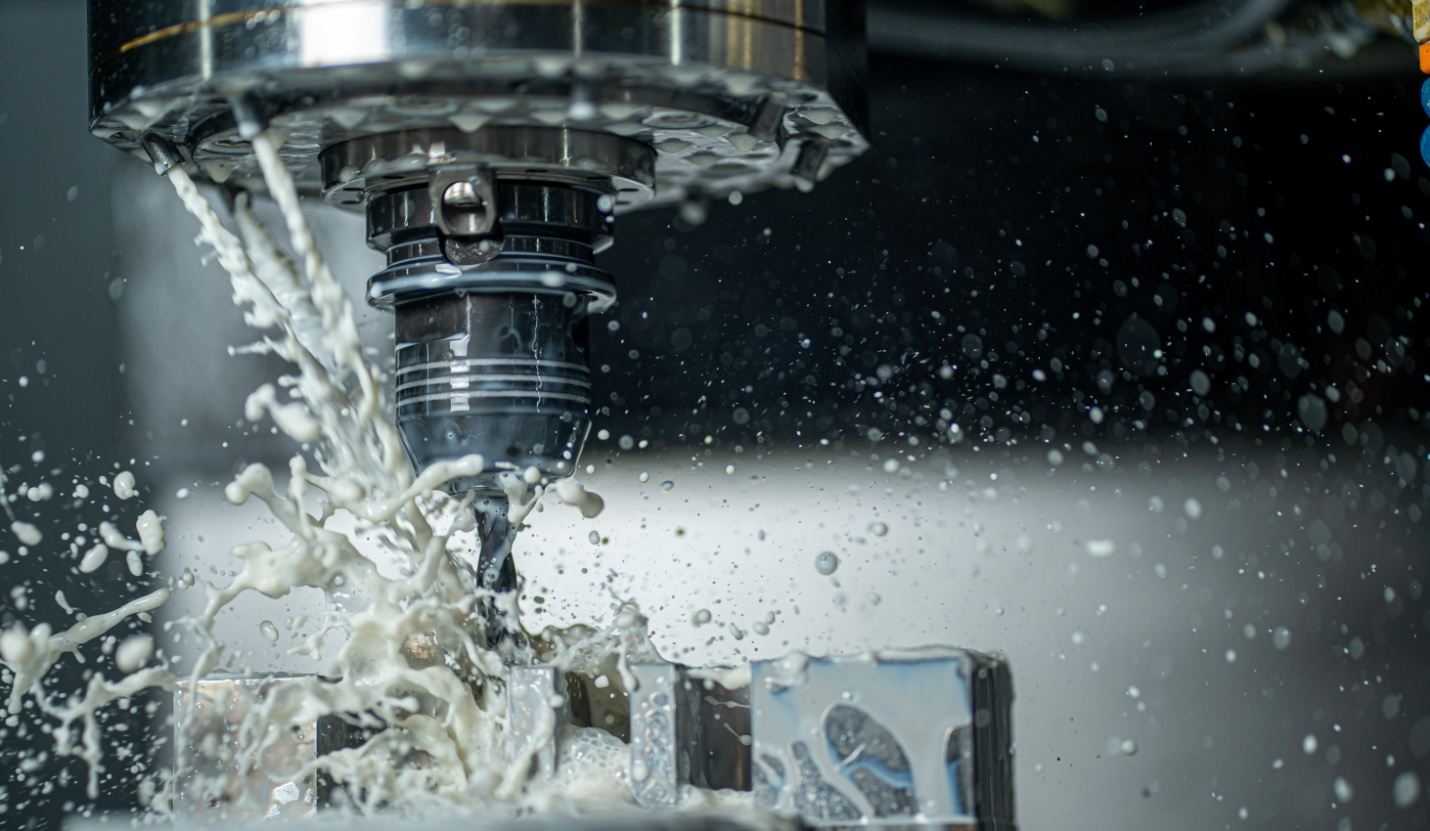
Frez może wiercić otwory i rozwiercać, ale najlepiej sprawdza się w usuwaniu naddatku z bardziej złożonych i asymetrycznych elementów. Frezy służą do wykonywania powierzchni kwadratowych/płaskich, karbów, faz, kanałów, profili, rowków wpustowych i innych elementów zależnych od kąta. Większość operacji wykonywanych na obrabiarkach CNC polega na jednoczesnym frezowaniu i toczeniu. Płyn chłodząco-smarujący służy do chłodzenia przedmiotu obrabianego i narzędzia skrawającego, ich smarowania oraz usuwania cząstek metalu we wszystkich procesach obróbki metali.
Przemiał
Szlifowanie to proces obróbki polegający na usuwaniu niewielkiej ilości materiału z przedmiotu obrabianego za pomocą ściernicy w celu uzyskania gładkiej powierzchni. Szlifowanie może być również stosowane do nadawania faktury przedmiotowi lub wykonywania lekkich cięć.

· Szlifowanie powierzchni
W wielu zastosowaniach uzyskanie gładkiej powierzchni elementów metalowych jest kluczowe, a najlepszą metodą na jej osiągnięcie jest użycie szlifierki. Szlifierka składa się z obracającej się tarczy pokrytej grubym ziarnem ściernym. Obrabiany przedmiot jest zamocowany na stole i przesuwany tam i z powrotem pod tarczą ścierną lub utrzymywany w bezruchu podczas jej obrotu. Oczywiście, tę procedurę można stosować tylko na powierzchniach, które nie są zasłonięte przez wystające elementy.
W zależności od szlifowanego materiału, stosuje się różne rodzaje materiałów ściernych. Ponieważ ciepło i naprężenia mechaniczne występujące podczas szlifowania mogą uszkodzić obrabiany przedmiot, ważne jest, aby kontrolować prędkość obrotową i temperaturę narzędzia.
· Szlifowanie cylindryczne
W tym procesie stosuje się szlifowanie powierzchniowe i toczenie na tokarce. Tarcza szlifierska o przekroju kołowym lub walcowym jest zazwyczaj obracana po powierzchni przedmiotu obrabianego, gdy jest on nieruchomy. Zarówno w przypadku średnic wewnętrznych, jak i zewnętrznych, szlifierki walcowe mogą być stosowane na całej długości przedmiotu lub na jego częściowej głębokości.
Zaletą tej procedury jest to, że pozwala uzyskać wyjątkowo precyzyjne i dokładne tolerancje oraz bardzo gładką fakturę powierzchni.
· Szlifowanie optyczne
W tym procesie stosuje się szlifowanie powierzchniowe i toczenie na tokarce. Tarcza szlifierska o przekroju kołowym lub walcowym jest zazwyczaj obracana po powierzchni przedmiotu obrabianego, gdy jest on nieruchomy. Zarówno w przypadku średnic wewnętrznych, jak i zewnętrznych, szlifierki walcowe mogą być stosowane na całej długości przedmiotu lub na jego częściowej głębokości.
Zaletą tej procedury jest to, że pozwala uzyskać wyjątkowo precyzyjne i dokładne tolerancje oraz bardzo gładką fakturę powierzchni.
Nudny
Rozwiercanie to proces poszerzania już wywierconych lub odlanych otworów. Przykładami rozwiercania (powiększania otworu za pomocą narzędzia skrawającego o jednym ostrzu w celu uzyskania otworów stożkowych lub kwadratowych) są: rozwiercanie liniowe (jeden z obu końców podparty wytaczadłem), rozwiercanie wsteczne (wytaczanie otworu w tylnej połowie przedmiotu obrabianego) oraz rozwiercanie na tokarce.

Rozwiercanie można również określić jako metodę powiększania wcześniej wyciętych otworów w przedmiocie obrabianym. Wiercenie może być stosowane do wykonania pierwszych otworów. Rozwiercanie, w przeciwieństwie do wiercenia, wykorzystuje jednoostrzowe narzędzie skrawające.
Wiercenie
Wiercenie to metoda obróbki skrawaniem, która polega na użyciu wierteł do wykonywania otworów cylindrycznych w materiałach litych; jest to jedna z najważniejszych technik obróbki, ponieważ powstałe otwory są często wykorzystywane do wspomagania montażu. Najczęściej stosuje się wiertarki pionowe, ale można również użyć tokarek. Wiercenie to faza wstępnego przetwarzania w większości operacji produkcyjnych, w której powstają gotowe otwory, które są następnie gwintowane, rozwiercane, rozwiercane lub modyfikowane w inny sposób w celu uzyskania otworów gwintowanych lub dostosowania wymiarów otworów do akceptowalnych tolerancji. Wiertła zazwyczaj wycinają otwory większe niż ich nominalny rozmiar oraz otwory, które niekoniecznie są proste lub okrągłe ze względu na elastyczność wiertła i dążenie do znalezienia ścieżki najmniejszego oporu. W rezultacie wiercenie jest zazwyczaj określane jako podwymiarowe, a obróbka skrawaniem ma na celu uzyskanie otworu o docelowym rozmiarze.

Używane wiertła miały dwa spiralne rowki biegnące wzdłuż trzonu. „Żłobkowanie” odprowadza wióry, czyli wióry, z otworu podczas zagłębiania się wiertła w materiał. Każdy rodzaj materiału ma zalecaną prędkość wiercenia i posuw.
Piłowanie
Metale są zazwyczaj cięte za pomocą przecinarek, aby uzyskać krótsze odcinki z prętów, kształtowników wytłaczanych i innych materiałów. Piły taśmowe, zarówno pionowe, jak i poziome, tną materiał za pomocą ciągłych pętli taśm zębatych. Prędkość taśmy różni się w zależności od materiału – niektóre stopy wysokotemperaturowe wymagają powolnego przesuwu 30 stóp na minutę, a bardziej miękkie materiały, takie jak aluminium, 1000 stóp na minutę lub więcej. Przykładami innych przecinarek są piły mechaniczne, piły tarczowe i piły tarczowe.

Grawerowanie laserowe
Grawerowanie laserowe najlepiej sprawdza się w przypadku precyzyjnego etykietowania lub znakowania, ponieważ wykorzystuje technologię laserową do trwałego znakowania, elastyczności, krótkich cykli i integracji z linią produkcyjną. To tania metoda znakowania przedmiotów metalowych.

Technologia laserowa umożliwia precyzyjne tłoczenie metalu za pomocą grawerowania laserowego. Etykietowanie produktów metalowych odpowiednimi numerami seryjnymi, kodami identyfikacyjnymi, nazwami marek i numerami modeli odbywa się precyzyjnie i jednolicie dzięki precyzyjnemu tłoczeniu metalu. Wykorzystanie technologii laserowej zrobi wrażenie na Twoich klientach i inwestorach.
przeszywane
Przeciąganie służy między innymi do wykonywania otworów kwadratowych, rowków wpustowych i otworów wielowypustowych. Przeciągacz składa się z kilku zębów ułożonych w układzie przypominającym pilnik, z których każdy jest nieco większy od poprzedniego. Przeciągacz wykonuje serię głębszych cięć, przeciągając lub wpychając go przez przygotowany otwór prowadzący (lub poza powierzchnię). Do przeciągania metodą pchania często stosuje się prasy pionowe. Przeciąganie metodą ciągnienia jest zazwyczaj wykonywane za pomocą urządzeń pionowych lub poziomych, zazwyczaj napędzanych hydraulicznie. Prędkości skrawania dla metali o wysokiej wytrzymałości wahają się od 5 do 50 stóp na minutę (ft/min) dla metali miękkich.

ECM/EDM
· ECM
Obróbka elektrochemiczna to rodzaj galwanizacji odwrotnej, która zapewnia uzyskanie otworów bez zadziorów i doskonałej jakości powierzchni. Obrabiany przedmiot nie jest poddawany żadnym naciskom termicznym, ponieważ jest to technika obróbki na zimno.

· EDM
Są to niemechaniczne metody usuwania materiałów, które opierają się na iskrach lub chemikaliach powodujących korozję. Obróbka elektroerozyjna polega na wysłaniu iskry z elektrody na powierzchnię przewodzącego przedmiotu obrabianego przez płyn dielektryczny. Za pomocą tej technologii można wytwarzać otwory o małej średnicy, gniazda matryc i inne drobne elementy. Na szybkość wyładowania wpływają właściwości cieplne i przewodność metalu, a nie jego twardość.
Przy wyborze narzędzi skrawających do maszyn CNC należy wziąć pod uwagę następujące czynniki:
Materiał i cechy przedmiotu obrabianego
Materiał obrabianego przedmiotu ma duży wpływ na dobór narzędzi. Aluminium, żeliwo sferoidalne i odlewy z żeliwa szarego to najczęściej obrabiane materiały w Stecker Machine. Do każdego materiału oferujemy ulubione narzędzia skrawające CNC. Inżynierowie chętnie zaczynają od sprawdzonych, znormalizowanych narzędzi, co zmniejsza ryzyko, zapasy i koszty.
Wiertła, frezy i gwintowniki służą do obróbki różnych detali, a standardowe narzędzia są dostępne dla każdego typu narzędzia i materiału. Na przykład firma Stecker oferuje trzy podstawowe frezy walcowo-czołowe z kątem 90°: jeden do obróbki aluminium, jeden do obróbki żeliwa sferoidalnego i jeden do obróbki żeliwa szarego. Aluminium charakteryzuje się najwyższą obrabialnością spośród tych materiałów, dlatego narzędzia do obróbki aluminium charakteryzują się większą wydajnością powierzchniową wyrażoną w stopach na minutę (SFM), co pozwala na szybszą pracę.
Wielkość produkcji
Ogólnie rzecz biorąc, projekty o dużej objętości wymagają specjalistycznych, wysokiej klasy narzędzi skrawających, podczas gdy projekty o małej objętości wykorzystują narzędzia bardziej ekonomiczne. Wszystko sprowadza się do ekonomii skali, a ogromna ilość produkowanych komponentów uzasadnia wysoki koszt zaawansowanych narzędzi o specyficznych cechach.
Możliwości kombinacji
W obróbce CNC narzędzia wielofunkcyjne pozwalają zaoszczędzić sporo pieniędzy i czasu. Gdy jedno narzędzie może wykonać kilka operacji – trzy, cztery lub więcej – czas cyklu wydłuża się, a czas wymiany narzędzia skraca.
Na przykład, dobrze zaprojektowane narzędzie kombinowane z wkładkami może wiercić i fazować na trzy różne sposoby, wykonując pracę w jednym przejściu jednym narzędziem, a nie sześcioma (i sześcioma przejściami). Tak, to wielofunkcyjne narzędzie, wykonane na zamówienie, może kosztować 3,000 dolarów, ale oszczędności szybko się kumulują, pokrywając cenę, szczególnie w przypadku projektów o dużej objętości.
Wydajność maszyn
Większość narzędzi skrawających jest kompatybilna z maszynami CNC. Nie zawsze jednak oznacza to, że maszyny te są najbardziej wydajne. Inżynierowie i operatorzy rozumieją, że maszyna o większej mocy (z większym stożkiem) pozwala im na korzystanie z wielofunkcyjnych narzędzi kombinowanych.
Mniejsze odlewy nie wymagają użycia podnośników do ich przenoszenia, podczas gdy większe odlewy muszą. W rzeczywistości opracowanie oprzyrządowania, które może obsługiwać dwa lub trzy małe elementy jednocześnie na większej maszynie, może zapewnić potencjał zwiększenia wydajności. To ilustruje, że ogromna maszyna nie zawsze oznacza masywny odlew.
Materiał narzędzia
To samo narzędzie tnące można wykonać z różnych materiałów, z których niektóre są trwalsze (i w związku z tym droższe) niż inne.
Węglik spiekany to niezwykle trwały materiał narzędziowy. Z kolei narzędzie z końcówką PCD osiąga kolejny poziom trwałości. Najtwardszym obecnie narzędziem skrawającym jest PCD, czyli diament polikrystaliczny, który powstaje w wyniku spiekania cząstek diamentu z metalicznym spoiwem.
Wiertło z końcówką PCD ma żywotność około 4 razy dłuższą niż narzędzie z węglika spiekanego (2,500 sztuk w porównaniu do 10 000), ale może również pracować o 25% szybciej. Różnica w kosztach między nimi (około 180 dolarów za węglik spiekany w porównaniu do 960 dolarów za PCD) jest równoważona przez różnicę w produkcji (wyższa prędkość wrzeciona, dodatkowy posuw ORAZ oszczędności na robociźnie, konfiguracji i innych).
Strategia
Inżynierowie często projektują najlepszy scenariusz (najlepsze oprzyrządowanie, agresywne czasy cykli, wysokiej klasy osprzęt) oraz scenariusz „Planu B”, określając sposób realizacji nowego projektu w warsztacie (tańsze oprzyrządowanie, mniej wydajne maszyny itp.). Kusząca jest chęć obniżenia kosztów poprzez wybór tańszego rozwiązania, ale zazwyczaj oznacza to pogorszenie oprzyrządowania.
Wadą tego argumentu jest to, że nie bierze pod uwagę potencjalnych problemów z narzędziami, które nie tylko kosztują tyle samo, co w najlepszym scenariuszu, ale również zwiększają koszty projektu w postaci straconego czasu.
Doświadczenie jest bezcenne
Niektóre firmy produkujące maszyny CNC zatrudniają bardziej kompetentnych pracowników niż inne. Nic nie dorówna wiedzy zdobytej przez dekady udanych projektów z wykorzystaniem maszyn CNC. Ci liderzy posiadają doświadczenie w zarządzaniu projektami od koncepcji do realizacji i dysponują niezbędnymi procesami oraz wieloma niezbędnymi narzędziami.
Jak więc nowicjusz może dostać się do doświadczonego warsztatu obróbki CNC? Przecież nawet najlepsze programy i szkolenia z zakresu CNC na poziomie akademickim nie uczą doboru narzędzi. W tym przypadku jest to przykład wiedzy plemiennej: umiejętności przekazywanej z inżyniera na inżyniera, zazwyczaj w zaawansowanych warsztatach obróbki CNC.
Podsumowanie
Teraz lepiej rozumiesz różne rodzaje obróbki i związane z nią procesy. Obróbka skrawaniem wymaga użycia różnych urządzeń i procesów, w zależności od obrabianego przedmiotu lub materiału, a także pożądanego efektu końcowego. W procesie obróbki skrawaniem można stosować mechaniczne, ścierne, termiczne lub chemiczne metody usuwania materiału, aby uzyskać najlepszą konstrukcję i właściwości produktu.
Zrozumienie obróbki metali pomoże Ci zaplanować działania, niezależnie od tego, czy dopiero zaczynasz przygodę z biznesem, czy chcesz produkować i dostarczać metalowe części dla branży motoryzacyjnej, elektronicznej i innych. Chociaż jest wiele do nauczenia, rozmowa ze specjalistą od obróbki metali może pomóc Ci osiągnąć zamierzone cele.




