

Frezowanie CNC należy do najbardziej wszechstronnych procesów w nowoczesnym przemyśle, umożliwiając produkcję wszystkiego, od prostych płaskich powierzchni po złożone trójwymiarowe kontury na jednej maszynie. Za każdym udanym frezowaniem stoi jednak narzędzie skrawające dobrane specjalnie do danego zadania. Wybór narzędzia, jego materiału, geometrii i powłoki bezpośrednio determinuje jakość części, wydajność obróbki, trwałość narzędzia, a ostatecznie koszt wytworzenia gotowego elementu.
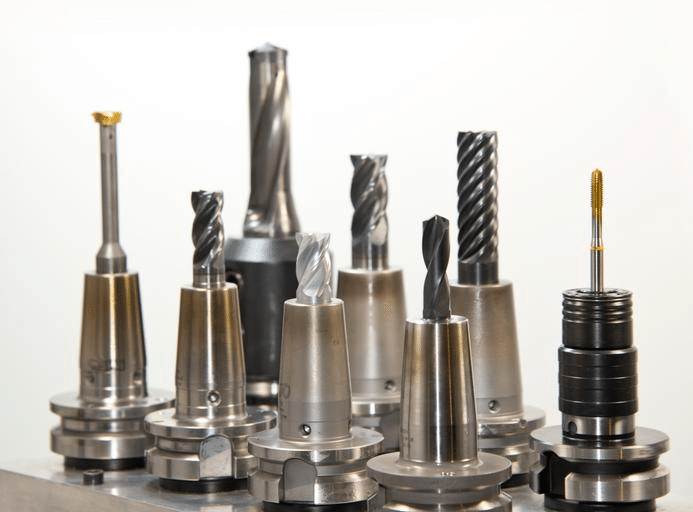
Narzędzia skrawające stosowane w obróbce CNC
Dobrze wyposażony zakład frezarski wykorzystuje szeroką gamę narzędzi skrawających, z których każde jest przeznaczone do konkretnego zadania. Frezy trzpieniowe wykonują większość prac związanych z profilowaniem, rowkowaniem i konturowaniem, frezy czołowe efektywnie radzą sobie z dużymi, płaskimi powierzchniami, a szereg specjalistycznych narzędzi służy do gwintowania, fazowania i obróbki rowków wpustowych.
Zrozumienie narzędzi skrawających do frezowania CNC
Przed porównaniem konkretnych typów narzędzi warto ustalić, czym są narzędzia skrawające, w jaki sposób usuwają materiał i jakie czynniki wpływają na proces ich wyboru w różnych scenariuszach obróbki.
Czym są narzędzia skrawające CNC?
Frezy CNC to narzędzia obrotowe z jedną lub wieloma krawędziami skrawającymi, które usuwają materiał z przedmiotu obrabianego podczas obrotu narzędzia i poruszania się po zaprogramowanej ścieżce. W przeciwieństwie do toczenia, gdzie przedmiot obrabiany obraca się względem nieruchomego narzędzia, frezowanie odwraca tę zależność: narzędzie obraca się z dużą prędkością, podczas gdy przedmiot obrabiany, utrzymywany nieruchomo lub poruszany wzdłuż kontrolowanych osi, styka się z krawędziami skrawającymi. Materiał jest usuwany w postaci wiórów, gdy każda krawędź skrawająca styka się z przedmiotem obrabianym w sekwencji podczas obrotu [1].
Kluczowe elementy narzędzia frezarskiego
- Ostrza tnące: Zaostrzone powierzchnie, które stykają się z przedmiotem obrabianym i usuwają materiał. Liczba i geometria krawędzi skrawających bezpośrednio wpływają na szybkość usuwania materiału i jakość powierzchni.
- Flety: Śrubowe lub proste rowki między krawędziami skrawającymi, zapewniające luz dla odprowadzania wiórów. Konstrukcja rowka wiórowego wpływa na przepływ wiórów, siły skrawania i jakość wykończenia powierzchni.
- Cholewka: Cylindryczna część narzędzia zamocowana w uchwycie narzędziowym maszyny. Średnica i długość trzpienia wpływają na sztywność narzędzia i maksymalną głębokość skrawania możliwą do uzyskania bez nadmiernego ugięcia.
- Powłoki narzędziowe: Cienkie, twarde warstwy powierzchniowe stosowane w celu zwiększenia odporności na zużycie, zmniejszenia tarcia i wydłużenia żywotności narzędzia w wymagających warunkach skrawania.
Czynniki wpływające na wybór narzędzi
- Materiał przedmiotu obrabianego: Do obróbki różnych materiałów wymagane są różne geometrie narzędzi, liczba krawędzi skrawających i powłoki, aby możliwe było wydajne usuwanie materiału bez nadmiernego zużycia narzędzia.
- Wymagania dotyczące wykończenia powierzchni: Do obróbki wykończeniowej precyzyjnej stosuje się inne narzędzia, często z większą liczbą krawędzi skrawających i o określonej geometrii, niż do agresywnej obróbki zgrubnej.
- Geometria części: Narożniki wewnętrzne, głębokie kieszenie i skomplikowane kontury — każdy z tych elementów wymaga narzędzi o określonych średnicach i profilach, aby uzyskać dostęp do wymaganych cech i dokładnie je odtworzyć.
- Możliwości maszyny: Zakres prędkości wrzeciona, dostępna moc i sztywność maszyny wpływają na to, które narzędzia można efektywnie stosować i przy jakich parametrach skrawania [2].
Obróbka aluminiowego wspornika lotniczego i hartowanej stalowej formy pokazuje, jak dramatycznie zmienia się wybór narzędzi w zależności od materiału. W przypadku części aluminiowej preferowany jest frez trzpieniowy z węglika spiekanego o dużej spirali i ostrych krawędziach, pracujący z dużą prędkością obrotową wrzeciona, co zapewnia szybkie i wydajne odprowadzanie wiórów oraz doskonałą jakość powierzchni. Z kolei hartowana stalowa forma wymaga narzędzia z węglika spiekanego lub ceramiki powlekanej o bardziej wytrzymałej geometrii krawędzi, pracującego ze znacznie niższymi prędkościami i posuwami, aby kontrolować siły skrawania i ciepło generowane podczas obróbki znacznie twardszego materiału.
Frezy trzpieniowe: najbardziej wszechstronne narzędzia do frezowania CNC
Frezy trzpieniowe to podstawowe narzędzia frezowania CNC, umożliwiające wykonywanie szerszego zakresu operacji niż jakakolwiek inna kategoria narzędzi. Zrozumienie różnic między typami frezów trzpieniowych jest kluczowe dla wyboru odpowiedniego narzędzia do danego elementu lub operacji.
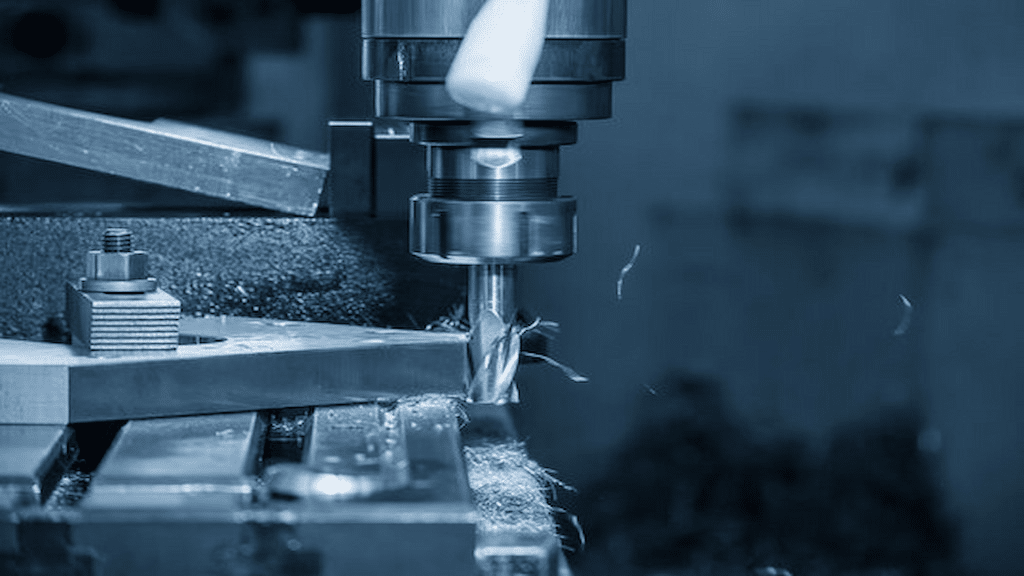
Czym jest frez trzpieniowy?
Frez palcowy to obrotowe narzędzie skrawające z krawędziami skrawającymi zarówno na powierzchni czołowej, jak i obwodowej, co umożliwia jednoczesne cięcie w wielu kierunkach. To odróżnia frezy palcowe od wierteł, które są przeznaczone głównie do skrawania osiowego w celu wykonywania otworów okrągłych i nie posiadają możliwości skrawania obwodowego niezbędnej do rowkowania, profilowania lub konturowania. Frez palcowy może zagłębiać się w materiał, ciąć wzdłuż profilu oraz obrabiać kieszenie i kontury, co czyni go znacznie bardziej wszechstronnym niż wiertło do ogólnych prac frezarskich [3].
Typowe rodzaje frezów trzpieniowych
- Frezy walcowo-czołowe: Posiadają płaskie krawędzie tnące i ostre, 90-stopniowe narożniki, dzięki czemu są standardowym wyborem do wykonywania rowków, kieszeni o kwadratowych ramionach i ogólnego profilowania, w którym wymagane są ostre wewnętrzne narożniki.
- Frezy walcowo-czołowe kuliste: Posiadają półkulistą końcówkę tnącą, co pozwala im na uzyskanie gładkich, płynnie zakrzywionych powierzchni. Są to standardowe narzędzia do obróbki konturów 3D, obróbki form i matryc oraz wszelkich zastosowań wymagających płynnie połączonych powierzchni.
- Frezy walcowe z promieniem naroża: Połączenie płaskiego profilu skrawającego frezu walcowo-czołowego z małym promieniem naroża zwiększa wytrzymałość krawędzi i zmniejsza koncentrację naprężeń prowadzącą do wykruszania. Taka geometria znacząco wydłuża żywotność narzędzia w obróbce zgrubnej i półwykańczającej.
- Frezy zgrubne: Posiadają ząbkowany lub falisty profil krawędzi skrawającej, który rozbija wióry na mniejsze segmenty, zmniejszając siły skrawania i umożliwiając większą wydajność usuwania materiału kosztem wykończenia powierzchni, dzięki czemu idealnie nadają się do początkowego etapu usuwania materiału przed operacjami wykończeniowymi. [4].
Typowe zastosowania
Frezy trzpieniowe umożliwiają szeroki zakres operacji frezowania:
- Dłutowanie: Wycinanie prostych kanałów w przedmiocie obrabianym, zazwyczaj przy użyciu frezów walcowo-czołowych o rozmiarze dopasowanym do szerokości rowka.
- Profilowanie: Obróbka skrawaniem zewnętrznej lub wewnętrznej granicy części według określonego konturu, podążając zaprogramowaną ścieżką narzędzia wokół obwodu części.
- Frezowanie kieszeniowe: Usuwanie materiału z zamkniętej granicy w celu utworzenia zagłębienia, zwykle z wykorzystaniem kombinacji zgrubnych i wykańczających przejść frezu walcowo-czołowego.
- Obróbka konturowa: Tworzenie złożonych, często niepłaskich powierzchni przy użyciu frezów kulistych, które podążają trójwymiarową ścieżką narzędzia opracowaną na podstawie modelu powierzchni CAD danej części.
Frezy czołowe i ich rola w obróbce powierzchni
Podczas gdy frezy trzpieniowe wykonują większość prac związanych z konturowaniem i frezowaniem kieszeni, frezy czołowe służą konkretnemu celowi: wydajnemu wytwarzaniu dużych, płaskich powierzchni o jednolitym wykończeniu. Zrozumienie, kiedy sięgnąć po frez czołowy, a kiedy po frez trzpieniowy, jest ważnym elementem efektywnego planowania procesu.
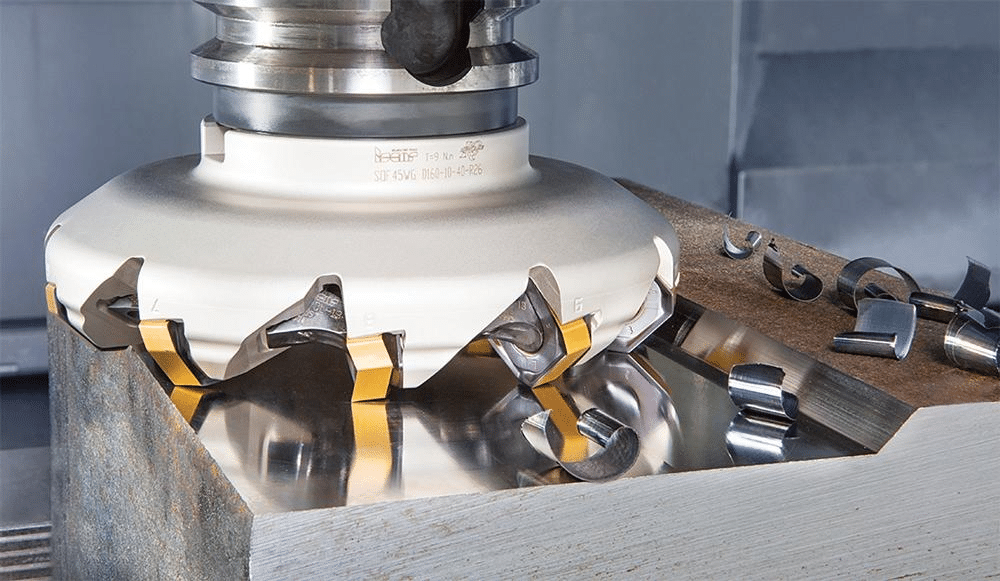
Czym jest frez czołowy?
Frez czołowy to narzędzie frezarskie, zazwyczaj o większej średnicy niż standardowy frez palcowy, zaprojektowane z wieloma wymiennymi płytkami skrawającymi rozmieszczonymi na obwodzie. Zamiast pojedynczej, integralnej krawędzi skrawającej, konstrukcja wielopłytkowa frezu czołowego pozwala każdej płytce na krótkotrwałe zazębienie się z przedmiotem obrabianym podczas obrotu, rozkładając obciążenie skrawania na kilka krawędzi i umożliwiając znacznie szersze szerokości skrawania w jednym przejściu niż porównywalny frez palcowy [5].
Zalety frezowania czołowego
- Szybsze usuwanie materiału: Duża szerokość skrawania frezu czołowego w połączeniu z wieloma jednocześnie pracującymi płytkami umożliwia obróbkę dużych płaskich powierzchni w znacznie krótszym czasie niż w przypadku frezu walcowo-czołowego o mniejszej średnicy, wykonującego wiele przejść.
- Lepsze wykończenie powierzchni na dużych płaskich obszarach: Frezy czołowe, zwłaszcza te wyposażone w płytki wycieraczkowe, zapewniają doskonałą płaskość i wykończenie powierzchni na dużych obszarach w jednym przejściu, co jest trudne do osiągnięcia w przypadku nakładających się przejść frezu czołowego.
- Większa produktywność: Połączenie szybszego usuwania materiału i lepszego wykończenia powierzchni skraca całkowity czas cyklu w przypadku części o dużych, płaskich cechach.
Typowe zastosowania
- Materiał do kwadratowania: Frezowanie czołowe jest często pierwszą operacją wykonywaną na surowym pręcie lub płycie, mającą na celu uzyskanie płaskiej i dokładnej powierzchni odniesienia przed rozpoczęciem dalszej obróbki.
- Przygotowanie powierzchni odniesienia: Powierzchnie odniesienia służące do późniejszego mocowania lub pomiaru są zazwyczaj frezowane czołowo w celu zapewnienia płaskości i prostopadłościanu względem reszty części.
- Wykańczanie dużych powierzchni obrabianych elementów: Końcowe obróbki wykończeniowe dużych płaskich powierzchni, takich jak podstawy maszyn lub płyty montażowe, są zazwyczaj wykonywane za pomocą frezarki czołowej w celu uzyskania wymaganej płaskości i wykończenia powierzchni. [6].
Frezowanie czołowe bloku stalowego przed rozpoczęciem obróbki precyzyjnej to standardowy pierwszy krok w wielu procesach obróbki. Surowy blok, często lekko odchylony od pionu i o nierównomiernej powierzchni powstałej w procesie cięcia lub wstępnego przygotowania materiału, jest frezowany czołowo na głównych powierzchniach odniesienia w celu ustalenia dokładnych, płaskich punktów odniesienia. Punkty te służą następnie jako wiarygodne punkty odniesienia dla wszystkich kolejnych operacji mocowania i obróbki wykonywanych na danym elemencie.
Inne ważne narzędzia do frezowania CNC
Oprócz frezów walcowo-czołowych i czołowych dostępna jest gama specjalistycznych narzędzi skrawających, które spełniają określone wymagania obróbkowe, z którymi nie mogą sobie efektywnie poradzić narzędzia uniwersalne.
Młyny Shell
Frezy walcowe to narzędzia do frezowania czołowego o dużej średnicy, przeznaczone do montażu na oddzielnym trzpieniu, a nie na zintegrowanym trzpieniu. Dzięki temu są ekonomiczne w przypadku operacji planowania i obróbki powierzchni o dużej średnicy, w których pełne narzędzie o tej samej średnicy byłoby drogie i ciężkie.
Przecinaki much
Frezy trzpieniowe wykorzystują pojedynczy wiertło skrawające zamontowane w obrotowym uchwycie, zapewniając bardzo dokładne wykończenie powierzchni przy niskich kosztach. Są one szczególnie przydatne do wykańczania dużych, płaskich powierzchni, gdzie jakość powierzchni jest ważniejsza niż szybkość usuwania materiału, a koszt frezu czołowego wieloostrzowego nie jest uzasadniony w stosunku do wielkości produkcji.
Frezy do rowków teowych
Frezy do rowków teowych to specjalistyczne narzędzia przeznaczone do obróbki charakterystycznego rowka w kształcie litery T, stosowanego w stołach maszynowych, płytach mocujących i systemach narzędziowych. Frez zazwyczaj wymaga wstępnie obrobionego rowka prostego, po czym poszerza jego podstawę, tworząc podcięcie, które umożliwia przesuwanie się nakrętek teowych lub śrub i blokowanie ich w odpowiedniej pozycji.
Frezy do fazowania
Frezy fazujące to kątowe narzędzia skrawające służące do łamania ostrych krawędzi, usuwania zadziorów i tworzenia równomiernych, kątowych przejść na krawędziach elementów. Fazowanie poprawia bezpieczeństwo obróbki, przygotowuje krawędzie do montażu i może zmniejszyć koncentrację naprężeń w ostrych narożnikach.
Frezy do gwintów
Frezy do gwintów umożliwiają wykonywanie gwintów wewnętrznych i zewnętrznych poprzez interpolację śrubową specjalnie wyprofilowanego narzędzia skrawającego, oferując alternatywę dla gwintowania jednopunktowego lub gwintowania. Frezowanie gwintów jest szczególnie przydatne w przypadku gwintów o dużej średnicy, twardych materiałów oraz zastosowań, w których pęknięcie gwintownika w części o dużej wartości byłoby niedopuszczalne [7].
Frezy do siedzeń i frezy czółenkowe
Frezy do gniazd wpustowych (tzw. „klinger”) obrabiają proste rowki służące do osadzania klinów, które przenoszą moment obrotowy między wałami a zamontowanymi elementami, takimi jak koła zębate i koła pasowe. Frezy czółenkowe (tzw. „woodruff”) wytwarzają profil rowka wpustowego o zakrzywionym dnie, stosowany w przypadku klinów czółenkowych (tzw. „woodruff”), powszechnie stosowanej konstrukcji w zastosowaniach wałowych wymagających samonastawnego gniazda klinowego.
Przykład
Użycie frezu do gwintowania w drogich komponentach lotniczych ilustruje, dlaczego ta kategoria narzędzi istnieje obok konwencjonalnego gwintowania. W tytanowym lub stalowym złączu lotniczym o wysokiej wytrzymałości, złamany gwintownik wewnątrz drogiego, prawie gotowego elementu może oznaczać złomowanie całego elementu. Frezowanie gwintów całkowicie eliminuje to ryzyko, ponieważ interpolacja śrubowa frezu do gwintowania nie naraża narzędzia na takie samo ryzyko pęknięcia, jak gwintownik zagłębiający się osiowo w otwór nieprzelotowy, a jednocześnie zapewnia precyzyjną i powtarzalną geometrię gwintu.
Materiały i powłoki narzędzi skrawających
Materiał bazowy narzędzia skrawającego w połączeniu z ewentualną zastosowaną powłoką decyduje o tym, jak narzędzie będzie się sprawować w konkretnych warunkach skrawania, jaką będzie miało trwałość i jakie materiały można nim efektywnie obrabiać.
Stal szybkotnąca (HSS)
Narzędzia ze stali szybkotnącej charakteryzują się dobrą wytrzymałością i są stosunkowo niedrogie, co czyni je odpowiednimi do obróbki ogólnej, szczególnie w warunkach produkcji mniejszej ilości lub w warsztatach produkcyjnych. Ich głównym ograniczeniem jest mniejsza odporność na ciepło w porównaniu z węglikami spiekanymi, co ogranicza prędkości skrawania, przy których można je stosować bez szybkiego zużycia lub uszkodzenia krawędzi [8].
Narzędzia z węglika spiekanego
Narzędzia węglikowe oferują znacznie większą twardość i odporność na ciepło niż HSS, co pozwala na znacznie wyższe prędkości skrawania i dłuższą żywotność narzędzia, szczególnie w środowiskach produkcyjnych, w których liczy się efektywność cyklu. Kompromisem jest większa kruchość w porównaniu ze stalą HSS, co sprawia, że narzędzia węglikowe są bardziej podatne na wykruszanie podczas obróbki przerywanej lub charakteryzują się niewystarczającą sztywnością.
Narzędzia ceramiczne i CBN
Narzędzia ceramiczne i z regularnego azotku boru (CBN) są przeznaczone do obróbki stali hartowanych i superstopów w wysokich temperaturach i z dużą prędkością, gdzie ich wyjątkowa twardość na gorąco pozwala na prędkości skrawania znacznie przekraczające możliwości węglika spiekanego. Materiały te są kruche i wymagają stabilnych, sztywnych układów, ale zapewniają znaczny wzrost wydajności w określonych zastosowaniach z twardymi materiałami, do których zostały zaprojektowane.
Powłoki narzędziowe
- TiN (azotek tytanu): Uniwersalna powłoka zapewniająca większą twardość i mniejsze tarcie w porównaniu z narzędziami bez powłoki, odpowiednia do szerokiej gamy ogólnych zastosowań obróbkowych.
- TiAlN (azotek tytanu i glinu): Zapewnia doskonałą odporność na ciepło i dobrze nadaje się do obróbki na sucho lub przy dużej prędkości stali i stali nierdzewnej.
- AlTiN (azotek aluminium i tytanu): Zapewnia jeszcze lepszą wydajność w wysokich temperaturach niż TiAlN, powszechnie stosowany w narzędziach używanych do obróbki materiałów hartowanych i trudnych w obróbce.
- DLC (węgiel diamentopodobny): Zapewnia bardzo niskie tarcie, dzięki czemu doskonale nadaje się do obróbki materiałów nieżelaznych i ściernych, takich jak aluminium i materiały kompozytowe, w których problemem jest gromadzenie się wiórów na krawędziach i przywieranie wiórów [9].
Jak powłoki poprawiają wydajność
- Zmniejszone zużycie: Twarde powłoki są odporne na ścieranie krawędzi skrawającej, co wydłuża żywotność narzędzia.
- Lepsza odporność na ciepło: Powłoki redukują przenoszenie ciepła do podłoża narzędzia, co pozwala zachować twardość krawędzi skrawającej w podwyższonych temperaturach powstających podczas skrawania.
- Dłuższa żywotność narzędzia: Połączenie odporności na zużycie i wysoką temperaturę sprawia, że narzędzia powlekane zachowują wydajność skrawania na znacznie większej liczbie części niż odpowiadające im narzędzia bez powłoki.
Przykład
Zastosowanie frezów węglikowych z powłoką TiAlN do obróbki hartowanych elementów stalowych pokazuje, że dobór powłoki jest dopasowany do wymagań zastosowania. Połączenie twardości bazowej węglika spiekanego i odporności termicznej TiAlN pozwala narzędziu zachować ostrość w wysokich temperaturach generowanych podczas obróbki hartowanej stali narzędziowej, gdzie narzędzie niepowlekane lub z powłoką TiAlN szybko by się zużywało i wymagałoby znacznie częstszej wymiany.
Najlepsze praktyki wyboru narzędzi skrawających do frezowania CNC
Aby dokonać właściwego wyboru narzędzia, należy łącznie rozważyć materiał, geometrię i parametry skrawania, a nie traktować wyboru narzędzia jako odizolowanej decyzji.
Dopasuj narzędzie do materiału
- Aluminium: Preferowane są narzędzia węglikowe o dużej spirali i ostrych krawędziach, pracujące z dużą prędkością, priorytetem jest wydajne odprowadzanie wiórów i doskonałe wykończenie powierzchni.
- Stal: Wymaga narzędzi o solidnej geometrii krawędzi i odpowiednich powłokach, równoważących odporność na zużycie z wytrzymałością potrzebną do radzenia sobie z umiarkowanymi siłami skrawania.
- Stal nierdzewna: Wymaga ostrych krawędzi skrawających i starannej kontroli parametrów w celu kontrolowania utwardzania i wytwarzania ciepła, często preferując narzędzia z węglika spiekanego o dodatniej geometrii.
- Tytan: Wymaga narzędzi zaprojektowanych do niskich prędkości skrawania i wysokich prędkości posuwu, z powłokami i geometriami dobranymi specjalnie pod kątem zarządzania koncentracją ciepła charakterystyczną dla obróbki tytanu.
Weź pod uwagę geometrię narzędzia
- Liczba fletów: Mniejsza liczba rowków zapewnia lepsze usuwanie wiórów, co jest przydatne w przypadku miękkich materiałów i agresywnego usuwania materiału, natomiast większa liczba rowków poprawia wykończenie powierzchni w przypadku twardszych materiałów, w których objętość wiórów jest mniejsza.
- Kąt linii śrubowej: Większe kąty pochylenia linii śrubowej poprawiają ścinanie i odprowadzanie wiórów, co jest szczególnie korzystne w przypadku aluminium i innych miękkich materiałów.
- Średnica narzędzia: Większe średnice poprawiają sztywność i szybkość usuwania materiału, natomiast mniejsze średnice są niezbędne do dostępu do ciasnych elementów wewnętrznych i drobnych szczegółów.
Optymalizuj parametry cięcia
- Prędkość wrzeciona: Należy je dopasować do materiału narzędzia, powłoki i materiału przedmiotu obrabianego, aby uzyskać odpowiednią prędkość skrawania powierzchni.
- Szybkość podawania: Określa grubość wióra i bezpośrednio wpływa na siły skrawania oraz wykończenie powierzchni; musi być zrównoważony względem prędkości wrzeciona i głębokości skrawania.
- Głębokość cięcia: Podczas obróbki zgrubnej stosuje się większe głębokości skrawania, aby zmaksymalizować usuwanie materiału, natomiast podczas obróbki wykańczającej stosuje się mniejsze głębokości, aby uzyskać dokładność wymiarową i jakość powierzchni.
Monitoruj zużycie narzędzi
Rozpoznanie oznak zużycia narzędzi, w tym zwiększonych sił skrawania, pogorszonego wykończenia powierzchni, przesunięcia wymiarowego i słyszalnych zmian w dźwięku skrawania, pozwala na wymianę narzędzi we właściwym czasie, zanim spowodują one problemy z jakością części lub poważną awarię narzędzia.
Zmniejsz koszty obróbki
Skuteczne zarządzanie żywotnością narzędzi, obejmujące odpowiedni dobór parametrów i terminową wymianę, w połączeniu z właściwą konserwacją i przechowywaniem narzędzi, pozwala na zmniejszenie całkowitych wydatków na narzędzia, a jednocześnie utrzymanie spójnej jakości części w różnych cyklach produkcyjnych [10].
Wniosek
Wybór odpowiedniego narzędzia do frezowania CNC ma kluczowe znaczenie dla osiągnięcia precyzji, wydajności i opłacalności produkcji. Frezy trzpieniowe umożliwiają wykonywanie większości operacji profilowania, rowkowania i konturowania, zapewniając niezwykłą wszechstronność, natomiast frezy czołowe doskonale nadają się do produkcji płaskich, precyzyjnie wykończonych powierzchni na dużych powierzchniach. Narzędzia specjalistyczne, takie jak frezy do gwintów, frezy fazujące i frezy do gniazd wpustowych, wypełniają luki, których nie są w stanie skutecznie wypełnić narzędzia uniwersalne.
Oprócz geometrii narzędzia, wybór materiału bazowego i powłoki decyduje o tym, jak narzędzie będzie się sprawować w określonych warunkach skrawania i jak długo będzie ono działać w produkcji. Dopasowanie materiału narzędzia, geometrii i parametrów skrawania do materiału obrabianego przedmiotu i wymagań części to klucz do ostatecznej różnicy między wydajnym i ekonomicznym procesem obróbki a procesem obciążonym nadmiernym zużyciem narzędzi, niską jakością wykończenia powierzchni i niespójną jakością części. Przemyślany dobór narzędzi, stosowany konsekwentnie w całym procesie produkcyjnym, przynosi korzyści w przypadku każdej części schodzącej z maszyny.
Referencje
Bag, R., Panda, A., Sahoo, AK i Kumar, R. (2022). Zrównoważona obróbka stali AISI 4340 z dużą prędkością w warunkach suchych. Arabian Journal for Science and Engineering , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Bermanschläger, SC, Baumann, C., Brünner, J., Kolozsvari, S., Mayrhofer, PH i Bleicher, F. (2026). Wydajność narzędzi powlekanych TiN, (Ti,Al)N i (Ti,Al,Ta,Ce)N podczas obróbki na sucho stali C45E. CIRP Journal of Manufacturing Science and Technology , 66 , 31–40. https://doi.org/10.1016/j.cirpj.2026.01.013
Dhobale, N., Mulik, S., Jegadeeshwaran, R. i Patange, A. (2021). Nadzór nad płytkami frezarskimi z wykorzystaniem podejścia konwencjonalnego i sztucznej inteligencji: przegląd. Sound&Vibration , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Fan, M., Bi, C., Liu, X., Ding, M. i Song, H. (2023). Badania nad konstrukcją i wydajnością skrawania obrotowego frezu lemniskatowego. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Globisch, S., Friedrich, M., Heidemann, N. i Döpper, F. (2024). Koncepcja narzędzia dla frezu trzpieniowego z węglika spiekanego do obróbki zgrubnej i wykańczającej stali narzędziowej Toolox 44. Journal of Manufacturing and Materials Processing , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Khattab, A., Sztankovics, I. i Felhő, C. (2025). Wstępne porównanie eksperymentalne frezowania wgłębnego i czołowego: wpływ parametrów skrawania na siłę skrawania i chropowatość powierzchni. Eng—Advances in Engineering , 6 (6), 128. https://doi.org/10.3390/eng6060128
Laghari, RA i Mekid, S. (2023). Kompleksowe podejście do monitorowania stanu procesów obróbki skrawaniem w oparciu o IIoT. Pomiar , 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004
Pajaziti, A., Tafilaj, O., Gjelaj, A. i Berisha, B. (2025). Optymalizacja planowania ścieżki narzędzia i wydajności maszyny CNC w obróbce skrawaniem z optymalizacją czasu. Machines , 13 (1), 65. https://doi.org/10.3390/machines13010065
Silva, FJG, Martinho, RP, Magalhães, LL, Fernandes, F., Sales-Contini, RCM, Durão, LM, Casais, RCB i Sousa, VFC (2024). Badanie porównawcze różnych strategii frezowania pod kątem wydajności, zużycia narzędzi, chropowatości powierzchni i wibracji. Journal of Manufacturing and Materials Processing , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Stankov, N. i Ivanov, A. (2025). Profilowanie analityczne i graficzne frezów gwintowych do formowania gwintów wewnętrznych. Applied Sciences , 15 (13), 7308. https://doi.org/10.3390/app15137308




