

Komponenty cienkościenne to części, w których jedna lub więcej sekcji ścianek jest znacznie cieńsza w stosunku do całkowitego rozmiaru komponentu. Cechy te są powszechne w zastosowaniach lotniczych, medycznych, motoryzacyjnych i precyzyjnych, gdzie redukcja masy, przepływ powietrza lub kompaktowa konstrukcja mają kluczowe znaczenie. Chociaż obróbka CNC umożliwia produkcję tych części z wysoką dokładnością, cienkie ścianki stwarzają wyjątkowe wyzwania, które nie występują w przypadku sztywniejszych geometrii.
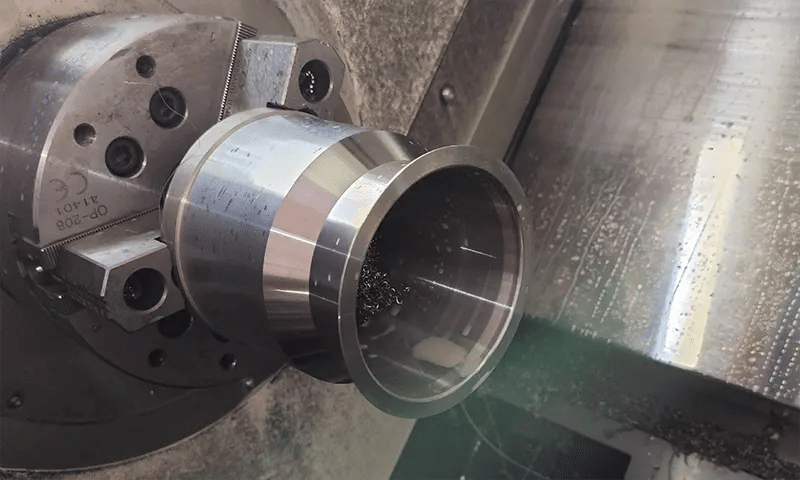
cienkościenne części metodą frezowania CNC
Najczęstsze problemy występujące podczas obróbki cienkościennych elementów to deformacja podczas cięcia, drgania wywołane wibracjami oraz utrata tolerancji po zwolnieniu elementu z uchwytu. Niniejszy artykuł koncentruje się na sprawdzonych strategiach obróbki, które pomagają kontrolować odkształcenia, zachować dokładność i integralność elementu.
Czym jest zniekształcenie w obróbce cienkościennej
Przed rozważeniem jakiejkolwiek strategii skrawania lub projektu oprzyrządowania, ważne jest zrozumienie, co powoduje, że cienkościenne elementy zachowują się inaczej podczas obróbki. Odkształcenia nie są zjawiskiem przypadkowym. Są przewidywalnym rezultatem reakcji cienkiego materiału na siły skrawania, ciepło i uwalnianie naprężeń. Jeśli czynniki te nie zostaną uwzględnione na wczesnym etapie, nawet dobrze zaprogramowany proces CNC może wytwarzać niedokładne części.
Co definiuje komponent cienkościenny
Element cienkościenny jest zazwyczaj definiowany przez grubość ścianki, która nie zapewnia wystarczającej sztywności, aby przeciwstawić się siłom obróbki. Chociaż nie ma uniwersalnego progu grubości, problemy zazwyczaj zaczynają się, gdy grubość ścianki staje się mała w stosunku do jej wysokości lub niepodpartej długości. Na przykład, ścianka o grubości 2 mm na wysokim żebrze lotniczym zachowuje się zupełnie inaczej niż ścianka o grubości 2 mm na krótkiej, zamkniętej konstrukcji.
Cienkie ścianki są powszechne w takich elementach jak obudowy turbin, obudowy urządzeń elektronicznych, implanty medyczne i lekkie ramy konstrukcyjne. W wielu z tych zastosowań grubość ścianki jest dyktowana przez wymagania funkcjonalne, a nie przez możliwości obróbki mechanicznej, co pozostawia niewielki margines błędu podczas cięcia.
Dlaczego cienkie ściany ulegają odkształceniu podczas obróbki CNC
Cienkie ścianki odkształcają się, ponieważ nie są w stanie absorbować sił skrawania w taki sam sposób, jak grubsze elementy. Gdy narzędzie skrawające styka się z materiałem, siły boczne odpychają ściankę od toru narzędzia. Im cieńsza i wyższa ścianka, tym większe ugięcie.
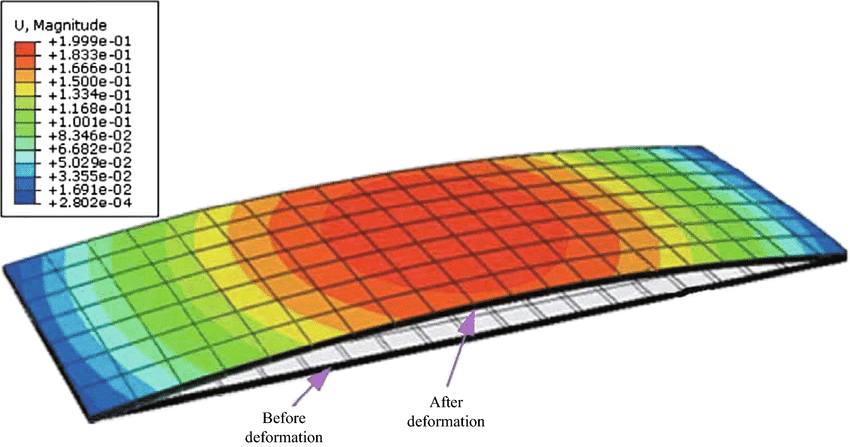
Zniekształcenia obróbkowe w płycie cienkościennej
W praktyce oznacza to, że narzędzie może skrawać mniej materiału niż zaprogramowano podczas obróbki zgrubnej, a następnie usuwać więcej materiału niż oczekiwano podczas obróbki wykańczającej. Widziałem przypadki, w których ścianka zmierzona w zacisku mieściła się w tolerancji, ale po odmocowaniu elementu przesunęła się poza tolerancję o kilka dziesiątych milimetra. To zachowanie nie jest spowodowane błędami programowania, lecz odkształceniem sprężystym podczas obróbki.
Wpływ sił cięcia, wibracji i narastania ciepła
Na odkształcenia w częściach cienkościennych wpływają trzy główne czynniki:
- Siły tnące, które popychają lub ciągną ścianę podczas zazębiania
- Wibracje i drgania wzmacniające ruch ścian
- Nagromadzenie ciepła powodujące lokalne rozszerzanie
Gdy siły skrawania ulegają wahaniom, ścianka wielokrotnie się ugina, co może prowadzić do nierównomiernego usuwania materiału. Wibracje pogarszają ten stan, wprowadzając obciążenia dynamiczne, których ścianka nie jest w stanie amortyzować. Ciepło dodaje kolejny poziom złożoności. Cienkie elementy szybko się nagrzewają i nierównomiernie stygną, co może powodować zmiany wymiarów nawet po zakończeniu obróbki.
Na przykład podczas obróbki cienkiej obudowy aluminiowej przy dużej prędkości wrzeciona i bez odpowiedniego odprowadzania wiórów, miejscowe nagrzewanie może spowodować rozszerzenie się ścianki w trakcie cięcia i skurczenie się jej później, co skutkuje powstaniem elementów o zbyt małych rozmiarach.
Typowe problemy z odkształceniami w częściach cienkościennych
Zniekształcenia zazwyczaj pojawiają się w przewidywalnych formach. Do najczęstszych problemów należą:
- Ugięcie ścianki podczas cięcia powodujące nierównomierną grubość
- Stożkowe ścianki spowodowane postępującym ugięciem wzdłuż głębokości narzędzia
- Sprężynowanie po odprężeniu, kiedy ściana powraca do innego kształtu
- Utrata płaskości lub równoległości w sąsiadujących cechach
Problemy te często ujawniają się dopiero podczas prac wykończeniowych lub kontroli końcowej. Na tym etapie ich naprawa może wymagać przerobienia całej części lub całkowitego jej złomowania.
Znaczenie planowania przed rozpoczęciem usuwania materiałów
Efektywna obróbka cienkościenna rozpoczyna się na długo przed wygenerowaniem pierwszej ścieżki narzędzia. Planowanie musi uwzględniać wpływ usuwania materiału na sztywność detalu na każdym etapie. Usunięcie zbyt dużej ilości materiału zbyt wcześnie może zdestabilizować pozostałą strukturę i sprawić, że późniejsze operacje staną się nieprzewidywalne.
Częstym błędem jest pełne zgrubne obróbka wszystkich kieszeni przed zajęciem się cienkimi elementami. Natomiast zaplanowane podejście może pozostawić dodatkowy materiał na cienkich ściankach, pozwalając otaczającemu materiałowi na ich podparcie aż do końcowych etapów. Ten rodzaj sekwencjonowania zmniejsza uwalnianie naprężeń i poprawia spójność wymiarową.
Zrozumienie zniekształceń na tym poziomie stanowi podstawę wszystkich późniejszych decyzji, od sekwencjonowania ścieżki narzędzia, przez mocowanie przedmiotu obrabianego, po kontrolę. Bez tej świadomości nawet zaawansowane strategie obróbki mają trudności z zapewnieniem wiarygodnych rezultatów.
Sekwencjonowanie ścieżek narzędzi w celu kontroli stabilności i naprężeń
Po zrozumieniu mechanizmów powstawania odkształceń, sekwencjonowanie ścieżek narzędzi staje się jednym z najskuteczniejszych sposobów ich kontrolowania. Kolejność usuwania materiału ma bezpośredni wpływ na sztywność części, redukcję naprężeń wewnętrznych i stabilność wymiarową. Niewłaściwa sekwencjonowanie może osłabić część zbyt wcześnie, podczas gdy dobrze zaplanowana sekwencja zapewnia podparcie aż do końcowych etapów.
Obróbka zgrubna a wykańczająca w przypadku części cienkościennych
Podczas obróbki cienkich ścianek należy wyraźnie oddzielić obróbkę zgrubną od wykańczającej. Obróbka zgrubna powinna koncentrować się na usuwaniu nadmiaru materiału przy jednoczesnym zachowaniu wytrzymałości konstrukcyjnej. Obróbka wykańczająca powinna być zarezerwowana dla ostatnich przejść, po odpowiednim podparciu elementu i znacznym odprężeniu naprężeń.
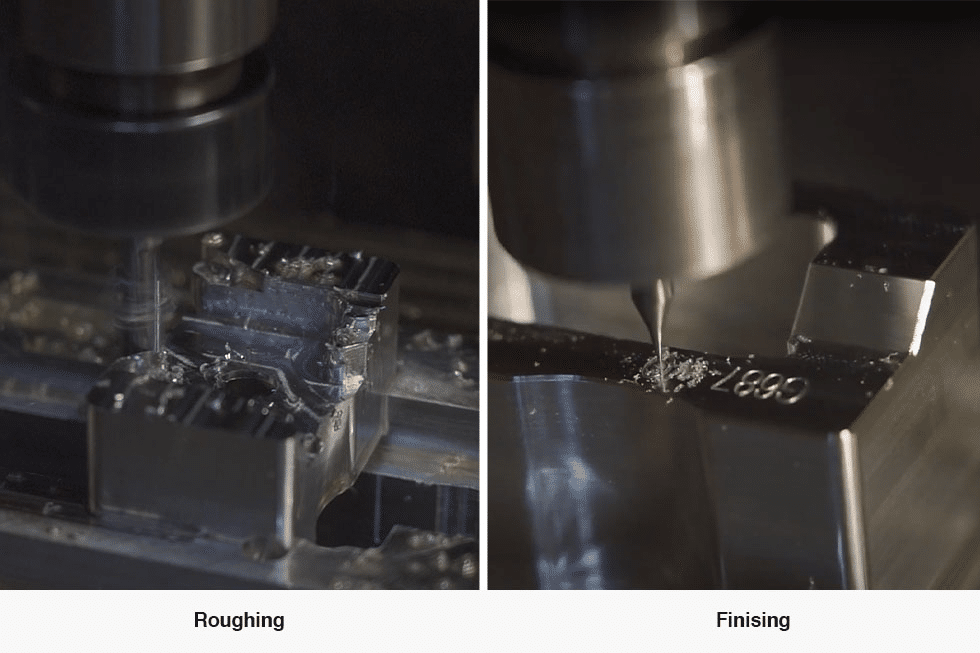
Obróbka zgrubna a wykańczająca w obróbce CNC w celu uzyskania idealnych części
W praktyce często oznacza to pozostawienie większego zapasu na cienkich ściankach niż na grubszych elementach. Na przykład, pozostawienie dodatkowych 0.3–0.5 mm na cienkiej ściance aluminium podczas obróbki zgrubnej może znacznie zmniejszyć ugięcie podczas wykańczania. Ten dodatkowy zapas działa jako tymczasowa sztywność, a nie jako strata materiału.
Obróbka skrawaniem od grubszych przekrojów do cieńszych obszarów
Niezawodna strategia sekwencjonowania polega na obróbce od najbardziej sztywnych sekcji do najmniej sztywnych. Grubsze obszary zapewniają naturalne podparcie i pomagają absorbować siły skrawania podczas usuwania sąsiedniego materiału.
Na przykład, podczas obróbki kieszeni otoczonej cienkimi żebrami, bardziej stabilne jest najpierw obróbka zgrubna kieszeni, podczas gdy żebra pozostają grube. Żebra można następnie doprowadzić do ostatecznej grubości w późniejszych operacjach. Takie podejście zmniejsza ryzyko drgań lub wygięcia żeber na wczesnych etapach obróbki.
Zrównoważone usuwanie materiału w celu zmniejszenia naprężeń wewnętrznych
Nierównomierne usuwanie materiału może niesymetrycznie rozładować naprężenia wewnętrzne, powodując odkształcenie elementu. Zrównoważone usuwanie pomaga równomierniej rozłożyć zmiany naprężeń na cały element.
Nie wymaga to usuwania równego materiału wszędzie, ale wymaga unikania agresywnych cięć po jednej stronie, przy jednoczesnym zachowaniu pełnego podparcia strony przeciwnej. Naprzemienne przejścia po przeciwległych ścianach lub etapowa obróbka elementów symetrycznych mogą znacznie zmniejszyć zniekształcenia w większych, cienkościennych ramach.
Zastosowanie obróbki półwykańczającej i obróbki resztkowej
Obróbka półwykańczająca odgrywa istotną rolę w stabilności cienkich ścianek. Wprowadzenie etapu pośredniego między obróbką zgrubną a wykańczającą pozwala na stopniową adaptację elementu do zmniejszonej sztywności.
Obróbka resztek jest szczególnie przydatna, gdy złożona geometria pozostawia nierówny materiał po obróbce zgrubnej. Usuwanie resztek materiału lekkimi, precyzyjnymi przejściami zapobiega nagłym skokom siły, które mogą wystąpić podczas pełnej obróbki wykańczającej. To podejście jest powszechnie stosowane w komponentach lotniczych, gdzie cienkie mostki łączą grubsze węzły konstrukcyjne.
Unikanie cięć na całej głębokości w pobliżu końcowej grubości ścianki
W miarę możliwości należy unikać cięć na pełną głębokość, blisko końcowej grubości ścianki. Cięcia te koncentrują siły skrawania na długim obszarze styku, zwiększając ugięcie i wibracje.
Zamiast tego, wielokrotne, płytkie przejścia z powtarzalnymi stopniami dają bardziej przewidywalne rezultaty. Chociaż nieznacznie wydłuża to czas cyklu, często zapobiega kosztownym przeróbkom. W przypadku części o wysokiej precyzji, czas zaoszczędzony dzięki uniknięciu odpadów znacznie przewyższa dodatkowy czas obróbki.
Przemyślane sekwencjonowanie ścieżek narzędzi przekształca obróbkę cienkościenną z procesu prób i błędów w kontrolowaną operację. Zachowanie sztywności i stopniowe uwalnianie naprężeń sprawia, że element pozostaje stabilny przez cały czas obróbki, co stwarza warunki do dokładnego wykończenia i wiarygodnych wyników kontroli.
Zmniejszenie zaangażowania promieniowego i sił cięcia
Po sekwencjonowaniu ścieżki narzędzia, kolejnym istotnym czynnikiem wpływającym na odkształcenia jest agresywność narzędzia w obróbce materiału. Elementy cienkościenne są bardzo wrażliwe na siły skrawania, a nawet niewielkie zwiększenie nacisku narzędzia może spowodować zauważalne ugięcie. Zmniejszenie promieniowego zagłębienia jest jednym z najskuteczniejszych sposobów utrzymania kontroli podczas obróbki.
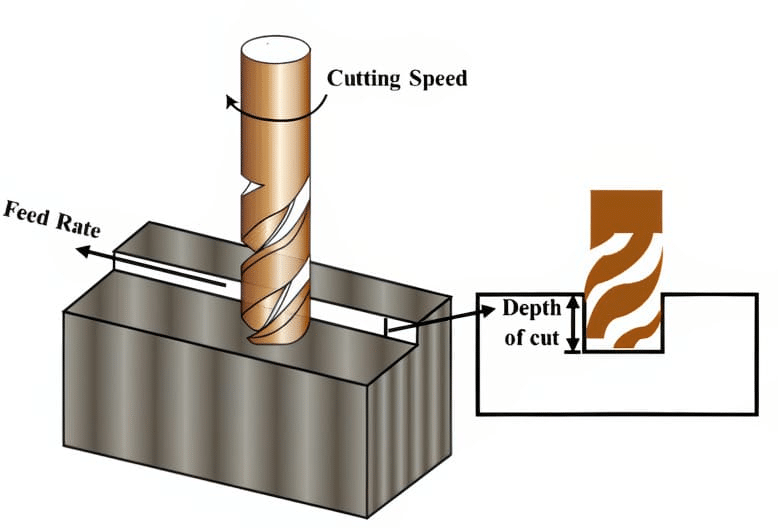
Optymalizacja parametrów cięcia
Znaczenie niskiego zaangażowania promieniowego w elementach cienkościennych
Zaangażowanie promieniowe bezpośrednio wpływa na boczne siły skrawania. Wysokie zaangażowanie popycha ściankę na boki, podczas gdy niskie zaangażowanie pozwala narzędziu ciąć z mniejszym oporem. W przypadku cienkich przekrojów, zmniejszenie zaangażowania promieniowego pomaga zachować kształt ścianki podczas cięcia.
W praktyce oznacza to unikanie szerokich przeskoków w pobliżu cienkich ścianek. Na przykład, podczas obróbki ścianki aluminiowej o grubości 1.5 mm, użycie przeskoku o średnicy narzędzia wynoszącej od 5 do 10 procent może znacznie zmniejszyć ugięcie w porównaniu z konwencjonalnym przeskokiem o średnicy 40 procent.
Obróbka szybkobieżna i adaptacyjne strategie czyszczenia
Strategie obróbki z dużą prędkością są szczególnie skuteczne w przypadku delikatnych geometrii. Adaptacyjne oczyszczanie utrzymuje stałe obciążenie narzędzia poprzez dynamiczną regulację jego zaangażowania. Zapobiega to nagłym skokom siły, które mogą powodować wyginanie cienkich ścianek.
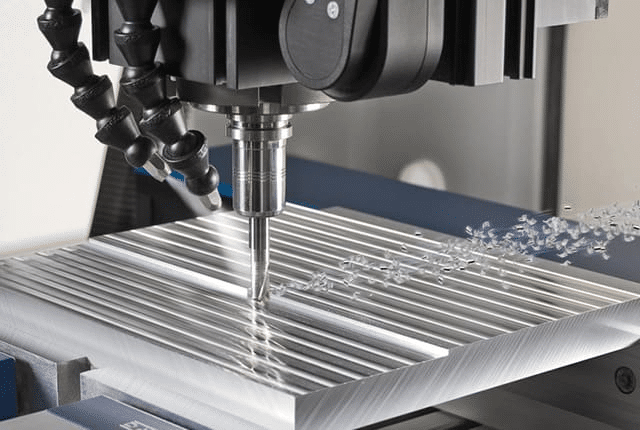
Strategie adaptacyjne są powszechnie stosowane w tytanowych i aluminiowych częściach lotniczych, gdzie cienkie żebra muszą być precyzyjnie obrabiane. Dzięki stałemu obciążeniu wiórem narzędzie skrawa płynnie, a ścianka jest narażona na mniejsze drgania i wahania siły.
Mniejsze przeskoki i kontrolowane głębokości osiowe
Połączenie małych przeskoków z kontrolowaną głębokością osiową tworzy stabilne środowisko skrawania. Głębsze cięcia osiowe są dopuszczalne w sztywnych obszarach, natomiast cienkie ścianki korzystają z płytkiego zagłębienia osiowego.
Zrównoważone podejście często obejmuje:
- Lekkie zaangażowanie promieniowe w celu zmniejszenia siły bocznej
- Umiarkowana głębokość osiowa w celu utrzymania wydajności cięcia
- Jednolita grubość wióra na całej długości przejścia
Dzięki takiemu połączeniu materiał można usuwać w sposób przewidywalny, nie powodując przy tym nadmiernego naprężenia ściany.
Wybór narzędzi w celu zmniejszenia nacisku narzędzia
Geometria narzędzia odgrywa kluczową rolę w minimalizacji sił skrawania. Ostre narzędzia o dużym kącie pochylenia linii śrubowej zmniejszają opory skrawania i usprawniają odprowadzanie wiórów. Narzędzia przeznaczone do obróbki wykańczającej cienkich elementów często zapewniają czystsze skrawanie przy mniejszym nacisku na ściankę.
Na przykład, zamiana frezu trzpieniowego ogólnego przeznaczenia na frez wykańczający o dużej spirali może znacząco zmniejszyć drgania podczas obróbki cienkich obudów ze stali nierdzewnej. Należy również uważnie monitorować zużycie narzędzi, ponieważ stępiające się narzędzia zwiększają siłę skrawania i wydzielają więcej ciepła.
Zarządzanie ciepłem w celu zapobiegania odkształceniom termicznym
Nagromadzenie ciepła może powodować rozszerzanie się cienkich ścianek podczas obróbki i kurczenie się ich po obróbce, co prowadzi do błędów wymiarowych. Kontrola ciepła jest równie ważna, jak kontrola sił skrawania.
Skuteczne metody obejmują stosowanie odpowiedniego przepływu chłodziwa, szybkie odprowadzanie wiórów oraz unikanie długotrwałego kontaktu narzędzia z jednym obszarem. W obróbce o wysokiej precyzji nawet krótkie przestoje na końcu ścieżki narzędzia mogą powodować lokalne nagrzewanie, które wpływa na grubość ścianki.
Dzięki zmniejszeniu promieniowego zaangażowania i starannemu zarządzaniu siłami skrawania oraz temperaturą, cienkościenne elementy pozostają stabilne podczas obróbki. Takie podejście nie tylko poprawia dokładność, ale także wydłuża żywotność narzędzia i zapewnia bardziej spójną jakość powierzchni.
Strategie mocowania dla delikatnych geometrii
Nawet przy zoptymalizowanych ścieżkach narzędzi i zmniejszonych siłach skrawania, słabe mocowanie przedmiotu obrabianego może zniweczyć cały proces obróbki. Elementy cienkościenne są szczególnie podatne na odkształcenia spowodowane nadmiernym lub nierównomiernym mocowaniem. Skuteczne mocowanie musi stabilizować przedmiot obrabiany, umożliwiając mu jednocześnie naturalne zachowanie się pod obciążeniami skrawającymi.
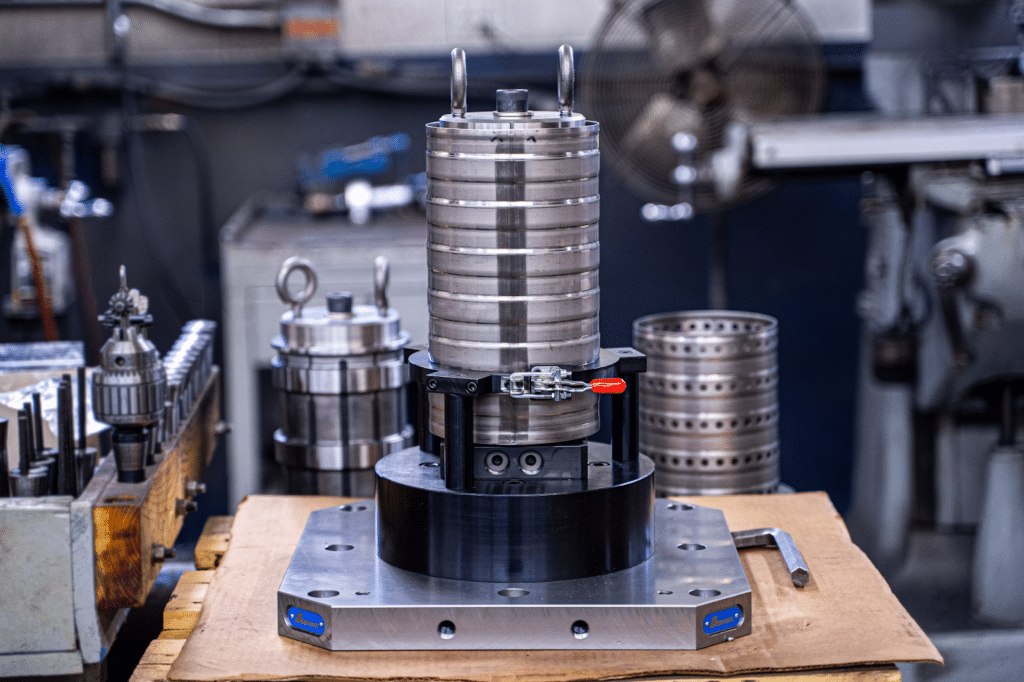
Uchwyty CNC do elementów cienkościennych
Ryzyko nadmiernego zaciskania elementów cienkościennych
Zbyt mocne dociśnięcie jest częstą przyczyną ukrytych zniekształceń. Nadmierna siła docisku może odkształcić cienkie ścianki podczas obróbki, a po zwolnieniu detal zmieni kształt. Często prowadzi to do tego, że detale, które mają prawidłowe wymiary w uchwycie, nie przechodzą kontroli.
Typowe problemy spowodowane nadmiernym zaciskaniem obejmują:
- Trwałe odkształcenie ścian w pobliżu punktów zaciskowych
- Utrata równoległości po odmocowaniu
- Lokalne wgniecenia lub ślady nacisku
Tego typu problemy są często błędnie przypisywane parametrom cięcia, podczas gdy ich główną przyczyną jest konstrukcja osprzętu.
Zastosowanie miękkich szczęk i niestandardowych mocowań
Miękkie szczęki pozwalają na lepsze dopasowanie powierzchni zacisku do geometrii części, rozkładając siłę na większą powierzchnię. Zmniejsza to naprężenia lokalne i poprawia stabilność części.
Niestandardowe uchwyty są często uzasadnione w przypadku produkcji elementów cienkościennych, szczególnie w zastosowaniach lotniczych i medycznych. Na przykład, wyprofilowany uchwyt podtrzymujący zewnętrzny profil cienkiej obudowy może zapobiec zapadnięciu się ścianek, zapewniając jednocześnie dostęp do obróbki wewnętrznej.
Uchwyty próżniowe zapewniające równomierne podparcie
Mocowanie próżniowe jest szczególnie skuteczne w przypadku płaskich lub płytkich elementów cienkościennych. Zamiast mocowania punktowego, uchwyty próżniowe wywierają równomierną siłę mocowania na całej powierzchni.
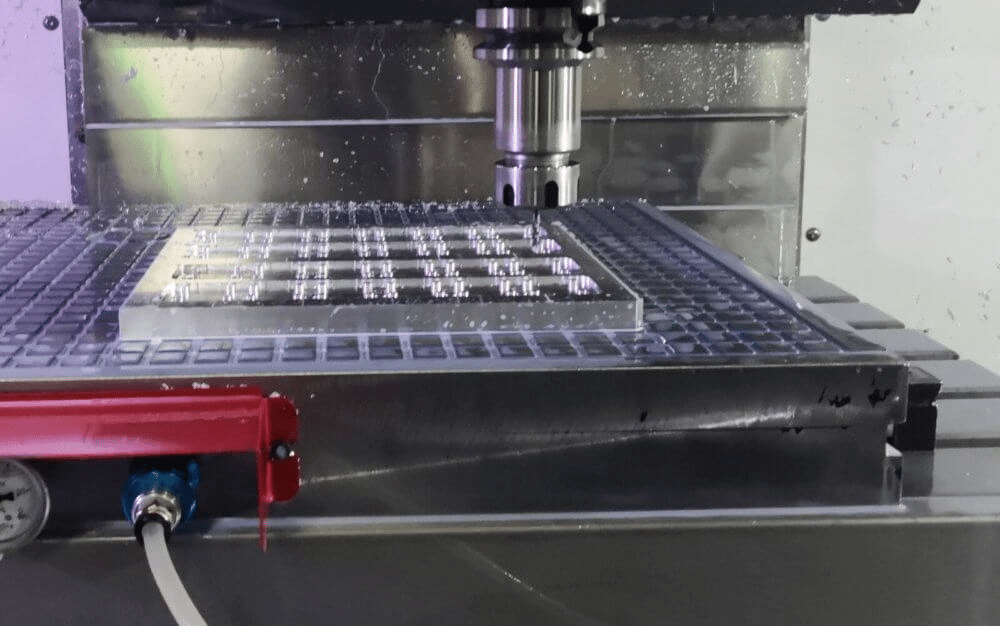
Systemy próżniowe sprawdzają się w przypadku elementów takich jak cienkie płytki, pokrywy i obudowy elektroniczne. Wymagają jednak starannego uszczelnienia i czystych powierzchni, aby utrzymać stałą siłę mocowania przez cały czas operacji.
Podtrzymywanie cienkich ścian bez ograniczania ruchu
Cienkie ścianki wymagają podparcia, ale nie powinny być całkowicie ograniczone. Nadmierne ograniczenie elementu może spowodować zablokowanie naprężeń i odkształcenia po zakończeniu obróbki.
Skuteczne strategie wsparcia obejmują:
- Podkładanie cienkich ścianek materiałem ofiarnym podczas obróbki zgrubnej
- Stosowanie tymczasowych podpór, które są usuwane przed wykończeniem
- Wsparcie elementów wewnętrznych za pomocą rozprężnych trzpieni lub wkładek
Metody te zapewniają stabilność, pozwalając jednocześnie na naturalny relaks części.
Obróbka w wielu mocowaniach w celu zmniejszenia naprężeń
Wiele ustawień może pomóc w równomiernym rozłożeniu naprężeń podczas obróbki. Dzięki rozdzieleniu operacji między ustawienia, żaden etap nie usuwa zbyt dużej ilości materiału na raz.
Na przykład, zgrubna obróbka kieszeni wewnętrznych w jednym ustawieniu i wykańczanie cienkich ścianek zewnętrznych w innym pozwala na stabilizację detalu między operacjami. Takie podejście jest powszechne w przypadku precyzyjnych obudów, gdzie dokładność wymiarowa ma kluczowe znaczenie.
Sprawdzanie stabilności przed ostatecznym wykończeniem
Przed ostatecznym wykończeniem należy sprawdzić stabilność elementu. Może to obejmować delikatne sondowanie powierzchni krytycznych lub przeprowadzenie testu z niską siłą w celu obserwacji ugięcia.
Poświęcenie czasu na potwierdzenie stabilności na tym etapie często zapobiega problemom z tolerancją końcową. W obróbce cienkościennej drobne korekty mocowania lub podparcia mogą zadecydować o tym, czy część będzie zgodna z wymaganiami, czy zostanie odrzucona.
Prawidłowe mocowanie stanowi podstawę kontroli odkształceń. Gdy element jest bezpiecznie zamocowany bez nadmiernych ograniczeń, strategie cięcia mogą działać zgodnie z przeznaczeniem i zapewniać spójne, dokładne rezultaty.
Kontrola i weryfikacja elementów cienkościennych
Po zakończeniu obróbki, kontrola odgrywa kluczową rolę w potwierdzeniu, czy odkształcenia zostały skutecznie wyeliminowane. Części cienkościenne mogą wydawać się precyzyjne podczas obróbki, ale po zdjęciu z uchwytu mogą ulegać delikatnym przesunięciom. Ustrukturyzowane podejście do kontroli pomaga wcześnie wykryć te problemy i zapewnia stałą jakość.
Kontrola i weryfikacja elementów cienkościennych
Pomiar grubości ścianki bez wywoływania deformacji
Pomiar cienkich ścianek wymaga ostrożności, ponieważ nadmierna siła nacisku może odkształcić element i prowadzić do błędnych odczytów. Narzędzia kontaktowe należy stosować z kontrolowaną siłą, szczególnie w przypadku elementów niepodpartych.
Do powszechnych praktyk zalicza się:
- Używanie mikrometrów o małej sile nacisku lub suwmiarek przeznaczonych do cienkich przekrojów
- Podparcie ściany podczas pomiaru w celu zapobieżenia jej wygięciu
- Unikanie powtarzania pomiarów w tym samym miejscu
W przypadku prac wymagających wysokiej precyzji nawet niewielki nacisk standardowej suwmiarki może zmienić odczyt na cienkiej ściance aluminiowej.
Kontrola w trakcie procesu w celu wczesnego wykrywania zniekształceń
Kontrola w trakcie procesu pozwala na identyfikację odkształceń, zanim część osiągnie ostateczny kształt. Sprawdzenie wymiarów po kluczowych etapach obróbki pomaga określić, czy część zachowuje się zgodnie z oczekiwaniami.
Na przykład, sondowanie cienkiego żebra po obróbce wykańczającej może ujawnić wczesne tendencje ugięcia. Jeśli na tym etapie zostanie wykryta odchyłka, ścieżki narzędzi lub metody podparcia można dostosować przed ostatecznym wykończeniem, zmniejszając ryzyko powstawania odpadów.
Metody pomiaru sondowego i bezkontaktowego
Pomiary sondą na maszynie są powszechnie stosowane do weryfikacji krytycznych wymiarów bez konieczności wyjmowania części z uchwytu. Pomiar sondą umożliwia natychmiastowy pomiar i zmniejsza wpływ odkształceń związanych z odmocowaniem.
Metody bezkontaktowe, takie jak skanowanie laserowe czy pomiar optyczny, są szczególnie przydatne w przypadku bardzo cienkich lub elastycznych elementów. Techniki te całkowicie eliminują siłę pomiaru i są często stosowane w przemyśle lotniczym i medycznym, gdzie wymagania dotyczące tolerancji są surowe.
Porównanie geometrii nominalnej i rzeczywistej podczas obróbki
Porównanie zmierzonych wartości z nominalną geometrią po każdym krytycznym etapie pozwala uzyskać wgląd w zachowanie się części pod wpływem naprężeń. Stopniowo rosnące odchylenia często wskazują na kumulację zniekształceń, a nie na odosobnione błędy.
Porównanie to jest szczególnie cenne w przypadku złożonych konstrukcji cienkościennych, takich jak obudowy wzmacniane kratownicą, w których lokalne zniekształcenia mogą nie być widoczne do momentu, aż wpłyną na sąsiednie elementy.
Kontrola końcowa i walidacja jakości
Kontrola końcowa powinna potwierdzić nie tylko dokładność wymiarową, ale także ogólną stabilność części. Pomiary należy wykonać po całkowitym odprężeniu części, najlepiej po krótkim okresie w temperaturze pokojowej.
Najlepsze praktyki obejmują:
- Sprawdzanie grubości ścianki, płaskości i równoległości
- Inspekcja krytycznych cech w ich stanie swobodnym
- Dokumentowanie wyników inspekcji w celu udoskonalenia przyszłych procesów
Spójne informacje zwrotne z inspekcji zamykają pętlę między strategią obróbki a rzeczywistą wydajnością. W przypadku części cienkościennych informacje zwrotne są niezbędne do ciągłego doskonalenia i długoterminowej niezawodności procesu.
Wniosek
Skuteczna obróbka cienkościennych elementów bez odkształceń wymaga zdyscyplinowanego i przemyślanego podejścia na każdym etapie procesu. Odkształcenia są w dużej mierze kontrolowane poprzez odpowiednie planowanie, przemyślaną sekwencję ścieżek narzędzi, redukcję sił skrawania oraz metody mocowania, które wspierają element bez nadmiernego ograniczania go. Podejmując każdą decyzję z uwzględnieniem sztywności i naprężeń elementu, można precyzyjnie i powtarzalnie obrabiać cienkościenne elementy.
Równie ważna jest kontrola, która weryfikuje, czy strategie te działają zgodnie z założeniami. Kontrole w trakcie procesu i staranne pomiary końcowe pomagają zidentyfikować drobne odkształcenia, zanim staną się problemem jakościowym. Połączenie strategii obróbki i kontroli pozwala na konsekwentne spełnianie rygorystycznych tolerancji przez komponenty cienkościenne, nawet w wymagających zastosowaniach.




