

Kontrola jakości w obróbce CNC nie kończy się wraz z zakończeniem ostatniego przejścia narzędzia. Element może być obrabiany z idealnie zaprogramowaną ścieżką narzędzia, a mimo to nie spełniać specyfikacji z powodu zużycia narzędzia, ugięcia uchwytu lub zmian temperatury podczas procesu skrawania. Dokładność wymiarowa to istota obróbki CNC, a weryfikacja tej dokładności przed opuszczeniem warsztatu przez element odróżnia wiarygodnego dostawcę od niewiarygodnego.
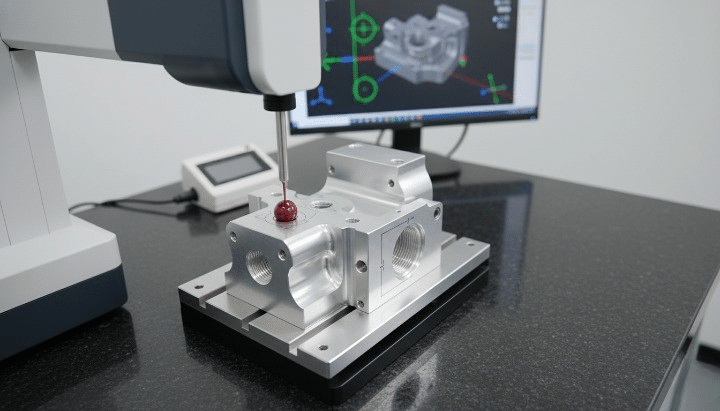
Proces kontroli CMM części CNC
Współrzędnościowe maszyny pomiarowe, powszechnie znane jako CMM, to standardowe narzędzie branżowe do weryfikacji, czy obrabiane części spełniają wymagania wymiarowe i geometryczne. Pomiar cech fizycznych z wykorzystaniem oryginalnego modelu CAD z dokładnością submikronową zapewnia producentom obiektywną i udokumentowaną podstawę do potwierdzenia jakości części przed dostawą.
Czym jest kontrola CMM?
Kontrola CMM to proces polegający na użyciu współrzędnościowej maszyny pomiarowej w celu weryfikacji zgodności wyprodukowanego elementu ze specyfikacjami projektowymi. Zrozumienie działania samej maszyny stanowi podstawę do zrozumienia, dlaczego ta metoda kontroli stała się niezbędna w produkcji precyzyjnej.
Czym jest współrzędnościowa maszyna pomiarowa (CMM)?
Maszyna pomiarowa współrzędnościowa to precyzyjny przyrząd mierzący geometrię fizyczną obiektu poprzez rejestrowanie położenia punktów na jego powierzchni w przestrzeni trójwymiarowej. Sonda styka się z częścią w zdefiniowanych punktach, a maszyna rejestruje współrzędne X, Y i Z każdego punktu styku względem stałego układu odniesienia. Następnie oprogramowanie porównuje te zmierzone punkty z wymiarami nominalnymi zdefiniowanymi w modelu CAD części, obliczając odchylenia dla każdego kontrolowanego elementu [1].
Główne elementy CMM obejmują:
- Sonda: Urządzenie pomiarowe, które styka się z powierzchnią elementu lub ją skanuje. Sondy dotykowe rejestrują pojedynczy punkt styku, natomiast sondy skanujące zbierają dane ciągłe wzdłuż powierzchni.
- Tabela pomiarowa: Precyzyjna granitowa lub ceramiczna powierzchnia stanowiąca stabilną, płaską płaszczyznę odniesienia, na której umieszczana jest część podczas kontroli.
- Oprogramowanie: Steruje ruchem sondy, rejestruje dane pomiarowe, porównuje wyniki z nominalnymi wartościami CAD i generuje raporty z inspekcji.
- Osie X, Y i Z: Trzy osie liniowe, wzdłuż których sonda porusza się, aby dotrzeć do dowolnego punktu w objętości pomiarowej, wyposażone są w liniowe enkodery o wysokiej rozdzielczości, śledzące położenie z dokładnością do mikronów.
Dlaczego kontrola CMM jest ważna w obróbce CNC
Kontrola CMM spełnia szereg funkcji, które trudno odtworzyć za pomocą ręcznych metod pomiarowych:
- Zapewnia zgodność części z rysunkami CAD: Bezpośrednie porównanie z modelem cyfrowym pozwala zweryfikować, czy każda mierzona cecha mieści się w określonej tolerancji, a nie tylko te cechy, które można łatwo sprawdzić za pomocą narzędzi ręcznych.
- Weryfikuje tolerancje i cechy geometryczne: Złożone tolerancje geometryczne, takie jak położenie, płaskość i prostopadłość, są trudne lub wręcz niemożliwe do dokładnego sprawdzenia za pomocą suwmiarki lub mikrometru, ale mierzy się je rutynowo i obiektywnie za pomocą współrzędnościowej maszyny pomiarowej (CMM).
- Zmniejsza liczbę usterek i przeróbek: Identyfikacja problemów wymiarowych przed wysyłką lub montażem części pozwala uniknąć usterek, których usunięcie na późniejszym etapie łańcucha produkcyjnego jest o wiele bardziej kosztowne.
- Zwiększa zaufanie klientów: Udokumentowane raporty z inspekcji dostarczają obiektywnych dowodów zgodności, wspierając umowy jakościowe i wymogi regulacyjne w takich branżach jak przemysł lotniczy i urządzenia medyczne [2].
Wspornik lotniczy obrabiany CNC, którego tolerancja położenia otworów montażowych wynosi ±0.01 mm, ilustruje, dlaczego kontrola CMM jest konieczna, a nie opcjonalna. Przy takim poziomie tolerancji ręczne narzędzia pomiarowe nie są w stanie wiarygodnie potwierdzić zgodności, a konieczna jest weryfikacja relacji geometrycznej między otworami, a nie tylko ich poszczególnych średnic. Współrzędnościowa maszyna pomiarowa mierzy rzeczywiste położenie każdego otworu względem punktów odniesienia części i potwierdza, czy wspornik spełnia tolerancję położenia przed zatwierdzeniem go do montażu w konstrukcji samolotu.
Jak działa inspekcja CMM części CNC
Kontrola CMM przebiega według ustalonej sekwencji, od przygotowania części aż do raportu końcowego. Każdy etap wpływa na ogólną dokładność i wiarygodność wyników kontroli, a pominięcie lub pośpiech na jakimkolwiek etapie wiąże się z ryzykiem błędu pomiarowego.
Krok 1: Przygotowanie części CNC
- Czyszczenie części: Przed pomiarem należy usunąć z powierzchni części wióry, pozostałości chłodziwa i płyn chłodzący, ponieważ jakiekolwiek zanieczyszczenia mierzonego elementu powodują błąd w punkcie styku sondy.
- Stabilizacja temperatury: Pomiary CMM są bardzo wrażliwe na rozszerzalność cieplną. Części obrabiane w przepływie chłodziwa lub w ciepłym środowisku warsztatowym zazwyczaj stabilizują się w kontrolowanej temperaturze pomieszczenia CMM, często 20°C, przed rozpoczęciem pomiaru, szczególnie w przypadku elementów o wąskiej tolerancji. [3].
- Pozycjonowanie i mocowanie: Część umieszcza się na stole pomiarowym i mocuje, spoczywając swobodnie w przypadku prostych geometrii lub przytrzymując w specjalnym uchwycie w przypadku części wymagających stałego położenia lub mających cechy, które w innym przypadku byłyby niedostępne dla sondy.
Krok 2: Ładowanie danych CAD i programu inspekcyjnego
- Importowanie specyfikacji projektu: Model CAD danej części, obejmujący wymiary nominalne i tolerancje, jest importowany do oprogramowania CMM, tworząc geometrię odniesienia, z którą porównywane będą pomiary.
- Definiowanie punktów pomiarowych: Program inspekcji tworzony jest ręcznie lub za pomocą programowania opartego na systemie CAD i określa, które elementy będą mierzone, kolejność ruchów sondy oraz konkretne punkty lub ścieżki skanowania dla każdego elementu.
Krok 3: Pomiar części
- Sonda styka się z wybranymi powierzchniami: Współrzędnościowa maszyna pomiarowa wykonuje zaprogramowaną procedurę, przesuwając sondę do każdej zdefiniowanej lokalizacji i rejestrując punkty styku na powierzchni części.
- Punkty danych zbierane automatycznie: Dla każdego obiektu zazwyczaj zbiera się wiele punktów w celu dokładnego określenia jego geometrii, np. kilka punktów wokół obwodu otworu w celu obliczenia średnicy i okrągłości.
- Porównanie z wymiarami projektowymi: Oprogramowanie oblicza rzeczywisty wymiar lub charakterystykę geometryczną każdego obiektu na podstawie zebranych punktów i porównuje je z wartością nominalną i pasmem tolerancji zdefiniowanymi w danych CAD.
Krok 4: Generowanie raportów z inspekcji
- Wyniki zaliczone/niezaliczone: Każda zmierzona cecha jest oznaczana jako mieszcząca się w tolerancji lub poza nią, co pozwala na natychmiastowe podsumowanie zgodności części.
- Analiza odchyleń wymiarowych: Szczegółowe raporty pokazują rzeczywistą zmierzoną wartość, wartość nominalną i odchylenie dla każdej sprawdzanej cechy, co wspomaga analizę przyczyn źródłowych w przypadku stwierdzenia odchyleń.
- Dokumentacja dotycząca zapisów jakościowych: Archiwizowane raporty stanowią część dokumentacji dotyczącej jakości produkcji, co stanowi podstawę wymagań dotyczących identyfikowalności oraz umów jakościowych z klientami.
Inspekcja aluminiowej obudowy obrabianej CNC z wieloma otworami, szczelinami i powierzchniami montażowymi demonstruje wartość ustrukturyzowanej procedury CMM. Zamiast ręcznego sprawdzania każdego elementu za pomocą suwmiarki i wysokościomierza, pojedynczy program CMM mierzy średnicę i położenie każdego otworu, szerokość i położenie szczeliny oraz płaskość powierzchni w jednej zautomatyzowanej sekwencji, generując kompletny raport wymiarowy w ułamku czasu potrzebnego na ręczną inspekcję, ze znacznie większą dokładnością w zakresie relacji geometrycznych między elementami.
Rodzaje pomiarów wykonywanych podczas inspekcji CMM
Współrzędnościowe maszyny pomiarowe (CMM) umożliwiają pomiar szerokiego zakresu cech wymiarowych i geometrycznych, z których wiele byłoby niepraktycznych lub niemożliwych do zweryfikowania przy użyciu tradycyjnych narzędzi ręcznych.
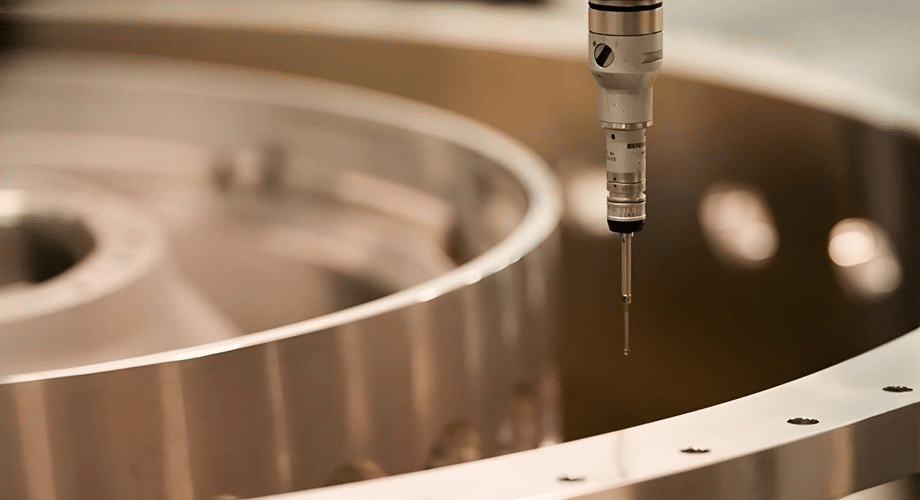
Wymiary liniowe
Podstawowe pomiary liniowe, takie jak długość, szerokość i wysokość, weryfikuje się poprzez rejestrowanie punktów styku sondy na granicach odpowiednich obiektów i obliczanie odległości między nimi. Chociaż wymiary te można czasami sprawdzić ręcznie, pomiary CMM zapewniają większą dokładność i eliminują wahania zależne od operatora, szczególnie w przypadku obiektów trudno dostępnych za pomocą suwmiarki.
Inspekcja otworów i odwiertów
Otwory i otwory wymagają czegoś więcej niż tylko prostej kontroli średnicy, aby potwierdzić pełną zgodność:
- Średnica: Pomiar wykonywany jest w wielu punktach na obwodzie otworu, co zapewnia bardziej wiarygodny wynik niż dwupunktowy pomiar suwmiarką, który może nie uwzględniać odkształceń.
- Pozycja: Rzeczywiste położenie środka otworu jest porównywane z jego nominalnym położeniem względem punktów odniesienia części, co pozwala na sprawdzenie zgodności z tolerancją położenia.
- Okrągłość: Odchylenie od idealnego okręgu oblicza się na podstawie zebranych punktów, co pozwala zidentyfikować problemy, takie jak ugięcie narzędzia lub drgania, których nie wykryłoby proste sprawdzenie średnicy [4].
Wymiarowanie i tolerowanie geometryczne (GD&T)
Maszyny CMM są wyjątkowo przystosowane do weryfikacji danych GD&T, które definiują relacje geometryczne między elementami, a nie tylko ich rozmiar:
- Płaskość: Mierzy odchylenie powierzchni od idealnej płaszczyzny, co ma znaczenie w przypadku powierzchni uszczelniających i powierzchni montażowych.
- Równoległość: Sprawdza, czy dwie powierzchnie lub elementy zachowują spójną relację względem siebie w ramach określonej tolerancji.
- Prostopadłość: Potwierdza, że element jest zorientowany pod prawdziwym kątem prostym do punktu odniesienia, co jest krytyczne dla powierzchni barków i interfejsów montażowych.
- Tolerancja położenia: Definiuje strefę dopuszczalną, w której rzeczywista lokalizacja obiektu może się różnić w stosunku do określonych punktów odniesienia, powszechnie stosowaną w przypadku wzorów otworów i innych zlokalizowanych obiektów.
Analiza powierzchni i cech
Oprócz podstawowych wymiarów i objaśnień GD&T, współrzędnościowe maszyny pomiarowe mierzą bardziej złożone charakterystyki cech, w tym kąty między powierzchniami, szerokość i położenie rowka oraz złożone kontury, w których geometria części jest porównywana punkt po punkcie z modelem powierzchni CAD, a nie z prostymi prymitywami geometrycznymi.
Przykład
Pomiar położenia i średnicy otworów na śruby w obrabianym CNC elemencie samochodowym pokazuje współdziałanie tych typów pomiarów. Współrzędnościowa maszyna pomiarowa (CMM) weryfikuje średnicę każdego otworu, aby upewnić się, że pasuje do określonego elementu złącznego, sprawdza położenie każdego otworu względem punktów odniesienia montażowego elementu, aby zapewnić prawidłowe wyrównanie z zespołem współpracującym, a także może zweryfikować prostopadłość osi otworu do powierzchni montażowej, aby zapewnić prawidłowe osadzenie elementu złącznego bez powodowania naprężeń zginających.
Rodzaje współrzędnościowych maszyn pomiarowych stosowanych w produkcji CNC
Różne architektury CMM są dostosowane do różnych rozmiarów części, geometrii i środowisk kontroli. Wybór odpowiedniego typu maszyny zależy od rodzaju produkowanych części i wymaganego procesu kontroli.
Most CMM
Mostowa współrzędnościowa maszyna pomiarowa (CMM) to najpowszechniejsza konfiguracja w produkcji precyzyjnej, charakteryzująca się ruchomą konstrukcją mostową, która rozciąga się nad stołem pomiarowym i przenosi pionowy zespół osi Z. Taka konstrukcja zapewnia doskonałą sztywność i dokładność, dzięki czemu jest standardowym wyborem w przypadku precyzyjnie obrabianych komponentów w większości branż [5].
Wspornikowa maszyna współrzędnościowa
Współrzędnościowe maszyny pomiarowe typu cantilever podtrzymują ramię pomiarowe tylko z jednej strony, pozostawiając przód i boki stołu pomiarowego otwarte dla łatwego załadunku i dostępu do części. Taka konfiguracja doskonale sprawdza się w przypadku mniejszych detali i zastosowań, w których częste zmiany części sprawiają, że łatwy dostęp jest priorytetem, choć konstrukcja cantilever oferuje nieco mniejszą sztywność niż konstrukcja mostowa w przypadku większych rozmiarów.
Bramowa maszyna CMM
Współrzędnościowe maszyny pomiarowe typu portalowego to duże maszyny podparte na kolumnach montowanych na podłodze, zaprojektowane do pomiaru dużych części obrabianych maszynowo CNC, takich jak konstrukcje nadwozi samochodowych, duże odlewy lub elementy konstrukcyjne dla przemysłu lotniczego, które nie zmieściłyby się w przestrzeni pomiarowej standardowej maszyny mostowej lub wspornikowej.
Przenośne współrzędnościowe maszyny pomiarowe (CMM) i systemy ramion przegubowych
Przenośne współrzędnościowe maszyny pomiarowe (CMM), w tym systemy pomiarowe z ramieniem przegubowym, umożliwiają przeprowadzanie kontroli bezpośrednio przy obrabiarce lub na hali produkcyjnej, bez konieczności transportu części do dedykowanego pomieszczenia pomiarowego. Systemy te zapewniają elastyczność w przypadku dużych lub nieruchomych części i wspomagają kontrolę w trakcie procesu, choć zazwyczaj charakteryzują się nieco niższą dokładnością niż stacjonarna współrzędnościowa maszyna pomiarowa (CMM) w kontrolowanym środowisku [6].
Przykładowe aplikacje
- Urządzenia medyczne: Współrzędnościowe maszyny pomiarowe typu Bridge sprawdzają ścisłe tolerancje wymagane w przypadku narzędzi chirurgicznych i elementów urządzeń wszczepialnych.
- Komponenty lotnicze: Zarówno mostowe, jak i bramowe współrzędnościowe maszyny pomiarowe (CMM) umożliwiają kontrolę wszystkiego, od małych, precyzyjnych wsporników po duże zespoły konstrukcyjne.
- Części samochodowe: Współrzędnościowe maszyny pomiarowe typu bridge są standardem w przypadku komponentów silnika i skrzyni biegów, natomiast systemy portalowe służą do przemieszczania paneli nadwozia i dużych części konstrukcyjnych.
- Elementy maszyn przemysłowych: Maszyny CMM wspornikowe i mostowe weryfikują obudowy przekładni, wały i konstrukcje montażowe w ogólnych procesach produkcji przemysłowej.
Korzyści z inspekcji CMM części CNC
Wprowadzenie kontroli CMM w produkcji precyzyjnej przynosi wymierne korzyści w porównaniu z ręcznymi metodami kontroli, zarówno pod względem jakości części, jak i ogólnej wydajności produkcji.
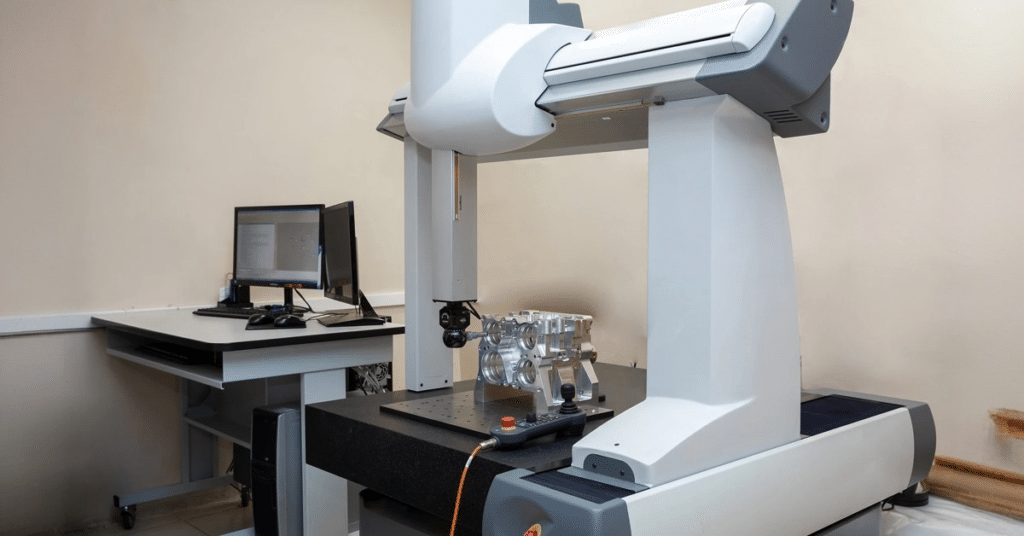
Poprawiona dokładność i spójność
Pomiary CMM eliminują zależne od operatora wahania, które są nieodłączną cechą pomiarów ręcznych za pomocą suwmiarki, mikrometru i sprawdzianu. Ten sam program kontroli zapewnia spójne wyniki niezależnie od operatora, który go uruchamia, eliminując istotne źródło niepewności pomiaru z procesu kontroli jakości [7].
Szybsza kontrola jakości
Zautomatyzowane procedury inspekcji mierzą dziesiątki, a nawet setki cech w ramach jednego uruchomienia programu, znacznie szybciej niż ręczne sprawdzanie każdego wymiaru za pomocą narzędzi ręcznych. Ta przewaga w szybkości staje się szczególnie istotna w przypadku części o złożonej geometrii lub wielu krytycznych cechach.
Zmniejszona ilość złomu i przeróbek
Wczesne wykrywanie problemów wymiarowych za pomocą kontroli CMM, szczególnie w połączeniu z procedurami kontroli w trakcie procesu lub kontroli pierwszego wyrobu, pozwala producentom na identyfikację i korygowanie problemów związanych z obróbką zanim cała partia wyprodukuje produkt wykraczający poza tolerancję, co znacznie zmniejsza liczbę braków i koszty przeróbek.
Lepsza optymalizacja procesów
Dane CMM zebrane w trakcie cyklu produkcyjnego ujawniają trendy wskazujące na podstawowe problemy procesowe, takie jak stopniowy dryft wymiarowy wskazujący na zużycie narzędzi lub powtarzające się odchylenia wskazujące na błąd w oprzyrządowaniu lub oprogramowaniu. Dane te wspierają ciągłe doskonalenie procesu wykraczające poza prostą kontrolę typu „zaliczony/niezaliczony”.
Identyfikowalność i dokumentacja
Raporty z inspekcji generowane przez oprogramowanie CMM stanowią udokumentowany zapis jakości każdej części lub partii, wspierając tym samym umowy jakościowe z klientami, zgodność z przepisami i wymagania audytowe w regulowanych branżach, takich jak produkcja sprzętu lotniczego i medycznego.
Przykład
Wykorzystanie raportów CMM do identyfikacji zużycia narzędzi powodującego otwory o zbyt dużych średnicach podczas produkcji CNC wyraźnie ilustruje korzyści płynące z optymalizacji procesu. Jeśli seria raportów z inspekcji pokazuje, że średnice otworów stopniowo zbliżają się do górnej granicy tolerancji w kolejnych częściach, wskazuje to bezpośrednio na zużycie wkładek podczas operacji rozwiercania lub wiercenia, co pozwala zespołowi produkcyjnemu zaplanować wymianę narzędzia, zanim jakiekolwiek części przekroczą tolerancję, zamiast odkrywać problem dopiero po wyprodukowaniu wadliwych części.
Typowe wyzwania i najlepsze praktyki w zakresie inspekcji CMM
Pomimo swojej precyzji, inspekcja CMM nie jest odporna na błędy. Zrozumienie typowych źródeł niepewności pomiaru i metod ich minimalizowania jest kluczowe dla uzyskania wiarygodnych wyników inspekcji.
Wspólne wyzwania
- Niewłaściwe mocowanie: Część, która nie jest odpowiednio zabezpieczona lub ulega odkształceniu w wyniku działania sił zaciskających podczas pomiaru, da niedokładne wyniki, które nie odzwierciedlają jej rzeczywistej geometrii w stanie swobodnym.
- Zmiany temperatury: Pomiar części przed jej ustabilizowaniem się w temperaturze pomieszczenia kontrolnego powoduje błąd rozszerzalności cieplnej, co jest szczególnie istotne w przypadku większych części lub małych tolerancji.
- Problemy z dostępnością sondy: Głębokie kieszenie, wewnętrzne struktury lub złożone geometrie mogą być trudne lub niemożliwe do dotarcia do standardowej sondy, co wymaga specjalistycznych konfiguracji sondy lub alternatywnych strategii pomiaru.
- Geometrie złożone: Rzeźbione powierzchnie i swobodne kontury wymagają skanowania chmury punktów i technik porównywania powierzchni, które są bardziej złożone niż proste pomiary oparte na cechach [8].
Najlepsze praktyki
- Regularna kalibracja CMM: Maszyny muszą być kalibrowane według określonego harmonogramu, przy użyciu certyfikowanych artefaktów referencyjnych, aby mieć pewność, że dokładność pomiarów pozostanie zgodna ze specyfikacją wydajności maszyny w dłuższym okresie czasu.
- Właściwe przygotowanie części: Przed każdym cyklem kontroli należy stosować procedury regularnego czyszczenia i stabilizacji temperatury, zwłaszcza w przypadku komponentów o małej tolerancji.
- Spójne procedury kontroli: Stosowanie udokumentowanych, powtarzalnych programów kontroli zamiast doraźnych pomiarów ręcznych gwarantuje porównywalność wyników w przypadku różnych operatorów, zmian i okresów.
- Szkolenie operatorów: Prawidłowa technika mocowania, dobór sondy i opracowanie programu wymagają przeszkolonego personelu, który rozumie zarówno oprogramowanie CMM, jak i zasady metrologii leżące u podstaw dokładnych pomiarów.
- Integracja z procesami CAD/CAM: Bezpośrednie połączenie programów kontroli CMM z modelem CAD danej części usprawnia tworzenie programów i gwarantuje, że kryteria kontroli są zsynchronizowane ze zmianami w projekcie.
Wniosek
Inspekcja CMM stała się standardową metodą weryfikacji zgodności wymiarowej i geometrycznej części obrabianych CNC, zapewniając poziom dokładności i dokumentacji, którego nie mogą dorównać ręczne metody inspekcji. Od podstawowych wymiarów liniowych, przez złożone oznaczenia GD&T, po porównania powierzchni o dowolnym kształcie, CMM oferują producentom obiektywny i powtarzalny sposób potwierdzenia, że część jest zgodna z założeniami projektowymi, zanim trafi do klienta.
Korzyści wykraczają poza prostą weryfikację typu „zaliczony/niezaliczony”. Większa dokładność, krótsze cykle kontroli, mniejsza ilość odpadów oraz wgląd w proces uzyskany dzięki analizie trendów – wszystko to przyczynia się do lepszych wyników produkcyjnych w dłuższej perspektywie. Dla każdej organizacji produkującej precyzyjne komponenty CNC, szczególnie w branżach regulowanych, takich jak przemysł lotniczy i urządzenia medyczne, kontrola CMM nie jest opcjonalnym etapem kontroli jakości, lecz kluczowym elementem dostarczania części, które niezawodnie działają w zamierzonym zastosowaniu.
Referencje
Alsoufi, MS, Bawazeer, SA, Alhazmi, MW, Hijji, HH, Alhazmi, H. i Alqurashi, HF (2025). Dokładność wymiarowa i zmienność pomiarów w elementach toczonych CNC z wykorzystaniem cyfrowych suwmiarek i współrzędnościowych maszyn pomiarowych w pięciu materiałach. Materiały , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Cho, N. i Tu, J. (2001). Modelowanie okrągłości części obrabianych mechanicznie w celu analizy tolerancji. Precision Engineering , 25 (1), 35–47. https://doi.org/10.1016/s0141-6359(00)00053-2
Mantel, MR (nd). Współrzędnościowe maszyny pomiarowe: nowoczesne narzędzie kontroli w produkcji . Digital Commons @ NJIT. https://digitalcommons.njit.edu/theses/1246?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Mian, NS, Fletcher, S. i Longstaff, A. (2018). Zmniejszenie opóźnienia między obróbką a pomiarem za pomocą MES w celu przewidywania wpływu przejściowego stanu termicznego na pomiary CMM. Measurement , 135 , 260–277. https://doi.org/10.1016/j.measurement.2018.11.034
Samelova, V., Marek, T., Jelinek, A., Jankovych, R., Maradova, K. i Holub, M. (2024). Studium przypadku dotyczące oceny możliwości i przydatności współrzędnościowej maszyny pomiarowej z ramieniem przegubowym i sondy dotykowej do pomiarów na maszynie. Machines , 12 (12), 841. https://doi.org/10.3390/machines12120841
Xia, G. (2026, 23 lutego). Wyjaśnienie współrzędnościowej maszyny pomiarowej (CMM): rodzaje, zasady działania, dokładność i zastosowania . Rapid-Protos. https://www.rapid-protos.com/coordinate-measuring-machine/
Zeng, S., Wan, X., Li, W., Yin, Z. i Xiong, Y. (2012). Nowe podejście do projektowania oprzyrządowania w celu tłumienia drgań podczas obróbki giętkiego przedmiotu obrabianego. International Journal of Machine Tools and Manufacture , 58 , 29–43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




