Hvorfor er timekostnaden for femakset CNC-maskinering høyere, men enhetskostnaden er ofte lavere?
En femakset CNC-maskin kan ha en høyere timepris enn en konvensjonell treakset fres, men det gjør det ikke nødvendigvis dyrere å produsere en ferdig komponent. For deler med flere vinklede egenskaper, komplekse overflater eller krevende oppsettkrav, kan femakset maskinering redusere det totale produksjonsarbeidet nok til å oppveie den høyere maskinprisen.
Nøkkelen til å forstå kostnadene for 5-akset CNC-maskinering er forskjellen mellom å betale for maskintid og å betale for en ferdig del. Oppsett, programmering, arbeidsoppheng, skjæretid, inspeksjon og produksjonsmengde påvirker alle sluttprisen. En maskin med høyere pris kan være et mer økonomisk valg når den eliminerer nok av disse utgiftene.
Hvorfor er timeprisen for femakset CNC-maskinering høyere?
Femakset CNC-maskinering koster ofte mer per time fordi utstyret er mer komplekst å kjøpe, betjene, programmere og vedlikeholde.
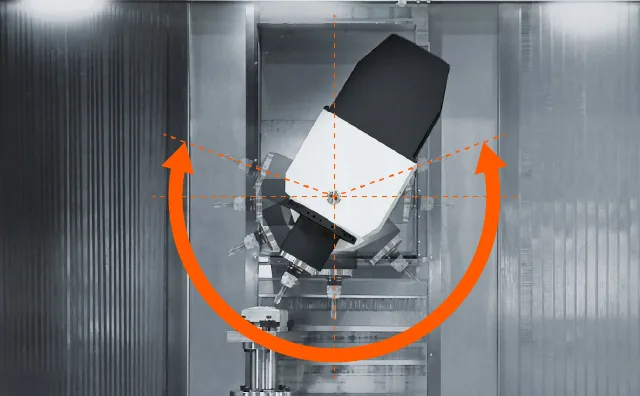
En konvensjonell treakset fres beveger skjæreverktøyet i forhold til arbeidsstykket langs tre lineære akser: X, Y og Z. En standard femakset konfigurasjon legger til to roterende akser, slik at verktøyet eller arbeidsstykket kan orienteres i forskjellige vinkler. Disse tilleggsbevegelsene gir større produksjonsfleksibilitet, men introduserer også mer krevende mekaniske og kontrollmessige krav.
Flere faktorer bidrar til forskjellen i timepris:
- Maskininvestering: Rotasjonsakseaggregater, avanserte kontroller og fleraksede komponenter kan øke kostnadene for anskaffelse og vedlikehold av utstyr.
- Programmering: Komplekse femaksede verktøybaner kan kreve spesialisert CAM-programvare, etterbehandling, simulering og erfarne programmerere.
- Kalibrering: Nøyaktig flerakset maskinering avhenger av å kontrollere geometriske, rotasjonsakse- og termiske feil.
- Driftskostnader: Vedlikehold, maskinutnyttelse, arbeidsavtaler og avskrivninger påvirker hvordan et verksted beregner timeprisen.
Kompleksiteten er ikke begrenset til å bevege flere akser. Samtidig femakset maskinering krever koordinert bevegelse samtidig som det tiltenkte forholdet mellom skjæreverktøyet og arbeidsstykket opprettholdes.
NISTs forskning på kalibrering av maskinverktøy identifiserer geometriske, kinematiske og termiske feil som viktige hensyn i maskineringsnøyaktighet.
NIST
Timeprisene varierer også mellom leverandører. Noen verksteder inkluderer operatørarbeid og visse oppsettaktiviteter i maskinprisene sine, mens andre oppgir disse utgiftene separat. Følgelig er timeprisene ikke alltid direkte sammenlignbare.
Hvordan kan femakset maskinering redusere arbeidet som kreves per del?
Femaksmaskinering kan senke enhetskostnadene ved å redusere antall produksjonsoperasjoner som trengs for å fullføre en komponent.
De viktigste mulighetene innebærer generelt færre oppstillinger, forbedret verktøytilgjengelighet og redusert ikke-skjæretid. Disse fordelene er spesielt relevante når flere funksjoner må maskineres fra forskjellige retninger.
Færre oppsett, omklemmingsoperasjoner og endringer av festeanordninger
Tenk deg en komponent med hull, lommer og monteringsflater på flere vinklede flater.
På en treakset fresemaskin kan det hende at operatøren må fjerne arbeidsstykket, rotere det, feste det i en annen fikstur og etablere en ny maskineringsreferanse før han eller hun får tilgang til neste sett med funksjoner.
Hvert oppsett tar tid uten nødvendigvis å fjerne materiale. Det kan også introdusere ekstra kostnader for festeutstyr og muligheter for posisjoneringsfeil.
En femakset maskin kan rotere arbeidsstykket eller skjæreverktøyet for å få tilgang til flere retninger mens komponenten forblir festet i samme feste.
Dette kan redusere:
- Manuell omplassering og justering.
- Gjentatte arbeidsoppholdelsesoperasjoner.
- Spesielle krav til armatur.
- Ikke-skjærende maskintid.
- Visse risikoer forbundet med overføring av data mellom oppsett.
Besparelsene blir betydelige når de eliminerte operasjonene ellers ville tatt opp en betydelig del av produksjonstiden.
Femaksmaskinering eliminerer ikke alle oppsett. Overflaten som brukes til å holde arbeidsstykket, kan for eksempel fortsatt kreve en separat etterbehandlingsoperasjon.
Bedre verktøytilgang og mer effektiv maskinering
Verktøyorientering kan også påvirke skjæreeffektiviteten.
En dyp lomme eller vinklet overflate kan kreve et langt, slankt skjæreverktøy når man nærmer seg fra en fast treakset retning. Langt verktøyoverheng kan øke risikoen for nedbøyning og vibrasjon, noe som potensielt begrenser skjæreparametrene.

Femakset posisjonering kan gjøre det mulig for verktøyet å tilnærme seg samme funksjon fra en gunstigere vinkel. Dette kan gjøre en kortere og mer stiv freser praktisk.
For passende geometrier kan forbedret tilgjengelighet støtte mer effektive maskineringsstrategier og redusere behovet for separate operasjoner.
Disse fordelene er ikke automatiske. Verktøybanens kvalitet, materialoppførsel, skjæreforhold og maskinkonfigurasjon bestemmer fortsatt den faktiske syklustiden.
Hvordan sammenlignes treakset, indeksert 3+2 og samtidig femakset maskinering?
Den økonomiske maskineringsruten avhenger av de nødvendige verktøyorienteringene og hvordan komponenten kan holdes under produksjonen.
Ikke alle deler som drar nytte av femakset utstyr krever samtidig femakset skjæring.
Treakset maskinering er effektiv for tilgjengelige prismatiske funksjoner, som flate overflater, enkle lommer og hull som kan nås fra et begrenset antall retninger.
Indeksert 3+2-maskinering bruker roterende akser til å posisjonere verktøyet eller arbeidsstykket i en valgt vinkel. Orienteringen forblir fast mens maskinen utfører skjæreoperasjonen, og endres deretter for et annet maskineringsområde.
Samtidig femakset maskinering koordinerer lineær og roterende bevegelse under skjæring. Dette er spesielt nyttig når verktøyorienteringen må endres kontinuerlig langs en kompleks overflate.
| Sammenligningsfaktor | Tre-akset maskinering | Indeksert 3+2 Maskinering | Samtidig femakset maskinering |
|---|---|---|---|
| Verktøytilgang | Fast retning per oppsett | Flere indekserte orienteringer | Kontinuerlig skiftende retninger |
| Krav til oppsett | Kan kreve ny fastklemming | Kan konsolidere flerfaset drift | Kan konsolidere komplekse operasjoner |
| Programmering | Generelt mindre komplekst | Ytterligere posisjonering og planlegging av avstand | Avanserte verktøybaner med flere akser |
| Arbeidsholding | Konvensjonelle eller dedikerte armaturer | Krever roterende klaring | Krever klaring gjennom hele koordinert bevegelse |
| Hensyn til timepris | Ofte lavere for sammenlignbart utstyr | Multiakse maskinpris gjelder | Avansert maskineringshastighet kan gjelde |
| Egnet geometri | Tilgjengelige prismatiske funksjoner | Vinklede hull og flersidige funksjoner | Komplekse konturer og skulpturerte overflater |
| Kostnadshensyn | Effektiv når det er begrenset med ekstra oppsett | Kan redusere reposisjonering uten kontinuerlig roterende kutting | Berettiget når kompleks verktøybevegelse tilfører meningsfull verdi |
Den viktige forskjellen er at femakset kapasitet og samtidig femakset skjæring ikke er det samme kravet.
For en komponent som inneholder flere vinklede hull og flate flater, kan indeksert 3+2-maskinering gi den nødvendige tilgangen uten programmeringskravene til kontinuerlig femakset bevegelse.

Et komplekst impeller eller en skulpturert komponent kan rettferdiggjøre samtidig maskinering fordi kutteren må endre retning mens den følger overflaten.
Å velge den minst kompliserte prosessen som pålitelig oppfyller tegningskravene er ofte sentralt for å kontrollere produksjonskostnadene.
Hva bestemmer den totale kostnaden for femakset CNC-maskinering per del?
Den totale kostnaden for femakset CNC-maskinering per del avhenger av mer enn maskinens timepris. Kjøpere må evaluere hele produksjonsruten, inkludert forberedelse, produksjon, inspeksjon og eventuelle nødvendige sekundære operasjoner.
To kostnadskategorier er spesielt viktige: engangsutgifter og tilbakevendende produksjonsutgifter.
Engangsprogrammerings-, oppsett- og inventarkostnader
Før produksjonen starter, kan det hende at et maskinverksted må forberede CAM-programmet, velge verktøy, etablere arbeidsholdering, stille inn forskyvninger og verifisere de første maskineringsoperasjonene.
Disse utgiftene beskrives ofte som engangskostnader for ingeniørarbeid eller forberedelser.
For en prototype kan mye av dette arbeidet allokeres til én enkelt komponent. Når den samme forberedelsen støtter et større produksjonsparti, kan kostnadene fordeles over flere deler.
Dette forklarer hvorfor oppsettkostnadene for CNC-maskinering kan påvirke prisen på prototyper og små serier sterkt.
Femaksmaskinering kan kreve mer omfattende programmering, men evnen til å konsolidere operasjoner kan redusere forberedelsene forbundet med flere separate oppsett.
Om det gir en netto besparelse avhenger av begge sider av sammenligningen.
Gjentakende kostnad per akseptert ferdig del
Gjentakende utgifter inkluderer maskintid, operatørhåndtering, forbruk av skjæreverktøy, inspeksjon og etterbehandling.
Maskintidskostnaden kan uttrykkes som:
\[ \text{Maskintidskostnad}=\text{Timepris}\times\text{Belastet tid} \]
Denne beregningen alene representerer ikke den totale produksjonskostnaden.
Et mer nyttig tiltak er:

Totalen inkluderer gjeldende utgifter til materialer, forberedelser, maskinering, verktøy, kvalitetskontroll og etterbehandling. Kostnader som allerede er inkludert i maskinprisen skal ikke telles med på nytt.
Akseptert delmengde er viktig fordi skrap og omarbeiding kan påvirke kostnaden ved å levere komponenter som samsvarer med tegningen.
Produksjonsvolumet endrer også hvordan forberedelsesutgifter fordeles. En større batch gjør ikke automatisk femakset maskinering billigere. Hvis den gjentakende kostnaden per del forblir høyere, vil ikke økning av mengde reversere resultatet.
Den korrekte økonomiske sammenligningen er den totale kostnaden ved å produsere en tilsvarende akseptabel komponent gjennom hver gjennomførbare produksjonsrute.
Hva viser en ekte sammenligning av treakset kontra femakset produksjon?
En produksjonssammenligning publisert av DMG MORI illustrerer hvordan femakset maskinering kan redusere produksjonsarbeidet for en kompleks komponent.
I sitt eksempel med høytrykksvæskemanifold rapporterer DMG MORI at treakseprosessen krevde minst fem oppsett, mens femaksetilnærmingen krevde to.
Den rapporterte maskineringssyklusen endret seg også fra 48 minutter med treakset maskinering til 33 minutter med femakset maskinering – omtrent en reduksjon i syklustid på 31 %.
Behovet for skjæreverktøy falt fra 17 verktøy til åtte.
DMG MORI
Disse resultatene illustrerer flere viktige mekanismer:
- Færre oppsett reduserer gjentatt håndtering og forberedelser.
- En kortere maskineringssyklus reduserer tiden som kreves for å bearbeide komponenten.
- Færre skjæreverktøy kan forenkle verktøykravene for den bestemte produksjonsruten.
Eksemplet etablerer ikke en universell reduksjon i produksjonskostnader.
DMG MORIs tall beskriver en spesifikk applikasjon, og den publiserte sammenligningen gir ikke fullstendige maskinpriser, programmeringskostnader, inventarkostnader og endelige enhetspriser for begge rutene.
Det demonstrerer hvordan produksjonseffektiviteten kan forbedres. Å bestemme den faktiske økonomiske fordelen krever fortsatt en fullstendig kostnadssammenligning.
Når er treakset maskinering fortsatt det rimeligste valget?
Treakset maskinering kan forbli det mer økonomiske alternativet når en komponents geometri ikke krever den ekstra tilgjengeligheten som femakset utstyr gir.
En enkel monteringsbrakett med flate overflater og lett tilgjengelige hull kan for eksempel produseres effektivt ved hjelp av konvensjonell treakset fresing.
Hvis delen krever lite reposisjonering, kan femakset maskinering gi begrensede muligheter til å redusere oppsett- eller syklustid.
Treakset maskinering kan være spesielt konkurransedyktig når:
- Geometrien er tilgjengelig gjennom enkle maskineringsoperasjoner.
- Eksisterende inventar støtter allerede effektiv produksjon.
- Programmeringskravene er relativt enkle.
- Ytterligere posisjonering av rotasjonsaksen reduserer ikke behandlingstiden betydelig.
- En velprøvd produksjonsrute oppfyller de spesifiserte toleransene og overflatekravene.
Femaksmaskinering kan også introdusere programmerings- eller fiksturkostnader som oppveier driftsbesparelsene for en bestemt jobb.
Batchmengde er en annen faktor. En spesialisert femakset fikstur eller et program kan være verdt å bruke for gjentatt produksjon, men forberedelseskostnadene må rettferdiggjøres av arbeidet det sparer.
Det finnes ingen universell mengde- eller oppstillingstellingsterskel der femakset maskinering blir det billigere alternativet.
Beslutningen bør gjenspeile komponentens geometri, tilgjengelig utstyr og leverandørens faktiske produksjonsplan.
Hvordan påvirker material-, toleranse- og inspeksjonskrav enhetskostnaden?
Materialvalg og kvalitetskrav påvirker maskineringstid, verktøyforbruk, etterbehandling og inspeksjonskostnader.
De kan derfor endre kostnadssammenligningen mellom treaksede og femaksede produksjonsruter.
Opprette geometrien og etterbehandlingen av funksjonelle egenskaper
Ulike materialer reagerer ulikt på skjæreoperasjoner.
Aluminiumslegeringer tillater vanligvis effektiv maskinering med passende verktøy og skjæreforhold. Rustfritt ståls oppførsel varierer etter kvalitet, og noen kvaliteter byr på utfordringer med arbeidsherding og verktøyslitasje.
Titanlegeringer krever spesiell oppmerksomhet på varmeutvikling og verktøyytelse. Deres relativt lave varmeledningsevne kan konsentrere varme nær skjæresonen, noe som gjør verktøyvalg og skjærestrategi viktig.
Disse egenskapene påvirker maskineringsøkonomien uavhengig av antall akser.
Delgometri og funksjonskrav spiller også rolle. En maskin kan være i stand til å produsere den grunnleggende komponentformen, men kritiske boringer, gjenger, kontaktflater eller presisjonsnullpunkter kan kreve ytterligere operasjoner for å oppfylle tegningens krav.
Overflatebehandling og avgrading kan øke kostnadene der det er spesifisert.
Femakset verktøytilgang kan bidra til å fullføre visse funksjoner effektivt, men det eliminerer ikke alt sekundært arbeid.
Dimensjonsverifisering og kvalitetskontroll
Å redusere arbeidsstykkets reposisjonering kan bidra til å opprettholde dimensjonsforhold mellom funksjoner ved å begrense visse feil ved overføring av nullpunkter.
Det betyr ikke at femakset maskinering automatisk oppnår strengere toleranser.
Faktisk nøyaktighet avhenger av maskinkalibrering, verktøyets tilstand, arbeidsfeste, termisk oppførsel, skjærekrefter og maskineringsstrategi.

Probering i prosessen kan støtte oppsettjustering og måling under maskinering. Koordinatmålemaskiner (CMM-er) og andre inspeksjonsmetoder kan brukes til å verifisere spesifiserte dimensjonskrav.
Det nødvendige inspeksjonsomfanget avhenger av komponenten og dens tiltenkte bruk.
For en nøyaktig sammenligning av enhetskostnader bør kjøpere ta hensyn til produksjons- og verifiseringsarbeidet som er nødvendig for å levere akseptable ferdige deler – ikke bare tiden som brukes på å skjære i materiale.
Hvordan bør kjøpere sammenligne tilbud på treaksede og femaksede CNC-maskiner?
Kjøpere bør sammenligne den totale kostnaden for tilsvarende ferdige komponenter i stedet for å velge en leverandør basert på den laveste annonserte maskintimeprisen.
En meningsfull sammenligning starter med konsistent teknisk informasjon.
Før du ber om tilbud, oppgi:
- CAD-modell og teknisk tegning: Definer komponentgeometrien og nødvendige funksjoner.
- Materialspesifikasjon: Identifiser riktig legering, kvalitet og relevante krav til material.
- Produksjonsmengde: Oppgi den første bestillingen og eventuell forventet gjentatt produksjon.
- Toleranser og datum: Identifiser dimensjoner og geometriske forhold som er funksjonelt viktige.
- Overflatekrav: Spesifiser behov for etterbehandling, avgrading og overflatebehandling.
- Inspeksjonskrav: Avklar forventninger til dimensjonsverifisering og dokumentasjon.
Det er også nyttig å spørre hvordan leverandøren har tenkt å produsere delen.
Vil prosessen kreve flere oppsett? Kan indeksert maskinering gi nødvendig tilgang? Gir samtidig femakset bevegelse en betydelig fordel? Er programmering, verktøy, inspeksjon og etterbehandling inkludert i tilbudet?
Svarene bidrar til å forklare forskjellene mellom leverandørprisene.
For ingeniører som undersøker hvordan man kan redusere kostnadene ved CNC-maskinering, kan en gjennomgang av funksjonstilgjengelighet, unødvendig geometrisk kompleksitet, krav til festeanordninger og toleransespesifikasjoner avdekke praktiske muligheter for forbedring.
Den laveste timeprisen for en maskin er ikke nødvendigvis den billigste produksjonsveien. Sammenligningen bør fastslå hvilken prosess som pålitelig kan levere den nødvendige komponenten til den mest passende totalkostnaden.
Konklusjon
Femakset CNC-maskinering kan ha en høyere timepris på grunn av utstyr, programmering og driftskrav. Den økonomiske fordelen oppstår når bedre verktøytilgjengelighet, færre oppsett og mer effektiv produksjon reduserer den totale kostnaden per akseptabel ferdig del.
Treakset maskinering er fortsatt et praktisk og økonomisk valg for mange tilgjengelige komponenter. Indeksert 3+2-maskinering kan gi en effektiv mellomvei, mens samtidig femakset maskinering er berettiget når geometrien krever koordinert verktøybevegelse.
Riktig valg avhenger av tegning, materiale, mengde, toleranser og fullstendig produksjonsrute.
BaiChuan Precision tilbyr tre-, fire- og femaksede CNC-fresetjenester for tilpassede komponenter. Ingeniører og innkjøpsteam kan sende inn tegninger og produksjonskrav for en produksjonsbarhetsvurdering og et tilbud basert på delens behov.
BaiChuan
Referanser
1. Lee, M., og Kulvatunyou, B. (2019). Design-for-kostnad . NIST.
2. DMG MORI. 5-akset fortreffelighet.
_3. Seco Tools. Produksjonsøkonomi: Global optimalisering ._
4. Siemens NX. (2013). Gjør overgangen til femakset maskinering enklere.
5. Gao, W., et al. (2023). Kalibrering av maskinverktøy.
6. Renishaw. Berøringsprober for maskinverktøy med standard nøyaktighet.
7. Kennametal. (2023). 10 tips for fresing av titan.
8. BaiChuan presisjon. CNC-fresing.