

Motstandssveising (RW) omfatter en rekke smeltesveiseteknikker som oppnår koalesens gjennom en blanding av varme og trykk. Varmen produseres ved knutepunktet som må sveises ved hjelp av elektrisk motstand mot strømflyt. Hovedelementene i motstandssveising vises i figuren nedenfor for den mest populære metoden i gruppen, en motstandspunktsveiseoperasjon. Komponentene er arbeidsdelene som skal sveises (ofte metallplater), to motstående elektroder, en måte å presse delene mellom elektrodene og en vekselstrømkilde som kan påføre en kontrollert strøm. Ved punktsveising skaper prosessen en smeltet sone mellom de to komponentene, kjent som en sveiseklump.
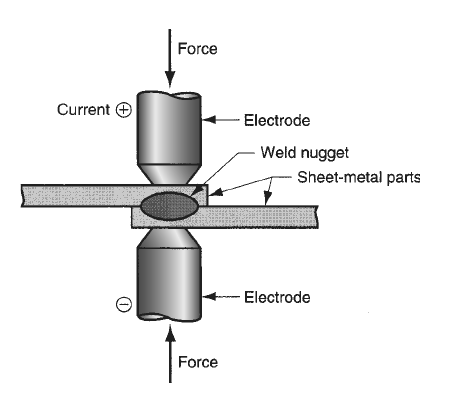
Motstandssveising krever ikke beskyttelsesgasser, flussmiddel eller fyllmateriale slik som lysbuesveising gjør, og elektrodene som bærer den elektriske kraften er ikke-forbrukbare. RW kategoriseres som smeltesveising siden de smeltende overflatene smelter nesten alltid når varme påføres. Det finnes imidlertid visse unntak. For å forhindre smelte, bruker visse motstandsoppvarmingsbaserte sveiseteknikker temperaturer lavere enn smeltepunktene til basismetallene.
Motstandssveiseprosessen involverer flere viktige variabler, som elektrodeegenskaper, sveisestrøm, elektrodekraft og strømvarighet. Motstandssveising er en effektiv og rask sveiseprosess siden den krever en strøm som kan være ti til hundre ganger større enn lysbuesveising, selv om den faktiske sveisetiden vanligvis er mindre enn et sekund.
Kraftkilde og varmeproduksjon i RW
Ved motstandssveising (RW) påvirker kretsmotstanden, strømmen og lengden på strømpåføringen varmeenergien som kreves for sveising. Følgende matematiske uttrykk representerer dette forholdet:
H = I² Rt
hvor �� er varmen som genereres i joule (for å konvertere til Btu, del på 1055); �� er strømmen i ampere; �� er den elektriske motstanden i ohm; og �� er tiden i sekunder.
Motstandssveiseprosesser involverer ofte svært høye strømmer (5000 til 20 000 A) med relativt lave spenninger (vanligvis under 10 V). I de fleste prosedyrer er strømvarigheten (t) liten; for eksempel, i en standard punktsveiseoperasjon, kan den vare 0.1 til 0.4 sekunder. Siden motstanden i RW er svært lav (rundt 0.0001 V) og den kvadratiske delen i ligningen ovenfor forstørrer effekten av strømmen, brukes en stor strøm. Kombinasjonen av motstandene til arbeidsstykkene, elektrodene, kontaktmotstandene mellom elektrodene og arbeidsstykkene, og kontaktmotstanden til mateflatene resulterer i motstand i sveisekretsen. Derfor produseres det varme i hver av disse elektriske motstandssonene. Siden det foretrukne stedet for sveisen er på møteflatene, er det optimalt for dem å ha den største motstanden i summen. Bruk av metaller som kobber, som har ekstremt lav resistivitet, reduserer motstanden til elektrodene. For å spre varmen som produseres der, kjøles elektrodene ofte med vann. Motstanden i arbeidsdelene bestemmes av delens tykkelse og motstanden til basismetallene. Størrelsen, formen og kontaktområdene til elektroden, samt overflateforholdene (som elektrodens skala og renheten til arbeidsflatene), bestemmer kontaktmotstanden mellom elektrodene og delene.
Til syvende og sist påvirker overflatefinish, hygieniske forhold, kontaktflate og trykk motstanden på kontaktflatene. Det skal ikke være noen urenheter som holder kontaktflatene fra hverandre, for eksempel maling, olje eller smuss.
Trykk er like viktig for vellykket motstandssveising som varme. Ved motstandssveising er hovedformålene med trykk å presse de sammenføyde overflatene for å oppnå koalesens når riktig sveisetemperatur er nådd, og å tvinge frem kontakt mellom de to arbeidsflatene og elektrodene før strømmen påføres.
Fordeler og ulemper med motstandssveising
Motstandssveising er et vanlig alternativ for industrielle applikasjoner på grunn av de mange fordelene. Effektiviteten og hastigheten, som muliggjør store produksjonsrater, er to hovedfordeler. Tilsettmetaller er ikke nødvendige for prosessen, og fordi varmen er lokalisert, er det mindre sjanse for at tilstøtende komponenter bøyer seg. Motstandssveising er også utmerket for automatisering, noe som gjør den perfekt for storskala produksjon. Fordi varmen kan reguleres presist, er de resulterende sveisene robuste, nøyaktige og presise. Denne tilnærmingen er også mer kostnadseffektiv fordi den krever mindre etterarbeid og mindre energi enn mange andre, og den er tryggere enn mange andre fordi den ikke avgir røyk eller gnister.
Motstandssveising har imidlertid flere ulemper. Noen operasjoner kan synes det er vanskelig å skaffe nødvendig utstyr fordi det ofte er kostbart og spesialisert. Det begrenser hvilke typer metaller som kan sveises ved kun å jobbe med materialer som har høy elektrisk motstand. På grunn av den begrensede varmen er store deler vanskelige å sveise, og nøyaktig komponentjustering er avgjørende for å forhindre svake skjøter. Varmeindusert ujevn utvidelse eller sammentrekning av materialer kan føre til forvrengning, noe som potensielt kan være et problem. Motstandssveising er fortsatt en nyttig teknologi i mange produksjonssammenhenger, til tross for disse vanskelighetene.
Store motstandssveiseprosesser
De tre viktigste motstandssveiseprosessene av kommersiell betydning er motstandspunktsveising (RSW), motstandssømsveising (RSEW) og projeksjonssveising (RPW).
Motstandspunktsveising (RSW)
Motstandspunktsveising (RSW) er den vanligste metoden i sin klasse og brukes mye i masseproduksjon av hvitevarer, biler, metallmøbler og andre metallprodukter. Den økonomiske betydningen av motstandspunktsveising blir tydelig når man tenker på at et gjennomsnittlig bilkarosseriet har omtrent 10 000 punktsveiser, og at den årlige produksjonen av biler når titalls millioner over hele verden.
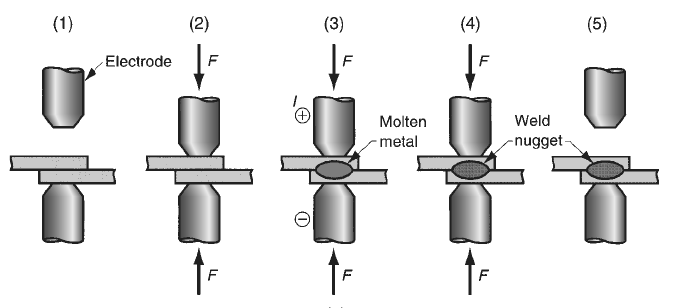
Motstandspunktsveising (RSW) er en metode for RW der motstående elektroder smelter sammen de sammenføyde overflatene i en overlappende skjøt på ett enkelt sted. Denne metoden brukes på metallplatekomponenter som har en tykkelse på 3 mm (0.125 tommer) eller mindre når en lufttett montering ikke er nødvendig. En sekvens av punktsveiser brukes til å sammenføye komponentene. Selv om runde elektroder er den vanligste elektrodeformen, kan firkantede, sekskantede og andre former også brukes, elektrodespissen bestemmer størrelsen og formen på sveisepunktet.
Den resulterende sveiseklumpen er vanligvis mellom 5 og 10 mm (0.2 og 0.4 tommer) i diameter, og basismetallene er litt utenfor nuggeten der den varmepåvirkede sonen strekker seg. Sveisestrengens styrke bør være sammenlignbar med det omkringliggende metallet hvis den produseres riktig. Figuren nedenfor illustrerer trinnene som er involvert i en punktsveisesyklus.
To hovedkategorier av materialer brukes til å lage RSW-elektroder: legeringer basert på kobber og sammensetninger av ildfaste metaller, som kobber og wolfram. Den andre gruppens større slitestyrke er velkjent. Ved punktsveising, som i de fleste produksjonsprosesser, eldes verktøyet gradvis med bruk. Elektrodene er laget med interne vannkjølingspassasjer hvis mulig. Punktsveising kan utføres med en rekke verktøy og teknikker på grunn av den omfattende industrielle bruken. Apparatet består av bærbare punktsveisepistoler samt punktsveisemaskiner med press og vippearm. Punktsveiserne med vippearm inkluderer en øvre elektrode som er bevegelig og kan løftes og senkes for å lette lasting og lossing. Den nedre elektroden forblir stasjonær. Den øvre elektroden er festet til en vippearm – derav navnet – hvis bevegelse styres av arbeiderens fotpedal.
Kraft og strøm gjennom hele sveisesyklusen kan kontrolleres ved programmering i moderne utstyr. Punktsveisere med presser er ment for tyngre jobber. En vertikal presse drevet av hydraulisk eller pneumatisk kraft produserer en rettlinjet bevegelse for den øvre elektroden. Større krefter kan brukes takket være pressefunksjonen, og kompliserte sveisesykluser kan vanligvis programmeres ved hjelp av kontrollene. Oppgaven bringes til de to foregående maskintypene, som begge er stasjonære punktsveisere. Det er utfordrende å overføre og plassere delen til stasjonært maskineri for massive, tunge oppgaver. Bærbare punktsveisepistoler finnes i en rekke størrelser og kombinasjoner som passer til disse situasjonene. To motstående elektroder holdt i en tangmekanisme utgjør disse enhetene. Fordi hver gjenstand er lett, kan enten en industrirobot eller en menneskelig arbeider gripe og betjene den. Fleksible elektriske kabler og luftslanger brukes til å koble kanonen til sin egen strøm- og kontrollkilde. Om nødvendig kan en vannslange også brukes til å forsyne elektrodene med vannkjøling. Punktsveising av bilkarosserier er en vanlig oppgave for mobile punktsveisepistoler i bilmonteringsfabrikker. Selv om mennesker fortsatt betjener noen av disse pistolene, er industriroboter nå den foretrukne teknologien.
Motstandssømsveising (RSEW)
Resistansveising (RSEW) er en teknikk som produserer en sekvens av overlappende punktsveiser langs en overlappende skjøt ved å bruke roterende hjul i stedet for stavformede elektroder som ved punktsveising. Denne prosedyren, som er vist i figuren nedenfor, brukes ofte i produksjon av metallbeholdere, billyddempere og bensintanker fordi den produserer lufttette skjøter. Selv om punktsveising og RSEW i hovedsak er identiske, innebærer RSEW ekstra kompleksitet på grunn av hjulelektrodene og det kontinuerlige aspektet ved operasjonen.
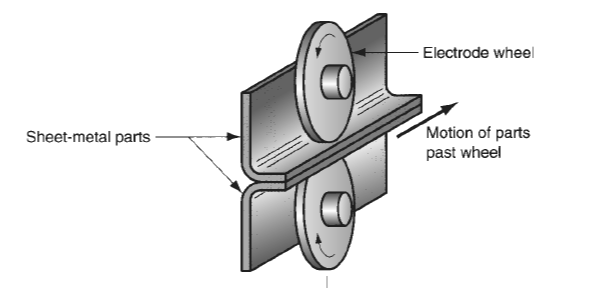
Den kontinuerlige driften i RSEW betyr at sømmene må være langs en rett eller jevnt buet linje, da skarpe hjørner og diskontinuiteter kan være utfordringer. I tillegg er vridning av delene en større bekymring, noe som nødvendiggjør inventar for å holde arbeidsstykkene på plass og minimere forvrengning.
Påføringen av sveisestrømmen og bevegelsen til elektrodehjulene i RSEW bestemmer avstanden mellom sveiseklumpene. I den mest populære teknikken, kalt kontinuerlig bevegelsessveising, oppnås riktig avstand mellom punktsveisene ved å periodisk pulsere strømmen mens hjulene roterer med konstant hastighet. Overlappende sveiseområder er vanligvis et resultat av denne konfigurasjonen. På den annen side tillater en prosess kjent som valsepunktsveising at det oppstår mellomrom mellom sveisepunktene hvis strømfrekvensen reduseres. Alternativt kan en kontinuerlig sveisesøm oppnås ved å opprettholde en konstant sveisestrøm. Figuren nedenfor viser disse variasjonene.
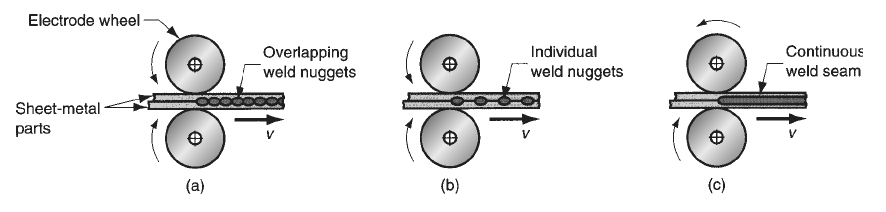
En annen RSEW-variant er intermittent bevegelsessveising, der hver punktsveis produseres av at elektrodehjulet stopper regelmessig. Avstanden mellom sveiseområdene bestemmes av hjulets bevegelse mellom stoppene, noe som resulterer i mønstre som ligner på de i figur (a) og (b) ovenfor.
Mens elektrodehjul brukes i stedet for stavformede elektroder, ligner sømsveisemaskiner på punktsveisemaskiner av presstypen. Under RSEW er det ofte nødvendig med kjøling av arbeidsstykket så vel som elektrodehjulene. Vann rettes vanligvis mot oversiden og undersiden av arbeidsstykkets overflater i nærheten av elektrodehjulene for å oppnå denne kjølingen.
Motstandsprojeksjonssveising (RPW)
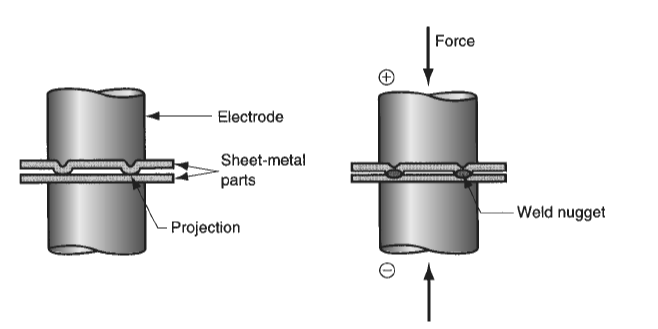
Motstandsprojeksjonssveising (RPW) er en motstandssveiseprosess der koalesens skjer ved små, forhåndsbestemte kontaktpunkter på delene som skal sammenføyes. Disse kontaktpunktene kan være fremspring, preginger eller lokaliserte skjøter som er innebygd i selve delene. For eksempel, når man sammenføyer to metallplatekomponenter, kan den øverste komponenten konstrueres med forsenkede kanter som kommer i først kontakt med den nederste komponenten, som vist i figuren nedenfor. Kostnadsreduksjonene fra sveising kan balansere pregeprosedyren, til tross for at det ser ut til å øke delens kostnad.
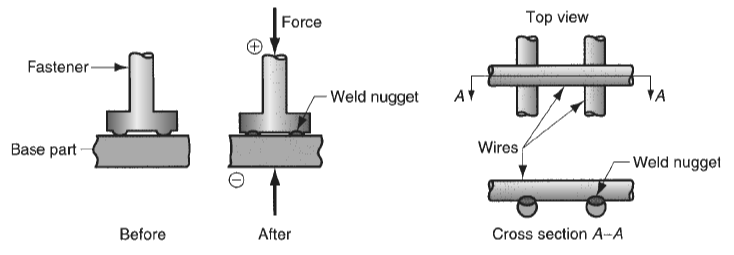
Motstandsprojeksjonssveising finnes i to varianter, som er vist i figuren nedenfor. Én variant lar RPW permanent koble festemidler med formede eller maskinerte fremspring til en plate, noe som gjør fremtidige monteringsprosedyrer enklere. For fabrikasjon av sveisede trådgjenstander som handlevogner, komfyrgriller og nettinggjerder, brukes en annen versjon kjent som krysstrådsveising. De runde trådenes berøringsflater fungerer som fremspring i denne prosessen, og bidrar til å lokalisere motstandsvarmen som trengs for sveising.
Andre motstandssveiseoperasjoner
I tillegg til de viktigste prosedyrene for motstandssveising som tidligere ble dekket, faller følgende alternative metoder inn under denne kategorien og bør også anerkjennes: flashsveising (FW), stukksveising (UW), perkusjonssveising (PEW) og høyfrekvent motstandssveising (HFRW).
Flash-sveising (FW)
Flashsveising (FW) brukes hovedsakelig til stumpsveising. Prosessen innebærer å bringe overflatene som skal sveises tett sammen og varme dem opp til smeltepunktet ved hjelp av elektrisk strøm. Avhengig av graden av overflatekontakt involverer denne prosessen lysbuedannelse, noen ganger referert til som flashing. FW er derfor av og til inkludert i buesveisegruppen. Overflatene tvinges sammen for å produsere sveisen etter oppvarming, noe som ofte krever ytterligere maskinering for å garantere konsistente skjøtdimensjoner. FW brukes i høyhastighets, økonomiske prosesser, inkludert tilkobling av trådender i trådtrekking og stumpsveising av stålstrimler i valseverk.
Stiksveising (UW)
I likhet med FW kombinerer stukksveising (UW) oppvarmings- og pressefasene i én prosess. I motsetning til FW varmes UW kun opp ved hjelp av elektrisk motstand på kontaktflatene – lysbuedannelse er ikke inkludert. Når temperaturen når under smeltepunktet, smelter kontaktflatene sammen under økt trykk, noe som fører til at materialene i kontaktområdet forstyrres. Selv om UW deler flere bruksområder med FW, for eksempel sammenføyning av tråd, rør og slanger, er det ikke akkurat en smeltesveiseteknikk som noen av de andre som er nevnt.
Slagsveising (PEW)
I likhet med FW bruker perkusjonssveising (PEW) utrolig korte sveisesykluser – mellom ett og ti millisekunder – i operasjonen. Når elektrisk energi plutselig frigjøres mellom overflater som må sammenføyes, oppstår det rask oppvarming. Komponentene smeltes deretter sammen ved å påføre en perkusjonskraft. For elektroniske applikasjoner der kompakt størrelse og tilstøtende komponenter som er følsomme for varme er avgjørende, er PEWs lokaliserte oppvarming perfekt.
Høyfrekvent motstandssveising (HFRW)
Høyfrekvent vekselstrøm brukes i høyfrekvent motstandssveising (HFRW) for å varme opp metalloverflatene før en stukkraft påføres for å fullføre sveisen. Denne teknikken, som opererer ved frekvenser fra 10 til 500 kHz, garanterer at skinneffekten av høyfrekventstrømmen konsentrerer varmen ved sveiseskjøten. I en sammenlignbar prosedyre kalt høyfrekvent induksjonssveising (HFIW), brukes en induksjonsspole til å skape strøm i stedet for å lage direkte elektrisk kontakt. For kontinuerlige sveiseoppgaver, som å skjøte sammen langsgående sømmer av metallrør, er HFRW og HFIW egnet. Disse teknikkene er nyttige for en rekke industrielle prosesser på grunn av deres evne til å produsere konsistente sveiser av høy kvalitet i høyhastighetsproduksjonssituasjoner.
Referanser
Groover, MP, 2010. Grunnleggende prinsipper for moderne produksjon: Materialer, prosesser og systemer. 4. utg. Hoboken, NJ: John Wiley & Sons, Inc.




