

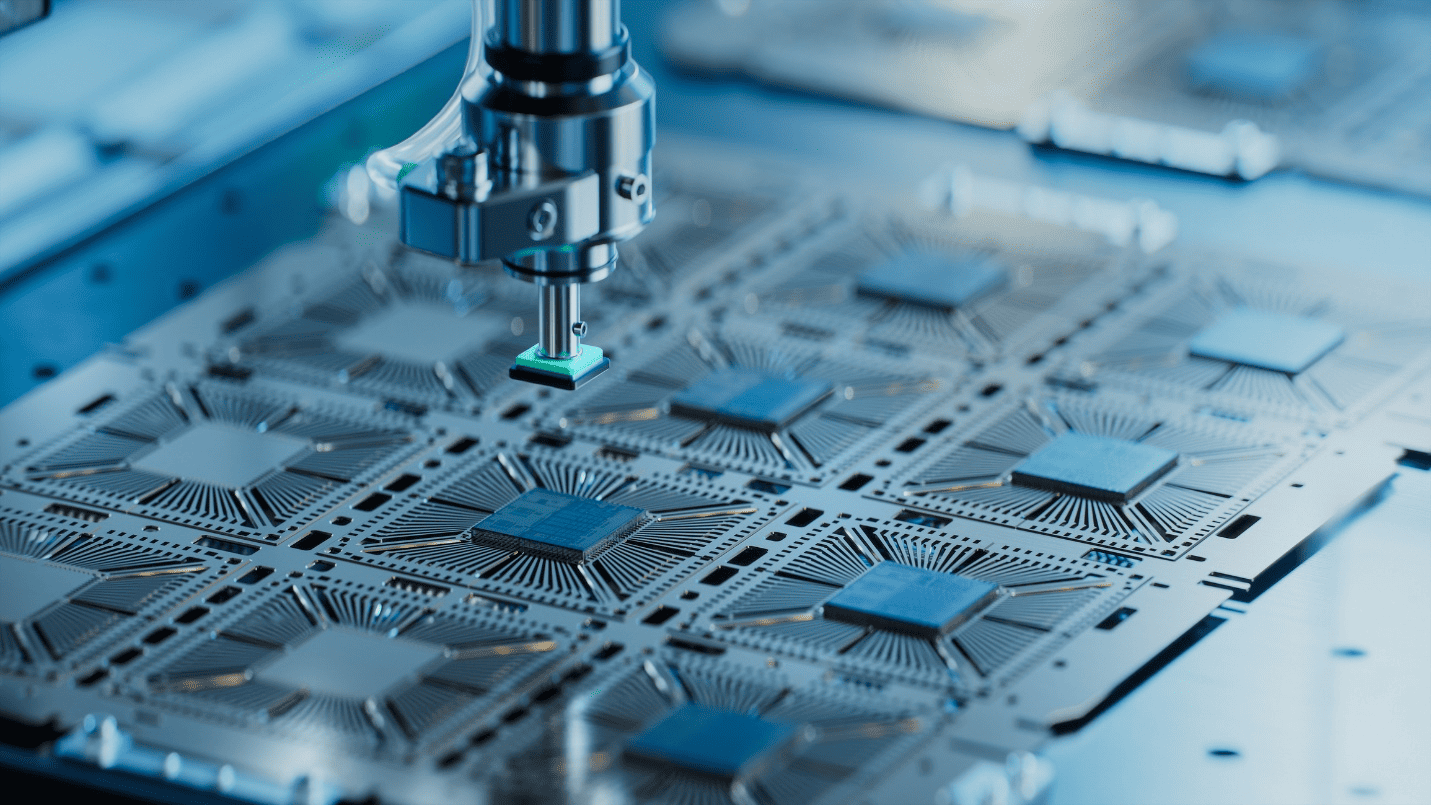
Halvlederindustrien opererer i frontlinjen innen moderne produksjon, og produserer brikker som driver alt fra forbrukerelektronikk til luftfartssystemer. Etter hvert som transistornoder fortsetter å krympe under terskler på 5 nm og 3 nm, må utstyret som brukes til å produsere disse brikkene, yte med ekstraordinær presisjon og konsistens. Selv det minste dimensjonsavviket i en kritisk utstyrskomponent kan føre til utbyttetap verdt millioner av dollar per produksjonsrunde.
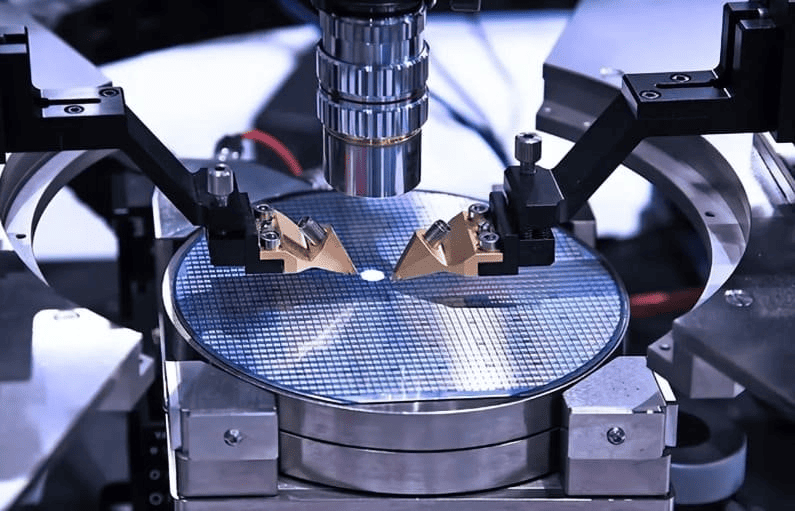
CNC-maskinering for halvlederindustrien
CNC-maskinering har etablert seg som en grunnleggende produksjonsmetode for å produsere høypresisjonskomponenter som halvlederutstyr krever. Evnen til å holde toleranser på mikronivå, maskinere komplekse geometrier og levere konsistente resultater på tvers av produksjonsvolumer gjør den unikt egnet for denne industrien. Denne artikkelen undersøker hvordan CNC-maskinering bidrar til ytelsen til halvlederutstyr, komponentkvalitet og det bredere presset mot neste generasjons brikkefabrikasjonsteknologi.
Forstå produksjon av halvlederutstyr
Halvlederfabrikasjon er en flertrinnsprosess som involverer hundrevis av nøyaktig sekvenserte trinn for å transformere rå silisiumskiver til funksjonelle integrerte kretser. Hvert trinn er avhengig av utstyr som må fungere repeterbart innenfor ekstremt stramme prosessvinduer. Utstyrets nøyaktighet er ikke sekundært til prosessen; det er prosessen.
Hovedutstyr brukt i halvlederproduksjon
Kjerneutstyrskategoriene i en halvlederfabrikk inkluderer:
- Litografisystemer: Projiser kretsmønstre på waferoverflater ved hjelp av UV eller ekstremt ultrafiolett lys. Mønsterplasseringsnøyaktigheten måles i nanometer, noe som gjør strukturell stivhet og termisk stabilitet til maskinrammen kritisk.
- Etsemaskiner: Fjern materiale selektivt fra waferoverflater ved hjelp av plasma eller kjemiske prosesser. Kammergeometri og overflatetilstand påvirker direkte etsejevnheten på tvers av waferen.
- Avsetningsutstyr: Avsetning av tynne materialfilmer på wafere skjer gjennom kjemisk dampavsetning (CVD) eller fysisk dampavsetning (PVD). Kammerets dimensjonsnøyaktighet styrer ensartetheten av filmtykkelsen.
- Waferhåndteringssystemer: Transporter wafere mellom prosessstasjoner uten å introdusere forurensning eller mekanisk stress. Krav til repeterbarhet for posisjonering er vanligvis innenfor noen få mikron.
- Inspeksjons- og måleverktøy: Mål kritiske dimensjoner, overflatedefekter og filmegenskaper på flere punkter i prosessflyten. Deres egne strukturelle komponenter må være dimensjonsstabile for å levere pålitelige målinger.
Hvorfor utstyrets nøyaktighet direkte påvirker brikkens kvalitet
Hver utstyrskomponent i en halvlederfabrikk sitter i en kjede av gjensidig avhengige prosesstrinn. En dimensjonsfeil i en vakuumkammervegg påvirker trykkens uniformitet. Et feiljustert trinn påvirker nøyaktigheten av mønsteroverlegget. En dårlig ferdig gassleveringskomponent introduserer forurensning. Ved avanserte noder er dette ikke teoretiske risikoer; de er utbyttedrepende realiteter som fabrikker jobber kontinuerlig med å eliminere. [1]
Den økende etterspørselen etter strengere toleranser
Etter hvert som halvledernoder krymper, strammes toleransekravene som stilles til utstyrskomponenter parallelt. En komponent som er akseptabel for 28 nm-produksjon kan være fullstendig uegnet for 3 nm-fabrikasjon. EUV-litografimaskiner krever for eksempel optiske og strukturelle komponenter maskinert til toleranser målt i titalls nanometer, med overflatebehandlinger og spesifikasjoner for termisk stabilitet som presser konvensjonell maskinering til sine grenser. ASML, den eneste produsenten av EUV-systemer, bruker komponenter maskinert til submikron-toleranser fra en høyspesialisert forsyningskjede. Denne trenden mot strengere spesifikasjoner er ikke midlertidig; det er den definerende utviklingen i industrien. [2]
Hvorfor presisjon er kritisk i halvlederutstyr
Presisjon i halvlederutstyr er ikke en kvalitetspreferanse; det er en driftsmessig nødvendighet. Fysikken i brikkefabrikasjon ved avanserte noder gir så godt som ingen margin for dimensjonsfeil, feiljustering eller overflateforurensning. Hver komponent i utstyrskjeden må fungere innenfor sin spesifiserte toleranse konsekvent, over tusenvis av driftstimer, under de termiske, mekaniske og kjemiske påkjenningene i et live produksjonsmiljø.
Toleranser på mikronnivå og submikronnivå
Ved avanserte halvledernoder spesifiseres utstyrskomponenter rutinemessig til toleranser på ±1 µm eller strengere. Dette er ikke begrenset til optiske komponenter; strukturelle deler, vakuumflenser, trinnmonteringer og gassleveringskoblinger har alle presisjonskrav som ville blitt ansett som eksepsjonelle i de fleste andre bransjer. Å oppnå disse toleransene i produksjon, snarere enn i et laboratoriemiljø, krever maskiner med høy geometrisk nøyaktighet, stabile termiske miljøer og streng prosesskontroll gjennom hele maskineringsarbeidsflyten. [3]
Virkningen av dimensjonsfeil på produksjonen
Dimensjonsfeil i halvlederutstyr forplanter seg direkte til defekter på wafernivå:
- Feil med mønsteroverlegg: Et wafer-trinn som er ute av posisjon med selv 10 nm forårsaker feiljustering mellom påfølgende litografilag, noe som produserer ikke-funksjonelle enheter.
- Filmens ujevnhet: Komponenter i avsetningskammeret med feil geometri endrer gassfordelingen, noe som resulterer i filmer med ujevn tykkelse over waferoverflaten.
- Etsningsujevnhet: Plasma-etsningskamre med dimensjonsavvik fra designet produserer inkonsistente etsehastigheter på tvers av waferen, noe som reduserer dyseutbyttet.
- Partikkelforurensning: Dårlig behandlede indre overflater i vakuumkamre eller gassledninger skiller ut partikler som lander på waferoverflater, noe som skaper defekter som ikke kan korrigeres nedstrøms.
Hver av disse feilmodusene oversettes direkte til redusert utbytte, som i storskala halvlederproduksjon representerer betydelig økonomisk tap per berørt parti. [4]
Vibrasjonskontroll og justeringsnøyaktighet
Halvlederutstyr opererer i miljøer der vibrasjon må kontrolleres aktivt. Litografisystemer bruker spesielt aktive vibrasjonsisolasjonsplattformer for å frikoble den optiske søylen fra gulvvibrasjon. De maskinerte komponentene som danner disse plattformene og støttestrukturene må være geometrisk nøyaktige og riktig balanserte for å unngå å introdusere sine egne vibrasjonskilder. Justeringsnøyaktigheten til optiske og mekaniske enheter avhenger av presisjonen til de maskinerte monteringsflatene og referansefunksjonene som plasserer hver komponent i systemet. Selv mindre overflateflathetsfeil på en monteringsflate kan introdusere vinkelfeiljustering som forringer avbildningsytelsen over hele waferfeltet.
Krav til overflatebehandling for forurensningsfølsomme miljøer
Inne i et halvlederprosessverktøy er overflatefinish en parameter for kontamineringskontroll, ikke bare en estetisk. Ru indre overflater i vakuumkamre fanger prosessgasser, avgasser under vakuum og skiller ut partikler. Elektropolerte eller presist maskinerte overflater med lave Ra-verdier reduserer disse risikoene betydelig. For komponenter som er utsatt for aggressive kjemikalier som fluorbaserte etsegasser, påvirker overflatefinishen også kjemisk motstand, ettersom ruere overflater gir et høyere effektivt overflateareal for kjemisk angrep, noe som akselererer korrosjon og partikkelgenerering. [5]
CNC-maskineringsteknologier brukt i halvlederproduksjon
Ingen enkelt CNC-prosess dekker hele spekteret av komponenter som kreves i halvlederutstyr. Mangfoldet av delgeometrier, materialer og toleransekrav på tvers av en enkelt maskinverktøy krever et like mangfoldig sett med maskineringsteknologier. I praksis bruker produsenter av halvlederutstyr og deres forsyningskjeder flere CNC-prosesser, ofte i kombinasjon, for å produsere komponenter som oppfyller bransjens strenge standarder.
Halvleder CNC-maskinering for høyytelseskomponenter
CNC-fresing for komplekse geometrier
CNC-fresing er den dominerende prosessen for å produsere de strukturelle og funksjonelle komponentene som definerer arkitekturen til halvlederutstyr. Vakuumkammerkropper, utstyrsrammer, monteringsplater og gassmanifolder er alle primært freste komponenter. Moderne CNC-maskineringssentre som brukes i denne sektoren, opererer med posisjoneringsnøyaktigheter på ± 1 µm eller bedre, støttet av termisk kompenserte maskinstrukturer og lineære kodere med høy oppløsning.
Viktige funksjoner som er relevante for halvlederutstyr inkluderer:
- Tett kontroll over flathet og parallellitet på tetningsflater og monteringsflater, der avvik på mer enn noen få mikrometer kan kompromittere vakuumintegriteten eller komponentjusteringen.
- Dyplomme- og tynnveggmaskinering for lette konstruksjonskomponenter, som krever nøye styrte skjærekrefter for å unngå nedbøyning av arbeidsstykket.
- Komplekse interne geometrier for gassfordelingsmanifolder og kjølekanaler, der strømningsbanens dimensjoner direkte påvirker prosessens ensartethet.
CNC-dreiing for sylindriske og roterende komponenter
CNC-dreiing produserer de sylindriske komponentene som finnes i halvlederutstyr: aksler, spindler, beslag, flenser og rotasjonselementer. I denne sammenhengen må dreieoperasjoner ha diametertoleranser og overflatebehandlinger som er sammenlignbare med de som kreves i produksjon av aksler innen luftfart. Lagerseter på spindler for waferhåndtering er for eksempel vanligvis spesifisert til ISO-toleransegrader på IT5 eller IT6, med overflatebehandlingskrav på Ra 0.4 µm eller bedre for å sikre riktig lagerfeste og lang levetid.
Flerakset CNC-maskinering for intrikate design
Femakset og flerakset CNC-maskinering har blitt viktig for halvlederutstyrskomponenter som kombinerer komplekse eksterne geometrier med interne funksjoner som krever tilgang fra flere vinkler. Et femakset maskineringssenter kan produsere en kompleks vakuumkammerkomponent, komplett med portflenser, interne kjølekanaler og presisjonstetningsflater, i ett enkelt oppsett. Dette eliminerer reposisjoneringsfeilene som akkumuleres når den samme delen produseres på tvers av flere oppsett på enklere maskiner, noe som direkte forbedrer den geometriske nøyaktigheten til den ferdige komponenten. For halvlederutstyr, der forholdet mellom flere funksjoner på en enkelt del ofte er like kritisk som selve funksjonene, er maskinering med ett oppsett en betydelig kvalitetsfordel. [6]
Presisjonsboring og boreoperasjoner
Presisjonshull i halvlederutstyrskomponenter fungerer som justeringsfunksjoner, festeplasseringer, vakuumporter og væskepassasjer. Kravene til disse funksjonene strekker seg utover enkel diametertoleranse:
- Posisjonsnøyaktighet: Bolthullmønstrene på vakuumflenser må justeres med motstående komponenter innenfor brøkdeler av en millimeter for å sikre riktig tetting under vakuum.
- Sylindrisitet: Borede hull som brukes som lager- eller bøssingseter må være runde og rette i hele dybden, ikke bare korrekt i diameter i et enkelt tverrsnitt.
- Overflatefinish i borede hull: Innvendige overflater av presisjonsboringer er ofte spesifisert til Ra 0.8 µm eller bedre, spesielt der de fungerer som løpeflater eller tetningsgrensesnitt.
Jiggboring og presisjons-CNC-boreoperasjoner med ettpunktsborestenger oppfyller disse kravene rutinemessig i produksjon av halvlederutstyr.
Høyhastighetsmaskinering for avanserte materialer
Flere materialer som er vanlige i halvlederutstyr, inkludert aluminiumslegeringer, titan og teknisk keramikk, bearbeides best ved hjelp av høyhastighetsmaskineringsstrategier. Høye spindelhastigheter kombinert med lav skjæredybde og høye matehastigheter reduserer skjærekrefter, minimerer varmeutvikling i arbeidsstykket og gir utmerket overflatefinish. For vakuumkammerkomponenter i aluminium gir høyhastighetsmaskinering den nødvendige kombinasjonen av dimensjonsnøyaktighet og overflatekvalitet uten restspenning og termisk forvrengning som kan oppstå fra konvensjonelle skjæreparametere. [7]
Viktige halvlederutstyrskomponenter produsert av CNC-maskinering
Halvlederutstyr er en samling av høyspesialiserte komponenter, som hver har presise dimensjons- og overflatekrav. CNC-maskinering er den primære produksjonsmetoden for de fleste av disse komponentene, og spenner over strukturelle sammenstillinger, prosesskritiske kamre og presisjonsbevegelsessystemer. Å forstå hva hver komponent krever av maskineringsprosessen, tydeliggjør hvorfor konvensjonelle produksjonsmetoder er utilstrekkelige i denne bransjen.
Vakuumkamre
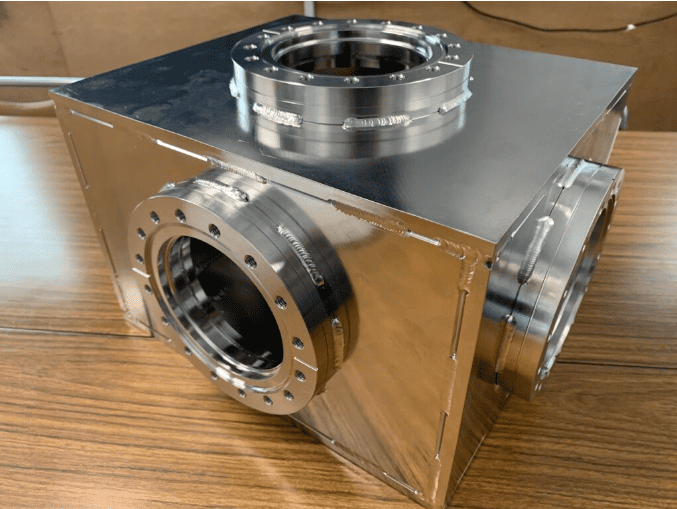
Vakuumkammer for halvlederutstyr
Vakuumkamre er blant de mest dimensjonskrevende komponentene i halvlederutstyr. De må opprettholde strukturell integritet under atmosfærisk trykkbelastning samtidig som de holder den indre geometrien nøyaktig nok til å støtte ensartede prosessforhold over hele waferoverflaten. CNC-maskineringskrav for vakuumkamre inkluderer:
- Flathet på tetningsflater: Conflat- og ISO-flenser krever en flathet på tetningsflaten innenfor noen få mikron for å oppnå lekkasjetette metall- eller elastomertetninger under høye eller ultrahøye vakuumforhold.
- Innvendig overflatebehandling: Elektropolerte eller presist maskinerte indre overflater minimerer avgassing og partikkelgenerering, som begge forringer prosessytelsen i avsetnings- og etseapplikasjoner.
- Port- og funksjonsplassering: Vakuumporter, visningsportflenser og instrumentgjennomføringer må plasseres nøyaktig i forhold til kammerets senterlinje for å justeres med ekstern maskinvare og prosessverktøy.
Kamre i aluminiumslegering, spesielt de som er maskinert fra 6061-T6- eller 6063-materiale, dominerer i CVD- og PVD-applikasjoner på grunn av materialets kombinasjon av maskinbarhet, lav avgassing og kompatibilitet med anodiseringsbehandlinger som forbedrer overflatens holdbarhet. [8]
Waferstadier og posisjoneringssystemer
Wafertrinn er de bevegelseskritiske komponentene som plasserer waferen i forhold til prosessen eller bildesystemet med repeterbarhet på nanometernivå. De maskinerte komponentene i et wafertrinn inkluderer:
- Scenekropper og vogner: Maskinbearbeidet av granitt, aluminium eller lavekspansjonslegeringer for å kombinere strukturell stivhet med minimal termisk vekst. Overflateplanhet på lager- og føringsskinnemonteringsflater er avgjørende for sceneretthet og repeterbarhet.
- Lineære føringsseter: Overflatene som presisjonslineære føringer er montert på, må være flate og parallelle med en nøyaktighet på mikrometer over hele trinnets bevegelseslengde, da ethvert avvik vises direkte som posisjoneringsfeil under waferskanning.
- Monteringsfunksjoner for encoderskala: Posisjonsgiverens skalaer må monteres på nøyaktig maskinerte referanseflater for å sikre at den målte posisjonen samsvarer med den faktiske trinnposisjonen i hele bevegelsesområdet.
Et feiljustert wafertrinn introduserer overlappingsfeil mellom påfølgende litografieksponeringer, som ved avanserte noder under 10 nm kan gjøre hele waferpartier ufunksjonelle. Kostnaden for et slikt utbyttetap gjør presisjonen ved maskinering av trinnkomponenter til en direkte økonomisk variabel i fabrikasjonsøkonomien.
Utstyrsrammer og strukturelle sammenstillinger
Den strukturelle rammen til et halvlederprosessverktøy gir den geometriske referansen for hver komponent som er montert i den. Rammens nøyaktighet bestemmer justeringen av prosessmoduler, optiske kolonner og håndteringssystemer i forhold til hverandre. CNC-maskineringskrav for strukturelle sammenstillinger inkluderer:
- Nøyaktighet av referanseflate: Primære referanseflater må maskineres flate og firkantede for å fungere som pålitelige monteringsreferanser gjennom hele utstyrets monteringsprosess.
- Hullmønsternøyaktighet: Presisjonsborede og borede hullmønstre lokaliserer underenheter og moduler i rammen. Posisjonsfeil i disse mønstrene fører direkte til feiljustering av de monterte komponentene.
- Håndtering av gjenværende stress: Store strukturelle komponenter maskinert av aluminium- eller stålplater kan beholde restspenninger fra valse- eller støpeprosessen. Disse spenningene avtar over tid, noe som forårsaker dimensjonsdrift. Riktig materialvalg, spenningsavlastning før maskinering og konservative strategier for materialfjerning er nødvendige for å produsere stabile rammer. [9]
Presisjonsbraketter og monteringsarmaturer
Braketter og monteringsarmaturer plasserer sensorer, optiske komponenter, gassinjektorer og andre funksjonelle elementer i prosessmiljøet. Selv om de er mindre enn kamre eller rammer hver for seg, har disse komponentene ofte de strengeste relative toleransekravene i monteringen, ettersom de direkte styrer plasseringen av prosesskritiske elementer. En sensorbrakett som er 50 µm ute av posisjon kan føre til at et waferinspeksjonssystem overser defekter eller genererer falske avlesninger, og ingen av disse er akseptable i produksjon.
Komponenter for gassleveringssystem
Gassleveringskomponenter, inkludert manifolder, injektorer og fordelingsblokker, kontrollerer strømmen av prosessgasser inn i etse- og avsetningskamre. CNC-maskineringskrav for disse delene fokuserer på:
- Intern passasjegeometri: Tverrsnitt og lengder av strømningsbaner må være nøyaktige for å sikre at dimensjonerte strømningshastigheter og trykkfall oppnås under drift.
- Overflatebehandling på våte overflater: Innvendige overflater som eksponeres for reaktive prosessgasser må være glatte og fri for maskineringsmerker som fanger gass, fremmer korrosjon eller genererer partikler.
- Port- og tilpasningsgrensesnitt: Gjengede eller flensede tilkoblingspunkter må plasseres og dimensjoneres nøyaktig for å passe riktig til oppstrøms og nedstrøms rørleggerarbeid. [10]
Kjøleplater og deler til termisk styring
Termisk styring er en kritisk ingeniørutfordring innen halvlederutstyr, der prosessvarme må fjernes effektivt for å opprettholde dimensjonsstabilitet og beskytte sensitive komponenter. CNC-maskinerte kjøleplater inneholder:
- Interne kjølekanaler: Freste eller borede passasjer fører temperaturkontrollert væske gjennom komponenten. Kanalgeometri, inkludert tverrsnitt, avstand og banelengde, styrer termisk ensartethet over plateoverflaten.
- Overflatens flathet: Kjøleplater som er i kontakt med prosesskomponenter eller waferchucker må være flate for å sikre jevn termisk kontakt og konsistent temperaturfordeling over waferen.
- Materialvalg: Aluminium er det dominerende materialet for kjøleplater på grunn av sin høye varmeledningsevne og maskinbarhet, mens rustfritt stål brukes der kjemisk kompatibilitet med kjølevæsker er nødvendig.
Konklusjon
CNC-maskinering er det tekniske fundamentet som ytelsen til halvlederutstyr er bygget på. Alle komponentkategorier som er dekket i denne artikkelen, fra vakuumkamre til wafertrinn til kjøleplater, er avhengige av det for å oppnå den dimensjonsnøyaktigheten og overflateintegriteten som avansert fabrikasjon krever.
Etter hvert som brikkenoder krymper og prosessvinduer smalner, vil presisjonskravene som stilles til maskinerte komponenter bare intensiveres. CNC-maskinering, støttet av kontinuerlige fremskritt innen maskinnøyaktighet og prosesskontroll, er fortsatt den mest kapable og skalerbare metoden for å møte disse kravene, og dens rolle i halvlederforsyningskjeden blir stadig dypere sammen med industrien den betjener.
Referanser
Allwood, JM, Childs, TH, Clare, AT, De Silva, AK, Dhokia, V., Hutchings, IM, Leach, RK, Leal-Ayala, DR, Lowth, S., Majewski, CE, Marzano, A., Mehnen, J., Nassehi, A., Ozturk, E., Raffles, MH, Roy, R., Shyha, I., og Turner, S. (2015). Produksjon med dobbel hastighet. Journal of Materials Processing Technology , 229 , 729–757. https://doi.org/10.1016/j.jmatprotec.2015.10.028
Arun, AP, Sreenivasan, N., Patil, JH, Kusanur, R., Ramachandraiah, HL, og Ramakrishna, M. (2025). Tynne filmer for neste generasjons teknologier: En omfattende gjennomgang av grunnleggende prinsipper, vekst, avsetningsstrategier, anvendelser og nye grenser. Processes , 13 (12), 3846. https://doi.org/10.3390/pr13123846
Cao, D., Dong, H., Zeng, Z., Zhang, W., Li, X., og Yu, H. (2025). Termiske kontrollsystemer i projeksjonslitografiverktøy: En omfattende gjennomgang. Micromachines , 16 (8), 880. https://doi.org/10.3390/mi16080880
Chen, H., og Chen, C. (2025). Gjennomgang av statisk, adoptiv og dynamisk sampling i waferproduksjon. Applied System Innovation , 9 (1), 1. https://doi.org/10.3390/asi9010001
Dahmen, T. (2021). Additiv produksjon for drivstoffinjektorer: Design, prosesser og materialer. DTU Mechanical Engineering . https://doi.org/10.13140/rg.2.2.21672.85762
Fragassa, C., Vetricini, J., Latini, M., Merlin, M., og Santulli, C. (2026). Eksperimentell undersøkelse av fjerning av overflateforurensning i maskinerte metaller ved bruk av Multi-Technique-karakterisering. Metals , 16 (5), 485. https://doi.org/10.3390/met16050485
Krimpenis, AA, og Iordanidis, DM (2023). Design og analyse av en stasjonær flerakset hybrid frese- og ekstruderings-CNC-maskinverktøy for ikke-metalliske materialer. Machines , 11 (6), 637. https://doi.org/10.3390/machines11060637
Möhring, H., Biermann, D., Bleicher, F., Melkote, S., & Kappmeyer, G. (2025). Fiksturer og arbeidsstykkeklemmesystemer ved maskinering. CIRP Annals , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Orji, NG, Badaroglu, M., Barnes, BM, Beitia, C., Bunday, BD, Celano, U., Kline, RJ, Neisser, M., Obeng, Y., og Vladar, AE (2018). Måleteknikk for neste generasjon halvlederkomponenter. Nature Electronics , 1 (10), 532–547. https://doi.org/10.1038/s41928-018-0150-9
Sambo, AM, Younas, M., og Njuguna, J. (2024). Innsikt i maskineringsteknikker for additivt fremstilte Ti6Al4V-legeringer: En omfattende oversikt. Applied Sciences , 14 (22), 10340. https://doi.org/10.3390/app142210340




