

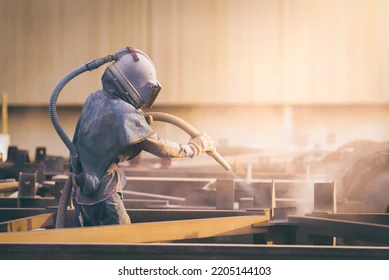
Hvordan sikrer industrier at metalldeler er motstandsdyktige mot slitasje, ikke korroderer eller fungerer bedre over tid? Hvilke metoder brukes på overflater for å forberede dem for belegg, polering eller strukturell forbedring? I etterbehandling er kuleblåsing og sandblåsing to mye brukte, men ofte misforståtte prosedyrer som er essensielle for å oppnå disse målene. Hvorfor er de så viktige i sektorer som luftfart og bilproduksjon, og hva gjør dem unike?
Selv om sandblåsing ofte brukes til overflatebehandling og rengjøring, kan kuleblåsing, som er kjent for å øke utmattingsstyrken ved å skape trykkspenninger, og sandblåsing virke like, men de har ganske forskjellige funksjoner. Denne artikkelen vil forklare faktaene bak disse metodene, se på deres unike fordeler og undersøke bruksområdene og årsakene til bruk.

2. Overflatebehandlingens rolle i vakuumkamre
Holdbarheten og ytelsen til vakuumkamre i etterbehandling påvirkes betydelig av overflatebehandlingen. Siden disse kamrene er ment å opprettholde ekstremt lavt trykk, er overflatekvaliteten på innerveggene avgjørende. Eventuelle overflatefeil, urenheter eller uregelmessigheter kan føre til uønsket avgassing, noe som øker det indre trykket som forurenser vakuummiljøet og har betydelig innflytelse på ytelsen.
Flere overflatebehandlinger brukes ofte for å forbedre vakuumkammerets ytelse:
- poleringDenne prosedyren reduserer urenheter og innestengte gassmolekyler ved å bidra til å skape en feilfri, glatt overflate. En polert overflate minimerer også muligheten for partikkelavgivelse, et typisk problem i høyvakuumapplikasjoner.
- Sandblåsing/kuleblåsing: For å forberede overflaten for et påfølgende belegg, kan mekaniske overflatebehandlinger som kuleblåsing og sandblåsing hjelpe til med å rengjøre og rugjøre overflaten. Rugede overflater kan være å foretrekke i noen situasjoner for å forbedre beleggets eller platingens heft.
- Elektropolering: Denne avanserte teknikken etterlater en svært glatt og ren overflate ved å eliminere små overflatefeil. Denne behandlingen fungerer svært bra for å forbedre korrosjonsmotstand og renslighet, og redusere overflateruhet.
- Belegg og plating: Du kan forbedre en overflates kjemiske inertitet, korrosjonsbestandighet og termiske stabilitet ved å påføre spesialbelegg eller belegge den med materialer som gull, nikkel eller krom. I tillegg hindrer disse beleggene gasser i å sive inn i kammerveggene.
- Kjemisk polering: I tillegg til fysisk polering og elektropolering finnes det også kjemisk polering, noen ganger referert til som kjemisk etterbehandling eller kjemisk glatting, som er en overflatebehandlingsmetode som forbedrer et materiales overflateegenskaper og utseende gjennom kjemiske prosesser. Den brukes ofte til å skape en glatt, blank og korrosjonsbestandig overflatefinish i en rekke bransjer, som elektronikk, plast og metallproduksjon.
3. Etterbehandling av kuleblåsing i vakuumkammer
Vakuumkamre kan etterbehandles for å forbedre overflateegenskapene ved å bruke en mekanisk prosedyre som kalles kuleblåsing. Dette er en kaldbearbeidingsteknikk der små, sfæriske medier med høy hastighet, kjent som "skudd", rettes mot overflaten. Teknikken øker overflatelagets motstand mot utmatting, stopper spenningskorrosjonssprekker og forbedrer den generelle holdbarheten ved å introdusere trykkrestspenninger. Disse spenningene står i kontrast til strekkspenningene som oppstår under fysiologisk belastning.

For å garantere en jevn og overlegen finish i vakuumkammerapplikasjoner, brukes prosedyren vanligvis for å frigjøre strekkspenninger og produsere en mer jevn overflate. Følgende materialer brukes i kuleblåsing.
- StålStålkuler er sterke, elastiske og i stand til å danne et konsistent trykkspenningslag, og er det mest brukte materialet i kuleblåsing. De brukes ofte i applikasjoner som høytytende vakuumkamre som krever en sterkere overflate.
- GlassGlassperler gir en glatt overflate og brukes når det kreves en mykere støt, noe som reduserer muligheten for overflateskade. De brukes ofte i applikasjoner der overflatekvalitetens estetikk er avgjørende og er egnet for mindre hard peening.
- KeramiskKeramiske kuler egner seg bedre til bruksområder som krever sterk anslagsenergi uten forurensning. På grunn av deres overlegne slitestyrke og ikke-metalliske natur er de perfekte for høypresisjonsoverflater og kamre der metallforurensning må forhindres.
- Supplerende kuleblåsingsmaterialer: For å forbedre en komponents mekaniske egenskaper er kuleblåsing en metode som bruker tilleggsmaterialer, spesielt for metall-, jern-, keramikk-, kompositt- og plastkuler.

Kuleblåsing og støt på overflaten
3.2 Formålet med vakuumkamre
Kuleblåsing er et viktig trinn i etterbehandling av vakuumkammeret som forbedrer utstyrets levetid og ytelse på flere måter:
- Forbedring av utmattelsesstyrke: Kuleblåsing øker vakuumkammerets utmattingsstyrke betraktelig ved å legge trykkrestspenninger på overflaten. Dette forlenger komponentens totale levetid ved å redusere utmattingsrelaterte sprekker og styrke kammerets motstand mot syklisk stress.
- Reduksjon av overflatefeil: I vakuumkamre, hvor overflatejevnhet er avgjørende for god tetting og drift, hjelper kuleblåsing med å jevne ut små overflateavvik. Det øker vakuumsystemets effektivitet ved å redusere muligheten for gasslekkasjer og innestengning.
- Unngå spredning av spenningskorrosjonssprekkerSpenningskorrosjonsinduserte sprekker hindres i utviklingen av trykkspenningene som genereres av kuleblåsing. Dette er spesielt viktig i vakuumkamre som utsettes for høyt trykk eller fiendtlige kjemiske forhold.
- Overflateherding: Ved å øke overflatehardheten forbedrer prosedyren kammerets evne til å motstå slitasje og slitasje. Dette er avgjørende for å sikre lengre driftstid for kamre som er utsatt for slipende partikler eller høyhastighets gassstrømmer.
- Forbedret heft for beleggVed å produsere en ru tekstur som gir bedre vedheft, gjør kuleblåsing også overflaten klar for ytterligere behandlinger som belegg eller plating. Dette er spesielt viktig for kamre som trenger overflatebelegg for å forbedre ytelsen eller gi beskyttelse.
3.3 Bruksområder i vakuumkamre
Kuleblåsing brukes i en rekke vakuumkammerapplikasjoner for å forbedre materialenes motstandskraft mot miljøbelastning, ytelse og levetid. Blant de viktigste bruksområdene er:
- Høytrykksvakuumkamre: Kuleblåsing brukes til å styrke motstanden mot utmatting og spenningskorrosjon i kamre som utsettes for høyt indre trykk. Dette er spesielt viktig innen vitenskap, luftfart og bilindustrien, siden trykkvariasjoner over tid kan forårsake strukturell forringelse.
- Vakuumkamre i halvlederproduksjon: Ekstremt jevne og glatte overflater er nødvendige for kamre som brukes i halvlederproduksjon. For å holde et høypresisjonsprosessmiljø fritt for forurensninger, bidrar kuleblåsing til å redusere overflateruhet og forberede kammeret for påfølgende belegg.
- Kryogene vakuumkamre: Vakuumkamre som opererer i kryogene temperaturer gjennomgår intens termisk syklus, noe som kan forårsake materialbelastning. Disse kamrenes utmattingsmotstand økes ved kuleblåsing, noe som hjelper dem å tåle belastningen forårsaket av brå temperaturendringer uten avskalling eller sprekkdannelse.
- Vakuumkamre med overflatebelegg: Shot peening premie overflaten ved å generere en tekstur som er ideell for beleggets heft når kamrene er dekket av beskyttende lag laget av titan, keramikk eller andre materialer. Som et resultat er belegget mer slitesterkt og vil ikke flasse eller skrelle av under høyvakuum.
- Vakuumkamre for partikkelakseleratorer: Kamre for partikkelakseleratorer må ofte tåle høyt driftstrykk. For å garantere den strukturelle integriteten til disse kamrene og redusere muligheten for sprekker og feil under høyenergiprosedyrer, brukes kuleblåsing.
- Vakuumkamre i kjernefysiske applikasjonerStråling og korrosive forbindelser finnes i kjernefysiske miljøer der kamre befinner seg. Gjennom økt strukturell robusthet og korrosjonsmotstand forlenger kuleblåsing levetiden til disse kamrene og garanterer sikkerhet under krevende driftsforhold.
3.4 Fordeler med kuleblåsing
Kuleblåsing er en nyttig etterbehandlingsmetode som forbedrer ytelsen og levetiden til vakuumkamre ved å gi flere betydelige fordeler:
Forlenget utmattingslevetid: Kuleblåsing øker utmattingsstyrken til vakuumkamre betraktelig ved å skape trykkrestspenninger på overflaten. Dette forbedrer kamrenes evne til å tolerere sykliske belastninger og hindrer dannelse og spredning av utmattingssprekker over tid.
Forbedret korrosjonsmotstand: Spenningskorrosjonssprekker er mindre sannsynlig på grunn av kompresjonskreftene som kuleblåsing introduserer, som hindrer sprekker i å starte og spre seg. Dette er spesielt nyttig for vakuumkamre som er utsatt for kjemikalier eller tøffe miljøer.
Forebygging av sprekkdannelse: Kuleblåsing produserer trykkrestspenninger som bidrar til å stoppe sprekkedannelse og forsinker spredning av eksisterende sprekker. Dette bidrar til å forlenge levetiden til vakuumkamre som brukes i tøffe miljøer.
Spenningsreduksjon: De indre belastningene i materialet som ble påført av tidligere produksjonsprosedyrer som sveising eller maskinering, avlastes ved kuleblåsing. Ved å forbedre vakuumkammerets strukturelle integritet reduserer denne spenningsavlastningen muligheten for vridning eller svikt under driftsforhold.
Kostnadseffektivitet: Kuleblåsing har potensial til å spare betydelige penger over tid ved å forlenge levetiden og redusere vedlikeholdsbehovet til vakuumkamre. Det forbedrer den generelle driftseffektiviteten ved å redusere behovet for utskiftinger, reparasjoner og nedetid.
3.5 Begrensninger ved kuleblåsing
Selv om kuleblåsing er svært gunstig, er det visse begrensninger for hvordan det kan brukes i etterbehandling i vakuumkammer:
Mulig overflateforurensning:
Materialoverføring: Under kuleblåsingsprosedyren er det en mulighet for at materialet beveger seg fra blåsemediet til vakuumkammerets overflate. Stålkuler gir spesielle bekymringer siden metallisk forurensning kan kompromittere ytelsen og rensligheten til vakuumkamre, spesielt i delikate omgivelser som halvlederproduksjon eller vitenskapelig forskning.
Rengjøringskrav : For å bli kvitt forurensende stoffer kan det være nødvendig med mer rengjøring og etterbehandling, noe som kan gjøre operasjonen mer komplisert og dyr.
Egnethet for bestemte materialer eller geometrier:
Kompliserte geometrier : For vakuumkamre med forseggjorte eller komplekse geometrier er kuleblåsing kanskje ikke det beste alternativet. Å oppnå jevn dekning på steder med dype fordypninger, trange hjørner eller uregelmessige former kan være utfordrende og kan føre til inkonsekvente resultater og ujevn spenningsfordeling.
Tykkelsesbegrensninger: Trykktrykket som kuleblåsing forårsaker, kan bare gå ned til overflatelaget. Dette er kanskje ikke effektivt for å beskytte hele strukturen i tykkere materialer, noe som vil begrense bruken av større vakuumkammerkomponenter.
4. Etterbehandling av sandblåsing i vakuumkammer
Sandblåsing, ofte referert til som slipeblåsing, er en etterbehandlingsteknikk som brukes i vakuumkamre, der slipepartikler presses mot kammerets overflate med høy hastighet. Denne prosedyren etterlater overflaten ren og jevnt ru, og fjerner eventuelle urenheter på overflaten, rust, avleiringer eller tidligere belegg.
Det er avgjørende for overflatebehandling i vakuumkamre, spesielt før påføring av belegg eller behandlinger. Fjerning av partikler som kan forstyrre vakuummiljøet forbedrer overflatens renhet og tekstur, noe som kan bidra til at vakuumsystemer fungerer bedre.
Utstyr brukt i sandblåsing:
Følgende er noen av de viktigste delene av sandblåsingsutstyr:
- LuftkompressorTrykkluften som kreves for å bevege slipematerialet med høy hastighet, leveres av luftkompressoren.
- Eksplosjonsgryte: En blåsepotte, også kjent som en trykkblåser, er en enhet som holder slipende materiale og frigjør det i luftstrømmen under trykk.
- Slipende materialeMindre gjenstander kan skytes med et blåseskap, som er et overbygd arbeidsområde. Det inneholder støv og rusk og resirkulerer slipematerialet. Det finnes kategorier av slipematerialer som spenner fra metallslipemidler (stål, jern) til ikke-metalliske slipemidler (granat, silikasand), syntetiske slipemidler som harpiksslipemidler, plastslipemidler og organiske slipemidler (valnøttskall, maiskolbekorn).
- Beskyttelsesutstyr: Den beskytter arbeidere mot støv og slipende materialer. Den består av eksplosjonsdrakter, hansker, hjelmer, åndedrettsvern og øyebeskyttelse.
- Støvsamler: En filteranordning som brukes til å holde sprengningsatmosfæren fri for støv og rusk, samtidig som den forbedrer sikten.
Slipemidler som brukes:
Aluminiumoksid: Det er et typisk slipemiddel som brukes i sandblåsing, og er svært sterkt og effektivt for grundig rengjøring og overflatebehandling. Det fungerer bra for å gi harde gjenstander, som vakuumkamre i rustfritt stål, en glatt og ren overflate.
Silisiumkarbid : Når det kreves et mer aggressivt slipemiddel, brukes silisiumkarbid – som er kjent for sin hardhet og skarphet. Det er perfekt for rengjøring av metallvakuumkamre for oksidasjon, avleiringer og harde belegg.
Glassperler : Når man arbeider med mykere materialer eller når man ønsker en glattere overflate, gir glassperler et mindre hardt slipemiddel. De gir overflater en silkeaktig glans og brukes ofte i vakuumkammerforberedelse til dekorative formål.

- 4.2 Formål i vakuumkamre
I vakuumkamre fjerner sandblåsing forurensninger, korrosjon og tidligere belegg, og etterlater en ren overflate som forbedrer beleggheften, for eksempel maling eller plating. Det øker korrosjonsmotstanden, reduserer overflatespenningen for å stoppe sprekker og gjør overflaten ru for å lette bindingen.
Den fjerner også urenheter som kan forstyrre vakuumforseglingen eller føre til utgassing, samtidig som den gir kammeret et konsistent, matt utseende. Denne prosedyren forbedrer kammerets robusthet, effektivitet og pålitelighet i vanskelige omgivelser. Nedenfor er en kort oversikt over hovedfunksjonene:
- StressavlastendeVed å redusere overflatespenningen, reduserer slipematerialets påvirkning på kammerets overflate sjansen for sprekker eller andre feil. Dette er spesielt viktig for høytrykksvakuumkamre siden de opererer under mekanisk belastning.
- Forbedring av estetikkSandblåsing brukes av og til for å forbedre vakuumkammerets utseende. Dette resulterer i en jevn, matt overflate som ser ryddig og profesjonelt ut.
- Korrosjon ResistanceSandblåsing forbereder overflaten for belegg eller plater som tilbyr korrosjonsbestandighet, noe som er nødvendig for at vakuumkamre skal fungere under slipende forhold.
- 4.3 Bruksområder i vakuumkamre
Sandblåsing brukes ofte i forberedelse og vedlikehold av vakuumkammer av flere viktige grunner:
- Overflaterengjøring: Det gjør kammerets overflate fri for urenheter, korrosjon og smuss, og bevarer en hygienisk atmosfære for vakuumoperasjoner.
- Forberedelse av belegg: sandblåsing produserer en ru overflate som forbedrer vedheft til overflatebehandlinger, maling eller andre fremtidige belegg.
- Motstand mot korrosjonProsedyren stiller inn kammeret for korrosjonsbeskyttelse, noe som forlenger vakuumkammerets levetid.
- Stress ReliefRedusert risiko for sprekker og brudd under vakuumtrykk: Sandblåsing bidrar til å avlaste overflatespenning.
- 4.4 Fordeler med sandblåsing
- Mer beleggheft: Sandblåsing gir en ruere overflate, noe som forbedrer den mekaniske vedheften til maling, belegg og beskyttende lag. Når vakuumkamre brukes under tøffe forhold, fører dette til belegg som er mer robuste og holdbare.
- Ombygging: Sandblåsing gir ikke bare en jevn, matt overflate, men forbedrer også kammerets utseende. Dette hjelper spesielt med kvalitetskontroll og visuelle inspeksjoner, samt bruksområder der overflatejevnhet og renslighet er viktig.
- Lengre levetid for apparatet: Sandblåsing beskytter og forbereder overflaten for beskyttende behandlinger, noe som bidrar til at vakuumkamrene varer lenger. Langsiktig drift av kammeret kan sikres ved rutinemessig vedlikehold, som inkluderer regelmessig sandblåsing. Dette kan bidra til å forhindre slitasje og redusere behovet for reparasjoner.
- Allsidighet i overflatetekstur: Sandblåsing gir deg eksakt kontroll over overflatens utseende, noe som er avgjørende for flere bruksområder. Metoden kan justeres for å oppfylle ulike funksjonelle og designmessige krav, uavhengig av om en glatt eller ru overflate er nødvendig, noe som forbedrer både utseende og ytelse.
- Forbedret tetting og ytelse: Ved å redusere urenheter som kan blokkere tetningsflater eller føre til lekkasjer, bidrar en ren og godt forberedt overflate til å forbedre vakuumforseglingen. Dette øker vakuumsystemets generelle effektivitet og pålitelighet ved å garantere at høyere vakuumnivåer oppnås og opprettholdes.
- 4.5 Begrensninger ved sandblåsing
- Overflateskader: Spesielt på mykere materialer kan for høyt sandblåsingstrykk føre til ugunstige overflateskader som groper eller vridning. Dette kan føre til overflatefeil eller sette vakuumkammerets strukturelle integritet i fare.
- MaterialerosjonOverdreven bruk av sandblåsing kan forårsake materialerosjon, spesielt i vakuumkammerets delikate eller tynnveggede områder, noe som forkorter levetiden eller gjør det uegnet til bruk under visse omstendigheter.
- Kostbart og tidkrevende: Sandblåsing kan være kostbart og arbeidskrevende for store eller kompliserte kamre. Etterbehandling kan medføre ekstra kostnader på grunn av behovet for spesialutstyr og opplærte arbeidere.
- Sårbarhet for silikastøv: Når silikasand brukes i tradisjonell sandblåsing, kan den avgi farlig silikastøv, som er ekstremt farlig å puste inn. Bekymringer om silikose og andre luftveisproblemer er hyppige.
- Miljø bekymringerHvis sandblåsing ikke håndteres tilstrekkelig, kan blåsemediet og urenheter (maling, rust osv.) som fjernes fra overflater bidra til forurensning i miljøet. Massiv sandblåsing krever vanligvis tilførsel fra ikke-fornybare kilder, for eksempel generatorer drevet av diesel, spesielt i isolerte områder. Siden det øker klimagassutslippene, har dette en større total negativ miljøeffekt.
5. Sammenligning mellom kuleblåsing og sandblåsing
Selv om kuleblåsing og sandblåsing begge er overflatebehandlingsteknikker som ofte brukes i etterbehandling i vakuumkammer, har de forskjellige funksjoner og virkemåter. Her er en sammenligning mellom de to:
Formål:
- Skudd peeningDette er en kaldbearbeidingsteknikk som primært reduserer overflatespenning og forbedrer materialets utmattingsmotstand. Den produserer trykkspenning, som styrker materialet og forlenger levetiden. Den er ment å forbedre overflatens mekaniske egenskaper.
- sandblåsingBrukes hovedsakelig til overflateteksturering, overflatebehandling og rengjøring. Den etterlater en glatt eller ru overflate klar for ytterligere behandlinger som maling eller belegg ved å fjerne rust, gammel maling og andre urenheter.
Teknikk:
- Kuleblåsing er blåsing av små, sfæriske medier – som glass-, keramikk- eller stålperler – som bombarderes mot overflaten med regulerte hastigheter. Skuddets gjentatte treff produserer mikroskopiske groper som komprimerer overflaten og forbedrer materialets egenskaper.
- Sandblåsing: For å rengjøre og rugjøre overflaten drives slipende partikler (som sand, glassperler eller andre medier) med høye hastigheter. Hensikten er å fjerne urenheter, gamle belegg eller rust, i stedet for å endre materialets egenskaper.
Sandblåsing brukes hovedsakelig til å forberede overflater for belegg eller maling, fjerne rust fra overflater og rengjøre dem. Det gir ikke fordelaktige trykkspenninger, men det forbedrer overflateheft for behandlinger som kommer etterpå.
Overflateeffekt:
- Skudpeening:
Kuleblåsing reduserer risikoen for sprekker og utmattingsbrudd ved å skape en kontrollert fordypet overflate som skaper trykkspenning. Overflaten blir ikke merkbart ruere.
- Sandblåsing:
En ru, teksturert overflate produseres ved sandblåsing, som er perfekt for beleggets heft, men som ikke endrer materialets indre struktur eller spenningsfordeling dramatisk.
6. Sikkerhetshensyn og miljøpåvirkning
Når kuleblåsing/blåsing brukes i etterbehandlingen av et vakuumkammer, er det noen sikkerhetshensyn og miljøpåvirkninger å huske på. La oss snakke litt mer detaljert om det.
1. Operatørens personlige verneutstyr (PPE):
Nødvendig personlig verneutstyr (PPE) består av åndedrettsvern mot støv, vernebriller eller ansiktsskjerm mot rusk, hørselsvern mot støy og støt- og slitesterk klær.
2. Bevaring og fjerning av skuddmedier og slipepartikler:
For å holde støv og rusk under kontroll, bruk lukkede sprengningssteder. For å redusere forurensning må avfallsmedier samles inn og kastes på riktig måte. Resirkulering eller overholdelse av miljøregler er også viktig.
3. Behov for ventilasjon og støykontroll:
Installer lydabsorberende innkapslinger, og sørg for at hørselen din er beskyttet. For å sikre sikkerheten og luftkvaliteten i lukkede områder, bruk effektive støvoppsamlings- og ventilasjonssystemer.
4. Miljøutfordringer
Reduser støvforurensning ved å bruke støvsugerassisterte metoder eller våtblåsing. Håndter farlig avfall med forsiktighet, og resirkuler der du kan. For å redusere miljøpåvirkningen, velg energieffektivt utstyr.
7. Kvalitetskontroll og inspeksjon etter bearbeiding
Det finnes følgende måter å opprettholde kvalitetskontroll og inspeksjon på etterbehandling.
1. Teknikker for å sikre overflateintegritet etter behandling:
En kombinasjon av visuelle inspeksjoner, mekanisk testing og sofistikerte prosedyrer brukes til å evaluere overflatens integritet for å bekrefte at det ikke er noen skader eller defekter som oppstår under kuleblåsing eller sandblåsing.
2. Vanlige vurderinger:
Følgende inspeksjoner er involvert i den felles vurderingen.
● Måling av overflateruhet:
For å vurdere overflatetekstur og sørge for at den oppfyller de nødvendige kravene til beleggets heft eller ytelse, brukes profilometre eller andre instrumenter for måling av ruhet.
● Analyse av restspenning:
For å verifisere forsterkningseffektene, spesielt etter kuleblåsing, kontrolleres trykk- eller strekkspenning på den behandlede overflaten ved hjelp av røntgendiffraksjon (XRD) eller andre spenningsmåleteknikker.
3. Ikke-destruktiv testing (NDT) og visuelle inspeksjoner:
- Visuelle inspeksjonerForstørrelsesinstrumenter brukes til å identifisere eventuelle unormaliteter, sprekker eller overflateproblemer.
- NDTDefekter i undergrunnen kan finnes uten å forårsake skade på komponenten ved å bruke metoder som fargestoffpenetreringstesting, ultralydtesting eller virvelstrømstesting.
4. Strategier for rengjøring etter behandling for å forhindre forurensning:
- For å sikre at overflaten er fri for urenheter som kan svekke ytelsen eller beleggets heft, rengjøres komponentene ved hjelp av teknikker som ultralydrengjøring, løsemiddeltørking eller luftblåsing etter overflatebehandlinger.
8. Fremtidige trender og innovasjoner
Her er noen av fremtidige trender innen kuleblåsing/sandblåsing i etterbehandlingen av et vakuumkammer. Så la oss være milde.
Nye utviklinger innen sandblåsing og kuleblåsingsteknologier:
- Forbedret kontroll og nøyaktighet i kuleblåsing ved bruk av innovativ robotikk og kunstig intelligens for å optimalisere fordelingen av trykkspenning, noe som resulterer i forbedret materialytelse og utmattingsmotstand.
- Høytytende sandblåsingssystemer gir mer kontroll over størrelsen og hastigheten på slipemediet, noe som reduserer overflateskader og forbedrer konsistensen i resultatene.
Prosesser for automatisering av overflatebehandling:
- Mer automatisering og robotikk brukes i kuleblåsing og sandblåsing for å øke hastighet og sikkerhet, redusere menneskelige feil og produsere konsistente resultater i storskala industrielle applikasjoner.
- For å sikre nøyaktig overholdelse av krav, er sanntidsovervåkingssystemer integrert for å gi kontinuerlig kvalitetskontroll under overflatebehandlingen.
Miljøvennlige slipematerialer og gjenvinningssystemer:
- Lagelse av miljøvennlige slipematerialer som fungerer godt for overflatebehandling samtidig som de har minimal negativ innvirkning på miljøet, som resirkulert glass eller biologisk nedbrytbare medier.
- Innovative metoder for gjenvinning og resirkulering av slipemidler minimerer avfall og kostnader ved å gjenbruke og fange opp medier, i tillegg til å redusere forurensning og luftbårne forurensninger.
Bruk av overflatebehandling i ny vakuumkammerteknologi:
- Innovative sektorer som halvlederproduksjon, romutforskning og kvanteteknologi bruker sofistikerte overflatebehandlinger for å forbedre ytelsen, rensligheten og levetiden til vakuumkamre.
- Bruk av nanoskala kuleblåsing og sandblåsingsmetoder for presist designede overflater er avgjørende for å møte de høye ytelseskravene til kommende vakuumkammerteknologier.
Konklusjon
I høypresterende industrier som luftfart og vakuumteknologi er kuleblåsing og sandblåsing avgjørende for å forbedre materialholdbarhet og overflateberedskap. Hva skjer videre? Vil automatisering til slutt fullstendig erstatte menneskelige operatører i disse prosessene, og i så fall, hvordan vil det påvirke kvalitetskontrollen?
Hva som kan gjøres for å flytte grensene for ytelse og miljøansvar vil avgjøre fremtiden for overflatebehandlinger. Disse prosedyrene blir raskere, smartere og grønnere etter hvert som teknologien utvikler seg. Innovative gjenvinningssystemer reduserer avfall, miljøvennlige slipemidler reduserer miljøpåvirkningen, og automatisering forenkler prosesser.
Overflatebehandlingsteknologi har en lys fremtid foran seg takket være fremskritt som bør flytte grensene for ytelse og bærekraft og gjøre det mulig for sektorer å håndtere kommende problemer effektivt og presist. Var denne bloggen informativ? Har du noen spørsmål, gi oss beskjed ved å kommentere nedenfor.




