

Når en CNC-del kommer ut av maskinen, er overflaten mer enn et visuelt resultat av skjæreverktøy og verktøybaner. Denne overflaten påvirker direkte hvordan delen oppfører seg under bruk. Friksjon, slitasje, korrosjonsbestandighet, tetningspålitelighet og utmattingslevetid påvirkes alle av overflatens tilstand. I mange bruksområder spiller overflatefinishen en like kritisk rolle som materialvalg eller dimensjonsnøyaktighet. Å behandle etterbehandling som et kosmetisk trinn fører ofte til for tidlige feil, monteringsproblemer eller unødvendige kostnader.

Overflatebehandling for CNC-bearbeiding
Denne artikkelen tar for seg overflatebehandling etter CNC-maskinering fra et funksjonelt synspunkt. I stedet for å bruke polering, anodisering eller passivering basert på vane eller utseende, hjelper denne veiledningen ingeniører, designere og kjøpere med å velge overflatebehandlinger som samsvarer med reelle ytelsesbehov.
Hvorfor overflatebehandling er viktig for delfunksjon
Overflatebehandling diskuteres ofte etter at maskineringen er fullført, men i praksis har det en direkte innvirkning på hvordan en del yter i bruk. Overflaten som etterlates av CNC-maskinering er ikke nøytral. Verktøymerker, mikrospor og lokaliserte spenninger påvirker alle friksjon, korrosjonsadferd og langsiktig holdbarhet. Selv når en del oppfyller dimensjonstoleranser, kan overflatetilstanden avgjøre om den yter pålitelig eller svikter tidlig.
Viktige funksjonelle påvirkninger av maskinerte overflater
En av de mest umiddelbare effektene av overflatefinish er dens innflytelse på friksjon og slitasje. Ruere overflater øker ru kontakt, noe som øker friksjonen og akselererer slitasje. Glattere overflater reduserer generelt friksjon, men de endrer også hvordan smørefilmer dannes og oppfører seg.
Viktige ytelsesfaktorer som påvirkes av overflatetilstanden inkluderer:
- Friksjon og slitasjeatferd
Overflateruhet styrer kontaktareal, varmeutvikling og slitasjehastighet i glidende eller roterende grensesnitt.
- Utmattelseslevetid og sprekkstart
Verktøymerker fungerer som mikrospenningsøkere. Under syklisk belastning oppstår det ofte sprekker på disse stedene, noe som reduserer utmattingslevetiden.
- Korrosjonsveier og forurensningsrisiko
Overflateriller og revet materiale kan fange fuktighet, kjemikalier og rusk, og skape lokaliserte korrosjonssteder.
- Pålitelighet ved tilpasning, tetting og kobling
Overflatetekstur påvirker hvor godt delene sitter, tetter og opprettholder jevn kontakt over tid.
Hver av disse faktorene blir mer kritiske etter hvert som belastningen øker, toleransene strammer inn eller miljøene blir mer aggressive.
Funksjonelle eksempler på tvers av vanlige applikasjoner
Overflatebehandlingens rolle blir tydeligere når man ser på spesifikke brukstilfeller. I roterende systemer som lagre og aksler påvirker overflatebehandlingen direkte støy, slitasje og driftstemperatur. En aksel kan være dimensjonskorrekt, men synlige verktøymerker kan forstyrre smøringen og føre til for tidlig lagerskade.

I væskehåndteringskomponenter påvirker overflatetilstanden både strømning og tetning. Ventilseter, pumpehus og tetningsflater krever ofte kontrollerte overflater for å forhindre lekkasje og erosjon. Ru innvendige overflater kan forstyrre strømningsmønstre og øke trykkfallet, spesielt i høyhastighets- eller slipende væsker.
Ulike delkategorier stiller ulike krav til overflatefinish:
- Glidende og roterende komponenter som aksler, foringer og føringer er avhengige av kontrollert ruhet for slitasje og smørestabilitet.
- Væskevendte overflater krever overflater som støtter tetting og minimerer turbulens eller materialtap.
- Strukturelle deler prioriterer ofte utmattingsmotstand og korrosjonskontroll fremfor lav friksjon.
- Kosmetiske komponenter fokus på visuell kvalitet, men krever fortsatt oppmerksomhet mot skjulte funksjonelle risikoer.
Å forstå hvilken kategori en overflate tilhører bidrar til å forhindre unødvendig eller ineffektiv etterbehandling.
Når en rå maskinert overflate er akseptabel
I mange bruksområder er en overflate som maskinbearbeidet fullt tilstrekkelig. Deler som opererer i stabile, tørre miljøer og opplever lave sykliske belastninger, fungerer ofte pålitelig uten ytterligere etterbehandling. Typiske eksempler inkluderer braketter, inventar, monteringsplater og interne strukturelle komponenter.
Å la overflater være som maskinert kan gi praktiske fordeler:
- Bevarer streng dimensjonskontroll
- Reduserer ledetid og behandlingskostnader
- Eliminerer variasjon introdusert av sekundære operasjoner
Når det er mulig, forbedrer unødvendig etterbehandling konsistensen og forenkler produksjonen.
Når etterbehandling blir obligatorisk
Det finnes også situasjoner der overflatebehandling er viktig snarere enn valgfritt. Deler som er utsatt for korrosive miljøer, gjentatt belastning eller hygienekrav krever vanligvis ytterligere overflatebehandling for å oppfylle ytelses- eller forskriftsmessige forventninger.
Etterbehandling er vanligvis nødvendig når:
- Delen opererer under syklisk eller utmattingskritisk belastning
- Overflaten må forsegles mot væsker eller gasser
- Korrosjonsbestandighet er avgjørende for levetiden
- Reguleringsstandarder gjelder, for eksempel medisinske krav eller krav til matkontakt
I disse tilfellene er overflatebehandling en funksjonell ingeniørbeslutning. Målet er ikke utseende, men kontrollert overflateoppførsel gjennom hele delens livssyklus.
Polering og mekanisk etterbehandling: Når glatthet er avgjørende
Polering og andre mekaniske etterbehandlingsprosesser velges ofte med antagelsen om at glattere alltid er bedre. I virkeligheten endrer polering hvordan en overflate oppfører seg mekanisk, kjemisk og dimensjonalt. Selv om det kan forbedre ytelsen betydelig i visse bruksområder, kan det også introdusere problemer hvis det brukes uten en klar funksjonell grunn. Det er viktig å forstå hva polering faktisk endrer før man spesifiserer det på en tegning eller bestilling.

CNC-maskinering av deler poleringsprosess
Mekanisk etterbehandling bør sees på som en målrettet prosess. Den er mest effektiv når overflatens rolle er tydelig definert, for eksempel å redusere friksjon, forbedre rengjøringsevnen eller kontrollere kontaktatferd. Når den brukes blindt, kan den redusere delens pålitelighet eller skjule dypere maskineringsproblemer som burde vært adressert tidligere.
Hva polering og polering egentlig endrer
Polering endrer primært overflatetopografi snarere enn bulkmaterialets egenskaper. Fjerning av topper etter maskinering reduserer overflateruhet og endrer hvordan overflater samhandler under belastning. Denne endringen påvirker kontaktmekanikk, smøreegenskaper og lokal spenningsfordeling.
Fra et funksjonelt synspunkt påvirker polering flere viktige overflateegenskaper:
- Reduksjon av overflateruhet
Polering senker Ra og relaterte ruhetsparametere ved å fjerne verktøymerker og overflateujevnheter. Dette forbedrer glattheten, men reduserer også overflatens evne til å holde på smøremidler i noen bruksområder.
- Kontaktatferd og friksjon
Glattere overflater reduserer generelt friksjon under glidekontakt. Ekstremt glatte overflater kan imidlertid føre til problemer med grensesmøring eller slip-atferd hvis de ikke er riktig utformet.
- Spenningskonsentrasjon ved verktøymerker
Fjerning av skarpe maskineringsspor reduserer lokaliserte spenningsøkere. Dette kan forbedre utmattingsytelsen i deler som utsettes for sykliske belastninger, forutsatt at toleransene opprettholdes.
Det er viktig å merke seg at polering ikke korrigerer geometriske feil. Flathet, rundhet og justeringsproblemer forblir uendret med mindre materialfjerningen er strengt kontrollert.
Best egnet for polerte overflater
Polering gir mest verdi når overflateinteraksjon direkte påvirker ytelse, sikkerhet eller renslighet. I disse tilfellene oppveier fordelene den økte kostnaden og bearbeidingsrisikoen.
Polerte overflater er vanligvis spesifisert for:
- Medisinske komponenter, komponenter for matkontakt og hygieniske komponenter
Glatte overflater reduserer bakteriell vedheft og gjør rengjøringen mer effektiv. Polering bidrar til å oppfylle forskriftsmessige og renholdsstandarder der overflateforurensning ikke kan tolereres.
- Synlige eller optiske komponenter
For deler der utseendet er viktig, forbedrer polering den visuelle kvaliteten og den opplevde verdien. Dette inkluderer forbrukerrettede produkter og arkitektoniske komponenter.
- Glide- og paringsflater
Bøssinger, føringer og tetningsgrensesnitt drar ofte nytte av kontrollert glatthet for å redusere slitasje og sikre jevn kontakt under bevegelse.
I disse bruksområdene velges polering for å støtte et tydelig funksjonelt resultat i stedet for bare å forbedre utseendet.
Vanlige fallgruver i mekanisk etterbehandling
Et av de vanligste problemene med polering er utilsiktet materialfjerning. Overdreven polering kan endre kritiske dimensjoner, spesielt på funksjoner med små toleranser. Selv små endringer kan påvirke passform, justering eller ytelse i presisjonsmonteringer.
Andre vanlige risikoer inkluderer:
- Avrunding av skarpe kanter
Polering har en tendens til å myke opp kanter og hjørner, noe som kan kompromittere funksjonell geometri som forseglingskanter eller nullpunktsfunksjoner.
- Maskering av maskineringsfeil
Overflatepolering kan skjule vibrasjonsmerker, verktøyslitasje eller feil mating i stedet for å ta tak i den underliggende årsaken under maskinering.
- Inkonsekvent overflatekvalitet
Manuelle eller dårlig kontrollerte poleringsprosesser kan føre til variasjon fra del til del, noe som reduserer repeterbarheten.
Disse problemene oppstår ofte når polering behandles som et korrigerende trinn i stedet for en planlagt prosess med definerte grenser.
Anodisering og konverteringsbelegg: Beskyttelse med bivirkninger
Anodisering velges ofte fordi det er allment kjent som en slitesterk og korrosjonsbestandig overflatebehandling for aluminiumsdeler. Selv om disse fordelene er reelle, endrer anodisering også overflaten på måter som påvirker dimensjoner, slitasjeegenskaper og langsiktig pålitelighet. Å behandle anodisering som et enkelt beskyttende belegg kan føre til uventede problemer, spesielt på presisjonskomponenter.

For å bruke anodisering riktig, må det forstås som en kontrollert overflatetransformasjon snarere enn et kosmetisk lag. Prosessen modifiserer selve aluminiumsoverflaten, noe som gir klare fordeler, men introduserer også design- og produksjonsbegrensninger som må vurderes tidlig.
Hva anodisering faktisk gir
Anodisering skaper et oksidlag som er integrert med aluminiumsubstratet. I motsetning til påførte belegg vokser dette laget både utover og innover fra den opprinnelige overflaten. Som et resultat forbedrer anodisering flere funksjonelle egenskaper samtidig som det endrer overflategeometrien.
De viktigste funksjonelle fordelene inkluderer:
- Forbedret korrosjonsbestandighet
Det anodiske oksidlaget beskytter aluminium mot oksidasjon og kjemiske angrep, spesielt i utendørs og fuktige miljøer.
- Økt overflatehardhet
Anodiserte overflater er hardere enn bart aluminium, noe som forbedrer motstanden mot slitasje og lett slitasje.
- Elektrisk isolasjon
Oksidlaget er ikke-ledende, noe som kan være nyttig i applikasjoner der elektrisk isolasjon er nødvendig.
Disse egenskapene gjør anodisering attraktiv for strukturell og miljømessig beskyttelse, men de gjør den ikke egnet for alle overflater på en del.
Når anodisering fungerer best
Anodisering er mest effektivt på aluminiumskomponenter der korrosjonsbestandighet og overflatebestandighet er viktigere enn streng dimensjonskontroll. Strukturdeler, hus og eksterne komponenter drar ofte nytte av anodisering uten betydelig risiko.
Typiske bruksområder der anodisering fungerer bra inkluderer:
- Strukturkomponenter i aluminium
Rammer, braketter og innkapslinger som krever miljøvern, men som ikke er avhengige av presis passform.
- Slitasjeutsatte, men ikke-presisjonsoverflater
Overflater som utsettes for håndtering eller lett slitasje, men som ikke er en del av glidende eller tetningsmessige grensesnitt.
- Utendørs og marine miljøer
Anodisering bidrar til å beskytte aluminiumsdeler mot fuktighet, salteksponering og UV-relatert nedbrytning.
I disse tilfellene oppveier de funksjonelle fordelene ved anodisering begrensningene, forutsatt at prosessen kontrolleres riktig.
Dimensjons- og toleransehensyn
Et av de mest oversette aspektene ved anodisering er tykkelsesoppbygging. Fordi oksidlaget delvis vokser inn i basismaterialet, endres de ferdige dimensjonene. Dette kan påvirke tilpasninger, klaringer og sammenkoblingsforhold hvis det ikke tas hensyn til under design.
Kritiske dimensjonale problemer inkluderer:
- Tykkelsesoppbygging på presisjonsfunksjoner
Hull, spor og lagerflater kan krympe utover toleransegrensen etter anodisering.
- Trådede funksjoner
Gjenger kan sette seg fast eller miste inngrep hvis anodiseringstykkelsen ikke kontrolleres eller maskeres.
- Samlinger med små toleranser
Deler som er konstruert med nominell størrelse uten tillatelse til anodisering, monteres ofte ikke riktig.
For å unngå disse problemene må designere spesifisere dimensjonale tiltak og identifisere overflater som krever maskering eller etterbehandling.
Passivering og kjemiske overflater: Rengjøring vs. belegg
Passivering grupperes ofte sammen med overflatebelegg, men funksjonelt sett tjener det et helt annet formål. I motsetning til anodisering eller plating, legger ikke passivering til et nytt lag eller endrer dimensjoner. I stedet forbedrer det korrosjonsmotstanden ved å rense og stabilisere den eksisterende overflaten. Dette skillet er kritisk, spesielt for presisjonskomponenter der dimensjonsintegriteten ikke kan kompromitteres.
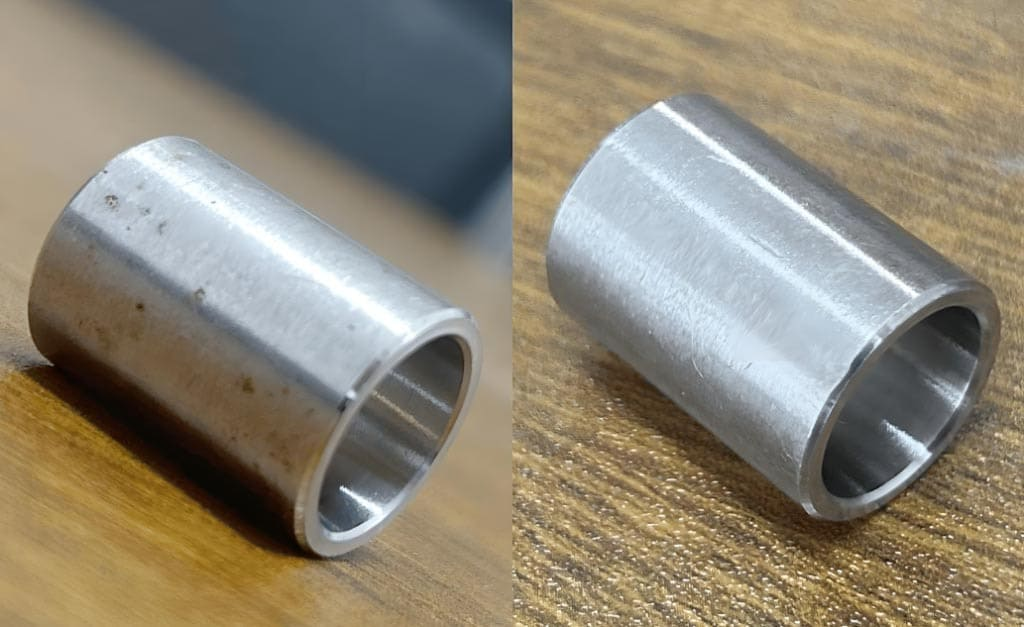
I CNC-maskinering er deler i rustfritt stål spesielt sårbare for overflateforurensning. Skjæreverktøy, festeanordninger og håndtering kan introdusere fritt jern og andre rester på overflaten. Passivering løser dette problemet ved å fjerne forurensninger og la materialets naturlige korrosjonsbestandighet fungere som tiltenkt.
Hva passivering gjør og ikke gjør
Passivering skjer gjennom kontrollert kjemisk behandling, vanligvis ved bruk av salpetersyre- eller sitronsyreløsninger. Prosessen løser opp fritt jern og andre forurensninger fra overflaten uten å angripe grunnmetallet når den gjøres riktig.
Funksjonelt gir passivering flere viktige fordeler:
- Fjerning av fritt jernforurensning
Maskinering og håndtering kan avsette jernpartikler som blir steder for korrosjonsinitiering. Passivering eliminerer disse restene.
- Forbedret korrosjonsbestandighet
Ved å rengjøre overflaten, lar passivering det rustfrie stålet danne et stabilt og kontinuerlig kromoksidlag.
- Bevaring av dimensjonsnøyaktighet
Fordi det ikke tilsettes noe belegg, forblir delens dimensjoner og toleranser uendret.
Samtidig er det viktig å forstå begrensningene ved passivering. Det øker ikke overflatehardheten, forbedrer slitestyrken eller skjuler maskineringsfeil. Å forvente at passivering skal kompensere for dårlig overflatekvalitet er en vanlig og kostbar feil.
Beste bruksområder for passiverte overflater
Passivering er mest effektivt på presisjonskomponenter der korrosjonsbestandighet er nødvendig uten å endre geometrien. Dette gjør det spesielt verdifullt i bransjer med strenge ytelses- og regulatoriske krav.
Typiske bruksområder inkluderer:
- Presisjonsdeler i rustfritt stål
Komponenter med små toleranser, som aksler, beslag og festemidler.
- Medisinsk utstyr, luftfartsutstyr og matrelatert utstyr
Bruksområder der renslighet, korrosjonsbestandighet og materialintegritet er avgjørende.
- Komponenter med kompleks geometri
Deler der beleggoppbygging ville forårsake problemer med passform eller montering.
I disse tilfellene forbedrer passivering overflatestabiliteten samtidig som den opprinnelige maskinerte formen opprettholdes.
Viktigheten av forrengjøring og overflatebehandling
Passivering er ikke en erstatning for riktig maskinering eller rengjøring. Oljer, kjølevæsker og innstøpt rusk må fjernes før kjemisk behandling. Hvis forurensninger blir igjen, blir passiveringsprosessen inkonsekvent og mindre effektiv.
Viktige forberedelsestrinn inkluderer ofte:
- Grundig avfetting for å fjerne maskineringsoljer
- Skyll for å fjerne rester fra rengjøringsmidler
- Inspeksjon for innebygd rusk eller overflateskader
Å hoppe over eller forhaste disse trinnene øker risikoen for ujevn korrosjonsbestandighet eller misfarging etter prosessen.
Valg av riktig kjemi for legeringen
Ikke alle rustfrie ståltyper reagerer likt på passivering. Legeringssammensetning, varmebehandling og tidligere bearbeiding påvirker hvordan overflaten reagerer på ulike kjemiske løsninger. Valg av feil kjemisk sammensetning kan redusere effektiviteten eller skade overflaten.
Vanlige problemer oppstår når:
- Nitrogenbaserte prosesser brukes på sensitive legeringer uten skikkelig kontroll
- Sitronbaserte prosesser brukes uten tilstrekkelig validering
- Blandede legeringsbatcher behandles sammen uten segregering
Tydelig identifisering av materialkvalitet og kontrollerte prosesseringsparametere er avgjørende for konsistente resultater.
Vanlige misoppfatninger og feil
En av de vanligste misforståelsene er å anta at passivering forbedrer overflatefinishen eller skjuler maskineringsfeil. I realiteten vil eventuelle overflatefeil som er tilstede før passivering forbli synlige etterpå.
Andre vanlige feil inkluderer:
- Behandling av passivering som valgfritt for deler i rustfritt stål
- Brukes som et korrigerende trinn etter dårlig maskineringspraksis
- Unnlatelse av å verifisere korrosjonsbestandighet gjennom testing
Når det brukes riktig, er passivering et forebyggende tiltak, ikke en reparasjonsprosess.
Passivering spiller en subtil, men kritisk rolle i overflatebehandling. Det beskytter presisjonsdeler uten å endre geometrien deres, men bare når det påføres med riktig forberedelse og materialkunnskap. I neste avsnitt vil vi samle alle etterbehandlingsalternativer og bygge et praktisk rammeverk for å velge riktig overflatebehandling basert på funksjon, risiko og kostnad.
Valg av riktig finish: Beste praksis og beslutningsrammeverk
Valg av overflatebehandling bør aldri være en standardbeslutning. Hver etterbehandlingsprosess endrer hvordan en overflate oppfører seg, introduserer visse risikoer og øker kostnadene. De mest pålitelige delene er vanligvis et resultat av bevisste valg gjort tidlig i designet, ikke etterbehandlingsbeslutninger tatt i siste liten for å forbedre utseendet eller oppfylle vage spesifikasjoner.

En praktisk tilnærming til overflatebehandling starter med å tydelig definere hva hver overflate på en del forventes å gjøre. Når funksjonen er forstått, blir det mye enklere å eliminere unødvendige alternativer og fokusere på overflater som gir reell verdi.
Spørsmål du bør stille før du velger en finish
Før man spesifiserer noen etterbehandlingsprosess, er det viktig å evaluere overflatens rolle i monteringen og dens driftsmiljø. Dette trinnet forhindrer overbehandling og bidrar til å unngå etterbehandlingstrinn som er i konflikt med funksjonelle krav.
Viktige spørsmål som styrer valg av finish inkluderer:
- Hvilken funksjon har overflaten?
Avgjør om overflaten er strukturell, bærende, glidende, tettende eller rent kosmetisk.
- Er korrosjon, slitasje eller friksjon hovedproblemet?
Ulike overflatebehandlinger håndterer ulike feilmoduser. Å identifisere den primære risikoen bidrar til å begrense alternativene.
- Hvor stramme er toleransene?
Overflater som gir tykkelse eller fjerner materiale kan påvirke passform og justering.
- Er overflaten synlig eller skjult?
Kosmetiske krav bør ikke være styrende for valg av overflatebehandling for funksjonelle overflater med mindre utseende er avgjørende.
Å svare på disse spørsmålene tidlig reduserer behovet for designendringer og omarbeid senere i produksjonen.
Skille funksjonelle og kosmetiske overflater
En av de mest effektive måtene å kontrollere kostnader og risiko ved etterbehandling på er å skille kosmetiske overflater fra funksjonelle. Ikke alle overflater på en del krever samme nivå av etterbehandling.
Beste fremgangsmåter inkluderer:
- Påfør kun kosmetiske overflater der utseendet er viktig
- Beskyttelse av funksjonelle overflater mot unødvendig bearbeiding
- Bruk av maskering eller selektiv etterbehandling når forskjellige overflater krever forskjellige behandlinger
Denne tilnærmingen lar designere oppnå visuell kvalitet uten å gå på kompromiss med ytelseskritiske funksjoner.
Konklusjon
Overflatebehandling etter CNC-maskinering er ikke et siste kosmetisk trinn. Det er en funksjonell ingeniørbeslutning som direkte påvirker hvordan en del yter, hvor lenge den varer og hvor pålitelig den fungerer under reelle forhold. Polering, anodisering og passivering adresserer hver for seg ulike overflaterelaterte risikoer, fra friksjon og slitasje til korrosjon og forurensning. Når disse prosessene brukes med en klar forståelse av overflatefunksjonen, styrker de delens ytelse. Når de brukes av vane, introduserer de ofte skjulte problemer.
De mest effektive etterbehandlingsstrategiene starter med intensjon. Ved å forstå hvordan hver overflate samhandler med belastninger, miljøer og tilhørende komponenter, kan ingeniører og kjøpere velge overflater som tilfører reell verdi samtidig som de unngår unødvendige kostnader og risiko. Å velge riktig overflate handler ikke om å få deler til å se bedre ut. Det handler om å sikre at hver overflate støtter delens formål gjennom hele levetiden.




