

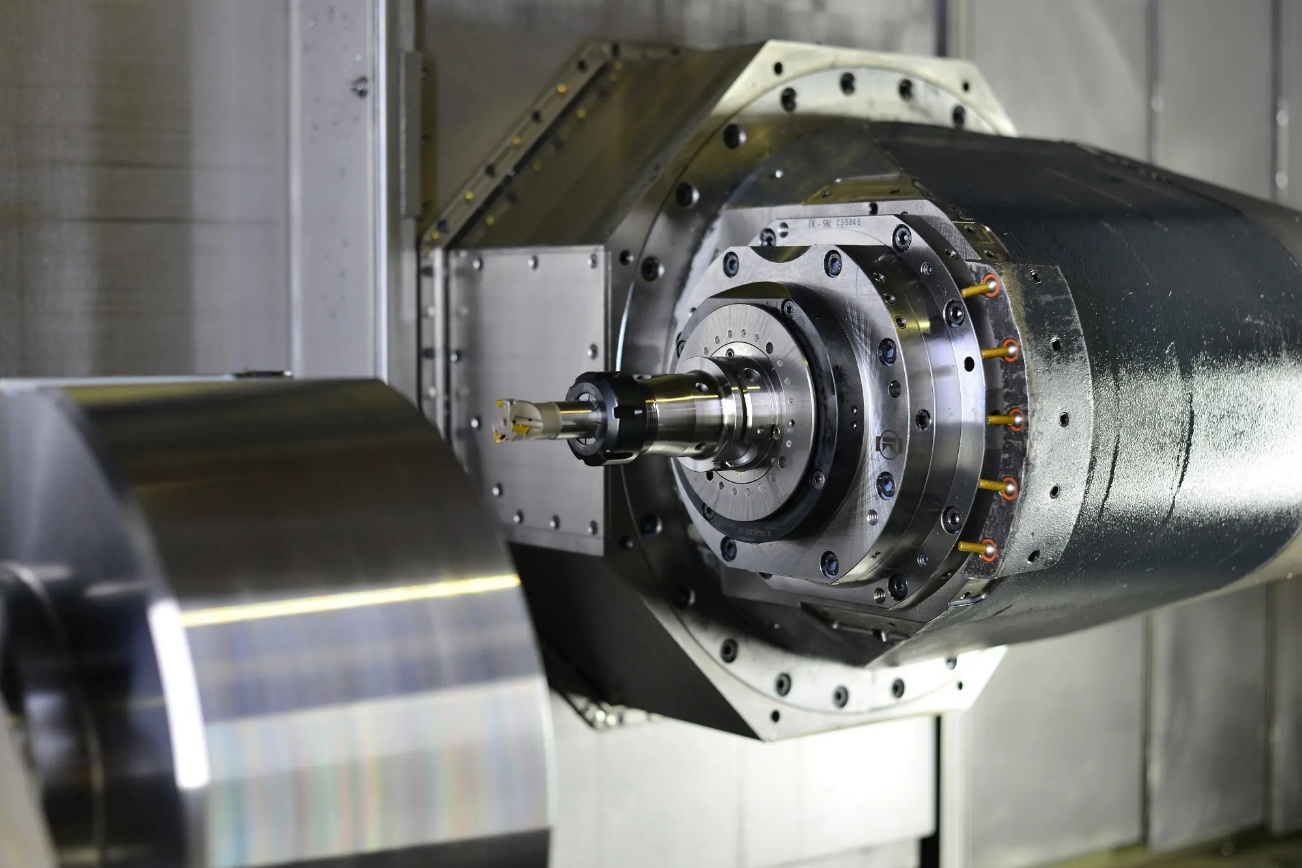
Runout i CNC-maskinering refererer til avviket til en roterende komponent fra dens faktiske senterlinje under rotasjon. I praksis betyr det at spindelen, verktøyholderen eller skjæreverktøyet ikke roterer helt riktig, selv om det kan se ut til å være riktig montert. Dette avviket måles ofte i mikron, men det påvirker direkte hvor nøyaktig et verktøy skjærer materiale og hvor konsekvent en maskin yter.
Selv svært små mengder kast påvirker ikke resultatene. Noen få mikrometer kan endre skjærekrefter, forringe overflatefinishen, forkorte verktøylevetiden og introdusere dimensjonsfeil. Denne artikkelen fokuserer på de vanligste kildene til kast i CNC-miljøer, inkludert spindeltilstand, verktøyholderkvalitet, konisk renslighet og inspeksjonspraksis, og forklarer hvordan disse faktorene påvirker maskineringskvalitet og langsiktig produktivitet.
Forståelse av rundløp i CNC-maskinering
Runout oppstår når en roterende komponent ikke følger en perfekt sentrert rotasjonsbane. Ved CNC-maskinering innebærer dette vanligvis at spindelen, verktøyholderen eller skjæreverktøyet roterer litt utenfor sentrum. Maskinen kan fortsatt fungere, men skjærekanten griper ikke lenger jevnt inn i materialet. Over tid viser dette lille avviket seg som inkonsistente kutt, synlige verktøymerker eller uforklarlig verktøyslitasje.
Runout oppstår fra en kombinasjon av mekaniske toleranser, slitasje og oppstillingsforhold. Ingen roterende system er helt ideelt, men CNC-maskinering krever streng kontroll fordi verktøy ofte opererer med høye hastigheter og små toleranser. Etter hvert som spindelhastigheten øker, blir selv minimale avvik mer innflytelsesrike på skjæreegenskapene.
Typer av utløp
Å forstå de ulike formene for rundkast hjelper med å identifisere hvor problemene oppstår og hvordan de påvirker maskineringsresultatene.
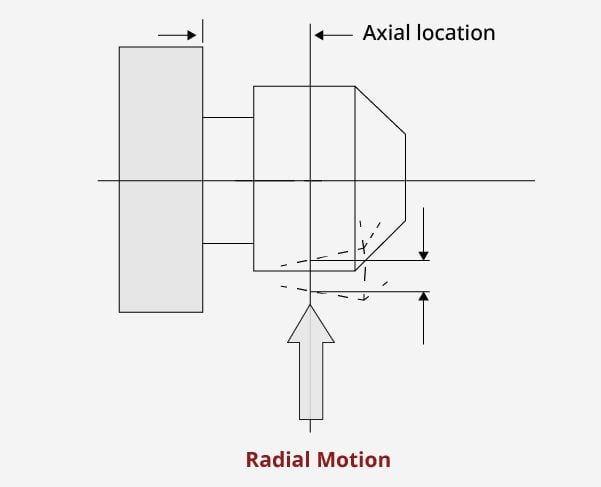
- Radial utløp
Radial avvik refererer til sideveis avvik fra den faktiske senterlinjen under rotasjon. Dette er den vanligste og mest skadelige typen i fresing og boring. Hvis for eksempel en endefres har radial avvik, fjerner ett spor mer materiale enn de andre, noe som fører til ujevn slitasje og redusert verktøylevetid.
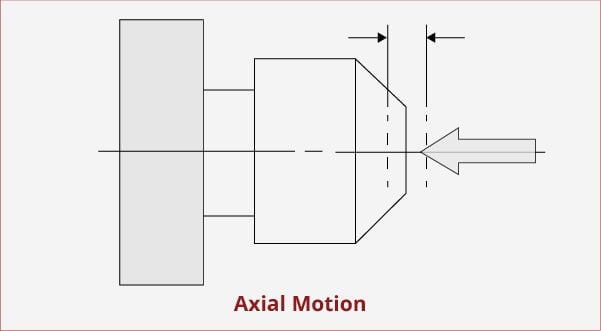
- Aksial utløp
Aksialkast er bevegelse langs rotasjonsaksen. Det påvirker planfresing, boring og operasjoner der planhet og vinkelretthet er kritisk. For mye aksialkast kan forårsake dårlig overflatefinish på plane deler og inkonsekvent skjæredybde.
- Totalt indikert utløp (TIR)
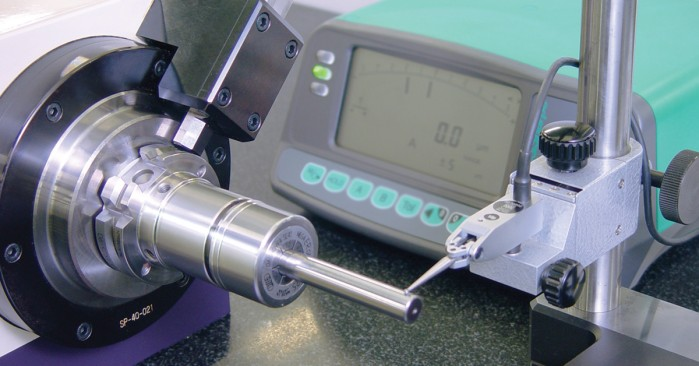
TIR representerer den kombinerte effekten av radial og aksial avvik målt på et bestemt punkt. Det er verdien det oftest refereres til i CNC-inspeksjon fordi den gjenspeiler den faktiske oppførselen til det roterende systemet som helhet. TIR måles vanligvis ved hjelp av en måleur mens spindelen eller verktøyet sakte roteres.
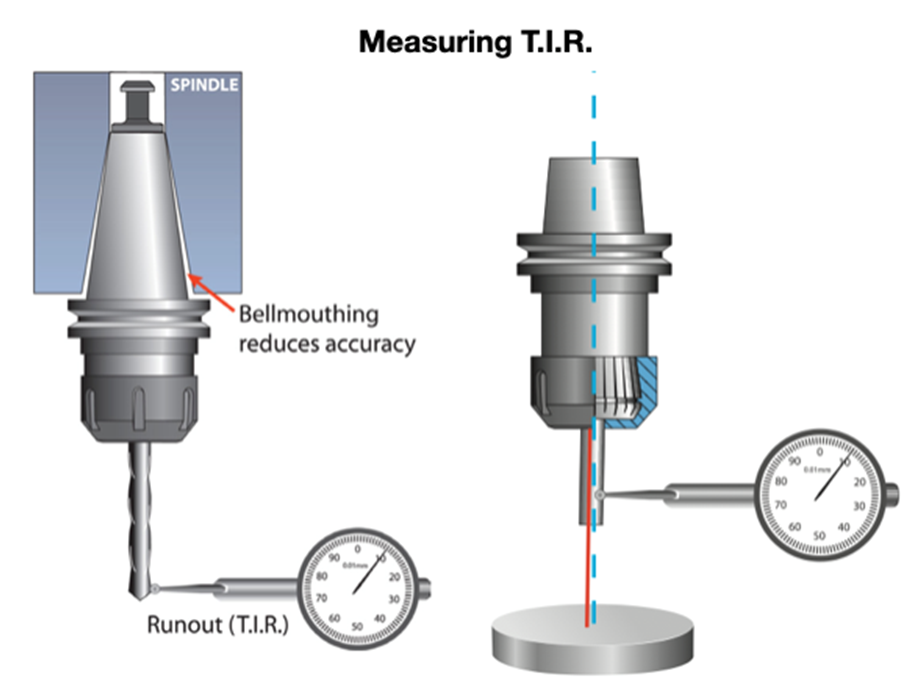
Måling av totalt indikert utkast
Typiske akseptable utløpsområder
Akseptabelt kasteavstand avhenger av driften og maskinens kapasitet, men generelle produksjonsretningslinjer er veletablerte.
- Høypresisjons etterbehandling krever ofte TIR under 5 mikron
- Vanlig fresing og boring kan tolerere 10 til 15 mikron
- Grovfreseoperasjoner kan fungere ved høyere verdier, selv om verktøyslitasjen øker merkbart.
For eksempel vil en boreoperasjon som produserer hull med små toleranser raskt vise størrelsesvariasjon hvis rundløpet overstiger akseptable grenser, selv om selve boret er nytt.
Maskinens utløp vs. verktøysystemets utløp
Det er viktig å skille mellom maskinrelatert kast og verktøysystemkast. Maskinkast stammer fra spindelen, lagrene eller justeringen. Verktøysystemkast kommer fra verktøyholdere, spennhylser, trekkbolter eller feil fastspenning.
En spindel kan måle innenfor spesifikasjonen ved nesen, men for mye utkast kan fortsatt oppstå ved skjærekanten på grunn av en slitt spennhylse eller dårlig konkontakt. Denne forskjellen er viktig fordi det å bytte ut verktøy alene ikke vil løse et spindelproblem, og service på spindelen vil ikke fikse dårlig verktøyholding.
Å forstå hvor utslipet oppstår er det første skrittet mot å kontrollere det. Måling uten tolkning fører ofte til unødvendige justeringer, mens målrettet inspeksjon fører til pålitelig forbedring.
Primære årsaker til utløp
Runout kommer sjelden fra én enkelt feil. I de fleste CNC-miljøer utvikler det seg gjennom en kombinasjon av spindelens tilstand, verktøykvalitet og daglige håndteringspraksiser. Hver kilde kan bidra med bare noen få mikrometer, men sammen kan de presse systemet utover akseptable grenser. Å forstå disse årsakene hjelper med å identifisere om problemet er mekanisk, prosedyremessig eller begge deler.
Spindelrelaterte faktorer
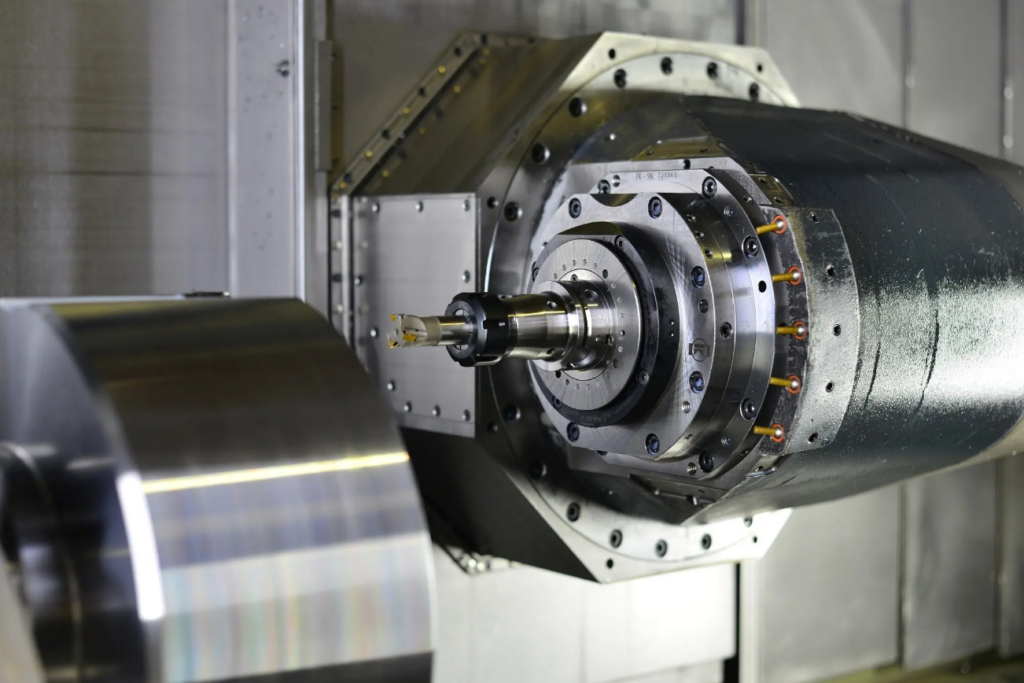
Spindelen er grunnlaget for rotasjonsnøyaktighet. Enhver forringelse her påvirker alle verktøy som brukes på maskinen.
- BæreslitasjeSpindellagrene slites gradvis på grunn av belastning, hastighet og varme. Etter hvert som klaringen øker, roterer ikke spindelakselen lenger konsentrisk. Dette vises ofte først ved høyere turtall, hvor vibrasjon og verktøystøy blir merkbar før dimensjonsproblemer oppdages.
- Termisk vekstVarme får spindelkomponenter til å utvide seg. Under lange produksjonsserier kan temperaturendringer endre lagerforspenning og akseljustering. For eksempel kan en maskin som måler akseptabelt rundkast under kaldstart, drive utenfor toleransen etter flere timer med kontinuerlig skjæring.
- Problemer med spindeljusteringFeil installasjon eller tidligere krasjhendelser kan forårsake liten feiljustering mellom spindelaksen og maskinstrukturen. Selv liten feiljustering introduserer konsistent kast som ikke kan korrigeres bare gjennom verktøyendringer.
Problemer med verktøyholder og verktøy
Verktøyrelaterte problemer er blant de vanligste og enkleste årsakene til spill.
- VerktøyholderkvalitetVerktøyholdere av lav kvalitet eller slitte verktøyholdere mangler ofte konsistent intern geometri. Over tid kan gjentatt fastspenning og frigjøring forvrenge kritiske kontaktflater, noe som fører til målbart utløp ved verktøyspissen.
- Slitte eller skadede hylserHylsene mister elastisitet og rundhet ved bruk. En hylse som ser visuelt intakt ut, kan fortsatt klemme ujevnt, spesielt på verktøy med liten diameter. Dette er en hyppig årsak til for mye utkast i høyhastighetsfreseapplikasjoner.
- Feil verktøyklemmingFeil tiltrekkingsmoment eller ujevn verktøyinnsetting kan vippe verktøyet litt i holderen. For eksempel kan det å stramme en spennhylsemutter uten riktig momentkontroll føre til spilling selv når alle komponentene er nye.
Problemer med konisk renslighet og kontakt
Spindelkonusen og verktøyholdergrensesnittet er et kritisk, men ofte neglisjert område.
Smuss, avskalling, oljerester eller slitasjekorrosjon på konene forhindrer full kontakt. Selv en tynn film av forurensning kan forskyve verktøyholderen ut av senter. Dårlig konkontakt reduserer stivhet og øker rundkast under belastning.
Tilstanden til trekkboltene spiller også en rolle. Slitte eller feil trekkbolter sitter kanskje ikke jevnt i verktøyholderen, noe som fører til variasjon hver gang verktøyet lastes inn.
Akkumulering av små feil
Runout skyldes ofte feilstabling. En spindel med mindre lagerslitasje, kombinert med en litt slitt spennhylse og ufullkommen renhet av konen, kan gi betydelig total runout. Hvert problem kan virke akseptabelt individuelt. Sammen skaper de målbare og repeterbare kvalitetsproblemer.
Det er viktig å forstå hvordan disse faktorene samhandler før man prøver å korrigere. Å bare adressere én komponent løser sjelden problemer med utløp når flere bidragsytere er til stede.
Måling og inspeksjon av utløp
Riktig måling av rundkast er viktig for å diagnostisere maskineringsproblemer og opprettholde prosessstabilitet. Uten konsistente inspeksjonsmetoder blir rundkastproblemer ofte feilaktig tilskrevet verktøy- eller programmeringsfeil. Pålitelig måling lar maskinister og ingeniører identifisere om kilden ligger i spindelen, verktøyholderen eller selve skjæreverktøyet.
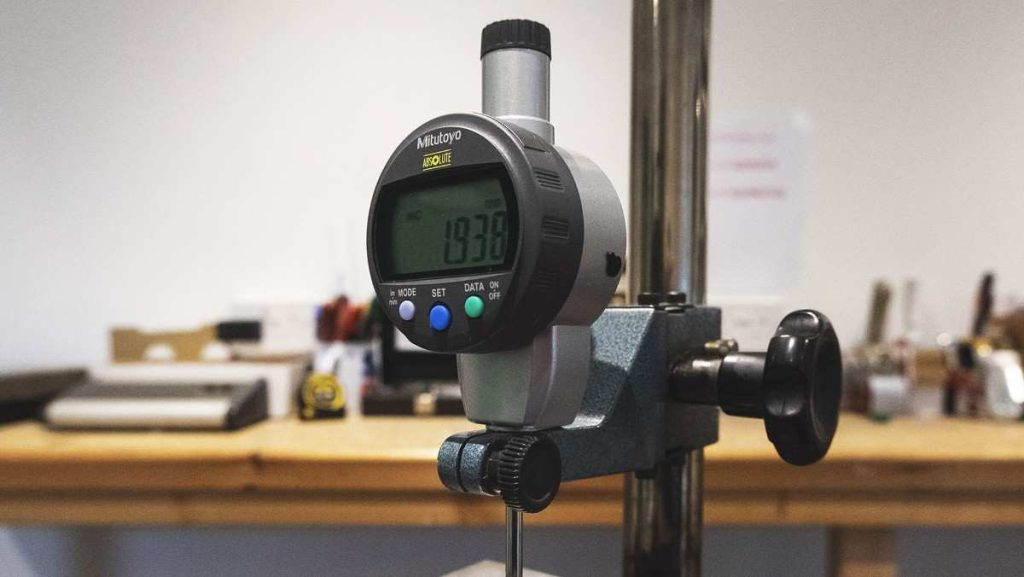
Nøyaktig inspeksjon krever også repeterbarhet. Målinger bør tas under kontrollerte forhold, med rene komponenter og konsistente prosedyrer, for å unngå misvisende resultater.
Vanlige inspeksjonsverktøy
Flere verktøy brukes ofte i CNC-verksteder for å evaluere rundkast, og hvert verktøy er egnet for spesifikke inspeksjonspunkter.
- RingeindikatorerMåleurer er mye brukt på grunn av sin enkelhet og presisjon. Når de er montert på en magnetisk base, tillater de direkte måling av radial eller aksial avvik ved å rotere spindelen sakte for hånd. Indikatorer med en oppløsning på én mikron er vanligvis foretrukket for presisjonsarbeid.
- TeststengerTeststenger gir en kjent rett referanse for å evaluere spindelens tilstand. Ved å indikere langs lengden av en teststang blir det enklere å skille spindelkast fra verktøyholderrelaterte feil. For eksempel indikerer økende avvik ytterligere fra spindelnesen ofte lager- eller justeringsproblemer.
- Runout-målereDedikerte rundløpsmålere er utformet for raske kontroller av verktøyholderen eller skjæreverktøyet. De brukes ofte i produksjonsmiljøer der hyppig inspeksjon er nødvendig uten utvidet oppsetttid.
Hvor man skal måle utløp
Målestedet påvirker direkte tolkningen av resultatene. Å sjekke bare ett punkt fører ofte til feil konklusjoner.
- Spindelnese å evaluere maskinens tilstand uavhengig av verktøy
- Verktøyholderkonus for å verifisere kontaktkvalitet og sittekonsistens
- Verktøyskaft eller skjærekant for å vurdere den faktiske skjæretilstanden
For eksempel indikerer lavt rundkast ved spindelnesen kombinert med høyt rundkast ved verktøyspissen vanligvis et verktøy- eller fastspenningsproblem snarere enn et spindelproblem.
Beste praksis for trinnvis inspeksjon
Begynn med å rengjøre alle kontaktflater, inkludert spindelkonusen, verktøyholderen og trekkbolten. Monter indikatoren sikkert og påfør et lett, jevnt kontakttrykk. Roter spindelen sakte for hånd og registrer maksimums- og minimumsavlesningene for å bestemme TIR.
Målingene bør gjentas for å bekrefte konsistens. Hvis verdiene endrer seg mellom kontrollene, er det sannsynlig at det er problemer med plassering eller kontaminering.
Anbefalt inspeksjonsfrekvens
Inspeksjonsfrekvensen avhenger av produksjonskrav og kvalitetskrav. Høypresisjonsmiljøer sjekker ofte rundløp daglig eller ved hvert verktøyskifte. Vanlige produksjonsverksteder kan utføre kontroller ukentlig eller etter verktøyhendelser som krasj eller unormal verktøyslitasje.
Regelmessig inspeksjon reduserer gjetting og forhindrer at små problemer blir kostbare kvalitetsproblemer. Konsekvente målepraksiser skaper også en grunnlinje som bidrar til å spore maskinens tilstand over tid.
Kvalitetspåvirkning: Hvordan mikroner påvirker maskineringsresultater
Små mengder kast har en direkte og målbar innvirkning på maskineringskvaliteten. Selv om noen få mikrometer kan virke ubetydelige, endrer de hvordan skjærekreftene fordeles over verktøyet. Denne ubalansen påvirker overflatefinish, dimensjonsnøyaktighet og generell prosesspålitelighet. Ved presisjonsmaskinering oppstår disse effektene raskt og konsekvent.
Maskineringsnøyaktighet på mikronnivå
Å forstå denne effekten bidrar til å forklare hvorfor kontroll av utløp ikke bare er et vedlikeholdsanliggende, men også et kvalitetskrav.
Effekt på overflatefinish
Runout forårsaker ujevnt inngrep mellom skjærekantene og arbeidsstykket. Ved fresing kan ett spor bære mesteparten av skjærebelastningen, mens andre knapt griper inn. Dette gir synlige verktøymerker, inkonsistente overflater og variasjon fra del til del. Ved etterbehandling kan selv et minimalt runout forhindre å oppnå de nødvendige overflateruhetsverdiene.
For eksempel kan en planfreseoperasjon oppfylle dimensjonstoleranser, men fortsatt mislykkes i visuell inspeksjon på grunn av vibrasjonsmerker forårsaket av ujevnt freseinngrep.
Ujevn verktøybelastning og for tidlig verktøyslitasje
Når én enkelt skjæreegg absorberer mesteparten av lasten, slites den raskere enn de andre. Dette forkorter verktøyets levetid og øker risikoen for plutselig svikt. I boreoperasjoner fører for stort rundkast ofte til rask kantslitasje og dårlig sponavgang, selv når matinger og hastigheter er riktig innstilt.
Over tid gjør dette ujevne slitasjemønsteret verktøyets ytelse uforutsigbar og øker verktøykostnadene.
Vibrasjon, vibrasjon og dimensjonsfeil
Runout bidrar til vibrasjon ved å skape fluktuerende skjærekrefter. Denne ustabiliteten kan føre til vibrasjon, spesielt ved høyere spindelhastigheter eller med lange verktøyoverheng. Vibrasjon skader ikke bare overflatefinishen, men forårsaker også dimensjonsvariasjon og akselererer maskinslitasje.
I arbeid med små toleranser kan disse variasjonene presse deler utenfor spesifikasjonen selv om programmet og forskyvningene forblir uendret.
Innvirkning på hull og verktøybrudd
Hullkvaliteten er spesielt følsom for utkast. For stort utkast fører til dårlig rundhet, overdimensjonerte hull og koniske boringer. I bor med liten diameter øker selv et lite avvik bøyespenningen, noe som øker sannsynligheten for verktøybrudd.
For eksempel kan et hardmetallbor som opererer med forhøyet rundløp svikte for tidlig til tross for konservative skjæreparametere.
Kostnadsimplikasjoner
Den kumulative kostnaden for spillkast blir ofte undervurdert. Kassering av deler, omarbeiding, økt inspeksjonstid og redusert verktøylevetid øker produksjonskostnadene. Over lengre serier oppveier disse kostnadene tiden og innsatsen som kreves for å måle og kontrollere spillkast.
Å erkjenne hvordan mikroner påvirker maskineringsresultater forsterker behovet for konsekvent overvåking og korrigerende tiltak før kvalitetsproblemer eskalerer.
Strategier for kontroll og forebygging av utløp
Kontroll av spilling krever en forebyggende tilnærming snarere enn reaktiv korrigering. Når for mye spilling oppstår på skjærekanten, er kvaliteten og verktøyets levetid allerede kompromittert. Effektiv kontroll fokuserer på å opprettholde konsistens på tvers av spindelen, verktøyholdersystemet og den daglige håndteringspraksisen.
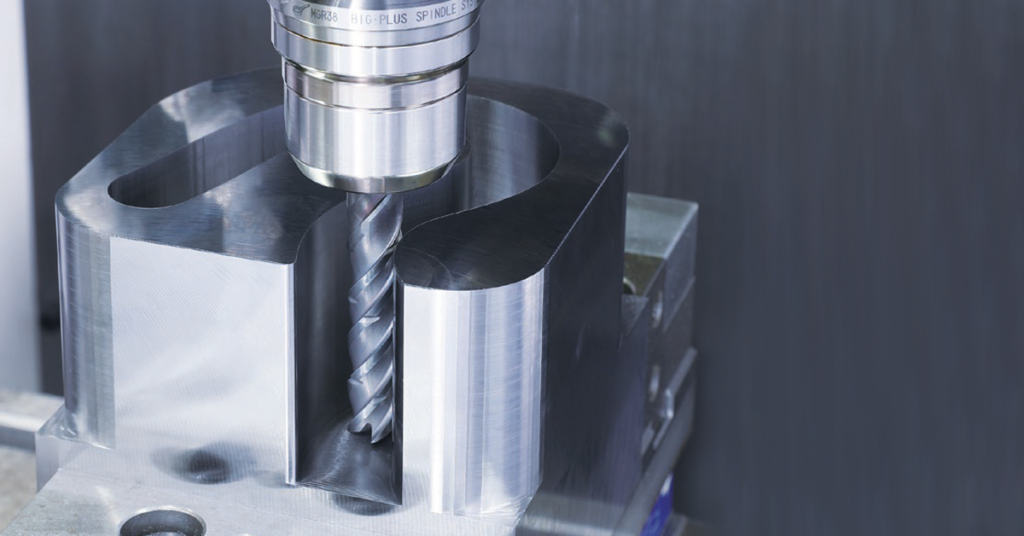
Runout i maskinering og hvordan man unngår det
En disiplinert tilnærming til forebygging reduserer variasjon og forbedrer maskinens ytelse på lang sikt.
Valg og vedlikehold av verktøyholder
Verktøyholdere spiller en kritisk rolle i å opprettholde konsentrisitet. Høykvalitetsholdere med nøyaktig intern geometri gir mer konsistente resultater, spesielt i etterbehandling og høyhastighetsapplikasjoner. Over tid bør verktøyholdere inspiseres for slitasje, gnaging eller deformasjon på kontaktflater.
For eksempel gjenoppretter regelmessig utskifting av slitte spennhylser ofte akseptabelt rundløp uten ytterligere justeringer.
Riktig rengjøring og håndtering av konisk materiale
Rene koner sikrer full kontakt mellom spindelen og verktøyholderen. Før verktøymontering bør begge konene tørkes av og inspiseres visuelt. Trykkluft bør brukes forsiktig, da det kan presse rusk dypere inn i spindelen.
Riktig håndtering er også viktig. Å miste verktøyholdere eller plassere dem på skitne overflater forårsaker skader som kanskje ikke er umiddelbart synlige, men som bidrar til utløp under drift.
Riktig verktøyklemming og momentpraksis
Konsekvent klemkraft er avgjørende for repeterbar verktøyposisjonering. Bruk av momentnøkler eller forhåndsinnstilte strammesystemer bidrar til å unngå ujevn verktøyplassering. For mye stramme kan forvrenge spennhylser, mens for lite stramme tillater mikrobevegelse under skjæring.
I produksjonsmiljøer reduserer standardisering av klemprosedyrer operatøravhengig variasjon.
Spindelhelseovervåking og forebyggende vedlikehold
Regelmessig spindelinspeksjon bidrar til å oppdage tidlige tegn på lagerslitasje eller termiske problemer. Sporing av kastverdier over tid gir innsikt i gradvis forringelse. Når trender viser en jevn økning, kan planlagt vedlikehold planlegges før kvalitetsproblemer oppstår.
For eksempel avslører månedlig dokumentasjon av kastmålinger ofte endringer lenge før vibrasjon eller støy blir merkbar.
Praktiske utløpsgrenser etter operasjonstype
Ikke alle operasjoner krever samme nivå av rundkastkontroll. Grovfreseoperasjoner kan tolerere høyere verdier, mens finbearbeiding og presisjonsboring krever strengere grenser. Å definere akseptable rundkastterskler basert på operasjonstype bidrar til å balansere produktivitet og kvalitet.
Ved å tilpasse forebyggingsstrategier til faktiske maskineringskrav, kan verksteder opprettholde kontroll uten unødvendig nedetid.
Diagnostisering av utløpsproblemer i produksjonsmiljøer
Når utkast blir et tilbakevendende problem, forhindrer en strukturert diagnose unødvendige justeringer og bortkastet tid. Tilfeldige endringer i verktøy eller forskyvninger maskerer ofte den virkelige årsaken uten å løse den. En tydelig diagnostisk sekvens bidrar til å isolere kilden og iverksette riktig løsning.
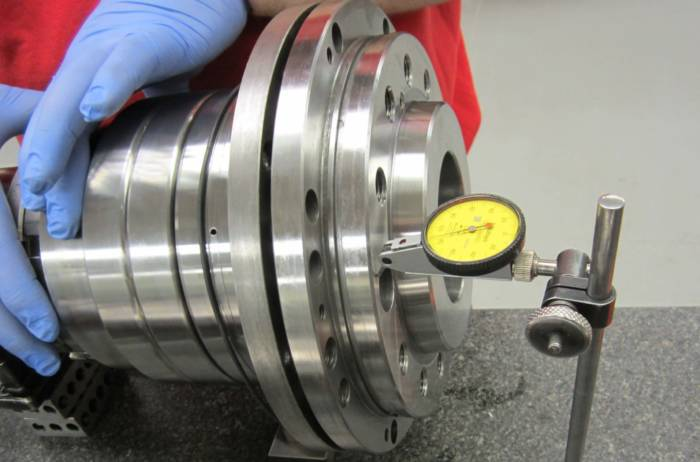
Å skille spindelproblemer fra verktøyproblemer
Start med å måle spindelkast ved spindelnesen med en ren teststang. Hvis avlesningene er innenfor akseptable grenser på dette tidspunktet, er spindelen sannsynligvis ikke det primære problemet. Oppmerksomheten bør da flyttes til verktøyholderen, spennhylsen og klemmemetoden.
Hvis det oppstår forhøyet spindelkast direkte ved spindelnesen, vil ikke verktøyskifte løse problemet. I slike tilfeller er ytterligere spindelinspeksjon eller serviceevaluering nødvendig.
Sammenligning av statisk og innskjært oppførsel
Statiske målinger gjenspeiler ikke alltid skjæreforholdene. Et verktøy kan indikere akseptabelt rundkast i hvile, men oppføre seg annerledes under belastning. Overvåking av verktøyslitasjemønstre og overflatefinish under maskinering gir ytterligere ledetråder.
For eksempel bekrefter ofte vedvarende slitasje på en enkelt fløyte effektiv kastlengde, selv om statiske målinger virker marginale. Denne observasjonen støtter korrigerende tiltak uten å bare stole på indikatoravlesninger.
Bruke verktøyendringer som et diagnostisk verktøy
Å bytte ut komponenter én om gangen bidrar til å isolere kilden. Å bytte bare verktøyet, deretter bare spennhylsen og til slutt verktøyholderen, gjør at mønstre kan fremstå. Hvis utløp følger en bestemt holder på tvers av maskiner, er problemet tydelig verktøyrelatert.
Denne tilnærmingen er spesielt nyttig i verksteder med flere maskiner der identiske programmer gir forskjellige resultater.
Etablering av grunnlinjer og dokumentasjon
Registrering av akseptable kastverdier for hver maskin skaper et referansepunkt for fremtidige kontroller. Når verdiene avviker, kan korrigerende tiltak iverksettes tidlig. Dokumentasjon støtter også vedlikeholdsplanlegging og rettferdiggjør verktøyutskifting basert på data snarere enn antagelser.
En disiplinert diagnostisk prosess gjør om runoutkontroll fra en reaktiv oppgave til en forutsigbar del av kvalitetsstyringen.
Konklusjon
Running påvirker direkte maskineringsnøyaktighet, overflatekvalitet og verktøylevetid, selv når avvik måles på bare noen få mikrometer. Hvis det ikke kontrolleres, introduserer det variasjon som påvirker delkonsistensen, øker slitasje og driver opp produksjonskostnadene. Å forstå hvor running oppstår og hvordan den oppfører seg under reelle skjæreforhold, lar maskinister og ingeniører håndtere problemer ved kilden i stedet for å reagere på symptomer.
Langsiktig kontroll avhenger av forebygging og disiplin. Rene grensesnitt, pålitelige verktøyholderrutiner, regelmessig inspeksjon og dokumenterte grunnlinjer beskytter maskinens helse og prosessstabilitet. Når rundløp håndteres bevisst, leverer CNC-systemer forutsigbare resultater, høyere kvalitet og vedvarende produktivitet over tid.




