

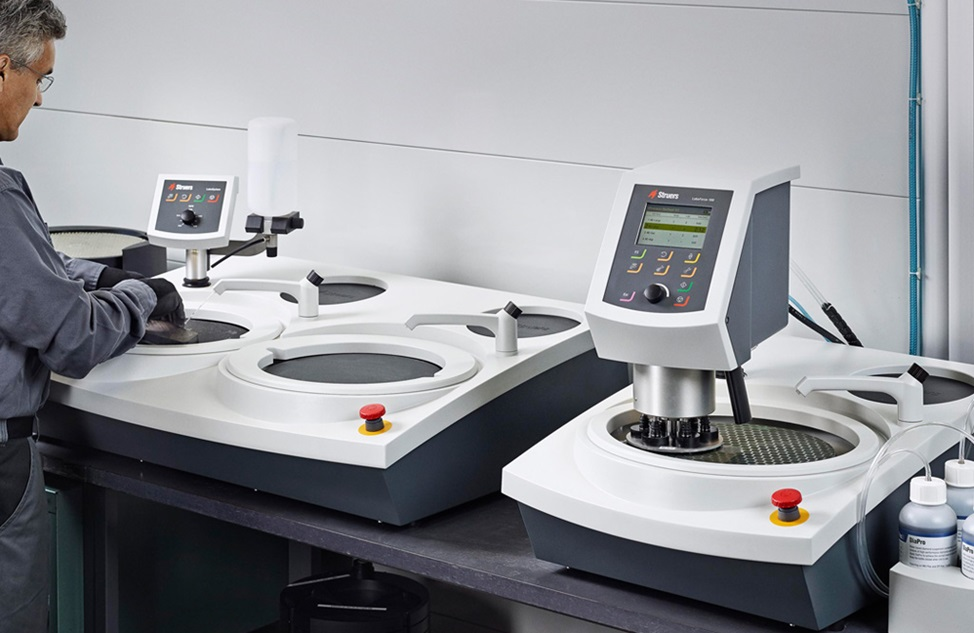
I etterbehandlingen av vakuumkamre er polering en viktig, men ofte oversett fase. Har du noen gang lurt på hvorfor det er så viktig? Hvilke effekter kan et kammers overflateglatthet ha på dets funksjonalitet i høypresisjonssektorer som halvlederproduksjon eller luftfart?
Selv de minste feilene kan føre til forurensning, avgassing eller kostbare feil, siden vakuumkamre fungerer i tøffe miljøer. Så hvorfor er polering nødvendig for å redusere disse risikoene? Den følgende artikkelen vil gå inn på det fascinerende området poleringsmetoder og undersøke hvordan de forbedrer effektiviteten, robustheten og påliteligheten til vakuumkamre. Så, la oss begynne.
2. Polering i vakuumkammerfabrikasjon
Et avgjørende trinn i etterbehandling av vakuumkammer er polering, som forbedrer overflatenes utseende og funksjonalitet. Grove overflater, urenheter og mikrofeil kan dannes under fabrikasjonen, noe som kan påvirke kammerets evne til å opprettholde høye vakuumnivåer. Ved å glatte ut disse feilene og redusere overflateruhet forbedrer polering kammerets generelle effektivitet og renslighet.
Viktigheten av polering
Polering er avgjørende for å redusere avgassing – frigjøring av fangede gasser fra overflatefeil under vakuumforhold. I tillegg gjør glatte overflater det enklere å rengjøre kammeret og hindrer urenheter i å samle seg, noe som sikrer at det fortsatt er egnet for delikate støvsugingprosesser.
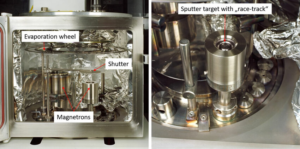
Høyre: Magnetron med montert sputtermål, venstre: Vakuumkammer med målhjul
3. Typer poleringsmetoder
Ulike poleringsteknikker brukes i konstruksjon av vakuumkammer for å oppnå den nødvendige overflatefinishen, avhengig av kammerets spesifikke behov. Hver teknikk har sine egne fordeler og velges basert på en rekke variabler, inkludert ønsket vakuummiljø, kammerets materiale og den nødvendige glattheten. Følgende er typiske poleringsteknikker:
1. Mekanisk polering
Tradisjonelt blir vakuumkammerets overflate glattet ut med mekanisk polering , som bruker slipeutstyr og materialer som poleringsskiver eller sandpapir. Denne prosedyren reduserer ruhet og eliminerer fysisk overflatefeil.
- ProsessFor gradvis å redusere overflatens ruhet, bruker mekanisk polering gradvis finere slipemidler.
- Fordeler: Økonomisk for store områder. Fjerner ujevnheter i overflaten og forbereder overflaten for ytterligere etterbehandling.
- UlemperDen kan kanskje ikke oppnå den høye graden av glatthet som trengs for applikasjoner som krever ekstremt høyt vakuum. Krever konsistens og hardt arbeid for å produsere konsistente resultater.
2. Elektropolering
Et vakuumkammer senkes ned i en elektrolyttløsning og utsettes for elektrisk strøm under den elektrokjemiske prosessen med elektropolering. Denne teknikken skaper en veldig glatt og reflekterende overflate ved å forsiktig fjerne materiale fra overflaten.
Et ledende stoff, vanligvis rustfritt stål eller et annet inert materiale, fungerer som katode (negativt ladet elektrode) ved elektropolering, mens vakuumkammeret eller objektet som poleres fungerer som anode (positivt ladet elektrode).
- ProsedyreI et elektrolytisk bad fungerer kammeret som en anode. Strømmen myker opp svingninger ved å løse opp overflatematerialet på mikroskopisk nivå.
- Fordeler: Produserer utrolig glatte, speillignende overflater. Overflateruhet kan reduseres til ekstremt lave nivåer (submikron Ra-verdier) med denne metoden. Den forbedrer motstanden mot korrosjon ved å fjerne urenheter på overflaten.
- Cons: En ulempe er at det krever spesifikt utstyr. Dyrere enn manuell polering.
3. Kjemisk polering
Kjemisk polering fjerner og glatter ut vakuumkammerets overflate ved hjelp av en kjemisk løsning. Vanligvis brukes det på intrikat utformede eller delikate deler som er vanskelige å polere mekanisk.
- ProsedyreKammeret er nedsenket i et kjemisk bad som fjerner partikler jevnt og uten behov for utstyr.
- FordelerEgnet for kompliserte geometrier og design. Det sikrer en jevn finish på vanskelig tilgjengelige steder.
- ulempeneDet kan være utfordrende å regulere nøyaktig. Det kan etterlate forurensende stoffer som krever grundig rengjøring.
4. Polering
Polering er en etterbehandlingsteknikk som produserer en glatt overflate ved å bruke en roterende stoffskive og poleringskjemikalier. Som et siste trinn brukes det ofte for å forbedre vakuumkammerets utseende.
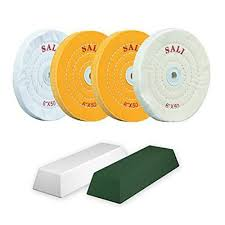
- MetodeFor å polere overflaten dreies en filtskive eller et tøystykke dekket med et poleringsmiddel med høy hastighet.
- FordelerEnkel å bruke og effektiv for estetiske forbedringer. Den gir en høyglanset finish.
- UlemperMest estetisk; ikke egnet for å produsere fine vakuumkvalitetsoverflater alene. Den er begrenset til utendørs overflater.
5. Laserpolering
I en kontaktløs prosess kalt laserpolering smeltes materialets overflate av laserstråling, slik at overflatespenningen glatter ut feil etter hvert som stoffet størkner.
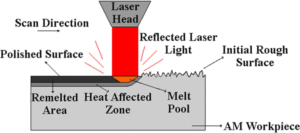
- MetodeEt tynt lag med materiale smeltes ved å fokusere en laserstråle på kammerets overflate. Etter hvert som det smeltede materialet fyller ut eventuelle feil, glattes overflaten ut når den avkjøles.
- FordelerPerfekt for små, intrikate områder, ekstremt nøyaktig og kontrollert.
kontaktfri metode, noe som reduserer muligheten for kontaminering.
Ideell for komplekse eller vanskelig tilgjengelige overflater.
- UlemperKrever spesifikt laserutstyr.
begrenset av stoffets evne til å størkne og smelte uten å endre dets egenskaper.
6. Plasmapolering
Plasmasolering fjerner miniatyravleiringer fra overflaten ved å bruke plasma, en ionisert gass. For overflater som trenger en jevn finish fri for mekanisk belastning eller for polering av ikke-ledende materialer, fungerer denne metoden spesielt godt.
- Fremgangsmåte: En lavtrykksatmosfære bringes inn i vakuumkammeret, noe som skaper et plasma. Når plasmaets ioner angriper overflaten, fjernes materialet atom for atom.
- Fordeler: Gir ekstremt rene overflater av høy kvalitet. Mindre fysisk skade fordi det ikke er kontakt mellom verktøyene og gjenstanden som bearbeides. Den er egnet for ikke-metalliske overflater.
- ulempeneSaktere enn mekaniske teknikker. Krever spesifikt plasma- og vakuumapparat.
7. Ultralydpolering
Overflaten på vakuumkammeret poleres ved hjelp av ultralydpolering , som bruker høyfrekvente ultralydvibrasjoner for å røre en slipeblanding. For polering av små eller komplekse deler er denne teknikken perfekt.
- Fremgangsmåte: Høyfrekvente vibrasjoner produsert av en ultralydtransduser får slipepartiklene i slammet til å oscillere og polere overflaten.
- FordelerUtmerket for intrikat geometri og små detaljer. Nøyaktig og ikke-destruktiv. Reduserer muligheten for materialtap eller overdreven polering.
- Cons: Manglende evne til å jobbe godt på store overflater er en ulempe. Det krever nøyaktig kontroll over slammets sammensetning og vibrasjonsegenskaper.
8. Magnetisk slipepolering (MAP)
Ved magnetisk slipepolering manipuleres slipepartikler av magnetfelt for å polere overflater. Denne teknikken fungerer veldig bra for intrikate former eller innvendige overflater som er utilgjengelige med konvensjonelle verktøy.
- Fremgangsmåte: Når et magnetfelt introduseres, justerer ferromagnetiske slipepartikler seg og beveger seg langs overflaten, og polerer den jevnt.
- Fordeler: Passer godt til intrikate geometrier og innvendige overflater. Den kan polere vanskelig tilgjengelige steder uten behov for faktisk utstyr. Gir lite overflateskade og en jevn finish.
- Cons: Begrenset til områder der magnetfelt kan påføres eller til ferromagnetiske materialer. Det krever nøyaktig kontroll av slipemediet og magnetfeltets styrke.
9. Væskestrålepolering
En høytrykksstråle av væske som inneholder slipemidler rettes mot overflaten under fluidstrålepolering for å slite ned og polere underlaget. For overflater som krever svært høy presisjon og for presis polering fungerer det veldig bra.
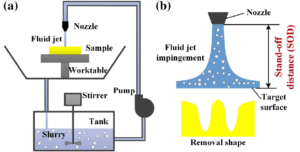
- ProsedyreProsessen innebærer polering og fjerning av mikroskopiske partikler fra kammerets overflate ved å rette en stråle av trykksatt væske som inneholder fine slipemidler.
- FordelerDen gir utmerket kontroll og presisjon over poleringsprosedyren. Perfekt for delikate materialer som ikke tåler håndpolering. Den kan brukes på både metalliske og ikke-metalliske overflater.
- Cons: En ulempe er at det krever spesialutstyr å opprettholde konstant væsketrykk og -strøm. Bearbeid saktere for større områder.
4. Materialhensyn ved polering
Materialet i kammeret er en nøkkelfaktor når man skal velge den beste poleringsteknikken for etterbehandling i vakuumkammeret. Valg av riktig poleringsteknikk garanterer overflateintegritet, maksimal ytelse og holdbarhet i vakuumkammeret, fordi forskjellige materialer reagerer forskjellig på poleringsprosedyrer. Hovedmaterialene og viktige faktorer for polering er listet opp nedenfor:
1. Rustfritt stål
Rustfritt ståls styrke, enkle produksjonsevne og korrosjonsmotstand gjør det til et av de mest populære materialene for konstruksjon av vakuumkammer. For å unngå forurensning og avgassing i vakuumapplikasjoner er en glatt og ren overflate nødvendig.
- PoleringsteknikkerRustfritt stål poleres ofte ved hjelp av mekaniske, kjemiske og elektropoleringsteknikker.
Med tanke på:
- I ultrahøyvakuum (UHV)-innstillinger brukes elektropolering ofte for å gi en veldig glatt, speillignende overflate som reduserer avgassing, mens mekanisk polering er best for å glatte ut ru overflater.
- Polering må reguleres for å forhindre utvikling av overflatefeil som kan forårsake korrosjon eller forurensning.
2. Aluminium:
Selv om aluminium er mykere enn rustfritt stål og mer sannsynlig å bli skadet på overflaten under mekanisk polering, brukes det i vakuumkamre når det kreves en lettvektsstruktur.
- PoleringsteknikkerAluminium kan poleres mekanisk, kjemisk eller elektropoleres.
Betraktninger
- Aluminiums duktilitet nødvendiggjør bruk av mer forsiktige mekaniske poleringsmetoder for å unngå riper på overflaten.
- En glatt overflate kan oppnås ved hjelp av kjemisk polering uten å utsette materialet for mekanisk stress.
- Overflateruhet kan minimeres og materialets korrosjonsmotstand økes via elektropolering.
3. Kobber
Kobbers eksepsjonelle termiske og elektriske ledningsevne gjør det til et populært valg for spesialiserte vakuumkamre; men det er også delikat og utsatt for anløping eller korrosjon.
Fremgangsmåte: Poleringsteknikker inkluderer kjemisk, mekanisk og elektropolering.
Ting å ta hensyn til:
- Det er nødvendig å polere kobberoverflater nøye for å forhindre oksidasjon og riper.
- For å få en glatt, ren overflate med mindre sjanse for korrosjon eller forurensning, anbefales elektropolering.
- Overflaten må kanskje restaureres med kjemisk polering etter mekanisk bearbeiding.
4. Titan:
Titan er et populært materiale for vakuumkamre i krevende miljøer eller for de som trenger lettvekt på grunn av sin styrke, lave tetthet og eksepsjonelle korrosjonsmotstand. Poleringsteknikker inkluderer elektropolering, kjemisk polering og mekanisk polering.
Med tanke på:
- Til tross for sin sterke korrosjonsbestandighet, må titan poleres forsiktig for å forhindre overflateskader.
- De vanligste metodene for å lage glatte, forurensningsfrie overflater er kjemisk polering og elektropolering.
- Det er viktig å overvåke mekanisk polering nøye, da det kan føre til overflateendringer og lokal oppvarming.
5. Glass og keramikk
Vakuumkamre som krever sterk termisk motstand eller gjennomsiktighet for optiske applikasjoner bruker glass og keramiske materialer. Disse materialene må poleres med spesifikke metoder på grunn av sprøheten deres.
Poleringsteknikker inkluderer fluidjetpolering, kjemisk polering og ultralydpolering.
Punkter å tenke på:
- Generelt er mekanisk polering ikke passende siden glass og keramikk er sprø og kan sprekke på overflaten.
- For disse materialene anbefales kjemisk og ultralydpolering fordi de gir en glatt overflate uten å utsette dem for unødig belastning eller skade.
- For ekstremt presis overflatebehandling, spesielt i komponenter av optisk kvalitet, er fluidstrålepolering en mulighet.
6. Ikke-metalliske materialer (polymerer)
For spesifikke bruksområder kan visse deler av vakuumkamre være laget av polymerer som PTFE (Teflon). Disse materialene må poleres ved hjelp av teknikker som unngår overoppheting og forringelse. Poleringsteknikker inkluderer kjemisk polering og ultralydpolering.
hensyn:
- Siden polymerer er utsatt for varmeforvrengning, unngås ofte mekanisk polering.
- For å skape en glatt overflate uten å endre materialets struktur, brukes ultralyd- og kjemisk polering.
5. Trinn i poleringsprosessen
Ved produksjon av vakuumkamre er polering en flertrinnsprosedyre som garanterer en ren, glatt og feilfri overflate for best mulig ytelse i vakuumsettinger. Poleringsprosessen består av følgende viktige trinn:
1. Forberedelse av overflaten
Å forberede overflaten for polering er det første trinnet i poleringsprosedyren. For å gjøre dette må noen områder som ikke trenger polering rengjøres, avfettes og av og til dekkes til.
Handlinger utført:
Rengjøring: Bruk løsemidler eller vaskemidler for å fjerne urenheter, oljer, smuss eller rester fra maskinering.
Avfetting: For å bli kvitt gjenstridig fett og oljer, bruk kjemiske avfettingsmidler eller ultralydrengjøring.
Overflatemaskering : For å beskytte områder som ikke trenger polering, kan de dekkes med en maske.
Viktighet : Når overflaten er riktig forberedt, forhindres det at urenheter setter seg fast i materialet under polering, og hele overflaten forberedes for en glatt overflate.
2. Grovpolering
Det første trinnet i materialfjerningen er grovpolering. Hovedmålet er å fjerne eventuelle overflateavvik, riper, maskineringsmerker og andre potensielle produksjonsfeil.
Handlinger utført:
Grove slipemidler : For å eliminere betydelige feil, bruk grove slipemidler som silisiumkarbid eller aluminiumoksid.
Slipebånd, slipeskiver og andre mekaniske verktøy kan brukes i mekanisk polering.
 Grovt sandpapir Polering av overflate (kilde). Shutterstock)
Kontrollert trykk : For å forhindre at det oppstår nye overflatefeil, sørg for at det påføres et jevnt trykk.
Viktighet : Ved å skape en overflate som er forholdsvis flat, glatt og fri for betydelige feil, forbereder grovpolering veien for finpolering.
3. Finpolering
Det sekundære poleringstrinnet som har som mål å produsere en speillignende kvalitet kalles finpolering. I dette trinnet raffineres overflaten til ønsket grad av glatthet ved hjelp av finere slipemidler og poleringsprosesser.
Handlinger utført:
Finere slipemidler: Materialer som diamantpasta eller fin aluminiumoksyd brukes som gradvis finere slipemidler.
Elektropolering : For å produsere en svært reflekterende og glatt overflate kan elektropolering påføres på dette stadiet på metaller som aluminium og rustfritt stål.
Ikke-slipende metoder: Kjemisk eller ultralydpolering er eksempler på ikke-slipende metoder som brukes på materialer som keramikk, glass eller polymerer.
Viktighet: Overflateruhet reduseres ved finpolering, noe som er viktig for å redusere avgassing, unngå forurensning og forbedre kammerets generelle vakuumytelse.
4. Overflateinspeksjon.
For å vurdere kvaliteten på den polerte overflaten og sørge for at den oppfyller de nødvendige kravene, er overflateinspeksjon et viktig første trinn.
Trinn involvert:
Visuell inspeksjon: Den første undersøkelsen bruker forstørrelsesglass for å se etter åpenbare overflatefeil som riper, flekker eller ujevnheter.
Måling av overflateruhet: For å bestemme hvor glatt en overflate er, bruk profilometre eller andre verktøy for å måle overflateruhet. Ultralav overflateruhet (vanligvis mellom 0.1 og 0.4 mikron) er ofte nødvendig for vakuumkamre.
Mikroskopisk analyse: For å finne selv de minste feilene på høypresisjonsoverflater, kan mikroskopisk eller laserskanningsanalyse brukes.
Betydning: Undersøkelse av overflaten garanterer at poleringsprosedyren ga de tiltenkte resultatene, og at det ikke er noen feil som kan svekke vakuumkammerets funksjon.
5. Sluttrengjøring og inspeksjon
Det siste rengjørings- og inspeksjonstrinnet sørger for at det ikke er noen urenheter igjen på den polerte overflaten etter at overflaten oppfyller de nødvendige standardene før vakuumkammeret brukes.
Fremgangsmåte tatt:
Ultralydrengjøring : Vanligvis brukes ultralydbad til å rengjøre vakuumkammeret for å fjerne eventuelle rester eller fine poleringspartikler som kan ha blitt værende på overflaten.
Kjemisk skylling : For å sikre at overflaten er plettfri, bør du vurdere å bruke en kjemisk skylling med avionisert vann eller andre rengjøringsløsninger.
Tørking: For å fjerne eventuelt gjenværende vann fra kammerets overflate, tørkes det med nitrogengass eller ren, filtrert luft.
siste kontroll: For å sikre at det ikke er forurensende stoffer, partikler eller feil på overflaten, utføres en siste visuell og mikroskopisk kontroll.
Viktig: Eventuelle rester eller partikler som kan svekke vakuumkammerets drift, spesielt i ultrahøyvakuum (UHV)-innstillinger, fjernes under den endelige rengjøringen og inspeksjonen. Dette garanterer at kammerets overflate er plettfri og klar til bruk.
6. Poleringsutstyr og verktøy
Polering i vakuumkammer krever bruk av spesifikke verktøy og utstyr som er laget for materialet og poleringsteknikken som brukes. Hovedtypene verktøy og utstyr som brukes i poleringsprosessen er listet opp nedenfor:
1. Mekaniske poleringsverktøy
For å glatte ut en overflate innebærer mekanisk polering fysisk sliping av den. For å garantere en jevn overflate uten å skape feil, krever denne prosedyren presise instrumenter.
- Slipeskiver: Disse brukes til innledende grovpolering, og eliminerer betydelige overflatefeil, slitasje og maskineringsmerker. Ulike kornstørrelser kan velges basert på materialet og ønsket overflatekvalitetsnivå.

- Slipende belterSiden de gir jevn sliping, brukes slipebånd ofte på store overflater. For både grov og utmerket polering kommer de i forskjellige kornstørrelser.
- Poleringsputer og -skiverPoleringsmidler påføres sammen med poleringsputer og -skiver for å gi en blank og glatt overflate. Valg av poleringsputer avhenger av materialet som skal poleres, som kan være laget av filt, skum eller bomull.
- Roterende poleringsmaskin og buffer: Disse bærbare eller stasjonære enhetene, som påfører poleringskjemikalier på overflater med jevnt trykk og hastighet for finpolering, kalles roterende polermaskiner og buffere.
- Magnetisk slipepolering (MAP): I områder som er vanskelige å nå med tradisjonelt mekanisk poleringsutstyr, brukes magnetfelt til å manipulere slipepartikler i en prosess kjent som magnetisk slipepolering (MAP).
2. Elektropoleringsutstyr:
I den elektrokjemiske prosessen med elektropolering senkes arbeidsstykket (vakuumkammeret) ned i et elektrolyttbad og fungerer som anode. Elektropoleringsutstyr sikrer en glatt, skinnende overflate og jevn materialfjerning.
Elektrolyttbad : Disse badene inneholder en spesielt fremstilt elektrolyttløsning, som kan inneholde svovelsyre eller fosforsyre. For å sikre pålitelig fjerning av materiale holdes temperaturen i elektrolyttbadet under kontroll.
Strømforsyninger: Anoden (arbeidsstykket) og katoden (ofte en plate eller stang i rustfritt stål) må ha den nødvendige elektriske potensialforskjellen produsert av en likestrømskilde (DC). For å kontrollere hastigheten på materialfjerningen og overflateglattheten, er strømforsyningen presist regulert.
Fikseringsanordninger: Disse brukes til å gi jevn eksponering for det elektriske feltet ved å feste vakuumkammeret godt i elektrolyttbadet. Kamre med intrikate geometrier kan trenge spesialutstyr for å gi jevn polering.
Katode: For å starte den nødvendige elektrokjemiske reaksjonen plasseres katoder nær arbeidsstykket. Katoden må plasseres riktig for å gi jevn polering over hele overflaten.
3. Kjemisk polering:
Kjemisk polering skaper en ren overflate ved å fjerne et tynt lag med stoff gjennom nøye regulerte kjemiske reaksjoner. Kjemisk poleringsutstyr gir presis kontroll over prosedyren for å forhindre overflatefeil.
Kjemiske bad: Disse badene er laget av spesielle materialer og inneholder en sur eller alkalisk løsning. For eksempel kan metall behandles med en løsning av flussyre og salpetersyre. Det kjemiske badets sammensetning er spesielt utviklet for å eliminere overflatefeil uten å resultere i et betydelig tap av materiale.
Temperaturkontrollsystemer: Temperaturen har en betydelig innvirkning på kjemisk polering. For å opprettholde riktig temperaturområde for effektiv materialfjerning og unngå utilsiktede bivirkninger, kombineres varme- eller kjølesystemer med det kjemiske badet.
4. Laserpolering
Høyenergilaserstråler brukes i laserpolering for å smelte og glatte ut overflaten til et materiale, slik at det smeltede stoffet størkner til en jevn, glatt overflate.
Laserkilde: Hovedutstyret som lager høyenergilaserstråler som kan smelte et materiales overflate, er laserkilden, som kan være CO2-, fiber- eller Nd-lasere. I tillegg til nøyaktigheten og kontrollerbarheten brukes fiberlasere og Nd-lasere ofte.
Stråleleveringssystem: Laserstrålen rettes mot ønsket sted på arbeidsstykket ved hjelp av speil, linser og fiberoptikk. For jevn materialfjerning sørger denne teknologien for at laseren er perfekt fokusert på overflaten.
5. Magnetisk slipepolering (MAP)
Magnetisk slipepolering gjør det mulig å polere delikate deler og vanskelig tilgjengelige steder presist, inkludert innsiden av rør.
Magnetisk feltgenerator: Magnetfeltet, som produseres av elektromagneter eller permanentmagneter, er det essensielle elementet i magnetisk slipepolering. For å håndtere slipepartiklene for polering justeres feltstyrken.
Slipepartikler: Slipemidlene som brukes i MAP er enten ferromagnetiske eller paramagnetiske, og de består ofte av små slipepartikler (silisiumkarbid, diamant eller alumina) kombinert med jernbaserte pulver. Disse partiklene brukes til å slipe overflaten fordi de tiltrekkes av magnetfeltet.
Rotasjonsmekanisme : For å sikre jevn polering over hele overflaten roteres arbeidsstykket eller slipefeltet i forskjellige MAP-systemer. Dette er spesielt nyttig for polering av rørformede eller sylindriske overflater.
6. Plasmapolering:
For sensitive overflater og materialer som krever høy presisjon, fungerer den utrolig bra.
Plasmagenereringsenhet: Denne enheten bruker en høyenergikilde som radiofrekvens (RF) eller likestrøm (DC), og ioniserer en gass (vanligvis hydrogen, oksygen eller argon) for å produsere plasma. Ved hjelp av kjemiske reaksjoner eller fysisk bombardement eliminerer den ioniserte gassen materiale fra overflaten.
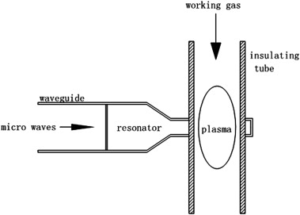
Vakuumkammer: For å skape en regulert atmosfære der plasmaet effektivt kan samhandle med materialets overflate, utføres poleringsprosedyren i et vakuumkammer. Høy presisjon og forebygging av kontaminering garanteres av vakuumet.
7. Væskestrålepolering
Væskestrålepolering involverer følgende utstyr.
Pumpe med høyt trykk
En høytrykkspumpe brukes til å sette væsken under trykk for å skape den nødvendige hastigheten for effektiv materialfjerning. For å garantere jevn polering må pumpen levere en konstant og håndterbar strømning.
Sikkerhets- og innkapslingssystemer
FJP utføres vanligvis i et lukket område for å beskytte operatørens sikkerhet og unngå forurensning fordi den bruker høyhastighetsstråler av slipevæske.
System for posisjonering og bevegelseskontroll
Arbeidsstykket eller stråledysen er ofte festet på et datastyrt system som tillater presis bevegelse for å oppnå jevn polering.
7. Poleringsstandarder og krav
ASTM- og ISO-standardene:
ISO-standarder : gir ensartethet og kvalitet i overflatebehandlinger på vakuumkammer, og definerer tillatte kriterier for renslighet og overflateruhet.
ASTM-standard: For eksempel spesifiserer ASTM B912 spesifikasjonene for elektropolering av rustfritt stål, med vekt på overflatekvalitet og korrosjonsbestandighet.
Bransjespesifikke forskrifter regulerer overflatebehandlinger for å begrense utgassing, unngå forurensning og opprettholde vakuumintegritet. Disse anbefalingene støtter bevaringen av vakuumkammerapplikasjoners optimale holdbarhet og ytelse.
8. Utfordringer og løsninger innen polering
Det er følgende utfordringer og tilhørende løsninger.
utfordringer:
- Ujevnheter i overflatenDet kan være utfordrende å oppnå en jevn overflatepolering på intrikate geometrier.
- Løsning: For jevn materialfjerning, bruk presisjonskontrollerte poleringsmetoder som fluidjetpolering eller CNC-assistert polering.
utfordringer:
- MaterialfølsomhetAggressiv polering kan skade sensitive materialer.
- Løsning: For å redusere materialets mekaniske belastning, bruk kontaktfrie teknikker som laser- eller plasmapolering.
utfordringer:
- Tidkrevende prosedyrePolering av kompliserte eller store overflater kan ta mye tid.
- Løsning: For å fremskynde prosessen, bruk automatisert utstyr og sofistikerte poleringsmetoder (som magnetisk slipemiddelpolering).
utfordringer:
- Forurensning: Ytelsen til det endelige vakuumkammeret kan påvirkes av overflateforurensning.
- Løsning: For å garantere en overflate fri for forurensninger, utfør grundig rengjøring og undersøkelse etter polering.
Utfordringer
- Varmegenerering: Ved polering kan for mye varme føre til at overflaten blir deformert.
- Løsning: For å håndtere varme effektivt, bruk kjølesystemer og juster poleringsforholdene.
9. Fordeler med riktig polering i vakuumkamre
Her er noen fordeler med polering i etterbehandlingen av vakuumkamre.
- Bedre effektivitetOverflateruhet reduseres ved riktig polering, noe som også minimerer avgassing og partikkeldannelse, noe som forbedrer vakuumeffektiviteten og rensligheten.
- Forbedret holdbarhet: Holdbarheten til vakuumkamre økes betraktelig ved riktig polering, noe som fikser overflatefeil og øker motstandskraften mot miljøpåvirkninger.
- Motstand mot korrosjon og kjemiske reaksjonerNår polering gjøres med teknikker som elektropolering, som passiverer overflaten, reduseres sjansen for korrosjon.
- Forlenget levetidPolering forlenger vakuumkammerets levetid ved å eliminere mikrodefekter og redusere slitasje.
- Forbedringer i estetikk og funksjon: I tillegg til å være estetisk tiltalende, minimerer polerte overflater sjansen for forurensning, gjør rengjøring enklere og sikrer topp ytelse i krevende situasjoner.
10. Anvendelser av polering i ulike bransjer
I mange forskjellige sektorer er polering viktig for å forbedre effektiviteten og påliteligheten til vakuumkamre. Viktige bruksområder er listet opp nedenfor:
Luftfart: Nøyaktige vakuumforhold og lite avgassing er avgjørende i satellitttesting og luftfartsforskning, og det er slik polerte vakuumkamre brukes.
Halvlederproduksjon: Produksjonen av mikrobrikker og elektroniske komponenter i denne sektoren sikres av ekstremt rene, polerte kamre som er fri for forurensning.
Farmasi og bioteknologi: For å sikre at det ikke oppstår overflatekontaminering under medisinproduksjon, er polerte vakuumkamre avgjørende for sterilitet og renslighet i prosedyrer som frysetørking.
Vitenskapelig forskning : Innenfor områder som partikkelfysikk og materialvitenskap, hvor små overflatefeil kan påvirke resultatene, er polerte overflater i vakuumkamre avgjørende for høypresisjonsforskning.
Atomindustrien : Høy vakuumkvalitet er nødvendig for sikker og effektiv eksperimentering i kjernekraftindustrien, der polerte kamre brukes i prosedyrer som forskning på kjernefusjon.
11. konklusjon
I konstruksjon av vakuumkammer er riktig polering den oversette helten som forbedrer renslighet, ytelse og levetid. I viktige sektorer som luftfart, elektronikk og bioteknologi garanterer polering at vakuumkamre fungerer med maksimal effektivitet ved å forbedre korrosjonsmotstanden eller garantere utrolig glatte overflater.
For banebrytende applikasjoner er polerte kamre avgjørende fordi de gir nøyaktighet, pålitelighet og lengre levetid når de brukes riktig. Var denne bloggen nyttig for deg? Har du noen spørsmål? Bare gi oss beskjed ved å kommentere nedenfor.







