

1. Introduksjon
Selv om en maritim mast kan virke enkel i utseende, er den faktisk et produkt av nøye konstruksjon, spesielt i konusen. Koniske master er avgjørende for moderne maritim arkitektur fordi de reduserer vekten i luften, øker stabiliteten og forbedrer fartøyets generelle ytelse. Tidligere var prøving og feiling, lange leveringstider og manuelt håndverk avgjørende for formen på disse konusene.
Historien har blitt endret av CNC-teknologi (Computer Numerical Control). Produsenter kan nå produsere presist koniske marinemaster med bemerkelsesverdig nøyaktighet, glatte overflater og pålitelig kvalitet ved å kombinere datastyrt design med høypresisjonsmaskinering. Snære toleranser, intrikate geometrier og unike design er nå fordeler snarere enn hindringer. I denne bloggen diskuterer vi hvordan CNC-teknologi revolusjonerer produksjonen av koniske maritime master og hvorfor den raskt blir normen i den maritime sektoren.
2. Grunnleggende om konisk marinemastdesign
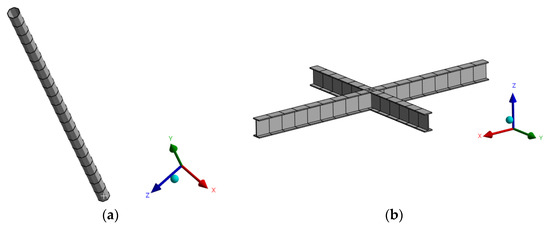
Målet med koniske maritime mastdesign er å finne best mulig balanse mellom aerodynamisk ytelse, vekteffektivitet og strukturell styrke. For å forbedre stabilitet og håndtering må en mast minimere massen oppe samtidig som den tåler komplekse belastninger, som bøying fra seilkrefter, kompresjon fra rigg og dynamiske belastninger fra fartøyets bevegelse. For å velge koniske profiler som justerer styrken der det er mest behov for det og minimerer vekten der belastningene er lavere, bruker designere digitale teknikker for å vurdere spenningsfordeling og masteoppførsel under driftsforhold. Før produksjon brukes ofte avanserte modelleringsteknikker som endelig elementanalyse (FEA) for å optimalisere geometri og forutsi masteoppførsel.
Viktige ideer for design av koniske master
- Lastfordeling og strukturell oppførsel: Å bestemme koniske design som fremmer både sikkerhet og ytelse krever en forståelse av hvordan bøyemomenter, aksial kompresjon og dynamiske belastninger påvirker mastens stabilitet.
- AerodynamikkVed å forbedre luftstrømmen rundt seilene og redusere aerodynamisk luftmotstand, kan koniske profiler øke respons og hastighet.
- Materiell påvirkningValg av konus og ytelsesmål påvirkes av stivheten, vekten og utmattingsmotstanden til et materiale, for eksempel karbonfiberkompositter eller aluminium.
- Verktøy for strukturell analyse: Ingeniører kan vurdere spenningskonsentrasjon og deformasjon på tvers av koniske seksjoner og forbedre designalternativer ved hjelp av simuleringsverktøy som FEA.
3. Materialer for produksjon av marine master
Styrke, vekt, holdbarhet, utmattingslevetid og korrosjonsmotstand påvirkes sterkt av valget av materiale som brukes i produksjonen av marinemaster. En marinemast må tåle sykliske belastninger fra vind, riggspenning og fartøyets bevegelse under drift under utfordrende saltvannsforhold. Materialer med forutsigbar strukturell oppførsel og gode styrke-til-vekt-forhold prioriteres i moderne mastedesign.

1. Aluminiumlegeringer:
Aluminiumslegeringer brukes ofte på grunn av sin overlegne korrosjonsbestandighet, enkle maskinering og rimelige pris, spesielt i maritime serier som 6061 og 6082. Aluminiumsmaster er passende for cruise- og kommersielle fartøy fordi de gir en harmonisk blanding av stivhet og holdbarhet.
2. Komposittmaterialer
Høyytelses- og racingapplikasjoner bruker i økende grad komposittmaterialer, spesielt karbonfiberforsterkede polymerer (CFRP). Karbonfibermaster gir økt utmattingsmotstand, lavere vekt og bedre forhold mellom stivhet og vekt. På grunn av dens anisotropiske natur kan designere justere styrke og stivhet over mastens lengde, noe som fungerer bra med koniske design.
3. Rustfritt stål
På grunn av vekten brukes stål sjelden til moderne seilmaster, men det kan fortsatt brukes i visse militære eller bruksområder der det er behov for eksepsjonell styrke og holdbarhet.
Materialvalg er et grunnleggende valg i mastdesign og -produksjon, siden det har en direkte innvirkning på konisk geometri, veggtykkelse, vibrasjonsatferd og CNC-maskineringsmetoder.
4. CNC-teknologiens rolle i mastproduksjon
Moderne maritim mastproduksjon er i stor grad avhengig av CNC-teknologi (Computer Numerical Control), siden den gir høy presisjon, repeterbarhet og designfleksibilitet. Snære dimensjonstoleranser, konsistent veggtykkelse og glatte overflater er nødvendige for marinemaster, spesielt de med koniske design, for å garantere konsistent strukturell og aerodynamisk ytelse. Disse spesifikasjonene kan oppfylles pålitelig for både enkeltprototyper og hele produksjonsserier takket være CNC-maskinering.
Komplekse mastformer kan modelleres digitalt og umiddelbart oversettes til maskininstruksjoner med CAD/CAM-integrasjon, noe som reduserer manuell variasjon og menneskelige feil. Lange, koniske profiler, nøyaktig boring for riggfester og presisjonssporing for beslag kan alle maskineres av fleraksede CNC-maskiner samtidig som justeringen langs mastens lengde beholdes.
I tillegg lar CNC-teknologi produsenter modifisere monteringsfunksjoner, konusforhold og mastdiametre slik at de passer til ulike fartøytyper uten behov for omverktøy. Videre forkorter CNC-maskinering produksjonssykluser, minimerer avfall og forbedrer materialbruken, noe som gjør det til en avgjørende forenkler for effektiv og overlegen maritim mastproduksjon.
5. CNC-maskineringsprosess for koniske master
En presis digital modell som spesifiserer konisk profil, veggtykkelse og monteringsegenskaper til masten er det første trinnet i CNC-produksjonsprosessen for koniske marinemaster. Denne modellen transformeres til eksakte verktøybaner som styrer maskineringsoperasjoner langs mastens lengde ved hjelp av CAD/CAM- programvare. Å opprettholde justering og dimensjonsnøyaktighet under maskinering er avgjørende siden master er lange, tynne komponenter.
Prosessoversikt
- Design
- CAM-verktøybanegenerering
- Flerakset CNC-bearbeiding
- Slissering/boring for beslag
- overflatebehandling
- Kvalitetsinspeksjon.
Koniske profiler maskineres ofte med fleraksede CNC-maskiner, som muliggjør kontrollert materialfjerning samtidig som de bevarer ensartet geometri. Utvendig konisk maskinering, innvendig boring for jevn veggtykkelse, passende spor og presisjonsboring for riggfester er noen eksempler på operasjoner. For å unngå vibrasjon, verktøyavbøyning eller overflatefeil, spesielt i aluminium og komposittmaterialer, er kontrollerte matehastigheter og skjæreinnstillinger avgjørende.
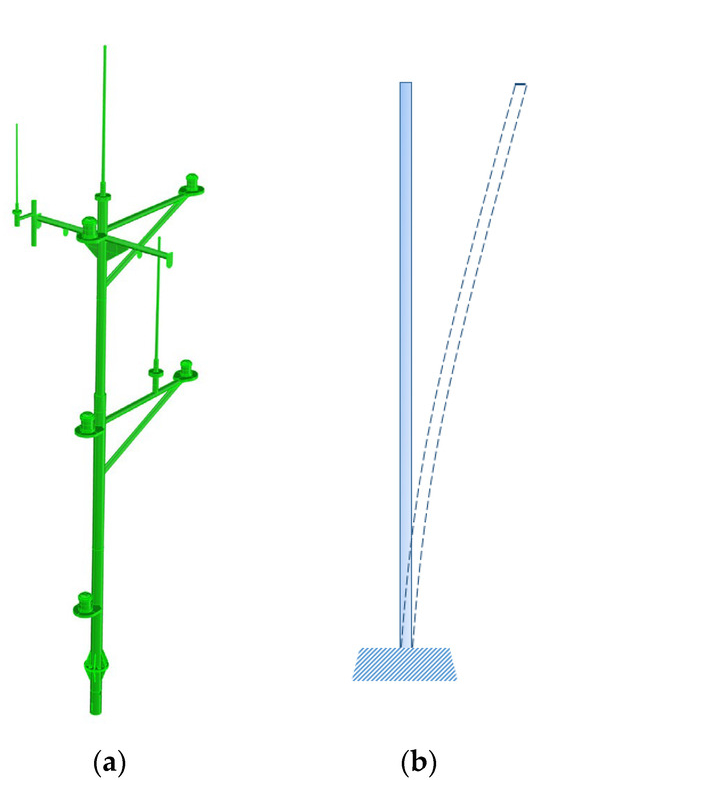
Strukturtegning av mast på brotopp.
Aerodynamisk effektivitet og strukturell ytelse påvirkes sterkt av de rene overflatefinishene og den konsistente koniske presisjonen som CNC-maskinering garanterer. CNC-maskinering er et pålitelig og skalerbart alternativ for moderne produksjon av koniske master på grunn av den digitale arbeidsflytens enkle designendringer og raske iterasjon.
6. Presisjon, toleranser og dimensjonskontroll
For å garantere strukturell integritet, aerodynamisk ytelse og sikker drift, krever produksjon av koniske maritime master presisjon og streng dimensjonskontroll. Spenningskonsentrasjoner, mastevibrasjoner eller feiljustering av rigg kan skyldes selv små variasjoner i konisk profil, veggtykkelse eller monteringssteder. Disse toleransene opprettholdes i stor grad av CNC-teknologi, som muliggjør jevn nøyaktighet gjennom flere produksjonsserier.

Prosessoversikt:
- CAD-modellering,
- Toleransespesifikasjon,
- CNC-maskinering med måling i prosessen,
- Inspeksjon etter maskinering, og
- Justering eller etterbehandling.
Snære toleranser er ofte nødvendige for koniske master, vanligvis mellom ±0.1 og 0.3 mm, avhengig av mastens størrelse og materiale. Disse toleransene er muliggjort ved bruk av fleraksede CNC-maskiner i forbindelse med sanntidsmålingsverktøy som laserskannere eller probesensorer.
Verifisering av veggtykkelse, justering langs mastelengden og presis plassering av borede hull eller beslag er ytterligere aspekter ved dimensjonskontroll. For å sikre sikkerhet og ytelse i utfordrende maritime omgivelser er denne presisjonsgraden avgjørende for både kommersielle fartøy og høypresterende racingyachter.
7. Overflatebehandling og etterbehandling
For å forbedre holdbarhet, korrosjonsbestandighet og aerodynamisk ytelse er overflatebehandling og etterbehandling viktige stadier i produksjonen av marinemaster. Luftstrøm, strukturell integritet og beleggets heft kan påvirkes av verktøymerker, mikrograd eller ujevn tekstur på rå masteoverflater, selv med nøyaktig CNC-maskinering. I tillegg til å sikre en glatt overflate og forhindre miljøforringelse, gjør etterbehandlingen masten klar for endelig montering.
Oversikt over prosessen: CNC-maskinering → avgrading → sliping/polering → overflatebehandling (belegg eller anodisering) → kvalitetskontroll.
Sliping, polering og anodisering er vanlige etterbehandlingsteknikker for aluminiumsmaster som øker korrosjonsmotstanden og skaper en glatt aerodynamisk overflate. Sliping og gelcoat-belegg bidrar til å oppnå riktig stivhet, ensartethet og overflatekvalitet for komposittmaster. For å øke levetiden under utfordrende sjøforhold, gjennomgår visse høyytelsesmaster i tillegg galvanisering, pulverlakkering eller UV-bestandige overflater.
I tillegg til å forbedre utseendet, eliminerer etterbehandling luftmotstand, reduserer spenningsøkere og øker levetiden under syklisk belastning og miljøeksponering.
8. Kvalitetsinspeksjon og testmetoder
For å garantere strukturell integritet, dimensjonsnøyaktighet og samsvar med ytelsesstandarder, er kvalitetsinspeksjon og testing avgjørende ved konstruksjon av marinemaster. Koniske master må kunne tåle miljøbelastninger, torsjonsbelastninger og høye bøyemomenter uten å svikte. Streng testing og inspeksjon bekrefter at CNC-maskinerte deler overholder sikkerhetsforskrifter for drift og designparametere.
Viktige teknikker for kvalitetskontroll består av:
- Dimensjonell inspeksjonVerifisering av koniske profiler, veggtykkelse, hullplassering og generell justering ved hjelp av laserskannere, mikrometre eller koordinatmålemaskiner (CMM).
- Ikke-destruktiv testing (NDT)Metoder som fargepenetreringsundersøkelse, røntgen- og ultralydtesting brukes til å finne indre feil, sprekker eller delaminering i master i aluminium eller kompositt.
- Last- og strukturtestingMastens evne til å bære driftsbelastninger på en sikker måte bekreftes av simulerte bøying-, torsjons- og utmattingstester.
- Verifisering av overflater og beleggVerifiserer at anodisering, pulverlakkering eller gelcoat-overflater overholder kravene til korrosjonsbestandighet, tykkelse og heft.
9. Fordeler med CNC-produserte koniske master
Konstruksjonen av koniske marinemaster har blitt forvandlet av CNC-produksjon, som tilbyr enestående nøyaktighet, effektivitet og repeterbarhet. Disse fordelene resulterer direkte i økt fartøysikkerhet, aerodynamisk ytelse og strukturell integritet.
Fordeler :
- Nøyaktighet og presisjonCNC-maskiner lager intrikate, koniske profiler med små toleranser, noe som garanterer nøyaktige monteringssteder, konsistent veggtykkelse og korrekt justering.
- Repeterbarhet og konsistens: Alle master er laget med samme digitale design, noe som reduserer variasjon og feil mellom produksjonsserier.
- Materiell effektivitetCNC-maskinering maksimerer materialbruken, reduserer avfall og muliggjør lette master uten at det går på bekostning av styrke.
- TilpassbarCAD-programvare gjør det enkelt for designere å endre koniske forhold, lengder og tilpasningsposisjoner, noe som muliggjør rask prototyping og tilpasning for ulike fartøy.
- Bedre overflatefinishGlatte aerodynamiske overflater sikres av CNC-maskinering og etterbehandling, noe som reduserer luftmotstand og øker seileffektiviteten.
- Forbedret strukturell funksjonNøyaktig maskinering garanterer best mulig lastfordeling, noe som øker mastens levetid, vibrasjonsmotstand og stivhet.
- Kortere produksjonstiderProdusenter kan skalere effektivt takket være automatiseringens reduksjon av manuelt arbeid og akselerasjon av produksjonen.
10. Utfordringer og løsninger innen produksjon
Produksjon av koniske marinemast byr på en rekke produksjonsproblemer, spesielt for høytytende eller spesialtilpassede fartøy. Lange, tynne komponenter krever opprettholdelse av presisjon, strukturell integritet, materialhåndtering og overflatekvalitet. For å garantere holdbarhet, sikkerhet og aerodynamisk effektivitet må disse problemene løses.
Vanlige problemer og løsninger:
- Opprettholdelse av dimensjonsnøyaktighet over lengre lengder:
Problem : Under maskinering kan lange master vibrere eller avbøyes, noe som resulterer i feil.
Løsningen er å bruke fleraksede CNC-maskiner med sanntidsovervåkingssystemer, støttejigger og solid festeanordning.
- Materialspenning og deformasjon:
Problem : Når maskineringskrefter påføres, kan tynne vegger eller koniske deler bli deformert.
Optimaliser verktøybaner og skjærehastigheter, og bruk spenningsreduksjonsstrategier enten under eller etter maskinering.
- Kvalitet på overflaten:
Problem : Aerodynamikk og beleggets heftelse påvirkes av verktøymerker, grader eller ujevne overflater.
Løsning: Bruk etterbehandlingsmetoder som gelbelegg, polering, sliping og anodisering.
- Tilpassede design med kompliserte koniske profiler:
Utfordring : Høyytelsesmaster har ofte integrerte beslag eller karakteristiske koner.
Løsning: Bruk CAD/CAM-programvare til å lage nøyaktige verktøybaner og lage digitale simuleringer før produksjon.
11. Fremtidige trender innen CNC-produksjon av marine master
Automatiseringsteknologier, sofistikerte materialer og digital innovasjon former fremtiden for CNC-fremstilt maritim mastproduksjon. CNC-teknologien utvikler seg stadig for å møte kravene fra den maritime industrien, som krever master som er sterkere, lettere og mer aerodynamisk effektive.
Nye utviklinger :
- Avanserte komposittmaterialerFor å redusere vekten samtidig som stivhet og utmattingsmotstand forbedres, vil karbonfiber, grafenforsterkede polymerer og hybridkompositter gradvis erstatte konvensjonelt aluminium.
- Flermateriale- og funksjonelt graderte masterAdditiv produksjon i forbindelse med CNC-maskinering kan muliggjøre master med integrerte rør, innebygde sensorer for ytelsesovervåking i sanntid og variabel stivhet.
- Automatisering og robotikkintegrasjonAutomatisert etterbehandling og robothåndtering vil redusere menneskelige feil, øke reproduserbarheten og muliggjøre mer intrikate koniske geometrier.
- Digitale tvillinger og simulering: Ingeniører vil kunne redusere prøving og feiling og materialsvinn ved å simulere lastsituasjoner, vibrasjoner og aerodynamisk ytelse før maskinering ved hjelp av virtuelle mastduplikater.
- Smart kvalitetskontrollAI-drevet feilidentifisering, laserskanning og sanntidsprosessovervåking vil forbedre nøyaktigheten, redusere omarbeid og garantere at sikkerhetsforskrifter kontinuerlig overholdes.
- BærekraftMastproduksjon vil bli mer miljøvennlig gjennom avfallsreduksjon, materialoptimalisering og energieffektive CNC-operasjoner.
12. Konklusjon
Produksjonen av koniske marinemaster har blitt transformert av CNC-teknologi, som tilbyr nøyaktighet, pålitelighet og effektivitet. CNC-prosedyrer gir lette, robuste og aerodynamisk optimaliserte master fra design og materialvalg til maskinering, etterbehandling og kvalitetsinspeksjon. Fremtiden for moderne marinteknikk vil bli formet av CNC-produserte master, som forventes å bli enda mer pålitelige, høytytende og oppfinnsomme på grunn av nye trender som forbedrede kompositter, automatisering og smart inspeksjon.




