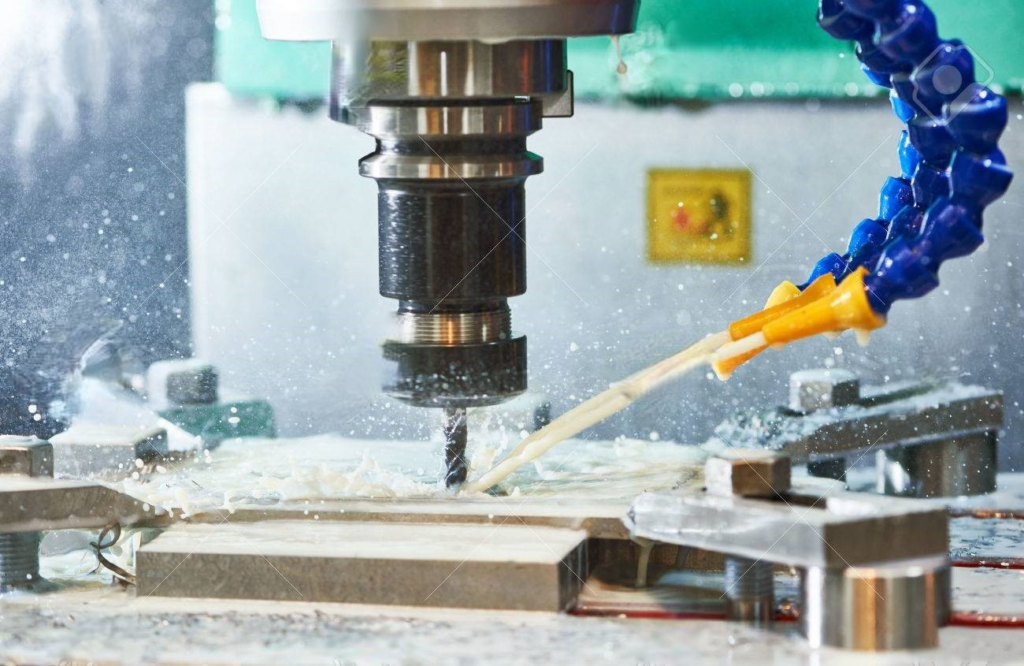
Aluminium og dets legeringer har en rekke bruksområder i ulike sektorer, som transport, generell ingeniørfag, elektro, konstruksjon og konstruksjon. Det er også nyttig i produksjon av husholdningsprodukter og for emballasje i kjemisk og næringsmiddelsektoren. Sammenlignet med andre metaller har aluminium lav hardhet og høy termisk utvidelsesverdi. Dette gjør produksjonen av presisjonskomponenter i aluminium sårbar for produktdeformasjon.
En rekke faktorer bidrar til deformasjon av presisjonskomponenter i aluminiumslegering. Disse faktorene inkluderer materiale, produksjonsmiljø, delform og skjærevæskeytelse. Følgende er måter å redusere forvrengning i aluminiumslegeringskomponenter under CNC-maskinering:
1. Reduser den indre spenningen i aluminiumsmaterialet
Spenning er definert som måling av indre krefter indusert av partikler i et materiale som utøver trykk på hverandre. Tøyning er et mål på spenning som gjenspeiler graden av deformasjon indusert av et materiales indre spenning. Tøyning i et materiale induseres av enten indre eller ytre krefter. Ytre krefter påfører spenning på materialets masse (f.eks. tyngdekraft) eller på overflaten (f.eks. kontaktkrefter, ytre trykk, friksjon).
Restspenning er en vanlig form for spenning som ofte blir igjen fra produksjonsprosessen. Restspenning forårsaker den høyeste forvrengningen i tynne komponenter.
Noen av de vanligste metodene for å frigjøre spenninger i aluminium er:
- Å lage en serie milde kutt når komponenten nærmer seg ferdig størrelse. Spenningsavlastning av delen mellom grov- og finbearbeiding kan også redusere eller eliminere forvrengning som forårsakes av maskineringsbelastninger.
- Vibrasjonsspenningsavlastning (VSR) er også en annen vanlig måte å avlaste spenninger på. VSR innebærer å bøye metallet med nok amplitude til å kombinere den genererte og restspenningen. Som et resultat oppstår plastisk flyt, noe som resulterer i spenningsavlastning. For å optimalisere mengden spenningsavlastning, retter VSR seg mot metallets resonansfrekvens. Denne ikke-termiske spenningsavlastningsmetoden brukes i metallbearbeiding for å forbedre dimensjonsstabilitet og mekanisk integritet. Den brukes spesielt for støpt, smidd eller sveiset aluminium. Presisjonskomponenter med usedvanlig stramme dimensjonale eller geometriske toleranser brukes ofte med VSR.
- Kryogenikk er en annen metode for spenningsavlastning som reduserer gjenværende spenning samt forbedrer slitasje- og korrosjonsmotstand. En aluminiumsgjenstand plasseres i en spesifikk tank og utsettes for flytende nitrogen. Avhengig av legeringstype og tykkelse, synker temperaturen til så lavt som -300 °F, og metallet blir liggende der i en bestemt tidsperiode. Temperaturen økes deretter gradvis til romtemperatur. Den kryogene metoden er et alternativ til mer vanlige varmebehandlingsteknikker. Aluminium behandlet på denne måten har mindre sjanse for deformering og er sterkere og mer holdbart. Andre fordeler inkluderer mindre spenningssprekker, lavere friksjonskoeffisient og økt slagfasthet. Deler som håndteres på denne måten er mer mottakelige for maskinering og gjenoppretting, og ferdige deler har lengre levetid.
- Varmebehandlingsmetoder for aluminium
- Gløding. Aluminiumslegeringer blir ofte arbeidsherdet tidlig i produksjonssyklusen. Den bevisste plastiske deformasjonen av et arbeidsstykke beskrives ofte som tøyningsherding. Tøyningsherding modifiserer den krystallinske strukturen inne i metallet, og tilbakestilles deretter ved gløding. Metallet varmes opp i opptil tre timer, til temperaturer fra 570 °C til 770 °C. Dette reduserer spenningen forårsaket av arbeidsherdingsprosessen og hjelper til med å løse vridning og andre problemer.
- Løsningsvarmebehandling er en annen type varmebehandling. Metallet senkes ned i en løsning ved høy temperatur (mellom 825 °F og 980 °F) og bråkjøles deretter for å raskt avkjøle stoffet. Dette fanger opp oppløste komponenter, som deretter utfelles, noe som resulterer i en aldringsherdende effekt. Metallet er lett å bearbeide rett etter bråkjøling, men det herder med tiden og blir stadig vanskeligere å bearbeide.
2. Forbedre verktøyets skjæreeffektivitet.
Det er viktig å velge riktige skjæreverktøy for å redusere deformasjon under maskinering av komponenter. Materialet i skjæreverktøyet og geometriske faktorer har betydelig innvirkning på skjærekraften og varmen.
Geometriske faktorer som påvirker verktøyets effektivitet er:
i. Frontvinkel
Frontvinkelen må stilles inn nøye for å bevare bladets styrke; ellers vil de skarpe kantene forringes. Sponvinkelen bør være passende stor for å bevare eggens styrke. På den ene siden kan den brukes til å slipe egger. På den andre siden kan den også redusere skjæreforvrengning, sikre jevn sponfjerning og deretter redusere skjærekraft og temperatur. Bruk av verktøy med negativ sponvinkel anbefales ikke.
ii. Bakre vinkel
Bakvinkelen har en betydelig effekt på sideslitasje og bearbeidingskvalitet. Når bakvinkelen bestemmes, er skjæretykkelsen en viktig faktor å vurdere. Verktøyet som brukes må ha passende varmespredningsforhold, derfor bør en lavere avlastningsvinkel brukes. Dette er på grunn av høy matehastighet, sterk skjærebelastning og høy varmeproduksjon ved grovfresing. Skarpe kanter er nødvendige ved finfresing for å redusere friksjon mellom siden og den maskinerte overflaten, samt elastisk deformasjon. Følgelig bør en bredere avlastningsvinkel velges.
iii. Helix vinkel
Helixvinkelen må være så stor som passende for å gi jevn fresing og lavere fresekraft.
iv. Hovedavviksvinkel
En riktig senking av den primære avviksvinkelen kan forbedre varmespredningsforholdene og senke prosesseringsområdets gjennomsnittstemperatur.
3. Teknikker for fastklemming av arbeidsstykker bør forbedres
I visse tynnveggede aluminiumskomponenter med lav stivhet kan klemmemetodene beskrevet nedenfor brukes til å redusere deformasjon:
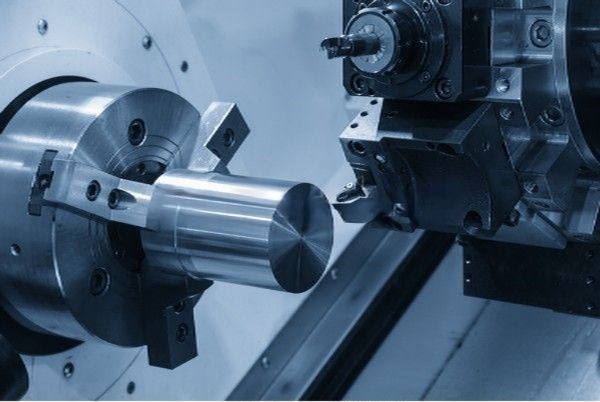
Trekjevs selvsentrerende chuck
- Hvis en selvsentrerende chuck med tre kjever eller fjærchuck brukes til å klemme tynnveggede CNC-maskineringsbøssingkomponenter i radial retning, vil arbeidsstykket utvilsomt forvrenges når det løsnes etter bearbeiding.
En metode for å presse den aksiale endeflaten med god stivhet bør benyttes. En gjenget dorn produseres for å finne delens indre hull basert på plasseringen av delens indre hull. Den bør settes inn i delens indre hull. Endeflaten komprimeres med dekselplaten, og mutteren strammes bakover, slik at løs deformasjon kan forhindres under bearbeiding av den ytre sirkelen, og bearbeidingspresisjon kan oppnås.
- Med mindre man bearbeider tynnveggede platekomponenter, anbefales det å bruke vakuumsugekopper for å oppnå en jevnere fordelt klemkraft, og deretter bearbeide med en mindre skjæremengde for å unngå deformasjon av delen.
Alternativt kan fyllingsprosedyrer benyttes. For å øke prosessstivheten til tynnveggede arbeidsstykker kan medier introduseres i arbeidsstykket for å redusere deformasjon av arbeidsstykket under fastspenning og kutting. For eksempel kan man helle en ureasmelte som inneholder 3 % til 6 % kaliumnitrat i arbeidsstykket. Etter bearbeiding, senk arbeidsstykket i vann eller alkohol, og løs deretter opp og tøm av fyllstoffet.
4. Forbedre utformingen av skjæreverktøy
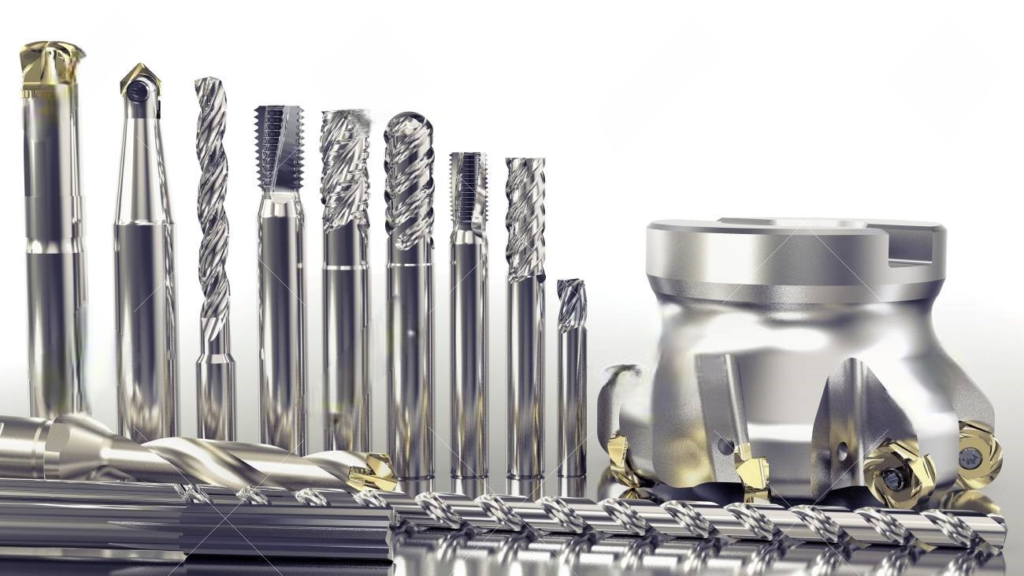
Kutte verktøy
- Reduser antall fresetenner samtidig som du øker sponplassen.
Et større sponareal er nødvendig på grunn av aluminiumsmaterialets høye plastisitet og den høye skjæredeformasjonen under bearbeiding.
Dermed bør radiusen på bunnen av sponfløyten være større, men antallet fresetenner bør være mindre. Radiusen på tankens bunn bør økes, mens antallet fresetenner reduseres. For å minimere forvrengning av tynnveggede komponenter i aluminiumslegering på grunn av sponblokkering, brukes to skjæretenner i en fres på 20 mm eller mindre, og tre skjæretenner brukes i en fres på 30 til 60 mm.
- Slip tennene fint.
Skjærekanten har en ruhet på Ra=0.4µm eller mindre. Før du bruker et nytt skjæreverktøy, bør du gjøre noen forsiktige gnissinger med fin asfalt på forsiden og baksiden av fresertennene for å fjerne eventuelle grader eller mindre taggete merker som kan ha blitt igjen etter sliping av verktøytennene. Skjærevarmen reduseres, og skjærevridningen minimeres på grunn av denne metoden.
- Kontroller verktøyets slitasjestandard så strengt som mulig.
Overflateruheten på arbeidsstykket øker etter hvert som verktøyet slites, sammen med skjæretemperaturen og deformasjonen av arbeidsstykket. Som et resultat, i tillegg til å velge verktøymaterialer med sterk slitestyrke, bør verktøyets slitasjestandard ikke være større enn 0.2 mm, ellers vil det lett oppstå sponkanter. For å unngå forvrengning bør temperaturen på det behandlede arbeidsstykket ikke overstige 100 °C under skjæring med CNC-fresing eller CNC-dreiing.
5. Organiser produksjonsprosessen på riktig måte
Vibrasjon oppstår ofte under fresing ved høyhastighetsskjæring på grunn av den store maskineringstoleransen og intermitterende skjæring. Dette påvirker maskineringsnøyaktigheten og overflateruheten. Som et resultat er CNC-høyhastighetsskjæreprosessen grovt klassifisert som følger: grovmaskinering - halvfinish-maskinering - klar hjørnemaskinering - finbearbeiding. Det kan være viktig å gjennomføre et andre halvfinishtrinn før finbearbeiding for elementer som krever høy presisjon. Stykkene får avkjøles naturlig etter grovmaskinering for å redusere indre spenninger og deformasjon.
Etter grovbearbeiding bør den gjenværende marginen være større enn deformasjonen, vanligvis 1–2 mm. Delens overflate bør være homogen gjennom hele overflatebehandlingen.
Generelt sett er det å holde verktøyet stødig under etterbehandlingsprosessen med 0.2–0.5 mm den beste teknikken for å redusere skjæredeformasjon, oppnå høy overflatebehandlingskvalitet og opprettholde produktnøyaktighet.
Bortsett fra grunnene nevnt ovenfor, er driftsteknikken også kritisk i reell drift, og riktig driftsmetode kan minimere bøying av aluminiumslegeringskomponenter betydelig.
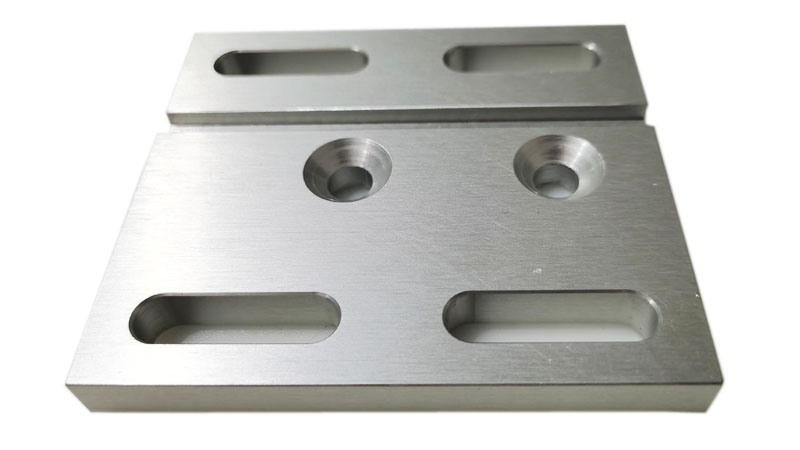
6. Symmetrisk maskinering
For å forbedre varmespredning og forhindre termisk deformasjon i CNC-bearbeidede aluminiumskomponenter med høye maskineringstoleranser, må ekstrem varmekonsentrasjon unngås. Symmetrisk prosessering er en teknikk som kan brukes til å gjøre dette.
Tenk deg en 90 mm tykk metallplate som må reduseres ned til 60 mm tykkelse. Selv om hver overflate behandles til den endelige størrelsen og den kontinuerlige maskineringstoleransen er betydelig, vil varmekonsentrasjonen være et problem hvis fresesiden overføres umiddelbart til den andre siden, og legeringsplatens flathet vil bare være 5 mm.
Men hvis den symmetriske bearbeidingsteknikken utføres på begge sider, kan hver overflate behandles minst to ganger til inntil den endelige størrelsen er oppnådd, noe som er gunstig for varmespredning og flatheten kan reguleres til 0.3 mm.
7. Velg passende skjæreparametre
Skjærekraft og den resulterende skjærevarmen kan reduseres ved å bruke riktige skjæreparametre. Når skjæreparametrene er større enn vanlig i den mekaniske bearbeidingsprosessen, vil det føre til for høy skjærekraft. For høy skjærekraft kan lett forårsake deformasjon av komponentene, samt påvirke spindelens stivhet og verktøyets levetid.
Mengden bakskjæredybde har størst innvirkning på skjærekraften av alle skjæreparametrene. Å redusere antallet skjæreverktøy er viktig for å sikre at delene ikke deformeres. Dette fører imidlertid til redusert prosesseringseffektivitet. Denne utfordringen kan løses med høyhastighetsfresing i numerisk styrt maskinering.
Maskinering kan redusere skjærekraften og sikre prosesseringseffektivitet ved å redusere bakskjæredybden, øke matingen og øke maskinhastigheten.

8. Legg merke til skjæreverktøyets gangbanesekvens
Skjæresekvenser for grovmaskinering og etterbehandling bør være tydelige.
Grovmaskinering prioriterer maskineringseffektivitet og målet om fjerningshastighet per tidsenhet. I de fleste tilfeller kan reverseringsfresing brukes. (En reverseringsfrese er en type valseverk der arbeidsstykket kjøres mellom et par valser både forover og bakover. Reverseringsfresen har fått navnet sitt fra det faktum at stålet går frem og tilbake mellom valsene, og gradvis reduserer tykkelsen med hver omgang.)
Det vil si at overflødig materiale på overflaten av emnet fjernes så raskt og effektivt som mulig, og den geometriske konturen som kreves for etterbehandling genereres i hovedsak.
Når det gjelder etterbehandling, bør det legges vekt på presisjon og kvalitet, og det bør brukes medfresing. Skjæretykkelsen på fresetennene synker jevnt fra maksimum til null under medfresing, og dermed reduseres graden av arbeidsherding betydelig, i likhet med graden av komponentdeformasjon.
9. Dobbelt kompresjon av tynnveggede deler
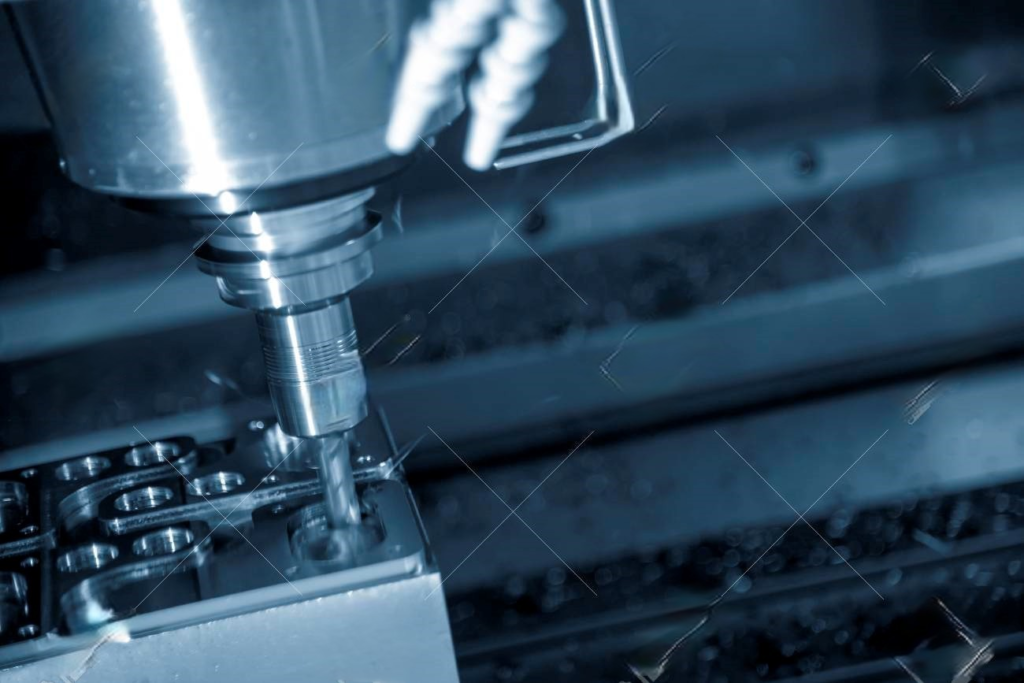
Klemmekraft forårsaker deformasjon under bearbeiding av CNC-aluminiumskomponenter. Før den endelige størrelsen oppnås, bør det pressede stykket slippes og trykket reduseres for å gjenopprette det til sin opprinnelige form. Deretter bør det andre trykket påføres for å redusere deformasjonen av arbeidsstykket som forårsakes av klemmingen.
Støtteflaten er det optimale stedet for det andre pressepunktet, og klemkraften bør påføres i retning av maksimal stivhet.
Kompresjonskraften bør være tilstrekkelig til å hindre at arbeidsstykket løsner hvis alt er i orden.
Denne prosedyren krever bruk av dyktige operatører, men den kan sikre at de bearbeidede CNC-aluminiummaskineringskomponentene deformeres så lite som mulig.
10. Boring og fresing
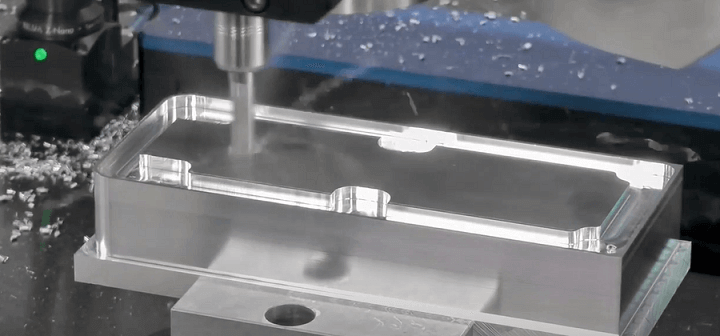
Bearbeiding av hulrom i CNC-aluminiummaskinerte komponenter har sine egne utfordringer. Når fresen brukes direkte på komponenten, vil ikke skjæreflisene være glatte på grunn av fresens manglende fragmenteringsplass. Dette fører til at det bygger seg opp en enorm mengde skjærevarme, noe som utvider og deformerer CNC-aluminiummaskinerte deler, samt forårsaker skade på komponenten eller verktøyet.
Å bore først og deretter frese er den beste teknikken for å håndtere dette problemet.
Dette innebærer å bore et hull med et verktøy som ikke er mindre enn fresen før fresen plasseres i hullet for å begynne fresing.
11. Bruk spesiell skjæreolje i aluminiumslegering
Spesialskjæreolje er en type væske som må brukes gjennom hele CNC-skjæreprosessen for smøring, kjøling og rengjøring.
Flere typer kjølevæsker kan brukes ved maskinering av aluminium.
Vannløselige blandinger kan med hell brukes til å spre varme under grovmaskinering der materialfjerning er tilstrekkelig til å skape varme.
Ren mineraltetningsolje, en 50–50 blanding av mineraltetningsolje og parafin, en blanding av 10 % smultolje og 90 % parafin, og en 100-sekunders mineralolje blandet med mineraltetningsolje eller parafin er noen andre oljer som kan anbefales.
Nye skjæreoljer bruker vanligvis svovelforseglede slitasjetilsetninger for ekstremt trykk som kjernekomponenter. Dette skyldes kontinuerlig forbedring av høyhastighets skjæreverktøy, utstyr og prosesser. Dette bidrar til å beskytte verktøy i ultrahøyhastighets skjæreprosesser, forbedrer prosessnøyaktighet og skjæreeffektivitet.