

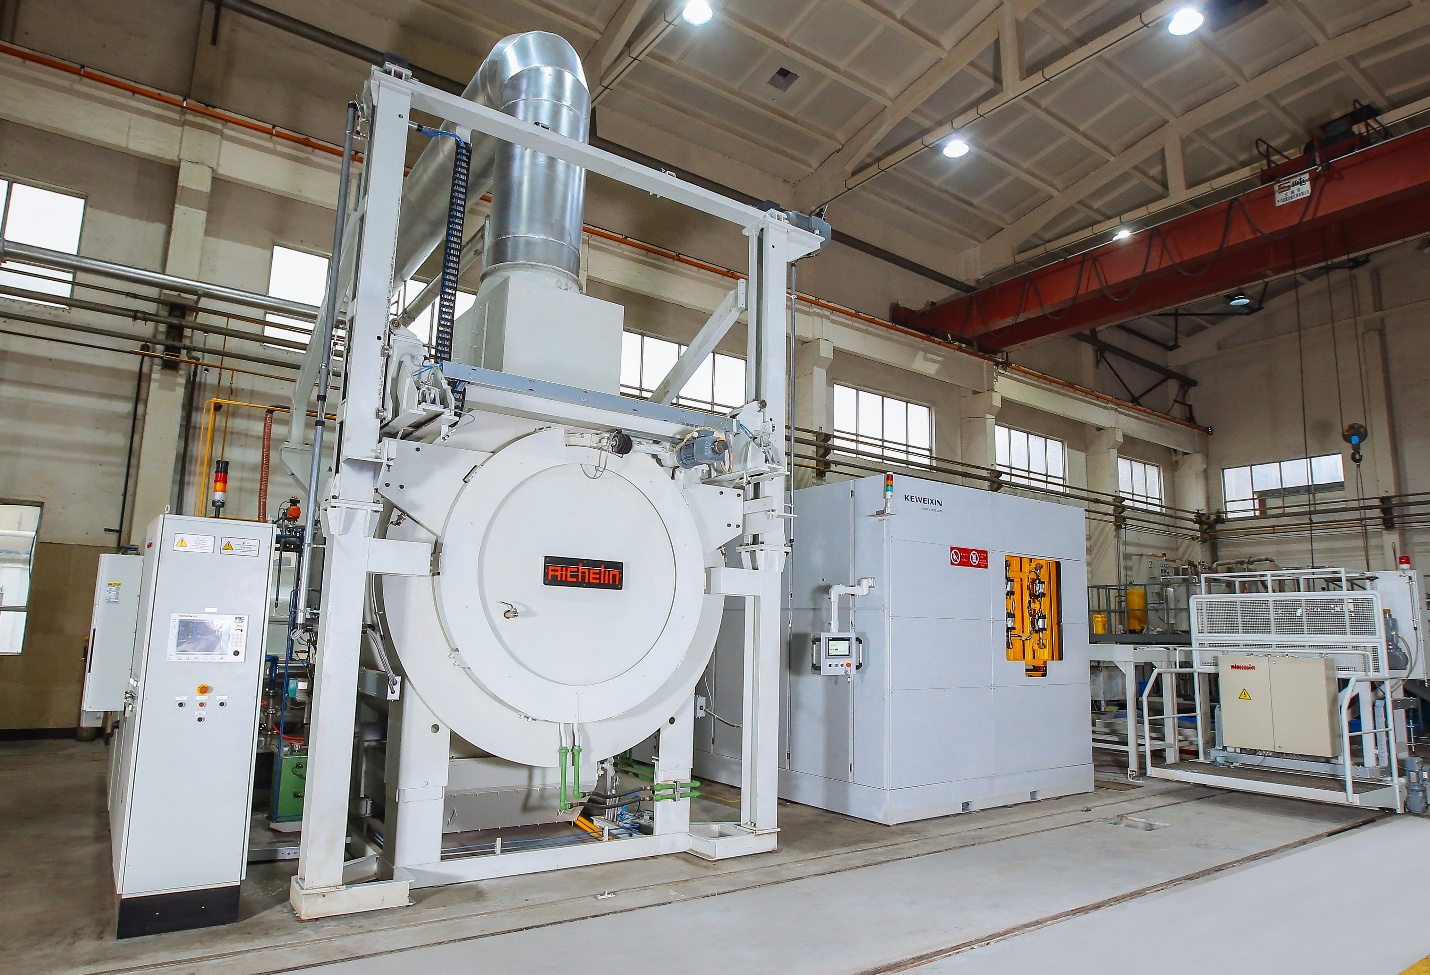
Varmebehandling og CNC-maskinering er to prosesser som ikke bare former geometrien til en del, men også dens oppførsel etter maskinering. Varmebehandling endrer den indre strukturen til et materiale for å forbedre styrke, hardhet eller seighet. CNC-maskinering fjerner materiale for å oppnå presise dimensjoner og overflatebehandlinger. Når disse prosessene kombineres, kan rekkefølgen de utføres i sterkt påvirke nøyaktighet og repeterbarhet.
Varmebehandlinger i CNC-maskinering
Rekkefølgen er viktig fordi både maskinering og varmebehandling introduserer og frigjør interne spenninger. Hvis disse spenningene ikke håndteres riktig, kan deler bøye seg, vri seg eller drive utenfor toleranse under maskinering eller etter sluttbehandling. Forvrengning, restspenning og langsiktig dimensjonsstabilitet er vanlige utfordringer, spesielt i presisjonskomponenter.
Forstå restspenning og forvrengning i maskinerte deler
Før man bestemmer seg for når man skal bruke varmebehandling, er det viktig å forstå hvorfor maskinerte deler i utgangspunktet forvrenges. De fleste dimensjonsproblemer kommer ikke fra dårlig programmering eller maskinnøyaktighet. De kommer fra interne spenninger som allerede var tilstede i materialet eller ble introdusert under bearbeidingen. Disse spenningene forblir skjulte inntil materialet fjernes eller delen utsettes for varme.
Hva reststress er og hvordan det dannes
Restspenning er indre spenninger som er låst inne i et materiale, selv når ingen ytre kraft påføres. De dannes i flere stadier av materialproduksjon og -bearbeiding. Valsing, smiing, støping, sveising, maskinering og varmebehandling kan alle etterlate spenninger. Ved maskinering utvikles restspenninger når skjærekrefter og varme forårsaker lokal plastisk deformasjon. Overflatelaget kan komprimeres mens kjernen forblir i spenning, eller omvendt, avhengig av prosessen.
Varmebehandling kan også skape restspenning når deler varmes opp og kjøles ujevnt. For eksempel, under bråkjøling, avkjøles og trekker de ytre lagene seg raskere enn kjernen. Denne forskjellen i kjølehastighet skaper indre spenninger selv om delen ser rett ut når den tas ut av ovnen.
Vanlige kilder til forvrengning i CNC-deler
Forvrengning oppstår vanligvis når restspenning får fordele seg på nytt. De vanligste utløserne inkluderer:
- Fjerning av store mengder materiale fra den ene siden av en del
- Ujevn klemming eller for stram feste
- Høye skjæretemperaturer under grovfresing
- Ujevn avkjøling under varmebehandling
Et vanlig verkstedeksempel er en flat plate som holder seg rett under grovmaskinering, men vrir seg etter at den er løsnet. Håndteringen av å fjerne materiale frigjør spenninger som tidligere var balansert i emnet.
Hvordan indre spenninger omfordeles under maskinering
Når materiale fjernes, endres den interne spenningsbalansen. Områder som ble holdt i likevekt blir plutselig frie til å bevege seg. Dette er grunnen til at forvrengning ofte oppstår etter en maskineringsprosess snarere enn underveis. En lang stang kan bøye seg etter at et spor er maskinert langs den ene siden. En tynn plate kan vri seg når lommene åpnes.
Denne effekten er mer uttalt under grovmaskinering fordi større materialvolumer fjernes raskt. Hvis det ikke er inkludert noe spenningsavlastningstrinn, fortsetter delen å bevege seg under senere operasjoner, noe som gjør det vanskelig å holde stramme toleranser.
Hvorfor visse geometrier er mer sårbare
Ikke alle deler reagerer på stress på samme måte. Tynnveggede komponenter, lange deler og asymmetriske design er spesielt følsomme. Disse geometriene mangler stivheten som trengs for å motstå stressfordeling. For eksempel vil ofte braketter for luftfart med dype lommer bli deformert etter grovmaskinering med mindre mellomliggende stressavlastning brukes.
Deler med ujevn veggtykkelse har også en tendens til å bevege seg mer fordi spenningen frigjøres ujevnt. Selv små forskjeller i geometri kan føre til målbare flathets- eller retthetsfeil.
Typiske tegn på stressrelatert forvrengning
Spenningsrelatert forvrengning viser seg ofte på forutsigbare måter. Maskinarbeidere kan legge merke til at en del måler riktig mens den er fastspent, men går utenfor toleranseområdet etter fjerning. Flate overflater kan vise gradvis bøying i stedet for skarpe bøyer. Hullposisjoner kan forskyves litt etter ferdigstillelse av operasjoner.
Disse tegnene indikerer at restspenningen ikke ble håndtert riktig tidligere i prosessen. Å forstå disse atferdene er grunnlaget for å avgjøre om varmebehandling skal brukes før eller etter CNC-maskinering.
Varmebehandling før CNC-maskinering (varmebehandling før maskinering)
Varmebehandling før CNC-maskinering brukes ofte for å stabilisere råmaterialet før betydelig skjæring starter. I denne tilnærmingen varmebehandles materialet i sin nesten rå form, for eksempel en barre, smiing eller plate, før noen kritiske dimensjoner maskineres. Målet er ikke endelig hardhet, men spenningsreduksjon og strukturell ensartethet.
Hvordan formaskinering av varmebehandling fungerer i praksis
Varmebehandling før maskinering innebærer vanligvis gløding, normalisering eller spenningsavlastning. Disse prosessene reduserer indre spenninger som oppstår under valsing eller smiing og produserer en mer konsistent mikrostruktur. I mange verksteder spenningsavlastes store stålblokker før grovmaskinering for å forhindre bevegelse under fjerning av tunge materialer.
For eksempel kan en tykk legert stålplate som brukes til en maskinbase normaliseres før maskinering. Dette bidrar til å sikre at platen forblir flat når lommer og monteringsflater maskineres i stedet for å trekkes inn i en grunn kurve.
Viktige fordeler med varmebehandling før maskinering
En av hovedfordelene er forbedret stabilitet i tidlige maskineringsfaser. Med reduserte indre spenninger reagerer materialet mer forutsigbart på skjærekrefter. Dette fører til færre overraskelser under grovfresing og halvbearbeiding.
Ekstra fordeler inkluderer:
- Redusert risiko for plutselig bevegelse av delen under grovmaskinering
- Mer konsistent spondannelse og skjæreatferd
- Forbedret repeterbarhet ved maskinering av store eller tunge seksjoner
Maskinarbeidere legger ofte merke til at verktøy skjærer jevnere og at dimensjonene forblir nærmere nominelle gjennom hele prosessen.
Begrensninger og avveininger
Varmebehandling før maskinering er ikke uten ulemper. Avhengig av prosessen kan materialet bli hardere eller seigere å skjære. Dette kan øke verktøyslitasje og maskineringstid. I noen tilfeller introduserer de siste maskineringstrinnene spenning på nytt, spesielt hvis det brukes aggressive etterbehandlingspassasjer.
En annen begrensning er at varmebehandling før maskinering ikke garanterer endelig dimensjonsstabilitet. Når delen er ferdig maskinert, kan det fortsatt være nødvendig med ytterligere spenningsavlastning før endelig inspeksjon.
Beste bruksområder for varmebehandling før maskinering
Denne tilnærmingen er mest effektiv når store mengder materiale må fjernes, eller når man arbeider med materiale som har en historie med bevegelse.
Typiske bruksområder inkluderer:
- Store emner og smidde komponenter
- Deler med tunge grovbearbeidingsoperasjoner
- Tidlige stadier av flertrinns maskineringsarbeidsflyter
I disse tilfellene reduserer stabilisering av materialet på forhånd risikoen for senere forvrengning og forenkler nedstrøms maskineringsoperasjoner.
Varmebehandling etter CNC-maskinering (varmebehandling etter maskinering)
I mange presisjonsapplikasjoner utføres varmebehandling etter CNC-maskinering for å oppnå de endelige mekaniske egenskapene som kreves for service. I denne sekvensen maskineres delen nær sin endelige form før den varmebehandles. Fokuset skifter fra materialstabilitet under skjæring til ytelse i den ferdige komponenten.
Varmebehandling etter CNC-maskinering av presisjonsdeler
Hvordan varmebehandling etter maskinering brukes
Etterbehandling av varme brukes ofte til herding, temperering eller aldring. Delen blir først maskinert til en mykere eller mer maskinbar tilstand, deretter varmebehandlet for å oppnå ønsket styrke, hardhet eller slitestyrke. Denne tilnærmingen er vanlig innen verktøy, bilkomponenter og luftfartsutstyr.
For eksempel kan en presisjonsstålaksel grov- og ferdigbearbeides i glødet tilstand, deretter bråkjøles og herdes for å oppnå ønsket hardhet. Aluminiumsdeler til luftfart blir ofte løsningsvarmebehandlet og kunstig aldret etter maskinering for å nå sin endelige styrke.
Fordeler med varmebehandling etter maskinering
Den primære fordelen er kontroll over de endelige mekaniske egenskapene. Ved å varmebehandle på slutten av prosessen sikrer produsentene at den ferdige delen oppfyller ytelseskravene uten at det går på bekostning av maskinbarheten tidligere.
Viktige fordeler er:
- Forbedret styrke, hardhet og utmattingsmotstand
- Bedre slitasjeytelse i drift
- Reduserte skjærekrefter under maskinering på grunn av det mykere utgangsmaterialet
Denne sekvensen er spesielt nyttig når det kreves en tett overflatefinish eller fine detaljer før materialet blir hardere.
Risikoer knyttet til forvrengning og tap av nøyaktighet
Hovedutfordringen med varmebehandling etter maskinering er forvrengning. Oppvarming og avkjøling kan frigjøre maskineringsindusert stress og introdusere ny termisk stress. Selv deler som målte seg innenfor toleransen før varmebehandling kan forskyve seg etterpå.
Et vanlig eksempel er en tynn stålplate som forblir flat etter maskinering, men utvikler målbar bøying etter bråkjøling. Hullposisjoner kan også bevege seg litt, noe som kan være kritisk i sammenstillinger som krever presis justering.
Vanlige metoder for å redusere forvrengning etter varmebehandling
For å håndtere disse risikoene innfører produsenter ofte kontrolltrinn før og under varmebehandling. Spenningsavlastningssykluser brukes ofte etter grovmaskinering og før endelig finish. Maskineringstoleranser beholdes på kritiske overflater slik at endelige dimensjoner kan gjenopprettes etter varmebehandling.
Ytterligere tiltak kan omfatte kontrollert fiksering under varmebehandling, spesielt for lange eller tynne deler, og nøye valg av oppvarmings- og kjølehastigheter.
Beste bruksområder for varmebehandling etter maskinering
Etterbehandling av varme er best egnet for deler der ytelsen oppveier risikoen for dimensjonsendring.
Typiske bruksområder inkluderer:
- Høypresisjonskomponenter med definerte styrkekrav
- Deler med tett slitasje eller utmattingsspesifikasjoner
- Komponenter som brukes i krevende termiske eller mekaniske miljøer
I disse tilfellene planlegges dimensjonskorrigeringer etter varmebehandling i arbeidsflyten i stedet for å bli behandlet som uventet omarbeiding.
Dimensjonsstabilitet: Sammenligning før vs. etter varmebehandling
Når begge tilnærmingene forstås individuelt, kommer den virkelige avgjørelsen ned til dimensjonsstabilitet. Varmebehandling før og etter maskinering påvirker hvor godt en del holder formen under maskinering, etter bearbeiding og over levetiden. Forskjellene er ikke teoretiske. De viser seg tydelig i toleransekontroll, flathet og langsiktig ytelse.
Dimensjonsstabilitet i aluminiummaskinering
Side-ved-side-påvirkning på dimensjonsnøyaktighet
Når varmebehandling utføres før maskinering, reduseres mesteparten av den indre spenningen fra råvareproduksjonen allerede. Som et resultat av dette har grovmaskinering en tendens til å være mer stabil. Etterbehandling kan imidlertid fortsatt føre til spenninger, spesielt hvis skjærekreftene er høye eller materialfjerningen er ujevn.
Med etterbehandling av varme er selve maskineringen vanligvis enklere og mer forutsigbar. Risikoen flyttes til etterbehandlingen, hvor selv små deler kan bevege seg nok til å overskride snevre toleranser. Det er derfor mange verksteder planlegger en lett etterbehandling etter varmebehandlingen.
I praksis kan en maskinert stålblokk som holder ±0.02 mm før varmebehandling, forskyve seg utenfor toleransen etter bråkjøling, med mindre etterbehandlingsmaterialet med vilje ble beholdt.
Effekter på flathet og retthet
Flathet og retthet er ofte de første egenskapene som påvirkes av dårlig sekvensering. Forvarmebehandlet materiale har en tendens til å forbli flatere under maskinering, spesielt for plater og baser. Ettervarmebehandlede deler kan miste flathet på grunn av ujevn termisk sammentrekning, spesielt i tynne eller brede komponenter.
For eksempel forblir lange verktøyplater i aluminium ofte rette når de maskineres fra spenningsavlastet materiale, men deformeres etter løsningsvarmebehandling hvis de ikke støttes ordentlig.
Langsiktig dimensjonsstabilitet i bruk
Dimensjonsstabiliteten slutter ikke ved inspeksjon. Deler som er utsatt for belastning, vibrasjon eller temperaturendringer kan fortsette å bevege seg hvis det fortsatt er restspenning. Forbehandling av varme før maskinering forbedrer generelt langsiktig stabilitet, spesielt for strukturelle komponenter.
Varmebehandling etter maskinering forbedrer den mekaniske styrken, men hvis spenningen ikke avlastes ordentlig på forhånd, kan deler sakte endre form under bruk. Dette er et vanlig problem i presisjonsbeslag og former.
Innflytelse av materialtype på sekvenseringsbeslutninger
Materialvalg spiller en viktig rolle i å velge riktig rekkefølge.
- Karbonstål drar ofte nytte av spenningsavlastning før grovmaskinering og herding etter endelig forming.
- Legert stål kan kreve flere varmebehandlingstrinn på grunn av høyere herdbarhet og risiko for deformasjon.
- Aluminium er følsomt for både maskineringsbelastning og termiske sykluser, noe som gjør mellomliggende spenningsavlastning viktig.
- Titan har en tendens til å deformeres under maskinering på grunn av lav varmeledningsevne og drar nytte av konservativ kutting og trinnvis spenningsavlastning.
Hvert materiale reagerer forskjellig, og den samme arbeidsflyten gjelder sjelden på tvers av alle legeringer.
Rollen til mellomliggende stressavlastningstrinn
Mellomliggende spenningsavlastning bygger bro mellom varmebehandling før og etter maskinering. Ved å avlaste spenninger etter grovmaskinering reduserer produsentene bevegelse under etterbehandling og etter avsluttende varmebehandling.
Denne tilnærmingen er vanlig innen luftfart og verktøyproduksjon, der deler grovfreses, spenningsavlastes, halvferdiges, deretter varmebehandles og ferdigbehandles. Det ekstra trinnet øker kostnadene, men det sparer ofte tid ved å forhindre skrap og omarbeiding.
Å forstå disse avveiningene gjør det enklere å velge en sekvens som støtter både dimensjonskontroll og ytelse, i stedet for å ofre det ene for det andre.
Beste arbeidsflytpraksis for å minimere forvrengning
Å velge riktig sekvens er bare en del av løsningen. Forvrengning kontrolleres best gjennom en komplett arbeidsflyt som tar hensyn til maskineringstrinn, varmebehandlingstidspunkt og delhåndtering. Verksteder som konsekvent holder stramme toleranser, er vanligvis avhengige av velprøvde sekvenseringsstrategier i stedet for et enkelt varmebehandlingstrinn.
Anbefalte sekvenseringsstrategier
En av de mest effektive metodene er grovmaskinering etterfulgt av spenningsavlastning og deretter sluttmaskinering. Dette gjør at mesteparten av maskineringsindusert spenning fjernes før kritiske dimensjoner produseres. Det er mye brukt til formbaser, maskinrammer og luftfartsstrukturer.
En annen vanlig strategi kombinerer varmebehandling før maskinering med lett spenningsavlastning etter maskinering. I dette tilfellet stabiliseres materialet tidlig, mens den endelige spenningen som introduseres under etterbehandling reduseres uten at de mekaniske egenskapene endres vesentlig.
Når man skal legge til stressavlastningssykluser
Spenningsavlastningssykluser er mest verdifulle etter tunge grovfresingsoperasjoner eller når store indre hulrom oppstår. Hvis en del viser bevegelse etter avspenning eller krever gjentatt omarbeiding for å oppfylle krav til flathet, er et spenningsavlastningstrinn ofte berettiget.
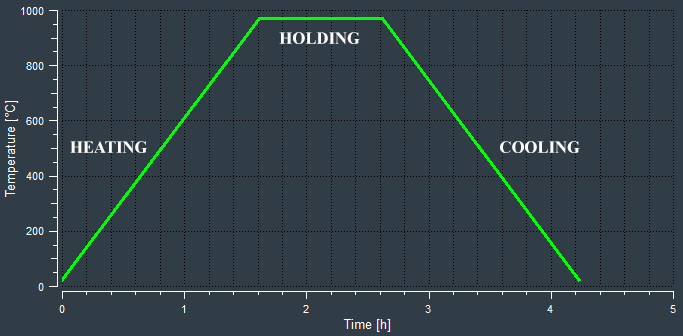
Temperatur-tid-skjema for simulert varmebehandlingsprosess for spenningsavlastning
For eksempel blir store stålfester ofte spenningsavlastet etter grovmaskinering. Dette forhindrer langsom deformasjon som ellers kunne oppstått uker etter levering.
Maskineringstoleranser og etterbehandlingsstrategi
Det er avgjørende å ha tilstrekkelig maskineringstoleranse når man planlegger varmebehandling etter maskinering. Etterbehandling av materialer gjør det mulig å korrigere forvrengte overflater uten skrap. Toleransen bør være stor nok til å rense opp varmebehandlingsbevegelsen, men liten nok til å unngå unødvendig kutting.
I høypresisjonsarbeid er finbearbeiding ofte begrenset til lette passeringer med balansert materialfjerning for å unngå gjeninnføring av stress.
Hensyn knyttet til feste og fastklemming
Dårlig festeanordning kan skape forvrengning selv i godt planlagte arbeidsflyter. Overdreven fastklemming introduserer kunstig spenning som frigjøres når delen fjernes. Festeanordninger bør støtte delen jevnt og gjenspeile hvordan den vil sitte i bruk når det er mulig.
Tynne eller fleksible deler drar nytte av modulære fester som tillater omplassering mellom operasjoner, noe som reduserer opphopning av lokalisert stress.
Sjekkliste for valg av riktig arbeidsflyt
Før prosessen fullføres, evaluerer produsenter vanligvis:
- Delgeometri og stivhet
- Krav til toleranse og flathet
- Materialtype og varmebehandlingsrespons
- Produksjonsvolum og kostnadsbegrensninger
En bildel i stort volum kan rettferdiggjøre en enklere prosess, mens en lavvolumskomponent i luftfart ofte krever flere stabiliseringstrinn.
Ved å samkjøre varmebehandling, maskineringsstrategi og fiksturering kan produsenter redusere forvrengning betydelig uten overdreven prøving og feiling.
Kostnad, risiko og produksjonsavveininger i varmebehandlingssekvensering
Utover teknisk ytelse har valget mellom varmebehandling før og etter maskinering klare kostnads- og produksjonsmessige implikasjoner. En sekvens som gir utmerket dimensjonsstabilitet kan fortsatt være upraktisk hvis den øker syklustiden eller skraprisikoen utover akseptable grenser. Det er her mange produksjonsbeslutninger til slutt tas.
Varmebehandling for presisjonsmaskinerte deler
Kostnadspåvirkning av ytterligere varmebehandlingstrinn
Hver varmebehandlingssyklus øker direkte kostnader gjennom ovnstid, håndtering og inspeksjon. Indirekte kostnader øker også på grunn av lengre ledetider og lagerbeholdning av varer under arbeid. Varmebehandling før maskinering øker kostnader tidlig, men kan redusere omarbeid senere. Varmebehandling etter maskinering kan virke billigere i starten, men det kan bli dyrt hvis delene blir deformert og krever sekundær etterbehandling.
For eksempel kan et verksted som produserer verktøykomponenter i lavvolum akseptere den ekstra kostnaden for mellomliggende spenningsavlastning for å unngå å skrape dyre maskinerte deler.
Risiko for skrap og omarbeiding
Forvrengningsrelatert skrap er en av de dyreste feiltilstandene i CNC-maskinering. Deler som beveger seg etter endelig varmebehandling krever ofte ny maskinering, retting eller fullstendig kassering. Denne risikoen øker med strammere toleranser og mer kompleks geometri.
I motsetning til dette reduserer varmebehandling før maskinering usikkerheten under skjæring, noe som kan forbedre utbyttet ved første gjennomgang. Det eliminerer imidlertid ikke behovet for nøye prosesskontroll senere i arbeidsflyten.
Hensyn til produksjonsvolum
Produksjonsvolum påvirker sekvenseringsbeslutninger sterkt. Deler med høyt volum drar nytte av forenklede og repeterbare arbeidsflyter. Hvis forvrengningen er forutsigbar og innenfor håndterbare grenser, kan etterbehandling av varme etterfulgt av minimal etterbehandling være tilstrekkelig.
Lavvolums- eller engangsdeler krever en mer konservativ tilnærming. I disse tilfellene gir hybride arbeidsflyter med trinnvis stressavlastning større kontroll, selv om de øker tid og kostnader.
Balansering av ytelseskrav med praktisk nytte
De mest effektive arbeidsflytene balanserer dimensjonsstabilitet, mekanisk ytelse og produksjonseffektivitet. Deler som bærer last, opplever utmatting eller opererer i miljøer med høy temperatur, rettferdiggjør ofte ytterligere varmebehandlingstrinn. Mindre kritiske komponenter kan tolerere mindre forvrengning hvis det ikke påvirker funksjonen.
Erfarne produsenter stoler på historiske data, tidligere feil og materialoppførsel snarere enn bare teori. Over tid blir denne praktiske kunnskapen mer verdifull enn noen enkelt regel om når varmebehandling bør utføres.
Ved å evaluere kostnader, risiko og produksjonskontekst sammen med tekniske krav, kan produsenter velge en sekvenseringsstrategi som støtter både kvalitet og lønnsomhet, i stedet for å optimalisere det ene på bekostning av det andre.
Konklusjon
Rekkefølgen av varmebehandling og CNC-maskinering har en direkte innvirkning på restspenning, forvrengning og dimensjonsnøyaktighet. Varmebehandling før maskinering forbedrer stabiliteten under fjerning av tungt materiale, mens varmebehandling etter maskinering sikrer endelig mekanisk ytelse. Hver tilnærming introduserer forskjellige risikoer, og forvrengning oppstår ofte når spenningen frigjøres snarere enn når den oppstår.
Det finnes ingen enkeltsekvens som fungerer for alle deler. De beste resultatene kommer fra å balansere dimensjonsstabilitet, ytelseskrav og produksjonskostnader. For høypresisjons- eller komplekse komponenter er hybride arbeidsflyter som kombinerer trinnvis maskinering med spenningsavlastning ofte den mest pålitelige løsningen. Nøye planlegging, informert av materialoppførsel og delgeometri, er fortsatt nøkkelen til konsistente og nøyaktige resultater.




