

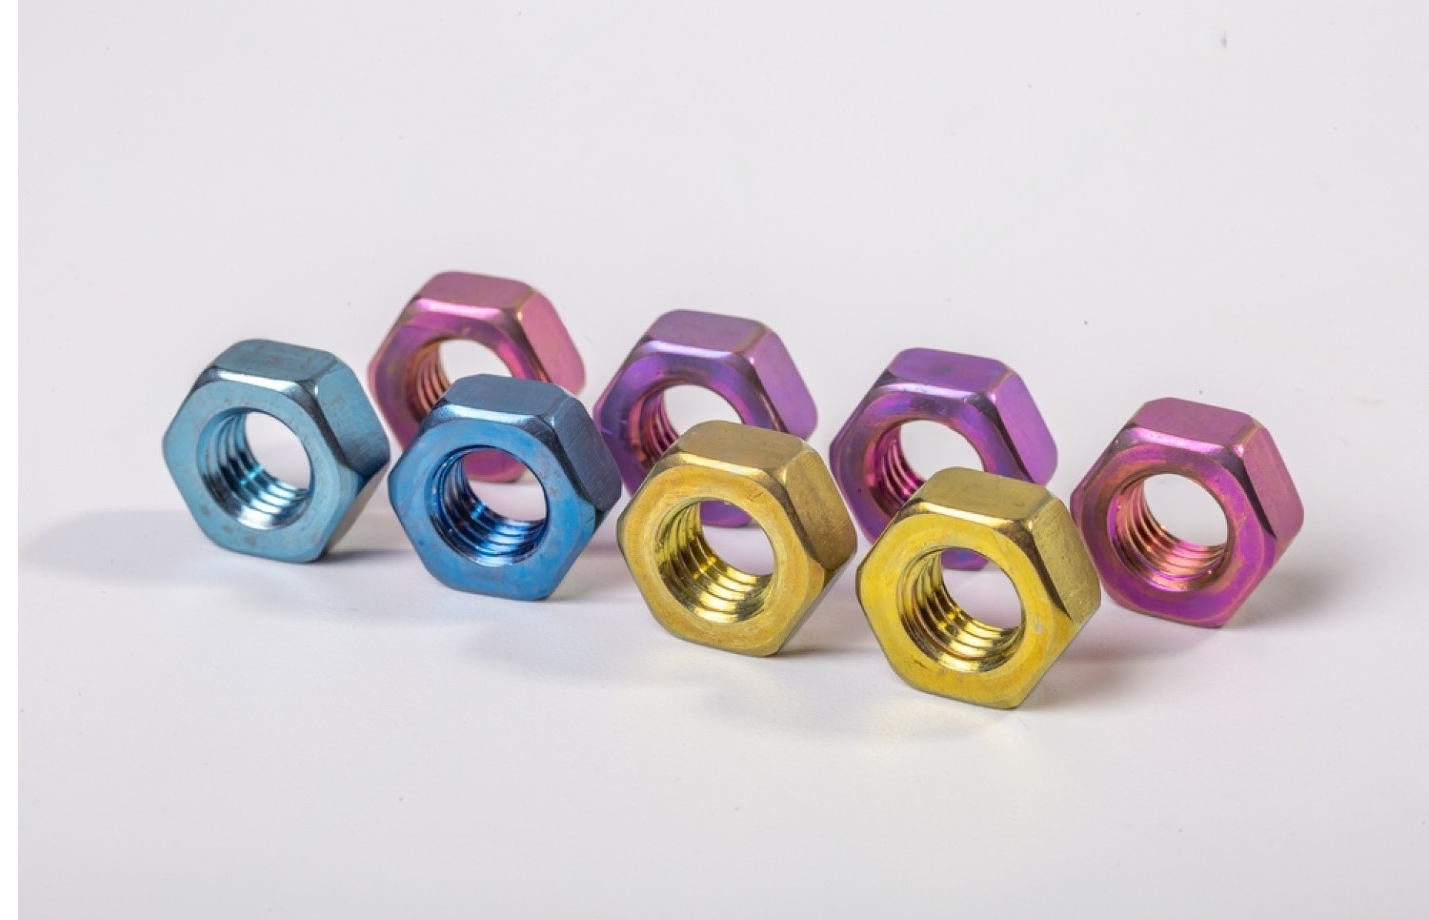
fargede anodiserte bolter med høy styrke i metallfester ( referanse )
Introduksjon
Titananodisering, en elektrolytisk etterbehandlingsprosess drevet av elektrisk strøm, modulerer kunstferdig oksidlaget som pryder overflaten av titanen. Denne transformative teknikken, passende kalt «anodisering» på grunn av titanelementets rolle som anode (positiv elektrode) i en elektrolytisk celle, kan skryte av en rik historie med røtter i luftfartssektoren. Den første anvendelsen i 1923 beskyttet britiske sjøflykomponenter fra saltvannets korrosive klør. I dag er luftfartsgiganter fortsatt avhengige av anodiseringsprosesser for å avverge de nådeløse kreftene av aldring, slitasje og korrosjon. Utover luftfart har medisinsk utstyrsindustri utnyttet dyktigheten til titanodisering, tiltrukket av dens giftfrie egenskaper og egnethet for viktige biomedisinske applikasjoner som ortopediske implantater. Denne artikkelen starter en utforskning av titanodiseringens forskjellige typer, intrikate mekanismer, nødvendige materialer, holdbarhet, vedlikehold og optimale praksiser, og avdekker dens vedvarende relevans på tvers av moderne industrier og de utviklende landskapene av teknologisk fremgang og utfordringer.
Hvordan titan-anodisering fungerer
For å legge ut på denne reisen med små titankomponenter, er det første steget å lage en elektrokjemisk celle som inneholder en likestrømskilde og riktig elektrolytt. For å sikre at badet fungerer som katode og titandelen overtar rollen som anode, går en elektrisk strøm gjennom cellen og oksiderer gradvis komponentens overflate. Presis kontroll kan være vanskelig, men det gir visuelt tilfredsstillende resultater.
Odysseen starter med en grundig rengjøringsrutine, der titanoverflaten renses for oljer, fett eller forurensninger som kan hindre anodiseringsprosessen. Når titanen er uberørt, går den gjennom en etseprosess. Dette innebærer å skape en teksturert overflate som fremmer optimal vedheft til anodiseringsløsningen. Den resulterende ru overflaten skaper en robust binding mellom titan og de påfølgende lagene.
Det preparerte titanet dyppes deretter i anodiseringsløsningen, som ofte består av svovelsyre, vann og spesialiserte tilsetningsstoffer. Etter hvert som anodiseringsprosessen kulminerer, skylles det grundig for å fjerne eventuell gjenværende løsning.
Anodisering er et elektriserende kjemishow der titandelen senkes ned i en vandig elektrolyttløsning. Med elektrisk strøm som strømmer gjennom, gjennomgår vannmolekylene hydrolyse, og spaltes til hydrogen og oksygen. Det elektriske potensialet tvinger oksygen til å omfavne titanoverflaten, og forsterker det tynne titanoksidlaget. For fargeanodisering hviler den endelige fargen på tykkelsen på oksidlaget, justerbar via spenning og nedsenkingsvarighet.
Typer titanodisering
Type 1 titan anodisering
Type 1 anodisert titan, også kjent som kommersielt anodisert titan, produseres ved hjelp av en relativt enkel prosess som etterlater et tynt oksidlag på titanoverflaten som vanligvis varierer i tykkelse fra 0.5 til 2.5 mikrometer. Denne teknikken omfatter rengjøring av titanoverflaten, senking av den i en elektrolyttløsning og deretter kortvarig påføring av lav spenning. Dette anodiserte belegget gir forbedret korrosjonsbestandighet til tross for den tynne tykkelsen. Det har praktiske bruksområder i tillegg til de vanlige dekorative. Type 1 anodisering kan produsere et halvledende oksidlag, noe som gjør det nyttig for forbehandling før ekstrudering og for spesielle strålings- eller absorberende egenskaper, spesielt i termiske kontrollapplikasjoner. Det er et fleksibelt alternativ for varierte industrielle behov fordi sluttresultatet ofte har et dempet sølv- eller grått utseende.
Type 2 titan anodisering
Type 2-anodisert titan skiller seg ut med en tykkere og mer kontrollert prosess enn type 1, noe som gir overlegen korrosjons- og slitestyrke, samt økt hardhet. Selv om den ikke tilbyr de livlige fargene man ser i type 3-anodisering, danner den et særegent grått lag som gjør det enkelt å skille seg fra stål. Denne typen finner sin nisje i bruksområder som involverer mekanisk stress og friksjon, ettersom den produserer tykkere og tøffere belegg som forbedrer slitasjeegenskapene betydelig. Type 2-anodisering er spesielt viktig i sammenhenger som ortopediske implantater, og reduserer genereringen av uønsket titanstøv når ubehandlede deler samhandler, noe som sikrer jevnere leddmobilitet og redusert friksjon. For luftfartsapplikasjoner oppfyller den AMS 2488-standardene, og gir motstand mot ekstreme temperaturer og korrosjon fra saltvannseksponering. Det er det foretrukne valget for slitestyrke, og skiller seg ut med sin særegne gråtone, selv om et siste perleblåsingstrinn er nødvendig for å oppnå den karakteristiske finishen.
Midtre skruen har en type 2 anodisert titanfinish ( referanse )
Type 3 titan anodisering
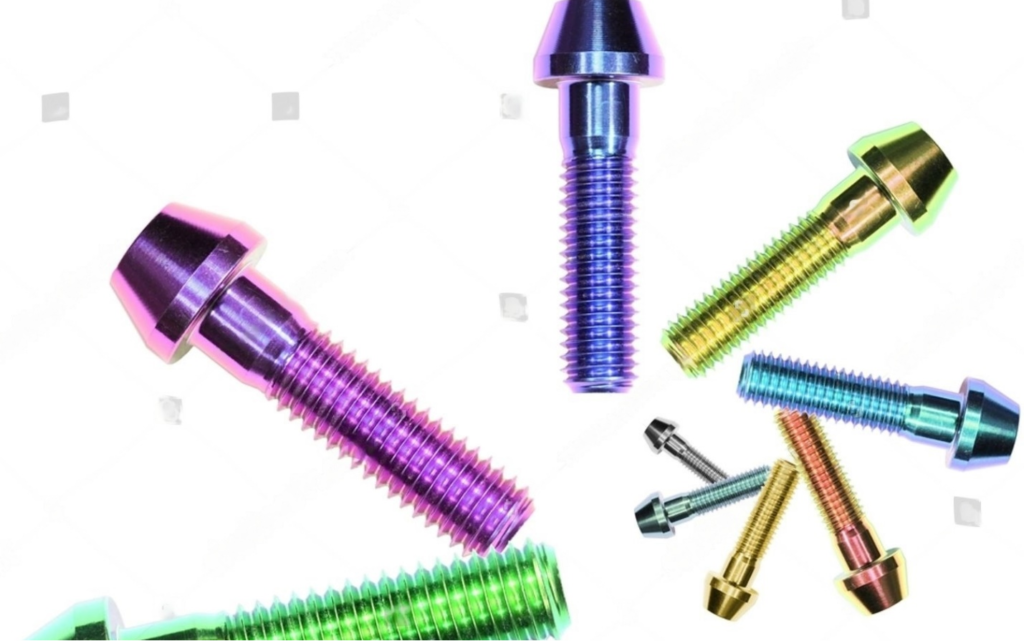
Titanfarget anodisering ( referanse )
Type 3-titananodisering, ofte referert til som titanfargeanodisering, finner utbredt bruk innen medisin på grunn av sin rolle i rask visuell identifisering av deler. Ortopediske kirurger kan for eksempel enkelt be om en spesifikkfarget beinskrue under operasjoner, noe som effektiviserer prosedyrer. I tilfeller av traumebrudd er beinfikseringsplater utstyrt med boreføringer i forskjellige farger for å skille mellom venstre og høyre plater, noe som bidrar til presisjon i ortopediske behandlinger. Selv om det er mindre vanlig innen luftfart, hjelper type 3-anodisering av og til med visuell identifisering i intrikate sammenstillinger. Utover disse domenene har type 3-fargede titanbelegg funnet en nisje innen smykkeproduksjon.
I motsetning til type 2 mangler fargeanodisering av titan av type 3 en universell industrispesifikasjon, noe som skaper utfordringer med fargematching mellom batcher. Produsenter som starter med type 3-anodisering må etablere sin egen prosessvalidering fra bunnen av, gitt mangelen på industristandarder. Type 3-anodisering danner et tykkere og tettere lag med titanoksid sammenlignet med type 1 og 2, og tilbyr et spekter av farger ved å kontrollere oksidlagets tykkelse. Ved å bruke svovelsyre som elektrolytt er denne prosessen kjent for å lage en tynn, gjennomsiktig oksidfilm med variabel tykkelse, som gir en rekke livlige fargetoner til titandelens utseende, noe som gjør den til et uvurderlig verktøy for industrier som krever både presisjon og estetikk.
Type 4 titan anodisering
Polytetrafluoretylen (PTFE), ofte kjent som teflon, sprøytes inn i titanoverflaten under type 4-anodisering for å forbedre den. Gjennom denne metoden reduseres friksjonen betraktelig, og slitestyrken forbedres. Når eliminering av friksjon og garanti av levetid er viktige hensyn, gir denne spesialbehandlingen betydelige fordeler.
Titananodiseringsmaterialer og -utstyr
Du trenger et spesielt sett med forsyninger og maskiner laget for dette metallet for å anodisere titan. Først og fremst er en pålitelig strømkilde som kan gi 120 volt nødvendig. Alternativt kan ti 9-volts batterier seriekobles for å produsere den nødvendige spenningen. En tilstrekkelig elektrolytt er nødvendig for anodisering for å kunne fortsette. I tillegg trenger du en Whink rustfjerner, som er valgfritt, men kan forbedre overflatens levetid og brukes til å etse titanet, titantråd med liten diameter, krokodilleklemmer for sikre forbindelser og andre materialer. Et stykke stål til katoden, hvor hydrogengass vil bli produsert under anodiseringen, og selvfølgelig titanstykket du vil anodisere, er nødvendig for å fullføre den elektriske kretsen. For å beskytte deg mot mulig kjemisk eksponering, ikke glem å ta på deg nødvendig personlig verneutstyr (PPE), som bør inkludere hansker, vernebriller og en laboratoriefrakk eller et forkle. Bruk av disse forsyningene og verktøyene vil gjøre det mulig for deg å anodisere titan på en pålitelig og sikker måte.
Holdbarhet og vedlikehold
Holdbarheten til anodisert titan er imponerende, og den anodiserte overflaten forblir stabil i årevis, så lenge den er beskyttet mot slitasje og begrensede kjemiske angrep. Bemerkelsesverdig nok strekker titans korrosjonsbestandighet seg i en slik grad at den trosser normene for galvanisk korrosjon. Anodisert titan er ikke utsatt for rust, spesielt når det har dannet seg en robust oksidfilm, noe som gjør den svært motstandsdyktig mot korrosjon selv under aggressive forhold. Selv om anodisering ikke er helt permanent, er den utrolig robust. Slitasje kan forårsake noe slitasje på hardtarbeidende deler, men fullstendig fjerning av anodisering fra titan er en sjelden forekomst, og krever konsentrert salpetersyre med spor av flussyre og varme. Generelt viser titananodisering seg å være et langvarig og pålitelig valg, ettersom komponenter som er anodisert for flere tiår siden forblir nesten like gode som nye.
Beste praksis
Å følge et sett med beste praksis som fokuserer på overflatebehandling, tid og overflatefinish kan hjelpe deg med å få best mulig resultat når du anodiserer titan. Jevn fargegjengivelse avhenger av overflatebehandlingen, også kjent som anodiseringsforberedelse. Et tynt lag med materiale må fjernes for å gi en homogen overflate som er egnet for fargeanodisering. Nivået av overflatebehandling som trengs avhenger av titankvaliteten. Mer aggressiv behandling er nødvendig for rene kvaliteter som grad 2 enn for titanlegeringer som grad 5.
I anodiseringsprosessen er timing avgjørende. Etter anodiseringsforberedelsene bør anodiseringen skje umiddelbart, ideelt sett innen få timer. Hvis prosessen utsettes i mer enn 6–8 timer, begynner titanets naturlige oksidlag å dannes, noe som resulterer i lite attraktive, flekkete fargemønstre.
En annen viktig komponent som i stor grad påvirker hvordan farger fremstår er overflatefinishen. Dårlig maskinering kan føre til overflater som er arbeidsherdet eller utsmurt, noe som forstyrrer den elektriske strømmen under anodiseringen og gir en ujevn og ujevn farge. For eksempel kan en titandel vise blå med bronseprikker eller magenta med gullflekker.
Glansen i den endelige fargen påvirkes også av titanens originale overflatefinish. I motsetning til type 2-anodisering, som ikke endrer glansen i titanens overflatefinish, vil titanen bevare sitt matte utseende hvis overflaten er blitt blåst før anodisering. Ved å følge disse beste praksisene garanteres det at titan-anodiseringsprosedyrene produserer farger som er levende, ensartede og estetisk tiltalende.
Konklusjon
Til slutt er titananodisering en fleksibel teknikk med bruksområder innen en rekke felt, inkludert medisin, luftfart og smykkeproduksjon. Tallrike strålende fargetoner kan produseres ved å justere oksidlaget på titanoverflater. Resultater som er konsistente og tiltalende avhenger av overflatebehandling, tid og overflatefinish. Anodisert titan er fortsatt et ønskelig alternativ for mange spesialiserte applikasjoner på grunn av sin styrke og korrosjonsbestandighet.




