

1.0 Innledning
Deletypene som kan lages og maskineres øker på grunn av fremskritt innen produksjonsteknologi. Kurver, så vel som deler med sofistikerte kurver og komplekse 3D-former, er like enkle å produsere som rette linjer. Økt automatisering har resultert i økt ensartethet og kvalitet, samt en reduksjon i antall feil. CNC gir også større fleksibilitet i hvordan arbeidsstykker holdes, noe som minimerer behovet for kostbare jigger eller beslag som er nødvendige på tradisjonelle maskiner. Små mengder, korte produksjonsserier og deler som må leveres raskt kan alle imøtekommes.
1.10 CNC-presisjonsmaskinering
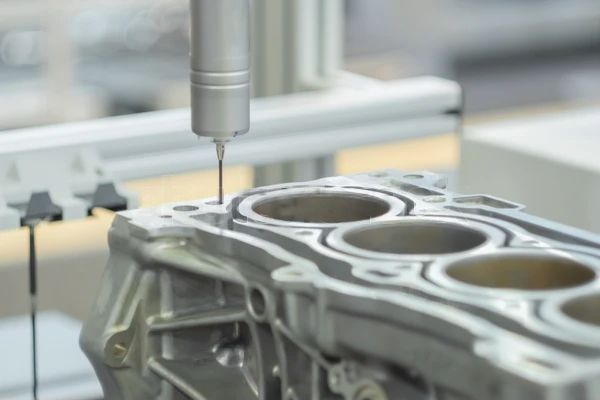
CNC-fresemaskiner er datastyrte skjæreverktøy som presist fjerner materialer fra et arbeidsstykke. De kan kutte, slipe og dreie en rekke materialer, selv om de oftest brukes til metaller. Presisjon er det som gjør CNC-maskinering så attraktivt. Det er også ideelt for vanlig produksjon, da det gir svært presise kutt på kort tid. Toleranser brukes av CNC-maskiner for å finne ut hvor mye en gjenstand kan avvike fra standardspesifikasjoner. Noen gjenstander, som de som brukes innen luftfart og medisin, vil sannsynligvis kreve strengere toleranser enn leker eller møbler.
2.0 Optimalisering av CNC-fresing Nøyaktighet og presisjon
Følgende tips vil bidra til å forbedre presisjonen og nøyaktigheten til CNC-fresing.
2.10 Reduser verktøyforvrengning
Verktøy som er i toppform varer lenger og yter bedre. Verktøy som har blitt deformert må byttes ut regelmessig. Når det gjelder å ta vare på CNC-maskineringsutstyr, eliminerer prediktivt vedlikehold unødvendig vedlikehold samtidig som det minimerer uventet nedetid på grunn av maskinfeil.
Forebyggende vedlikehold er fortsatt å foretrekke fremfor reaktivt vedlikehold. Hvis det ikke finnes data for å estimere de ideelle tidspunktene for service på utstyret, er det tilstrekkelig å bare følge produsentens krav til forebyggende vedlikehold. Ved rutinemessig vedlikehold anbefales det å kontrollere tilstanden til verktøy, filtre og spindler. Hvis du bruker enheten ofte, må disse delene kanskje byttes ut ofte. Å velge hardere verktøy der det er mulig reduserer også verktøyslitasje.
Til tross for at de mest slitesterke verktøyene har lignende prislapper, gir verktøy som holder seg skarpe mer nøyaktige maskineringsløsninger. Uansett hvor presist du stiller inn maskinen, kan ikke sløve, slitte verktøy oppnå høy nøyaktighet.
2.11 Forstå materialegenskapene
Under maskinering må materialparametere som strekkfasthet, flytegrense, Youngs modul og termisk utvidelse av arbeidsstykket tas i betraktning. Når et materiale med lav flytegrense utsettes for samme skjærekraft, vil det for eksempel deformeres mer enn et materiale med høy flytegrense.
2.12 Mekanisk design av komponenter
Presisjonen og nøyaktigheten i jobben påvirkes av hvor komplisert deldesignet er, samt antall sider en maskin opererer på. Når du har en maskin som jobber på flere akser, trenger du ikke å bekymre deg for feil som gjøres under flere oppsett. Fordi bruken av en 5-akset maskin eliminerer ekstra oppsett,
Hvis du for øyeblikket har en treakset maskin, kan du integrere arbeid på fem sider ved å legge til et toakset bord for å flytte delen. Denne 3+2-designen er den enkleste og mest kostnadseffektive tilnærmingen for å legge til maskinering på flere sider av komponenten. Men hvis du trenger å jobbe med tunge eller massive deler, kan det hende at bordet ikke kan støtte dem, og det kan være den beste løsningen å bytte til en femakset maskin.
2.13 Monteringsdesign
Forhåndsinnstillere for verktøy kan bidra til presisjon når du konfigurerer maskinen for jobben. På under ett minutt bestemmer disse tilleggene nøyaktigheten til verktøyplasseringen. Til sammenligning tar det en maskinist over en time å konfigurere 15 verktøy for en jobb ved hjelp av en berøringsprobe. Presisjonen din forbedres når du bruker forhåndsinnstillere fordi systemet kan bestemme den nøyaktige plasseringen av verktøyet for mer presis kutting.
Arbeidet ditt vil ikke bli skadet av feil som gjøres under manuell innstilling på grunn av den mer nøyaktige plasseringen av instrumentene. Til tross for den vanlige oppfatningen om at verktøyforhåndsinnstillere bare er nyttige for store operasjoner, vil enhver arbeidsplass som bytter verktøy regelmessig dra nytte av bruken av dem.
Arbeidsfesteanordninger kan forhindre ulykker, og en elektropermanent magnet kan hjelpe hvis du har en metallgjenstand. Når du arbeider med tynne komponenter som kan gli eller bøye seg under skjæring eller fresing, er det lurt å bruke en elektrisk aktivert magnet for å holde dem på plass. Skjæringen blir mer nøyaktig ved å bruke en arbeidsfeste for å sikre komponentene dine, siden delene ikke beveger seg under maskinering. Delen holdes stabilt av en arbeidsfeste, men du trenger ikke å bruke en magnetisk versjon.
2.14 Gjør endringer i prosessystemet
Det finnes ulike teknikker for å forbedre maskineringsprosessen. Ansatte bør vurderes først, siden det er de som skal kjøre enhetene på en organisert eller uorganisert måte, og hvis de ikke vet det, kan de kaste bort tid eller gjøre feil. Hvis bedriften bestemmer seg for å oppgradere CAM-programvaren, må den sørge for at alt personalet er tilstrekkelig informert om bruken av den. Datamaskinen vil generere feil som følge av feilaktige data hvis de legges inn i systemet. Driften vil bli forbedret ved å oppgradere programvaren og teknologien for å gi høyere nøyaktighetsnivåer. Ved å se fremover på opptil 1,000 linjer med punktdata i programvaren, kunne utstyret nå forutsi hvor det ønsket at verktøyene skulle reise.
En endring i bevegelsesstyringssystemet er en annen teknikk for å forbedre presisjonen ved CNC-maskinering. X-, Y- og Z-bevegelsene bestemmer bevegelsessystemets presisjon. Etter hvert som toleransene for høyde, bredde og parallellitet synker, blir et høypresisjons bevegelsesstyringssystem med lave toleranser dyrere. Mer nøyaktige og presise resultater oppnås med strengere toleranser. Vurder å outsource oppgaven hvis budsjettet ditt ikke tillater et ultrapresisjonsnavigasjonssystem for utstyret ditt. Støttenivået fra maskinsengen har innvirkning på nøyaktigheten til presisjonsmaskineringsutstyr.
En jevn, termisk stabil og fast seng absorberer vibrasjoner og støtter maskinens bevegelige elementer, noe som sikrer CNC-nøyaktighet. Utstyrets nøyaktighet bestemmes av samspillet mellom sengen og fundamentet. Plasseringen av sengens støtter på monteringsstedene er avgjørende for å forhindre siging. Selv de mest stive sengene vil synke noe mellom stedene. Ideelt sett bør sengens føtter være 60 prosent av sengens lengde fra hverandre. Sengens føtter fungerer som både ventilasjons- og støttepunkter, noe som forhindrer at sengen siger. Plasser også den tredje støtten midt mellom de to andre. Maskinpresisjon oppnås ved å redusere sengens siging.
2.15 Maskinens tilstand
Det ferdige resultatet vil ikke være så nøyaktig som det kan være hvis maskinen ikke er riktig kalibrert eller viser tegn til slitasje. Som et resultat av dette påvirker maskinens status sluttproduktets presisjon og nøyaktighet.
2.16 Vær oppmerksom på verktøyslitasje.
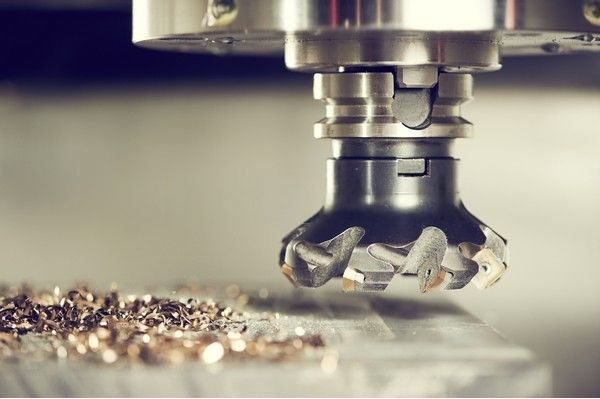
Den grove kontakten mellom verktøyet og arbeidsstykket forårsaker verktøyforringelse. Det reduserer verktøyspissens størrelse og endrer geometrien til verktøyets skjærekant. Dette kan føre til at verktøyet skjærer feil og produserer deler av lav kvalitet.
2.17 Avanserte programmeringsferdigheter
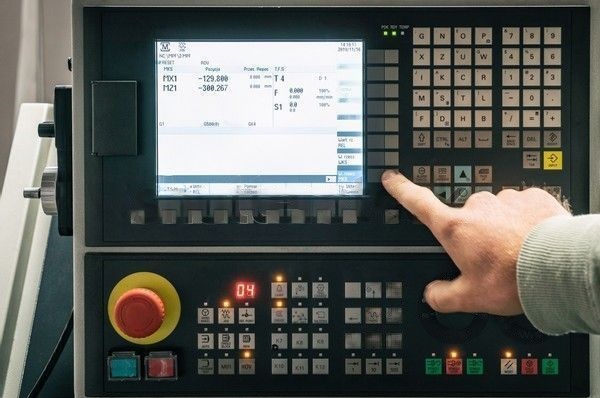
Det viktigste aspektet ved CNC-maskinering er programmering. En dyktig programmerer kan bruke det interne programmet intelligent, minimere CNC-systemets kumulative feil samtidig som fleksibiliteten til hovedprogrammet og underrutinene økes.
Vi bruker vanligvis en flerdelt prosesseringsmetode når vi arbeider med kompliserte former. Vi bør bruke forholdet mellom hovedprogrammet og underprogrammet hvis det er flere former som er like. Deretter, i hovedprogrammet, gjentar vi underrutinen til slutten av maskineringen. Da kan vi garantere at prosesseringsdimensjonene er konsistente og øker prosesseringseffektiviteten.
Når et dataelement endres, søker inkrementell beregning å spare tid ved kun å beregne på nytt de utgangene som er avhengige av de oppdaterte dataene. Inkrementell beregning resulterer ofte i en spesifikk kumulativ feil ved kontinuerlig kjøring av flersegmentprogrammer. Absolutt beregning brukes til å utvikle programvare som reduserer CNC-systemets kumulative feil og sikrer korrekt behandling.
2.18 Minimering av prosessystemets termiske deformasjon
Maskinverktøyets termiske unøyaktighet påvirkes av skjærehastighet, mating, maskineringstid og omgivelsestemperatur.
2.19 Bruk av spesialtilpassede deler for å øke nøyaktigheten
Det tar lang tid og blir dyrt å oppnå høy presisjon og nøyaktighet. Ikke mange maskinverksteder tilbyr disse tjenestene fordi kostnadene ved å oppgradere til høye eller ultrahøye presisjonsnivåer vanligvis er uoverkommelige. Når bestillinger på høypresisjonsdeler mottas, vil noen firmaer sette ut arbeidet til verksteder som kan produsere delene med den nødvendige presisjonen. Det er en forretningsplan som lar selskaper forbedre verkstedets drift uten å måtte avvise jobber.
Bedrifter trenger ikke å bruke spesialtilpassede komponenter til alle prosjektene sine. De kan kanskje fullføre de fleste bestillingene de får. Å velge en tredjepartsleverandør til et bestemt prosjekt kan være fordelaktig på noen måter. For visse bruksområder reduserer bruk av spesialtilpassede deler slitasje på interne maskiner. Bedrifter sparer penger ved å ikke måtte bytte ut slitte verktøy eller utføre rutinemessig vedlikehold på utstyret sitt fordi de ikke bruker det så ofte.
Videre trenger du ikke å investere i kostbare forbedringer for å behandle en enkelt ordre eller et begrenset antall komponenter. Tenk på hvor mye det ville koste en organisasjon å modernisere utstyret sitt mot utgiftene ved å leie inn et tredjeparts maskinverksted. Sistnevnte vil i de fleste tilfeller spare penger på prosjektet.
Med den store forpliktelsen av både tid og penger som er nødvendig for å gjøre forbedringer for å øke CNC-nøyaktigheten, kan det å velge et tredjepartsverksted spare en organisasjon penger samtidig som det gir fordelene med mer nøyaktig maskinering.
I tillegg kan et tredjeparts maskinverksted investere mer penger i utstyret de bruker for å oppnå bedre resultater.
2.20 Forbedre skjæreverktøyet
Optimalisering av skjæreverktøy innebærer å bruke et verktøy som er spesielt tilpasset materialet som skal bearbeides. Du bør velge skjæreverktøyet som er best egnet for ditt bruksområde for å oppnå ønsket nivå av nøyaktighet og presisjon.
Til tross for at verktøybevegelser i CNC-fresing er automatiserte, gir verktøy av høy kvalitet verdi. Du bør også kalibrere maskinverktøyene dine regelmessig for å sikre at de fungerer med størst mulig presisjon.
2.21 Moderniser maskinverktøyet så raskt som mulig
Maskinprodusenter introduserer i dag nye funksjoner og oppgraderer rutinemessig firmware for å øke effektiviteten. Brukere kan raskt oppdatere dem for å maksimere verdien av investeringene sine. Nøling med å modernisere maskinverktøyene kan føre til tap av presisjon og nøyaktighet i deler, noe som kanskje kan føre til en økning i produkttilbakekallinger.
2.22 Skjæreparametere
For hver applikasjon må skjæreinnstillingene spesifiseres riktig.
2.23 Minimalisering av måleunøyaktigheter
Forbedre lagerets rotasjonspresisjon. Høypresisjons sylindriske rullelager og multioljekilelager er blant de beste alternativene.
3.0 Fordelene med å øke CNC-maskinens posisjonsnøyaktighet
- Forbedret behandlingstid
Tidssparingen på prosjektene dine er en av hovedgrunnene til å forbedre posisjoneringsnøyaktigheten til CNC-maskiner. Mer nøyaktig og presis skjæring reduserer behovet for å gjøre om arbeidet. Videre minimerer automatisering av flere komponenter i maskineringen, som verktøyplassering, tiden hver aktivitet tar. Mer effektive prosesser vil forkorte tiden du må vente på det ferdige prosjektet ditt hvis du bruker delene som genereres av maskinering.
- Data
Varians påvirker en dels opprinnelige nøyaktighet og presisjon, samt dens evne til å generere presise duplikater. Å endre utstyret ditt for å eliminere disse faktorene kan garantere at resultatene dine er nøyaktige og konsistente. Videre bør du ikke være pålagt å måle hver fullførte komponent. Hvis du for eksempel vil forbedre nøyaktigheten, må du redusere menneskelig innsats. Du kan redusere sjansen for feil ved å automatisere prosessen, noe som gir mer presis reproduksjon av hvert produserte element. Fordi antallet feil er begrenset, kan du oppnå høy nøyaktighet med utstyret ditt ved å redusere antallet mulige feil.
Selv om du ikke trenger å måle alle elementene, bør du bruke lasermålinger og ballstanginspeksjon for å sikre at prosedyrene dine er nøyaktige.
Disse målingene kan hjelpe deg med å bedre anslå når utstyret må vedlikeholdes eller når det må justeres for å øke effektiviteten.
3.10 CNC-fresnøyaktighet
Den totale nøyaktigheten til det freste elementet bestemmes av tre separate målinger: posisjonsnøyaktighet, nøyaktighet eller repeterbarhet og toleranse.
a. Nøyaktighet i posisjonering
Forskjellen mellom den nødvendige avstanden mellom punktene på komponenten og den faktiske målte avstanden til disse punktene etter fresing er posisjonsnøyaktigheten. En CNC-fresemaskins evne til å følge sin planlagte rute bestemmer nøyaktigheten. Ved å samle inn gjentatte målinger og bestemme det statistiske gjennomsnittet av avvikene, kan maskineringsverkstedet vurdere valseverkets nøyaktighet.
b. Repeterbar nøyaktighet
Fresemaskinens presisjon og nøyaktighet bestemmes ved å gjenta de samme kommandoene nøye, slik at hver del gir samme resultat. Når verkstedet styrer CNC-fresemaskinens skjærebane, kan det beregne maskinens presisjon ved å ta gjentatte målinger. Repeterbarheten av å skjære den samme presise ruten om og om igjen, noe som resulterer i en nøyaktig kopi av komponenten, er målet på presisjon.
c. Toleranse
Når det refereres til den tillatte variasjonen fra CNC-fresemaskinen for å måle den innstilte verdien, bruker maskinister og ingeniører ordet toleranse. Fresemaskinen programmeres av CNC-programmerere og maskinister til å produsere komponenter innenfor kundens toleranser. Fresemaskinen skal holde seg innenfor den angitte måleverdiens toleranse ved skjæring av materialer og produksjon av produkter. Formålet med en CNC-fresemaskin er å opprettholde høy posisjoneringsnøyaktighet konsekvent, samtidig som den holder seg innenfor et gitt toleranseområde.
Ved maskinering av en batch med komponenter vil repeterbarhet uten nøyaktighet ikke gi noen brukbare resultater, siden delene også vil være utenfor toleransen. Alternativt, hvis presisjonen ofres for repetisjon, vil bare én eller to komponenter bli levert. Presisjon og repeterbarhet vil resultere i fulle partier med ubrutte elementer. Kvaliteten på elementene dine sikres av maskineringsverkstedets nøyaktighet.
3.11 Effektene av CNC-maskineringspresisjon og -nøyaktighet på et bredt spekter av bransjer
i. Energi
Maskiner og utstyr som brukes til å produsere og håndtere energi, enten det kommer fra naturgass og olje eller andre kilder, krever presisjonsmaskinerte deler som tåler ekstremt trykk.
ii. Medisinsk
Presisjonsbearbeidede mikro- og makrostørrelsesdeler brukes i maskiner og utstyr som brukes i medisinske operasjoner.
iii. Aerospace
For å garantere sikker drift av flyet uavhengig av omgivelsene, må luftfartskomponenter overholde de strengeste toleranser.
4.0 Konklusjon
Nødvendigheten av nøyaktighet og presisjon i CNC-fresing er et hett tema i disse dager. Mange hevder at industrien har blitt ekstremt fokusert på disse to elementene, mens andre anser at de fortsatt er to av de viktigste komponentene i prosessen. I enhver industriell prosess er presisjon og nøyaktighet utvilsomt viktig. Flere hensyn, som hastighet, effektivitet og kostnad, må tas i betraktning. For å få best mulig potensielle resultater er det avgjørende å finne en balanse mellom alle disse aspektene.




