

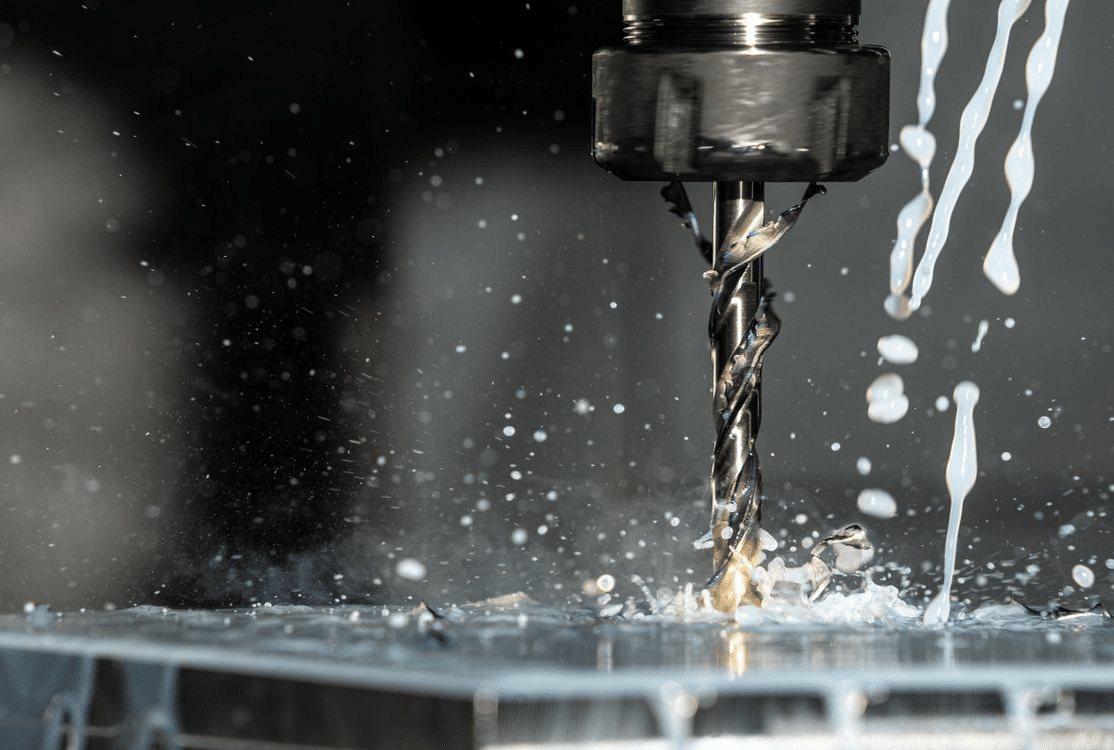
De fleste CNC-maskineringsproblemer skapes ikke på maskinen. De designes inn i delen før skjæringen begynner. Dype lommer, skarpe innvendige hjørner, tynne vegger, uklare referanser, unødvendig stramme toleranser og vanskelige inspeksjonskrav kan gjøre en del dyr før CNC-programmereren i det hele tatt starter planleggingen av verktøybanen.
Design for Manufacturability, eller DFM, er prosessen med å gjennomgå en del slik at den kan maskineres effektivt, inspiseres pålitelig og monteres uten at det går på bekostning av produktets faktiske funksjon. For CNC-maskinerte deler kobler DFM geometri, materialvalg, toleransestrategi, oppsettplanlegging, verktøytilgang og kvalitetskontroll.
God DFM betyr ikke å forenkle delen til den mister funksjon. Det betyr å beskytte funksjonen samtidig som man fjerner unngåelig produksjonsrisiko.
Det sentrale ingeniørspørsmålet er enkelt: Rettferdiggjør hver funksjon kostnaden, oppsetttiden, inspeksjonsbyrden eller produksjonsrisikoen den skaper? [ 1 ]
Hvilke designbeslutninger skaper størst risiko ved CNC-produksjon?
Den høyeste risikoen ved CNC-produksjon kommer vanligvis fra geometri som ser akseptabel ut i CAD, men som skaper ustabile maskineringsforhold i produksjonen. Dype lommer, tynne vegger, skarpe innvendige hjørner, vanskelig tilgjengelige funksjoner og krav til maskinering i flere retninger er vanlige eksempler.
En CAD-modell kan vise et perfekt firkantet hjørne, men CNC-skjæreverktøy er runde. En CAD-modell kan vise et dypt hulrom, men maskinen kan trenge et langt verktøy som bøyer seg. En CAD-modell kan vise en tynn vegg, men den veggen kan vibrere, bøye seg eller forvrenge under maskinering.
Risikoen øker når disse egenskapene kombineres med små toleranser. En dyp lomme med liten veggtoleranse er vanskeligere enn en grunn lomme med generell toleranse. En tynn aluminiumsvegg kan være mulig, men ikke hvis den også må holde ekstrem flathet etter fjerning av tungt materiale.
Ingeniører bør gjennomgå CAD-modeller, designrevisjonshistorikk, funksjonsanalyse og rapporter om maskineringsgjennomførbarhet før de publiserer tegninger. Målet er å identifisere hvilke funksjoner som påvirker funksjonen og hvilke som bare øker produksjonsvanskeligheter.
Ingeniørjournaler å gjennomgå
| Ingeniørjournal | Hva det hjelper med å identifisere |
| CAD-modell | Verktøytilgang, veggtykkelse, lommedybde, skarpe hjørner |
| Designrevisjonshistorikk | Funksjoner lagt til uten produksjonsgjennomgang |
| Funksjonell funksjonsanalyse | Hvilken geometri påvirker faktisk ytelsen |
| Gjennomgang av maskinering | Oppsettantall, verktøyrekkevidde, fiksturrisiko |
| Tilbakemelding fra leverandørens DFM | Kostbare eller ustabile produksjonsfunksjoner |
Hvorfor deler blir dyre før programmeringen begynner
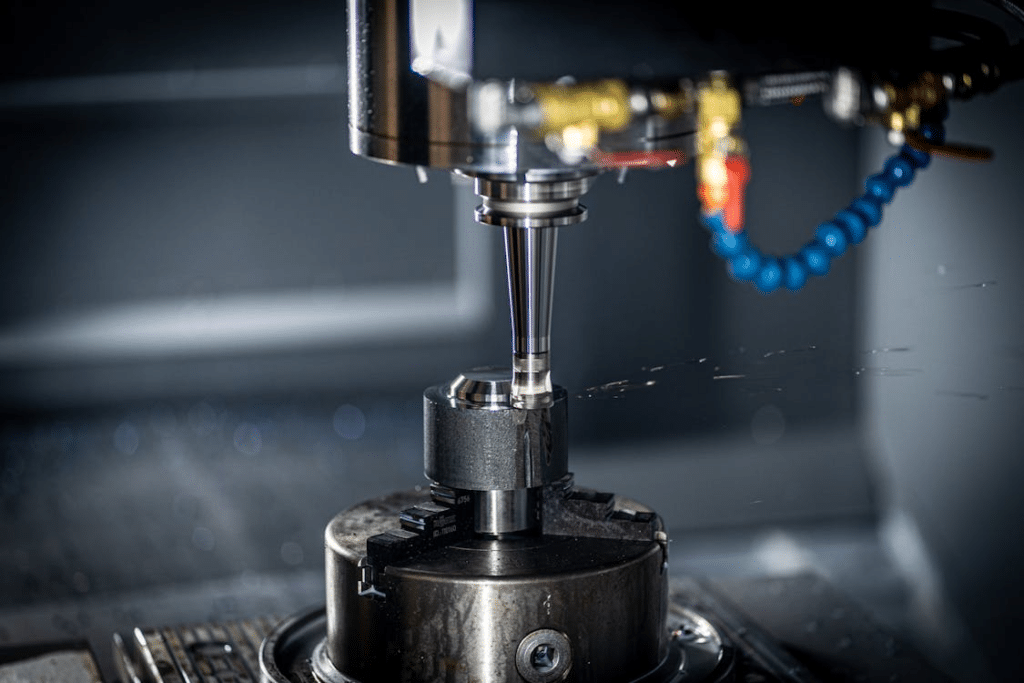
Deler blir dyre før programmeringen starter når designet krever ekstra oppsett, spesialverktøy, langsom maskinering, komplekse inventar eller vanskelig inspeksjon. Disse kostnadene blir ofte skjult under tidlig designgjennomgang.
Kilde : CNC-kapslingsdesign for maskinering
En del med funksjoner på fem forskjellige flater kan kreve flere oppsett. Hvert oppsett krever fiksturering, justering, verktøybaneplanlegging og inspeksjon. Hvis kritiske funksjoner avhenger av forhold på tvers av disse oppsettene, øker risikoen ytterligere.
Spesialverktøy øker også kostnadene. Svært små innvendige radier, dype hull, smale spor og lommer med lang rekkevidde kan kreve ikke-standard freser. Disse verktøyene kan være tregere, svakere og dyrere enn standardverktøy.
Ekte eksempel: Lett aluminiumshus med dype hulrom
Et lett elektronikkhus i aluminium kan ha dype lommer for å redusere vekten. Designet kan se effektivt ut, men de dype hulrommene kan kreve lange verktøy, langsomme nedtrappinger, ekstra etterbehandlingspassasjer og nøye inspeksjon.
Hvis huset i tillegg har tynne vegger, blir problemet vanskeligere. Materialfjerning kan frigjøre spenninger og forårsake forvrengning. Designet kan ofte forbedres ved å øke innvendige radier, redusere lommedybden eller separere kritiske overflater fra vektreduksjonsgeometrien.
Hvordan materialvalg endrer produksjonsevnen
Materialvalg endrer produksjonsmuligheten fordi hvert materiale reagerer forskjellig på skjærevarme, verktøytrykk, fastspenning, restspenning og etterbehandling. DFM bør gjennomgå materialets oppførsel før toleranse og geometri fastsettes.
Aluminium brukes ofte til CNC-maskinerte deler fordi det maskineres effektivt og støtter høyhastighetsskjæring. Tynne aluminiumsvegger og store lommer kan imidlertid bli deformert etter materialfjerning, spesielt når restspenninger frigjøres.
Rustfritt stål er sterkt og korrosjonsbestandig, men det skaper mer varme og verktøyslitasje enn aluminium. Trange detaljer i rustfritt stål kan trenge langsommere skjæring, sterkere arbeidsfeste og mer nøye gradkontroll.
Titan er verdifullt for luftfart og medisinske applikasjoner, men det er vanskelig å maskinere. Det holder på varmen nær skjæresonen, sliter verktøy raskt og krever konservative skjæreparametere.
Teknisk plast gir en annen utfordring. Plast kan deformeres under klemtrykk, utvide seg med varme, absorbere fuktighet eller bevege seg etter maskinering. For plastdeler er lavspenningsfeste og stabilisering ofte viktigere enn aggressiv syklustidsreduksjon.
Tabell for materialproduksjonsevne
| Materiale | DFM-risiko | Hvorfor det skjer | Bedre designrespons |
| Aluminum | Tynnveggforvrengning | Restspenning og materialfjerning | Legg til støtte, unngå ekstrem veggreduksjon |
| Rustfritt stål | Verktøyslitasje og grader | Høyere skjærekraft og varme | Forenkle små funksjoner, planlegg avgrading |
| Titanium | Varmekonsentrasjon | Lav varmeledningsevne | Unngå unødvendige stramme funksjoner |
| Messing | Grater på små kanter | Fri skjæring, men kantfølsom | Legg til kantbrudd og inspeksjonsnotater |
| Ingeniørplast | Deformasjon og bevegelse | Varme, fuktighet og klemmespenning | Bruk lavspenningsfeste og realistisk toleranse |
Hvorfor verktøytilgangskontroller CNC-design lykkes
Verktøytilgang kontrollerer CNC-designsuksess fordi hver maskinerte funksjon må nås av et ekte skjæreverktøy. Hvis kutteren ikke kan nå funksjonen stivt, kan delen kreve ekstra oppsett, spesialverktøy, EDM eller redesign.
Kilde: Hubs CNC-maskineringsdesignguide
Innvendig hjørneradius er et av de vanligste problemene med DFM. Siden freseverktøy er runde, kan ikke innvendige hjørner være helt skarpe. En større radius tillater en større freser, noe som forbedrer stivheten, reduserer syklustiden og forbedrer overflatekvaliteten.
Dyp kavitetsmaskinering skaper et annet tilgangsproblem. Jo dypere og smalere lommen er, desto lengre må verktøyet være. Lange verktøy bøyes lettere ned og kan skape koniske vegger, vibrasjoner, dårlig finish og toleransebrudd.
Tilgjengeligheten til hullene er også viktig. Vinklede hull, tverrhull og blindhull kan kreve spesielle oppsett. Hvis hullet er dypt og lite, blir det mer sannsynlig at boret vandrer, sponpakking og ødelagte verktøy. [ 2 ]
Produksjonsdata som skal gjennomgås
| Produksjonsdata | Hvorfor det gjelder |
| Tilgjengelighet av verktøybibliotek | Bekrefter om standardkuttere kan lage funksjonen |
| Krav til verktøyrekkevidde | Identifiserer risiko for avbøyning og vibrasjon |
| Syklustidsestimat | Viser kostnadspåvirkningen av vanskelig geometri |
| Rapport om maskinkapasitet | Bekrefter aksetilgang og reisegrenser |
| Kampanjestrategi | Viser om delen kan holdes trygt |
Hva forårsaker at tynnveggede deler svikter under maskinering?
Tynnveggede deler svikter under maskinering fordi skjærekraft, varme, vibrasjon og restspenning kan bevege materialet mens det skjæres. En tynnvegget del kan bestå i CAD, men svikte i produksjon fordi den mangler stivhet.
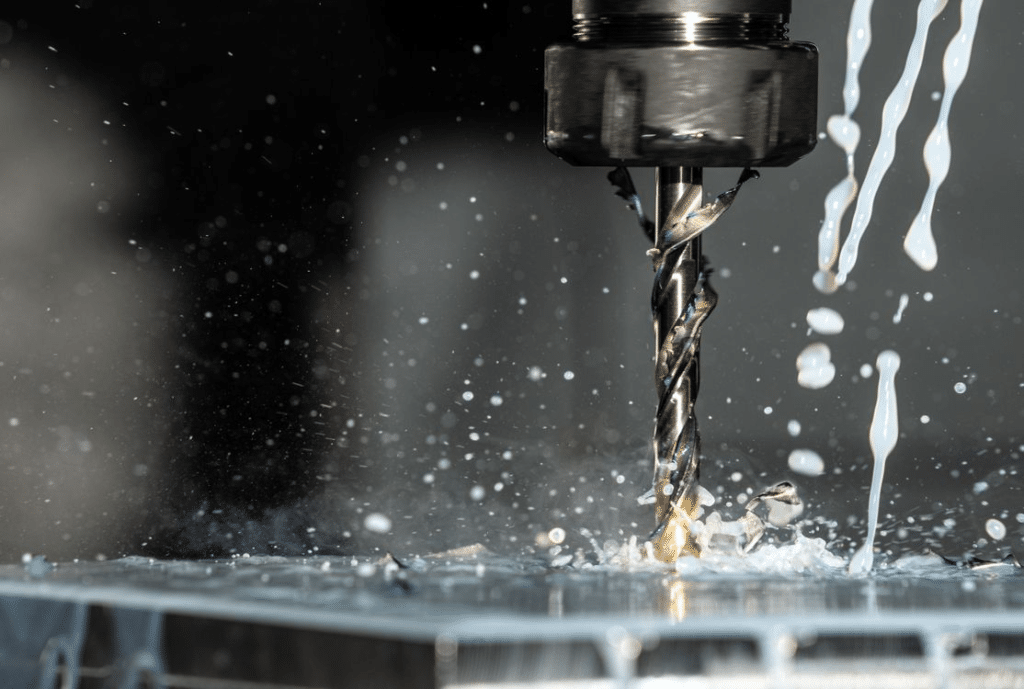
Under fresing presser en freser mot veggen. Hvis veggen er for tynn, kan den bøye seg bort fra verktøyet og fjære tilbake etter fresing. Dette skaper dimensjonsfeil og dårlig overflatefinish.
Vibrasjoner etterlater synlige verktøymerker, reduserer overflatekvaliteten og kan kreve langsommere maskinering. I noen tilfeller må delen redesignes med tykkere vegger, ribber eller forbedret støtte. [ 3 ]
Ekte eksempel: Luftfartsbrakett med aggressive vektreduserende lommer
Braketter i luftfart bruker ofte lommer for å redusere vekt. Dette er nyttig når vektreduksjon har målbar verdi, men aggressiv lommerutforming kan skape tynne ribber og ustabile vegger.
Kilde : RapidDirect CNC-maskineringsdesignguide
Designet kan trenge trinnvis grovfresing og etterbehandling. Ingeniører kan også øke hjørneradier, justere veggtykkelsen eller gå fra en enkel 3-akset plan til flerakset maskinering for å forbedre støtte og verktøytilgang.
Hvorfor overtoleranse skaper flere problemer enn det løser
Overtoleranse skaper flere problemer enn det løser fordi det tvinger produsenten til å holde dimensjoner strammere enn funksjonen krever. Dette øker kostnader, inspeksjonsarbeid og skraprisiko.
Ikke alle funksjoner trenger presisjonstoleranse. Et lagerboring, et dybelhull, en tetningsflate eller et glidegrensesnitt kan trenge streng kontroll. En kosmetisk overflate, en klaringslomme eller en ikke-funksjonell utvendig profil trenger vanligvis ikke det.
Når det brukes stramme toleranser overalt, blir produksjonen tregere og dyrere. Leverandøren kan trenge flere etterbehandlingspassasjer, bedre festeanordninger, spesialinspeksjon og strengere prosesskontroll. [ 5 ]
Streng toleranse bør brukes der feilrisiko berettiger det, ikke som et generelt kvalitetssignal.
Tabell for toleransestrategi
| Funksjonstype | DFM-anbefaling | Grunn |
| Lagerboring | Tett toleranse | Kontrollerer passform, rotasjon og levetid |
| Dybelhull | Stram posisjonskontroll | Kontrollerer monteringsjustering |
| Tetningsoverflate | Tett flathet og finish | Forhindrer lekkasje |
| Kosmetisk kant | Standard toleranse | Påvirker vanligvis ikke funksjonen |
| Avklaringskutt | Standard eller middels toleranse | Tillater monteringsklaring |
| Generell lomme | Standard eller middels toleranse | Unngår unødvendige inspeksjonskostnader |
Hvordan dårlig datastrategi skaper produksjons- og inspeksjonsfeil
Dårlig referansestrategi skaper produksjons- og inspeksjonsfeil fordi leverandøren og kunden kanskje ikke måler delen fra de samme referansene. En del kan bestå én inspeksjonsmetode og ikke bestå en annen. [ 6 ]
Datumer definerer hvordan delen er plassert, maskinert og målt. Hvis tegningen ikke tydelig definerer datumhierarkiet, kan kritiske funksjoner bli inspisert fra feil overflater.
Dette er spesielt viktig for CNC-deler med flere oppsett. Hvis en del vendes eller flyttes mellom operasjoner, må overføringen av nullpunkt kontrolleres. Ellers kan hull, lommer, spor og kontaktflater forskyve seg i forhold til hverandre.
GD&T kan være til hjelp når funksjonsrelasjoner styrer funksjonen. Posisjon, flathet, vinkelretthet, profil og utløp kan kommunisere designintensjonen tydeligere enn urelaterte pluss/minus-dimensjoner. [ 4 ]
Design av hull, gjenger og interne funksjoner for effektiv maskinering
Hull, gjenger og interne funksjoner bør utformes rundt verktøytilgang, realistisk dybde, sponavgang og inspeksjon. Små endringer i dybde eller gjengekrav kan påvirke maskineringskostnadene betydelig.
Dype hull øker problemer med borevandring og sponavgang. Blindhull kan fange spon og redusere gjengekvaliteten. Svært små hull kan kreve skjøre verktøy og langsommere maskinering.
Gjengedybde bør baseres på funksjonelt engasjement, ikke vane. For høy gjengedybde øker gjengeboringstiden og risikoen for verktøybrudd uten å forbedre ytelsen i mange applikasjoner.
Krysshull kan også skape grader inne i delen. Hvis et krysshull krysser et borehull eller en væskepassasje, blir avgrading og inspeksjon viktig. Designere bør vurdere om funksjonen kan nås og rengjøres etter maskinering.
Slik setter du opp tellekjøringer: Kostnad, nøyaktighet og ledetid
Antall oppsett øker kostnader, nøyaktighet og ledetid fordi hvert oppsett øker risikoen knyttet til justering, fiksering, verktøybane og inspeksjon. En del som kan maskineres i ett oppsett er vanligvis mer stabil enn en del som krever flere omplasseringer.
Hver gang en del flyttes, må produsenten gjenopprette plasseringen. Dette kan føre til posisjonsvariasjoner mellom funksjoner. Hvis delen har tette forhold mellom flater, hull og referanser, blir oppstillingsantallet et stort kvalitetsproblem.
Reduksjon av oppsett krever ikke alltid en enklere del. Noen ganger krever det bedre funksjonsorientering, forbedret nullpunktplanlegging eller bruk av 4-akset eller 5-akset maskinering.
Prosesstabell: DFM-påvirkning av oppsettantall
| Oppsettstilstand | Produksjonseffekt | DFM-forbedring |
| Ett oppsett | Bedre kontroll over datapunkter og kortere ledetid | Juster funksjoner med verktøytilgang |
| To oppsett | Moderat risiko for dataoverføring | Definer tydelige primære og sekundære referanser |
| Tre eller flere oppsett | Høyere kostnader og inspeksjonskompleksitet | Endre design av funksjonsorientering eller bruk flerakset maskinering |
| Vanskelig fikseringsbar geometri | Høyere risiko for klemme og forvrengning | Legg til stabile plasseringsflater |
| Kritiske funksjoner på tvers av oppsett | Høyere posisjonsrisiko | Bruk GD&T og prosessplanlegging tidlig |
Ekte eksempel: Industrielt ventilhus som krever flere orienteringer
Et industrielt ventilhus kan kreve porter, gjengede hull, tetningsflater og interne passasjer på flere sider. Hvis hver side trenger et separat oppsett, øker kostnadene og inspeksjonskompleksiteten.
DFM kan forbedre designet ved å justere porter der det er mulig, legge til inspeksjonsvennlige referanser, forenkle ikke-kritiske flater og planlegge oppsettsekvensen før produksjon.
Bransjeeksempler der DFM direkte påvirker produksjonssuksess
DFM påvirker produksjonssuksess innen bilindustri, luftfart, medisin, elektronikk og industriell produksjon fordi hver bransje har forskjellige funksjonelle risikoer.
Kilde: Presisjonsmaskinering av medisinske deler
Bilkomponenter som batteribrettbraketter, opphengsstøtter, sensorbraketter og termoplater krever ofte repeterbar montering. DFM fokuserer på hullmønstre, flathet, vektreduksjon og produksjonskostnader.
Luftfartskomponenter trenger ofte lett geometri, kontrollerte referanser og pålitelig inspeksjon. DFM må balansere vektreduksjonslommer med stivhet, verktøytilgang og sertifiseringskrav.
Medisinske utstyrskomponenter trenger gradkontroll, ren overflatefinish, materialsporbarhet og pålitelig inspeksjon. Kirurgiske instrumenter, diagnostiske hus og presisjonsinnretninger må være utformet for både maskinering og rengjøring.
Elektroniske komponenter som kjøleribber, kontaktplater, RF-hus og sensorkapslinger krever flathet, termisk kontakt og kosmetisk finish. DFM bidrar til å skille funksjonelle overflater fra ikke-kritisk ekstern geometri.
Industriutstyrsdeler som verktøyplater, manifolder, robotgripere og ventilblokker krever ofte nøyaktige hull, tetningsflater og slitesterke gjenger. DFM reduserer antall oppsett, forbedrer inspeksjon og forhindrer unødvendig omarbeid.
Vanlige DFM-feil ingeniører gjentar
Den vanligste DFM-feilen er å designe rundt ideell geometri i stedet for verktøytilgang. CAD gir perfekte skarpe hjørner, dype lommer og tynne vegger, men CNC-maskinering krever ekte verktøy, ekte festeinnretninger og målbare funksjoner.
En annen gjentatt feil er å bruke tett toleranse som et kvalitetssignal. Dette øker kostnadene, men forbedrer kanskje ikke funksjonen. En bedre tilnærming er å kun kontrollere funksjonene som påvirker passform, tetning, justering eller bevegelse.
Ingeniører ignorerer også inspeksjonskrav. En funksjon kan være maskinbar, men vanskelig å verifisere. Hvis delen ikke kan måles pålitelig, blir produksjonsgodkjenning vanskelig.
Materialets oppførsel blir også oversett. Sterkere materialer er ikke alltid enklere å maskinere. Et høyfast materiale kan øke verktøyslitasje, varme, forvrengning og syklustid.
Sjekkliste for DFM-gjennomgang før utgivelse av en CNC-tegning
En CNC-tegning bør gjennomgås med hensyn til geometri, materiale, toleranse, referanser, inspeksjon, oppstillingstall, overflatefinish og produksjonsrisiko før utgivelse.
DFM-sjekkliste
| Gjennomgangsområde | Spørsmål å stille |
| Geometrianmeldelse | Kan standardverktøy nå alle funksjoner? |
| Materialgjennomgang | Samsvarer materialet med funksjon og maskinbarhet? |
| Toleransegjennomgang | Er stramme toleranser begrenset til kritiske funksjoner? |
| Datumgjennomgang | Er funksjonelle referanser tydelig definerte? |
| Inspeksjonsgjennomgang | Kan kritiske funksjoner måles pålitelig? |
| Oppsettgjennomgang | Kan antallet oppsett reduseres? |
| Gjennomgang av overflatebehandling | Er krav til ferdigstillelse funksjonsbaserte? |
| Risikoanmeldelse | Hvilke funksjoner driver kostnader, kassasjon eller forsinkelser? |
Denne sjekklisten bør brukes før leverandøren gir tilbud. Tidlig gjennomgang av DFM reduserer redesign, produksjonsforsinkelser og unngåelige kostnader. [ 7 ]
Ofte Stilte Spørsmål
Hva er den største DFM-feilen i CNC-maskinering?
Den største DFM-feilen er å designe funksjoner som ser enkle ut i CAD, men som krever vanskelig verktøytilgang, stramme toleranser, ekstra oppsett eller spesiell inspeksjon i produksjonen.
Hvordan påvirker dype lommer maskineringskostnadene?
Dype lommer krever lange verktøy, langsommere kutting, flere nedtrappinger og nøye etterbehandling. De øker verktøyavbøyning, syklustid, risiko for vibrasjoner og inspeksjonsvansker.
Hvorfor er skarpe innvendige hjørner et problem?
Skarpe innvendige hjørner er vanskelige fordi freseverktøy er runde. Et skarpt hjørne kan kreve en veldig liten freser, EDM eller omforming med en praktisk innvendig radius.
Når bør GD&T brukes i CNC-design?
GD&T bør brukes når funksjonsrelasjoner styrer funksjonen. Det er nyttig for posisjons-, flathets-, vinkelretthets-, profil- og datumbasert inspeksjon.
Hvordan påvirker tynne vegger delkvaliteten?
Tynne vegger kan bøye seg, vibrere, forvrenge seg eller bevege seg etter maskinering. De kan kreve langsommere maskinering, bedre støtte for festeelementer eller designendringer.
Hvilke funksjoner øker antall oppsett?
Funksjoner på flere flater, vinklede hull, tverrhull, underskjæringer og vanskelig tilgjengelige overflater øker ofte antallet oppsett. Flere oppsett øker kostnader og risiko for dataoverføring.
Hvordan påvirker materialvalg produksjonsevnen?
Materialer påvirker verktøyslitasje, varme, deformasjon, graddannelse, overflatefinish og inspeksjon. Aluminium, rustfritt stål, titan, messing og plast krever alle forskjellige strategier.
Hvorfor bør inspeksjon vurderes under design?
Inspeksjon bør vurderes under design, fordi en funksjon som ikke kan måles pålitelig kan skape leverandørtvister, forsinket godkjenning og kvalitetsrisiko.
De beste CNC-delene beskytter funksjonen samtidig som de eliminerer unngåelig produksjonsrisiko
De beste CNC-delene er ikke alltid de enkleste delene. Det er deler der hver funksjon har en funksjonell årsak, en praktisk produksjonsvei og en pålitelig inspeksjonsmetode.
DFM bør fokusere på risikoreduksjon snarere enn blind forenkling. En kritisk tetningsflate bør forbli kontrollert. En funksjonell boring bør forbli presis. En ikke-kritisk kosmetisk kant bør ikke ha den samme produksjonsbyrden.
Geometri, materialvalg, toleransestrategi, planlegging av referansepunkter, overflatebehandling og inspeksjon fungerer alle sammen. Hvis ett område ignoreres, kan delen bli dyr, ustabil eller vanskelig å godkjenne.
Sterk DFM beskytter produktets ytelse samtidig som den fjerner unødvendige maskineringskostnader, oppsettkompleksitet og inspeksjonsrisiko.
Referanser
1. NIST. Utfordringer innen toleranseoverføring for additiv produksjon.
https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=918584
2. Furferi, R., et al. Toleranseanalysemetoder for anvendelse av ISO- og ASME-standarder i mekanisk design.
https://jamstjournal.com/cn/article/pdf/preview/10.51393/j.jamst.2025020.pdf
3. Fiktiv ingeniørfag. Designkrav for CNC-produserbarhet: DFM-mesterklasse.
https://www.fictiv.com/masterclass/dfm-for-cnc-masterclass/how-design-requirements-drive-cnc-manufacturability
4. Protolabs. Verktøysett for design for maskinering.
https://www.protolabs.com/resources/design-for-machining-toolkit/
5. Grunnleggende om GD&T. Design for produksjonsevne.
https://www.gdandtbasics.com/design-for-manufacturability/
6. Fem-skjæringsteknikk. CNC-maskinering DFM: Designretningslinjer for freste deler.
https://www.fiveflute.com/guide/cnc-machining-dfm-design-guidelines-for-milled-parts/
7. Hubs Engineering. Hvordan designe deler for CNC-maskinering.
https://www.hubs.com/knowledge-base/how-design-parts-cnc-machining/





