

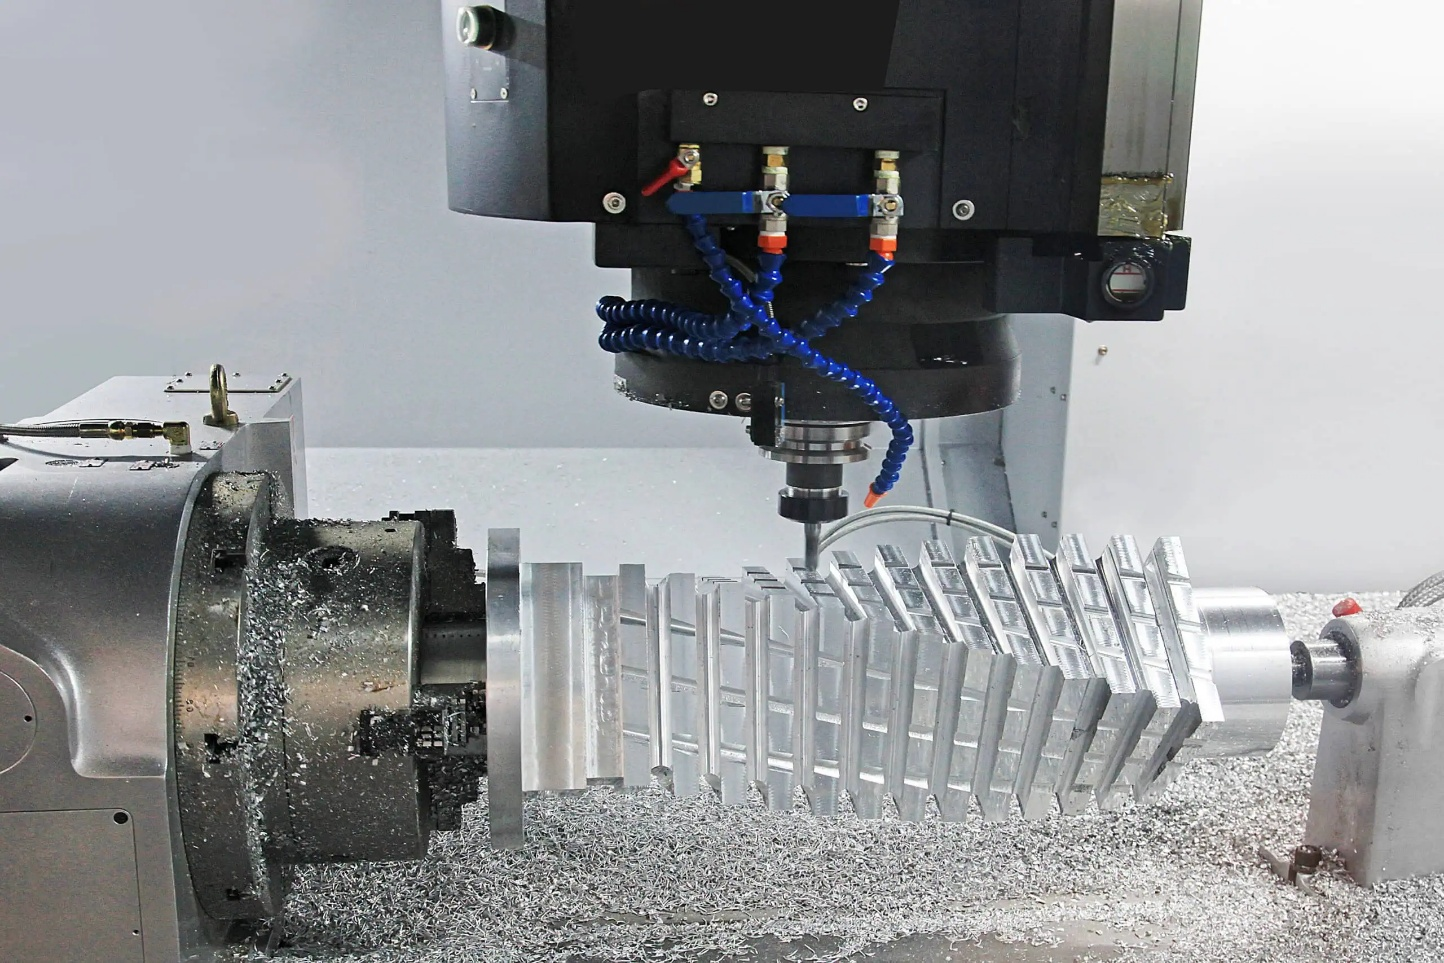
CNC-maskinering gir presisjon, repeterbarhet og geometrisk kapasitet som få andre produksjonsprosesser kan matche. Det er imidlertid også en kostnadskrevende prosess, og uten en klar forståelse av hva som driver disse kostnadene, kan budsjettene undervurderes betydelig i designfasen. For både produsenter, ingeniører og produktdesignere er det å forstå CNC-maskineringskostnader ikke bare et anskaffelsesproblem; det er en designdisiplin.
Hvor mye koster CNC-maskinering
Maskineringskostnader bestemmes sjelden av én enkelt variabel. Materialvalg, delgeometri, toleransekrav, produksjonsvolum og sekundære etterbehandlingsoperasjoner bidrar alle til sluttprisen på en maskinert komponent. Beslutningene som tas i designfasen har en uforholdsmessig stor innflytelse på disse kostnadene, ofte mer enn noen forhandling i tilbudsfasen. Denne artikkelen undersøker de viktigste kostnadsdriverne i CNC-maskinering og identifiserer praktiske strategier for å redusere utgifter uten å gå på kompromiss med delkvalitet eller funksjonell ytelse.
Materialvalg og dets innvirkning på CNC-maskineringskostnader
Materialvalg er en av de tidligste og mest betydningsfulle beslutningene i CNC-maskineringsprosessen. Det påvirker ikke bare anskaffelseskostnadene for råmaterialer, men også hvilke skjæreverktøy som kreves, syklustiden som trengs for å maskinere delen, og hvor raskt disse verktøyene slites ut. Et materiale som velges utelukkende på grunn av ytelse uten å ta hensyn til maskinbarheten, kan øke den totale delkostnaden betydelig utover det råvareprisen alene skulle tilsi.
Hvorfor materialvalg er viktig
Hvert materiale oppfører seg forskjellig under skjæreforhold. Noen materialer maskineres raskt med minimal verktøyslitasje, noe som holder syklustidene korte og verktøykostnadene lave. Andre genererer høye skjærekrefter, krever lavere hastigheter og sliter skjæreinnsatser raskt, noe som alt øker kostnaden per del. Når disse forskjellene multipliseres over en produksjonsbatch, blir de betydelige. Materialkostnaden er derfor ikke bare prisen per kilogram materiale; det er summen av anskaffelseskostnader, maskineringstid og verktøyforbruk kombinert. [1]
Kostnadsforskjeller mellom vanlige materialer
Kostnadsprofilen for ofte brukte CNC-maskineringsmaterialer varierer betydelig:
- Aluminium: Det mest kostnadseffektive materialet å maskinere i de fleste applikasjoner. Aluminiumslegeringer som 6061 og 7075 kutter i høye hastigheter med lave skjærekrefter, noe som gir utmerket overflatefinish med minimal verktøyslitasje. Råmaterialkostnadene er moderate, og syklustidene er korte, noe som gjør aluminium til standardvalget for kostnadssensitive applikasjoner der styrke-til-vekt-forholdet er viktig.
- Mildt stål: Moderat priset som råmateriale og rimelig maskinbearbeidbart under standard skjæreforhold. Bløt stål er et kostnadseffektivt valg for strukturelle komponenter der korrosjonsbestandighet ikke er nødvendig, og varmebehandling ikke er spesifisert.
- Rustfritt stål: Dyrere enn bløtt stål både i materialkostnad og maskineringskostnad. Kvaliteter som 304 og 316 herdes under skjæring, noe som krever skarpe skjæreinnsatser, moderate skjærehastigheter og jevne matehastigheter for å unngå friksjon og for tidlig verktøysvikt. Syklustidene er lengre enn for aluminium eller bløtt stål for tilsvarende delgeometrier.
- Titan: Blant de dyreste materialene å maskinere. Titanlegeringer har lav varmeledningsevne, noe som betyr at varmen som genereres under skjæring konsentreres ved verktøykanten i stedet for å forsvinne inn i sponen. Dette akselererer verktøyslitasje dramatisk, øker verktøykostnadene og krever lavere skjærehastigheter som forlenger syklustiden. En titankomponent kan koste tre til fem ganger mer å maskinere enn en tilsvarende aluminiumsdel.
- Teknisk plast: Materialer som Delrin, PEEK og nylon er rimelige å maskinere med tanke på skjærekrefter og verktøyslitasje, men krever nøye fiksering for å håndtere arbeidsstykkets nedbøyning og termisk ekspansjon under skjæring. For applikasjoner med lav belastning tilbyr de et kostnadseffektivt alternativ til metallkomponenter. [2]
Hvordan materialets maskinbarhet påvirker kostnaden
Maskinbarhet styrer direkte syklustid og verktøyforbruk, som begge er betydelige kostnadsdrivere:
- Materialer som er enklere å bearbeide, tillater høyere skjærehastigheter og matingshastigheter, noe som reduserer syklustiden per del og øker maskinutnyttelsen.
- Harde materialer krever langsommere parametere, hyppigere skjæreskift og av og til spesialiserte verktøykvaliteter, som alle øker kostnadene.
- Materialer som genererer lange, trådete spon, som for eksempel noen typer rustfritt stål, krever ekstra oppmerksomhet til sponhåndtering, noe som potensielt øker tiden det tar for operatøren å gripe inn.
En nyttig sammenligning er å maskinere en enkel monteringsbrakett i aluminium 6061 kontra titan grad 5 (Ti-6Al-4V). Aluminiumsbraketten kan fullføres på 8 minutter med en enkelt skjæreplate som varer gjennom 50 eller flere deler. Titanekvivalenten, med identisk geometri, kan kreve 35 til 40 minutters syklustid med skjæreplatebytter hver 10. til 15. del, noe som øker både maskintidskostnaden og verktøykostnaden med en faktor på fire eller mer.
Tips for kostnadsreduksjon
- Tilpass materialets ytelse til faktiske krav: Å spesifisere titan eller rustfritt stål av høy kvalitet for en komponent som vil bli utsatt for moderate belastninger i et ufarlig miljø er en unødvendig kostnad. Å velge et materiale med tilstrekkelige snarere enn overdrevne ytelsesegenskaper er en av de enkleste kostnadsreduksjonsbeslutningene som er tilgjengelige i designfasen.
- Vurder alternative legeringer: I mange tilfeller gir et lavere legert stål med passende varmebehandling, eller en aluminiumslegering med en passende anodiseringsbehandling, sammenlignbar ytelse til betydelig lavere maskineringskostnader enn en premiumlegering.
- Evaluer teknisk plast: For ikke-strukturelle komponenter som opererer i kjemiske eller elektriske miljøer, kan PEEK eller Delrin oppfylle alle funksjonelle krav til en brøkdel av kostnaden for et metallisk ekvivalent.
Kompleksitet deldesign og maskineringstid
Etter materialvalg er kompleksiteten i deldesignet den viktigste faktoren for CNC-maskineringskostnader. Geometri driver alt nedstrøms: antall oppsett som kreves, verktøyene som trengs, syklustiden som forbrukes og inspeksjonsarbeidet på slutten av prosessen. En del som er overkonstruert geometrisk, med funksjoner som ikke tjener noe funksjonelt formål, koster mer å produsere i hvert trinn uten å gi noen ekstra ytelsesfordel.
Hvordan design påvirker produksjonskostnadene
Komplekse geometrier krever flere maskinoperasjoner, flere verktøyskift og i mange tilfeller ekstra oppsett der delen må omplasseres og fikseres for å få tilgang til funksjoner fra forskjellige retninger. Hver ekstra oppsett introduserer sine egne kostnader i maskintid, arbeidskraft og potensial for akkumulert posisjonsfeil. En del som kan fullføres i ett enkelt oppsett på et treakset maskineringssenter vil nesten alltid koste mindre å produsere enn en geometrisk lik del som krever to eller tre oppsett, selv om råmaterialet og toleransene er identiske. [3]
Designfunksjoner som øker kostnadene
Visse geometriske trekk øker konsekvent maskineringskostnadene og bør kun brukes der det er funksjonelt begrunnet:
- Dype lommer: Maskinering av dype lommer krever verktøy med lang rekkevidde, som er mindre stive og mer utsatt for vibrasjoner, noe som nødvendiggjør langsommere skjæreparametere og flere passeringer for å oppnå ønsket finish. Dybde-til-bredde-forhold utover 3:1 øker kostnadene merkbart; forhold utover 6:1 kan gjøre en funksjon uforholdsmessig dyr i forhold til størrelsen.
- Tynne vegger: Seksjoner under 1.5 mm i metall eller 2.5 mm i plast avbøyes under skjærekrefter, noe som krever reduserte skjæredybder, lavere matehastigheter og nøye verktøybanesekvensering for å unngå at delen skrapes. Hver av disse justeringene øker syklustiden.
- Trange innvendige hjørner: CNC-freseverktøy er sylindriske, noe som betyr at innvendige hjørner bare kan produseres til en minimumsradius som er lik verktøyradiusen. Spesifisering av skarpe innvendige hjørner krever enten gnistgnist som en sekundær operasjon, eller så kjører svært små endefreser med lave matehastigheter, som begge er dyre. Å designe hjørner med den største akseptable radiusen reduserer kostnadene direkte.
- Komplekse konturer: Skulpturerte overflater og komplekse tredimensjonale konturer krever femakset maskinering eller flere treaksede oppsett med spesialisert kuleformet verktøy. Begge tilnærmingene øker programmeringstid, syklustid og maskintimepris sammenlignet med prismatiske geometrier.
- Underskjæringer: Funksjoner som ikke er tilgjengelige fra standard verktøyorienteringer krever spesialisert underskjæringsverktøy, tilleggsoppsett eller alternative prosesser som broetting. Der underskjæringer ikke er funksjonelt essensielle, fjerner eliminering av dem i designfasen en uforholdsmessig stor kostnadsbidragsyter. [4]
Toleransers og overflatebehandlingers rolle
Toleranser og spesifikasjoner for overflatefinish har en direkte og målbar innvirkning på maskineringskostnadene:
- Trange toleranser: Toleranser som er strengere enn IT7 krever langsommere etterbehandling, hyppigere måling i prosessen og større oppmerksomhet på termisk stabilitet og håndtering av verktøyslitasje. Hver av disse øker kostnadene. En toleranse på ±0.005 mm på en ikke-kritisk funksjon koster betydelig mer å produsere og verifisere enn ±0.05 mm, uten funksjonell fordel hvis funksjonen ikke krever den presisjonen.
- Fine overflater: Å oppnå Ra-verdier under 0.8 µm krever vanligvis dedikerte etterbehandlingspassasjer med lave matehastigheter, og i noen tilfeller sekundære operasjoner som sliping eller honing. Å spesifisere Ra 0.4 µm på en overflate som skal males eller dekkes, øker kostnadene unødvendig.
- Inspeksjonskostnad: Strengere toleranser krever strengere inspeksjon, inkludert CMM-måling og dokumenterte resultater. Inspeksjonstid og dokumentasjon øker den totale delkostnaden, spesielt i lavvolumproduksjon der oppsett- og inspeksjonskostnader ikke kan amortiseres over et stort parti.
Eksempel
En nyttig illustrasjon er å sammenligne et enkelt rektangulært aluminiumshus med et hus med lignende ytre dimensjoner, men som har flere innvendige lommer, buede vegger, forsenkede hull i sammensatte vinkler og flere funksjoner med toleranse på ±0.01 mm. Det enkle huset kan kreve ett oppsett, tre verktøy og 15 minutters syklustid. Den komplekse versjonen kan kreve tre oppsett, åtte verktøy, 90 minutters syklustid og en CMM-inspeksjonsrutine. Maskineringskostnaden for den komplekse delen kan lett være fem til åtte ganger høyere, utelukkende drevet av designbeslutninger snarere enn material- eller volumforskjeller.
Tips for kostnadsreduksjon
- Forenkle geometrien der funksjonen tillater det: Hver funksjon på en del bør fortjene sin plass. Hvis en buet vegg, dyp lomme eller kompleks kontur ikke bidrar til delens funksjon, reduserer det kostnadene uten å redusere ytelsen å erstatte den med en enklere geometri.
- Bruk standard hullstørrelser og radier: Å designe hull til standard borestørrelser og innvendige radier til standard endefresstørrelser eliminerer behovet for spesialverktøy og reduserer hyppigheten av verktøybytte.
- Bruk små toleranser selektivt: Identifiser funksjonene som virkelig krever stramme toleranser, vanligvis kontaktflater, lagerseter og justeringsfunksjoner, og spesifiser standardtoleranser alle andre steder. Denne enkle disiplinen kan redusere inspeksjonstiden og etterbehandlingssyklustiden betydelig på tvers av en produksjonsbatch. [4]
Maskinoppsett, verktøy og lønnskostnader
Material- og designkompleksitet bestemmer hva som må gjøres for å produsere en del. Oppsett, verktøy og arbeidskraft bestemmer hva det koster å gjøre det. Disse tre kostnadskategoriene blir ofte undervurdert i tilbudsfasen, spesielt for lavvolum- og prototypearbeid, hvor de kan representere en større andel av den totale delkostnaden enn selve maskineringstiden.
Oppsettkostnader i CNC-maskinering
Før et enkelt kutt gjøres, kreves det en betydelig mengde arbeid for å klargjøre maskinen, programmet og oppspenningsanordningen for produksjon:
- CNC-programmering og CAM-forberedelse: En CNC-programmerer må tolke deltegningen, opprette eller importere CAD-modellen, generere verktøybaner i CAM-programvare, simulere programmet for å bekrefte kollisjonsfri bevegelse og etterbehandle koden for den spesifikke maskinkontrolleren. For en enkel del kan dette ta én til to timer. For en kompleks komponent med flere oppsett kan programmering ta en hel dag eller mer. Denne tiden belastes jobben uavhengig av hvor mange deler som produseres.
- Design og fabrikasjon av armaturer: Tilpassede festeanordninger er nødvendige når standard skrustikker eller chucker ikke kan plassere og klemme fast delen tilstrekkelig. Design og maskinering av en tilpasset festeanordning øker kostnadene som må dekkes inn gjennom hele produksjonsløpet. For en engangsprototype kan festekostnadene konkurrere med maskineringskostnadene for selve delen.
- Maskinoppsett og testing: Det tar tid på maskinen å laste inn programmet, stille inn verktøyforskyvninger, prøve ut den første delen og gjøre justeringer før produksjonen starter. Denne oppsetttiden belastes vanligvis med maskinens fulle timepris, noe som gjør den til en betydelig kostnadskomponent for korte produksjonsserier. [5]
Verktøyutgifter
Skjæreverktøy er en tilbakevendende kostnad i CNC-maskinering som skaleres med både materialvanskelighetsgrad og produksjonsvolum:
- Skjæreverktøy og innsatser: Standard hardmetallskjæreinnsatser for dreiing og fresing har relativt lave enhetskostnader, men spesialverktøy som formverktøy, gjengefreser, endefreser med liten diameter og PCD-skjæreinnsatser har betydelig høyere priser. Et enkelt PCD-skjæreinnsats for aluminiumsfinish kan koste mer enn en hel eske med standard hardmetallskjæreinnsatser.
- Verktøybytte på grunn av slitasje: I produksjonsserier indekseres eller byttes skjæreinnsatser med definerte intervaller for å opprettholde dimensjonskonsistens. Hyppigheten av utskifting avhenger av materiale, skjæreparametere og nødvendig toleranse. For vanskelige materialer som titan eller herdet stål kan verktøykostnaden per del være betydelig og må tas med i betraktning i den oppgitte prisen fra starten av. [6]
Arbeidskrav
CNC-maskinering er i stor grad automatisert, men det er ikke arbeidsfritt. Tre arbeidskategorier bidrar til delkostnaden:
- CNC-programmerere: Ansvarlig for å oversette tekniske tegninger til verifiserte maskinprogrammer. Programmeringsferdigheter påvirker direkte syklustidseffektiviteten, ettersom et godt optimalisert program kan redusere syklustiden med 20 til 30 prosent sammenlignet med et grunnleggende program.
- Maskinoperatører: Laste og losse arbeidsstykker, overvåke prosessen, utføre målinger underveis, administrere verktøyskift og reagere på alarmer. I storvolumsproduksjon med veletablerte prosesser kan én operatør administrere flere maskiner samtidig, noe som reduserer lønnskostnadene per del. I lavvolums- eller komplekst arbeid er forholdet mellom operatør og maskin høyere.
- Kvalitetsinspektører: Mål ferdige deler mot tegningskrav, bruk CMM-utstyr og generer inspeksjonsjournaler der det er nødvendig. Inspeksjonsarbeid blir ofte oversett i kostnadsestimater, men blir betydelig for deler med mange kritiske dimensjoner eller de som krever dokumentert sertifisering.
Eksempel
Forholdet mellom oppsettskostnader og produksjonsvolum illustreres tydeligst ved å sammenligne en engangsprototype med en produksjonsbatch. Tenk deg en maskinert aluminiumskomponent som krever to timer med programmering, én time med maskinoppsett og 20 minutters syklustid per del. For en enkelt prototype er den totale tiden omtrent tre timer og tjue minutter, hvorav bare tjue minutter er faktisk kuttetid. Oppsetts- og programmeringskostnadene representerer 83 prosent av totalen. For en batch på 50 identiske deler fordeles de samme oppsetts- og programmeringskostnadene over batchen, noe som reduserer ikke-kuttede kostnader per del til under fem minutters tilsvarende, og syklustiden dominerer kostnaden slik den skal.
Tips for kostnadsreduksjon
- Standardiser deldesign: Ved å bruke konsistente funksjonsstørrelser, hullmønstre og materialspesifikasjoner på tvers av en produktfamilie kan inventar, programmer og verktøy gjenbrukes på tvers av flere jobber, noe som amortiserer oppsettinvesteringen over et større antall deler.
- Gjenbruk eksisterende inventar og verktøy: Før du designer en spesialtilpasset fixtur, bør du vurdere om et eksisterende modulært fixtursystem eller en enkel myk kjevemodifisering kan plassere delen tilstrekkelig. Å unngå spesialtilpasset fixturproduksjon sparer både kostnader og ledetid.
- Kombiner operasjoner: Å designe deler slik at alle funksjoner er tilgjengelige i ett enkelt oppsett eliminerer ytterligere oppsettkostnader fullstendig. Selv en beskjeden reduksjon fra tre oppsett til to kan redusere den totale delkostnaden betydelig i lavvolumproduksjon. [6]
Effekter på produksjonsvolum og batchstørrelse
Produksjonsvolum er en av de kraftigste mekanismene som er tilgjengelige for å kontrollere CNC-maskineringskostnaden per del. De faste kostnadene knyttet til programmering, oppsett og fiksturering forblir stort sett konstante uavhengig av hvor mange deler som produseres i en serie. Etter hvert som batchstørrelsen øker, fordeles disse faste kostnadene over flere deler, noe som reduserer kostnadsbidraget per enhet gradvis. Å forstå dette forholdet lar produsenter og designere ta informerte beslutninger om ordremengder, produksjonsplanlegging og økonomien ved prototyping kontra produksjon.
CNC-maskinering for småskalaproduksjon
Hvorfor mengde påvirker enhetskostnaden
Enhetskostnaden for en CNC-maskinert del består av to distinkte komponenter: faste kostnader som ikke endres med mengden, og variable kostnader som skaleres direkte med antall produserte deler. Faste kostnader inkluderer programmering, CAM-forberedelse, oppsett av festeanordninger og maskintesting. Variable kostnader inkluderer syklustid per del, verktøyforbruk, materiale og inspeksjonstid per del. Ved lave volumer dominerer faste kostnader, og enhetskostnaden er høy. Etter hvert som volumet øker, reduseres faste kostnader per enhet, og variable kostnader blir den primære driveren for enhetsprisen. Dette er den grunnleggende økonomiske strukturen for CNC-maskinering, og grunnen til at prototypedeler alltid koster mer per enhet enn produksjonsdeler med identisk geometri. [7]
Kostnadsforskjeller på tvers av produksjonsvolumer
Kostnadsprofilen endrer seg betydelig på tvers av ulike volumnivåer:
- Produksjon i ett stykke: Enhetskostnaden er på sitt maksimale. Hele byrden av programmering, oppsett og testing faller på én del. Inspeksjon av første artikkel er nødvendig, og det er ingen mulighet til å optimalisere prosessen gjennom gjentatte sykluser. Prototypeprising gjenspeiler denne virkeligheten og bør budsjetteres deretter.
- Lavvolumproduksjon (10 til 50 deler): Oppsettkostnadene begynner å spre seg over hele batchen, noe som reduserer enhetskostnadene merkbart sammenlignet med produksjon av enkeltstykker. Imidlertid er kostnadene per del fortsatt betydelige, og all omarbeiding eller skrap har en proporsjonal stor innvirkning på batchøkonomien.
- Produksjon i middels volum (50 til 500 deler): Oppsett- og programmeringskostnader blir en liten brøkdel av den totale batchkostnaden. Syklustid og materiale dominerer enhetskostnaden, og prosessoptimaliseringstiltak som forbedring av verktøybanen og finjustering av skjæreparametere gir målbar avkastning. Verktøyforbruk blir en mer synlig kostnadskomponent på dette volumnivået.
- Høyvolumsproduksjon (500 deler og mer): Enhetskostnaden er nesten utelukkende drevet av syklustid, materialer og verktøy. Faste kostnader er ubetydelige per del. Ved dette volumet gir investeringer i syklustidsreduksjon, dedikert oppspenning og automatisert lasting og lossing sterk avkastning på investeringen. [8]
Stordriftsfordeler i CNC-maskinering
Utover enkel kostnadsspredning, muliggjør høyere produksjonsvolumer driftseffektivitet som ytterligere reduserer enhetskostnaden:
- Reduserte lønnskostnader per enhet: Etter hvert som operatørene blir kjent med en jobb, reduseres laste-, måle- og overvåkingstiden. I store serier reduserer én operatør som administrerer flere maskiner samtidig lønnskostnadene som er allokert til hver del betydelig.
- Forbedret maskinutnyttelse: Lengre produksjonsserier reduserer andelen maskintid brukt på oppsett og omstilling i forhold til kuttetid, noe som forbedrer den totale utstyrseffektiviteten og reduserer den effektive timekostnaden som er allokert til hver del.
- Prosessstabilisering: Over en lang produksjonsperiode stabiliserer prosessen seg i en konsistent tilstand der verktøyslitasjemønstre er forutsigbare, inspeksjonsintervaller kan optimaliseres og skraprater synker etter hvert som operatører identifiserer og korrigerer eventuelle systematiske variasjoner.
Eksempel
En konkret illustrasjon av volumøkonomi er å sammenligne enhetskostnaden ved å produsere 10, 100 og 1,000 identiske aluminiumshus, hver med en syklustid på 25 minutter og en kombinert oppsett- og programmeringskostnad på 300 dollar. Ved 10 deler bidrar oppsettkostnaden alene med 30 dollar per del før maskineringstiden tas med i betraktning. Ved 100 deler synker dette bidraget til 3 dollar per del. Ved 1,000 deler er den i hovedsak ubetydelig med 0.30 dollar per del. Syklustidskostnaden forblir konstant på tvers av alle tre scenariene, men andelen av den totale enhetskostnaden øker etter hvert som volumet øker, noe som flytter fokuset på kostnadsreduksjon fra oppsettoptimalisering til syklustidsreduksjon etter hvert som mengdene øker.
Tips for kostnadsreduksjon
- Konsolider bestillinger til større partier: Der lagring og kontantstrøm tillater det, reduserer det å kombinere flere mindre bestillinger til én større produksjonsrunde hyppigheten av oppsett og sprer faste kostnader mer effektivt. Selv en dobling av en batchstørrelse fra 25 til 50 deler kan gi en betydelig reduksjon i enhetskostnaden.
- Planlegg produksjonsplaner effektivt: Å gruppere lignende deler som bruker samme materiale, innretning eller verktøy i sekvensielle produksjonsløp reduserer overgangstiden mellom jobber og forbedrer den generelle effektiviteten i verkstedet.
- Evaluer minimum økonomiske bestillingsmengder: For deler som forbrukes regelmessig, bidrar det til å etablere en rasjonell minimumsbestillingsmengde som balanserer lagerkostnader mot maskineringsøkonomi ved å beregne batchstørrelsen der oppsettkostnaden per enhet faller under en definert terskel.
Konklusjon
Kostnader for CNC-maskinering er sjelden et resultat av én enkelt variabel. Som avsnittene ovenfor viser, bidrar materialvalg, kompleksitet i deldesign, investering i oppsett og verktøy, og produksjonsvolum hver for seg uavhengig av hverandre til den endelige kostnaden for en maskinert komponent, og samspillet mellom dem øker raskt når flere kostnadsdrivere er til stede samtidig. Den viktigste innsikten på tvers av alle fire områdene er konsistent: beslutningene som tas i designfasen har størst innflytelse på den totale produksjonskostnaden, ofte mer enn noen forhandling med en leverandør etter at designet er låst.
Ingeniører og produktdesignere som forstår disse kostnadsdriverne, er bedre posisjonert til å foreta informerte avveininger tidlig, når endringer er rimelige, snarere enn for sent, når de ikke er det. Å velge et materiale med tilstrekkelig snarere enn overdreven ytelse, forenkle geometri der funksjonen tillater det, designe for maskinering med ett oppsett og planlegge produksjonsvolumer intelligent er ikke kompromisser på kvalitet. De er disiplinen for god ingeniørkunst. Kostnadsbevisst design og presisjonsproduksjon er ikke konkurrerende prioriteringer; anvendt riktig forsterker de hverandre i alle trinn av produksjonsprosessen.
Referanser
Frank, M., Petrick, IJ, El-Amine Lehtihet, & Voigt, RC (2002). Virkningen av verktøydesign og -oppsett på variabiliteten til produksjons-P/M-komponenter . ResearchGate; ukjent. https://www.researchgate.net/publication/242161361_IMPACT_OF_TOOLING_DESIGN_AND_SET-UP_ON_THE_VARIABILITY_OF_PRODUCTION_PM_COMPONENTS
García-Martínez, E., Miguel, V., Mancebo, Á., og Martínez-Martínez, A. (2023). Bestemmelse av kostnadseffektive maskineringsstrategier for grovlommefresing av aluminium ved hjelp av dataassistert produksjon. Advances in Science and Technology , 132 , 176–183. https://doi.org/10.4028/p-2kdotw
Hvordan bestemmes kostnaden for CNC-maskinering . (2025). Jlccnc.com. https://jlccnc.com/blog/cnc-machining-cost
Jung, J.-Y. (2002). Tidsskrift for intelligent produksjon , 13 (4), 227–238. https://doi.org/10.1023/a:1016092808320
Minguella-Canela, J., Planas, SM, Ayats, JRG, og López, MA de los S. (2019). Studie og sammenligning av de ulike kostnadsskjemaene knyttet til geometri, materiale og prosessering mellom 3D-printing, sprøytestøping og maskineringsproduksjonsteknologier. Procedia Manufacturing , 41 , 280–287. https://doi.org/10.1016/j.promfg.2019.09.010
Nizami Yusubov, Dmitriy Ardashev, Heyran Abbasova og Ramil Dadashov. (2025). Innflytelsen av skjæreforhold og verktøyslitasje på maskineringseffektivitet i CNC-maskinverktøy . 1 , 4–19. https://doi.org/10.61413/IYJP4291
Santiago, AM, António José Festas og João Paulo Davim. (2026). Flerakset CNC-fresing av komplekse overflater i 7075 aluminium for romfartsapplikasjoner. The International Journal of Advanced Manufacturing Technology , 142 (7-8), 3967–3978. https://doi.org/10.1007/s00170-025-17209-9
Soori, M., Arezoo, B., og Dastres, R. (2024). Bærekraftig CNC-maskinering, en oversikt. Sustainable Operations and Computers , 5 , 73–87. https://doi.org/10.1016/j.susoc.2024.01.001




